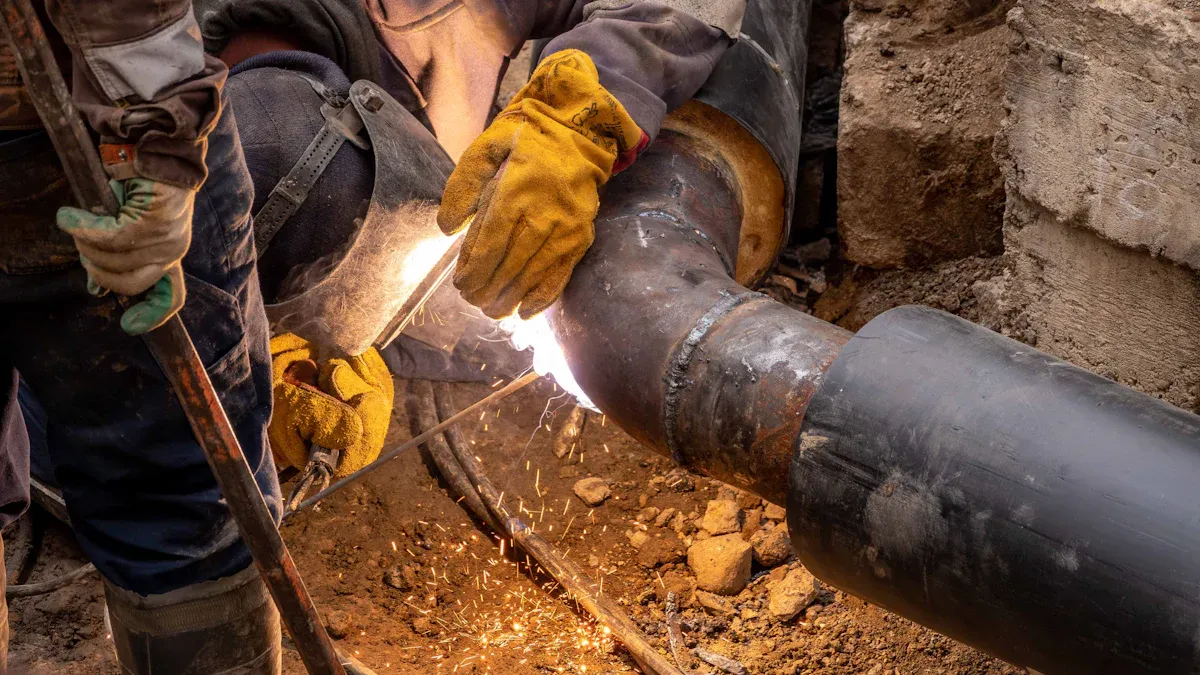
Для більшості застосувань зварювання стиковим оплавленням є кращим вибором для з’єднання коліна з поліетилену високої міцності, особливо при використанні фітингів FusingX HDPE стикового оплавлення. Цей метод забезпечує виняткову міцність з’єднання, тривалу надійність і економічну ефективність. До ключових факторів прийняття рішення належать цілісність з’єднання, швидкість монтажу та адаптованість до різних середовищ. У наведеній нижче таблиці наведено швидке порівняння для негайної ясності.
Фактор |
Butt Fusion |
Електрозварювання |
Міцність суглобів |
Чудово |
Дуже добре |
Надійність |
Високий |
Високий |
Вартість |
Нижній |
Вища |
Швидкість встановлення |
швидко |
Помірний |
Вимоги до простору |
більше |
менше |
Ключові висновки
Зварювання стиковим оплавленням забезпечує відмінну міцність з’єднання та тривалу надійність, що робить його ідеальним для застосування під високим тиском.
Завдяки компактному обладнанню та автоматизованому процесу електромуфтове зварювання ідеально підходить для обмеженого простору та швидкого ремонту.
Економічна ефективність надає перевагу стиковому зварюванню, оскільки воно вимагає менше матеріалів і менших витрат на робочу силу порівняно з електрозварюванням.
Швидкість встановлення, як правило, швидша за допомогою електрозварювання, яке може завершити зварювання менш ніж за дві хвилини, тоді як зварювання встик займає близько 30 хвилин на з’єднання.
Обидва методи вимагають спеціального обладнання та навчання; стикова зварювання потребує кваліфікованих операторів, а електрозварювання спрощує навчання за рахунок автоматизації.
Ретельно обміркуйте вимоги проекту; стикова зварка підходить для труб великого діаметру, тоді як електрозварка відмінно підходить у вузьких або складних середовищах.
Регулярне обслуговування та контроль якості є важливими для обох методів для забезпечення міцних, герметичних з’єднань.
Фітинги FusingX HDPE Butt Fusion сумісні зі стандартними поліетиленовими трубами, забезпечуючи надійну роботу в різних сферах застосування.
Методи колінного з'єднання HDPE
Колінчасті з’єднання HDPE базуються на двох основних методах з’єднання труб: стикове зварювання плавленням і електромуфтове зварювання. Кожен метод має певні переваги, що робить їх придатними для різних вимог проекту та середовища встановлення.
Огляд зварювання стиковим оплавленням
Зварювання стиковим оплавленням є широко поширеним процесом для з’єднання колін ПНД у великих системах трубопроводів. Техніка передбачає нагрівання кінців труби та з’єднання, поки обидві поверхні не досягнуть розплавленого стану. Після нагрівання компоненти стискаються один з одним, утворюючи безшовне з’єднання. Цей метод вимагає точного вирівнювання та контролю протягом усього процесу зварювання. Зварювання стиковим оплавленням найкраще підходить для прямих ділянок і відкритих будівельних майданчиків, де простір і доступ не обмежені.
Обладнання, що використовується для стикового зварювання, включає надійні зварювальні машини з підвищеними вимогами до потужності. Ці машини забезпечують постійний нагрів і тиск, що забезпечує міцні, герметичні з’єднання. Зварювання встик ідеально підходить для труб великого діаметру та систем високого тиску, таких як міське водопостачання або промислові трубопроводи. Цей процес забезпечує чудову міцність з’єднання та тривалий термін служби, що робить його кращим вибором для критичної інфраструктури.
Огляд електромуфтового зварювання
Електрофузійне зварювання є альтернативним рішенням для монтажу колін ПНД, особливо в обмеженому просторі або складних схемах. У цьому методі використовуються фітинги, вбудовані в резистивні дроти. При підключенні до портативного електромуфтового зварювального апарату дроти нагріваються і сплавляють фітинг із трубою. Процес високоавтоматизований і вимагає менше ручного вирівнювання порівняно з стиковим зварюванням.
Електрозварювання особливо ефективно для труб малого діаметра та аварійного ремонту. Обладнання компактне та споживає менше енергії, що робить його придатним для віддалених або обмежених місць. Електрозварні фітинги розроблені для швидкого та надійного з’єднання навіть при обмеженому доступі. Цей метод використовується в інженерних мережах, сценаріях ремонту та установках, де важливі точність і гнучкість.
Порада: електромуфтове зварювання спрощує з’єднання труб у місцях з обмеженим простором або складним доступом, тоді як стикове зварювання плавним плавленням є кращим у відкритих середовищах із більшими трубами.
Таблиця технічного порівняння
Особливість |
Електромуфтове зварювання |
Зварювання стиковим плавленням |
Спосіб підключення |
Запобіжник і труба вбудованих проводів опору |
Безпосередньо нагріває кінці труби та фітинга, а потім стискає разом |
Процес будівництва |
Автоматизовано, нижчі вимоги до вирівнювання |
Вимагає точного контролю і вирівнювання |
Вимоги до обладнання |
Машина портативна, малої потужності |
Більша машина, більша потужність |
Сценарії застосування |
Складні з'єднання малого діаметра |
Трубопроводи великого діаметра великої протяжності |
Вартість |
Вищі витрати на обладнання та монтаж |
Менші витрати на арматуру та обладнання |
Таблиця типових випадків використання
Спосіб зварювання |
Опис випадку використання |
Електрозварювання |
Підходить для труб ПНД малого діаметру, ідеально підходить для обмежених просторів і відмінно підходить для аварійного ремонту. |
Butt Fusion |
Найкраще підходить для труб великого діаметру, застосувань під високим тиском і відкритих будівельних середовищ. |
Обидва методи зварювання відіграють життєво важливу роль у монтажі колін ПНД. Вимоги до проекту, міцність з’єднання та умови на місці визначають найбільш прийнятну техніку. FusingX пропонує високоякісні фітинги, сумісні як з стиковою, так і з електрозварною зваркою, забезпечуючи надійну роботу в різних сферах застосування.
Зварювання стиковим оплавленням для колена ПНД
Процес стикового зварювання
Необхідне обладнання
Зварювання стиковим плавленням для коліна з ПНД вимагає спеціального обладнання для забезпечення надійного з’єднання. Основні інструменти включають апарат для стикового зварювання оплавленням, хомути для труб, нагрівальну плиту та торцювальний інструмент. Зварювальний апарат повинен забезпечувати стабільну потужність і точний контроль температури і тиску. Операторам також потрібні миючі засоби для видалення забруднень з поверхонь труб і фітингів. Регулярне технічне обслуговування всього обладнання має вирішальне значення для підтримки цілісності зварних швів і запобігання несправностям під час роботи.
Покрокова процедура
Процес стикового сварювання складається з ряду точних кроків для досягнення міцного, герметичного з’єднання. У таблиці нижче наведені рекомендовані умови експлуатації та дії для зварювання колін ПНД:
Крок |
опис |
1 |
Очистіть з’єднання масляного контуру та правильно з’єднайте всі частини зварювального апарату. |
2 |
Виміряйте напругу джерела живлення та переконайтеся, що вона відповідає вимогам зварювального апарату. |
3 |
Перевірити та очистити нагрівальний диск; замініть у разі пошкодження. |
4 |
Встановіть такі параметри, як теплопоглинання та час охолодження відповідно до процесу зварювання. |
5 |
Вирівняйте трубку та відрегулюйте концентричність за допомогою затискача. |
6 |
Переконайтеся, що зварювальний торець гладкий і паралельний, із зазором менше 0,3 мм. |
7 |
Виміряйте та запишіть тиск опору (Pt) під час зварювання. |
8 |
Відрегулюйте тиск зварювання (P1) на основі тиску опору (Pt) і заданого тиску (P2). |
9 |
Почніть ендотермічний час, коли висота гофрування досягне вказаного значення. |
10 |
Встановіть зварювальну поверхню відразу після зняття нагрівальної пластини та рівномірно збільште тиск. |
11 |
Знизьте тиск до нуля після охолодження та розберіть зварні компоненти. |
12 |
Вживайте захисних заходів під час зварювання нижче нуля, щоб підтримувати температуру поверхні. |
13 |
Переконайтеся, що всі предмети, що контактують зі зварюваною поверхнею, чисті та сухі. |
14 |
Забезпечте достатнє природне охолодження після зварювання, щоб усунути внутрішню напругу. |
15 |
Не використовуйте зварювання встик для компонентів з dn≤63 мм або товщиною стінки e<6 мм. |
16 |
Використовуйте електромуфтове з’єднання для різних компонентів серії SDR. |
Примітка. Підтримання чистого та контрольованого середовища під час процесу має важливе значення для оптимальної цілісності з’єднання.
Переваги зварювання встик
Міцність суглобів
Зварювання встик створює однорідне з’єднання, яке відповідає або перевищує міцність вихідної труби. Зона зварювання стає такою ж міцною, як стінка труби, забезпечуючи високу цілісність з’єднання. Ця міцність життєво важлива для застосувань, де трубопровід повинен витримувати внутрішній тиск і зовнішні навантаження.
Ефективність витрат
Однією з головних переваг стикового зварювання є його економічність. Процес не вимагає додаткових матеріалів, таких як клей або механічне кріплення. Витрати на оплату праці залишаються низькими завдяки відносно швидкому монтажу, особливо при використанні передового обладнання. У довгостроковій перспективі довговічність з'єднання зменшує витрати на обслуговування.
Довговічність і довговічність
Зварювання встик забезпечує герметичність з’єднання, стійке до корозії та хімічного впливу. З’єднання може служити десятиліттями, часто збігаючись із терміном служби самого трубопроводу. Ця довговічність робить стикове злиття кращим методом для критичних інфраструктурних проектів.
Перевага |
опис |
Міцні суглоби |
Отримане з’єднання таке ж міцне, як і навіть міцніше, ніж сама труба. |
Без додаткових матеріалів |
Для з’єднання встик не потрібні клеї чи механічні кріплення, що робить його чистим і надійним способом з’єднання. |
Герметичне з'єднання |
З'єднання є герметичним, що є критичним для газо- та водопроводів. |
Недоліки зварювання встик
Складність обладнання
До недоліків стикового зварювання можна віднести складність необхідного обладнання. Оператори повинні використовувати машини, які забезпечують точний контроль температури та тиску. Несправності обладнання або неправильне калібрування можуть призвести до слабких з’єднань або невідповідних зварних швів.
Вимоги до простору
Зварювання стиковим оплавленням вимагає достатнього простору для встановлення машини та вирівнювання труб. Обмежений доступ або обмежене середовище може ускладнити процес. Зміщення або забруднення брудом або маслом може погіршити якість зварювання та знизити ефективність з’єднання.
Порада: Завжди дотримуйтесь заходів суворого контролю якості, включаючи візуальний огляд і регулярне технічне обслуговування обладнання, щоб звести до мінімуму недоліки стикового зварювання та забезпечити надійну роботу.
Програми Butt Fusion
Зварювання стиковим плавленням стало стандартним методом з’єднання колін ПНД у багатьох галузях промисловості. Цей процес забезпечує надійні, високоміцні з’єднання, які відповідають вимогам сучасної інфраструктури. Універсальність стикового зварювання дозволяє використовувати широкий спектр застосувань, від міського водопостачання до промислового транспортування рідини.
Багато муніципальних систем водопостачання покладаються на стикове злиття для будівництва трубопроводів. Цей метод забезпечує герметичність з’єднань, що є важливим для підтримки якості води та зниження витрат на обслуговування. Газорозподільні мережі також виграють від міцних з’єднань, створених стиковим зварюванням. Ці мережі вимагають постійної роботи під тиском, а процес злиття забезпечує необхідну довговічність.
На промислових підприємствах для хімічних трубопроводів часто вибирають стиковий сплав. Процес стійкий до корозії та хімічного впливу, що робить його придатним для транспортування агресивних рідин. На очисних спорудах зварювання встик підтримує рух стічних вод через складні трубопроводи. Безшовні з’єднання запобігають протіканню та забрудненню, що є критичним для екологічної безпеки.
Зварювання стиковим оплавленням широко використовується в сільському господарстві для підвищення ефективності зрошення. Процес створює міцні, надійні з’єднання, які витримують високий тиск і часте використання. Фермери та розробники іригаційних систем віддають перевагу стиковому зварюванню через його тривалий термін служби та низькі вимоги до обслуговування.
Видобуток корисних копалин залежить від стикового синтезу для будівництва трубопроводів для транспортування рідини. Суворі умови в шахтних умовах вимагають з’єднань, здатних витримувати стирання та великі навантаження. Зварювання стиковим плавленням відповідає цим вимогам, виробляючи міцні, послідовні зварні шви. Автоматизація процесу зменшує кількість помилок і забезпечує однакову якість у великих проектах.
У нафтовій і газовій промисловості також використовується стиковий синтез для надземних і заглиблених трубопроводів. Метод підтримує безпечне транспортування палива та хімікатів на великі відстані. Підрядники цінують швидкість і надійність стикового зварювання, особливо при роботі з трубами великого діаметру.
Крім того, стикове плавлення поширене в системах протипожежного захисту, збиранні фільтрату звалищ і геотермальних тепломережах. Кожне застосування виграє від здатності процесу створювати однорідні, довговічні шви. Можливість адаптації стикового злиття робить його кращим вибором як для нових установок, так і для модернізації системи.
У наведеному нижче списку висвітлено типові проекти, у яких використовується зварювання встик для колін ПНД:
Міське водопостачання та розподіл
Газотранспортні та розподільні мережі
Сільськогосподарські зрошувальні системи
Трубопроводи для транспортування гірничої рідини
Лінії промислової хімічної обробки
Каналізація та очисні споруди
Нафто- і газопроводи
Системи протипожежного захисту та безпеки
Полігон та екологічна інженерія
Геотермальні та теплові мережі
Зварювання стиковим оплавленням продовжує встановлювати стандарт для колінних з’єднань ПНД. Його доведена ефективність, адаптивність і економічність роблять його основним рішенням для інженерів і підрядників у всьому світі.
Електромуфтове зварювання колін ПНД
Процес електрозварювання
Необхідне обладнання
Для електромуфтового зварювання колін ПНД потрібен певний набір інструментів. Основним компонентом є блок керування електрозварюванням, який подає живлення до вбудованих опорних проводів у фітингу. Операторам також потрібні труборізи, щоб забезпечити чисті квадратні кінці труб ПНД. Скребки або ротаційні очищувачі знімають окислений шар з поверхні труби, який необхідний для міцного зварювання. Вирівнювальні затискачі утримують трубу та коліно на місці під час процесу. Для встановлення правильних параметрів зварювання для кожного фітинга можна використовувати сканери штрих-кодів або пристрої ручного введення. Чистячі серветки необхідні для видалення пилу та забруднень перед початком зварювання.
Покрокова процедура
Процес електрозварювання включає серію контрольованих кроків для створення надійного з’єднання:
Розріжте кінці труб ПНД прямокутно та видаліть усі задирки.
Позначте глибину введення на трубі, щоб забезпечити належне закріплення фітинга.
За допомогою скребка видаліть зовнішній окислений шар з поверхні труби.
Очистіть як трубу, так і внутрішню частину електрозварювального фітинга схваленими серветками.
Вставте кінці труб у фітінг, вирівнявши їх на позначену глибину.
Закріпіть вузол затискачами для вирівнювання, щоб запобігти переміщенню.
Підключіть блок керування електрозварюванням до клем фітинга.
Відскануйте штрих-код фітинга або введіть параметри зварювання вручну.
Запустіть цикл злиття. Блок управління подає струм на дроти опору, нагріваючи і розплавляючи поверхні ПНД.
Дайте з’єднанню охолонути природним шляхом, перш ніж знімати затискачі та брати в руки вузол.
Примітка. Суворе дотримання рекомендованої процедури забезпечує міцну, герметичну систему електромуфтового з’єднання.
Переваги електромуфтового зварювання
Гнучкість у обмеженому просторі
Електрофузійне зварювання забезпечує значну гнучкість для монтажу в обмежених або важкодоступних місцях. Компактне обладнання та арматура дозволяють операторам ефективно працювати там, де простір обмежений. Цей метод мінімізує потребу у великій техніці або великому переміщенні труб, що робить його ідеальним для міських інженерних мереж і проектів модернізації.
Нижчі вимоги до кваліфікації
Процес електромуфтового зварювання високоавтоматизований. Блок керування керує циклом нагрівання, зменшуючи ризик людської помилки. Операторам не потрібні передові навички зварювання, що спрощує навчання та покращує послідовність. Ця автоматизація також допомагає забезпечити дотримання нормативних стандартів у проектах критичної інфраструктури.
Придатність до ремонту
Електрозварювання чудово підходить для сценаріїв ремонту. Якщо трубопровід зазнає серйозних пошкоджень, таких як тріщини або дірки, технічні спеціалісти можуть вирізати уражену ділянку та за допомогою електрозварювання з’єднати нові сегменти ПНД. Отримане з’єднання таке ж міцне, як і оригінальна труба, що усуває потребу в додаткових хомутах або кріпильних елементах. Це гарантує надійне механічне зчеплення та швидке відновлення цілісності системи.
Забезпечує ефективний ремонт шляхом заміни пошкоджених секцій новими колінами з ПНД.
Гарантує міцне механічне з’єднання, роблячи ремонт міцним і герметичним.
Мінімізує ризик помилок встановлення, забезпечуючи повністю інтегровану систему.
Недоліки електромуфтового зварювання
Вищі витрати на монтаж
Одним з головних недоліків електросварки є більш висока вартість арматури в порівнянні з традиційними варіантами стикової сварки. Спеціальна конструкція та вбудовані дроти опору збільшують ціну за одиницю. Бюджети проекту повинні враховувати ці додаткові витрати, особливо у великомасштабних установках.
Потреби в електроживленні
Електромуфтове зварювання вимагає стабільного джерела живлення для роботи блоку керування та завершення процесу зварювання. У віддалених місцях або районах з ненадійною електроенергією можуть виникнути проблеми під час встановлення. Правильне планування та рішення щодо резервного живлення є важливими, щоб уникнути затримок.
Порада: Завжди перевіряйте наявність живлення та сумісність фітингів перед початком проекту електрозварювання.
Застосування для електрозварювання
Електрофузійне зварювання стало кращим методом з’єднання колін ПНД у багатьох спеціалізованих середовищах. Ця техніка пропонує унікальні переваги, які роблять її придатною для цілого ряду застосувань, де традиційне стикове зварювання може бути непрактичним.
Ключові області застосування електромуфтового зварювання:
Міські інженерні мережі:
електрозлиття найкраще підходить для проектів міської інфраструктури. Монтажники часто стикаються з обмеженим простором у підземних сховищах, вузьких траншеях або переповнених підсобних коридорах. Компактне обладнання та арматура дозволяють ефективно працювати без великої техніки.
Ремонт і технічне обслуговування трубопроводів:
аварійний ремонт вимагає швидкості та надійності. Електрозварювання дозволяє фахівцям вирізати пошкоджені ділянки та швидко встановлювати нові коліна з ПНД. Процес мінімізує час простою та відновлює роботу з мінімальними збоями.
Модернізація та модернізація системи:
багато старих систем трубопроводів потребують модернізації, щоб відповідати сучасним стандартам. Електрофузійне зварювання дозволяє інтегрувати нові коліна з ПНД в існуючі мережі, навіть якщо доступ обмежений або вирівнювання труб є складним.
Промислові об’єкти:
заводи та переробні підприємства часто мають складну схему трубопроводів з обмеженим доступом. Електрозварювання забезпечує рішення для з’єднання колін у вузьких місцях, забезпечуючи герметичність з’єднань у критичних системах.
Розподіл води та газу:
муніципальні водопровідні та газові служби використовують електромуфт для підключення до послуг, відгалужень та встановлення лічильників. Цей метод забезпечує постійну якість з’єднання, що важливо для безпеки та відповідності нормативним вимогам.
Порада: електромуфтове зварювання особливо цінне в середовищах, де земляні роботи є дорогими або руйнівними. Можливість з’єднувати труби без їх значного переміщення значно зменшує складність проекту.
Типові сценарії використання електромуфтового зварювання:
Сценарій застосування |
Чому перевага надається електромуфтовому методу |
Замкнуті міські траншеї |
Компактні інструменти поміщаються в обмеженому просторі |
Аварійний ремонт трубопроводів |
Швидке, надійне створення швів |
Інтеграція зі старими системами |
Адаптується до зміщених або нестандартних труб |
Промислові модернізації |
Роботи навколо існуючого обладнання та споруд |
Сервісні підключення |
Забезпечує точні, повторювані результати для ліктів малого діаметра |
Короткий опис переваг:
Зменшує потребу у великомасштабних земляних роботах.
Підтримує швидке реагування під час аварійного ремонту.
Забезпечує гнучкість для складних або багатолюдних установок.
Забезпечує послідовне високоякісне з’єднання в складних умовах.
Електрофузійне зварювання продовжує набирати популярність у секторах, де простір, швидкість і адаптивність є критичними. Керівники проектів та інженери вибирають цей метод, щоб забезпечити надійне з’єднання для Коліна HDPE , особливо коли традиційні методи зварювання неможливі.
Порівняння стикового зварювання та електрозварювання
Міцність і надійність з'єднання
Міцність і надійність з’єднання є критичними факторами при виборі методу з’єднання коліна з ПНД. Зварювання встик створює однорідний зварний шов, який відповідає міцності вихідної труби. Цей процес забезпечує збереження цілісності з’єднання протягом усього терміну служби трубопроводу. Зона зварювання стає такою ж міцною, як стінка труби, що забезпечує впевненість у середовищі високого тиску та високої напруги.
Електрофузійне зварювання також забезпечує надійне з’єднання, але міцність з’єднання залежить від якості та сумісності використовуваного фітинга. Хоча сучасні електрозварні фітинги розроблені для довговічності, процес може бути більш чутливим до підготовки поверхні та вирівнювання. Належне очищення та калібрування необхідні для досягнення незмінних результатів.
У наступній таблиці наведено порівняльну міцність з’єднання:
Спосіб зварювання |
Опис міцності суглоба |
Butt Fusion |
Створює такий же міцний зварний шов, як і сама труба. |
Електрозварювання |
Міцність залежить від якості використовуваної фурнітури. |
Зварювання стиковим плавленням часто віддають перевагу для критичної інфраструктури, де потрібна максимальна надійність і довгострокова продуктивність. Електрозварювання є надійною альтернативою, особливо в ситуаціях, коли доступ обмежений або потрібен швидкий ремонт.
Аналіз витрат
Вартість залишається вирішальним фактором у будівництві та обслуговуванні трубопроводів. Зварювання встик пропонує менші витрати на матеріали, оскільки фітинги менш складні та не містять вбудованих компонентів. Однак початкові інвестиції в обладнання для стикового зварювання можуть бути вищими, особливо для застосувань великого діаметру. Витрати на оплату праці також можуть зрости через потребу в кваліфікованих операторах і точному вирівнюванні.
Електрозварювання, навпаки, передбачає більші витрати на матеріали. Фітинги містять вбудовані дроти опору, що підвищує ціну за одиницю. Витрати на встановлення можуть бути нижчими, оскільки процес більш автоматизований і вимагає менше ручних навичок. Для проектів малого діаметра або ремонту електрозварювання може запропонувати економічні переваги за рахунок скорочення робочого часу та мінімізації потреби в спеціалізованому навчанні.
У таблиці нижче порівнюються середні витрати:
Спосіб зварювання |
Середня вартість за стик |
Вартість встановлення |
Вартість матеріалу |
Butt Fusion |
Нижній |
Вища |
Нижній |
Електрозварювання |
Вища |
Нижній |
Вища |
Довгострокові витрати на обслуговування для обох методів залишаються низькими. Коліна HDPE стійкі до корозії та хімічного впливу, усуваючи потребу в захисних покриттях. Гладка внутрішня поверхня зменшує накопичення осаду, що зводить до мінімуму вимоги до очищення та підтримує ефективність і продуктивність протягом усього терміну служби трубопроводу.
Коліна HDPE вимагають мінімального обслуговування, що забезпечує довгострокову економію коштів.
Вони стійкі до корозії та хімічного впливу, що усуває потребу в захисних покриттях.
Гладка внутрішня частина колін HDPE зменшує накопичення осаду, зводячи до мінімуму необхідність частого чищення.
Швидкість встановлення
Швидкість встановлення безпосередньо впливає на терміни проекту та загальну продуктивність. Зварювання стиковим плавленням зазвичай вимагає приблизно 30 хвилин на з’єднання. Цей процес включає нагрівання, вирівнювання, сплавлення та охолодження труби та фітинга. Необхідність точного вирівнювання та контрольованих умов може подовжити час встановлення, особливо в складних умовах.
Електрофузійне зварювання забезпечує швидший цикл плавлення з часом нагрівання від 40 до 120 секунд. Час охолодження додає ще 15-30 хвилин, але загальний процес менш трудомісткий. Компактне обладнання та автоматизовані засоби керування дозволяють ефективно працювати в обмеженому просторі або складних плануваннях.
У наступній таблиці наведено середній час встановлення:
Спосіб зварювання |
Середній час встановлення |
Butt Fusion |
Приблизно 30 хвилин на стик |
Електрозварювання |
Час зварювання від 40 до 120 секунд плюс час охолодження від 15 до 30 хвилин |
Кілька факторів впливають на швидкість встановлення для обох методів:
Температура нагрівальної плити має вирішальне значення для правильного плавлення матеріалів.
Тиск і час зварювання забезпечують молекулярне сплутування та міцне з’єднання.
Тиск і час охолодження запобігають усадці і зберігають цілісність після зварювання.
Додаткові міркування включають такі умови навколишнього середовища, як сонячне світло, склад ґрунту та коливання температури. Належне очищення поверхні та калібрування обладнання є важливими для підтримки швидкості та якості під час встановлення.
Порада: електрозварні фітинги забезпечують стабільну роботу в різних середовищах, що може підвищити швидкість монтажу та скоротити час простою.
Як стикова, так і електромуфтова зварювання забезпечують високий рівень ефективності та продуктивності при правильному застосуванні. Вибір залежить від розміру проекту, умов на місці та необхідності швидкого розгортання.
Обладнання та навчання
Вибір між стиковим і електромуфтовим зварюванням для колін ПНД значною мірою залежить від необхідного обладнання та підготовки операторів. Кожен метод пред’являє унікальні вимоги щодо обладнання, налаштування та розвитку навичок.
Зварювання встик оплавленням покладається на надійні спеціалізовані машини. Ці машини повинні забезпечувати точний контроль температури та тиску. Оператори повинні розуміти роботу машини для стикового зварювання, належне поводження з кінцями труб і важливість процесу охолодження. Обладнання часто включає трубні хомути, нагрівальні плити та облицювальні інструменти. Регулярне технічне обслуговування та калібрування необхідні для забезпечення стабільної якості зварювання.
При електромуфтовому зварюванні використовуються компактні портативні блоки керування. Ці пристрої підключаються до арматури з вбудованими проводами опору. Процес вимагає менше ручного вирівнювання, але оператори повинні приділяти пильну увагу підготовці, часу, температурі, тиску та охолодженню. Навчання електромуфтовому зварюванню зазвичай триває близько восьми годин. Цей тренінг підкреслює важливість точного з’єднання електромуфтових фітингів і дотримання суворих процедур.
У наведеній нижче таблиці підсумовано навчальний фокус для кожного методу:
Спосіб зварювання |
Тривалість навчання |
Ключові напрямки діяльності |
Зварювання стиковим плавленням |
Не вказано |
Робота машини для стикового зварювання, правильне поводження з кінцями труб, процес охолодження |
Електромуфтове зварювання |
8 годин |
Точне зварювання арматури, підготовка, час, температура, тиск, охолодження |
Примітка: належне навчання забезпечує безпечну роботу та якісні з’єднання. Навіть із автоматизованим керуванням увага до деталей залишається критичною.
Ключові моменти:
Зварювання встик вимагає більш складного обладнання та глибшого розуміння роботи машини.
Електрозварювання спрощує процес завдяки автоматизованому контролю, але вимагає суворого дотримання підготовки та часу.
Обидва методи виграють від постійного навчання та перевірки якості.
Добре навчена команда може максимізувати переваги будь-якого методу, забезпечуючи надійні та довговічні колінові з’єднання HDPE.
Вибір найкращого методу
Контрольний список для оцінки проекту
Вибір оптимальної техніки з’єднання коліна з ПНД вимагає ретельної оцінки факторів, що стосуються конкретного проекту. Систематичний контрольний список допомагає забезпечити правильний вибір як для стикової, так і для електрозварної обробки:
Сумісність матеріалів: переконайтеся, що вибрані фітинги відповідають призначенню, наприклад системам водопостачання, розподілу газу чи дренажу.
Номінальний тиск: переконайтеся, що фітинги витримують максимальний робочий тиск трубопроводу.
Екологічні міркування: Оцініть вплив ультрафіолетового світла, хімічних речовин або інших стресових факторів навколишнього середовища, які можуть вплинути на продуктивність.
Щільність поліетилену: вибирайте матеріали вищої щільності для підвищення механічної міцності та довговічності.
Специфікації виробника: запитуйте та переглядайте технічні таблиці даних, щоб порівняти характеристики продукту та забезпечити відповідність вимогам проекту.
Примітка. Пильна увага до цих факторів підтримує довгострокову надійність і максимізує ефективність і продуктивність трубопровідних систем.
Зварювання стиковим оплавленням залишається найкращим вибором для колін ПНД у більшості сценаріїв, пропонуючи неперевершену міцність з’єднання та економічну ефективність. Електрозварювання чудово підходить для роботи в обмеженому просторі або для швидкого ремонту. Фітинги FusingX HDPE Butt Fusion виділяються завдяки своєму матеріалу PE100, широкому діапазону розмірів і суворому контролю якості.
Особливість |
опис |
матеріал |
Поліетилен високої щільності PE100 |
Діапазон розмірів |
63мм–1200мм |
Рівні тиску |
PN10–PN16 |
Виробництво |
Сучасне обладнання, суворий контроль |
застосування |
Надійні, герметичні водопровідні та промислові системи |
Для відкритих майданчиків і великих трубопроводів вибирайте сварку встик. Для обмеженого простору або ремонту оберіть електромуфт.
FAQ
У чому головна перевага стикового зварювання колін ПНД?
Зварювання встик створює безшовне однорідне з’єднання. Цей метод забезпечує виняткову міцність і тривалу надійність. Він ідеально підходить для застосування під високим тиском і великим діаметром.
Коли я повинен вибрати електрозварювання замість стикового?
Електрозварювання найкраще працює в обмеженому просторі або для ремонту трубопроводів. Процес використовує компактне обладнання та вимагає менше ручного вирівнювання, що робить його придатним для міських інженерних мереж і проектів модернізації.
Чи сумісні фітинги FusingX HDPE Butt Fusion зі стандартними поліетиленовими трубами?
так Фітинги FusingX HDPE Butt Fusion відповідають міжнародним стандартам. Вони підходять до стандартних ПЕ водопровідних і газових труб, забезпечуючи легку інтеграцію в існуючі системи.
Як довго служить типове стикове з’єднання?
Правильно встановлене стикове з’єднання може прослужити понад 50 років за нормальних умов експлуатації. Фітинги FusingX забезпечують чудову стійкість до корозії та хімічних речовин.
Яка підготовка необхідна для стикового та електромуфтового зварювання?
Операторам потрібне практичне навчання для обох методів. Зварювання встик вимагає знань про роботу машини та центрування. Навчання електромузиці зосереджено на підготовці, визначенні часу та виконанні автоматизованих процедур.
Чи можна використовувати зварювання встик для колін ПНД малого діаметра?
Ні. Зварювання встик не рекомендується для труб з діаметром менше 63 мм або товщиною стінки менше 6 мм. Електрозварювання є кращим методом для з’єднань малого діаметру.
Що робить фітинги FusingX HDPE Butt Fusion надійним вибором?
У фітингах FusingX використовується матеріал PE100 і суворий контроль якості. Вони пропонують широкий розмірний ряд, тривалий термін служби та швидкий монтаж. Ці характеристики забезпечують надійну роботу водопровідних, газових і промислових трубопроводів.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori