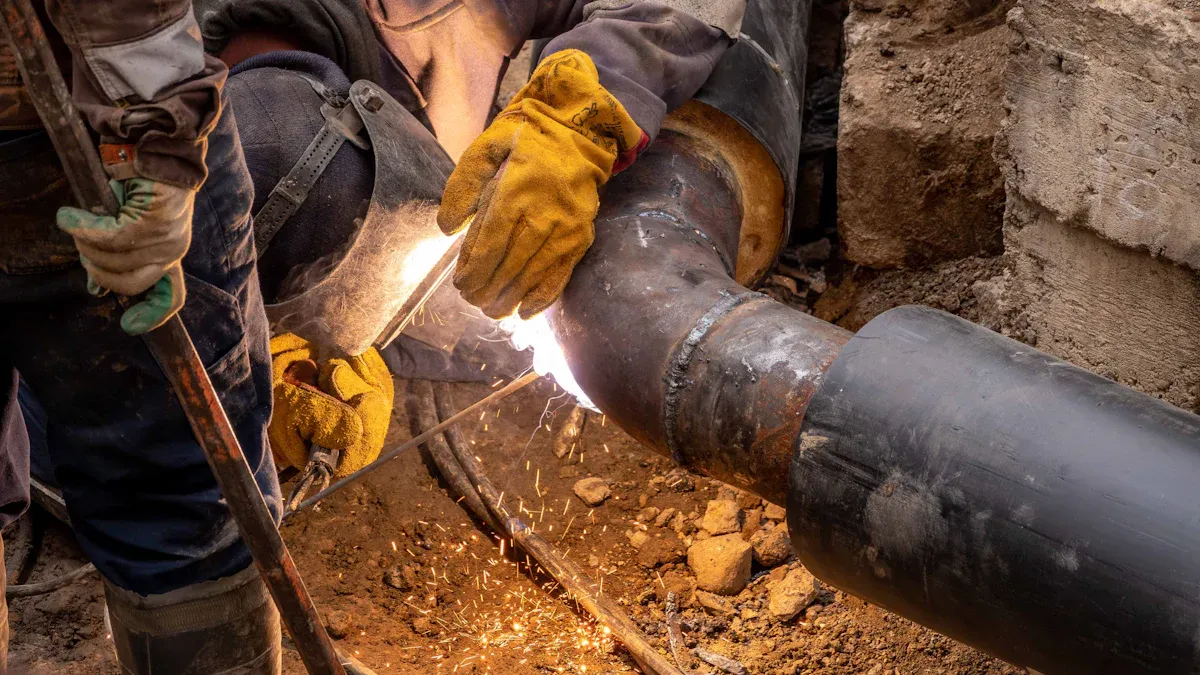
Pre väčšinu aplikácií je tavné zváranie na tupo preferovanou voľbou na spájanie kolena hdpe, najmä pri použití tvaroviek na zváranie na tupo FusingX HDPE. Táto metóda poskytuje výnimočnú pevnosť spoja, dlhodobú spoľahlivosť a nákladovú efektívnosť. Medzi kľúčové rozhodovacie faktory patrí integrita spoja, rýchlosť inštalácie a prispôsobivosť rôznym prostrediam. Nižšie uvedená tabuľka ponúka rýchle porovnanie pre okamžitú prehľadnosť.
Faktor |
Butt Fusion |
Elektrofúzia |
Pevnosť kĺbov |
Výborne |
Veľmi dobré |
Spoľahlivosť |
Vysoká |
Vysoká |
náklady |
Nižšia |
Vyššie |
Rýchlosť inštalácie |
Rýchlo |
Mierne |
Priestorové požiadavky |
Viac |
Menej |
Kľúčové poznatky
Tavné zváranie na tupo ponúka vynikajúcu pevnosť spoja a dlhodobú spoľahlivosť, vďaka čomu je ideálne pre vysokotlakové aplikácie.
Elektrofúzne zváranie je ideálne pre stiesnené priestory a rýchle opravy vďaka kompaktnému zariadeniu a automatizovanému procesu.
Nákladová efektívnosť uprednostňuje zváranie na tupo, pretože vyžaduje menej materiálov a nižšie náklady na pracovnú silu v porovnaní s elektrofúziou.
Rýchlosť inštalácie je vo všeobecnosti rýchlejšia pri elektrofúzii, ktorá môže dokončiť fúziu za menej ako dve minúty, zatiaľ čo fúzia na tupo trvá asi 30 minút na spoj.
Obe metódy vyžadujú špecifické vybavenie a školenie; butt fusion potrebuje kvalifikovaných operátorov, zatiaľ čo elektrofúzia zjednodušuje tréning vďaka svojej automatizácii.
Starostlivo zvážte požiadavky projektu; tavenie na tupo vyhovuje potrubiam s veľkým priemerom, zatiaľ čo elektrofúzia vyniká v tesných alebo zložitých prostrediach.
Pravidelná údržba a kontrola kvality sú nevyhnutné pre obe metódy na zabezpečenie pevných a nepriepustných spojov.
Spojovacie tvarovky FusingX HDPE na tupo sú kompatibilné so štandardnými PE rúrkami a zaisťujú spoľahlivý výkon v rôznych aplikáciách.
Spôsoby spájania kolena HDPE
Kolenové spoje HDPE sa opierajú o dve primárne techniky spájania rúr: tavné zváranie na tupo a elektrofúzne zváranie. Každá metóda ponúka odlišné výhody, vďaka čomu sú vhodné pre rôzne projektové požiadavky a inštalačné prostredia.
Prehľad tavného zvárania na tupo
Tavné zváranie na tupo je široko používaný proces spájania HDPE kolien vo veľkých potrubných systémoch. Táto technika zahŕňa zahrievanie koncov potrubia a tvarovky, kým oba povrchy nedosiahnu roztavený stav. Po zahriatí sa komponenty zlisujú a vytvoria bezšvový spoj. Táto metóda vyžaduje presné zarovnanie a kontrolu počas procesu fúzie. Tavné zváranie na tupo je najvhodnejšie pre rovné trasy a otvorené staveniská, kde nie je obmedzený priestor a prístup.
Medzi zariadenia používané na zváranie na tupo patria robustné zváracie stroje s vyššími požiadavkami na výkon. Tieto stroje zabezpečujú konzistentné zahrievanie a tlak, výsledkom čoho sú pevné a nepriepustné spoje. Tupá fúzia je ideálna pre potrubia s veľkým priemerom a vysokotlakové aplikácie, ako sú mestské vodovody alebo priemyselné potrubia. Tento proces poskytuje vynikajúcu pevnosť spoja a dlhodobú odolnosť, vďaka čomu je preferovanou voľbou pre kritickú infraštruktúru.
Prehľad elektrofúzneho zvárania
Elektrofúzne zváranie poskytuje alternatívne riešenie pre inštaláciu HDPE kolena, najmä v stiesnených priestoroch alebo zložitých dispozíciách. Táto metóda využíva tvarovky osadené odporovými drôtmi. Pri pripojení k prenosnému elektrofúznemu zváraciemu stroju sa drôty zahrejú a spoja spojku s rúrkou. Proces je vysoko automatizovaný a vyžaduje menej manuálneho zarovnávania v porovnaní s fúziou na tupo.
Elektrofúzia je obzvlášť účinná pre potrubia s malým priemerom a núdzové opravy. Zariadenie je kompaktné a spotrebuje menej energie, vďaka čomu je vhodné pre vzdialené alebo obmedzené miesta. Elektrofúzne armatúry sú navrhnuté pre rýchle a spoľahlivé pripojenie, aj keď je prístup obmedzený. Metóda je uprednostňovaná v inžinierskych sieťach, scenároch opráv a inštaláciách, kde je nevyhnutná presnosť a flexibilita.
Tip: Elektrofúzne zváranie zjednodušuje spájanie rúr v oblastiach s obmedzeným priestorom alebo náročným prístupom, zatiaľ čo zváranie na tupo vyniká v otvorenom prostredí s väčšími rúrkami.
Technická porovnávacia tabuľka
Funkcia |
Elektrofúzne zváranie |
Zváranie na tupo |
Spôsob pripojenia |
Zabudované odporové drôty poistková armatúra a potrubie |
Ohrieva konce rúrok a tvaroviek priamo a potom ich zlisuje |
Stavebný proces |
Automatizované, nižšie požiadavky na zarovnanie |
Vyžaduje presné ovládanie a zarovnanie |
Požiadavky na vybavenie |
Prenosný stroj, nízky výkon |
Väčší stroj, vyšší výkon |
Aplikačné scenáre |
Komplexné spojenia s malým priemerom |
Potrubie veľkého priemeru, diaľkové |
náklady |
Vyššie náklady na vybavenie a montáž |
Nižšie náklady na vybavenie a vybavenie |
Tabuľka bežných prípadov použitia
Metóda zvárania |
Popis prípadu použitia |
Elektrofúzia |
Vhodné pre HDPE rúry s malým priemerom, ideálne do stiesnených priestorov a vynikajúce na núdzové opravy. |
Butt Fusion |
Najlepšie pre potrubia s veľkým priemerom, vysokotlakové aplikácie a otvorené stavebné prostredie. |
Obe metódy fúzie zohrávajú dôležitú úlohu pri inštalácii kolena HDPE. Požiadavky projektu, pevnosť spoja a podmienky na mieste určujú najvhodnejšiu techniku. FusingX ponúka vysokokvalitné tvarovky kompatibilné s fúziou na tupo aj elektrofúziou, čím zaisťuje spoľahlivý výkon v rôznych aplikáciách.
Zváranie na tupo pre HDPE koleno
Proces fúzie zadku
Potrebné vybavenie
Zváranie na tupo pre koleno hdpe vyžaduje špeciálne vybavenie na zabezpečenie spoľahlivého spojenia. Medzi základné nástroje patrí stroj na zváranie na tupo, objímky na rúry, vyhrievacia doska a nástroj na obklady. Zvárací stroj musí poskytovať stabilný výkon a presnú kontrolu teploty a tlaku. Operátori tiež potrebujú čistiace prostriedky na odstránenie nečistôt z povrchu potrubia a tvaroviek. Pravidelná údržba všetkých zariadení je rozhodujúca pre zachovanie integrity zvaru a prevenciu porúch počas prevádzky.
Postup krok za krokom
Proces fúzie na tupo sleduje sériu presných krokov na dosiahnutie pevného a nepriepustného spoja. Nižšie uvedená tabuľka uvádza odporúčané prevádzkové podmienky a činnosti pre zváranie HDPE kolien:
Krok |
Popis |
1 |
Vyčistite spoje olejového okruhu a správne pripojte všetky časti zváračky. |
2 |
Zmerajte napájacie napätie a potvrďte, že spĺňa požiadavky zváracieho stroja. |
3 |
Skontrolujte a vyčistite ohrievaciu platňu; v prípade poškodenia vymeňte. |
4 |
Nastavte parametre ako absorpcia tepla a čas chladenia podľa procesu zvárania. |
5 |
Vyrovnajte trubicu a pomocou svorky nastavte sústrednosť. |
6 |
Uistite sa, že zváracia plocha je hladká a rovnobežná s medzerou menšou ako 0,3 mm. |
7 |
Zmerajte a zaznamenajte odporový tlak (Pt) počas zvárania. |
8 |
Nastavte zvárací tlak (P1) na základe unášacieho tlaku (Pt) a špecifikovaného tlaku (P2). |
9 |
Spustite endotermické časovanie, keď výška krimpovania dosiahne špecifikovanú hodnotu. |
10 |
Nasaďte zváraciu plochu ihneď po odstránení vyhrievacej platne a rovnomerne zvyšujte tlak. |
11 |
Po dobe chladenia znížte tlak na nulu a rozmontujte zvárané komponenty. |
12 |
Pri zváraní pod nulou vykonajte ochranné opatrenia na udržanie povrchovej teploty. |
13 |
Uistite sa, že všetky predmety prichádzajúce do kontaktu s povrchom zvárania sú čisté a suché. |
14 |
Umožnite dostatočné prirodzené chladenie po zváraní, aby sa eliminovalo vnútorné napätie. |
15 |
Nepoužívajte zváranie na tupo pre komponenty s dn ≤ 63 mm alebo hrúbkou steny e < 6 mm. |
16 |
Použite elektrofúzne pripojenie pre rôzne komponenty série SDR. |
Poznámka: Udržiavanie čistého a kontrolovaného prostredia počas procesu je nevyhnutné pre optimálnu integritu spoja.
Výhody zvárania na tupo
Pevnosť kĺbov
Fúzia na tupo vytvára homogénny spoj, ktorý sa zhoduje s pevnosťou pôvodnej rúry alebo ju prevyšuje. Zóna zvárania sa stáva rovnako robustnou ako stena potrubia, čím sa zabezpečuje vysoká integrita spoja. Táto pevnosť je životne dôležitá pre aplikácie, kde musí potrubie odolávať vnútornému tlaku a vonkajšiemu zaťaženiu.
Nákladová efektívnosť
Jednou z hlavných výhod fúzie na tupo je jej nákladová efektívnosť. Proces nevyžaduje ďalšie materiály, ako sú lepidlá alebo mechanické upevňovacie prvky. Náklady na prácu zostávajú nízke vďaka relatívne rýchlemu času inštalácie, najmä pri použití moderného vybavenia. Z dlhodobého hľadiska životnosť spoja znižuje náklady na údržbu.
Dlhá životnosť a odolnosť
Tavné zváranie na tupo poskytuje nepriepustné spojenie, ktoré odoláva korózii a chemickému napadnutiu. Spoj môže vydržať desaťročia, pričom často zodpovedá životnosti samotného potrubia. Vďaka tejto odolnosti je fúzia na tupo preferovanou metódou pre projekty kritickej infraštruktúry.
Výhoda |
Popis |
Silné kĺby |
Výsledný spoj je rovnako pevný, alebo dokonca silnejší ako samotná rúra. |
Žiadne ďalšie materiály |
Spájanie na tupo nevyžaduje lepidlá ani mechanické spojovacie prvky, čo z neho robí čistý a spoľahlivý spôsob spájania. |
Netesné pripojenie |
Spoj je nepriepustný, čo je rozhodujúce pre aplikácie plynových a vodovodných potrubí. |
Nevýhody zvárania na tupo
Zložitosť vybavenia
Nevýhody fúzie na tupo zahŕňajú zložitosť potrebného vybavenia. Operátori musia používať stroje, ktoré poskytujú presné riadenie teploty a tlaku. Chyby zariadenia alebo nesprávna kalibrácia môžu viesť k slabým spojom alebo nekonzistentným zvarom.
Priestorové požiadavky
Tavné zváranie na tupo si vyžaduje primeraný priestor na nastavenie stroja a vyrovnanie potrubia. Obmedzený prístup alebo obmedzené prostredia môžu tento proces sťažiť. Nesprávne vyrovnanie alebo znečistenie špinou alebo olejom môže zhoršiť kvalitu zvaru a znížiť účinnosť spoja.
Tip: Vždy dodržiavajte prísne opatrenia na kontrolu kvality vrátane vizuálnej kontroly a pravidelnej údržby zariadenia, aby ste minimalizovali nevýhody spájania na tupo a zabezpečili spoľahlivý výkon.
Butt Fusion aplikácie
Tupé tavné zváranie sa stalo štandardnou metódou spájania HDPE kolien v mnohých priemyselných odvetviach. Tento proces poskytuje spoľahlivé, vysoko pevné spoje, ktoré spĺňajú požiadavky modernej infraštruktúry. Všestrannosť tupého zvárania umožňuje slúžiť širokému spektru aplikácií, od komunálneho zásobovania vodou až po priemyselnú prepravu tekutín.
Mnoho komunálnych vodovodných systémov sa pri stavbe potrubí spolieha na fúziu na tupo. Metóda zabezpečuje nepriepustné spojenia, ktoré sú nevyhnutné pre udržanie kvality vody a zníženie nákladov na údržbu. Plynové rozvodné siete tiež ťažia z robustných spojov vytvorených tavným zváraním na tupo. Tieto siete vyžadujú konzistentný výkon pod tlakom a proces fúzie poskytuje potrebnú trvanlivosť.
Priemyselné zariadenia často volia fúziu na tupo pre chemické potrubia. Proces odoláva korózii a chemickému napadnutiu, vďaka čomu je vhodný na prepravu agresívnych tekutín. V čistiarňach odpadových vôd tavné zváranie na tupo podporuje pohyb odpadovej vody cez zložité usporiadanie potrubí. Bezšvové spoje zabraňujú únikom a kontaminácii, čo je rozhodujúce pre bezpečnosť životného prostredia.
Zváranie na tupo sa široko používa v poľnohospodárstve na zvýšenie účinnosti zavlažovania. Proces vytvára pevné, spoľahlivé spoje, ktoré odolávajú vysokým tlakom a častému používaniu. Poľnohospodári a konštruktéri zavlažovacích systémov uprednostňujú fúziu na tupo pre jej dlhú životnosť a nízke nároky na údržbu.
Ťažobné operácie závisia od tupej fúzie pri výstavbe potrubí na prepravu tekutín. Drsné podmienky v banskom prostredí si vyžadujú spoje, ktoré dokážu zvládnuť oder a veľké zaťaženie. Tavné zváranie na tupo spĺňa tieto požiadavky tým, že vytvára robustné, konzistentné zvary. Automatizácia procesu znižuje chyby a zabezpečuje jednotnú kvalitu naprieč veľkými projektmi.
Ropný a plynárenský priemysel tiež využíva fúziu na tupo pre nadzemné a podzemné potrubia. Metóda podporuje bezpečnú prepravu palív a chemikálií na veľké vzdialenosti. Dodávatelia oceňujú rýchlosť a spoľahlivosť zvárania na tupo, najmä pri práci na rúrach s veľkým priemerom.
Okrem toho je tupá fúzia bežná v protipožiarnych systémoch, zbere priesakových vôd zo skládok a geotermálnych vykurovacích sieťach. Každá aplikácia ťaží zo schopnosti procesu vytvárať homogénne spoje s dlhou životnosťou. Prispôsobivosť fúzie na tupo z nej robí preferovanú voľbu pre nové inštalácie aj aktualizácie systému.
Nasledujúci zoznam zdôrazňuje typické projekty, ktoré používajú tavné zváranie na tupo pre HDPE kolená:
Mestský vodovod a rozvod
Prenosové a distribučné siete plynu
Poľnohospodárske zavlažovacie systémy
Potrubie na prepravu banských tekutín
Priemyselné chemické spracovateľské linky
Čistiarne odpadových vôd a odpadových vôd
Ropovody a plynovody
Protipožiarne a bezpečnostné systémy
Skládkové a environmentálne inžinierstvo
Geotermálne siete a siete diaľkového vykurovania
Tavné zváranie na tupo naďalej stanovuje štandard pre HDPE kolenové spoje. Jeho osvedčený výkon, prispôsobivosť a nákladová efektívnosť z neho robia riešenie pre inžinierov a dodávateľov na celom svete.
Elektrofúzne zváranie pre HDPE koleno
Elektrofúzny proces
Potrebné vybavenie
Elektrofúzne zváranie pre HDPE kolená vyžaduje špecifickú sadu nástrojov. Hlavným komponentom je elektrofúzna riadiaca jednotka, ktorá napája odporové vodiče uložené v armatúre. Operátori tiež potrebujú rezačky rúr, aby zabezpečili čisté, štvorcové konce na HDPE rúre. Škrabky alebo rotačné škrabky odstraňujú zoxidovanú vrstvu z povrchu potrubia, čo je nevyhnutné pre silnú fúziu. Zarovnávacie svorky držia potrubie a koleno na mieste počas procesu. Na nastavenie správnych parametrov zvárania pre každú tvarovku je možné použiť skenery čiarových kódov alebo manuálne vstupné zariadenia. Čistiace obrúsky sú potrebné na odstránenie prachu a nečistôt pred začatím fúzie.
Postup krok za krokom
Proces elektrofúzie sleduje sériu kontrolovaných krokov na vytvorenie spoľahlivého spoja:
Odrežte konce HDPE rúr do štvorca a odstráňte všetky otrepy.
Označte si hĺbku zasunutia na rúre, aby ste zaistili správne spojenie armatúry.
Na odstránenie vonkajšej oxidovanej vrstvy z povrchu potrubia použite škrabku.
Vyčistite potrubie aj vnútro elektrofúznej armatúry schválenými utierkami.
Vložte konce rúrok do tvarovky a zarovnajte ich s vyznačenou hĺbkou.
Zaistite zostavu pomocou vyrovnávacích svoriek, aby ste zabránili pohybu.
Pripojte riadiacu jednotku elektrofúzie k montážnym svorkám.
Naskenujte čiarový kód tvarovky alebo zadajte parametre zvárania manuálne.
Spustite fúzny cyklus. Riadiaca jednotka dodáva prúd do odporových vodičov, pričom zahrieva a roztavuje povrchy HDPE.
Pred odstránením svoriek a manipuláciou so zostavou nechajte spoj prirodzene vychladnúť.
Poznámka: Prísne dodržiavanie odporúčaného postupu zaisťuje pevný, nepriepustný systém elektrofúzneho spoja.
Výhody elektrofúzneho zvárania
Flexibilita v stiesnených priestoroch
Elektrofúzne zváranie ponúka značnú flexibilitu pre inštalácie v stiesnených alebo ťažko dostupných priestoroch. Kompaktné vybavenie a armatúry umožňujú operátorom efektívne pracovať tam, kde je obmedzený priestor. Táto metóda minimalizuje potrebu veľkých strojov alebo rozsiahleho pohybu potrubia, vďaka čomu je ideálna pre mestské inžinierske siete a projekty modernizácie.
Nižšia kvalifikačná požiadavka
Proces elektrofúzneho zvárania je vysoko automatizovaný. Riadiaca jednotka riadi vykurovací cyklus, čím znižuje riziko ľudskej chyby. Operátori nepotrebujú pokročilé zváracie zručnosti, čo zjednodušuje školenie a zlepšuje konzistentnosť. Táto automatizácia tiež pomáha zabezpečiť súlad s regulačnými normami v projektoch kritickej infraštruktúry.
Vhodnosť opravy
Elektrofúzia vyniká v scenároch opráv. Keď je potrubie vážne poškodené, ako sú praskliny alebo diery, technici môžu vyrezať postihnutú časť a použiť elektrofúziu na spojenie nových segmentov HDPE. Výsledný spoj je rovnako pevný ako pôvodná rúra, čo eliminuje potrebu ďalších svoriek alebo spojovacích prvkov. To zaručuje spoľahlivé mechanické spojenie a rýchlo obnovuje integritu systému.
Umožňuje efektívne opravy výmenou poškodených častí za nové HDPE kolená.
Zaručuje pevné mechanické väzby, vďaka čomu sú opravy odolné a nepriepustné.
Minimalizuje riziko chýb pri inštalácii a zabezpečuje plne integrovaný systém.
Nevýhody elektrofúzneho zvárania
Vyššie montážne náklady
Jednou z hlavných nevýhod elektrofúzie sú vyššie náklady na tvarovky v porovnaní s tradičnými možnosťami spájania na tupo. Špecializovaný dizajn a zabudované odporové drôty zvyšujú cenu za jednotku. Rozpočty projektu musia počítať s týmito dodatočnými výdavkami, najmä pri rozsiahlych inštaláciách.
Potreby napájania
Elektrofúzne zváranie vyžaduje stabilné napájanie na prevádzku riadiacej jednotky a dokončenie procesu zvárania. Vzdialené lokality alebo oblasti s nespoľahlivou elektrinou môžu počas inštalácie čeliť problémom. Správne plánovanie a riešenia záložného napájania sú nevyhnutné, aby sa predišlo oneskoreniam.
Tip: Pred začatím projektu elektrofúzie vždy overte dostupnosť napájania a kompatibilitu armatúry.
Elektrofúzne aplikácie
Elektrofúzne zváranie sa stalo preferovanou metódou spájania HDPE kolien v mnohých špecializovaných prostrediach. Táto technika ponúka jedinečné výhody, vďaka ktorým je vhodná pre celý rad aplikácií, kde tradičné spájanie zadku nemusí byť praktické.
Kľúčové oblasti použitia pre elektrofúzne zváranie:
Mestské inžinierske siete:
Elektrofúzia vyniká v projektoch mestskej infraštruktúry. Inštalatéri často čelia obmedzenému priestoru v podzemných klenbách, úzkych priekopách alebo preplnených chodbách. Kompaktné vybavenie a armatúry umožňujú efektívnu prácu bez potreby veľkých strojov.
Opravy a údržba potrubí:
Núdzové opravy vyžadujú rýchlosť a spoľahlivosť. Elektrofúzia umožňuje technikom vyrezať poškodené časti a rýchlo nainštalovať nové HDPE kolená. Proces minimalizuje prestoje a obnovuje službu s minimálnym prerušením.
Dodatočné vybavenie a aktualizácie systému:
Mnoho starších potrubných systémov potrebuje modernizáciu, aby spĺňali moderné štandardy. Elektrofúzne zváranie umožňuje integráciu nových kolien z HDPE do existujúcich sietí, aj keď je prístup obmedzený alebo je náročné zarovnanie potrubí.
Priemyselné zariadenia:
Továrne a spracovateľské závody majú často zložité usporiadanie potrubí s obmedzeným prístupom. Elektrofúzia poskytuje riešenie na pripojenie kolien v úzkych priestoroch, čím sa zaisťujú nepriepustné spoje v kritických systémoch.
Rozvod vody a plynu:
Mestské vodovody a plynárne využívajú elektrofúziu na prípojky, odbočky a elektromery. Metóda zabezpečuje konzistentnú kvalitu spoja, ktorá je nevyhnutná pre bezpečnosť a súlad s predpismi.
Tip: Elektrofúzne zváranie je obzvlášť cenné v prostrediach, kde sú výkopové práce nákladné alebo rušivé. Schopnosť spájať rúry bez ich presúvania výrazne znižuje zložitosť projektu.
Typické scenáre použitia elektrofúzie:
Aplikačný scenár |
Prečo je preferovaná elektrofúzia |
Obmedzené mestské zákopy |
Kompaktné náradie sa hodí do stiesnených priestorov |
Núdzové opravy potrubí |
Rýchla a spoľahlivá tvorba kĺbov |
Integrácia so starými systémami |
Prispôsobí sa nesprávne nastaveným alebo neštandardným potrubiam |
Priemyselné retrofity |
Funguje okolo existujúcich zariadení a štruktúr |
Servisné spojenia |
Zaisťuje presné, opakovateľné výsledky pre kolená s malým priemerom |
Súhrn výhod:
Znižuje potrebu rozsiahlych výkopových prác.
Podporuje rýchlu reakciu počas núdzových opráv.
Poskytuje flexibilitu pre zložité alebo preplnené inštalácie.
Poskytuje konzistentné, vysokokvalitné spoje v náročných prostrediach.
Elektrofúzne zváranie si naďalej získava na popularite v sektoroch, kde sú kritické priestor, rýchlosť a prispôsobivosť. Projektoví manažéri a inžinieri volia túto metódu, aby zabezpečili spoľahlivé pripojenie HDPE kolená , najmä ak nie sú možné tradičné fúzne techniky.
Porovnanie Butt Fusion vs Electrofusion
Pevnosť a spoľahlivosť kĺbov
Pevnosť a spoľahlivosť spoja sú kritickými faktormi pri výbere spôsobu spájania kolena z HDPE. Tupé fúzie vytvára homogénny zvar, ktorý zodpovedá pevnosti pôvodnej rúry. Tento proces zabezpečuje zachovanie integrity spoja počas celej životnosti potrubia. Zóna fúzie sa stáva rovnako robustnou ako stena potrubia a poskytuje istotu vo vysokotlakových a vysoko namáhaných prostrediach.
Elektrofúzne zváranie tiež poskytuje spoľahlivé spoje, ale pevnosť spoja závisí od kvality a kompatibility použitej tvarovky. Zatiaľ čo moderné elektrofúzne tvarovky sú skonštruované s ohľadom na trvanlivosť, proces môže byť citlivejší na prípravu povrchu a zarovnanie. Na dosiahnutie konzistentných výsledkov je nevyhnutné správne čistenie a kalibrácia.
Nasledujúca tabuľka sumarizuje porovnávaciu pevnosť spoja:
Spôsob zvárania |
Popis pevnosti spoja |
Butt Fusion |
Vytvára zvar tak silný ako samotná rúra. |
Elektrofúzia |
Pevnosť závisí od kvality použitej armatúry. |
Zváranie na tupo je často preferované pre kritickú infraštruktúru, kde sa vyžaduje maximálna spoľahlivosť a dlhodobý výkon. Elektrofúzia poskytuje silnú alternatívu, najmä v situáciách, keď je prístup obmedzený alebo sú potrebné rýchle opravy.
Analýza nákladov
Náklady zostávajú rozhodujúcim faktorom pri výstavbe a údržbe potrubí. Fúzia na tupo ponúka nižšie náklady na materiál, pretože tvarovky sú menej zložité a neobsahujú vložené komponenty. Počiatočná investícia do zariadenia na zváranie na tupo môže byť vyššia, najmä pri aplikáciách s veľkým priemerom. Mzdové náklady sa môžu zvýšiť aj v dôsledku potreby kvalifikovaných operátorov a presného zarovnania.
Elektrofúzia na druhej strane zahŕňa vyššie náklady na materiál. Kovania obsahujú zapustené odporové drôty, ktoré zvyšujú cenu za jednotku. Náklady na inštaláciu môžu byť nižšie, pretože proces je viac automatizovaný a vyžaduje menej manuálnych zručností. Pre projekty s malým priemerom alebo opravy môže elektrofúzia ponúknuť nákladové výhody znížením pracovného času a minimalizovaním potreby špecializovaného školenia.
Nasledujúca tabuľka porovnáva priemerné náklady:
Spôsob zvárania |
Priemerné náklady na kĺb |
Náklady na inštaláciu |
Materiálové náklady |
Butt Fusion |
Nižšia |
Vyššie |
Nižšia |
Elektrofúzia |
Vyššie |
Nižšia |
Vyššie |
Náklady na dlhodobú údržbu oboch metód zostávajú nízke. Kolená z HDPE odolávajú korózii a chemickému napadnutiu, čím sa eliminuje potreba ochranných náterov. Hladký vnútorný povrch znižuje usadzovanie, čo minimalizuje požiadavky na čistenie a podporuje efektivitu a produktivitu počas životnosti potrubia.
HDPE kolená vyžadujú minimálnu údržbu, čo vedie k dlhodobým úsporám nákladov.
Sú odolné voči korózii a chemickým útokom, čo eliminuje potrebu ochranných náterov.
Hladký interiér HDPE kolien znižuje usadzovanie a minimalizuje potrebu častého čistenia.
Rýchlosť inštalácie
Rýchlosť inštalácie priamo ovplyvňuje harmonogram projektu a celkovú produktivitu. Tavné zváranie na tupo zvyčajne vyžaduje asi 30 minút na jeden spoj. Tento proces zahŕňa zahrievanie, vyrovnávanie, tavenie a chladenie potrubia a tvarovky. Potreba presného zarovnania a kontrolovaných podmienok môže predĺžiť čas inštalácie, najmä v náročných prostrediach.
Elektrofúzne zváranie ponúka rýchlejší tavný cyklus s dobou ohrevu od 40 do 120 sekúnd. Čas chladenia pridáva ďalších 15 až 30 minút, ale celkový proces je menej náročný na prácu. Kompaktné vybavenie a automatizované ovládanie umožňujú efektívnu prácu v stiesnených priestoroch alebo zložitých dispozíciách.
V nasledujúcej tabuľke sú uvedené priemerné časy inštalácie:
Spôsob zvárania |
Priemerný čas inštalácie |
Butt Fusion |
Približne 30 minút na kĺb |
Elektrofúzia |
Čas tavenia 40 až 120 sekúnd plus čas chladenia 15 až 30 minút |
Rýchlosť inštalácie oboch metód ovplyvňuje niekoľko faktorov:
Teplota ohrievacej dosky je rozhodujúca pre správne tavenie materiálov.
Zvárací tlak a čas zabezpečujú molekulárne zapletenie a pevný spoj.
Chladiaci tlak a čas zabraňujú zmršťovaniu a zachovávajú integritu po zváraní.
Ďalšie úvahy zahŕňajú podmienky prostredia, ako je slnečné svetlo, zloženie pôdy a kolísanie teploty. Správne čistenie povrchu a kalibrácia zariadenia sú nevyhnutné pre udržanie rýchlosti a kvality počas inštalácie.
Tip: Elektrofúzne armatúry poskytujú konzistentný výkon v rôznych prostrediach, čo môže zvýšiť rýchlosť inštalácie a znížiť prestoje.
Tupá fúzia aj elektrofúzia podporujú vysokú úroveň účinnosti a produktivity pri správnej aplikácii. Výber závisí od veľkosti projektu, podmienok lokality a potreby rýchleho nasadenia.
Vybavenie a školenie
Voľba medzi zváraním na tupo a elektrofúznym zváraním pre HDPE kolená do značnej miery závisí od požadovaného zariadenia a školenia potrebného pre operátorov. Každá metóda predstavuje jedinečné požiadavky z hľadiska strojového vybavenia, nastavenia a rozvoja zručností.
Zváranie na tupo sa spolieha na robustné, špecializované stroje. Tieto stroje musia poskytovať presné riadenie teploty a tlaku. Operátori musia pochopiť fungovanie zváracieho stroja na tupo, správnu manipuláciu s koncami rúr a dôležitosť procesu chladenia. Vybavenie často obsahuje rúrkové svorky, vykurovacie dosky a obkladové nástroje. Pravidelná údržba a kalibrácia sú nevyhnutné na zabezpečenie konzistentnej kvality zvaru.
Elektrofúzne zváranie využíva kompaktné, prenosné riadiace jednotky. Tieto jednotky sa pripájajú k armatúram so zabudovanými odporovými drôtmi. Proces vyžaduje menej manuálneho zarovnávania, ale operátori musia venovať veľkú pozornosť príprave, načasovaniu, teplote, tlaku a chladeniu. Školenie na elektrofúzne zváranie zvyčajne trvá približne osem hodín. Toto školenie zdôrazňuje dôležitosť presného natavenia elektrofúznych armatúr a dodržiavania prísnych postupov.
Nasledujúca tabuľka sumarizuje zameranie školenia pre každú metódu:
Metóda zvárania |
Trvanie školenia |
Kľúčové oblasti zamerania |
Zváranie na tupo |
Neuvedené |
Obsluha zváračky na tupo, správna manipulácia s koncami rúr, proces chladenia |
Elektrofúzne zváranie |
8 hodín |
Presné spojenie armatúr, príprava, načasovanie, teplota, tlak, chladenie |
Poznámka: Správne zaškolenie zaisťuje bezpečnú prevádzku a kvalitné kĺby. Aj pri automatizovanom ovládaní zostáva pozornosť venovaná detailom kritická.
Kľúčové body:
Fúzia na tupo si vyžaduje zložitejšie vybavenie a hlbšie pochopenie fungovania stroja.
Elektrofúzia zjednodušuje proces pomocou automatizovaných kontrol, ale vyžaduje prísne dodržiavanie prípravy a načasovania.
Obidve metódy využívajú priebežné školenia a kontroly zabezpečenia kvality.
Dobre vyškolený tím môže maximalizovať výhody oboch metód a zabezpečiť spoľahlivé a odolné spoje kolena HDPE.
Výber najlepšej metódy
Kontrolný zoznam hodnotenia projektu
Výber optimálnej techniky spájania kolena hdpe vyžaduje dôkladné vyhodnotenie faktorov špecifických pre daný projekt. Systematický kontrolný zoznam pomáha zaistiť správnu voľbu pre aplikácie tupého fúzovania aj elektrofúzie:
Materiálová kompatibilita: Potvrďte, že vybrané armatúry zodpovedajú zamýšľanému použitiu, ako je zásobovanie vodou, rozvody plynu alebo drenážne systémy.
Menovité tlaky: Overte, či armatúry dokážu zvládnuť maximálny prevádzkový tlak potrubia.
Environmentálne aspekty: Posúďte vystavenie UV žiareniu, chemikáliám alebo iným environmentálnym stresorom, ktoré môžu ovplyvniť výkon.
Hustota polyetylénu: Vyberte si materiály s vyššou hustotou pre zvýšenú mechanickú pevnosť a odolnosť.
Špecifikácie výrobcu: Vyžiadajte si a skontrolujte technické listy, aby ste porovnali vlastnosti produktu a zabezpečili súlad s požiadavkami projektu.
Poznámka: Dôkladná pozornosť venovaná týmto faktorom podporuje dlhodobú spoľahlivosť a maximalizuje efektivitu a produktivitu v potrubných systémoch.
Tupé tavné zváranie zostáva najlepšou voľbou pre HDPE kolená vo väčšine scenárov, pričom ponúka bezkonkurenčnú pevnosť spoja a nákladovú efektívnosť. Elektrofúzia vyniká v stiesnených priestoroch alebo na rýchle opravy. Fitingy FusingX HDPE na tupo vynikajú materiálom PE100, širokým rozsahom veľkostí a prísnou kontrolou kvality.
Funkcia |
Popis |
Materiál |
PE100 polyetylén s vysokou hustotou |
Rozsah veľkostí |
63-1200 mm |
Úrovne tlaku |
PN10–PN16 |
Výroba |
Pokročilé vybavenie, prísna kontrola |
Aplikácia |
Spoľahlivé, nepriepustné vodovodné a priemyselné systémy |
Pre otvorené miesta a veľké potrubia zvoľte fúziu na tupo. Pre tesné priestory alebo opravy zvoľte elektrofúziu.
FAQ
Aká je hlavná výhoda fúzie na tupo pre HDPE lakte?
Spoj na tupo vytvára bezšvový, homogénny spoj. Táto metóda poskytuje výnimočnú pevnosť a dlhodobú spoľahlivosť. Je ideálny pre vysokotlakové aplikácie a aplikácie s veľkým priemerom.
Kedy by som mal zvoliť elektrofúziu pred fúziou zadku?
Elektrofúzia funguje najlepšie v stiesnených priestoroch alebo pri opravách potrubí. Proces využíva kompaktné vybavenie a vyžaduje menej manuálneho zarovnávania, vďaka čomu je vhodný pre mestské inžinierske siete a projekty modernizácie.
Sú spojovacie tvarovky FusingX HDPE na tupo kompatibilné so štandardnými PE rúrami?
áno. Spojovacie tvarovky FusingX HDPE spĺňajú medzinárodné normy. Hodia sa na štandardné PE vodovodné a plynové potrubia, čím zaisťujú jednoduchú integráciu do existujúcich systémov.
Ako dlho trvá typický fúzny spoj na tupo?
Správne nainštalovaný tavný spoj môže za normálnych prevádzkových podmienok vydržať viac ako 50 rokov. Fitingy FusingX ponúkajú vynikajúcu odolnosť voči korózii a chemikáliám.
Aké školenie je potrebné pre zváranie na tupo a elektrofúzne zváranie?
Operátori potrebujú praktické školenie pre obe metódy. Tupá fúzia vyžaduje znalosť prevádzky stroja a zarovnania. Elektrofúzny tréning sa zameriava na prípravu, načasovanie a dodržiavanie automatizovaných postupov.
Môžem použiť fúziu na tupo pre kolená HDPE s malým priemerom?
Nie. Tupé zváranie sa neodporúča pre rúry s priemerom menším ako 63 mm alebo hrúbkou steny menšou ako 6 mm. Elektrofúzia je preferovanou metódou pre spojenia s malým priemerom.
Čo robí FusingX HDPE spojovacie armatúry spoľahlivou voľbou?
Fitingy FusingX využívajú materiál PE100 a prísnu kontrolu kvality. Ponúkajú široký rozsah veľkostí, dlhú životnosť a rýchlu montáž. Tieto vlastnosti zaisťujú spoľahlivý výkon pre vodovodné, plynové a priemyselné potrubia.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori