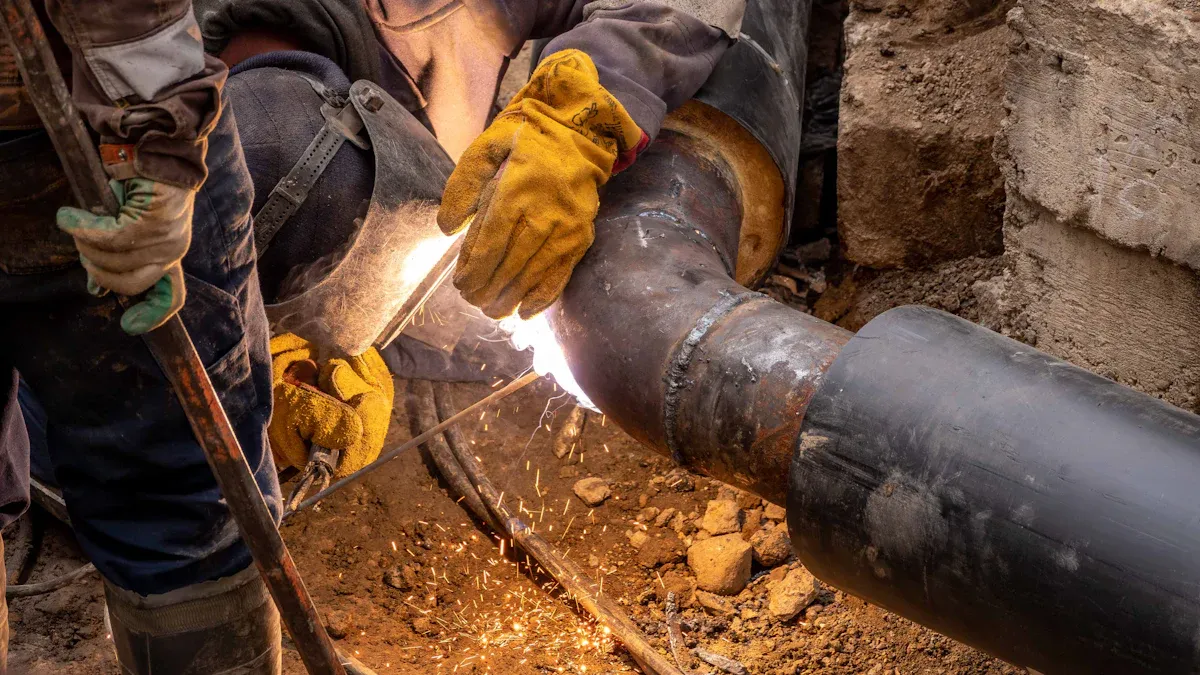
עבור רוב היישומים, ריתוך היתוך קת בולט כבחירה המועדפת לחיבור מרפק hdpe, במיוחד בעת שימוש ב- FusingX HDPE Butt Fusion Fittings. שיטה זו מספקת חוזק מפרקים יוצא דופן, אמינות לטווח ארוך ויעילות עלות. גורמי החלטה מרכזיים כוללים שלמות משותפת, מהירות התקנה והתאמה לסביבות שונות. הטבלה שלהלן מציעה השוואה מהירה לבהירות מיידית.
גוֹרֵם |
Butt Fusion |
אלקטרופוזיה |
חוזק משותף |
מְעוּלֶה |
טוב מאוד |
אֲמִינוּת |
גָבוֹהַ |
גָבוֹהַ |
עֲלוּת |
לְהוֹרִיד |
גבוה יותר |
מהירות התקנה |
מָהִיר |
לְמַתֵן |
דרישות מקום |
יוֹתֵר |
פָּחוֹת |
טייק אווי מפתח
ריתוך היתוך קת מציע חוזק מפרקים מעולה ואמינות לטווח ארוך, מה שהופך אותו לאידיאלי עבור יישומים בלחץ גבוה.
ריתוך אלקטרופיוזיציה מושלם עבור חללים סגורים ותיקונים מהירים, הודות לציוד הקומפקטי והתהליך האוטומטי שלו.
יעילות העלות מעדיפה היתוך תחת, מכיוון שהוא דורש פחות חומרים ועלויות עבודה נמוכות יותר בהשוואה לאלקטרו-פיוז'ן.
מהירות ההתקנה היא בדרך כלל מהירה יותר עם electrofusion, אשר יכול להשלים היתוך תוך פחות משתי דקות, בעוד היתוך תחת אורך כ-30 דקות לכל מפרק.
שתי השיטות דורשות ציוד והדרכה ספציפיים; היתוך butt זקוק למפעילים מיומנים, בעוד electrofusion מפשט את האימון בשל האוטומציה שלו.
שקול היטב את דרישות הפרויקט; היתוך תחת מתאים לצינורות בקוטר גדול, בעוד ש-elektrofusion מצטיין בסביבות הדוקות או מורכבות.
תחזוקה שוטפת ובקרת איכות חיוניים עבור שתי השיטות כדי להבטיח חיבורים חזקים ועמידים בפני נזילות.
אביזרי FusingX HDPE Butt Fusion תואמים לצינורות PE סטנדרטיים, ומבטיחים ביצועים אמינים במגוון יישומים.
שיטות חיבור למרפק HDPE
חיבורי מרפק HDPE מסתמכים על שתי טכניקות חיבור ראשיות לצינור: ריתוך היתוך קת וריתוך אלקטרופיוזיציה. כל שיטה מציעה יתרונות מובהקים, מה שהופך אותם מתאימים לדרישות פרויקט שונות וסביבות התקנה.
סקירה כללית של ריתוך קת היתוך
ריתוך היתוך קת הוא תהליך נפוץ לחיבור מרפקי HDPE במערכות צנרת בקנה מידה גדול. הטכניקה כוללת חימום קצוות הצינור והתאמה עד ששני המשטחים מגיעים למצב מותך. לאחר החימום, הרכיבים נלחצים זה לזה ויוצרים מפרק חלק. שיטה זו דורשת יישור ובקרה מדויקים לאורך תהליך ההיתוך. ריתוך היתוך בטן מתאים ביותר לריצות ישרות ואתרי בנייה פתוחים, שבהם המקום והגישה אינם מוגבלים.
הציוד המשמש להיתוך קת כולל מכונות ריתוך חזקות עם דרישות הספק גבוהות יותר. מכונות אלו מבטיחות חימום ולחץ עקביים, וכתוצאה מכך מפרקים חזקים ועמידים בפני דליפות. היתוך קת אידיאלי עבור צינורות בקוטר גדול ויישומים בלחץ גבוה, כגון אספקת מים עירונית או צינורות תעשייתיים. התהליך מספק חוזק מפרקים מעולה ועמידות לטווח ארוך, מה שהופך אותו לבחירה מועדפת עבור תשתית קריטית.
סקירה כללית של ריתוך אלקטרופיוזיציה
ריתוך אלקטרופיוזיציה מספק פתרון חלופי להתקנת מרפק HDPE, במיוחד בחללים סגורים או פריסות מורכבות. שיטה זו משתמשת באביזרים המוטבעים בחוטי התנגדות. כאשר מחוברים למכונת ריתוך אלקטרופוזיונית ניידת, החוטים מתחממים ומתיכים את החיבור לצינור. התהליך הוא מאוד אוטומטי ודורש פחות יישור ידני בהשוואה לאיחוי תחת.
Electrofusion יעיל במיוחד עבור צינורות בקוטר קטן ותיקוני חירום. הציוד קומפקטי וצורך פחות חשמל, מה שהופך אותו למתאים למיקומים מרוחקים או מוגבלים. אביזרי Electrofusion מיועדים לחיבורים מהירים ואמינים, גם כאשר הגישה מוגבלת. השיטה מועדפת ברשתות שירות, תרחישי תיקון והתקנות בהן דיוק וגמישות חיוניים.
טיפ: ריתוך אלקטרופיוזיציה מפשט את חיבור הצינורות באזורים עם שטח מוגבל או גישה מאתגרת, בעוד שריתוך היתוך תחת מצטיין בסביבות פתוחות עם צינורות גדולים יותר.
טבלת השוואה טכנית
תכונה |
ריתוך אלקטרופוזיציה |
ריתוך קת היתוך |
שיטת חיבור |
חוטי התנגדות משובצים מתיכים חיבור וצינור |
מחמם את קצוות הצינור והאביזר ישירות, ואז לוחץ יחד |
תהליך בנייה |
דרישות יישור אוטומטיות ונמוכות יותר |
דורש שליטה ויישור מדויקים |
דרישות ציוד |
מכונה ניידת, הספק נמוך |
מכונה גדולה יותר, הספק גבוה יותר |
תרחישי יישום |
חיבורים מורכבים בקוטר קטן |
צינורות בעלי קוטר גדול למרחקים ארוכים |
עֲלוּת |
עלויות ציוד והתאמה גבוהות יותר |
עלויות נמוכות יותר עבור אבזור וציוד |
טבלת מקרי שימוש נפוצים
שיטת ריתוך |
תיאור מקרה שימוש |
אלקטרופוזיה |
מתאים לצינורות HDPE בקוטר קטן, אידיאלי לחללים סגורים ומצוין לתיקוני חירום. |
Butt Fusion |
הטוב ביותר עבור צינורות בקוטר גדול, יישומים בלחץ גבוה וסביבות בנייה פתוחות. |
שתי שיטות ההיתוך ממלאות תפקיד חיוני בהתקנת מרפק HDPE. דרישות הפרויקט, חוזק המפרק ותנאי האתר קובעים את הטכניקה המתאימה ביותר. FusingX מציע אביזרי איכות גבוהה התואמים הן לאיחוי תחת והן לאלקטרופיוז'ן, מה שמבטיח ביצועים אמינים במגוון יישומים.
ריתוך קת היתוך למרפק HDPE
תהליך היתוך בטן
דרוש ציוד
ריתוך היתוך קת עבור מרפק hdpe דורש ציוד מיוחד כדי להבטיח חיבור אמין. הכלים החיוניים כוללים מכונת ריתוך היתוך תחת, מהדקי צינור, פלטת חימום וכלי חזית. מכונת הריתוך חייבת לספק כוח יציב ושליטה מדויקת על הטמפרטורה והלחץ. מפעילים צריכים גם חומרי ניקוי כדי להסיר מזהמים מהצינור ומשטחי ההתאמה. תחזוקה שוטפת של כל הציוד היא קריטית לשמירה על שלמות הריתוך ומניעת תקלות במהלך הפעולה.
הליך שלב אחר שלב
תהליך איחוי התחת עוקב אחר סדרה של שלבים מדויקים להשגת מפרק חזק ועמיד בפני דליפות. הטבלה שלהלן מתארת את תנאי הפעולה והפעולות המומלצות עבור ריתוך מרפקי HDPE:
שָׁלָב |
תֵאוּר |
1 |
נקה את מפרקי מעגל השמן וחבר את כל חלקי מכונת הריתוך בצורה נכונה. |
2 |
מדוד את מתח אספקת החשמל וודא שהוא עומד בדרישות מכונת הריתוך. |
3 |
בדוק ונקה את לוח החימום; להחליף אם ניזוק. |
4 |
הגדר פרמטרים כמו ספיגת חום וזמן קירור בהתאם לתהליך הריתוך. |
5 |
יישר את הצינור והתאם את הקונצנטריות באמצעות מהדק. |
6 |
ודא שפני קצה הריתוך חלקים ומקבילים, עם רווח של פחות מ-0.3 מ'מ. |
7 |
מדוד ורשום את לחץ הגרירה (Pt) במהלך הריתוך. |
8 |
התאם את לחץ הריתוך (P1) על סמך לחץ הגרירה (Pt) והלחץ שצוין (P2). |
9 |
התחל תזמון אנדותרמי כאשר גובה הכיווץ מגיע לערך שצוין. |
10 |
התקן את משטח הריתוך מיד לאחר הסרת לוחית החימום והגבר את הלחץ באופן אחיד. |
11 |
הפחת את הלחץ לאפס לאחר זמן הקירור ופרק רכיבים מרותכים. |
12 |
נקוט באמצעי הגנה בעת ריתוך מתחת לאפס כדי לשמור על טמפרטורת פני השטח. |
13 |
ודא שכל הפריטים במגע עם משטח הריתוך נקיים ויבשים. |
14 |
אפשר קירור טבעי מספיק לאחר הריתוך כדי למנוע מתח פנימי. |
15 |
אל תשתמש ב-butt fusion עבור רכיבים עם dn≤63mm או עובי דופן e<6mm. |
16 |
השתמש בחיבור אלקטרופוזיציה עבור רכיבים שונים מסדרת SDR. |
הערה: שמירה על סביבה נקייה ומבוקרת במהלך התהליך חיונית לשלמות מפרקים מיטבית.
היתרונות של ריתוך קת היתוך
חוזק משותף
היתוך קת יוצר מפרק הומוגני התואם או חורג מהחוזק של הצינור המקורי. אזור ההיתוך הופך לחזק כמו דופן הצינור, מה שמבטיח שלמות מפרקים גבוהה. חוזק זה חיוני עבור יישומים שבהם הצינור חייב לעמוד בלחץ פנימי ועומסים חיצוניים.
יעילות עלות
אחד היתרונות העיקריים של איחוי תחת הוא יעילות העלות שלו. התהליך אינו דורש חומרים נוספים כגון דבקים או מחברים מכניים. עלויות העבודה נותרות נמוכות בשל זמן ההתקנה המהיר יחסית, במיוחד בעת שימוש בציוד מתקדם. בטווח הארוך, עמידות המפרק מפחיתה את הוצאות התחזוקה.
אריכות ימים ועמידות
ריתוך היתוך קת מספק חיבור עמיד בפני דליפות העמיד בפני קורוזיה והתקפה כימית. המפרק יכול להימשך עשרות שנים, לעתים קרובות להתאים את חיי השירות של הצינור עצמו. עמידות זו הופכת את היתוך התחת לשיטה מועדפת עבור פרויקטי תשתית קריטיים.
יִתרוֹן |
תֵאוּר |
מפרקים חזקים |
המפרק המתקבל חזק כמו, או אפילו חזק יותר, מהצינור עצמו. |
ללא חומרים נוספים |
היתוך תחת אינו דורש דבקים או מחברים מכניים, מה שהופך אותו לשיטת הצטרפות נקייה ואמינה. |
חיבור חסין נזילה |
המפרק עמיד בפני דליפות, וזה קריטי עבור יישומי צינורות גז ומים. |
חסרונות של Butt Fusion Welding
מורכבות ציוד
החסרונות של איחוי תחת כוללים את המורכבות של הציוד הנדרש. על המפעילים להשתמש במכונות המספקות שליטה מדויקת על הטמפרטורה והלחץ. תקלות בציוד או כיול לא תקין עלולות להוביל לחיבורים חלשים או ריתוכים לא עקביים.
דרישות מקום
ריתוך היתוך קת דורש מקום מתאים להתקנת המכונה ויישור הצינור. גישה מוגבלת או סביבות מוגבלות יכולים להפוך את התהליך למאתגר. אי יישור או זיהום מלכלוך או שמן עלולים לפגוע באיכות הריתוך ולהפחית את יעילות המפרק.
טיפ: הקפידו תמיד על אמצעי בקרת איכות קפדניים, כולל בדיקה ויזואלית ותחזוקת ציוד שוטפת, כדי למזער את החסרונות של איחוי תחת ולהבטיח ביצועים אמינים.
יישומי Butt Fusion
ריתוך היתוך קת הפך לשיטת ההצטרפות הסטנדרטית למרפקי HDPE בתעשיות רבות. תהליך זה מספק מפרקים אמינים ובעלי חוזק גבוה העונים על הדרישות של תשתית מודרנית. הרבגוניות של היתוך התחת מאפשרת לו לשרת מגוון רחב של יישומים, מאספקת מים עירונית ועד להובלת נוזלים תעשייתית.
מערכות מים עירוניות רבות מסתמכות על היתוך קת לבניית צינורות. השיטה מבטיחה חיבורים חסיני נזילה, החיוניים לשמירה על איכות המים והפחתת עלויות התחזוקה. רשתות הפצת גז נהנות גם מהחיבורים החזקים שנוצרו על ידי ריתוך היתוך קת. רשתות אלו דורשות ביצועים עקביים תחת לחץ, ותהליך ההיתוך מספק את העמידות הדרושה.
מתקנים תעשייתיים בוחרים לעתים קרובות בהיתוך תחת עבור צינורות כימיים. התהליך עמיד בפני קורוזיה והתקפה כימית, מה שהופך אותו למתאים להובלת נוזלים אגרסיביים. במפעלי טיהור שפכים, ריתוך היתוך קת תומך בתנועת מי שפכים דרך מערכי צנרת מורכבים. המפרקים הבלתי תפרים מונעים דליפות וזיהום, דבר שהוא קריטי לבטיחות סביבתית.
ריתוך היתוך קת נמצא בשימוש נרחב בחקלאות כדי לשפר את יעילות ההשקיה. התהליך יוצר מפרקים חזקים ואמינים העומדים בלחצים גבוהים ושימוש תכוף. חקלאים ומעצבי מערכות השקיה מעדיפים היתוך תחת בשל חיי השירות הארוכים ודרישות התחזוקה הנמוכות שלו.
פעולות הכרייה תלויות בהיתוך קת לבניית צינורות להובלת נוזלים. התנאים הקשים בסביבות כרייה דורשים מפרקים שיכולים להתמודד עם שחיקה ועומסים כבדים. ריתוך היתוך קת עונה על הדרישות הללו על ידי ייצור ריתוכים חזקים ועקביים. האוטומציה של התהליך מפחיתה טעויות ומבטיחה איכות אחידה בפרויקטים גדולים.
תעשיית הנפט והגז משתמשת גם בהיתוך בתחת עבור צינורות מעל פני הקרקע וקבורים. השיטה תומכת בהובלה בטוחה של דלקים וכימיקלים למרחקים ארוכים. קבלנים מעריכים את המהירות והאמינות של היתוך קת, במיוחד כאשר עובדים על צינורות בקוטר גדול.
בנוסף, היתוך קת נפוץ במערכות מיגון אש, איסוף תשטוף מטמנות ורשתות חימום גיאותרמי. כל יישום נהנה מהיכולת של התהליך ליצור מפרקים הומוגניים ועמידים לאורך זמן. יכולת ההסתגלות של היתוך תחת הופכת אותו לבחירה מועדפת הן עבור התקנות חדשות והן עבור שדרוגי מערכת.
הרשימה הבאה מדגישה פרויקטים טיפוסיים המשתמשים בריתוך היתוך קת עבור מרפקי HDPE:
אספקת מים וחלוקת מים עירונית
רשתות הולכה והפצה של גז
מערכות השקיה חקלאיות
כריית צינורות להובלת נוזלים
קווי עיבוד כימיים תעשייתיים
מכוני טיהור שפכים ושפכים
צינורות נפט וגז
מערכות מיגון אש ובטיחות
הטמנה והנדסה סביבתית
רשתות גיאותרמיות והסקה מחוזית
ריתוך היתוך קת ממשיך לקבוע את הסטנדרט עבור חיבורי מרפק HDPE. הביצועים המוכחים, יכולת ההסתגלות והעלות-תועלת שלו הופכים אותו לפתרון המומלץ עבור מהנדסים וקבלנים ברחבי העולם.
ריתוך אלקטרופוזיציה למרפק HDPE
תהליך אלקטרופוזיציה
דרוש ציוד
ריתוך אלקטרופיוזיציה עבור מרפקי HDPE דורש סט כלים ספציפי. המרכיב העיקרי הוא יחידת בקרת האלקטרו-פיוז'ן, המספקת חשמל לחוטי ההתנגדות המוטבעים באביזר. מפעילים צריכים גם חותכי צינורות כדי להבטיח קצוות נקיים ומרובעים בצינור HDPE. מגרדים או קולפים סיבוביים מסירים את השכבה המחומצנת ממשטח הצינור, דבר החיוני לאיחוי חזק. מהדקי יישור מחזיקים את הצינור והמרפק במקומם במהלך התהליך. ניתן להשתמש בסורקי ברקוד או בהתקני קלט ידניים כדי להגדיר את פרמטרי הריתוך הנכונים עבור כל התאמה. מגבוני ניקוי נחוצים כדי לסלק אבק ומזהמים לפני תחילת ההיתוך.
הליך שלב אחר שלב
תהליך האלקטרופוזיציה עוקב אחר סדרה של שלבים מבוקרים ליצירת מפרק אמין:
חותכים את קצוות צינור ה-HDPE בריבוע והסר את כל הקוצים.
סמן את עומק ההחדרה על הצינור כדי להבטיח התאמת התאמה נכונה.
השתמש במגרד כדי להסיר את השכבה החיצונית המחומצנת ממשטח הצינור.
נקה הן את הצינור והן את החלק הפנימי של אביזר האלקטרופוזיציה עם מגבונים מאושרים.
הכנס את קצות הצינור לתוך האביזר, יישר אותם עם העומק המסומן.
אבטח את המכלול באמצעות מהדקי יישור כדי למנוע תנועה.
חבר את יחידת בקרת האלקטרו-פיוזה למסופי ההתאמה.
סרוק את הברקוד המתאים או הזן את פרמטרי הריתוך באופן ידני.
התחל את מחזור ההיתוך. יחידת הבקרה מספקת זרם לחוטי ההתנגדות, מחממת וממיסה את משטחי HDPE.
אפשר למפרק להתקרר באופן טבעי לפני הסרת המהדקים וטיפול במכלול.
הערה: הקפדה על ההליך המומלץ מבטיחה מערכת חיבור אלקטרופוזיה חזקה ועמידה בפני דליפות.
היתרונות של ריתוך אלקטרופיוזיציה
גמישות במקומות צרים
ריתוך אלקטרופיוזיציה מציע גמישות משמעותית להתקנות באזורים מוגבלים או שקשה להגיע אליהם. הציוד והאבזור הקומפקטיים מאפשרים למפעילים לעבוד ביעילות היכן שהמקום מוגבל. שיטה זו ממזערת את הצורך במכונות גדולות או תנועת צינורות נרחבת, מה שהופך אותה לאידיאלית עבור רשתות שירות עירוניות ופרויקטים של שיפוץ.
דרישת מיומנות נמוכה יותר
תהליך ריתוך אלקטרופיוזיציה הוא אוטומטי ביותר. יחידת הבקרה מנהלת את מחזור החימום, ומפחיתה את הסיכון לטעות אנוש. מפעילים אינם זקוקים למיומנויות ריתוך מתקדמות, מה שמפשט את ההדרכה ומשפר את העקביות. אוטומציה זו גם עוזרת להבטיח עמידה בתקנים רגולטוריים בפרויקטים של תשתית קריטית.
התאמה לתיקון
Electrofusion מצטיין בתרחישי תיקון. כאשר צינור סובל מנזק חמור, כגון סדקים או חורים, טכנאים יכולים לחתוך את החלק הפגוע ולהשתמש באלקטרופוזיה כדי להצטרף למקטעי HDPE חדשים. המפרק המתקבל חזק כמו הצינור המקורי, ומבטל את הצורך במהדקים או מחברים נוספים. זה מבטיח קשר מכני אמין ומשחזר את שלמות המערכת במהירות.
מאפשר תיקונים יעילים על ידי החלפת חלקים פגומים במרפקי HDPE חדשים.
מבטיח קשרים מכניים חזקים, מה שהופך את התיקונים לעמידים ועמידים בפני דליפות.
ממזער את הסיכון לשגיאות התקנה, ומבטיח מערכת משולבת במלואה.
החסרונות של ריתוך אלקטרופוזיציה
עלויות התאמה גבוהות יותר
אחד החסרונות העיקריים של פיוז'ן אלקטרו הוא העלות הגבוהה יותר של אביזרים בהשוואה לאפשרויות היתוך תחת מסורתיות. העיצוב המיוחד וחוטי ההתנגדות המשובצים מעלים את המחיר ליחידה. תקציבי הפרויקט חייבים לקחת בחשבון את ההוצאות הנוספות הללו, במיוחד בהתקנות בקנה מידה גדול.
צרכי אספקת חשמל
ריתוך אלקטרופיוזיציה דורש אספקת חשמל יציבה כדי להפעיל את יחידת הבקרה ולהשלים את תהליך ההיתוך. אתרים או אזורים מרוחקים עם חשמל לא אמין עלולים לעמוד בפני אתגרים במהלך ההתקנה. תכנון נכון ופתרונות כוח גיבוי חיוניים כדי למנוע עיכובים.
טיפ: ודא תמיד את זמינות החשמל ואת תאימות ההתאמה לפני תחילת פרויקט פיוז'ן אלקטרו.
יישומי אלקטרופוזיה
ריתוך אלקטרופיוזיציה הפך לשיטה מועדפת לחיבור מרפקי HDPE בסביבות מיוחדות רבות. טכניקה זו מציעה יתרונות ייחודיים שהופכים אותה למתאימה למגוון יישומים שבהם היתוך תחת מסורתי אינו מעשי.
אזורי יישום מרכזיים לריתוך אלקטרופוזיציה:
רשתות שירות עירוניות:
Electrofusion מצטיינת בפרויקטים של תשתית עירונית. מתקינים מתמודדים לרוב עם שטח מוגבל בקמרונות תת-קרקעיים, בתעלות צרות או במסדרונות שירות צפופים. הציוד והאבזור הקומפקטיים מאפשרים עבודה יעילה ללא צורך במכונות גדולות.
תיקונים ותחזוקה של צנרת:
תיקוני חירום דורשים מהירות ואמינות. Electrofusion מאפשר לטכנאים לחתוך חלקים פגומים ולהתקין במהירות מרפקי HDPE חדשים. התהליך ממזער את זמן ההשבתה ומשחזר את השירות במינימום הפרעה.
תיקון ושדרוג מערכת:
מערכות צינור ישנות רבות זקוקות לשדרוגים כדי לעמוד בסטנדרטים המודרניים. ריתוך אלקטרופוזי מאפשר שילוב של מרפקי HDPE חדשים ברשתות קיימות, גם כאשר הגישה מוגבלת או יישור הצינור מאתגר.
מתקנים תעשייתיים:
למפעלים ולמפעלי עיבוד יש לרוב מערכי צנרת מורכבים עם גישה מוגבלת. Electrofusion מספקת פתרון לחיבור מרפקים ברווחים צרים, תוך הבטחת מפרקים עמידים בפני דליפות במערכות קריטיות.
חלוקת מים וגז:
תשתיות מים וגז עירוניות משתמשות באלקטרופוזיה עבור חיבורי שירות, קווי זרוע והתקנות מונה. השיטה מבטיחה איכות מפרקים עקבית, החיונית לבטיחות ולעמידה בתקנות.
טיפ: ריתוך אלקטרופיוזיציה הוא בעל ערך במיוחד בסביבות שבהן החפירה יקרה או משבשת. היכולת לחבר צינורות מבלי להזיז אותם מפחיתה במידה ניכרת את מורכבות הפרויקט.
תרחישים אופייניים לשימוש באלקטרופוזיה:
תרחיש יישום |
מדוע עדיף אלקטרופוזיה |
תעלות עירוניות סגורות |
כלים קומפקטיים מתאימים לחללים צרים |
תיקוני צנרת חירום |
יצירת מפרקים מהירה ואמינה |
אינטגרציה עם מערכות ישנות |
מסתגל לצינורות לא מיושרים או לא סטנדרטיים |
שיפוץ תעשייתי |
עובד סביב ציוד ומבנים קיימים |
חיבורי שירות |
מבטיח תוצאות מדויקות שניתן לחזור עליהן עבור מרפקים בקוטר קטן |
סיכום ההטבות:
מפחית את הצורך בחפירה בקנה מידה גדול.
תומך בתגובה מהירה במהלך תיקוני חירום.
מספק גמישות עבור התקנות מורכבות או צפופות.
מספק חיבורים עקביים ואיכותיים בסביבות מאתגרות.
ריתוך אלקטרופיוזיציה ממשיך לצבור פופולריות במגזרים שבהם החלל, המהירות והסתגלות הם קריטיים. מנהלי פרויקטים ומהנדסים בוחרים בשיטה זו כדי להבטיח חיבורים אמינים עבור מרפקי HDPE , במיוחד כאשר טכניקות היתוך מסורתיות אינן מעשיות.
השוואה של Butt Fusion לעומת Electrofusion
חוזק ואמינות מפרקים
חוזק ואמינות מפרקים הם גורמים קריטיים בבחירת שיטת הצטרפות למרפק HDPE. היתוך קת יוצר ריתוך הומוגני התואם את חוזק הצינור המקורי. תהליך זה מבטיח שמירה על שלמות המפרק לאורך חיי השירות של הצינור. אזור ההיתוך הופך לחזק כמו דופן הצינור, ומספק ביטחון בסביבות בלחץ גבוה ובמתח גבוה.
ריתוך אלקטרופיוזיציה מספק גם חיבורים אמינים, אך חוזק המפרק תלוי באיכות ובתאימות של האביזר המשמש. בעוד אביזרי אלקטרופוזיה מודרניים מתוכננים לעמידות, התהליך יכול להיות רגיש יותר להכנה ויישור פני השטח. ניקוי וכיול נכונים חיוניים להשגת תוצאות עקביות.
הטבלה הבאה מסכמת את חוזק המפרק ההשוואתי:
שיטת ריתוך |
תיאור חוזק המפרק |
Butt Fusion |
מייצר ריתוך חזק כמו הצינור עצמו. |
אלקטרופוזיה |
החוזק תלוי באיכות האביזר המשמש. |
ריתוך היתוך קת מועדף לעתים קרובות עבור תשתית קריטית שבה נדרשים אמינות מרבית וביצועים לטווח ארוך. Electrofusion מספק אלטרנטיבה חזקה, במיוחד במצבים שבהם הגישה מוגבלת או שיש צורך בתיקון מהיר.
ניתוח עלויות
העלות נותרה גורם מכריע בבניית צינור ותחזוקה. היתוך בטן מציע עלויות חומר נמוכות יותר מכיוון שהאביזרים פחות מורכבים ואינם מכילים רכיבים משובצים. עם זאת, ההשקעה הראשונית בציוד היתוך תחת יכולה להיות גבוהה יותר, במיוחד עבור יישומים בעלי קוטר גדול. עלויות העבודה עשויות לעלות גם עקב הצורך במפעילים מיומנים ויישור מדויק.
אלקטרופוזיה, לעומת זאת, כרוכה בעלויות חומר גבוהות יותר. האביזרים מכילים חוטי התנגדות משובצים, אשר מעלים את המחיר ליחידה. עלויות ההתקנה יכולות להיות נמוכות יותר, מכיוון שהתהליך אוטומטי יותר ודורש פחות מיומנות ידנית. עבור פרויקטים בעלי קוטר קטן או תיקון, אלקטרופוזיציה יכולה להציע יתרונות בעלויות על ידי צמצום זמן העבודה ומזעור הצורך בהכשרה מיוחדת.
הטבלה שלהלן משווה את העלויות הממוצעות:
שיטת ריתוך |
עלות ממוצעת לכל ג'וינט |
עלות התקנה |
עלות חומר |
Butt Fusion |
לְהוֹרִיד |
גבוה יותר |
לְהוֹרִיד |
אלקטרופוזיה |
גבוה יותר |
לְהוֹרִיד |
גבוה יותר |
עלויות התחזוקה לטווח ארוך עבור שתי השיטות נותרו נמוכות. מרפקי HDPE עמידים בפני קורוזיה והתקפה כימית, ומבטלים את הצורך בציפויים מגנים. המשטח הפנימי החלק מפחית הצטברות משקעים, מה שממזער את דרישות הניקוי ותומך ביעילות ובפרודוקטיביות לאורך אורך החיים של הצינור.
מרפקי HDPE דורשים תחזוקה מינימלית, מה שמוביל לחיסכון בעלויות לטווח ארוך.
הם עמידים בפני קורוזיה והתקפות כימיות, ומבטלים את הצורך בציפויים מגנים.
החלק הפנימי של מרפקי HDPE מפחית הצטברות משקעים, וממזער את הצורך בניקוי תכוף.
מהירות התקנה
מהירות ההתקנה משפיעה ישירות על לוחות הזמנים של הפרויקט והפרודוקטיביות הכוללת. ריתוך היתוך קת דורש בדרך כלל כ-30 דקות לכל מפרק. תהליך זה כולל חימום, יישור, היתוך וקירור הצינור והחיבור. הצורך ביישור מדויק ובתנאים מבוקרים יכול להאריך את זמן ההתקנה, במיוחד בסביבות מאתגרות.
ריתוך אלקטרופיוזיציה מציע מחזור היתוך מהיר יותר, עם זמני חימום הנעים בין 40 ל-120 שניות. זמן הקירור מוסיף עוד 15 עד 30 דקות, אבל התהליך הכולל הוא פחות אינטנסיבי. הציוד הקומפקטי והבקרות האוטומטיות מאפשרים עבודה יעילה בחללים סגורים או בפריסות מורכבות.
הטבלה הבאה מדגישה את זמני ההתקנה הממוצעים:
שיטת ריתוך |
זמן התקנה ממוצע |
Butt Fusion |
כ-30 דקות לכל ג'וינט |
אלקטרופוזיה |
זמן היתוך של 40 עד 120 שניות, בתוספת זמן קירור של 15 עד 30 דקות |
מספר גורמים משפיעים על מהירות ההתקנה עבור שתי השיטות:
טמפרטורת לוח החימום היא קריטית להמסה נכונה של חומרים.
לחץ וזמן ריתוך מבטיחים הסתבכות מולקולרית ומפרק חזק.
לחץ קירור וזמן מונעים התכווצות ושומרים על שלמות לאחר הריתוך.
שיקולים נוספים כוללים תנאי סביבה כגון אור שמש, הרכב הקרקע ותנודות טמפרטורה. ניקוי משטח נכון וכיול ציוד חיוניים לשמירה על מהירות ואיכות במהלך ההתקנה.
טיפ: אביזרי Electrofusion מספקים ביצועים עקביים בסביבות שונות, מה שיכול לשפר את מהירות ההתקנה ולהפחית את זמן ההשבתה.
גם היתוך תחת וגם אלקטרו-פיוז'ן תומכים ברמות גבוהות של יעילות ופרודוקטיביות ביישום נכון. הבחירה תלויה בגודל הפרויקט, בתנאי האתר ובצורך בפריסה מהירה.
ציוד והדרכה
הבחירה בין היתוך תחת לבין ריתוך אלקטרופיוזיציה עבור מרפקי HDPE תלויה במידה רבה בציוד הנדרש ובהכשרה הדרושה למפעילים. כל שיטה מציגה דרישות ייחודיות מבחינת מכונות, התקנה ופיתוח מיומנויות.
ריתוך היתוך קת מסתמך על מכונות חזקות ומתמחות. מכונות אלו חייבות לספק שליטה מדויקת על הטמפרטורה והלחץ. המפעילים צריכים להבין את פעולת מכונת ריתוך התחת, טיפול נכון בקצוות הצינור ואת החשיבות של תהליך הקירור. הציוד כולל לעתים קרובות מהדקי צינור, לוחות חימום וכלי חזית. תחזוקה שוטפת וכיול חיוניים כדי להבטיח איכות ריתוך עקבית.
ריתוך אלקטרופיוזיציה משתמש ביחידות בקרה קומפקטיות וניידות. יחידות אלה מתחברות לאביזרים עם חוטי התנגדות משובצים. התהליך דורש פחות יישור ידני, אך על המפעילים לשים לב היטב להכנה, לתזמון, לטמפרטורה, ללחץ ולקרר. אימון לריתוך אלקטרופוזי נמשך בדרך כלל כשמונה שעות. הכשרה זו מדגישה את החשיבות של איחוי מדויק של אביזרי אלקטרופוזיציה וביצוע נהלים קפדניים.
הטבלה שלהלן מסכמת את מיקוד האימון עבור כל שיטה:
שיטת ריתוך |
משך האימון |
אזורי מיקוד מרכזיים |
ריתוך קת היתוך |
לא צוין |
תפעול מכונת ריתוך קת, טיפול נכון בקצוות צינורות, תהליך קירור |
ריתוך אלקטרופוזיציה |
8 שעות |
איחוי מדויק של אביזרי, הכנה, תזמון, טמפרטורה, לחץ, קירור |
הערה: הכשרה נכונה מבטיחה פעולה בטוחה ומפרקים איכותיים. אפילו עם בקרות אוטומטיות, תשומת הלב לפרטים נשארת קריטית.
נקודות מפתח:
היתוך בטן דורש ציוד מורכב יותר והבנה מעמיקה יותר של פעולת המכונה.
Electrofusion מפשט את התהליך עם בקרות אוטומטיות אך דורש הקפדה על הכנה ותזמון.
שתי השיטות נהנות מהכשרה שוטפת ובדיקות אבטחת איכות.
צוות מאומן היטב יכול למקסם את היתרונות של כל אחת מהשיטות, ולהבטיח חיבורי מרפק HDPE אמינים ועמידים.
בחירת השיטה הטובה ביותר
רשימת בדיקות הערכת פרויקט
בחירת טכניקת ההצטרפות האופטימלית עבור מרפק hdpe דורשת הערכה יסודית של גורמים ספציפיים לפרויקט. רשימת בדיקה שיטתית מסייעת להבטיח את הבחירה הנכונה הן עבור יישומי היתוך תחת והן עבור יישומי אלקטרופיוז'ן:
תאימות חומרים: אשר שהאביזרים שנבחרו תואמים את השימוש המיועד, כגון אספקת מים, חלוקת גז או מערכות ניקוז.
דירוגי לחץ: ודא שהאביזרים יכולים להתמודד עם לחץ הפעולה המקסימלי של הצינור.
שיקולים סביבתיים: הערכת חשיפה לאור UV, כימיקלים או גורמי לחץ סביבתיים אחרים שעלולים להשפיע על הביצועים.
צפיפות של פוליאתילן: בחר חומרים בעלי צפיפות גבוהה יותר עבור חוזק מכני ועמידות משופרים.
מפרטי יצרן: בקש ועיין בגליונות נתונים טכניים כדי להשוות את תכונות המוצר ולהבטיח עמידה בדרישות הפרויקט.
הערה: תשומת לב מדוקדקת לגורמים אלה תומכת באמינות ארוכת טווח וממקסמת את היעילות והפרודוקטיביות במערכות צינור.
ריתוך היתוך קת נשאר הבחירה העליונה עבור מרפקי HDPE ברוב התרחישים, ומציע חוזק מפרקים ויעילות עלות ללא תחרות. Electrofusion מצטיין במקומות סגורים או לתיקונים מהירים. אביזרי FusingX HDPE Butt Fusion בולטים בזכות החומר PE100 שלהם, טווח הגדלים הרחב ובקרת האיכות הקפדנית.
תכונה |
תֵאוּר |
חוֹמֶר |
PE100 פוליאתילן בצפיפות גבוהה |
טווח מידות |
63 מ'מ-1200 מ'מ |
רמות לחץ |
PN10–PN16 |
ייצור |
ציוד מתקדם, בדיקה קפדנית |
בַּקָשָׁה |
אספקת מים ומערכות תעשייתיות אמינות ועמידות בפני נזילות |
עבור אתרים פתוחים וצינורות גדולים, בחר ב-butt fusion. עבור מרווחים צרים או תיקונים, בחר אלקטרופוזיציה.
שאלות נפוצות
מה היתרון העיקרי של איחוי תחת למרפקי HDPE?
היתוך תחת יוצר מפרק הומוגני ללא תפרים. שיטה זו מספקת חוזק יוצא דופן ואמינות לטווח ארוך. זה אידיאלי עבור יישומים בלחץ גבוה ובקוטר גדול.
מתי כדאי לי לבחור באלקטרופיוזיציה על פני איחוי תחת?
Electrofusion עובד הכי טוב בחללים סגורים או עבור תיקוני צנרת. התהליך משתמש בציוד קומפקטי ודורש פחות יישור ידני, מה שהופך אותו למתאים לרשתות שירות עירוניות ולפרוייקטים של שיפוץ.
האם אביזרי FusingX HDPE Butt Fusion תואמים לצינורות PE סטנדרטיים?
כֵּן. אביזרי FusingX HDPE Butt Fusion עומדים בסטנדרטים הבינלאומיים. הם מתאימים לצינורות מים וגז PE סטנדרטיים, מה שמבטיח שילוב קל במערכות קיימות.
כמה זמן נמשך מפרק איחוי תחת טיפוסי?
מפרק איחוי תחת המותקן כהלכה יכול להחזיק מעמד מעל 50 שנה בתנאי הפעלה רגילים. אביזרי FusingX מציעים עמידות מצוינת בפני קורוזיה וכימיקלים.
איזו הכשרה נדרשת עבור איחוי קת וריתוך אלקטרופוזי?
מפעילים צריכים הכשרה מעשית עבור שתי השיטות. היתוך בטן דורש ידע בתפעול ויישור המכונה. אימון אלקטרופיוזיציה מתמקד בהכנה, תזמון וביצוע נהלים אוטומטיים.
האם אני יכול להשתמש ב-butt fusion עבור מרפקי HDPE בקוטר קטן?
לא. היתוך קת אינו מומלץ עבור צינורות בקטרים של פחות מ-63 מ'מ או עובי דופן מתחת ל-6 מ'מ. אלקטרופוזיה היא השיטה המועדפת לחיבורים בקוטר קטן.
מה הופך את FusingX HDPE Butt Fusion Fittings לבחירה אמינה?
אביזרי FusingX משתמשים בחומר PE100 ובבקרת איכות קפדנית. הם מציעים טווח גדלים רחב, חיי שירות ארוכים והתקנה מהירה. תכונות אלו מבטיחות ביצועים אמינים עבור צינורות מים, גז וצינורות תעשייתיים.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori