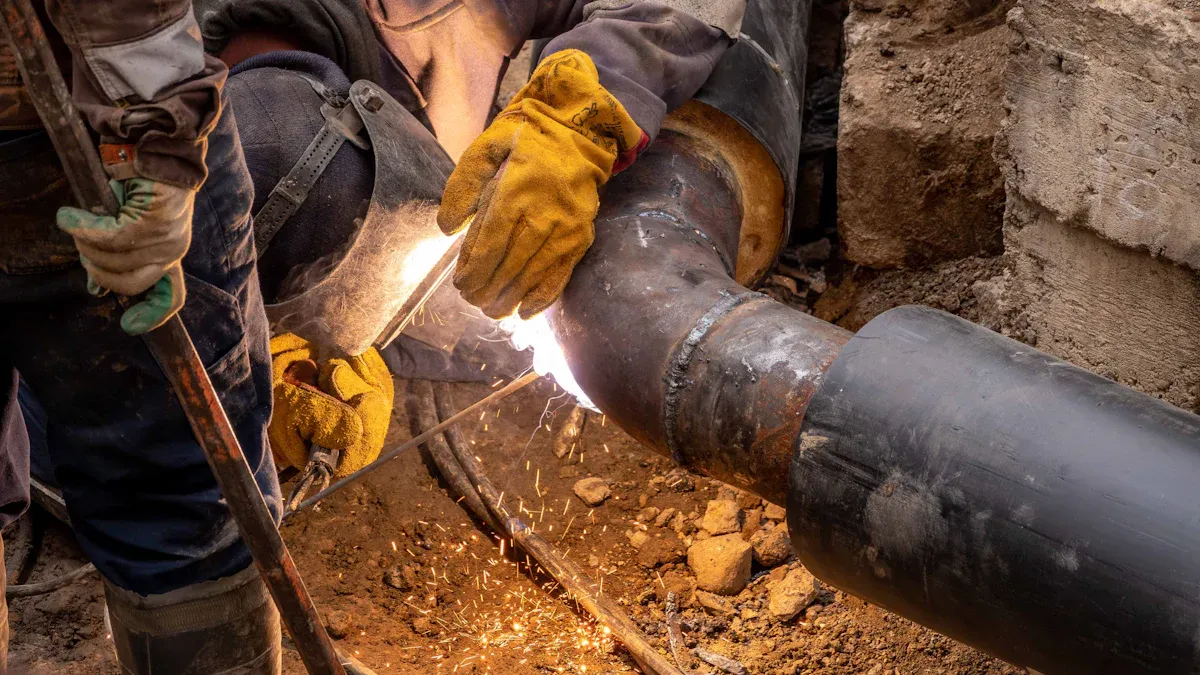
Per la maggior parte delle applicazioni, la saldatura per fusione di testa è la scelta preferita per unire un gomito in HDPE, soprattutto quando si utilizzano i raccordi per fusione di testa FusingX in HDPE. Questo metodo offre eccezionale resistenza congiunta, affidabilità a lungo termine ed efficienza dei costi. I fattori decisionali chiave includono l’integrità del giunto, la velocità di installazione e l’adattabilità a diversi ambienti. La tabella seguente offre un rapido confronto per una chiarezza immediata.
Fattore |
Fusione di testa |
Elettrofusione |
Forza congiunta |
Eccellente |
Molto bene |
Affidabilità |
Alto |
Alto |
Costo |
Inferiore |
Più alto |
Velocità di installazione |
Veloce |
Moderare |
Requisiti di spazio |
Di più |
Meno |
Punti chiave
La saldatura per fusione di testa offre un'eccellente resistenza del giunto e affidabilità a lungo termine, rendendola ideale per applicazioni ad alta pressione.
La saldatura per elettrofusione è perfetta per spazi ristretti e riparazioni rapide, grazie alla sua attrezzatura compatta e al processo automatizzato.
L’efficienza in termini di costi favorisce la fusione di testa, poiché richiede meno materiali e costi di manodopera inferiori rispetto all’elettrofusione.
La velocità di installazione è generalmente più rapida con l'elettrofusione, che può completare la fusione in meno di due minuti, mentre la fusione di testa richiede circa 30 minuti per giunto.
Entrambi i metodi richiedono attrezzature e formazione specifiche; la fusione di testa necessita di operatori esperti, mentre l'elettrofusione semplifica la formazione grazie alla sua automazione.
Considerare attentamente i requisiti del progetto; la fusione di testa è adatta a tubi di grande diametro, mentre l'elettrofusione eccelle in ambienti ristretti o complessi.
La manutenzione regolare e il controllo di qualità sono essenziali per entrambi i metodi per garantire giunti resistenti e a prova di perdite.
I raccordi FusingX HDPE Butt Fusion sono compatibili con i tubi in PE standard, garantendo prestazioni affidabili in varie applicazioni.
Metodi di giunzione del gomito in HDPE
Le connessioni a gomito in HDPE si basano su due tecniche principali di giunzione dei tubi: saldatura per fusione di testa e saldatura per elettrofusione. Ciascun metodo offre vantaggi distinti, rendendoli adatti a diversi requisiti di progetto e ambienti di installazione.
Panoramica sulla saldatura per fusione di testa
La saldatura per fusione di testa è un processo ampiamente adottato per unire gomiti in HDPE in sistemi di tubazioni su larga scala. La tecnica prevede il riscaldamento delle estremità del tubo e del raccordo fino a quando entrambe le superfici raggiungono uno stato fuso. Una volta riscaldati, i componenti vengono pressati insieme, formando un giunto senza giunture. Questo metodo richiede un allineamento e un controllo precisi durante tutto il processo di fusione. La saldatura per fusione di testa è più adatta per tratti rettilinei e cantieri aperti, dove lo spazio e l'accesso non sono limitati.
L'attrezzatura utilizzata per la fusione di testa comprende saldatrici robuste con requisiti di potenza più elevati. Queste macchine garantiscono un riscaldamento e una pressione costanti, garantendo giunti robusti e a prova di perdite. La fusione di testa è ideale per tubi di grande diametro e applicazioni ad alta pressione, come l'approvvigionamento idrico municipale o le condutture industriali. Il processo offre un'eccellente resistenza congiunta e durabilità a lungo termine, rendendolo la scelta preferita per le infrastrutture critiche.
Panoramica sulla saldatura per elettrofusione
La saldatura per elettrofusione fornisce una soluzione alternativa per l'installazione del gomito in HDPE, soprattutto in spazi ristretti o layout complessi. Questo metodo utilizza raccordi incorporati con fili di resistenza. Quando sono collegati a una saldatrice per elettrofusione portatile, i fili si riscaldano e fondono il raccordo al tubo. Il processo è altamente automatizzato e richiede meno allineamento manuale rispetto alla fusione di testa.
L'elettrofusione è particolarmente efficace per tubi di piccolo diametro e riparazioni di emergenza. L'apparecchiatura è compatta e consuma meno energia, rendendola adatta per luoghi remoti o ristretti. I raccordi elettrosaldabili sono progettati per connessioni rapide e affidabili, anche quando l'accesso è limitato. Il metodo è preferito nelle reti di servizi pubblici, negli scenari di riparazione e nelle installazioni in cui precisione e flessibilità sono essenziali.
Suggerimento: la saldatura per elettrofusione semplifica l'unione dei tubi in aree con spazio limitato o accesso difficile, mentre la saldatura per fusione di testa eccelle in ambienti aperti con tubi più grandi.
Tabella comparativa tecnica
Caratteristica |
Saldatura per elettrofusione |
Saldatura per fusione di testa |
Metodo di connessione |
Raccordo e tubo del fusibile con fili di resistenza incorporati |
Riscalda direttamente le estremità del tubo e del raccordo, quindi preme insieme |
Processo di costruzione |
Requisiti di allineamento automatizzati e inferiori |
Richiede controllo e allineamento precisi |
Requisiti dell'attrezzatura |
Macchina portatile, a basso consumo |
Macchina più grande, potenza più elevata |
Scenari applicativi |
Connessioni complesse e di piccolo diametro |
Condotte di grande diametro e a lunga distanza |
Costo |
Maggiori costi per attrezzature e montaggio |
Minori costi per allestimenti e attrezzature |
Tabella dei casi d'uso comuni
Metodo di saldatura |
Descrizione del caso d'uso |
Elettrofusione |
Adatto per tubi in HDPE di piccolo diametro, ideale per spazi ristretti ed eccellente per riparazioni di emergenza. |
Fusione di testa |
Ideale per tubi di grande diametro, applicazioni ad alta pressione e ambienti di costruzione aperti. |
Entrambi i metodi di fusione svolgono un ruolo fondamentale nell'installazione del gomito in HDPE. I requisiti del progetto, la resistenza del giunto e le condizioni del sito determinano la tecnica più appropriata. FusingX offre raccordi di alta qualità compatibili sia con la fusione di testa che con l'elettrofusione, garantendo prestazioni affidabili in diverse applicazioni.
Saldatura per fusione di testa per gomito in HDPE
Processo di fusione del sedere
Attrezzatura necessaria
La saldatura per fusione di testa per un gomito in HDPE richiede attrezzature specializzate per garantire una connessione affidabile. Gli strumenti essenziali includono una saldatrice per fusione di testa, fascette per tubi, una piastra riscaldante e uno strumento di rivestimento. La saldatrice deve fornire potenza stabile e controllo preciso della temperatura e della pressione. Gli operatori necessitano inoltre di prodotti per la pulizia per rimuovere i contaminanti dalle superfici dei tubi e dei raccordi. La manutenzione regolare di tutte le apparecchiature è fondamentale per mantenere l'integrità della saldatura e prevenire guasti durante il funzionamento.
Procedura passo dopo passo
Il processo di fusione di testa segue una serie di passaggi precisi per ottenere un giunto resistente e a prova di perdite. La tabella seguente illustra le condizioni operative e le azioni consigliate per la saldatura dei gomiti in HDPE:
Fare un passo |
Descrizione |
1 |
Pulire i giunti del circuito olio e collegare correttamente tutte le parti della saldatrice. |
2 |
Misurare la tensione di alimentazione e verificare che soddisfi i requisiti della saldatrice. |
3 |
Controllare e pulire la piastra riscaldante; sostituire se danneggiato. |
4 |
Impostare parametri come l'assorbimento del calore e il tempo di raffreddamento in base al processo di saldatura. |
5 |
Livellare il tubo e regolare la concentricità utilizzando una fascetta. |
6 |
Assicurarsi che la superficie dell'estremità di saldatura sia liscia e parallela, con uno spazio inferiore a 0,3 mm. |
7 |
Misurare e registrare la pressione di trascinamento (Pt) durante la saldatura. |
8 |
Regolare la pressione di saldatura (P1) in base alla pressione di trascinamento (Pt) e alla pressione specificata (P2). |
9 |
Avviare la temporizzazione endotermica quando l'altezza di crimpatura raggiunge il valore specificato. |
10 |
Montare la superficie da saldare subito dopo aver rimosso la piastra riscaldante ed aumentare uniformemente la pressione. |
11 |
Ridurre la pressione a zero dopo il tempo di raffreddamento e smontare i componenti saldati. |
12 |
Adottare misure protettive durante la saldatura sotto lo zero per mantenere la temperatura superficiale. |
13 |
Assicurarsi che tutti gli oggetti a contatto con la superficie di saldatura siano puliti e asciutti. |
14 |
Consentire un raffreddamento naturale sufficiente dopo la saldatura per eliminare lo stress interno. |
15 |
Non utilizzare la fusione di testa per componenti con dn≤63mm o spessore della parete e<6mm. |
16 |
Utilizzare la connessione per elettrofusione per diversi componenti della serie SDR. |
Nota: il mantenimento di un ambiente pulito e controllato durante il processo è essenziale per un'integrità ottimale del giunto.
Vantaggi della saldatura per fusione di testa
Forza congiunta
La fusione di testa crea un giunto omogeneo che corrisponde o supera la resistenza del tubo originale. La zona di fusione diventa robusta quanto la parete del tubo, garantendo un'elevata integrità del giunto. Questa resistenza è vitale per le applicazioni in cui la tubazione deve resistere alla pressione interna e ai carichi esterni.
Efficienza dei costi
Uno dei principali vantaggi della fusione di testa è la sua efficienza in termini di costi. Il processo non richiede materiali aggiuntivi come adesivi o dispositivi di fissaggio meccanici. I costi di manodopera rimangono bassi grazie ai tempi di installazione relativamente rapidi, soprattutto quando si utilizzano apparecchiature avanzate. Nel lungo termine, la durabilità del giunto riduce le spese di manutenzione.
Longevità e durevolezza
La saldatura per fusione di testa fornisce una connessione a prova di perdite che resiste alla corrosione e agli attacchi chimici. Il giunto può durare decenni, spesso pari alla durata di servizio della tubazione stessa. Questa durabilità rende la fusione di testa un metodo preferito per progetti infrastrutturali critici.
Vantaggio |
Descrizione |
Giunti forti |
Il giunto risultante è resistente quanto, o addirittura più forte, del tubo stesso. |
Nessun materiale aggiuntivo |
La fusione di testa non richiede adesivi o dispositivi di fissaggio meccanici, rendendola un metodo di giunzione pulito e affidabile. |
Connessione a prova di perdite |
Il giunto è a prova di perdite, il che è fondamentale per le applicazioni di condutture di gas e acqua. |
Svantaggi della saldatura per fusione di testa
Complessità delle apparecchiature
Gli svantaggi della fusione di testa includono la complessità dell'attrezzatura richiesta. Gli operatori devono utilizzare macchine che forniscano un controllo preciso della temperatura e della pressione. Guasti dell'apparecchiatura o calibrazione errata possono portare a giunti deboli o saldature incoerenti.
Requisiti di spazio
La saldatura per fusione di testa richiede uno spazio adeguato per l'installazione della macchina e l'allineamento dei tubi. L'accesso limitato o gli ambienti confinati possono rendere il processo impegnativo. Il disallineamento o la contaminazione da sporco o olio possono compromettere la qualità della saldatura e ridurre l'efficacia del giunto.
Suggerimento: seguire sempre rigorose misure di controllo qualità, tra cui l'ispezione visiva e la manutenzione regolare dell'attrezzatura, per ridurre al minimo gli svantaggi della fusione di testa e garantire prestazioni affidabili.
Applicazioni di fusione di testa
La saldatura per fusione di testa è diventata il metodo di giunzione standard per i gomiti in HDPE in molti settori. Questo processo fornisce giunti affidabili e ad alta resistenza che soddisfano le esigenze delle infrastrutture moderne. La versatilità della fusione di testa le consente di servire un'ampia gamma di applicazioni, dall'approvvigionamento idrico municipale al trasporto di fluidi industriali.
Molti sistemi idrici municipali si affidano alla fusione di testa per la costruzione di condutture. Il metodo garantisce collegamenti a tenuta stagna, essenziali per mantenere la qualità dell’acqua e ridurre i costi di manutenzione. Anche le reti di distribuzione del gas traggono vantaggio dalle robuste giunzioni create dalla saldatura per fusione di testa. Queste reti richiedono prestazioni costanti sotto pressione e il processo di fusione garantisce la durata necessaria.
Gli impianti industriali spesso scelgono la fusione di testa per le condotte chimiche. Il processo resiste alla corrosione e agli attacchi chimici, rendendolo adatto al trasporto di fluidi aggressivi. Negli impianti di trattamento delle acque reflue, la saldatura per fusione di testa supporta il movimento delle acque reflue attraverso layout di tubazioni complesse. I giunti senza giunture prevengono perdite e contaminazioni, il che è fondamentale per la sicurezza ambientale.
La saldatura per fusione di testa è ampiamente utilizzata in agricoltura per migliorare l’efficienza dell’irrigazione. Il processo crea giunti forti e affidabili che resistono a pressioni elevate e uso frequente. Gli agricoltori e i progettisti di sistemi di irrigazione preferiscono la fusione di testa per la sua lunga durata e i bassi requisiti di manutenzione.
Le operazioni minerarie dipendono dalla fusione di testa per costruire condutture per il trasporto di fluidi. Le dure condizioni degli ambienti minerari richiedono giunti in grado di resistere all'abrasione e ai carichi pesanti. La saldatura per fusione di testa soddisfa questi requisiti producendo saldature robuste e uniformi. L'automazione del processo riduce gli errori e garantisce una qualità uniforme nei progetti di grandi dimensioni.
L'industria del petrolio e del gas utilizza anche la fusione di testa per condotte fuori terra e interrate. Il metodo supporta il trasporto sicuro di carburanti e prodotti chimici su lunghe distanze. Gli appaltatori apprezzano la velocità e l'affidabilità della fusione di testa, soprattutto quando si lavora su tubi di grande diametro.
Inoltre, la fusione di testa è comune nei sistemi di protezione antincendio, nella raccolta del percolato delle discariche e nelle reti di riscaldamento geotermico. Ogni applicazione beneficia della capacità del processo di creare giunzioni omogenee e durevoli. L'adattabilità della fusione di testa la rende la scelta preferita sia per le nuove installazioni che per gli aggiornamenti del sistema.
L'elenco seguente evidenzia progetti tipici che utilizzano la saldatura per fusione di testa per gomiti in HDPE:
Approvvigionamento e distribuzione idrica comunale
Reti di trasporto e distribuzione del gas
Sistemi di irrigazione agricola
Condotte per il trasporto di fluidi minerari
Linee di lavorazione chimica industriale
Impianti di trattamento delle acque reflue e delle acque reflue
Oleodotti e gasdotti
Sistemi antincendio e di sicurezza
Discariche e ingegneria ambientale
Reti geotermiche e di teleriscaldamento
La saldatura per fusione di testa continua a definire lo standard per le connessioni a gomito in HDPE. Le sue comprovate prestazioni, adattabilità e convenienza lo rendono la soluzione di riferimento per ingegneri e appaltatori di tutto il mondo.
Saldatura per elettrofusione per gomito in HDPE
Processo di elettrofusione
Attrezzatura necessaria
La saldatura per elettrofusione per gomiti in HDPE richiede un set specifico di strumenti. Il componente principale è l'unità di controllo dell'elettrofusione, che fornisce energia ai fili di resistenza incorporati nel raccordo. Gli operatori necessitano inoltre di tagliatubi per garantire estremità quadrate e pulite sul tubo in HDPE. Raschiatori o pelatrici rotanti rimuovono lo strato ossidato dalla superficie del tubo, essenziale per una forte fusione. I morsetti di allineamento mantengono il tubo e il gomito in posizione durante il processo. È possibile utilizzare lettori di codici a barre o dispositivi di input manuale per impostare i parametri di saldatura corretti per ciascun raccordo. Le salviette detergenti sono necessarie per eliminare polvere e contaminanti prima di iniziare la fusione.
Procedura passo dopo passo
Il processo di elettrofusione segue una serie di passaggi controllati per creare un giunto affidabile:
Tagliare a squadra le estremità del tubo in HDPE ed eliminare eventuali sbavature.
Contrassegnare la profondità di inserimento sul tubo per garantire il corretto innesto del raccordo.
Utilizzare un raschietto per rimuovere lo strato ossidato esterno dalla superficie del tubo.
Pulire sia il tubo che l'interno del raccordo elettrosaldabile con salviette approvate.
Inserire le estremità del tubo nel raccordo, allineandole alla profondità segnata.
Fissare il gruppo con morsetti di allineamento per evitare movimenti.
Collegare la centralina di elettrofusione ai terminali del raccordo.
Scansiona il codice a barre del raccordo o inserisci manualmente i parametri di saldatura.
Inizia il ciclo di fusione. L'unità di controllo fornisce corrente ai fili della resistenza, riscaldando e sciogliendo le superfici in HDPE.
Lasciare raffreddare naturalmente il giunto prima di rimuovere i morsetti e maneggiare il gruppo.
Nota: il rigoroso rispetto della procedura consigliata garantisce un sistema di giunzione per elettrofusione robusto e a prova di perdite.
Vantaggi della saldatura per elettrofusione
Flessibilità in spazi ristretti
La saldatura per elettrofusione offre una notevole flessibilità per installazioni in aree ristrette o difficili da raggiungere. Le attrezzature e gli accessori compatti consentono agli operatori di lavorare in modo efficiente dove lo spazio è limitato. Questo metodo riduce al minimo la necessità di macchinari di grandi dimensioni o di movimenti estesi di tubi, rendendolo ideale per reti di servizi urbani e progetti di retrofit.
Requisiti di abilità inferiori
Il processo di saldatura per elettrofusione è altamente automatizzato. La centralina gestisce il ciclo di riscaldamento, riducendo il rischio di errore umano. Gli operatori non necessitano di competenze di saldatura avanzate, il che semplifica la formazione e migliora la coerenza. Questa automazione aiuta inoltre a garantire la conformità agli standard normativi nei progetti di infrastrutture critiche.
Idoneità alla riparazione
L'elettrofusione eccelle negli scenari di riparazione. Quando una tubazione subisce gravi danni, come crepe o buchi, i tecnici possono tagliare la sezione interessata e utilizzare l'elettrofusione per unire nuovi segmenti in HDPE. Il giunto risultante è resistente quanto il tubo originale, eliminando la necessità di fascette o elementi di fissaggio aggiuntivi. Ciò garantisce un legame meccanico affidabile e ripristina rapidamente l'integrità del sistema.
Consente riparazioni efficaci sostituendo le sezioni danneggiate con nuovi gomiti in HDPE.
Garantisce forti legami meccanici, rendendo le riparazioni durevoli e a prova di perdite.
Riduce al minimo il rischio di errori di installazione, garantendo un sistema completamente integrato.
Svantaggi della saldatura per elettrofusione
Costi di montaggio più elevati
Uno dei principali svantaggi dell’elettrofusione è il costo più elevato dei raccordi rispetto alle tradizionali opzioni di fusione di testa. Il design specializzato e i fili di resistenza incorporati aumentano il prezzo per unità. I budget dei progetti devono tenere conto di queste spese aggiuntive, soprattutto nelle installazioni su larga scala.
Esigenze di alimentazione
La saldatura per elettrofusione richiede un'alimentazione elettrica stabile per far funzionare l'unità di controllo e completare il processo di fusione. I siti remoti o le aree con elettricità inaffidabile potrebbero incontrare difficoltà durante l'installazione. Una corretta pianificazione e soluzioni di alimentazione di backup sono essenziali per evitare ritardi.
Suggerimento: verificare sempre la disponibilità dell'alimentazione e la compatibilità dei raccordi prima di iniziare un progetto di elettrofusione.
Applicazioni dell'elettrofusione
La saldatura per elettrofusione è diventata il metodo preferito per unire i gomiti in HDPE in molti ambienti specializzati. Questa tecnica offre vantaggi unici che la rendono adatta a una vasta gamma di applicazioni in cui la tradizionale fusione di testa potrebbe non essere pratica.
Principali aree di applicazione della saldatura per elettrofusione:
Reti di servizi urbani:
l'elettrofusione eccelle nei progetti di infrastrutture cittadine. Gli installatori spesso si trovano ad affrontare spazi limitati in volte sotterranee, trincee strette o corridoi di servizio affollati. Le attrezzature e gli accessori compatti consentono un lavoro efficiente senza la necessità di macchinari di grandi dimensioni.
Riparazioni e manutenzione delle condutture:
le riparazioni di emergenza richiedono velocità e affidabilità. L'elettrofusione consente ai tecnici di tagliare le sezioni danneggiate e installare rapidamente nuovi gomiti in HDPE. Il processo riduce al minimo i tempi di inattività e ripristina il servizio con interruzioni minime.
Retrofit e aggiornamenti del sistema:
molti sistemi di condutture più vecchi necessitano di aggiornamenti per soddisfare gli standard moderni. La saldatura per elettrofusione consente l'integrazione di nuovi gomiti in HDPE nelle reti esistenti, anche quando l'accesso è limitato o l'allineamento dei tubi è difficile.
Strutture industriali:
le fabbriche e gli impianti di lavorazione hanno spesso layout di tubazioni complessi con accesso limitato. Electrofusion fornisce una soluzione per collegare gomiti in spazi ristretti, garantendo giunti a tenuta stagna nei sistemi critici.
Distribuzione di acqua e gas:
i servizi municipali di acqua e gas utilizzano l'elettrofusione per collegamenti di servizi, linee diramate e installazioni di contatori. Il metodo garantisce una qualità articolare costante, essenziale per la sicurezza e la conformità normativa.
Suggerimento: la saldatura per elettrofusione è particolarmente utile in ambienti in cui lo scavo è costoso o disturbante. La possibilità di unire i tubi senza spostarli notevolmente riduce la complessità del progetto.
Scenari tipici per l'uso dell'elettrofusione:
Scenario applicativo |
Perché è preferibile l'elettrofusione |
Trincee urbane confinate |
Gli strumenti compatti si adattano a spazi ristretti |
Riparazioni urgenti delle condutture |
Creazione di giunti rapida e affidabile |
Integrazione con vecchi sistemi |
Si adatta a tubi disallineati o non standard |
Retrofit industriali |
Funziona attorno ad attrezzature e strutture esistenti |
Connessioni di servizio |
Garantisce risultati precisi e ripetibili per gomiti di piccolo diametro |
Riepilogo dei vantaggi:
Riduce la necessità di scavi su larga scala.
Supporta una risposta rapida durante le riparazioni di emergenza.
Fornisce flessibilità per installazioni complesse o affollate.
Fornisce giunti uniformi e di alta qualità in ambienti difficili.
La saldatura per elettrofusione continua a guadagnare popolarità nei settori in cui spazio, velocità e adattabilità sono fondamentali. I project manager e gli ingegneri scelgono questo metodo per garantire connessioni affidabili Gomiti in HDPE , soprattutto quando le tecniche di fusione tradizionali non sono realizzabili.
Confronto tra fusione di testa ed elettrofusione
Forza e affidabilità congiunte
La resistenza e l'affidabilità della giunzione sono fattori critici nella scelta di un metodo di giunzione per un gomito in HDPE. La fusione di testa crea una saldatura omogenea che corrisponde alla resistenza del tubo originale. Questo processo garantisce che l'integrità del giunto venga mantenuta per tutta la vita utile della tubazione. La zona di fusione diventa robusta quanto la parete del tubo, garantendo sicurezza in ambienti ad alta pressione e stress elevato.
Anche la saldatura per elettrofusione fornisce connessioni affidabili, ma la resistenza del giunto dipende dalla qualità e dalla compatibilità del raccordo utilizzato. Sebbene i moderni raccordi per elettrofusione siano progettati per durare nel tempo, il processo può essere più sensibile alla preparazione e all'allineamento della superficie. Una pulizia e una calibrazione adeguate sono essenziali per ottenere risultati coerenti.
La tabella seguente riassume la resistenza comparativa del giunto:
Metodo di saldatura |
Descrizione della forza congiunta |
Fusione di testa |
Produce una saldatura resistente quanto il tubo stesso. |
Elettrofusione |
La resistenza dipende dalla qualità del raccordo utilizzato. |
La saldatura per fusione di testa è spesso preferita per le infrastrutture critiche dove sono richieste la massima affidabilità e prestazioni a lungo termine. L’elettrofusione fornisce una valida alternativa, soprattutto in situazioni in cui l’accesso è limitato o sono necessarie riparazioni rapide.
Analisi dei costi
Il costo rimane un fattore decisivo nella costruzione e nella manutenzione delle condutture. La fusione di testa offre costi di materiale inferiori perché i raccordi sono meno complessi e non contengono componenti incorporati. Tuttavia, l’investimento iniziale nelle apparecchiature per la fusione di testa può essere più elevato, soprattutto per le applicazioni di grande diametro. Anche i costi della manodopera possono aumentare a causa della necessità di operatori qualificati e di un allineamento preciso.
L’elettrofusione, d’altro canto, comporta costi di materiale più elevati. I raccordi contengono fili di resistenza incorporati, che aumentano il prezzo per unità. I costi di installazione possono essere inferiori, poiché il processo è più automatizzato e richiede meno abilità manuali. Per progetti di piccolo diametro o di riparazione, l’elettrofusione può offrire vantaggi in termini di costi riducendo i tempi di manodopera e minimizzando la necessità di formazione specializzata.
La tabella seguente mette a confronto i costi medi:
Metodo di saldatura |
Costo medio per giunto |
Costo di installazione |
Costo del materiale |
Fusione di testa |
Inferiore |
Più alto |
Inferiore |
Elettrofusione |
Più alto |
Inferiore |
Più alto |
I costi di manutenzione a lungo termine per entrambi i metodi rimangono bassi. I gomiti in HDPE resistono alla corrosione e agli attacchi chimici, eliminando la necessità di rivestimenti protettivi. La superficie interna liscia riduce l'accumulo di sedimenti, riducendo al minimo le esigenze di pulizia e supporta l'efficienza e la produttività per tutta la durata della tubazione.
I gomiti in HDPE richiedono una manutenzione minima, con conseguenti risparmi sui costi a lungo termine.
Sono resistenti alla corrosione e agli attacchi chimici, eliminando la necessità di rivestimenti protettivi.
L'interno liscio dei gomiti in HDPE riduce l'accumulo di sedimenti, riducendo al minimo la necessità di una pulizia frequente.
Velocità di installazione
La velocità di installazione influisce direttamente sulle tempistiche del progetto e sulla produttività complessiva. La saldatura per fusione di testa richiede in genere circa 30 minuti per giunto. Questo processo include il riscaldamento, l'allineamento, la fusione e il raffreddamento del tubo e del raccordo. La necessità di un allineamento preciso e di condizioni controllate può prolungare i tempi di installazione, soprattutto in ambienti difficili.
La saldatura per elettrofusione offre un ciclo di fusione più rapido, con tempi di riscaldamento che vanno dai 40 ai 120 secondi. Il tempo di raffreddamento aggiunge altri 15-30 minuti, ma il processo complessivo richiede meno manodopera. Le attrezzature compatte e i controlli automatizzati consentono un lavoro efficiente in spazi ristretti o layout complessi.
La tabella seguente evidenzia i tempi medi di installazione:
Metodo di saldatura |
Tempo medio di installazione |
Fusione di testa |
Circa 30 minuti per canna |
Elettrofusione |
Tempo di fusione da 40 a 120 secondi, più tempo di raffreddamento da 15 a 30 minuti |
Diversi fattori influenzano la velocità di installazione per entrambi i metodi:
La temperatura della piastra riscaldante è fondamentale per la corretta fusione dei materiali.
La pressione e il tempo di saldatura garantiscono l'aggrovigliamento molecolare e una giunzione forte.
La pressione e il tempo di raffreddamento prevengono il ritiro e mantengono l'integrità dopo la saldatura.
Ulteriori considerazioni includono condizioni ambientali come la luce solare, la composizione del suolo e le fluttuazioni di temperatura. Una corretta pulizia della superficie e la calibrazione delle apparecchiature sono essenziali per mantenere velocità e qualità durante l'installazione.
Suggerimento: i raccordi elettrosaldabili forniscono prestazioni costanti in vari ambienti, il che può migliorare la velocità di installazione e ridurre i tempi di inattività.
Sia la fusione di testa che l'elettrofusione supportano elevati livelli di efficienza e produttività se applicate correttamente. La scelta dipende dalle dimensioni del progetto, dalle condizioni del sito e dalla necessità di una rapida implementazione.
Attrezzature e formazione
La scelta tra la saldatura di testa e quella per elettrofusione per i gomiti in HDPE dipende in larga misura dall'attrezzatura richiesta e dalla formazione necessaria per gli operatori. Ciascun metodo presenta esigenze uniche in termini di macchinari, configurazione e sviluppo delle competenze.
La saldatura per fusione di testa si basa su macchine robuste e specializzate. Queste macchine devono fornire un controllo preciso della temperatura e della pressione. Gli operatori devono comprendere il funzionamento della saldatrice di testa, la corretta gestione delle estremità dei tubi e l'importanza del processo di raffreddamento. L'attrezzatura spesso comprende fascette per tubi, piastre riscaldanti e strumenti per il rivestimento. La manutenzione e la calibrazione regolari sono essenziali per garantire una qualità di saldatura costante.
La saldatura per elettrofusione utilizza unità di controllo compatte e portatili. Queste unità si collegano a raccordi con fili di resistenza incorporati. Il processo richiede meno allineamento manuale, ma gli operatori devono prestare molta attenzione alla preparazione, ai tempi, alla temperatura, alla pressione e al raffreddamento. La formazione per la saldatura per elettrofusione dura in genere circa otto ore. Questa formazione sottolinea l'importanza di fondere accuratamente i raccordi elettrosaldabili e di seguire procedure rigorose.
La tabella seguente riassume il focus della formazione per ciascun metodo:
Metodo di saldatura |
Durata della formazione |
Aree chiave di interesse |
Saldatura per fusione di testa |
Non specificato |
Funzionamento della saldatrice di testa, corretta manipolazione delle estremità dei tubi, processo di raffreddamento |
Saldatura per elettrofusione |
8 ore |
Fusione accurata di raccordi, preparazione, tempistica, temperatura, pressione, raffreddamento |
Nota: una formazione adeguata garantisce un funzionamento sicuro e giunti di alta qualità. Anche con i controlli automatizzati, l’attenzione ai dettagli rimane fondamentale.
Punti chiave:
La fusione di testa richiede attrezzature più complesse e una comprensione più profonda del funzionamento della macchina.
L'elettrofusione semplifica il processo con controlli automatizzati ma richiede un rigoroso rispetto della preparazione e dei tempi.
Entrambi i metodi beneficiano di formazione continua e controlli di qualità.
Un team ben addestrato può massimizzare i vantaggi di entrambi i metodi, garantendo connessioni a gomito in HDPE affidabili e durevoli.
Scegliere il metodo migliore
Lista di controllo per la valutazione del progetto
La scelta della tecnica di giunzione ottimale per un gomito in HDPE richiede una valutazione approfondita dei fattori specifici del progetto. Una lista di controllo sistematica aiuta a garantire la scelta giusta sia per le applicazioni di fusione di testa che per quelle di elettrofusione:
Compatibilità dei materiali: verificare che i raccordi selezionati corrispondano all'uso previsto, ad esempio approvvigionamento idrico, distribuzione del gas o sistemi di drenaggio.
Valori di pressione: verificare che i raccordi siano in grado di sopportare la massima pressione operativa della tubazione.
Considerazioni ambientali: valutare l'esposizione alla luce UV, alle sostanze chimiche o ad altri fattori di stress ambientale che potrebbero influire sulle prestazioni.
Densità del polietilene: scegli materiali a densità più elevata per una maggiore resistenza meccanica e durata.
Specifiche del produttore: richiedi e rivedi le schede tecniche per confrontare le caratteristiche del prodotto e garantire la conformità ai requisiti del progetto.
Nota: un'attenta attenzione a questi fattori supporta l'affidabilità a lungo termine e massimizza l'efficienza e la produttività nei sistemi di tubazioni.
La saldatura per fusione di testa rimane la scelta migliore per i gomiti in HDPE nella maggior parte degli scenari, offrendo resistenza del giunto ed efficienza dei costi senza pari. L'elettrofusione eccelle negli spazi ristretti o per riparazioni rapide. I raccordi per fusione di testa FusingX HDPE si distinguono per il materiale PE100, l'ampia gamma di dimensioni e il rigoroso controllo di qualità.
Caratteristica |
Descrizione |
Materiale |
PE100 polietilene ad alta densità |
Gamma di dimensioni |
63 mm–1.200 mm |
Livelli di pressione |
PN10–PN16 |
Produzione |
Attrezzature avanzate, controllo rigoroso |
Applicazione |
Approvvigionamento idrico e sistemi industriali affidabili e a prova di perdite |
Per siti aperti e condotte di grandi dimensioni, scegli la fusione di testa. Per spazi ristretti o riparazioni, seleziona l'elettrofusione.
Domande frequenti
Qual è il vantaggio principale della fusione di testa per i gomiti in HDPE?
La fusione di testa crea un giunto omogeneo e senza giunture. Questo metodo offre resistenza eccezionale e affidabilità a lungo termine. È ideale per applicazioni ad alta pressione e di grande diametro.
Quando dovrei scegliere l’elettrofusione rispetto alla fusione di testa?
L'elettrofusione funziona meglio in spazi ristretti o per riparazioni di tubazioni. Il processo utilizza apparecchiature compatte e richiede meno allineamento manuale, rendendolo adatto a reti di servizi urbani e progetti di retrofit.
I raccordi FusingX HDPE Butt Fusion sono compatibili con i tubi in PE standard?
SÌ. I raccordi per fusione di testa FusingX HDPE sono conformi agli standard internazionali. Si adattano ai tubi standard dell'acqua e del gas in PE, garantendo una facile integrazione nei sistemi esistenti.
Quanto dura una tipica fusione di testa?
Un giunto di fusione di testa installato correttamente può durare più di 50 anni in normali condizioni operative. I raccordi FusingX offrono un'eccellente resistenza alla corrosione e agli agenti chimici.
Quale formazione è necessaria per la saldatura per fusione di testa e per elettrofusione?
Gli operatori necessitano di formazione pratica per entrambi i metodi. La fusione di testa richiede la conoscenza del funzionamento e dell'allineamento della macchina. La formazione sull'elettrofusione si concentra sulla preparazione, sulla tempistica e sul seguito delle procedure automatizzate.
Posso utilizzare la fusione di testa per gomiti in HDPE di piccolo diametro?
No. La fusione di testa non è consigliata per tubi con diametro inferiore a 63 mm o spessore della parete inferiore a 6 mm. L'elettrofusione è il metodo preferito per le connessioni di piccolo diametro.
Cosa rende i raccordi per fusione di testa FusingX HDPE una scelta affidabile?
I raccordi FusingX utilizzano materiale PE100 e un rigoroso controllo di qualità. Offrono un'ampia gamma di dimensioni, una lunga durata e un'installazione rapida. Queste caratteristiche garantiscono prestazioni affidabili per condotte di acqua, gas e industriali.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori