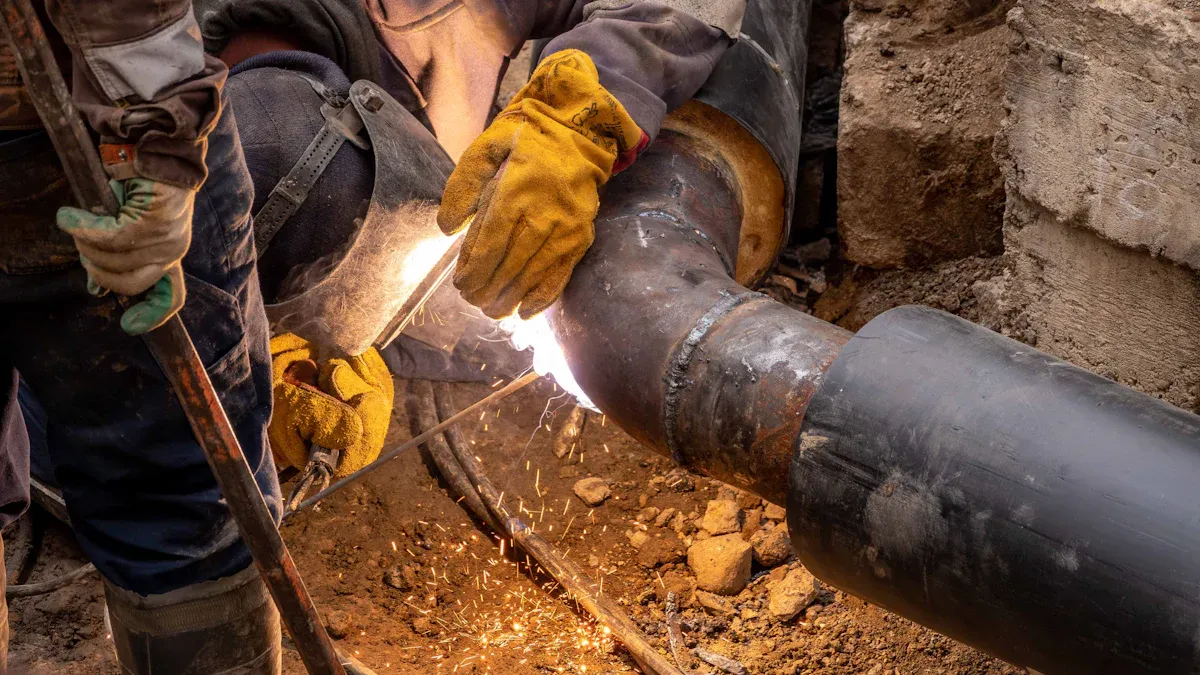
Za večino aplikacij se sočelno talilno varjenje izstopa kot prednostna izbira za spajanje kolena iz HDPE, zlasti pri uporabi spojk FusingX HDPE za sočelno fuzijo. Ta metoda zagotavlja izjemno trdnost spoja, dolgoročno zanesljivost in stroškovno učinkovitost. Ključni dejavniki odločitve vključujejo celovitost spoja, hitrost namestitve in prilagodljivost različnim okoljem. Spodnja tabela ponuja hitro primerjavo za takojšnjo jasnost.
Faktor |
Butt Fusion |
Elektrofuzija |
Skupna moč |
Odlično |
Zelo dobro |
Zanesljivost |
visoko |
visoko |
Stroški |
Nižje |
višje |
Hitrost namestitve |
hitro |
Zmerno |
Prostorske zahteve |
več |
Manj |
Ključni zaključki
Sočelno talilno varjenje ponuja odlično trdnost spoja in dolgoročno zanesljivost, zaradi česar je idealno za visokotlačne aplikacije.
Elektrofuzijsko varjenje je zaradi svoje kompaktne opreme in avtomatiziranega postopka popolno za zaprte prostore in hitra popravila.
Stroškovna učinkovitost daje prednost čelni fuziji, saj zahteva manj materiala in nižje stroške dela v primerjavi z elektrofuzijo.
Hitrost namestitve je na splošno hitrejša z elektrofuzijo, ki lahko dokonča fuzijo v manj kot dveh minutah, medtem ko čelna fuzija traja približno 30 minut na spoj.
Obe metodi zahtevata posebno opremo in usposabljanje; čelna fuzija potrebuje usposobljene operaterje, medtem ko elektrofuzija poenostavi usposabljanje zaradi svoje avtomatizacije.
Pazljivo preučite zahteve projekta; sočelna fuzija je primerna za cevi velikega premera, medtem ko je elektrofuzija odlična v tesnih ali kompleksnih okoljih.
Redno vzdrževanje in kontrola kakovosti sta bistvenega pomena za obe metodi, da zagotovimo močne spoje, ki ne puščajo.
FusingX HDPE Butt Fusion fitingi so združljivi s standardnimi PE cevmi, kar zagotavlja zanesljivo delovanje v različnih aplikacijah.
Metode kolenskega spajanja HDPE
HDPE kolenske povezave temeljijo na dveh primarnih tehnikah spajanja cevi: sočelno talilno varjenje in elektrofuzijsko varjenje. Vsaka metoda ponuja različne prednosti, zaradi česar so primerne za različne zahteve projekta in okolja namestitve.
Pregled sočelnega varjenja
Sočelno talilno varjenje je splošno sprejet postopek za spajanje kolen HDPE v velikih cevovodnih sistemih. Tehnika vključuje segrevanje koncev cevi in pritrditev, dokler obe površini ne dosežeta staljenega stanja. Ko se segrejejo, se komponente stisnejo skupaj in tvorijo brezšivni spoj. Ta metoda zahteva natančno poravnavo in nadzor skozi celoten proces fuzije. Sočelno talilno varjenje je najbolj primerno za ravne poteke in odprta gradbišča, kjer prostor in dostop nista omejena.
Oprema, ki se uporablja za sočelno fuzijo, vključuje robustne varilne stroje z višjimi zahtevami po moči. Ti stroji zagotavljajo dosledno segrevanje in pritisk, kar ima za posledico močne spoje, ki ne puščajo. Sočelna fuzija je idealna za cevi velikega premera in visokotlačne aplikacije, kot so komunalna oskrba z vodo ali industrijski cevovodi. Postopek zagotavlja odlično trdnost spoja in dolgotrajno vzdržljivost, zaradi česar je prednostna izbira za kritično infrastrukturo.
Pregled elektrofuzijskega varjenja
Elektrofuzijsko varjenje zagotavlja alternativno rešitev za namestitev kolen HDPE, zlasti v zaprtih prostorih ali zapletenih postavitvah. Ta metoda uporablja fitinge, vdelane z uporovnimi žicami. Ko so žice priključene na prenosni elektrofuzijski varilni stroj, se žice segrejejo in zlijejo priključek s cevjo. Postopek je zelo avtomatiziran in zahteva manj ročnega poravnavanja v primerjavi s čelno fuzijo.
Elektrofuzija je še posebej učinkovita pri ceveh majhnega premera in nujnih popravilih. Oprema je kompaktna in porabi manj energije, zaradi česar je primerna za oddaljene ali omejene lokacije. Elektrofuzijski priključki so zasnovani za hitre in zanesljive povezave, tudi ko je dostop omejen. Metoda je priljubljena v komunalnih omrežjih, scenarijih popravil in instalacijah, kjer sta natančnost in prilagodljivost bistveni.
Namig: Elektrofuzijsko varjenje poenostavi spajanje cevi na območjih z omejenim prostorom ali težkim dostopom, medtem ko sočelno talilno varjenje blesti v odprtih okoljih z večjimi cevmi.
Tehnična primerjalna tabela
Funkcija |
Elektrofuzijsko varjenje |
Sočelno fuzijsko varjenje |
Način povezave |
Vgrajene uporovne žice, varovalka in cev |
Neposredno segreva konce cevi in nastavkov, nato pa jih stisne skupaj |
Postopek gradnje |
Avtomatizirano, nižje zahteve za poravnavo |
Zahteva natančen nadzor in poravnavo |
Zahteve glede opreme |
Prenosni stroj, nizke moči |
Večji stroj, večja moč |
Scenariji uporabe |
Kompleksne povezave majhnega premera |
Cevovodi velikega premera na velike razdalje |
Stroški |
Višji stroški opreme in montaže |
Nižji stroški opreme in opreme |
Tabela pogostih primerov uporabe
Metoda varjenja |
Opis primera uporabe |
Elektrofuzija |
Primerno za cevi HDPE majhnega premera, idealno za zaprte prostore in odlično za nujna popravila. |
Butt Fusion |
Najboljše za cevi velikega premera, visokotlačne aplikacije in odprta gradbena okolja. |
Obe metodi fuzije igrata ključno vlogo pri vgradnji HDPE kolena. Projektne zahteve, trdnost spoja in pogoji na lokaciji določajo najprimernejšo tehniko. FusingX ponuja visokokakovostne priključke, ki so združljivi s čelno fuzijo in elektrofuzijo, kar zagotavlja zanesljivo delovanje v različnih aplikacijah.
Sočelno talilno varjenje za HDPE koleno
Postopek čelne fuzije
Potrebna oprema
Sočelno talilno varjenje za koleno iz HDPE zahteva posebno opremo za zagotovitev zanesljive povezave. Osnovna orodja vključujejo stroj za sočelno varjenje, cevne objemke, grelno ploščo in orodje za oblaganje. Varilni aparat mora zagotavljati stabilno moč in natančen nadzor temperature in tlaka. Upravljavci potrebujejo tudi čistila za odstranjevanje kontaminantov s cevi in površin priključkov. Redno vzdrževanje vse opreme je ključnega pomena za ohranitev celovitosti zvara in preprečevanje napak med delovanjem.
Postopek po korakih
Postopek sočelnega spajanja sledi nizu natančnih korakov za dosego močnega spoja, ki ne pušča. Spodnja tabela prikazuje priporočene delovne pogoje in ukrepe za varjenje HDPE kolen:
korak |
Opis |
1 |
Očistite spoje oljnega tokokroga in pravilno povežite vse dele varilnega stroja. |
2 |
Izmerite napajalno napetost in preverite, ali ustreza zahtevam varilnega stroja. |
3 |
Preverite in očistite grelno ploščo; zamenjajte, če je poškodovan. |
4 |
Nastavite parametre, kot sta absorpcija toplote in čas ohlajanja, glede na postopek varjenja. |
5 |
Poravnajte cev in nastavite koncentričnost s spono. |
6 |
Prepričajte se, da je končna stran varjenja gladka in vzporedna, z razmikom manj kot 0,3 mm. |
7 |
Izmerite in zabeležite uporni tlak (Pt) med varjenjem. |
8 |
Prilagodite varilni tlak (P1) na podlagi ulečnega tlaka (Pt) in določenega tlaka (P2). |
9 |
Začnite endotermno merjenje časa, ko višina stiskanja doseže določeno vrednost. |
10 |
Namestite varilno površino takoj po odstranitvi grelne plošče in enakomerno povečajte pritisk. |
11 |
Po času ohlajanja zmanjšajte tlak na nič in razstavite varjene komponente. |
12 |
Pri varjenju pod ničlo upoštevajte zaščitne ukrepe, da ohranite površinsko temperaturo. |
13 |
Prepričajte se, da so vsi predmeti v stiku z varilno površino čisti in suhi. |
14 |
Po varjenju pustite zadostno naravno hlajenje, da odpravite notranje napetosti. |
15 |
Ne uporabljajte sočelnega zlivanja za komponente z dn≤63mm ali debelino stene e<6mm. |
16 |
Uporabite elektrofuzijsko povezavo za različne komponente serije SDR. |
Opomba: Vzdrževanje čistega in nadzorovanega okolja med postopkom je bistvenega pomena za optimalno celovitost spoja.
Prednosti sočelnega varjenja
Skupna moč
Čelna fuzija ustvari homogen spoj, ki se ujema ali presega trdnost originalne cevi. Fuzijsko območje postane enako robustno kot stena cevi, kar zagotavlja visoko celovitost spoja. Ta moč je ključnega pomena za aplikacije, kjer mora cevovod vzdržati notranji pritisk in zunanje obremenitve.
Stroškovna učinkovitost
Ena od glavnih prednosti čelne fuzije je njena stroškovna učinkovitost. Postopek ne zahteva dodatnih materialov, kot so lepila ali mehanski pritrdilni elementi. Stroški dela ostajajo nizki zaradi razmeroma hitrega časa namestitve, zlasti pri uporabi napredne opreme. Dolgoročno vzdržljivost spoja zmanjša stroške vzdrževanja.
Dolgoživost in vzdržljivost
Sočelno fuzijsko varjenje zagotavlja neprepustno povezavo, ki je odporna proti koroziji in kemičnim napadom. Spoj lahko traja desetletja in se pogosto ujema z življenjsko dobo samega cevovoda. Zaradi te vzdržljivosti je čelna fuzija prednostna metoda za kritične infrastrukturne projekte.
Prednost |
Opis |
Močni sklepi |
Nastali spoj je tako močan kot ali celo močnejši od same cevi. |
Brez dodatnih materialov |
Čelno spajanje ne zahteva lepil ali mehanskih pritrdilnih elementov, zaradi česar je čista in zanesljiva metoda spajanja. |
Povezava, ki ne pušča |
Spoj je odporen proti puščanju, kar je ključnega pomena za plinske in vodovodne napeljave. |
Slabosti sočelnega varjenja
Kompleksnost opreme
Slabosti čelne fuzije vključujejo zapletenost potrebne opreme. Upravljavci morajo uporabljati stroje, ki zagotavljajo natančen nadzor temperature in tlaka. Napake opreme ali neustrezna kalibracija lahko povzročijo šibke spoje ali nedosledne zvare.
Prostorske zahteve
Sočelno talilno varjenje zahteva dovolj prostora za postavitev stroja in poravnavo cevi. Omejen dostop ali zaprta okolja lahko naredijo postopek zahteven. Neusklajenost ali kontaminacija z umazanijo ali oljem lahko ogrozi kakovost zvara in zmanjša učinkovitost spoja.
Namig: vedno upoštevajte stroge ukrepe za nadzor kakovosti, vključno z vizualnim pregledom in rednim vzdrževanjem opreme, da čim bolj zmanjšate pomanjkljivosti čelnega zlitja in zagotovite zanesljivo delovanje.
Aplikacije Butt Fusion
Sočelno talilno varjenje je postalo standardna metoda spajanja kolen HDPE v številnih panogah. Ta postopek zagotavlja zanesljive spoje visoke trdnosti, ki izpolnjujejo zahteve sodobne infrastrukture. Vsestranskost sočelne fuzije omogoča, da služi širokemu spektru aplikacij, od komunalne oskrbe z vodo do transporta industrijskih tekočin.
Številni komunalni vodovodni sistemi se pri gradnji cevovodov zanašajo na sočno fuzijo. Metoda zagotavlja neprepustne povezave, ki so bistvenega pomena za ohranjanje kakovosti vode in zmanjšanje stroškov vzdrževanja. Distribucijska omrežja za plin imajo tudi koristi od robustnih spojev, ustvarjenih s sočelnim talilnim varjenjem. Ta omrežja zahtevajo dosledno delovanje pod pritiskom, postopek fuzije pa zagotavlja potrebno vzdržljivost.
Industrijski obrati pogosto izberejo sočelno fuzijo za kemične cevovode. Postopek je odporen proti koroziji in kemičnim napadom, zaradi česar je primeren za transport agresivnih tekočin. V napravah za čiščenje odplak sočelno talilno varjenje podpira gibanje odpadne vode skozi zapletene postavitve cevovodov. Brezšivni spoji preprečujejo puščanje in kontaminacijo, kar je ključnega pomena za okoljsko varnost.
Varjenje s sočelno talitvijo se pogosto uporablja v kmetijstvu za izboljšanje učinkovitosti namakanja. Postopek ustvarja močne, zanesljive spoje, ki prenesejo visoke pritiske in pogosto uporabo. Kmetje in oblikovalci namakalnih sistemov imajo raje čelno fuzijo zaradi njene dolge življenjske dobe in nizkih zahtev po vzdrževanju.
Rudarske operacije so odvisne od čelne fuzije za gradnjo cevovodov za transport tekočin. Težki pogoji v rudarskih okoljih zahtevajo spoje, ki prenesejo obrabo in velike obremenitve. Sočelno talilno varjenje izpolnjuje te zahteve z izdelavo robustnih, doslednih zvarov. Avtomatizacija procesa zmanjšuje napake in zagotavlja enotno kakovost v velikih projektih.
Naftna in plinska industrija uporablja tudi sočelno fuzijo za nadzemne in zakopane cevovode. Metoda podpira varen transport goriv in kemikalij na dolge razdalje. Izvajalci cenijo hitrost in zanesljivost sočelnega spajanja, zlasti pri delu na ceveh velikega premera.
Poleg tega je sočelno zlitje običajno v protipožarnih sistemih, pri zbiranju izcednih voda na odlagališčih in geotermalnih ogrevalnih omrežjih. Vsaka aplikacija ima koristi od zmožnosti postopka za ustvarjanje homogenih, dolgotrajnih spojev. Zaradi prilagodljivosti čelne fuzije je prednostna izbira tako za nove namestitve kot za nadgradnje sistema.
Naslednji seznam poudarja tipične projekte, ki uporabljajo sočelno talilno varjenje za kolena HDPE:
Oskrba in distribucija komunalne vode
Prenosna in distribucijska omrežja plina
Kmetijski namakalni sistemi
Cevovodi za transport rudarskih tekočin
Industrijske kemične procesne linije
Čistilne naprave za odplake in odpadne vode
Naftovodi in plinovodi
Protipožarni in varnostni sistemi
Odlaganje odpadkov in okoljski inženiring
Geotermalna in daljinska ogrevalna omrežja
Sočelno talilno varjenje še naprej postavlja standard za kolenske povezave HDPE. Zaradi svoje dokazane zmogljivosti, prilagodljivosti in stroškovne učinkovitosti je najboljša rešitev za inženirje in izvajalce po vsem svetu.
Elektrofuzijsko varjenje za HDPE koleno
Postopek elektrofuzije
Potrebna oprema
Elektrofuzijsko varjenje kolen HDPE zahteva poseben nabor orodij. Glavna komponenta je krmilna enota za elektrofuzijo, ki napaja vgrajene uporovne žice v armaturi. Upravljavci potrebujejo tudi rezalnike za cevi, da zagotovijo čiste, kvadratne konce na cevi HDPE. Strgala ali rotacijski luščilci odstranijo oksidirano plast s površine cevi, ki je bistvenega pomena za močno zlitje. Objemke za poravnavo med postopkom držijo cev in koleno na mestu. Za nastavitev pravilnih varilnih parametrov za vsak priključek se lahko uporabijo čitalniki črtne kode ali ročne vnosne naprave. Čistilni robčki so potrebni za odstranitev prahu in kontaminantov pred začetkom fuzije.
Postopek po korakih
Postopek elektrofuzije poteka po vrsti nadzorovanih korakov za ustvarjanje zanesljivega spoja:
Odrežite konce cevi HDPE pravokotno in odstranite morebitne robove.
Označite globino vstavljanja na cevi, da zagotovite pravilno pritrditev.
S strgalom odstranite zunanjo oksidirano plast s površine cevi.
Očistite cev in notranjost elektrofuzijskega priključka z odobrenimi robčki.
Konce cevi vstavite v nastavek in jih poravnajte z označeno globino.
Zavarujte sklop s sponkami za poravnavo, da preprečite premikanje.
Priključite krmilno enoto za elektrofuzijo na priključne sponke.
Skenirajte črtno kodo okovja ali ročno vnesite varilne parametre.
Začnite fuzijski cikel. Krmilna enota dovaja tok do uporovnih žic, segreva in tali površine HDPE.
Pustite, da se spoj naravno ohladi, preden odstranite objemke in rokujete s sklopom.
Opomba: dosledno upoštevanje priporočenega postopka zagotavlja močan, neprepusten elektrofuzijski spojni sistem.
Prednosti elektrofuzijskega varjenja
Prilagodljivost v ozkih prostorih
Elektrofuzijsko varjenje ponuja veliko prilagodljivost za namestitve v zaprtih ali težko dostopnih območjih. Kompaktna oprema in priključki omogočajo operaterjem učinkovito delo tam, kjer je prostor omejen. Ta metoda zmanjšuje potrebo po velikih strojih ali obsežnem premikanju cevi, zaradi česar je idealna za mestna komunalna omrežja in projekte naknadne opremljanja.
Nižje zahteve po spretnostih
Postopek elektrofuzijskega varjenja je visoko avtomatiziran. Krmilna enota upravlja ogrevalni cikel, kar zmanjšuje tveganje človeške napake. Operaterji ne potrebujejo naprednih veščin varjenja, kar poenostavi usposabljanje in izboljša doslednost. Ta avtomatizacija prav tako pomaga zagotoviti skladnost z regulativnimi standardi v kritičnih infrastrukturnih projektih.
Primernost za popravilo
Elektrofuzija je odlična v scenarijih popravil. Ko se cevovod resno poškoduje, kot so razpoke ali luknje, lahko tehniki izrežejo prizadeti del in z elektrofuzijo spojijo nove HDPE segmente. Nastali spoj je tako močan kot originalna cev, kar odpravlja potrebo po dodatnih sponah ali pritrdilnih elementih. To zagotavlja zanesljivo mehansko vez in hitro vzpostavi celovitost sistema.
Omogoča učinkovita popravila z zamenjavo poškodovanih delov z novimi HDPE koleni.
Zagotavlja močne mehanske vezi, zaradi česar so popravila vzdržljiva in neprepustna.
Zmanjšuje tveganje napak pri namestitvi in zagotavlja popolnoma integriran sistem.
Slabosti elektrofuzijskega varjenja
Višji stroški montaže
Ena od glavnih pomanjkljivosti elektrofuzije je višja cena fitingov v primerjavi s tradicionalnimi možnostmi čelne fuzije. Posebna zasnova in vgrajene uporovne žice povečajo ceno na enoto. Proračuni projektov morajo upoštevati te dodatne stroške, zlasti pri obsežnih napravah.
Potrebe po napajanju
Elektrofuzijsko varjenje zahteva stabilno napajanje za delovanje krmilne enote in dokončanje postopka fuzije. Oddaljena mesta ali območja z nezanesljivo elektriko se lahko med namestitvijo soočijo z izzivi. Pravilno načrtovanje in rešitve za rezervno napajanje so bistvenega pomena, da se izognete zamudam.
Namig: Pred začetkom projekta elektrofuzije vedno preverite razpoložljivost električne energije in združljivost vgradnje.
Elektrofuzijske aplikacije
Elektrofuzijsko varjenje je postalo prednostna metoda za spajanje kolen HDPE v številnih specializiranih okoljih. Ta tehnika ponuja edinstvene prednosti, zaradi katerih je primerna za vrsto aplikacij, kjer tradicionalno čelno spajanje morda ni praktično.
Ključna področja uporabe za elektrofuzijsko varjenje:
Mestna komunalna omrežja:
elektrofuzija je odlična pri projektih mestne infrastrukture. Monterji se pogosto soočajo z omejenim prostorom v podzemnih trezorjih, ozkih jarkih ali prenatrpanih pomožnih hodnikih. Kompaktna oprema in priključki omogočajo učinkovito delo brez potrebe po velikih strojih.
Popravila in vzdrževanje cevovodov:
Nujna popravila zahtevajo hitrost in zanesljivost. Elektrofuzija omogoča tehnikom, da izrežejo poškodovane dele in hitro namestijo nova kolena HDPE. Postopek zmanjša čas izpadov in obnovi storitev z minimalnimi motnjami.
Naknadno opremljanje in sistemske nadgradnje:
Številni starejši cevovodni sistemi potrebujejo nadgradnje, da bodo ustrezali sodobnim standardom. Elektrofuzijsko varjenje omogoča integracijo novih HDPE kolen v obstoječa omrežja, tudi če je dostop omejen ali je poravnava cevi zahtevna.
Industrijski objekti:
Tovarne in predelovalni obrati imajo pogosto zapletene postavitve cevi z omejenim dostopom. Electrofusion ponuja rešitev za povezovanje kolen v tesnih prostorih, kar zagotavlja neprepustne spoje v kritičnih sistemih.
Distribucija vode in plina:
Občinska podjetja za oskrbo z vodo in plinom uporabljajo elektrofuzijo za storitvene povezave, odcepe in napeljave števcev. Metoda zagotavlja dosledno kakovost spojev, kar je bistveno za varnost in skladnost z zakonodajo.
Namig: elektrofuzijsko varjenje je še posebej dragoceno v okoljih, kjer je izkopavanje drago ali moteče. Možnost spajanja cevi, ne da bi jih premaknili, močno zmanjša kompleksnost projekta.
Tipični scenariji za uporabo elektrofuzije:
Scenarij uporabe |
Zakaj je elektrofuzija prednostna |
Zaprti mestni jarki |
Kompaktna orodja so primerna za tesne prostore |
Nujna popravila cevovodov |
Hitro in zanesljivo ustvarjanje spojev |
Integracija s starimi sistemi |
Prilagodi se neporavnanim ali nestandardnim cevem |
Industrijske predelave |
Deluje okrog obstoječe opreme in struktur |
Servisne povezave |
Zagotavlja natančne, ponovljive rezultate za komolce majhnega premera |
Povzetek prednosti:
Zmanjša potrebo po obsežnem izkopu.
Podpira hiter odziv med nujnimi popravili.
Zagotavlja prilagodljivost za kompleksne ali natrpane instalacije.
Zagotavlja dosledne, visokokakovostne spoje v zahtevnih okoljih.
Elektrofuzijsko varjenje še naprej pridobiva na priljubljenosti v sektorjih, kjer so prostor, hitrost in prilagodljivost kritični. Vodje projektov in inženirji izberejo to metodo, da zagotovijo zanesljive povezave za HDPE kolena , zlasti kadar tradicionalne tehnike fuzije niso izvedljive.
Primerjava Butt Fusion in Electrofusion
Trdnost in zanesljivost sklepov
Trdnost in zanesljivost spoja sta kritična dejavnika pri izbiri metode spajanja za koleno HDPE. S sodelno fuzijo se ustvari homogen zvar, ki se ujema s trdnostjo originalne cevi. Ta postopek zagotavlja, da se celovitost spoja ohrani skozi celotno življenjsko dobo cevovoda. Fuzijsko območje postane tako robustno kot stena cevi, kar zagotavlja zaupanje v okoljih z visokim pritiskom in visokim stresom.
Elektrofuzijsko varjenje zagotavlja tudi zanesljive povezave, vendar je trdnost spoja odvisna od kakovosti in združljivosti uporabljenega priključka. Medtem ko so sodobni elektrofuzijski priključki zasnovani za vzdržljivost, je postopek lahko bolj občutljiv na pripravo in poravnavo površine. Pravilno čiščenje in kalibracija sta bistvena za doseganje doslednih rezultatov.
Naslednja tabela povzema primerjalno trdnost spoja:
Metoda varjenja |
Opis moči sklepa |
Butt Fusion |
Ustvari tako močan zvar kot sama cev. |
Elektrofuzija |
Trdnost je odvisna od kakovosti uporabljenega okovja. |
Sočelno talilno varjenje je pogosto prednostno za kritično infrastrukturo, kjer se zahteva največja zanesljivost in dolgoročna učinkovitost. Elektrofuzija zagotavlja močno alternativo, zlasti v primerih, ko je dostop omejen ali so potrebna hitra popravila.
Analiza stroškov
Stroški ostajajo odločilni dejavnik pri gradnji in vzdrževanju cevovoda. Čelna fuzija nudi nižje stroške materiala, ker so fitingi manj zapleteni in ne vsebujejo vgrajenih komponent. Vendar pa je lahko začetna naložba v opremo za sočelno fuzijo višja, zlasti pri aplikacijah z velikim premerom. Stroški dela se lahko povečajo tudi zaradi potrebe po kvalificiranih operaterjih in natančni poravnavi.
Elektrofuzija pa vključuje višje materialne stroške. Okovje vsebuje vgrajene uporovne žice, ki zvišajo ceno na enoto. Stroški namestitve so lahko nižji, saj je postopek bolj avtomatiziran in zahteva manj ročnih spretnosti. Pri projektih z majhnim premerom ali popravilih lahko elektrofuzija nudi stroškovne prednosti, saj skrajša delovni čas in zmanjša potrebo po specializiranem usposabljanju.
Spodnja tabela primerja povprečne stroške:
Metoda varjenja |
Povprečni strošek na spoj |
Stroški namestitve |
Materialni stroški |
Butt Fusion |
Nižje |
višje |
Nižje |
Elektrofuzija |
višje |
Nižje |
višje |
Dolgoročni stroški vzdrževanja za obe metodi ostajajo nizki. HDPE kolena so odporna proti koroziji in kemičnim napadom, kar odpravlja potrebo po zaščitnih premazih. Gladka notranja površina zmanjšuje nabiranje usedlin, kar zmanjšuje potrebe po čiščenju in podpira učinkovitost in produktivnost v celotni življenjski dobi cevovoda.
HDPE kolena zahtevajo minimalno vzdrževanje, kar vodi do dolgoročnih prihrankov stroškov.
Odporni so na korozijo in kemične napade, zato odpade potreba po zaščitnih premazih.
Gladka notranjost komolcev HDPE zmanjšuje nabiranje usedlin, kar zmanjšuje potrebo po pogostem čiščenju.
Hitrost namestitve
Hitrost namestitve neposredno vpliva na časovne okvire projekta in splošno produktivnost. Sočelno talilno varjenje običajno zahteva približno 30 minut na spoj. Ta postopek vključuje ogrevanje, poravnavo, taljenje in hlajenje cevi in priključka. Potreba po natančni poravnavi in nadzorovanih pogojih lahko podaljša čas namestitve, zlasti v zahtevnih okoljih.
Elektrofuzijsko varjenje omogoča hitrejši talilni cikel s časom segrevanja od 40 do 120 sekund. Čas hlajenja doda dodatnih 15 do 30 minut, vendar je celoten postopek manj delovno intenziven. Kompaktna oprema in avtomatsko krmiljenje omogočata učinkovito delo v zaprtih prostorih ali zapletenih postavitvah.
Naslednja tabela poudarja povprečne čase namestitve:
Metoda varjenja |
Povprečni čas namestitve |
Butt Fusion |
Približno 30 minut na sklep |
Elektrofuzija |
Čas fuzije od 40 do 120 sekund plus čas ohlajanja od 15 do 30 minut |
Na hitrost namestitve pri obeh metodah vpliva več dejavnikov:
Temperatura grelne plošče je kritična za pravilno taljenje materialov.
Tlak in čas varjenja zagotavljata molekularno prepletanje in močan spoj.
Hladilni tlak in čas preprečujeta krčenje in ohranjata celovitost po varjenju.
Dodatni vidiki vključujejo okoljske pogoje, kot so sončna svetloba, sestava tal in temperaturna nihanja. Pravilno čiščenje površine in kalibracija opreme sta bistvena za ohranjanje hitrosti in kakovosti med namestitvijo.
Nasvet: Elektrofuzijski priključki zagotavljajo dosledno delovanje v različnih okoljih, kar lahko poveča hitrost namestitve in skrajša čas izpadov.
Tako čelna fuzija kot elektrofuzija zagotavljata visoko raven učinkovitosti in produktivnosti, če se pravilno uporabljata. Izbira je odvisna od velikosti projekta, pogojev na lokaciji in potrebe po hitri uvedbi.
Oprema in usposabljanje
Izbira med sočelnim in elektrofuzijskim varjenjem za kolena HDPE je močno odvisna od zahtevane opreme in usposobljenosti operaterjev. Vsaka metoda predstavlja edinstvene zahteve glede strojev, nastavitev in razvoja spretnosti.
Sočelno talilno varjenje temelji na robustnih, specializiranih strojih. Ti stroji morajo zagotavljati natančen nadzor nad temperaturo in tlakom. Operaterji morajo razumeti delovanje stroja za sočelno varjenje, pravilno ravnanje s konci cevi in pomen postopka hlajenja. Oprema pogosto vključuje cevne objemke, grelne plošče in orodja za oblaganje. Redno vzdrževanje in kalibracija sta bistvenega pomena za zagotavljanje dosledne kakovosti zvara.
Elektrofuzijsko varjenje uporablja kompaktne, prenosne krmilne enote. Te enote se povežejo z armaturo z vdelanimi uporovnimi žicami. Postopek zahteva manj ročnega naravnavanja, vendar morajo biti operaterji zelo pozorni na pripravo, čas, temperaturo, tlak in ohlajanje. Usposabljanje za elektrofuzijsko varjenje običajno traja približno osem ur. To usposabljanje poudarja pomen natančnega spajanja elektrofuzijskih fitingov in upoštevanja strogih postopkov.
Spodnja tabela povzema poudarek na usposabljanju za vsako metodo:
Metoda varjenja |
Trajanje usposabljanja |
Ključna področja fokusa |
Sočelno fuzijsko varjenje |
Ni določeno |
Delovanje stroja za sočelno varjenje, pravilno ravnanje s konci cevi, postopek hlajenja |
Elektrofuzijsko varjenje |
8 ur |
Natančna fuzija fitingov, priprava, čas, temperatura, tlak, ohlajanje |
Opomba: Ustrezno usposabljanje zagotavlja varno delovanje in visokokakovostne spoje. Tudi pri avtomatiziranem nadzoru ostaja pozornost do detajlov kritična.
Ključne točke:
Čelno zlivanje zahteva kompleksnejšo opremo in globlje razumevanje delovanja stroja.
Elektrofuzija poenostavlja postopek z avtomatiziranimi krmilniki, vendar zahteva strogo upoštevanje priprave in časovnega razporeda.
Obe metodi koristita stalno usposabljanje in preverjanja zagotavljanja kakovosti.
Dobro usposobljena ekipa lahko maksimalno izkoristi prednosti obeh metod in zagotovi zanesljive in trajne HDPE kolenske povezave.
Izbira najboljše metode
Kontrolni seznam za oceno projekta
Izbira optimalne tehnike spajanja za koleno iz HDPE zahteva temeljito oceno dejavnikov, specifičnih za projekt. Sistematični kontrolni seznam pomaga zagotoviti pravo izbiro tako za čelno fuzijo kot za elektrofuzijo:
Združljivost materialov: Potrdite, da se izbrani priključki ujemajo s predvideno uporabo, kot so oskrba z vodo, distribucija plina ali odvodni sistemi.
Tlačne vrednosti: Preverite, ali fitingi prenesejo največji delovni tlak cevovoda.
Okoljski vidiki: ocenite izpostavljenost UV-svetlobi, kemikalijam ali drugim okoljskim stresorjem, ki lahko vplivajo na delovanje.
Gostota polietilena: izberite materiale z večjo gostoto za večjo mehansko trdnost in vzdržljivost.
Proizvajalčeve specifikacije: Zahtevajte in preglejte tehnične liste za primerjavo lastnosti izdelka in zagotovite skladnost z zahtevami projekta.
Opomba: Pozorna pozornost do teh dejavnikov podpira dolgoročno zanesljivost in poveča učinkovitost in produktivnost v cevovodnih sistemih.
Sočelno talilno varjenje ostaja najboljša izbira za kolena HDPE v večini scenarijev, saj ponuja neprekosljivo trdnost spoja in stroškovno učinkovitost. Elektrofuzija je odlična v zaprtih prostorih ali za hitra popravila. FusingX HDPE Butt Fusion Fittings izstopajo zaradi materiala PE100, širokega razpona velikosti in strogega nadzora kakovosti.
Funkcija |
Opis |
Material |
Polietilen visoke gostote PE100 |
Razpon velikosti |
63mm–1200mm |
Ravni tlaka |
PN10–PN16 |
Proizvodnja |
Napredna oprema, strog pregled |
Aplikacija |
Zanesljivi, neprepustni vodovodni in industrijski sistemi |
Za odprta mesta in velike cevovode izberite sočelno fuzijo. Za ozke prostore ali popravila izberite elektrofuzijo.
pogosta vprašanja
Kaj je glavna prednost čelne fuzije za kolena HDPE?
Čelno spajanje ustvari brezšiven, homogen spoj. Ta metoda zagotavlja izjemno moč in dolgoročno zanesljivost. Idealen je za aplikacije z visokim tlakom in velikim premerom.
Kdaj naj izberem elektrofuzijo namesto čelne fuzije?
Elektrofuzija najbolje deluje v zaprtih prostorih ali pri popravilih cevovodov. Postopek uporablja kompaktno opremo in zahteva manj ročnega poravnavanja, zaradi česar je primeren za mestna komunalna omrežja in projekte nadgradnje.
Ali so fitingi FusingX HDPE Butt Fusion združljivi s standardnimi PE cevmi?
ja FusingX HDPE Butt Fusion Fittings so v skladu z mednarodnimi standardi. Prilegajo se standardnim PE vodovodnim in plinskim cevem, kar zagotavlja enostavno integracijo v obstoječe sisteme.
Kako dolgo traja tipičen čelni spoj?
Pravilno nameščen čelni fuzijski spoj lahko ob normalnih delovnih pogojih zdrži več kot 50 let. Priključki FusingX nudijo odlično odpornost proti koroziji in kemikalijam.
Kakšno usposabljanje je potrebno za sočelno in elektrofuzijsko varjenje?
Operaterji potrebujejo praktično usposabljanje za obe metodi. Čelno spajanje zahteva znanje o delovanju stroja in poravnavi. Usposabljanje za elektrofuzijo se osredotoča na pripravo, časovno razporeditev in sledenje avtomatiziranim postopkom.
Ali lahko uporabim čelno fuzijo za kolena iz HDPE majhnega premera?
Ne. Sočelno spajanje ni priporočljivo za cevi s premerom, manjšim od 63 mm, ali debelino stene, manjšo od 6 mm. Elektrofuzija je prednostna metoda za povezave majhnega premera.
Zakaj so FusingX HDPE Butt Fusion Fittings zanesljiva izbira?
Priključki FusingX uporabljajo material PE100 in strog nadzor kakovosti. Ponujajo široko paleto velikosti, dolgo življenjsko dobo in hitro montažo. Te funkcije zagotavljajo zanesljivo delovanje za vodo, plin in industrijske cevovode.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori