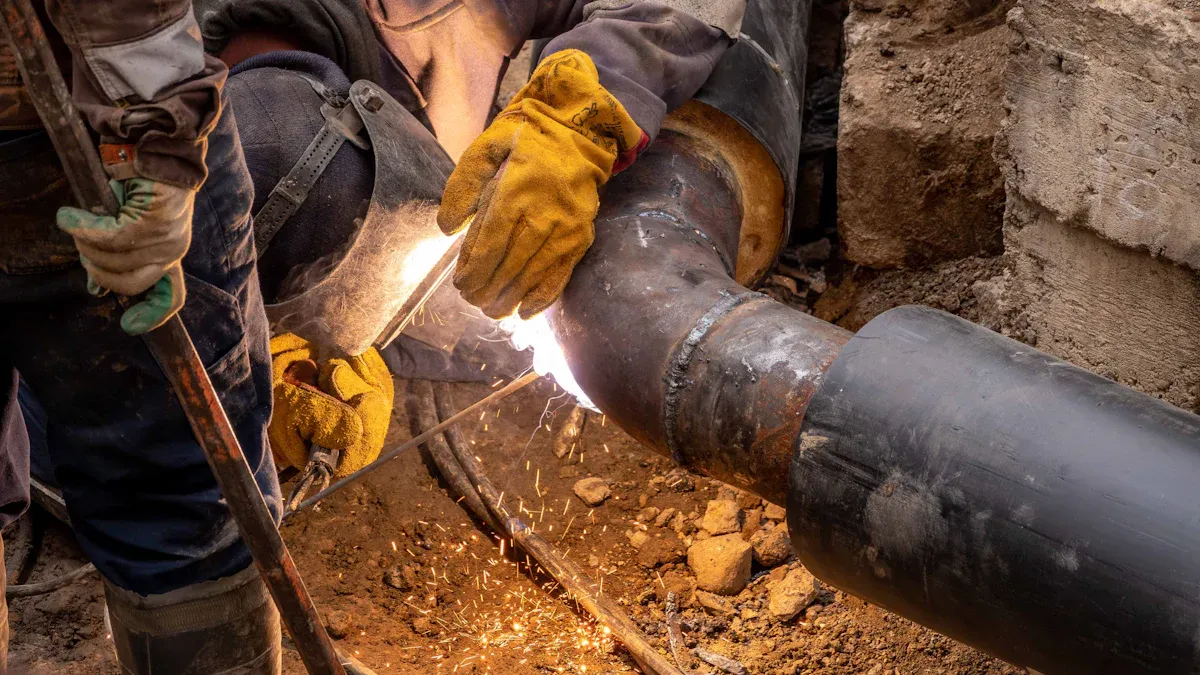
В большинстве случаев стыковая сварка является предпочтительным вариантом соединения колена из полиэтилена высокой плотности, особенно при использовании фитингов FusingX для стыковой сварки полиэтилена высокой плотности. Этот метод обеспечивает исключительную прочность соединения, долгосрочную надежность и экономическую эффективность. Ключевые факторы принятия решения включают целостность соединения, скорость установки и адаптируемость к различным средам. В таблице ниже представлено быстрое сравнение для большей ясности.
Фактор |
Батт Фьюжн |
Электросварка |
Совместная сила |
Отличный |
Очень хороший |
Надежность |
Высокий |
Высокий |
Расходы |
Ниже |
Выше |
Скорость установки |
Быстрый |
Умеренный |
Требования к пространству |
Более |
Меньше |
Ключевые выводы
Стыковая сварка обеспечивает превосходную прочность соединения и долгосрочную надежность, что делает ее идеальной для применений под высоким давлением.
Электромуфтовая сварка идеально подходит для ограниченного пространства и быстрого ремонта благодаря компактному оборудованию и автоматизированному процессу.
Экономическая эффективность благоприятствует стыковой сварке, поскольку для нее требуется меньше материалов и более низкие трудозатраты по сравнению с электросваркой.
Скорость установки, как правило, выше при использовании электросварки, которая позволяет завершить сварку менее чем за две минуты, тогда как стыковая сварка занимает около 30 минут на каждый шов.
Оба метода требуют специального оборудования и обучения; стыковая сварка требует квалифицированных операторов, а электросварка упрощает обучение за счет автоматизации.
Тщательно продумайте требования проекта; стыковая сварка подходит для труб большого диаметра, а электросварка превосходна в тесных или сложных условиях.
Регулярное техническое обслуживание и контроль качества необходимы для обоих методов, чтобы обеспечить прочные и герметичные соединения.
Фитинги для стыковой сварки FusingX HDPE совместимы со стандартными полиэтиленовыми трубами, обеспечивая надежную работу в различных областях применения.
Методы соединения колен из HDPE
Колено из полиэтилена высокой плотности основано на двух основных методах соединения труб: стыковая сварка и электромуфтовая сварка. Каждый метод имеет определенные преимущества, что делает его подходящим для различных требований проекта и условий установки.
Обзор стыковой сварки плавлением
Стыковая сварка — широко распространенный процесс соединения колен из полиэтилена высокой плотности в крупных трубопроводных системах. Методика предполагает нагрев концов трубы и фитинга до тех пор, пока обе поверхности не достигнут расплавленного состояния. После нагрева компоненты спрессовываются вместе, образуя бесшовное соединение. Этот метод требует точного выравнивания и контроля на протяжении всего процесса сварки. Стыковая сварка лучше всего подходит для прямых участков и открытых строительных площадок, где пространство и доступ не ограничены.
Оборудование, используемое для стыковой сварки, включает в себя надежные сварочные аппараты с более высокими требованиями к мощности. Эти машины обеспечивают постоянный нагрев и давление, что приводит к получению прочных и герметичных соединений. Стыковая сварка идеально подходит для труб большого диаметра и систем высокого давления, таких как муниципальное водоснабжение или промышленные трубопроводы. Этот процесс обеспечивает превосходную прочность соединений и долговечность, что делает его предпочтительным выбором для критически важной инфраструктуры.
Обзор электромуфтовой сварки
Электромуфтовая сварка представляет собой альтернативное решение для установки колен из полиэтилена высокой плотности, особенно в ограниченном пространстве или сложной планировке. В этом методе используются фитинги с резистивными проводами. При подключении к портативному электромуфтовому сварочному аппарату провода нагреваются и приваривают фитинг к трубе. Процесс высокоавтоматизирован и требует меньше ручной центровки по сравнению со стыковой сваркой.
Электросварка особенно эффективна для труб малого диаметра и аварийного ремонта. Оборудование компактно и потребляет меньше энергии, что делает его пригодным для удаленных или ограниченных мест. Электросварные фитинги предназначены для быстрого и надежного соединения даже в условиях ограниченного доступа. Этот метод предпочтителен в инженерных сетях, сценариях ремонта и установках, где важны точность и гибкость.
Совет: Электромуфтовая сварка упрощает соединение труб в местах с ограниченным пространством или затрудненным доступом, а стыковая сварка превосходно подходит для открытых сред с трубами большего размера.
Техническая сравнительная таблица
Особенность |
Электромуфтовая сварка |
Стыковая сварка |
Способ подключения |
Встроенные резистивные провода, фитинг и труба с предохранителем |
Нагревает концы трубы и фитинга напрямую, а затем сжимает их вместе. |
Процесс строительства |
Автоматизация, более низкие требования к выравниванию |
Требует точного контроля и выравнивания. |
Требования к оборудованию |
Портативная машина, малое энергопотребление |
Большая машина, более высокая мощность |
Сценарии применения |
Малый диаметр, сложные соединения |
Трубопроводы большого диаметра на большие расстояния |
Расходы |
Более высокие затраты на оборудование и монтаж. |
Снижение затрат на фурнитуру и оборудование |
Таблица распространенных случаев использования
Метод сварки |
Описание варианта использования |
Электросварка |
Подходит для труб ПНД малого диаметра, идеально подходит для ограниченного пространства и отлично подходит для аварийного ремонта. |
Батт Фьюжн |
Лучше всего подходит для труб большого диаметра, приложений с высоким давлением и открытых строительных сред. |
Оба метода сварки играют жизненно важную роль при установке колен из полиэтилена высокой плотности. Требования проекта, прочность соединения и условия площадки определяют наиболее подходящий метод. FusingX предлагает высококачественные фитинги, совместимые как с стыковой, так и с электросваркой, обеспечивающие надежную работу в различных областях применения.
Стыковая сварка колена из полиэтилена высокой плотности
Процесс стыковой сварки
Необходимое оборудование
Стыковая сварка колена из ПНД требует специального оборудования для обеспечения надежного соединения. Основные инструменты включают в себя аппарат для стыковой сварки, хомуты для труб, нагревательную пластину и торцевой инструмент. Сварочный аппарат должен обеспечивать стабильную мощность и точный контроль температуры и давления. Операторам также необходимы чистящие средства для удаления загрязнений с поверхностей труб и фитингов. Регулярное техническое обслуживание всего оборудования имеет решающее значение для поддержания целостности сварных швов и предотвращения неисправностей во время работы.
Пошаговая процедура
Процесс стыковой сварки состоит из ряда точных шагов, позволяющих получить прочное герметичное соединение. В таблице ниже указаны рекомендуемые условия эксплуатации и действия при сварке колен ПНД:
Шаг |
Описание |
1 |
Очистите соединения масляного контура и правильно соедините все части сварочного аппарата. |
2 |
Измерьте напряжение источника питания и убедитесь, что оно соответствует требованиям сварочного аппарата. |
3 |
Проверьте и очистите нагревательную пластину; замените в случае повреждения. |
4 |
Установите такие параметры, как поглощение тепла и время охлаждения, в зависимости от процесса сварки. |
5 |
Выровняйте трубку и отрегулируйте концентричность с помощью зажима. |
6 |
Убедитесь, что свариваемая торцевая поверхность гладкая и параллельная, с зазором менее 0,3 мм. |
7 |
Измерьте и запишите давление сопротивления (Pt) во время сварки. |
8 |
Отрегулируйте сварочное давление (P1) в зависимости от давления сопротивления (Pt) и заданного давления (P2). |
9 |
Запустите эндотермический отсчет времени, когда высота обжима достигнет заданного значения. |
10 |
Установите сварочную поверхность сразу после снятия нагревательной пластины и равномерно увеличьте давление. |
11 |
После охлаждения уменьшите давление до нуля и разберите сварные детали. |
12 |
Примите защитные меры при сварке при температуре ниже нуля для поддержания температуры поверхности. |
13 |
Убедитесь, что все предметы, соприкасающиеся со свариваемой поверхностью, чистые и сухие. |
14 |
Обеспечьте достаточное естественное охлаждение после сварки, чтобы устранить внутренние напряжения. |
15 |
Не используйте стыковую сварку для деталей с диаметром dn≤63 мм или толщиной стенки e<6 мм. |
16 |
Используйте электросварное соединение для различных компонентов серии SDR. |
Примечание. Поддержание чистой и контролируемой среды во время процесса имеет важное значение для оптимальной целостности соединения.
Преимущества стыковой сварки плавлением
Совместная сила
Стыковая сварка создает однородное соединение, которое соответствует прочности исходной трубы или превосходит ее. Зона сварки становится такой же прочной, как и стенка трубы, обеспечивая высокую целостность соединения. Эта прочность жизненно важна для применений, где трубопровод должен выдерживать внутреннее давление и внешние нагрузки.
Экономическая эффективность
Одним из главных преимуществ стыковой сварки является ее экономичность. Этот процесс не требует дополнительных материалов, таких как клеи или механические крепления. Затраты на оплату труда остаются низкими благодаря относительно быстрому времени монтажа, особенно при использовании современного оборудования. В долгосрочной перспективе долговечность соединения снижает затраты на техническое обслуживание.
Долговечность и долговечность
Стыковая сварка обеспечивает герметичное соединение, устойчивое к коррозии и химическому воздействию. Соединение может прослужить десятилетиями, часто соразмерно сроку службы самого трубопровода. Такая долговечность делает стыковую сварку предпочтительным методом для проектов критической инфраструктуры.
Преимущество |
Описание |
Крепкие суставы |
Полученное соединение будет таким же прочным, как и сама труба, или даже прочнее. |
Никаких дополнительных материалов |
Стыковая сварка не требует клея или механических креплений, что делает ее чистым и надежным методом соединения. |
Герметичное соединение |
Соединение герметично, что очень важно для газо- и водопроводов. |
Недостатки стыковой сварки плавлением
Сложность оборудования
К недостаткам стыковой сварки можно отнести сложность необходимого оборудования. Операторы должны использовать машины, обеспечивающие точный контроль температуры и давления. Неисправности оборудования или неправильная калибровка могут привести к слабым соединениям или нестабильным сварным швам.
Требования к пространству
Стыковая сварка требует достаточного пространства для установки машины и выравнивания труб. Ограниченный доступ или закрытая среда могут усложнить этот процесс. Несоосность или загрязнение грязью или маслом может ухудшить качество сварки и снизить эффективность соединения.
Совет: Всегда соблюдайте строгие меры контроля качества, включая визуальный осмотр и регулярное техническое обслуживание оборудования, чтобы свести к минимуму недостатки стыковой сварки и обеспечить надежную работу.
Применение стыковой сварки
Стыковая сварка стала стандартным методом соединения колен из полиэтилена высокой плотности во многих отраслях промышленности. Этот процесс обеспечивает надежные, высокопрочные соединения, отвечающие требованиям современной инфраструктуры. Универсальность стыковой сварки позволяет использовать ее в широком спектре применений: от городского водоснабжения до транспортировки промышленных жидкостей.
Многие муниципальные системы водоснабжения используют стыковую сварку при строительстве трубопроводов. Этот метод обеспечивает герметичность соединений, что необходимо для поддержания качества воды и снижения затрат на техническое обслуживание. Газораспределительные сети также выигрывают от прочных соединений, создаваемых стыковой сваркой. Эти сети требуют стабильной работы под давлением, а процесс сварки обеспечивает необходимую долговечность.
Промышленные предприятия часто выбирают стыковую сварку для химических трубопроводов. Этот процесс устойчив к коррозии и химическому воздействию, что делает его пригодным для транспортировки агрессивных жидкостей. На очистных сооружениях стыковая сварка обеспечивает движение сточных вод по сложным схемам трубопроводов. Бесшовные соединения предотвращают протечки и загрязнения, что важно для экологической безопасности.
Стыковая сварка широко используется в сельском хозяйстве для повышения эффективности орошения. В результате этого процесса создаются прочные и надежные соединения, выдерживающие высокое давление и частое использование. Фермеры и проектировщики ирригационных систем предпочитают стыковую сварку из-за ее длительного срока службы и низких требований к техническому обслуживанию.
Горнодобывающие операции зависят от стыковой сварки при строительстве трубопроводов для транспортировки жидкости. Суровые условия горнодобывающей промышленности требуют соединений, способных выдерживать истирание и большие нагрузки. Стыковая сварка отвечает этим требованиям, обеспечивая прочные и однородные сварные швы. Автоматизация процесса уменьшает количество ошибок и обеспечивает одинаковое качество в крупных проектах.
В нефтегазовой промышленности также применяется стыковая сварка для надземных и подземных трубопроводов. Этот метод обеспечивает безопасную транспортировку топлива и химикатов на большие расстояния. Подрядчики ценят скорость и надежность стыковой сварки, особенно при работе с трубами большого диаметра.
Кроме того, стыковая сварка широко распространена в системах противопожарной защиты, сбора сточных вод и геотермальных теплосетях. Каждое применение выигрывает от способности процесса создавать однородные и долговечные соединения. Адаптивность стыковой сварки делает ее предпочтительным выбором как для новых установок, так и для модернизации систем.
В следующем списке представлены типичные проекты, в которых используется стыковая сварка колен из ПЭВП:
Муниципальное водоснабжение и распределение
Газотранспортные и распределительные сети
Сельскохозяйственные ирригационные системы
Трубопроводы для транспортировки горнодобывающей жидкости
Промышленные химические технологические линии
Станции очистки сточных вод
Нефте- и газопроводы
Системы противопожарной защиты и безопасности
Свалка и экологическая инженерия
Геотермальные сети и сети централизованного теплоснабжения
Стыковая сварка продолжает устанавливать стандарты для коленчатых соединений из полиэтилена высокой плотности. Его проверенная производительность, адаптируемость и экономичность делают его идеальным решением для инженеров и подрядчиков по всему миру.
Электромуфтовая сварка колена из полиэтилена высокой плотности
Процесс электросварки
Необходимое оборудование
Электромуфтовая сварка колен ПНД требует наличия определенного набора инструментов. Основным компонентом является блок управления электросваркой, который подает питание на встроенные в фитинг резистивные провода. Операторам также нужны труборезы, чтобы обеспечить чистоту и прямоугольность концов труб из полиэтилена высокой плотности. Скребки или роторные ножи удаляют с поверхности трубы окисленный слой, необходимый для прочного сваривания. Выравнивающие зажимы удерживают трубу и колено на месте во время процесса. Сканеры штрих-кодов или устройства ручного ввода можно использовать для установки правильных параметров сварки для каждого фитинга. Чистящие салфетки необходимы для удаления пыли и загрязнений перед началом сварки.
Пошаговая процедура
Процесс электросварки состоит из ряда контролируемых этапов для создания надежного соединения:
Обрежьте концы труб ПНД под прямым углом и удалите заусенцы.
Отметьте глубину вставки на трубе, чтобы обеспечить правильное зацепление фитинга.
С помощью скребка удалите внешний окисленный слой с поверхности трубы.
Очистите трубу и внутреннюю часть электросварного фитинга одобренными салфетками.
Вставьте концы трубы в фитинг, совместив их с отмеченной глубиной.
Закрепите сборку с помощью выравнивающих зажимов, чтобы предотвратить перемещение.
Подсоедините блок управления электросваркой к клеммам фитинга.
Отсканируйте штрих-код фитинга или введите параметры сварки вручную.
Запустите цикл слияния. Блок управления подает ток на резистивные провода, нагревая и плавя поверхности ПНД.
Дайте соединению остыть естественным путем, прежде чем снимать зажимы и приступать к работе со сборкой.
Примечание. Строгое соблюдение рекомендуемой процедуры обеспечивает прочную и герметичную систему электросварного соединения.
Преимущества электромуфтовой сварки
Гибкость в ограниченном пространстве
Электромуфтовая сварка обеспечивает значительную гибкость при установке в ограниченном или труднодоступном пространстве. Компактное оборудование и приспособления позволяют операторам эффективно работать в условиях ограниченного пространства. Этот метод сводит к минимуму необходимость использования крупной техники или длительного перемещения труб, что делает его идеальным для городских инженерных сетей и проектов модернизации.
Более низкие требования к навыкам
Процесс электромуфтовой сварки высокоавтоматизирован. Блок управления управляет циклом нагрева, снижая риск человеческой ошибки. Операторам не нужны продвинутые навыки сварки, что упрощает обучение и повышает стабильность работы. Эта автоматизация также помогает обеспечить соответствие нормативным стандартам в проектах критически важной инфраструктуры.
Пригодность к ремонту
Электросварка превосходна в сценариях ремонта. Когда трубопровод имеет серьезные повреждения, такие как трещины или отверстия, технические специалисты могут вырезать поврежденный участок и использовать электросварку для соединения новых сегментов ПНД. Полученное соединение будет таким же прочным, как и исходная труба, что исключает необходимость использования дополнительных хомутов или креплений. Это гарантирует надежное механическое соединение и быстро восстанавливает целостность системы.
Обеспечивает эффективный ремонт путем замены поврежденных участков новыми коленами из полиэтилена высокой плотности.
Гарантирует прочные механические соединения, делая ремонт долговечным и герметичным.
Минимизирует риск ошибок при установке, обеспечивая полностью интегрированную систему.
Недостатки электромуфтовой сварки
Более высокие затраты на установку
Одним из основных недостатков электросварки является более высокая стоимость арматуры по сравнению с традиционными вариантами стыковой сварки. Специализированная конструкция и встроенные резистивные провода увеличивают цену за единицу. Бюджеты проектов должны учитывать эти дополнительные расходы, особенно при крупномасштабных установках.
Потребности в электропитании
Электромуфтовая сварка требует стабильного источника питания для работы блока управления и завершения процесса сварки. Удаленные объекты или районы с ненадежным электроснабжением могут столкнуться с проблемами во время установки. Правильное планирование и решения по резервному питанию необходимы, чтобы избежать задержек.
Совет: Всегда проверяйте наличие электропитания и совместимость фитингов перед началом проекта электросварки.
Применение электросварки
Электромуфтовая сварка стала предпочтительным методом соединения колен из полиэтилена высокой плотности во многих специализированных средах. Этот метод предлагает уникальные преимущества, которые делают его подходящим для ряда применений, где традиционная стыковая сварка может оказаться непрактичной.
Ключевые области применения электромуфтовой сварки:
Городские коммунальные сети:
Электросварка превосходно подходит для проектов городской инфраструктуры. Монтажники часто сталкиваются с ограниченным пространством в подземных хранилищах, узких траншеях или переполненных инженерных коридорах. Компактное оборудование и приспособления позволяют эффективно работать без необходимости использования крупной техники.
Ремонт и обслуживание трубопроводов.
Аварийный ремонт требует скорости и надежности. Электросварка позволяет техническим специалистам вырезать поврежденные участки и быстро устанавливать новые колена из полиэтилена высокой плотности. Этот процесс сводит к минимуму время простоя и восстанавливает обслуживание с минимальными нарушениями.
Модернизация и модернизация системы.
Многие старые трубопроводные системы нуждаются в модернизации, чтобы соответствовать современным стандартам. Электромуфтовая сварка позволяет интегрировать новые колена из полиэтилена высокой плотности в существующие сети, даже когда доступ ограничен или выравнивание труб затруднено.
Промышленные объекты.
Фабрики и перерабатывающие заводы часто имеют сложную схему трубопроводов с ограниченным доступом. Электросварка обеспечивает решение для соединения колен в ограниченном пространстве, обеспечивая герметичность соединений в критических системах.
Распределение воды и газа:
Муниципальные предприятия водоснабжения и газоснабжения используют электросварку для инженерных соединений, ответвлений и установки счетчиков. Этот метод обеспечивает стабильное качество соединения, что важно для безопасности и соответствия нормативным требованиям.
Совет: Электромуфтовая сварка особенно ценна в средах, где земляные работы являются дорогостоящими или разрушительными. Возможность соединения труб без их перемещения значительно снижает сложность проекта.
Типичные сценарии использования электросварки:
Сценарий применения |
Почему электросварка предпочтительнее |
Замкнутые городские траншеи |
Компактные инструменты помещаются в ограниченном пространстве |
Аварийный ремонт трубопроводов |
Быстрое и надежное совместное создание |
Интеграция со старыми системами |
Адаптируется к смещенным или нестандартным трубам. |
Промышленная модернизация |
Работает вокруг существующего оборудования и конструкций. |
Сервисные соединения |
Обеспечивает точные и повторяемые результаты для отводов малого диаметра. |
Краткое описание преимуществ:
Уменьшает необходимость проведения масштабных раскопок.
Обеспечивает быстрое реагирование во время аварийного ремонта.
Обеспечивает гибкость для сложных или многолюдных установок.
Обеспечивает стабильные высококачественные соединения в сложных условиях.
Электромуфтовая сварка продолжает набирать популярность в отраслях, где пространство, скорость и адаптируемость имеют решающее значение. Руководители проектов и инженеры выбирают этот метод, чтобы обеспечить надежные соединения для Отводы из ПЭВП , особенно когда традиционные методы сварки невозможны.
Сравнение стыковой сварки и электросварки
Совместная прочность и надежность
Прочность и надежность соединения являются решающими факторами при выборе метода соединения колена из полиэтилена высокой плотности. Стыковая сварка создает однородный сварной шов, соответствующий прочности исходной трубы. Этот процесс гарантирует сохранение целостности соединения на протяжении всего срока службы трубопровода. Зона сварки становится такой же прочной, как и стенка трубы, что обеспечивает уверенность в условиях высокого давления и напряжений.
Электромуфтовая сварка также обеспечивает надежные соединения, однако прочность соединения зависит от качества и совместимости используемого фитинга. Хотя современные электросварные фитинги рассчитаны на долговечность, этот процесс может быть более чувствительным к подготовке и выравниванию поверхности. Правильная очистка и калибровка необходимы для достижения стабильных результатов.
В следующей таблице приведены сравнительные показатели прочности соединений:
Метод сварки |
Описание прочности соединения |
Батт Фьюжн |
Обеспечивает сварной шов, такой же прочный, как и сама труба. |
Электросварка |
Прочность зависит от качества используемой фурнитуры. |
Стыковую сварку часто предпочитают в критической инфраструктуре, где требуется максимальная надежность и долгосрочная работа. Электросварка представляет собой надежную альтернативу, особенно в ситуациях, когда доступ ограничен или необходим быстрый ремонт.
Анализ затрат
Стоимость остается решающим фактором при строительстве и обслуживании трубопроводов. Стыковая сварка обеспечивает более низкие материальные затраты, поскольку фитинги менее сложны и не содержат закладных компонентов. Однако первоначальные инвестиции в оборудование для стыковой сварки могут быть выше, особенно для изделий большого диаметра. Затраты на рабочую силу также могут увеличиться из-за необходимости в квалифицированных операторах и точном выравнивании.
Электросварка, напротив, требует более высоких материальных затрат. Фитинги содержат встроенные резистивные провода, что увеличивает цену за единицу. Затраты на установку могут быть ниже, поскольку процесс более автоматизирован и требует меньше ручных навыков. Для проектов малого диаметра или ремонта электросварка может обеспечить экономическую выгоду за счет сокращения рабочего времени и минимизации необходимости в специализированном обучении.
В таблице ниже сравниваются средние затраты:
Метод сварки |
Средняя стоимость за соединение |
Стоимость установки |
Стоимость материала |
Батт Фьюжн |
Ниже |
Выше |
Ниже |
Электросварка |
Выше |
Ниже |
Выше |
Долгосрочные затраты на техническое обслуживание для обоих методов остаются низкими. Отводы из ПЭВП устойчивы к коррозии и химическому воздействию, что устраняет необходимость в защитных покрытиях. Гладкая внутренняя поверхность уменьшает накопление отложений, что сводит к минимуму требования к очистке и поддерживает эффективность и производительность на протяжении всего срока службы трубопровода.
Отводы из полиэтилена высокой плотности требуют минимального обслуживания, что приводит к долгосрочной экономии средств.
Они устойчивы к коррозии и химическим воздействиям, что исключает необходимость использования защитных покрытий.
Гладкая внутренняя поверхность колен из полиэтилена высокой плотности уменьшает накопление отложений, сводя к минимуму необходимость частой очистки.
Скорость установки
Скорость установки напрямую влияет на сроки проекта и общую производительность. Стыковая сварка обычно занимает около 30 минут на одно соединение. Этот процесс включает в себя нагрев, выравнивание, сварку и охлаждение трубы и фитинга. Необходимость точного выравнивания и контролируемых условий может продлить время установки, особенно в сложных условиях.
Электромуфтовая сварка обеспечивает более быстрый цикл сварки: время нагрева составляет от 40 до 120 секунд. Время охлаждения увеличивается еще на 15–30 минут, но в целом процесс становится менее трудоемким. Компактное оборудование и автоматизированное управление позволяют эффективно работать в ограниченном пространстве или сложной планировке.
В следующей таблице показано среднее время установки:
Метод сварки |
Среднее время установки |
Батт Фьюжн |
Примерно 30 минут на каждый сустав |
Электросварка |
Время сварки от 40 до 120 секунд плюс время охлаждения от 15 до 30 минут. |
На скорость установки для обоих методов влияют несколько факторов:
Температура нагревательной пластины имеет решающее значение для правильного плавления материалов.
Давление и время сварки обеспечивают молекулярное перепутывание и прочное соединение.
Давление и время охлаждения предотвращают усадку и сохраняют целостность после сварки.
Дополнительные соображения включают условия окружающей среды, такие как солнечный свет, состав почвы и колебания температуры. Правильная очистка поверхности и калибровка оборудования необходимы для поддержания скорости и качества во время установки.
Совет: Электросварные фитинги обеспечивают стабильную работу в различных средах, что может повысить скорость установки и сократить время простоя.
И стыковая сварка, и электросварка при правильном применении обеспечивают высокий уровень эффективности и производительности. Выбор зависит от размера проекта, условий площадки и необходимости быстрого развертывания.
Оборудование и обучение
Выбор между стыковой и электромуфтовой сваркой колен из ПЭВП во многом зависит от необходимого оборудования и необходимой подготовки операторов. Каждый метод предъявляет уникальные требования с точки зрения оборудования, настройки и развития навыков.
Для стыковой сварки используются надежные специализированные машины. Эти машины должны обеспечивать точный контроль температуры и давления. Операторы должны понимать работу аппарата для стыковой сварки, правильное обращение с концами труб и важность процесса охлаждения. В состав оборудования часто входят хомуты для труб, нагревательные пластины и облицовочные инструменты. Регулярное техническое обслуживание и калибровка необходимы для обеспечения стабильного качества сварки.
Для электромуфтовой сварки используются компактные портативные блоки управления. Эти устройства подключаются к фитингам со встроенными резистивными проводами. Этот процесс требует меньше ручной настройки, но операторы должны уделять пристальное внимание подготовке, времени, температуре, давлению и охлаждению. Обучение электромуфтовой сварке обычно длится около восьми часов. В ходе этого обучения подчеркивается важность точной сварки электросварных фитингов и соблюдения строгих процедур.
В таблице ниже приведены основные направления обучения для каждого метода:
Метод сварки |
Продолжительность обучения |
Ключевые направления |
Стыковая сварка |
Не указан |
Эксплуатация аппарата стыковой сварки, правильное обращение с концами труб, процесс охлаждения. |
Электромуфтовая сварка |
8 часов |
Точная сварка арматуры, подготовка, сроки, температура, давление, время восстановления |
Примечание. Правильная подготовка обеспечивает безопасную работу и качественные соединения. Даже при автоматизированном управлении внимание к деталям остается критически важным.
Ключевые моменты:
Стыковая сварка требует более сложного оборудования и более глубокого понимания работы машины.
Электросварка упрощает процесс за счет автоматизированного контроля, но требует строгого соблюдения подготовки и сроков.
Оба метода выигрывают от постоянного обучения и проверок качества.
Хорошо обученная команда может максимально использовать преимущества любого метода, обеспечивая надежные и долговечные коленчатые соединения из полиэтилена высокой плотности.
Выбор лучшего метода
Контрольный список оценки проекта
Выбор оптимального метода соединения колена из полиэтилена высокой плотности требует тщательной оценки факторов, специфичных для проекта. Систематический контрольный список помогает обеспечить правильный выбор как для стыковой, так и для электросварной сварки:
Совместимость материалов: убедитесь, что выбранная арматура соответствует предполагаемому использованию, например, в системах водоснабжения, газораспределения или дренажных системах.
Номинальное давление: Убедитесь, что фитинги выдерживают максимальное рабочее давление трубопровода.
Соображения, связанные с окружающей средой: оцените воздействие ультрафиолетового излучения, химикатов или других стрессовых факторов окружающей среды, которые могут повлиять на производительность.
Плотность полиэтилена. Выбирайте материалы более высокой плотности для повышения механической прочности и долговечности.
Спецификации производителя. Запросите и просмотрите технические паспорта для сравнения характеристик продукта и обеспечения соответствия требованиям проекта.
Примечание. Пристальное внимание к этим факторам обеспечивает долгосрочную надежность и максимизирует эффективность и производительность трубопроводных систем.
Стыковая сварка остается лучшим выбором для колен из полиэтилена высокой плотности в большинстве случаев, обеспечивая непревзойденную прочность соединения и экономическую эффективность. Электросварка отлично подходит для работы в ограниченном пространстве или для быстрого ремонта. Фитинги для стыковой сварки FusingX HDPE выделяются своим материалом PE100, широким диапазоном размеров и строгим контролем качества.
Особенность |
Описание |
Материал |
PE100 полиэтилен высокой плотности |
Диапазон размеров |
63–1200 мм |
Уровни давления |
PN10–PN16 |
Производство |
Современное оборудование, строгий контроль |
Приложение |
Надежные, герметичные системы водоснабжения и промышленности. |
Для открытых площадок и крупных трубопроводов выбирайте стыковую сварку. Для ограниченного пространства или ремонта выберите электросварку.
Часто задаваемые вопросы
В чем основное преимущество стыковой сварки колен из ПНД?
Стыковая сварка создает бесшовное однородное соединение. Этот метод обеспечивает исключительную прочность и долговременную надежность. Идеально подходит для применений высокого давления и большого диаметра.
Когда следует предпочесть электросварку стыковой сварке?
Электросварка лучше всего работает в ограниченном пространстве или при ремонте трубопроводов. В этом процессе используется компактное оборудование и требуется меньше ручной настройки, что делает его пригодным для городских коммунальных сетей и проектов модернизации.
Совместимы ли фитинги FusingX для стыковой сварки из полиэтилена высокой плотности со стандартными полиэтиленовыми трубами?
Да. Фитинги для стыковой сварки FusingX HDPE соответствуют международным стандартам. Они подходят к стандартным полиэтиленовым водопроводным и газовым трубам, обеспечивая легкую интеграцию в существующие системы.
Как долго длится обычное стыковое сварное соединение?
Правильно установленное стыковое соединение может прослужить более 50 лет при нормальных условиях эксплуатации. Фитинги FusingX обладают превосходной устойчивостью к коррозии и химикатам.
Какая подготовка требуется для стыковой и электромуфтовой сварки?
Операторам необходимо практическое обучение использованию обоих методов. Стыковая сварка требует знаний в области работы машины и ее центровки. Обучение электросварке фокусируется на подготовке, расчете времени и выполнении автоматизированных процедур.
Можно ли использовать стыковую сварку для отводов из ПЭВП малого диаметра?
Нет. Стыковая сварка не рекомендуется для труб диаметром менее 63 мм или толщиной стенки менее 6 мм. Электросварка является предпочтительным методом для соединений малого диаметра.
Что делает фитинги для стыковой сварки FusingX HDPE надежным выбором?
В фитингах FusingX используется материал PE100 и проводится строгий контроль качества. Они предлагают широкий размерный ряд, длительный срок службы и быструю установку. Эти характеристики обеспечивают надежную работу водопроводных, газовых и промышленных трубопроводов.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori