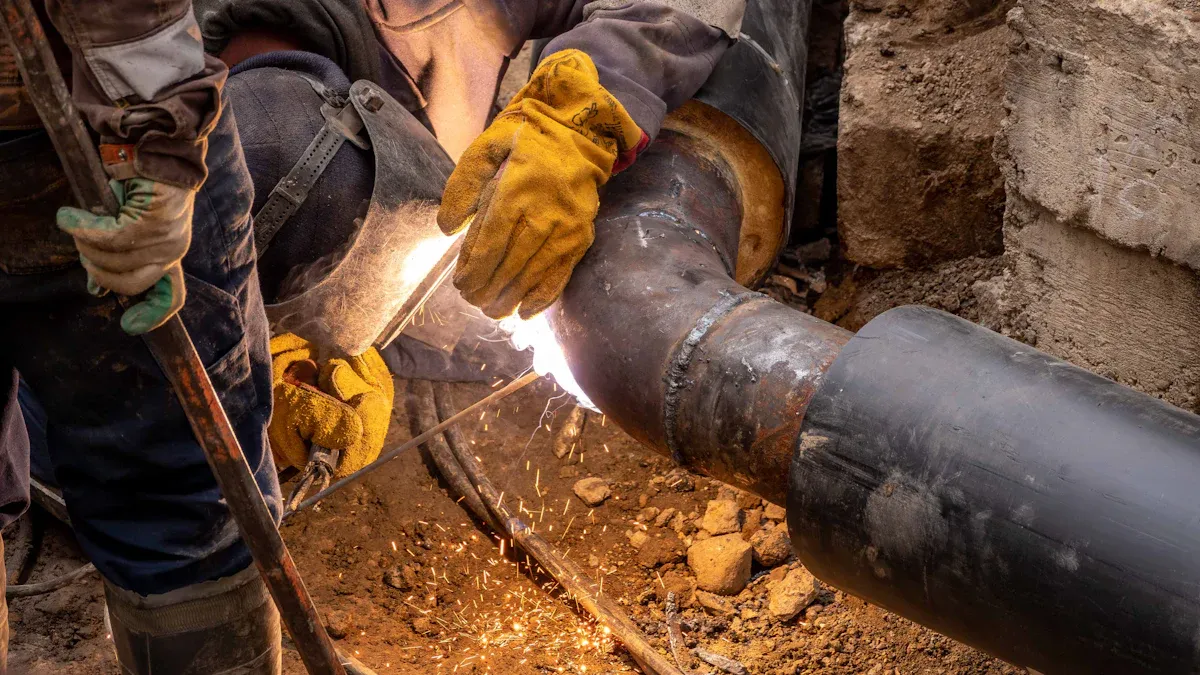
برای اکثر کاربردها، جوشکاری فیوژن لب به لب به عنوان انتخاب ارجح برای اتصال زانویی hdpe، به ویژه هنگام استفاده از اتصالات فیوژن لب به لب FusingX HDPE برجسته است. این روش استحکام فوق العاده مفصل، قابلیت اطمینان طولانی مدت و کارایی هزینه را ارائه می دهد. عوامل کلیدی تصمیم گیری شامل یکپارچگی مشترک، سرعت نصب و سازگاری با محیط های مختلف است. جدول زیر یک مقایسه سریع برای وضوح فوری ارائه می دهد.
عامل |
فیوژن باسن |
الکتروفیوژن |
قدرت مشترک |
عالی |
خیلی خوبه |
قابلیت اطمینان |
بالا |
بالا |
هزینه |
پایین تر |
بالاتر |
سرعت نصب |
سریع |
متوسط |
فضای مورد نیاز |
بیشتر |
کمتر |
خوراکی های کلیدی
جوشکاری فیوژن لب به لب، استحکام مفصلی عالی و قابلیت اطمینان طولانی مدت را ارائه می دهد و آن را برای کاربردهای فشار بالا ایده آل می کند.
به لطف تجهیزات فشرده و فرآیند خودکار، جوش الکتروفیوژن برای فضاهای محدود و تعمیرات سریع عالی است.
بهره وری هزینه به نفع همجوشی لب به لب است، زیرا در مقایسه با الکتروفیوژن به مواد کمتر و هزینه کار کمتری نیاز دارد.
سرعت نصب معمولاً با الکتروفیوژن سریعتر است، که میتواند همجوشی را در کمتر از دو دقیقه کامل کند، در حالی که فیوژن لب به لب در هر مفصل حدود 30 دقیقه طول میکشد.
هر دو روش به تجهیزات و آموزش خاصی نیاز دارند. فیوژن لب به لب به اپراتورهای ماهر نیاز دارد، در حالی که الکتروفیوژن به دلیل خودکار بودن، آموزش را ساده می کند.
الزامات پروژه را با دقت در نظر بگیرید. فیوژن لب به لب برای لوله های با قطر بزرگ مناسب است، در حالی که الکتروفیوژن در محیط های تنگ یا پیچیده عالی است.
نگهداری منظم و کنترل کیفیت برای هر دو روش برای اطمینان از اتصالات قوی و ضد نشتی ضروری است.
اتصالات FusingX HDPE Butt Fusion با لوله های پلی اتیلن استاندارد سازگار است و عملکرد قابل اعتماد را در کاربردهای مختلف تضمین می کند.
روش های اتصال آرنج HDPE
اتصالات زانویی HDPE به دو روش اصلی اتصال لوله متکی است: جوشکاری فیوژن لب به لب و جوشکاری الکتروفیوژن. هر روش مزایای متمایزی را ارائه می دهد و آنها را برای شرایط مختلف پروژه و محیط های نصب مناسب می کند.
بررسی اجمالی جوشکاری فیوژن لب به لب
جوشکاری فیوژن لب به لب یک فرآیند به طور گسترده برای اتصال زانوهای HDPE در سیستم های لوله کشی در مقیاس بزرگ است. این تکنیک شامل گرم کردن انتهای لوله و اتصالات تا زمانی است که هر دو سطح به حالت مذاب برسند. پس از گرم شدن، اجزا به هم فشرده می شوند و یک مفصل بدون درز تشکیل می دهند. این روش نیاز به تراز و کنترل دقیق در سراسر فرآیند همجوشی دارد. جوشکاری فیوژن لب به لب به بهترین وجه برای مسیرهای مستقیم و سایت های ساخت و ساز باز، جایی که فضا و دسترسی محدود نیست، مناسب است.
تجهیزات مورد استفاده برای همجوشی لب به لب شامل دستگاه های جوشکاری قوی با نیاز به توان بالاتر است. این ماشین ها حرارت و فشار ثابت را تضمین می کنند و در نتیجه اتصالات قوی و ضد نشتی ایجاد می کنند. فیوژن لب به لب برای لوله های با قطر بزرگ و کاربردهای فشار بالا، مانند تامین آب شهری یا خطوط لوله صنعتی، ایده آل است. این فرآیند استحکام مفصلی عالی و دوام طولانیمدت را ارائه میکند و آن را به انتخابی ارجح برای زیرساختهای حیاتی تبدیل میکند.
بررسی اجمالی جوشکاری الکتروفیوژن
جوشکاری الکتروفیوژن یک راه حل جایگزین برای نصب زانویی HDPE به خصوص در فضاهای محدود یا چیدمان های پیچیده ارائه می دهد. این روش از اتصالات تعبیه شده با سیم های مقاومتی استفاده می کند. هنگامی که به یک دستگاه جوش الکتروفیوژن قابل حمل متصل می شود، سیم ها گرم می شوند و اتصالات را به لوله فیوز می کنند. این فرآیند بسیار خودکار است و در مقایسه با فیوژن لب به لب به تراز دستی کمتری نیاز دارد.
الکتروفیوژن به ویژه برای لوله های با قطر کوچک و تعمیرات اضطراری موثر است. این تجهیزات جمع و جور هستند و انرژی کمتری مصرف می کنند و آن را برای مکان های دور یا محدود مناسب می کند. اتصالات الکتروفیوژن برای اتصالات سریع و مطمئن طراحی شده اند، حتی زمانی که دسترسی محدود است. این روش در شبکههای شهری، سناریوهای تعمیر و تأسیساتی که دقت و انعطافپذیری ضروری است، مورد علاقه است.
نکته: جوشکاری الکتروفیوژن اتصال لوله ها را در مناطقی با فضای محدود یا دسترسی چالش برانگیز ساده می کند، در حالی که جوشکاری فیوژن لب به لب در محیط های باز با لوله های بزرگتر عالی است.
جدول مقایسه فنی
ویژگی |
جوشکاری الکتروفیوژن |
جوش فیوژن لب به لب |
روش اتصال |
اتصالات فیوز و لوله سیم های مقاومت جاسازی شده |
انتهای لوله و اتصالات را مستقیماً گرم می کند، سپس به هم فشار می دهد |
فرآیند ساخت و ساز |
نیازهای تراز خودکار، کمتر |
نیاز به کنترل و تراز دقیق دارد |
تجهیزات مورد نیاز |
دستگاه قابل حمل، کم مصرف |
ماشین بزرگتر، قدرت بالاتر |
سناریوهای کاربردی |
اتصالات با قطر کوچک و پیچیده |
خطوط لوله با قطر زیاد و مسافت طولانی |
هزینه |
هزینه تجهیزات و اتصالات بالاتر |
هزینه کمتر برای اتصالات و تجهیزات |
جدول موارد مصرف رایج
روش جوشکاری |
از شرح مورد استفاده کنید |
الکتروفیوژن |
مناسب برای لوله های HDPE با قطر کم، ایده آل برای فضاهای محدود و عالی برای تعمیرات اضطراری. |
فیوژن باسن |
بهترین گزینه برای لوله های با قطر بزرگ، کاربردهای فشار بالا و محیط های باز ساختمانی. |
هر دو روش فیوژن نقش حیاتی در نصب زانویی HDPE دارند. الزامات پروژه، استحکام مفصل و شرایط محل، مناسب ترین تکنیک را تعیین می کند. FusingX اتصالات با کیفیت بالا را ارائه می دهد که هم با فیوژن لب به لب و هم با الکتروفیوژن سازگار است و عملکرد قابل اعتماد را در برنامه های مختلف تضمین می کند.
جوش فیوژن لب به لب برای زانویی HDPE
فرآیند فیوژن باسن
تجهیزات مورد نیاز
جوشکاری فیوژن لب به لب برای زانویی hdpe به تجهیزات تخصصی برای اطمینان از اتصال مطمئن نیاز دارد. ابزارهای ضروری عبارتند از: دستگاه جوش لب به لب، گیره لوله، صفحه گرمایش و ابزار روکش. دستگاه جوش باید قدرت پایدار و کنترل دقیق دما و فشار را ارائه دهد. اپراتورها همچنین برای حذف آلاینده ها از سطوح لوله و اتصالات به لوازم تمیز کننده نیاز دارند. تعمیر و نگهداری منظم تمام تجهیزات برای حفظ یکپارچگی جوش و جلوگیری از خطا در حین کار بسیار مهم است.
روش گام به گام
فرآیند همجوشی لب به لب از یک سری مراحل دقیق برای دستیابی به یک اتصال قوی و ضد نشتی پیروی می کند. جدول زیر شرایط عملیاتی و اقدامات توصیه شده برای جوشکاری زانوهای HDPE را نشان می دهد:
مرحله |
توضیحات |
1 |
اتصالات مدار روغن را تمیز کنید و تمام قسمت های دستگاه جوش را به درستی وصل کنید. |
2 |
ولتاژ منبع تغذیه را اندازه بگیرید و تأیید کنید که مطابق با الزامات دستگاه جوش است. |
3 |
صفحه گرمایش را بررسی و تمیز کنید. در صورت آسیب دیدگی تعویض کنید |
4 |
پارامترهایی مانند جذب گرما و زمان خنک شدن را با توجه به فرآیند جوش تنظیم کنید. |
5 |
لوله را تراز کنید و با استفاده از یک گیره تمرکز را تنظیم کنید. |
6 |
اطمینان حاصل کنید که صفحه انتهایی جوشکاری صاف و موازی است و فاصله آن کمتر از 0.3 میلی متر است. |
7 |
فشار کشیدن (Pt) را در حین جوشکاری اندازه گیری و ثبت کنید. |
8 |
فشار جوش (P1) را بر اساس فشار کشیدن (Pt) و فشار مشخص شده (P2) تنظیم کنید. |
9 |
زمانی که ارتفاع چین به مقدار مشخص شده رسید، زمان گرماگیر را شروع کنید. |
10 |
بلافاصله پس از برداشتن صفحه گرمایش، سطح جوش را نصب کنید و فشار را به طور یکنواخت افزایش دهید. |
11 |
پس از زمان سرد شدن فشار را به صفر برسانید و قطعات جوش داده شده را جدا کنید. |
12 |
هنگام جوشکاری زیر صفر برای حفظ دمای سطح اقدامات حفاظتی انجام دهید. |
13 |
اطمینان حاصل کنید که تمام موارد در تماس با سطح جوش تمیز و خشک هستند. |
14 |
اجازه دهید خنک کننده طبیعی کافی پس از جوشکاری برای از بین بردن تنش داخلی. |
15 |
از فیوژن لب به لب برای قطعات با dn≤63mm یا ضخامت دیوار e<6mm استفاده نکنید. |
16 |
از اتصال الکتروفیوژن برای قطعات مختلف سری SDR استفاده کنید. |
توجه: حفظ یک محیط تمیز و کنترل شده در طول فرآیند برای یکپارچگی بهینه مفصل ضروری است.
مزایای جوش لب به لب فیوژن
قدرت مشترک
همجوشی لب به لب یک مفصل همگن ایجاد می کند که با استحکام لوله اصلی مطابقت دارد یا بیشتر از آن است. منطقه همجوشی به اندازه دیواره لوله محکم می شود و یکپارچگی مفصل را تضمین می کند. این استحکام برای کاربردهایی که خط لوله باید فشار داخلی و بارهای خارجی را تحمل کند حیاتی است.
کارایی هزینه
یکی از مزیت های اصلی فیوژن لب به لب، به صرفه بودن آن است. این فرآیند به مواد اضافی مانند چسب یا اتصال دهنده های مکانیکی نیاز ندارد. هزینه های نیروی کار به دلیل زمان نصب نسبتاً سریع، به ویژه در هنگام استفاده از تجهیزات پیشرفته، کم باقی می ماند. در دراز مدت، دوام مفصل هزینه های نگهداری را کاهش می دهد.
طول عمر و دوام
جوشکاری فیوژن لب به لب اتصالی ضد نشتی ایجاد می کند که در برابر خوردگی و حملات شیمیایی مقاومت می کند. اتصال می تواند برای چندین دهه دوام بیاورد و اغلب با طول عمر خط لوله مطابقت دارد. این دوام، همجوشی باسن را به روشی ارجح برای پروژههای زیرساختی حیاتی تبدیل میکند.
مزیت |
توضیحات |
مفاصل قوی |
اتصال حاصل به اندازه خود لوله و یا حتی قوی تر از آن است. |
بدون مواد اضافی |
فیوژن لب به لب نیازی به چسب یا اتصال دهنده های مکانیکی ندارد، و آن را به یک روش اتصال تمیز و مطمئن تبدیل می کند. |
اتصال ضد نشت |
اتصال ضد نشتی است که برای کاربردهای خط لوله گاز و آب بسیار مهم است. |
معایب جوش لب به لب فیوژن
پیچیدگی تجهیزات
از معایب فیوژن لب به لب می توان به پیچیدگی تجهیزات مورد نیاز اشاره کرد. اپراتورها باید از ماشین هایی استفاده کنند که کنترل دقیق دما و فشار را فراهم می کنند. خطاهای تجهیزات یا کالیبراسیون نامناسب می تواند منجر به اتصالات ضعیف یا جوش های ناسازگار شود.
فضای مورد نیاز
جوشکاری فیوژن لب به لب نیاز به فضای کافی برای راه اندازی دستگاه و تراز لوله دارد. دسترسی محدود یا محیط های محدود می تواند فرآیند را چالش برانگیز کند. ناهماهنگی یا آلودگی ناشی از خاک یا روغن می تواند کیفیت جوش را به خطر بیندازد و کارایی اتصال را کاهش دهد.
نکته: همیشه از اقدامات کنترل کیفیت دقیق، از جمله بازرسی بصری و تعمیر و نگهداری منظم تجهیزات پیروی کنید تا مضرات همجوشی لب به لب را به حداقل برسانید و از عملکرد قابل اطمینان اطمینان حاصل کنید.
برنامه های فیوژن باسن
جوشکاری فیوژن لب به لب به روش استاندارد اتصال زانوهای HDPE در بسیاری از صنایع تبدیل شده است. این فرآیند اتصالات قابل اعتماد و با استحکام بالا را ارائه می دهد که نیازهای زیرساخت های مدرن را برآورده می کند. تطبیق پذیری لب به لب به آن اجازه می دهد تا در طیف گسترده ای از کاربردها، از تامین آب شهری گرفته تا حمل و نقل مایعات صنعتی، خدمت کند.
بسیاری از سیستم های آب شهری برای ساخت خط لوله به همجوشی لب به لب متکی هستند. این روش اتصالات ضد نشتی را تضمین می کند که برای حفظ کیفیت آب و کاهش هزینه های نگهداری ضروری هستند. شبکه های توزیع گاز همچنین از اتصالات قوی ایجاد شده توسط جوشکاری ذوب لب به لب سود می برند. این شبکه ها نیاز به عملکرد ثابت تحت فشار دارند و فرآیند همجوشی دوام لازم را فراهم می کند.
تاسیسات صنعتی اغلب فیوژن لب به لب را برای خطوط لوله شیمیایی انتخاب می کنند. این فرآیند در برابر خوردگی و حمله شیمیایی مقاوم است و برای انتقال سیالات تهاجمی مناسب است. در تصفیه خانه های فاضلاب، جوشکاری فیوژن لب به لب از حرکت فاضلاب از طریق طرح های لوله کشی پیچیده پشتیبانی می کند. اتصالات بدون درز از نشت و آلودگی جلوگیری می کند که برای ایمنی محیط زیست بسیار مهم است.
جوشکاری فیوژن لب به لب به طور گسترده در کشاورزی برای افزایش راندمان آبیاری استفاده می شود. این فرآیند اتصالات قوی و قابل اعتمادی را ایجاد می کند که در برابر فشارهای بالا و استفاده مکرر مقاومت می کند. کشاورزان و طراحان سیستم های آبیاری فیوژن لب به لب را به دلیل عمر طولانی و نیاز به نگهداری کم ترجیح می دهند.
عملیات معدنکاری برای ساخت خطوط لوله برای انتقال سیال به همجوشی لب به لب بستگی دارد. شرایط سخت در محیط های معدنی مستلزم اتصالاتی است که بتواند سایش و بارهای سنگین را تحمل کند. جوشکاری فیوژن لب به لب این الزامات را با تولید جوش های قوی و سازگار برآورده می کند. اتوماسیون فرآیند خطاها را کاهش می دهد و کیفیت یکنواخت را در پروژه های بزرگ تضمین می کند.
صنعت نفت و گاز همچنین از همجوشی لب به لب برای خطوط لوله های زیرزمینی و مدفون استفاده می کند. این روش از حمل و نقل ایمن سوخت و مواد شیمیایی در فواصل طولانی پشتیبانی می کند. پیمانکاران از سرعت و قابلیت اطمینان همجوشی لب به لب، به ویژه هنگام کار بر روی لوله های با قطر بزرگ، قدردانی می کنند.
علاوه بر این، همجوشی لب به لب در سیستم های حفاظت در برابر آتش، جمع آوری شیرابه های دفن زباله و شبکه های گرمایش زمین گرمایی رایج است. هر برنامه کاربردی از توانایی این فرآیند برای ایجاد مفاصل همگن و طولانی مدت بهره می برد. سازگاری بات فیوژن آن را برای نصب های جدید و ارتقای سیستم به گزینه ای ارجح تبدیل می کند.
لیست زیر پروژه های معمولی را نشان می دهد که از جوش همجوشی لب به لب برای زانوهای HDPE استفاده می کنند:
تامین و توزیع آب شهری
شبکه های انتقال و توزیع گاز
سیستم های آبیاری کشاورزی
خطوط لوله انتقال سیال معدنی
خطوط فرآوری شیمیایی صنعتی
تصفیه خانه های فاضلاب و فاضلاب
خطوط لوله نفت و گاز
سیستم های حفاظت و ایمنی در برابر آتش
دفن زباله و مهندسی محیط زیست
شبکه های زمین گرمایی و گرمایش منطقه ای
جوشکاری فیوژن لب به لب همچنان استاندارد اتصالات زانویی HDPE را تعیین می کند. عملکرد ثابت شده، سازگاری، و مقرون به صرفه بودن آن را به راه حلی مناسب برای مهندسان و پیمانکاران در سراسر جهان تبدیل کرده است.
جوش الکتروفیوژن برای زانویی HDPE
فرآیند الکتروفیوژن
تجهیزات مورد نیاز
جوشکاری الکتروفیوژن برای زانوهای HDPE به مجموعه خاصی از ابزار نیاز دارد. جزء اصلی واحد کنترل الکتروفیوژن است که برق سیم های مقاومت تعبیه شده در اتصالات را تامین می کند. اپراتورها همچنین برای اطمینان از تمیز و مربع انتهای لوله HDPE نیاز به برش لوله دارند. خراش دهنده ها یا لایه بردارهای دوار لایه اکسید شده را از سطح لوله جدا می کنند که برای یک همجوشی قوی ضروری است. گیره های تراز، لوله و زانو را در طول فرآیند ثابت نگه می دارند. اسکنر بارکد یا دستگاه های ورودی دستی ممکن است برای تنظیم پارامترهای جوشکاری صحیح برای هر اتصال استفاده شود. دستمال های تمیز کننده برای از بین بردن گرد و غبار و آلودگی ها قبل از شروع همجوشی ضروری است.
روش گام به گام
فرآیند الکتروفیوژن از یک سری مراحل کنترل شده برای ایجاد یک اتصال قابل اعتماد پیروی می کند:
انتهای لوله HDPE را مربع برش دهید و هر سوراخی را جدا کنید.
برای اطمینان از اتصال مناسب، عمق درج را روی لوله علامت بزنید.
از یک اسکراپر برای جدا کردن لایه اکسید شده بیرونی از سطح لوله استفاده کنید.
هم لوله و هم داخل فیتینگ الکتروفیوژن را با دستمال مرطوب تمیز کنید.
انتهای لوله را در اتصال قرار دهید و آنها را با عمق مشخص شده تراز کنید.
برای جلوگیری از حرکت، مجموعه را با گیره های تراز ثابت کنید.
واحد کنترل الکتروفیوژن را به پایانه های اتصال وصل کنید.
بارکد اتصالات را اسکن کنید یا پارامترهای جوشکاری را به صورت دستی وارد کنید.
سیکل فیوژن را شروع کنید. واحد کنترل جریان را به سیم های مقاومت می رساند و سطوح HDPE را گرم و ذوب می کند.
قبل از برداشتن گیره ها و دست زدن به مجموعه، اجازه دهید اتصال به طور طبیعی خنک شود.
توجه: رعایت دقیق روش توصیه شده، سیستم اتصال الکتروفیوژن قوی و ضد نشتی را تضمین می کند.
مزایای جوشکاری الکتروفیوژن
انعطاف پذیری در فضاهای تنگ
جوشکاری الکتروفیوژن انعطاف پذیری قابل توجهی را برای نصب در مناطق محدود یا صعب العبور ارائه می دهد. تجهیزات و اتصالات جمع و جور به اپراتورها این امکان را می دهد که در جاهایی که فضا محدود است به طور موثر کار کنند. این روش نیاز به ماشین آلات بزرگ یا جابجایی لوله های گسترده را به حداقل می رساند و آن را برای شبکه های شهری و پروژه های مقاوم سازی ایده آل می کند.
نیاز به مهارت کمتر
فرآیند جوشکاری الکتروفیوژن بسیار خودکار است. واحد کنترل چرخه گرمایش را مدیریت می کند و خطر خطای انسانی را کاهش می دهد. اپراتورها به مهارت های جوشکاری پیشرفته نیاز ندارند، که آموزش را ساده می کند و ثبات را بهبود می بخشد. این اتوماسیون همچنین به اطمینان از انطباق با استانداردهای نظارتی در پروژه های زیرساختی حیاتی کمک می کند.
مناسب بودن تعمیر
الکتروفیوژن در سناریوهای تعمیر برتری دارد. هنگامی که یک خط لوله آسیب شدیدی مانند ترک یا سوراخ را متحمل می شود، تکنسین ها می توانند بخش آسیب دیده را برش دهند و از الکتروفیوژن برای اتصال بخش های HDPE جدید استفاده کنند. اتصال حاصل به اندازه لوله اصلی قوی است و نیاز به گیره یا بست اضافی را از بین می برد. این یک اتصال مکانیکی قابل اعتماد را تضمین می کند و یکپارچگی سیستم را به سرعت بازیابی می کند.
با جایگزین کردن بخش های آسیب دیده با زانوهای HDPE جدید، تعمیرات موثر را امکان پذیر می کند.
اتصالات مکانیکی قوی را تضمین می کند و تعمیرات را بادوام و ضد نشتی می کند.
خطر خطاهای نصب را به حداقل می رساند و از یک سیستم کاملاً یکپارچه اطمینان می دهد.
معایب جوشکاری الکتروفیوژن
هزینه های نصب بالاتر
یکی از معایب اصلی الکتروفیوژن هزینه بالاتر اتصالات در مقایسه با گزینه های سنتی فیوژن لب به لب است. طراحی تخصصی و سیم های مقاومت تعبیه شده قیمت هر واحد را افزایش می دهد. بودجه پروژه باید این هزینه های اضافی را به خصوص در تاسیسات در مقیاس بزرگ در نظر بگیرد.
نیازهای منبع تغذیه
جوشکاری الکتروفیوژن به منبع تغذیه پایدار برای کارکرد واحد کنترل و تکمیل فرآیند همجوشی نیاز دارد. مکانهای دورافتاده یا مناطقی با برق نامطمئن ممکن است در حین نصب با چالشهایی مواجه شوند. برای جلوگیری از تاخیر، برنامه ریزی مناسب و راه حل های برق پشتیبان ضروری است.
نکته: همیشه قبل از شروع پروژه الکتروفیوژن، در دسترس بودن برق و سازگاری اتصالات را بررسی کنید.
کاربردهای الکتروفیوژن
جوشکاری الکتروفیوژن به روشی ارجح برای اتصال زانوهای HDPE در بسیاری از محیط های تخصصی تبدیل شده است. این تکنیک مزایای منحصر به فردی را ارائه می دهد که آن را برای طیف وسیعی از کاربردها که در آن همجوشی باسن سنتی ممکن است عملی نباشد، مناسب می کند.
زمینه های کاربردی کلیدی برای جوشکاری الکتروفیوژن:
شبکههای شهری:
الکتروفیوژن در پروژههای زیربنایی شهر برتری دارد. نصاب ها اغلب با فضای محدود در طاق های زیرزمینی، ترانشه های باریک یا راهروهای شلوغ تاسیسات مواجه هستند. تجهیزات و اتصالات جمع و جور امکان کار موثر و بدون نیاز به ماشین آلات بزرگ را فراهم می کند.
تعمیرات و نگهداری خطوط لوله:
تعمیرات اضطراری نیاز به سرعت و قابلیت اطمینان دارد. الکتروفیوژن تکنسین ها را قادر می سازد تا بخش های آسیب دیده را برش داده و به سرعت زانوهای HDPE جدید را نصب کنند. این فرآیند زمان خرابی را به حداقل می رساند و خدمات را با کمترین اختلال بازیابی می کند.
مقاوم سازی و ارتقاء سیستم:
بسیاری از سیستم های قدیمی خط لوله برای مطابقت با استانداردهای مدرن نیاز به ارتقا دارند. جوشکاری الکتروفیوژن امکان ادغام زانوهای HDPE جدید را در شبکههای موجود فراهم میکند، حتی زمانی که دسترسی محدود است یا تراز لولهها چالش برانگیز است.
تأسیسات صنعتی:
کارخانه ها و کارخانه های فرآوری اغلب دارای طرح های لوله کشی پیچیده با دسترسی محدود هستند. الکتروفیوژن راه حلی برای اتصال آرنج ها در فضاهای تنگ فراهم می کند و از اتصالات ضد نشت در سیستم های حیاتی اطمینان می دهد.
توزیع آب و گاز:
شرکت های آب و گاز شهری از الکتروفیوژن برای اتصالات خدماتی، خطوط انشعاب و تاسیسات کنتور استفاده می کنند. این روش کیفیت مشترک ثابت را تضمین می کند که برای ایمنی و رعایت مقررات ضروری است.
نکته: جوشکاری الکتروفیوژن به ویژه در محیط هایی که حفاری پرهزینه یا مخرب است بسیار ارزشمند است. توانایی اتصال لوله ها بدون جابجایی آنها پیچیدگی پروژه را کاهش می دهد.
سناریوهای معمول برای استفاده از الکتروفیوژن:
سناریوی کاربردی |
چرا الکتروفیوژن ترجیح داده می شود |
ترانشه های شهری محدود |
ابزارهای فشرده در فضاهای تنگ قرار می گیرند |
تعمیرات اضطراری خط لوله |
ایجاد مفصل سریع و قابل اعتماد |
ادغام با سیستم های قدیمی |
با لوله های نامرتب یا غیر استاندارد سازگار می شود |
مقاوم سازی صنعتی |
در اطراف تجهیزات و سازه های موجود کار می کند |
اتصالات خدماتی |
نتایج دقیق و قابل تکرار را برای آرنج های با قطر کوچک تضمین می کند |
خلاصه مزایا:
نیاز به حفاری در مقیاس بزرگ را کاهش می دهد.
پشتیبانی از واکنش سریع در هنگام تعمیرات اضطراری
انعطاف پذیری را برای تاسیسات پیچیده یا شلوغ فراهم می کند.
اتصالات ثابت و با کیفیت بالا را در محیط های چالش برانگیز ارائه می دهد.
جوشکاری الکتروفیوژن همچنان در بخش هایی که فضا، سرعت و سازگاری حیاتی هستند، محبوبیت پیدا می کند. مدیران پروژه و مهندسان این روش را برای اطمینان از اتصالات قابل اعتماد انتخاب می کنند زانوهای HDPE ، به ویژه زمانی که تکنیک های همجوشی سنتی امکان پذیر نباشد.
مقایسه Butt Fusion در مقابل Electrofusion
قدرت و قابلیت اطمینان مشترک
هنگام انتخاب روش اتصال برای زانویی HDPE، استحکام و قابلیت اطمینان از عوامل حیاتی هستند. جوش لب به لب یک جوش همگن ایجاد می کند که با استحکام لوله اصلی مطابقت دارد. این فرآیند تضمین می کند که یکپارچگی مشترک در طول عمر خط لوله حفظ می شود. منطقه همجوشی مانند دیواره لوله استحکام مییابد و در محیطهای پرفشار و استرس بالا اطمینان ایجاد میکند.
جوشکاری الکتروفیوژن نیز اتصالات قابل اعتمادی را ارائه می دهد، اما استحکام اتصال به کیفیت و سازگاری اتصالات مورد استفاده بستگی دارد. در حالی که اتصالات الکتروفیوژن مدرن برای دوام مهندسی شده اند، این فرآیند می تواند نسبت به آماده سازی و تراز کردن سطح حساس تر باشد. تمیز کردن و کالیبراسیون مناسب برای دستیابی به نتایج ثابت ضروری است.
جدول زیر استحکام مقایسه ای مفصل را خلاصه می کند:
روش جوشکاری |
شرح قدرت مشترک |
فیوژن باسن |
جوشی به استحکام خود لوله تولید می کند. |
الکتروفیوژن |
استحکام به کیفیت اتصالات مورد استفاده بستگی دارد. |
جوشکاری فیوژن لب به لب اغلب برای زیرساخت های حیاتی که حداکثر قابلیت اطمینان و عملکرد طولانی مدت مورد نیاز است ترجیح داده می شود. الکتروفیوژن یک جایگزین قوی است، به ویژه در شرایطی که دسترسی محدود است یا تعمیرات سریع ضروری است.
تجزیه و تحلیل هزینه
هزینه همچنان یک عامل تعیین کننده در ساخت و نگهداری خط لوله است. فیوژن لب به لب هزینه مواد کمتری را ارائه می دهد زیرا اتصالات پیچیدگی کمتری دارند و شامل اجزای تعبیه شده نیستند. با این حال، سرمایه گذاری اولیه در تجهیزات همجوشی لب به لب می تواند بیشتر باشد، به خصوص برای کاربردهای با قطر بزرگ. هزینه های نیروی کار نیز ممکن است به دلیل نیاز به اپراتورهای ماهر و همسویی دقیق افزایش یابد.
از سوی دیگر، الکتروفیوژن هزینههای مواد بالاتری را به همراه دارد. اتصالات حاوی سیم های مقاومتی تعبیه شده است که قیمت هر واحد را افزایش می دهد. هزینههای نصب میتواند کمتر باشد، زیرا فرآیند خودکارتر است و به مهارت دستی کمتری نیاز دارد. برای پروژههای با قطر کوچک یا تعمیرات، الکتروفیوژن میتواند با کاهش زمان کار و به حداقل رساندن نیاز به آموزشهای تخصصی، مزایای هزینهای را ارائه دهد.
جدول زیر میانگین هزینه ها را مقایسه می کند:
روش جوشکاری |
میانگین هزینه هر مشترک |
هزینه نصب |
هزینه مواد |
فیوژن باسن |
پایین تر |
بالاتر |
پایین تر |
الکتروفیوژن |
بالاتر |
پایین تر |
بالاتر |
هزینه های نگهداری طولانی مدت برای هر دو روش کم است. زانوهای HDPE در برابر خوردگی و حملات شیمیایی مقاومت می کنند و نیاز به پوشش های محافظ را از بین می برند. سطح صاف داخلی، تجمع رسوب را کاهش می دهد، که نیاز به تمیز کردن را به حداقل می رساند و از کارایی و بهره وری در طول عمر خط لوله پشتیبانی می کند.
زانوهای HDPE به حداقل نگهداری نیاز دارند که منجر به صرفه جویی طولانی مدت در هزینه می شود.
آنها در برابر خوردگی و حملات شیمیایی مقاوم هستند و نیاز به پوشش های محافظ را از بین می برند.
فضای داخلی صاف زانوهای HDPE تجمع رسوب را کاهش می دهد و نیاز به تمیز کردن مکرر را به حداقل می رساند.
سرعت نصب
سرعت نصب به طور مستقیم بر جدول زمانی پروژه و بهره وری کلی تأثیر می گذارد. جوشکاری فیوژن لب به لب معمولاً به حدود 30 دقیقه برای هر اتصال نیاز دارد. این فرآیند شامل گرم کردن، تراز کردن، ذوب و خنک کردن لوله و اتصالات است. نیاز به تراز دقیق و شرایط کنترل شده می تواند زمان نصب را به خصوص در محیط های چالش برانگیز افزایش دهد.
جوشکاری الکتروفیوژن سیکل همجوشی سریعتری را با زمانهای گرمایش از ۴۰ تا ۱۲۰ ثانیه ارائه میدهد. زمان خنک شدن 15 تا 30 دقیقه دیگر اضافه می کند، اما روند کلی کار کمتری دارد. تجهیزات جمع و جور و کنترل های خودکار امکان کار موثر در فضاهای محدود یا چیدمان های پیچیده را فراهم می کند.
جدول زیر میانگین زمان نصب را نشان می دهد:
روش جوشکاری |
میانگین زمان نصب |
فیوژن باسن |
تقریباً 30 دقیقه در هر مفصل |
الکتروفیوژن |
زمان همجوشی 40 تا 120 ثانیه به اضافه زمان خنک شدن 15 تا 30 دقیقه |
چندین عامل بر سرعت نصب برای هر دو روش تأثیر می گذارد:
دمای صفحه گرمایش برای ذوب مناسب مواد حیاتی است.
فشار و زمان جوشکاری درهم تنیدگی مولکولی و اتصال قوی را تضمین می کند.
فشار و زمان خنک کننده از انقباض و حفظ یکپارچگی پس از جوشکاری جلوگیری می کند.
ملاحظات اضافی شامل شرایط محیطی مانند نور خورشید، ترکیب خاک و نوسانات دما است. تمیز کردن سطح مناسب و کالیبراسیون تجهیزات برای حفظ سرعت و کیفیت در هنگام نصب ضروری است.
نکته: اتصالات الکتروفیوژن عملکرد ثابتی را در محیطهای مختلف ارائه میکنند که میتواند سرعت نصب را افزایش داده و زمان خرابی را کاهش دهد.
هر دو فیوژن لب به لب و الکتروفیوژن از سطوح بالایی از کارایی و بهره وری در صورت استفاده صحیح پشتیبانی می کنند. انتخاب به اندازه پروژه، شرایط سایت و نیاز به استقرار سریع بستگی دارد.
تجهیزات و آموزش
انتخاب بین جوش لب به لب و جوش الکتروفیوژن برای زانوهای HDPE به شدت به تجهیزات مورد نیاز و آموزش مورد نیاز برای اپراتورها بستگی دارد. هر روش خواسته های منحصر به فردی را از نظر ماشین آلات، راه اندازی و توسعه مهارت ارائه می دهد.
جوشکاری فیوژن لب به لب بر ماشین های قوی و تخصصی متکی است. این ماشین ها باید کنترل دقیق دما و فشار را ارائه دهند. اپراتورها باید عملکرد دستگاه جوش لب به لب، مدیریت صحیح انتهای لوله و اهمیت فرآیند خنک کننده را درک کنند. این تجهیزات اغلب شامل گیره های لوله، صفحات گرمایشی و ابزارهای رو به رو هستند. نگهداری و کالیبراسیون منظم برای اطمینان از کیفیت جوش ثابت ضروری است.
در جوشکاری الکتروفیوژن از واحدهای کنترل فشرده و قابل حمل استفاده می شود. این واحدها با سیم های مقاومت تعبیه شده به اتصالات متصل می شوند. این فرآیند به تراز دستی کمتری نیاز دارد، اما اپراتورها باید به آماده سازی، زمان بندی، دما، فشار و خنک شدن توجه زیادی داشته باشند. آموزش جوشکاری الکتروفیوژن معمولاً حدود هشت ساعت طول می کشد. این آموزش بر اهمیت همجوشی دقیق اتصالات الکتروفیوژن و پیروی از رویه های دقیق تأکید می کند.
جدول زیر تمرکز آموزشی برای هر روش را خلاصه می کند:
روش جوشکاری |
مدت زمان آموزش |
مناطق تمرکز کلیدی |
جوش فیوژن لب به لب |
مشخص نشده است |
عملکرد دستگاه جوش لب به لب، جابجایی مناسب انتهای لوله، فرآیند خنک سازی |
جوشکاری الکتروفیوژن |
8 ساعت |
ادغام دقیق اتصالات، آماده سازی، زمان بندی، دما، فشار، خنک شدن |
توجه: آموزش صحیح عملکرد ایمن و اتصالات با کیفیت را تضمین می کند. حتی با کنترلهای خودکار، توجه به جزئیات حیاتی است.
نکات کلیدی:
همجوشی لب به لب نیاز به تجهیزات پیچیده تر و درک عمیق تر از عملکرد ماشین دارد.
الکتروفیوژن فرآیند را با کنترل های خودکار ساده می کند، اما نیازمند رعایت دقیق آماده سازی و زمان بندی است.
هر دو روش از آموزش مداوم و بررسی های تضمین کیفیت سود می برند.
یک تیم خوب آموزش دیده می تواند مزایای هر یک از روش ها را به حداکثر برساند و اتصالات زانویی HDPE قابل اعتماد و بادوام را تضمین کند.
انتخاب بهترین روش
چک لیست ارزیابی پروژه
انتخاب تکنیک اتصال بهینه برای زانویی hdpe نیاز به ارزیابی کامل عوامل خاص پروژه دارد. یک چک لیست سیستماتیک به اطمینان از انتخاب صحیح برای کاربردهای فیوژن و الکتروفیوژن کمک می کند:
سازگاری مواد: اطمینان حاصل کنید که اتصالات انتخاب شده با کاربرد مورد نظر مطابقت دارند، مانند سیستم های تامین آب، توزیع گاز یا زهکشی.
درجه بندی فشار: بررسی کنید که اتصالات می توانند حداکثر فشار عملیاتی خط لوله را تحمل کنند.
ملاحظات زیست محیطی: قرار گرفتن در معرض اشعه ماوراء بنفش، مواد شیمیایی، یا سایر عوامل استرس زای محیطی که ممکن است بر عملکرد تأثیر بگذارد را ارزیابی کنید.
چگالی پلی اتیلن: مواد با چگالی بالاتر را برای افزایش استحکام مکانیکی و دوام انتخاب کنید.
مشخصات سازنده: برگه های اطلاعات فنی را برای مقایسه ویژگی های محصول و اطمینان از انطباق با الزامات پروژه درخواست و بررسی کنید.
توجه: توجه دقیق به این عوامل از قابلیت اطمینان طولانی مدت پشتیبانی می کند و کارایی و بهره وری را در سیستم های خط لوله به حداکثر می رساند.
جوشکاری فیوژن لب به لب در اکثر سناریوها بهترین انتخاب برای زانوهای HDPE باقی می ماند و استحکام اتصال بی نظیر و کارایی هزینه را ارائه می دهد. الکتروفیوژن در فضاهای محدود یا برای تعمیرات سریع عالی است. اتصالات فیوژن لب به لب FusingX HDPE به دلیل مواد PE100، محدوده اندازه گسترده و کنترل کیفیت دقیق خود متمایز می شوند.
ویژگی |
توضیحات |
مواد |
پلی اتیلن با چگالی بالا PE100 |
محدوده اندازه |
63-1200 میلی متر |
سطوح فشار |
PN10–PN16 |
تولید |
تجهیزات پیشرفته، بازرسی دقیق |
برنامه |
سیستم های تامین آب و صنعتی قابل اعتماد و ضد نشت |
برای سایت های باز و خطوط لوله بزرگ، فیوژن لب به لب را انتخاب کنید. برای فضاهای تنگ یا تعمیرات، الکتروفیوژن را انتخاب کنید.
سوالات متداول
مزیت اصلی فیوژن باسن برای آرنج HDPE چیست؟
فیوژن باسن یک مفصل یکپارچه و همگن ایجاد می کند. این روش استحکام استثنایی و قابلیت اطمینان طولانی مدت را ارائه می دهد. برای کاربردهای فشار بالا و قطر زیاد ایده آل است.
چه زمانی باید الکتروفیوژن را به فیوژن باسن انتخاب کنم؟
الکتروفیوژن در فضاهای محدود یا برای تعمیرات خط لوله بهترین کار را دارد. این فرآیند از تجهیزات فشرده استفاده می کند و به تراز دستی کمتری نیاز دارد که آن را برای شبکه های شهری و پروژه های مقاوم سازی مناسب می کند.
آیا اتصالات فیوژن لب به لب FusingX HDPE با لوله های پلی اتیلن استاندارد سازگار است؟
بله. اتصالات فیوژن لب به لب FusingX HDPE مطابق با استانداردهای بین المللی است. آنها با لوله های آب و گاز پلی اتیلن استاندارد مطابقت دارند و ادغام آسان در سیستم های موجود را تضمین می کنند.
یک مفصل فیوژن معمولی باسن چقدر طول می کشد؟
یک اتصال فیوژن باسن که به درستی نصب شده باشد می تواند بیش از 50 سال در شرایط عملیاتی معمولی دوام بیاورد. اتصالات FusingX مقاومت بسیار خوبی در برابر خوردگی و مواد شیمیایی دارند.
برای جوش لب به لب و جوش الکتروفیوژن چه آموزش هایی لازم است؟
اپراتورها برای هر دو روش به آموزش عملی نیاز دارند. همجوشی لب به لب نیاز به دانش عملکرد دستگاه و هم ترازی دارد. آموزش الکتروفیوژن بر آماده سازی، زمان بندی و پیروی از روش های خودکار تمرکز دارد.
آیا می توانم از فیوژن باسن برای آرنج های HDPE با قطر کوچک استفاده کنم؟
خیر. فیوژن لب به لب برای لوله هایی با قطر کمتر از 63 میلی متر یا ضخامت دیواره زیر 6 میلی متر توصیه نمی شود. الکتروفیوژن روش ارجح برای اتصالات با قطر کوچک است.
چه چیزی FusingX HDPE Butt Fusion Fittings را به یک انتخاب مطمئن تبدیل می کند؟
اتصالات FusingX از مواد PE100 و کنترل کیفیت دقیق استفاده می کند. آنها طیف وسیعی از اندازه، عمر طولانی و نصب سریع را ارائه می دهند. این ویژگی ها عملکرد قابل اعتماد را برای خطوط لوله آب، گاز و صنعتی تضمین می کند.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori