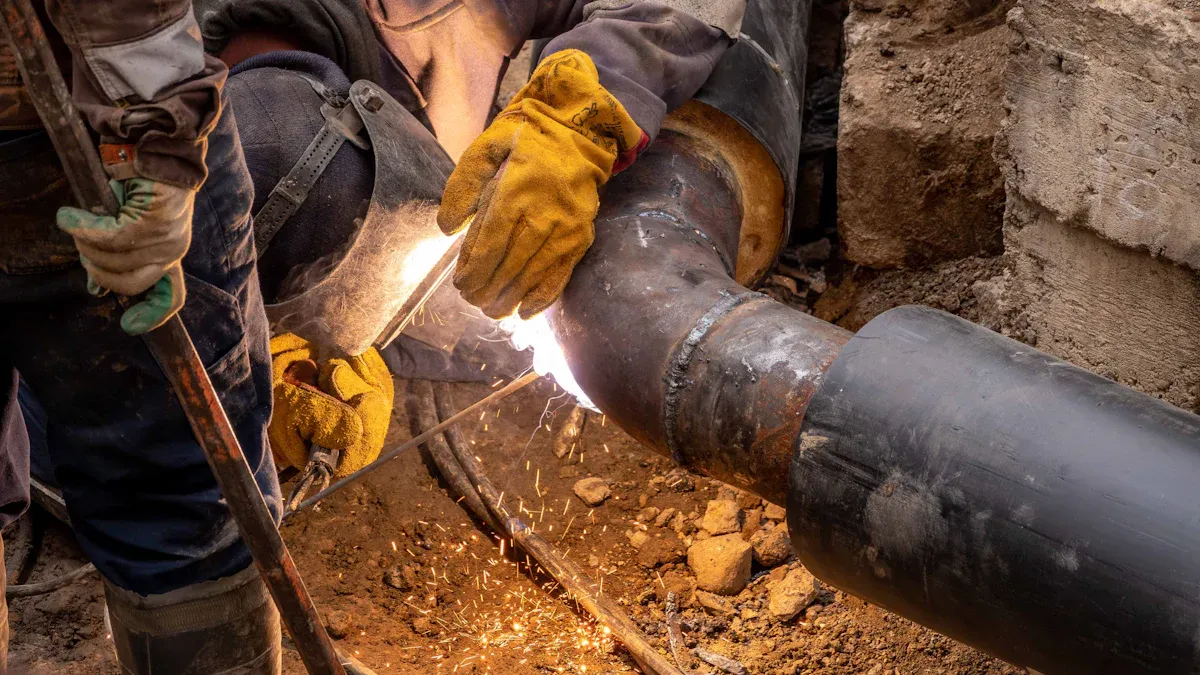
Për shumicën e aplikacioneve, saldimi me shkrirje prapanicë qëndron si zgjedhja e preferuar për bashkimin e një bërryli hdpe, veçanërisht kur përdorni FusingX HDPE Butt Fusion Fittings. Kjo metodë jep forcë të jashtëzakonshme të nyjeve, besueshmëri afatgjatë dhe efikasitet në kosto. Faktorët kryesorë të vendimit përfshijnë integritetin e përbashkët, shpejtësinë e instalimit dhe përshtatshmërinë ndaj mjediseve të ndryshme. Tabela e mëposhtme ofron një krahasim të shpejtë për qartësi të menjëhershme.
Faktori |
Fusion prapanicë |
Elektrfuzioni |
Forca e Përbashkët |
E shkëlqyeshme |
Shumë mirë |
Besueshmëria |
Lartë |
Lartë |
Kostoja |
Më e ulët |
Më e lartë |
Shpejtësia e instalimit |
Shpejt |
E moderuar |
Kërkesat e hapësirës |
Më shumë |
Më pak |
Marrëveshje kryesore
Saldimi me shkrirje me prapanicë ofron forcë të shkëlqyer të nyjës dhe besueshmëri afatgjatë, duke e bërë atë ideal për aplikime me presion të lartë.
Saldimi me elektrofuzion është i përsosur për hapësira të kufizuara dhe riparime të shpejta, falë pajisjeve të tij kompakte dhe procesit të automatizuar.
Efikasiteti i kostos favorizon shkrirjen e prapanicës, pasi kërkon më pak materiale dhe kosto më të ulëta pune në krahasim me elektrofuzionin.
Shpejtësia e instalimit është përgjithësisht më e shpejtë me elektrofuzionin, i cili mund të përfundojë shkrirjen në më pak se dy minuta, ndërsa bashkimi i prapanicës zgjat rreth 30 minuta për nyje.
Të dyja metodat kërkojnë pajisje dhe trajnime specifike; Fusioni i prapanicës ka nevojë për operatorë të aftë, ndërsa elektrofuzioni thjeshton stërvitjen për shkak të automatizimit të tij.
Konsideroni me kujdes kërkesat e projektit; Fusioni i prapanicës i përshtatet tubave me diametër të madh, ndërsa elektrofuzioni shkëlqen në mjedise të ngushta ose komplekse.
Mirëmbajtja e rregullt dhe kontrolli i cilësisë janë thelbësore për të dyja metodat për të siguruar nyje të forta dhe rezistente ndaj rrjedhjeve.
Pajisjet FusingX HDPE Butt Fusion janë të pajtueshme me tubat standardë PE, duke siguruar performancë të besueshme në aplikacione të ndryshme.
Metodat e bashkimit të bërrylit HDPE
Lidhjet e bërrylit HDPE mbështeten në dy teknika kryesore të bashkimit të tubave: saldimi me shkrirje prapa dhe saldimi elektrofuzion. Çdo metodë ofron avantazhe të dallueshme, duke i bërë ato të përshtatshme për kërkesa të ndryshme të projektit dhe mjedise instalimi.
Pasqyrë e përgjithshme e saldimit të shkrirjes së prapanicës
Saldimi me shkrirje prapanicë është një proces i miratuar gjerësisht për bashkimin e bërrylave HDPE në sistemet e tubacioneve në shkallë të gjerë. Teknika përfshin ngrohjen e skajeve të tubit dhe montimin derisa të dyja sipërfaqet të arrijnë një gjendje të shkrirë. Pasi të nxehen, përbërësit shtypen së bashku, duke formuar një nyje pa probleme. Kjo metodë kërkon shtrirje dhe kontroll të saktë gjatë gjithë procesit të shkrirjes. Saldimi me shkrirje prapanicë është më i përshtatshmi për drejtime të drejta dhe kantiere të hapura ndërtimi, ku hapësira dhe aksesi nuk janë të kufizuara.
Pajisjet e përdorura për shkrirjen e prapanicës përfshijnë makina saldimi të forta me kërkesa më të larta për fuqi. Këto makineri sigurojnë ngrohje dhe presion të qëndrueshëm, duke rezultuar në nyje të forta dhe rezistente ndaj rrjedhjeve. Fusioni i prapanicës është ideal për gypat me diametër të madh dhe aplikime me presion të lartë, të tilla si furnizimi me ujë komunal ose tubacionet industriale. Procesi jep forcë të shkëlqyer të bashkimit dhe qëndrueshmëri afatgjatë, duke e bërë atë një zgjedhje të preferuar për infrastrukturën kritike.
Pasqyrë e përgjithshme e saldimit me elektrofuzion
Saldimi me elektrofuzion ofron një zgjidhje alternative për instalimin e bërrylit HDPE, veçanërisht në hapësira të kufizuara ose planimetri komplekse. Kjo metodë përdor pajisje të ngulitura me tela rezistence. Kur lidhen me një makinë saldimi portative me elektrofuzion, telat nxehen dhe bashkojnë montimin në tub. Procesi është shumë i automatizuar dhe kërkon më pak shtrirje manuale në krahasim me shkrirjen e prapanicës.
Elektrfuzioni është veçanërisht efektiv për gypat me diametër të vogël dhe riparimet emergjente. Pajisja është kompakte dhe konsumon më pak energji, duke e bërë atë të përshtatshme për vende të largëta ose të kufizuara. Pajisjet elektrofusionale janë projektuar për lidhje të shpejta dhe të besueshme, edhe kur aksesi është i kufizuar. Metoda është e favorizuar në rrjetet e shërbimeve, skenarët e riparimit dhe instalimet ku saktësia dhe fleksibiliteti janë thelbësore.
Këshillë: Saldimi me elektrofuzion thjeshton bashkimin e tubave në zona me hapësirë të kufizuar ose akses sfidues, ndërsa saldimi me shkrirje prapanicë shkëlqen në mjedise të hapura me tuba më të mëdhenj.
Tabela e Krahasimit Teknik
Veçori |
Saldimi me elektrofuzion |
Saldim me shkrirje prapanicë |
Metoda e lidhjes |
Telat e ngulitur të rezistencës së siguresave dhe tubit |
Ngroh direkt skajet e tubit dhe montimit, pastaj i shtyp së bashku |
Procesi i Ndërtimit |
Kërkesa të automatizuara, më të ulëta për shtrirje |
Kërkon kontroll dhe shtrirje të saktë |
Kërkesat për pajisje |
Makinë portative, me fuqi të ulët |
Makinë më e madhe, fuqi më e lartë |
Skenarët e aplikimit |
Lidhje komplekse me diametër të vogël |
Tubacione me diametër të madh dhe në distanca të gjata |
Kostoja |
Kosto më të larta të pajisjeve dhe montimit |
Kosto më të ulëta për pajisje dhe pajisje |
Tabela e rasteve të përdorimit të zakonshëm
Metoda e Saldimit |
Përdorni Përshkrimi i rastit |
Elektrfuzioni |
I përshtatshëm për tubat HDPE me diametër të vogël, ideal për hapësira të kufizuara dhe i shkëlqyer për riparime emergjente. |
Fusion prapanicë |
Më e mira për tuba me diametër të madh, aplikime me presion të lartë dhe mjedise ndërtimi të hapura. |
Të dyja metodat e shkrirjes luajnë një rol jetik në instalimin e bërrylit HDPE. Kërkesat e projektit, forca e bashkimit dhe kushtet e vendit përcaktojnë teknikën më të përshtatshme. FusingX ofron pajisje me cilësi të lartë të përputhshme si me shkrirjen e prapanicës ashtu edhe me elektrofuzionin, duke siguruar performancë të besueshme në aplikacione të ndryshme.
Saldim me shkrirje prapanicë për bërryl HDPE
Procesi i shkrirjes së prapanicës
Pajisjet e nevojshme
Saldimi me shkrirje prapa për një bërryl hdpe kërkon pajisje të specializuara për të siguruar një lidhje të besueshme. Mjetet thelbësore përfshijnë një makinë saldimi me shkrirje prapa, kapëse tubash, një pllakë ngrohëse dhe një mjet ballor. Makina e saldimit duhet të sigurojë fuqi të qëndrueshme dhe kontroll të saktë mbi temperaturën dhe presionin. Operatorët gjithashtu kanë nevojë për furnizime pastrimi për të hequr ndotësit nga tubi dhe sipërfaqet e montimit. Mirëmbajtja e rregullt e të gjitha pajisjeve është thelbësore për të ruajtur integritetin e saldimit dhe për të parandaluar defektet gjatë funksionimit.
Procedura hap pas hapi
Procesi i shkrirjes së prapanicës ndjek një sërë hapash të saktë për të arritur një bashkim të fortë dhe të padëmshëm. Tabela më poshtë përshkruan kushtet dhe veprimet e rekomanduara të funksionimit për saldimin e bërrylave HDPE:
Hapi |
Përshkrimi |
1 |
Pastroni nyjet e qarkut të vajit dhe lidhni saktë të gjitha pjesët e makinës së saldimit. |
2 |
Matni tensionin e furnizimit me energji elektrike dhe konfirmoni që ai plotëson kërkesat e makinës së saldimit. |
3 |
Kontrolloni dhe pastroni pllakën e ngrohjes; zëvendësoni nëse dëmtohet. |
4 |
Vendosni parametra si thithja e nxehtësisë dhe koha e ftohjes sipas procesit të saldimit. |
5 |
Niveloni tubin dhe rregulloni koncentricitetin duke përdorur një kapëse. |
6 |
Sigurohuni që faqja fundore e saldimit të jetë e lëmuar dhe paralele, me një hendek më të vogël se 0,3 mm. |
7 |
Matni dhe regjistroni presionin e tërheqjes (Pt) gjatë saldimit. |
8 |
Rregulloni presionin e saldimit (P1) bazuar në presionin e tërheqjes (Pt) dhe presionin e specifikuar (P2). |
9 |
Filloni kohën endotermike kur lartësia e shtrëngimit arrin vlerën e specifikuar. |
10 |
Vendosni sipërfaqen e saldimit menjëherë pas heqjes së pllakës ngrohëse dhe rrisni presionin në mënyrë të njëtrajtshme. |
11 |
Ulni presionin në zero pas kohës së ftohjes dhe çmontoni përbërësit e salduar. |
12 |
Merrni masa mbrojtëse kur saldoni nën zero për të ruajtur temperaturën e sipërfaqes. |
13 |
Sigurohuni që të gjitha sendet në kontakt me sipërfaqen e saldimit të jenë të pastra dhe të thata. |
14 |
Lejoni ftohje të mjaftueshme natyrore pas saldimit për të eliminuar stresin e brendshëm. |
15 |
Mos përdorni fusion prapanicë për komponentët me trashësi dn≤63mm ose mur e<6mm. |
16 |
Përdorni lidhjen elektrofusionale për komponentë të ndryshëm të serisë SDR. |
Shënim: Ruajtja e një mjedisi të pastër dhe të kontrolluar gjatë procesit është thelbësor për integritetin optimal të kyçeve.
Përparësitë e saldimit me shkrirje prapanicë
Forca e Përbashkët
Shkrirja e prapanicës krijon një bashkim homogjen që përputhet ose tejkalon forcën e tubit origjinal. Zona e shkrirjes bëhet po aq e fortë sa muri i tubit, duke siguruar integritet të lartë të bashkimit. Kjo forcë është jetike për aplikimet ku tubacioni duhet të përballojë presionin e brendshëm dhe ngarkesat e jashtme.
Efikasiteti i kostos
Një nga avantazhet kryesore të shkrirjes së prapanicës është efikasiteti i tij në kosto. Procesi nuk kërkon materiale shtesë si ngjitës ose fiksues mekanikë. Kostot e punës mbeten të ulëta për shkak të kohës relativisht të shpejtë të instalimit, veçanërisht kur përdorni pajisje të avancuara. Në afat të gjatë, qëndrueshmëria e bashkimit redukton shpenzimet e mirëmbajtjes.
Jetëgjatësia dhe Qëndrueshmëria
Saldimi me shkrirje me prapanicë siguron një lidhje të rezistuar ndaj rrjedhjeve që i reziston korrozionit dhe sulmit kimik. Lidhja mund të zgjasë për dekada, shpesh duke përputhur jetën e shërbimit të vetë tubacionit. Kjo qëndrueshmëri e bën shkrirjen e prapanicës një metodë të preferuar për projektet infrastrukturore kritike.
Avantazhi |
Përshkrimi |
Nyje të forta |
Lidhja që rezulton është po aq e fortë, ose edhe më e fortë se vetë tubi. |
Nuk ka materiale shtesë |
Shkrirja e prapanicës nuk kërkon ngjitës ose fiksues mekanikë, duke e bërë atë një metodë bashkimi të pastër dhe të besueshme. |
Lidhje kundër rrjedhjeve |
Lidhja është e papërshkueshme nga rrjedhjet, gjë që është kritike për aplikimet e tubacioneve të gazit dhe ujit. |
Disavantazhet e saldimit me shkrirje prapanicë
Kompleksiteti i pajisjeve
Disavantazhet e shkrirjes së prapanicës përfshijnë kompleksitetin e pajisjeve të kërkuara. Operatorët duhet të përdorin makina që ofrojnë kontroll të saktë mbi temperaturën dhe presionin. Defektet e pajisjeve ose kalibrimi i gabuar mund të çojnë në nyje të dobëta ose saldime të paqëndrueshme.
Kërkesat e hapësirës
Saldimi me shkrirje në prapanicë kërkon hapësirë adekuate për vendosjen e makinës dhe shtrirjen e tubave. Qasja e kufizuar ose mjediset e kufizuara mund ta bëjnë procesin sfidues. Mospërputhja ose ndotja nga papastërtia ose vaji mund të rrezikojë cilësinë e saldimit dhe të zvogëlojë efektivitetin e bashkimit.
Këshillë: Ndiqni gjithmonë masat strikte të kontrollit të cilësisë, duke përfshirë inspektimin vizual dhe mirëmbajtjen e rregullt të pajisjeve, për të minimizuar disavantazhet e shkrirjes së prapanicës dhe për të siguruar performancë të besueshme.
Aplikacionet e shkrirjes së prapanicës
Saldimi me shkrirje prapanicë është bërë metoda standarde e bashkimit për bërrylat HDPE në shumë industri. Ky proces jep nyje të besueshme dhe me qëndrueshmëri të lartë që plotësojnë kërkesat e infrastrukturës moderne. Shkathtësia e shkrirjes së prapanicës e lejon atë të shërbejë një gamë të gjerë aplikimesh, nga furnizimi me ujë komunal deri tek transporti i lëngjeve industriale.
Shumë sisteme komunale të ujit mbështeten në shkrirjen e prapanicës për ndërtimin e tubacioneve. Metoda siguron lidhje rezistente ndaj rrjedhjeve, të cilat janë thelbësore për ruajtjen e cilësisë së ujit dhe reduktimin e kostove të mirëmbajtjes. Rrjetet e shpërndarjes së gazit përfitojnë gjithashtu nga nyjet e forta të krijuara nga saldimi me shkrirje në prapanicë. Këto rrjete kërkojnë performancë të qëndrueshme nën presion dhe procesi i shkrirjes siguron qëndrueshmërinë e nevojshme.
Objektet industriale shpesh zgjedhin shkrirjen e prapanicës për tubacionet kimike. Procesi i reziston korrozionit dhe sulmit kimik, duke e bërë atë të përshtatshëm për transportimin e lëngjeve agresive. Në impiantet e trajtimit të ujërave të zeza, saldimi me shkrirje në prapanicë mbështet lëvizjen e ujërave të zeza përmes strukturave komplekse të tubacioneve. Lidhjet pa probleme parandalojnë rrjedhjet dhe ndotjen, gjë që është kritike për sigurinë mjedisore.
Saldimi me shkrirje prapanicë përdoret gjerësisht në bujqësi për të rritur efikasitetin e ujitjes. Procesi krijon nyje të forta dhe të besueshme që i rezistojnë presioneve të larta dhe përdorimit të shpeshtë. Fermerët dhe projektuesit e sistemeve të ujitjes preferojnë bashkimin e prapanicës për jetën e gjatë të shërbimit dhe kërkesat e ulëta të mirëmbajtjes.
Operacionet e minierave varen nga shkrirja e prapanicës për të ndërtuar tubacione për transportin e lëngjeve. Kushtet e vështira në mjediset e minierave kërkojnë nyje që mund të përballojnë gërryerjen dhe ngarkesat e rënda. Saldimi me shkrirje prapanicë plotëson këto kërkesa duke prodhuar saldime të qëndrueshme dhe të qëndrueshme. Automatizimi i procesit redukton gabimet dhe siguron cilësi uniforme në projektet e mëdha.
Industria e naftës dhe gazit përdor gjithashtu shkrirjen e prapanicës për tubacionet mbi tokë dhe të groposura. Metoda mbështet transportin e sigurt të karburanteve dhe kimikateve në distanca të gjata. Kontraktorët vlerësojnë shpejtësinë dhe besueshmërinë e shkrirjes së prapanicës, veçanërisht kur punojnë në tuba me diametër të madh.
Përveç kësaj, shkrirja e prapanicës është e zakonshme në sistemet e mbrojtjes nga zjarri, grumbullimin e kullimit të landfillit dhe rrjetet e ngrohjes gjeotermale. Çdo aplikim përfiton nga aftësia e procesit për të krijuar nyje homogjene dhe afatgjatë. Përshtatshmëria e shkrirjes së prapanicës e bën atë një zgjedhje të preferuar si për instalimet e reja ashtu edhe për përmirësimet e sistemit.
Lista e mëposhtme nxjerr në pah projektet tipike që përdorin saldimin me shkrirje prapanicë për bërrylat HDPE:
Furnizimi dhe shpërndarja e ujit komunal
Rrjetet e transmetimit dhe shpërndarjes së gazit
Sistemet e ujitjes bujqësore
Tubacionet e transportit të lëngjeve minerare
Linjat e përpunimit kimik industrial
Impiante të trajtimit të ujërave të zeza dhe ujërave të zeza
Tubacionet e naftës dhe gazit
Sistemet e mbrojtjes nga zjarri dhe sigurisë
Landfill dhe inxhinieri mjedisore
Rrjetet gjeotermale dhe të ngrohjes qendrore
Saldimi me shkrirje prapanicë vazhdon të vendosë standardin për lidhjet me bërryl HDPE. Performanca e tij e provuar, përshtatshmëria dhe efektiviteti i kostos e bëjnë atë zgjidhjen më të mirë për inxhinierët dhe kontraktorët në mbarë botën.
Saldim me elektrofuzion për bërryl HDPE
Procesi i elektrofuzionit
Pajisjet e nevojshme
Saldimi me elektrofuzion për bërrylat HDPE kërkon një grup specifik mjetesh. Komponenti kryesor është njësia e kontrollit të elektrofuzionit, e cila furnizon me energji telat e rezistencës së ngulitur në montim. Operatorët gjithashtu kanë nevojë për prerëse tubash për të siguruar skaje të pastra dhe katrore në tubin HDPE. Gruajtësit ose qëruesit rrotullues heqin shtresën e oksiduar nga sipërfaqja e tubit, e cila është thelbësore për një shkrirje të fortë. Kapëset e shtrirjes mbajnë tubin dhe bërrylin në vend gjatë procesit. Skanerët e barkodit ose pajisjet e hyrjes manuale mund të përdoren për të vendosur parametrat e duhur të saldimit për çdo pajisje. Pecetat e pastrimit janë të nevojshme për të eliminuar pluhurin dhe ndotësit përpara fillimit të shkrirjes.
Procedura hap pas hapi
Procesi i elektrofuzionit ndjek një sërë hapash të kontrolluar për të krijuar një nyje të besueshme:
Pritini skajet e tubit HDPE në katror dhe hiqni çdo gërvishtje.
Shënoni thellësinë e futjes në tub për të siguruar lidhjen e duhur të montimit.
Përdorni një kruese për të hequr shtresën e jashtme të oksiduar nga sipërfaqja e tubit.
Pastroni tubin dhe pjesën e brendshme të montimit elektrofusion me peceta të miratuara.
Futni skajet e tubit në montim, duke i lidhur ato me thellësinë e shënuar.
Sigurojeni montimin me kapëset e shtrirjes për të parandaluar lëvizjen.
Lidhni njësinë e kontrollit të elektrofuzionit me terminalet e montimit.
Skanoni barkodin e montimit ose futni manualisht parametrat e saldimit.
Filloni ciklin e shkrirjes. Njësia e kontrollit jep rrymë në telat e rezistencës, duke ngrohur dhe shkrirë sipërfaqet HDPE.
Lëreni bashkimin të ftohet natyrshëm përpara se të hiqni kapëset dhe të trajtoni montimin.
Shënim: Respektimi i rreptë i procedurës së rekomanduar siguron një sistem bashkimi elektrofuzioni të fortë dhe rezistent ndaj rrjedhjeve.
Përparësitë e saldimit me elektrofuzion
Fleksibilitet në hapësira të ngushta
Saldimi me elektrofuzion ofron fleksibilitet të konsiderueshëm për instalimet në zona të kufizuara ose të vështira për t'u arritur. Pajisjet kompakte dhe pajisjet i lejojnë operatorët të punojnë me efikasitet aty ku hapësira është e kufizuar. Kjo metodë minimizon nevojën për makineri të mëdha ose lëvizje të gjerë tubash, duke e bërë atë ideale për rrjetet e shërbimeve urbane dhe projektet e rinovimit.
Kërkesa më e ulët për aftësi
Procesi i saldimit elektrofuzion është shumë i automatizuar. Njësia e kontrollit menaxhon ciklin e ngrohjes, duke reduktuar rrezikun e gabimit njerëzor. Operatorët nuk kanë nevojë për aftësi të avancuara saldimi, gjë që thjeshton trajnimin dhe përmirëson qëndrueshmërinë. Ky automatizim gjithashtu ndihmon në sigurimin e pajtueshmërisë me standardet rregullatore në projektet kritike të infrastrukturës.
Përshtatshmëria e riparimit
Elektrofuzioni shkëlqen në skenarët e riparimit. Kur një tubacion pëson dëmtime të rënda, të tilla si çarje ose vrima, teknikët mund të presin seksionin e prekur dhe të përdorin elektrofuzionin për të bashkuar segmentet e reja HDPE. Lidhja që rezulton është po aq e fortë sa tubi origjinal, duke eliminuar nevojën për kapëse ose mbërthyes shtesë. Kjo garanton një lidhje të besueshme mekanike dhe rikthen shpejt integritetin e sistemit.
Mundëson riparime efektive duke zëvendësuar seksionet e dëmtuara me bërryla të reja HDPE.
Garanton lidhje të forta mekanike, duke i bërë riparimet të qëndrueshme dhe rezistente ndaj rrjedhjeve.
Minimizon rrezikun e gabimeve të instalimit, duke siguruar një sistem plotësisht të integruar.
Disavantazhet e saldimit me elektrofuzion
Kostot më të larta të montimit
Një nga disavantazhet kryesore të elektrofuzionit është kostoja më e lartë e pajisjeve në krahasim me opsionet tradicionale të shkrirjes së prapanicës. Dizajni i specializuar dhe telat e rezistencës së integruar rrisin çmimin për njësi. Buxhetet e projekteve duhet të llogaritin këto shpenzime shtesë, veçanërisht në instalimet në shkallë të gjerë.
Nevojat për furnizim me energji elektrike
Saldimi me elektrofuzion kërkon një furnizim të qëndrueshëm me energji elektrike për të funksionuar njësinë e kontrollit dhe për të përfunduar procesin e shkrirjes. Vendet e largëta ose zonat me energji elektrike jo të besueshme mund të përballen me sfida gjatë instalimit. Planifikimi i duhur dhe zgjidhjet rezervë të energjisë janë thelbësore për të shmangur vonesat.
Këshillë: Verifikoni gjithmonë disponueshmërinë e energjisë dhe përputhshmërinë e montimit përpara se të filloni një projekt elektrofuzioni.
Aplikacionet e elektrofuzionit
Saldimi me elektrofuzion është bërë një metodë e preferuar për bashkimin e bërrylave HDPE në shumë mjedise të specializuara. Kjo teknikë ofron avantazhe unike që e bëjnë atë të përshtatshme për një sërë aplikimesh ku shkrirja tradicionale e të pasmeve mund të mos jetë praktike.
Fushat kryesore të aplikimit për saldimin me elektrofuzion:
Rrjetet e shërbimeve urbane:
Elektrofuzioni shkëlqen në projektet e infrastrukturës së qytetit. Instaluesit shpesh përballen me hapësirë të kufizuar në qemeret nëntokësore, llogore të ngushta ose korridore të mbushura me njerëz. Pajisjet dhe pajisjet kompakte lejojnë punë efikase pa pasur nevojë për makineri të mëdha.
Riparimet dhe mirëmbajtja e tubacioneve:
Riparimet urgjente kërkojnë shpejtësi dhe besueshmëri. Elektrofuzioni u mundëson teknikëve të presin pjesët e dëmtuara dhe të instalojnë shpejt bërrylat e reja HDPE. Procesi minimizon kohën e ndërprerjes dhe rikthen shërbimin me ndërprerje minimale.
Riparimi dhe përmirësimet e sistemit:
Shumë sisteme të vjetra të tubacioneve kanë nevojë për përmirësime për të përmbushur standardet moderne. Saldimi me elektrofuzion lejon integrimin e bërrylave të reja HDPE në rrjetet ekzistuese, edhe kur qasja është e kufizuar ose shtrirja e tubave është sfiduese.
Objektet industriale:
Fabrikat dhe fabrikat e përpunimit shpesh kanë strukturë komplekse tubacionesh me akses të kufizuar. Electrofusion ofron një zgjidhje për lidhjen e bërrylave në hapësira të ngushta, duke siguruar nyje rezistente ndaj rrjedhjeve në sistemet kritike.
Shpërndarja e ujit dhe gazit:
Ndërmarrjet komunale të ujit dhe gazit përdorin elektrofuzionin për lidhjet e shërbimit, linjat e degëve dhe instalimet e matësve. Metoda siguron cilësi të qëndrueshme të përbashkët, e cila është thelbësore për sigurinë dhe pajtueshmërinë rregullatore.
Këshillë: Saldimi me elektrofuzion është veçanërisht i vlefshëm në mjedise ku gërmimi është i kushtueshëm ose shkatërrues. Aftësia për të bashkuar tubat pa i lëvizur ato redukton shumë kompleksitetin e projektit.
Skenarët tipikë për përdorimin e elektrofuzionit:
Skenari i Aplikimit |
Pse preferohet elektrofuzioni |
Llogore të kufizuara urbane |
Mjetet kompakte përshtaten në hapësira të ngushta |
Riparimet emergjente të tubacioneve |
Krijim i shpejtë dhe i besueshëm i nyjeve |
Integrimi me sistemet e vjetra |
Përshtatet me tubacione të gabuara ose jo standarde |
Rikonstruksione industriale |
Punon rreth pajisjeve dhe strukturave ekzistuese |
Lidhjet e shërbimit |
Siguron rezultate të sakta dhe të përsëritshme për bërrylat me diametër të vogël |
Përmbledhje e përfitimeve:
Redukton nevojën për gërmime në shkallë të gjerë.
Mbështet reagimin e shpejtë gjatë riparimeve emergjente.
Ofron fleksibilitet për instalime komplekse ose të mbushura me njerëz.
Ofron nyje të qëndrueshme dhe me cilësi të lartë në mjedise sfiduese.
Saldimi me elektrofuzion vazhdon të fitojë popullaritet në sektorë ku hapësira, shpejtësia dhe përshtatshmëria janë kritike. Menaxherët dhe inxhinierët e projektit zgjedhin këtë metodë për të siguruar lidhje të besueshme për Bërrylat HDPE , veçanërisht kur teknikat tradicionale të shkrirjes nuk janë të realizueshme.
Krahasimi i Butt Fusion vs Electrofusion
Forca dhe besueshmëria e përbashkët
Forca dhe besueshmëria e nyjës janë faktorë kritikë kur zgjidhni një metodë bashkimi për një bërryl HDPE. Shkrirja e prapanicës krijon një saldim homogjen që përputhet me forcën e tubit origjinal. Ky proces siguron që integriteti i bashkimit të ruhet gjatë gjithë jetës së shërbimit të tubacionit. Zona e shkrirjes bëhet po aq e fortë sa muri i tubit, duke siguruar siguri në mjedise me presion të lartë dhe stres të lartë.
Saldimi me elektrofuzion siguron gjithashtu lidhje të besueshme, por forca e bashkimit varet nga cilësia dhe pajtueshmëria e pajisjes së përdorur. Ndërsa pajisjet moderne të elektrofuzionit janë projektuar për qëndrueshmëri, procesi mund të jetë më i ndjeshëm ndaj përgatitjes dhe shtrirjes së sipërfaqes. Pastrimi dhe kalibrimi i duhur janë thelbësorë për të arritur rezultate të qëndrueshme.
Tabela e mëposhtme përmbledh forcën krahasuese të bashkimit:
Metoda e Saldimit |
Përshkrimi i forcës së përbashkët |
Fusion prapanicë |
Prodhon një saldim aq të fortë sa vetë tubi. |
Elektrfuzioni |
Forca varet nga cilësia e montimit të përdorur. |
Saldimi me shkrirje prapanicë shpesh preferohet për infrastrukturën kritike ku kërkohet besueshmëri maksimale dhe performancë afatgjatë. Elektrofuzioni ofron një alternativë të fortë, veçanërisht në situatat kur aksesi është i kufizuar ose nevojiten riparime të shpejta.
Analiza e kostos
Kostoja mbetet një faktor vendimtar në ndërtimin dhe mirëmbajtjen e tubacionit. Fusioni i prapanicës ofron kosto më të ulëta materiale sepse pajisjet janë më pak komplekse dhe nuk përmbajnë komponentë të ngulitur. Megjithatë, investimi fillestar në pajisjet e shkrirjes së prapanicës mund të jetë më i lartë, veçanërisht për aplikimet me diametër të madh. Kostot e punës mund të rriten gjithashtu për shkak të nevojës për operatorë të kualifikuar dhe shtrirjes së saktë.
Nga ana tjetër, elektrofuzioni përfshin kosto më të larta materiale. Pajisjet përmbajnë tela të integruar të rezistencës, të cilat rrisin çmimin për njësi. Kostot e instalimit mund të jenë më të ulëta, pasi procesi është më i automatizuar dhe kërkon më pak aftësi manuale. Për projektet me diametër të vogël ose riparime, elektrofuzioni mund të ofrojë avantazhe në kosto duke reduktuar kohën e punës dhe duke minimizuar nevojën për trajnim të specializuar.
Tabela e mëposhtme krahason kostot mesatare:
Metoda e Saldimit |
Kostoja mesatare për bashkim |
Kostoja e instalimit |
Kostoja materiale |
Fusion prapanicë |
Më e ulët |
Më e lartë |
Më e ulët |
Elektrfuzioni |
Më e lartë |
Më e ulët |
Më e lartë |
Kostot e mirëmbajtjes afatgjatë për të dyja metodat mbeten të ulëta. Bërrylat HDPE i rezistojnë korrozionit dhe sulmit kimik, duke eliminuar nevojën për veshje mbrojtëse. Sipërfaqja e brendshme e lëmuar redukton grumbullimin e sedimentit, gjë që minimizon kërkesat për pastrim dhe mbështet efikasitetin dhe produktivitetin gjatë jetëgjatësisë së tubacionit.
Bërrylat HDPE kërkojnë mirëmbajtje minimale, duke çuar në kursime afatgjata të kostos.
Ato janë rezistente ndaj korrozionit dhe sulmeve kimike, duke eliminuar nevojën për veshje mbrojtëse.
Pjesa e brendshme e lëmuar e bërrylave HDPE redukton grumbullimin e sedimentit, duke minimizuar nevojën për pastrim të shpeshtë.
Shpejtësia e instalimit
Shpejtësia e instalimit ndikon drejtpërdrejt në afatet kohore të projektit dhe produktivitetin e përgjithshëm. Saldimi me shkrirje prapanicë zakonisht kërkon rreth 30 minuta për bashkim. Ky proces përfshin ngrohjen, rreshtimin, shkrirjen dhe ftohjen e tubit dhe montimit. Nevoja për shtrirje të saktë dhe kushte të kontrolluara mund të zgjasë kohën e instalimit, veçanërisht në mjedise sfiduese.
Saldimi me elektrofuzion ofron një cikël më të shpejtë të shkrirjes, me kohë ngrohjeje që varion nga 40 deri në 120 sekonda. Koha e ftohjes shton 15 deri në 30 minuta të tjera, por procesi i përgjithshëm është më pak intensiv i punës. Pajisjet kompakte dhe kontrollet e automatizuara lejojnë punë efikase në hapësira të kufizuara ose planimetri komplekse.
Tabela e mëposhtme thekson kohën mesatare të instalimit:
Metoda e Saldimit |
Koha mesatare e instalimit |
Fusion prapanicë |
Përafërsisht 30 minuta për nyje |
Elektrfuzioni |
Koha e shkrirjes nga 40 deri në 120 sekonda, plus koha e ftohjes prej 15 deri në 30 minuta |
Disa faktorë ndikojnë në shpejtësinë e instalimit për të dyja metodat:
Temperatura e pllakës së ngrohjes është kritike për shkrirjen e duhur të materialeve.
Presioni dhe koha e saldimit sigurojnë ngatërrim molekular dhe një bashkim të fortë.
Presioni dhe koha e ftohjes parandalojnë tkurrjen dhe ruajnë integritetin pas saldimit.
Konsiderata shtesë përfshijnë kushtet mjedisore si rrezet e diellit, përbërja e tokës dhe luhatjet e temperaturës. Pastrimi i duhur i sipërfaqes dhe kalibrimi i pajisjeve janë thelbësore për ruajtjen e shpejtësisë dhe cilësisë gjatë instalimit.
Këshillë: Pajisjet elektrofusionale ofrojnë performancë të qëndrueshme në mjedise të ndryshme, të cilat mund të rrisin shpejtësinë e instalimit dhe të reduktojnë kohën e ndërprerjes.
Si shkrirja e prapanicës ashtu edhe elektrofuzioni mbështesin nivele të larta të efikasitetit dhe produktivitetit kur aplikohen siç duhet. Zgjedhja varet nga madhësia e projektit, kushtet e vendit dhe nevoja për vendosje të shpejtë.
Pajisjet dhe Trajnimi
Zgjedhja midis bashkimit të prapanicës dhe saldimit elektrofuzion për bërrylat HDPE varet shumë nga pajisjet e kërkuara dhe trajnimi i nevojshëm për operatorët. Çdo metodë paraqet kërkesa unike përsa i përket makinerive, konfigurimit dhe zhvillimit të aftësive.
Saldimi me shkrirje me prapanicë mbështetet në makina të fuqishme dhe të specializuara. Këto makina duhet të ofrojnë kontroll të saktë mbi temperaturën dhe presionin. Operatorët duhet të kuptojnë funksionimin e makinës së saldimit me prapanicë, trajtimin e duhur të skajeve të tubave dhe rëndësinë e procesit të ftohjes. Pajisja shpesh përfshin kapëse tubash, pllaka ngrohëse dhe vegla ballore. Mirëmbajtja dhe kalibrimi i rregullt janë thelbësorë për të siguruar cilësi të qëndrueshme saldimi.
Saldimi me elektrofuzion përdor njësi kontrolli kompakte, portative. Këto njësi lidhen me pajisje me tela të integruar të rezistencës. Procesi kërkon më pak shtrirje manuale, por operatorët duhet t'i kushtojnë vëmendje përgatitjes, kohës, temperaturës, presionit dhe ftohjes. Trajnimi për saldimin elektrofuzion zakonisht zgjat rreth tetë orë. Ky trajnim thekson rëndësinë e shkrirjes së saktë të pajisjeve elektrofusionale dhe ndjekjes së procedurave strikte.
Tabela më poshtë përmbledh fokusin e trajnimit për secilën metodë:
Metoda e Saldimit |
Kohëzgjatja e Trajnimit |
Fushat kryesore të fokusit |
Saldim me shkrirje prapanicë |
Nuk është specifikuar |
Funksionimi i makinës së saldimit në prapanicë, trajtimi i duhur i skajeve të tubit, procesi i ftohjes |
Saldimi me elektrofuzion |
8 orë |
Shkrirja e saktë e pajisjeve, përgatitja, koha, temperatura, presioni, ftohja |
Shënim: Trajnimi i duhur siguron funksionim të sigurt dhe nyje me cilësi të lartë. Edhe me kontrollet e automatizuara, vëmendja ndaj detajeve mbetet kritike.
Pikat kryesore:
Fusioni i prapanicës kërkon pajisje më komplekse dhe një kuptim më të thellë të funksionimit të makinës.
Elektrofuzioni thjeshton procesin me kontrolle të automatizuara, por kërkon respektim të rreptë të përgatitjes dhe kohës.
Të dyja metodat përfitojnë nga trajnimi i vazhdueshëm dhe kontrollet e sigurimit të cilësisë.
Një ekip i trajnuar mirë mund të maksimizojë avantazhet e secilës metodë, duke siguruar lidhje të besueshme dhe të qëndrueshme me bërryla HDPE.
Zgjedhja e metodës më të mirë
Lista kontrolluese e vlerësimit të projektit
Përzgjedhja e teknikës optimale të bashkimit për një bërryl hdpe kërkon një vlerësim të plotë të faktorëve specifikë të projektit. Një listë kontrolli sistematike ndihmon në sigurimin e zgjedhjes së duhur si për aplikimet e shkrirjes së prapanicës ashtu edhe për aplikimet elektrofusionale:
Përputhshmëria e materialit: Konfirmoni që pajisjet e zgjedhura përputhen me përdorimin e synuar, të tilla si sistemet e furnizimit me ujë, shpërndarjes së gazit ose kullimit.
Vlerësimet e presionit: Verifikoni që pajisjet mund të përballojnë presionin maksimal të funksionimit të tubacionit.
Konsiderata mjedisore: Vlerësoni ekspozimin ndaj dritës UV, kimikateve ose faktorëve të tjerë stresues mjedisorë që mund të ndikojnë në performancën.
Dendësia e polietilenit: Zgjidhni materiale me densitet më të lartë për forcë dhe qëndrueshmëri më të madhe mekanike.
Specifikimet e prodhuesit: Kërkoni dhe rishikoni fletët e të dhënave teknike për të krahasuar veçoritë e produktit dhe për të siguruar përputhjen me kërkesat e projektit.
Shënim: Vëmendja e kujdesshme ndaj këtyre faktorëve mbështet besueshmërinë afatgjatë dhe maksimizon efikasitetin dhe produktivitetin në sistemet e tubacioneve.
Saldimi me shkrirje me prapanicë mbetet zgjedhja kryesore për bërrylat HDPE në shumicën e skenarëve, duke ofruar forcë të pakrahasueshme të bashkimit dhe efikasitet të kostos. Elektrofuzioni shkëlqen në hapësira të mbyllura ose për riparime të shpejta. FusingX HDPE Butt Fusion Fittings dallohen për shkak të materialit të tyre PE100, gamës së gjerë të përmasave dhe kontrollit rigoroz të cilësisë.
Veçori |
Përshkrimi |
Materiali |
PE100 polietileni me densitet të lartë |
Gama e madhësisë |
63mm–1200mm |
Nivelet e presionit |
PN10–PN16 |
Prodhimtaria |
Pajisje të avancuara, inspektim i rreptë |
Aplikimi |
Furnizimi me ujë dhe sisteme industriale të besueshme, rezistente ndaj rrjedhjeve |
Për vende të hapura dhe tubacione të mëdha, zgjidhni bashkimin e prapanicës. Për hapësira të ngushta ose riparime, zgjidhni elektrofusion.
FAQ
Cili është avantazhi kryesor i shkrirjes së të pasmeve për bërrylat HDPE?
Shkrirja e të pasmeve krijon një nyje homogjene të qetë. Kjo metodë jep forcë të jashtëzakonshme dhe besueshmëri afatgjatë. Është ideal për aplikime me presion të lartë dhe me diametër të madh.
Kur duhet të zgjedh elektrofuzionin mbi bashkimin e prapanicës?
Elektrofuzioni funksionon më mirë në hapësira të mbyllura ose për riparime të tubacioneve. Procesi përdor pajisje kompakte dhe kërkon më pak shtrirje manuale, duke e bërë atë të përshtatshëm për rrjetet e shërbimeve urbane dhe projektet e rinovimit.
A janë FusingX HDPE Butt Fusion Fittings të pajtueshme me tubat standardë PE?
po. FusingX HDPE Butt Fusion Fittings përputhen me standardet ndërkombëtare. Ato përshtaten me tubacionet standarde të ujit dhe gazit PE, duke siguruar integrim të lehtë në sistemet ekzistuese.
Sa zgjat një nyje tipike e shkrirjes së prapanicës?
Një bashkim fusioni prapavijë i instaluar siç duhet mund të zgjasë mbi 50 vjet në kushte normale funksionimi. Pajisjet FusingX ofrojnë rezistencë të shkëlqyer ndaj korrozionit dhe kimikateve.
Çfarë trajnimi kërkohet për bashkimin e prapanicës dhe saldimin elektrofusion?
Operatorët kanë nevojë për trajnim praktik për të dyja metodat. Fusioni i prapanicës kërkon njohuri për funksionimin dhe shtrirjen e makinës. Trajnimi me elektrofuzion fokusohet në përgatitjen, kohën dhe ndjekjen e procedurave të automatizuara.
A mund të përdor fuzionin e prapanicës për bërrylat HDPE me diametër të vogël?
Jo. Fusioni me prapanicë nuk rekomandohet për tubat me diametër më të vogël se 63 mm ose trashësi muri nën 6 mm. Elektrofuzioni është metoda e preferuar për lidhjet me diametër të vogël.
Çfarë e bën FusingX HDPE Butt Fusion Fittings një zgjedhje të besueshme?
Pajisjet FusingX përdorin material PE100 dhe kontroll të rreptë të cilësisë. Ato ofrojnë një gamë të gjerë përmasash, jetë të gjatë shërbimi dhe instalim të shpejtë. Këto karakteristika sigurojnë performancë të besueshme për tubacionet e ujit, gazit dhe industriale.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori