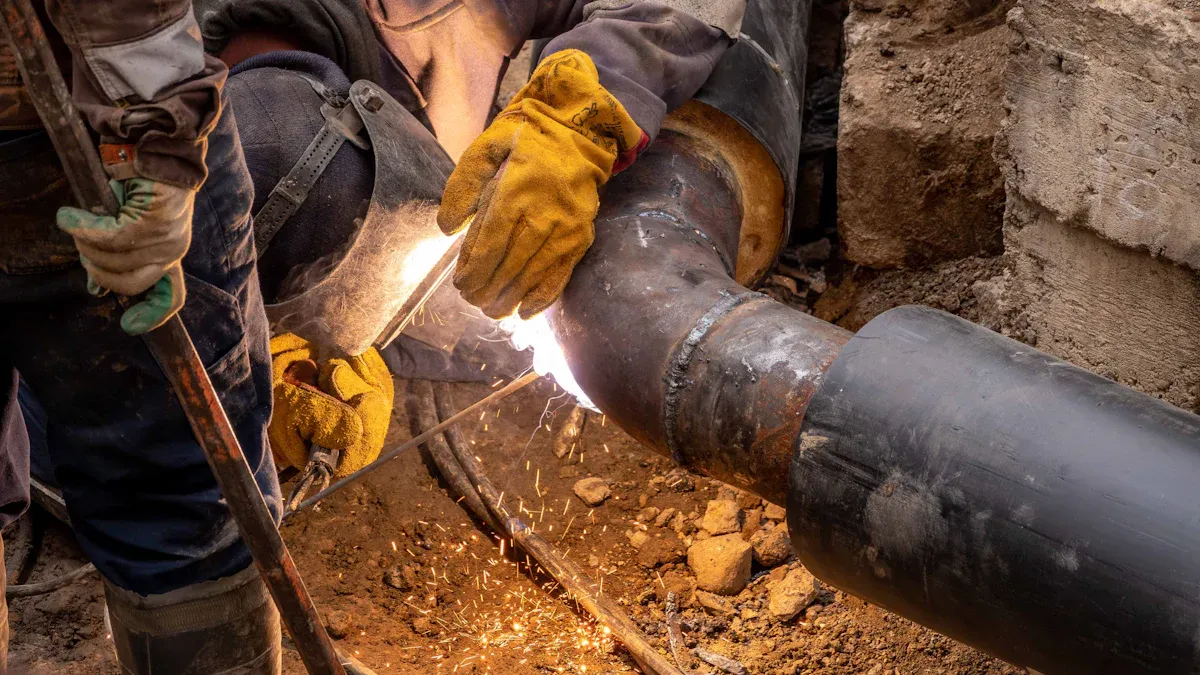
För de flesta applikationer framstår stumsvetsning som det föredragna valet för sammanfogning av en hdpe-armbåge, speciellt när du använder FusingX HDPE Butt Fusion Fittings. Denna metod ger exceptionell fogstyrka, långsiktig tillförlitlighet och kostnadseffektivitet. Viktiga beslutsfaktorer inkluderar gemensam integritet, installationshastighet och anpassningsförmåga till olika miljöer. Tabellen nedan ger en snabb jämförelse för omedelbar tydlighet.
Faktor |
Butt Fusion |
Elektrofusion |
Ledstyrka |
Excellent |
Mycket bra |
Pålitlighet |
Hög |
Hög |
Kosta |
Lägre |
Högre |
Installationshastighet |
Snabb |
Måttlig |
Utrymmeskrav |
Mer |
Mindre |
Viktiga takeaways
Stumsvetsning erbjuder utmärkt foghållfasthet och långsiktig tillförlitlighet, vilket gör den idealisk för högtrycksapplikationer.
Elektrofusionssvetsning är perfekt för trånga utrymmen och snabba reparationer, tack vare dess kompakta utrustning och automatiserade process.
Kostnadseffektivitet gynnar stumfusion, eftersom det kräver färre material och lägre arbetskostnader jämfört med elektrofusion.
Installationshastigheten är generellt snabbare med elektrofusion, vilket kan slutföra sammansmältningen på mindre än två minuter, medan buttfusion tar cirka 30 minuter per led.
Båda metoderna kräver specifik utrustning och utbildning; butt fusion kräver skickliga operatörer, medan elektrofusion förenklar träningen tack vare sin automatisering.
Överväg projektkrav noggrant; butt fusion passar rör med stor diameter, medan elektrofusion utmärker sig i trånga eller komplexa miljöer.
Regelbundet underhåll och kvalitetskontroll är avgörande för båda metoderna för att säkerställa starka, läckagesäkra fogar.
FusingX HDPE Butt Fusion Fittings är kompatibla med standard PE-rör, vilket säkerställer pålitlig prestanda för olika applikationer.
HDPE-armbågsfogningsmetoder
HDPE-böjanslutningar är beroende av två primära rörförbindningstekniker: stumsvetsning och elektrosvetsning. Varje metod erbjuder distinkta fördelar, vilket gör dem lämpliga för olika projektkrav och installationsmiljöer.
Butt Fusion Welding Översikt
Stumsvetsning är en allmänt använd process för att sammanfoga HDPE-krökar i storskaliga rörsystem. Tekniken går ut på att värma upp ändarna på röret och passa tills båda ytorna når ett smält tillstånd. När de är uppvärmda pressas komponenterna ihop och bildar en sömlös fog. Denna metod kräver exakt inriktning och kontroll genom hela fusionsprocessen. Stumsvetsning är bäst lämpad för raka sträckor och öppna byggarbetsplatser, där utrymme och åtkomst inte är begränsat.
Utrustningen som används för stumsmältning inkluderar robusta svetsmaskiner med högre effektkrav. Dessa maskiner säkerställer konsekvent uppvärmning och tryck, vilket resulterar i starka, läckagesäkra fogar. Butt fusion är idealisk för rör med stor diameter och högtrycksapplikationer, såsom kommunal vattenförsörjning eller industriella rörledningar. Processen ger utmärkt fogstyrka och långvarig hållbarhet, vilket gör den till ett föredraget val för kritisk infrastruktur.
Elektrofusionssvetsningsöversikt
Elektrofusionssvetsning ger en alternativ lösning för HDPE-knäinstallation, särskilt i trånga utrymmen eller komplexa layouter. Denna metod använder beslag inbäddade med motståndstrådar. När de är anslutna till en bärbar elektrosvetsmaskin, värms trådarna upp och smälter samman kopplingen till röret. Processen är starkt automatiserad och kräver mindre manuell justering jämfört med stumfusion.
Elektrofusion är särskilt effektiv för rör med liten diameter och nödreparationer. Utrustningen är kompakt och förbrukar mindre ström, vilket gör den lämplig för avlägsna eller begränsade platser. Elektrofusionskopplingar är designade för snabba och pålitliga anslutningar, även när åtkomsten är begränsad. Metoden gynnas i elnät, reparationsscenarier och installationer där precision och flexibilitet är avgörande.
Tips: Elektrosvetsning förenklar rörskarvning i områden med begränsat utrymme eller utmanande åtkomst, medan stumsvetsning utmärker sig i öppna miljöer med större rör.
Teknisk jämförelsetabell
Särdrag |
Elektrofusionssvetsning |
Butt Fusion Welding |
Anslutningsmetod |
Inbäddade motståndstrådar säkringar och rör |
Värmer upp rör och kopplingsändar direkt och pressar sedan ihop |
Byggprocess |
Automatiserad, lägre uppriktningskrav |
Kräver exakt kontroll och uppriktning |
Utrustningskrav |
Bärbar maskin, låg effekt |
Större maskin, högre effekt |
Applikationsscenarier |
Komplexa anslutningar med liten diameter |
Rörledningar med stor diameter och långa avstånd |
Kosta |
Högre utrustnings- och monteringskostnader |
Lägre kostnader för beslag och utrustning |
Tabell för vanliga användningsfall
Svetsmetod |
Beskrivning av användningsfall |
Elektrofusion |
Lämplig för HDPE-rör med liten diameter, idealisk för trånga utrymmen och utmärkt för akuta reparationer. |
Butt Fusion |
Bäst för rör med stor diameter, högtrycksapplikationer och öppna konstruktionsmiljöer. |
Båda fusionsmetoderna spelar en viktig roll vid montering av HDPE-armbågar. Projektkrav, fogstyrka och platsförhållanden avgör den mest lämpliga tekniken. FusingX erbjuder högkvalitativa kopplingar som är kompatibla med både stumsmältning och elektrofusion, vilket säkerställer pålitlig prestanda för olika applikationer.
Butt Fusion Welding för HDPE armbåge
Butt Fusion Process
Utrustning som behövs
Stumsvetsning för en hdpe-armbåge kräver specialutrustning för att säkerställa en tillförlitlig anslutning. De väsentliga verktygen inkluderar en stumsvetsmaskin, rörklämmor, en värmeplatta och ett beklädnadsverktyg. Svetsmaskinen måste ge stabil kraft och exakt kontroll över temperatur och tryck. Operatörer behöver också rengöringsmedel för att ta bort föroreningar från röret och kopplingsytorna. Regelbundet underhåll av all utrustning är avgörande för att upprätthålla svetsintegritet och förhindra fel under drift.
Steg-för-steg procedur
Stumfusionsprocessen följer en serie exakta steg för att uppnå en stark, läckagesäker fog. Tabellen nedan visar de rekommenderade driftsförhållandena och åtgärderna för svetsning av HDPE-knäbågar:
Steg |
Beskrivning |
1 |
Rengör oljekretsens skarvar och anslut alla delar av svetsmaskinen korrekt. |
2 |
Mät strömförsörjningsspänningen och kontrollera att den uppfyller kraven för svetsmaskinen. |
3 |
Kontrollera och rengör värmeplattan; byt ut om den är skadad. |
4 |
Ställ in parametrar som värmeabsorption och kylningstid enligt svetsprocessen. |
5 |
Jämna ut röret och justera koncentriciteten med en klämma. |
6 |
Se till att svetsändens yta är jämn och parallell, med ett mellanrum på mindre än 0,3 mm. |
7 |
Mät och registrera dragtrycket (Pt) under svetsning. |
8 |
Justera svetstrycket (P1) baserat på dragtrycket (Pt) och specificerat tryck (P2). |
9 |
Starta endoterm tidtagning när presshöjden når det angivna värdet. |
10 |
Montera svetsytan omedelbart efter att värmeplattan tagits bort och öka trycket jämnt. |
11 |
Minska trycket till noll efter kylningstid och demontera svetsade komponenter. |
12 |
Vidta skyddsåtgärder vid svetsning under noll för att bibehålla yttemperaturen. |
13 |
Se till att alla föremål som kommer i kontakt med svetsytan är rena och torra. |
14 |
Tillåt tillräcklig naturlig kylning efter svetsning för att eliminera inre stress. |
15 |
Använd inte butt fusion för komponenter med dn≤63mm eller väggtjocklek e<6mm. |
16 |
Använd elektrofusionsanslutning för olika komponenter i SDR-serien. |
Obs: Att upprätthålla en ren och kontrollerad miljö under processen är avgörande för optimal ledintegritet.
Fördelar med Butt Fusion Welding
Ledstyrka
Butt fusion skapar en homogen fog som matchar eller överstiger styrkan hos originalröret. Fusionszonen blir lika robust som rörväggen, vilket säkerställer hög fogintegritet. Denna styrka är avgörande för applikationer där rörledningen måste motstå inre tryck och externa belastningar.
Kostnadseffektivitet
En av de största fördelarna med butt fusion är dess kostnadseffektivitet. Processen kräver inte ytterligare material som lim eller mekaniska fästelement. Arbetskostnaderna förblir låga på grund av den relativt snabba installationstiden, särskilt när man använder avancerad utrustning. På lång sikt minskar fogens hållbarhet underhållskostnaderna.
Lång livslängd och hållbarhet
Stumsvetsning ger en läcksäker anslutning som motstår korrosion och kemiska angrepp. Skarven kan hålla i årtionden och matchar ofta själva rörledningens livslängd. Denna hållbarhet gör butt fusion till en föredragen metod för kritiska infrastrukturprojekt.
Fördel |
Beskrivning |
Starka leder |
Den resulterande fogen är lika stark som eller till och med starkare än själva röret. |
Inget ytterligare material |
Butt fusion kräver inte lim eller mekaniska fästen, vilket gör det till en ren, pålitlig sammanfogningsmetod. |
Läcksäker anslutning |
Förbandet är tätt, vilket är avgörande för gas- och vattenledningsapplikationer. |
Nackdelar med Butt Fusion Welding
Utrustningskomplexitet
Nackdelarna med butt fusion inkluderar komplexiteten hos den nödvändiga utrustningen. Operatörer måste använda maskiner som ger exakt kontroll över temperatur och tryck. Utrustningsfel eller felaktig kalibrering kan leda till svaga fogar eller inkonsekventa svetsar.
Utrymmeskrav
Stumsvetsning kräver tillräckligt utrymme för maskininstallation och röruppriktning. Begränsad åtkomst eller begränsade miljöer kan göra processen utmanande. Felinriktning eller kontaminering från smuts eller olja kan äventyra svetskvaliteten och minska fogens effektivitet.
Tips: Följ alltid strikta kvalitetskontrollåtgärder, inklusive visuell inspektion och regelbundet utrustningsunderhåll, för att minimera nackdelarna med stumfusion och säkerställa tillförlitlig prestanda.
Butt Fusion-applikationer
Stumsvetsning har blivit standardmetoden för sammanfogning av HDPE-knäbågar i många industrier. Denna process ger pålitliga, höghållfasta fogar som uppfyller kraven från modern infrastruktur. Mångsidigheten hos butt fusion gör att den kan tjäna ett brett spektrum av applikationer, från kommunal vattenförsörjning till industriell vätsketransport.
Många kommunala vattensystem är beroende av stumfusion för rörledningskonstruktion. Metoden säkerställer läckagesäkra anslutningar, vilket är avgörande för att upprätthålla vattenkvaliteten och minska underhållskostnaderna. Gasdistributionsnätverk drar också nytta av de robusta fogar som skapas av stumsvetsning. Dessa nätverk kräver konsekvent prestanda under tryck, och fusionsprocessen ger den nödvändiga hållbarheten.
Industrianläggningar väljer ofta stumfusion för kemiska rörledningar. Processen motstår korrosion och kemiska angrepp, vilket gör den lämplig för transport av aggressiva vätskor. I avloppsreningsverk stödjer stumsvetsning förflyttning av avloppsvatten genom komplexa rörlayouter. De sömlösa fogarna förhindrar läckor och föroreningar, vilket är avgörande för miljösäkerheten.
Stumsvetsning används i stor utsträckning inom jordbruket för att förbättra bevattningseffektiviteten. Processen skapar starka, pålitliga fogar som tål höga tryck och frekvent användning. Lantbrukare och konstruktörer av bevattningssystem föredrar butt fusion för dess långa livslängd och låga underhållskrav.
Gruvdrift är beroende av stumfusion för att konstruera rörledningar för vätsketransport. De tuffa förhållandena i gruvmiljöer kräver fogar som klarar nötning och tunga belastningar. Stumsvetsning uppfyller dessa krav genom att producera robusta, konsekventa svetsar. Automatiseringen av processen minskar fel och säkerställer enhetlig kvalitet i stora projekt.
Olje- och gasindustrin använder också stumfusion för ovanjords- och nedgrävda rörledningar. Metoden stödjer säker transport av bränslen och kemikalier över långa avstånd. Entreprenörer uppskattar hastigheten och tillförlitligheten av stumfusion, särskilt när man arbetar på rör med stor diameter.
Dessutom är stumfusion vanligt i brandskyddssystem, lakvattenuppsamling av deponier och bergvärmenät. Varje applikation drar nytta av processens förmåga att skapa homogena, långvariga fogar. Anpassningsförmågan hos butt fusion gör det till ett föredraget val för både nya installationer och systemuppgraderingar.
Följande lista belyser typiska projekt som använder stumsvetsning för HDPE-armbågar:
Kommunal vattenförsörjning och distribution
Gasöverförings- och distributionsnät
Jordbruksbevattningssystem
Rörledningar för transport av gruvvätskor
Industriella kemiska bearbetningslinjer
Avlopps- och reningsverk
Olje- och gasledningar
Brandskydd och säkerhetssystem
Deponi och miljöteknik
Jordvärme och fjärrvärmenät
Stumsvetsning fortsätter att sätta standarden för HDPE-vinkelanslutningar. Dess beprövade prestanda, anpassningsförmåga och kostnadseffektivitet gör den till den bästa lösningen för ingenjörer och entreprenörer över hela världen.
Elektrofusionssvetsning för HDPE armbåge
Elektrofusionsprocess
Utrustning som behövs
Elektrofusionssvetsning för HDPE-krökar kräver en specifik uppsättning verktyg. Huvudkomponenten är elektrofusionsstyrenheten, som levererar ström till de inbäddade motståndstrådarna i armaturen. Operatörer behöver också rörskärare för att säkerställa rena, fyrkantiga ändar på HDPE-röret. Skrapor eller roterande skalare tar bort det oxiderade lagret från rörytan, vilket är nödvändigt för en stark sammansmältning. Justeringsklämmor håller röret och armbågen på plats under processen. Streckkodsläsare eller manuella inmatningsenheter kan användas för att ställa in rätt svetsparametrar för varje koppling. Rengöringsservetter är nödvändiga för att eliminera damm och föroreningar innan smältningen påbörjas.
Steg-för-steg procedur
Elektrofusionsprocessen följer en serie kontrollerade steg för att skapa en pålitlig fog:
Klipp HDPE-rörändarna rakt och ta bort eventuella grader.
Märk insättningsdjupet på röret för att säkerställa korrekt passning.
Använd en skrapa för att ta bort det yttre oxiderade lagret från rörytan.
Rengör både röret och insidan av elektrosvetskopplingen med godkända våtservetter.
Sätt in rörändarna i kopplingen och rikta in dem med det markerade djupet.
Säkra enheten med inriktningsklämmor för att förhindra rörelse.
Anslut elektrofusionsstyrenheten till kopplingsterminalerna.
Skanna den passande streckkoden eller ange svetsparametrarna manuellt.
Starta fusionscykeln. Styrenheten levererar ström till motståndstrådarna, värmer upp och smälter HDPE-ytorna.
Låt fogen svalna naturligt innan du tar bort klämmorna och hanterar monteringen.
Obs: Strikt efterlevnad av den rekommenderade proceduren säkerställer ett starkt, läckagesäkert elektrofusionsfogsystem.
Fördelar med elektrosvetsning
Flexibilitet i trånga utrymmen
Elektrofusionssvetsning erbjuder betydande flexibilitet för installationer i trånga eller svåråtkomliga områden. Den kompakta utrustningen och tillbehören tillåter förare att arbeta effektivt där utrymmet är begränsat. Denna metod minimerar behovet av stora maskiner eller omfattande rörrörelser, vilket gör den idealisk för stadsnät och renoveringsprojekt.
Lägre skicklighetskrav
Processen för elektrosvetsning är mycket automatiserad. Styrenheten hanterar uppvärmningscykeln, vilket minskar risken för mänskliga fel. Operatörer behöver inte avancerade svetsfärdigheter, vilket förenklar utbildningen och förbättrar konsistensen. Denna automatisering hjälper också till att säkerställa efterlevnad av regulatoriska standarder i kritiska infrastrukturprojekt.
Reparationslämplighet
Elektrofusion utmärker sig i reparationsscenarier. När en rörledning får allvarliga skador, såsom sprickor eller hål, kan tekniker skära ut den drabbade sektionen och använda elektrofusion för att sammanfoga nya HDPE-segment. Den resulterande fogen är lika stark som originalröret, vilket eliminerar behovet av ytterligare klämmor eller fästelement. Detta garanterar en pålitlig mekanisk bindning och återställer systemets integritet snabbt.
Möjliggör effektiva reparationer genom att ersätta skadade sektioner med nya HDPE-armbågar.
Garanterar starka mekaniska bindningar, vilket gör reparationer hållbara och läckagesäkra.
Minimerar risken för installationsfel, vilket säkerställer ett helt integrerat system.
Nackdelar med elektrosvetsning
Högre monteringskostnader
En av de största nackdelarna med elektrofusion är den högre kostnaden för beslag jämfört med traditionella alternativ för stumfusion. Den specialiserade designen och inbäddade motståndstrådar ökar priset per enhet. Projektbudgetar måste stå för dessa merkostnader, särskilt vid storskaliga installationer.
Strömförsörjning behov
Elektrofusionssvetsning kräver en stabil strömförsörjning för att styra styrenheten och slutföra sammansmältningsprocessen. Avlägsna platser eller områden med opålitlig elektricitet kan möta utmaningar under installationen. Korrekt planering och reservkraftlösningar är viktiga för att undvika förseningar.
Tips: Kontrollera alltid strömtillgänglighet och passningskompatibilitet innan du startar ett elektrofusionsprojekt.
Elektrofusionsapplikationer
Elektrofusionssvetsning har blivit en föredragen metod för att sammanfoga HDPE-krökar i många specialiserade miljöer. Denna teknik erbjuder unika fördelar som gör den lämplig för en rad applikationer där traditionell buttfusion kanske inte är praktisk.
Viktiga tillämpningsområden för elektrosvetssvetsning:
Urban Utility Networks:
Elektrofusion utmärker sig i stadsinfrastrukturprojekt. Installatörer möter ofta begränsat utrymme i underjordiska valv, smala diken eller trånga brukskorridorer. Den kompakta utrustningen och beslagen möjliggör effektivt arbete utan behov av stora maskiner.
Reparationer och underhåll av rörledningar:
Nödreparationer kräver snabbhet och tillförlitlighet. Elektrofusion gör det möjligt för tekniker att skära ut skadade sektioner och snabbt installera nya HDPE-krökar. Processen minimerar driftstopp och återställer tjänsten med minimala avbrott.
Eftermontering och systemuppgraderingar:
Många äldre rörledningssystem behöver uppgraderingar för att möta moderna standarder. Elektrofusionssvetsning möjliggör integrering av nya HDPE-krökar i befintliga nätverk, även när åtkomsten är begränsad eller rörinriktningen är utmanande.
Industriella anläggningar:
Fabriker och bearbetningsanläggningar har ofta komplexa rörsystem med begränsad åtkomst. Electrofusion ger en lösning för att ansluta armbågar i trånga utrymmen, vilket säkerställer läckagesäkra leder i kritiska system.
Vatten- och gasdistribution:
Kommunala vatten- och gasverk använder elektrofusion för serviceanslutningar, grenledningar och mätarinstallationer. Metoden säkerställer en jämn fogkvalitet, vilket är väsentligt för säkerhet och regelefterlevnad.
Tips: Elektrosvetsning är särskilt värdefull i miljöer där schaktning är kostsam eller störande. Möjligheten att sammanfoga rör utan att flytta dem minskar projektets komplexitet avsevärt.
Typiska scenarier för användning av elektrofusion:
Applikationsscenario |
Varför elektrofusion är att föredra |
Instängda stadsgravar |
Kompakta verktyg passar i trånga utrymmen |
Akut reparationer av rörledningar |
Snabbt, pålitligt fogskapande |
Integration med gamla system |
Anpassar sig till felinriktade eller icke-standardiserade rör |
Industriella ombyggnader |
Arbetar kring befintlig utrustning och strukturer |
Serviceanslutningar |
Säkerställer exakta, repeterbara resultat för armbågar med liten diameter |
Sammanfattning av förmåner:
Minskar behovet av storskalig schaktning.
Stöder snabb respons vid akuta reparationer.
Ger flexibilitet för komplexa eller trånga installationer.
Levererar konsekventa, högkvalitativa fogar i utmanande miljöer.
Elektrofusionssvetsning fortsätter att bli populär i sektorer där utrymme, hastighet och anpassningsförmåga är avgörande. Projektledare och ingenjörer väljer denna metod för att säkerställa tillförlitliga anslutningar för HDPE-armbågar , speciellt när traditionella fusionstekniker inte är möjliga.
Butt Fusion vs Electrofusion Jämförelse
Ledstyrka och tillförlitlighet
Ledstyrka och tillförlitlighet är kritiska faktorer när man väljer en sammanfogningsmetod för en HDPE-armbåge. Stumfusion skapar en homogen svets som matchar styrkan hos originalröret. Denna process säkerställer att fogens integritet bibehålls under hela rörledningens livslängd. Fusionszonen blir lika robust som rörväggen, vilket ger förtroende i högtrycks- och högbelastningsmiljöer.
Elektrofusionssvetsning ger också tillförlitliga anslutningar, men styrkan på fogen beror på kvaliteten och kompatibiliteten hos den använda beslaget. Medan moderna elektrofusionskopplingar är konstruerade för hållbarhet, kan processen vara mer känslig för ytförberedelse och inriktning. Korrekt rengöring och kalibrering är avgörande för att uppnå konsekventa resultat.
Följande tabell sammanfattar den jämförande fogstyrkan:
Svetsmetod |
Ledstyrka Beskrivning |
Butt Fusion |
Ger en svets som är lika stark som själva röret. |
Elektrofusion |
Styrkan beror på kvaliteten på beslaget som används. |
Stumsvetsning föredras ofta för kritisk infrastruktur där maximal tillförlitlighet och långtidsprestanda krävs. Elektrofusion är ett starkt alternativ, särskilt i situationer där åtkomsten är begränsad eller snabba reparationer är nödvändiga.
Kostnadsanalys
Kostnader är fortfarande en avgörande faktor vid konstruktion och underhåll av rörledningar. Butt fusion erbjuder lägre materialkostnader eftersom beslagen är mindre komplexa och inte innehåller inbäddade komponenter. Däremot kan den initiala investeringen i stumfusionsutrustning vara högre, särskilt för applikationer med stor diameter. Arbetskraftskostnaderna kan också öka på grund av behovet av skickliga operatörer och exakt anpassning.
Elektrofusion innebär å andra sidan högre materialkostnader. Beslagen innehåller inbäddade motståndstrådar, vilket ökar priset per enhet. Installationskostnaderna kan vara lägre, eftersom processen är mer automatiserad och kräver mindre manuell skicklighet. För projekt med liten diameter eller reparationer kan elektrofusion erbjuda kostnadsfördelar genom att minska arbetstiden och minimera behovet av specialiserad utbildning.
Tabellen nedan jämför de genomsnittliga kostnaderna:
Svetsmetod |
Genomsnittlig kostnad per fog |
Installationskostnad |
Materialkostnad |
Butt Fusion |
Lägre |
Högre |
Lägre |
Elektrofusion |
Högre |
Lägre |
Högre |
Långsiktiga underhållskostnader för båda metoderna är fortfarande låga. HDPE armbågar motstår korrosion och kemiska angrepp, vilket eliminerar behovet av skyddande beläggningar. Den släta inre ytan minskar sedimentuppbyggnad, vilket minimerar rengöringskraven och stödjer effektivitet och produktivitet under rörledningens livslängd.
HDPE-armbågar kräver minimalt underhåll, vilket leder till långsiktiga kostnadsbesparingar.
De är resistenta mot korrosion och kemiska angrepp, vilket eliminerar behovet av skyddande beläggningar.
Den släta insidan av HDPE-armbågarna minskar sedimentuppbyggnad, vilket minimerar behovet av frekvent rengöring.
Installationshastighet
Installationshastigheten påverkar projektets tidslinjer och den totala produktiviteten direkt. Stumsvetsning kräver vanligtvis cirka 30 minuter per fog. Denna process inkluderar uppvärmning, inriktning, sammansmältning och kylning av röret och kopplingen. Behovet av exakt uppriktning och kontrollerade förhållanden kan förlänga installationstiden, särskilt i utmanande miljöer.
Elektrofusionssvetsning erbjuder en snabbare smältcykel, med uppvärmningstider från 40 till 120 sekunder. Kylningstiden ger ytterligare 15 till 30 minuter, men den totala processen är mindre arbetsintensiv. Den kompakta utrustningen och automatiserade kontrollerna möjliggör effektivt arbete i trånga utrymmen eller komplexa layouter.
Följande tabell visar de genomsnittliga installationstiderna:
Svetsmetod |
Genomsnittlig installationstid |
Butt Fusion |
Cirka 30 minuter per led |
Elektrofusion |
Fusionstid på 40 till 120 sekunder, plus kyltid på 15 till 30 minuter |
Flera faktorer påverkar installationshastigheten för båda metoderna:
Värmeplattans temperatur är avgörande för korrekt smältning av material.
Svetstryck och tid säkerställer molekylär intrassling och en stark fog.
Kyltryck och tid förhindrar krympning och bibehåller integriteten efter svetsning.
Ytterligare överväganden inkluderar miljöförhållanden som solljus, marksammansättning och temperaturfluktuationer. Korrekt ytrengöring och kalibrering av utrustningen är avgörande för att upprätthålla hastighet och kvalitet under installationen.
Tips: Elektrofusionskopplingar ger konsekvent prestanda i olika miljöer, vilket kan öka installationshastigheten och minska stilleståndstiden.
Både stumfusion och elektrofusion stödjer höga nivåer av effektivitet och produktivitet när de appliceras på rätt sätt. Valet beror på projektstorlek, platsförhållanden och behovet av snabb implementering.
Utrustning och utbildning
Valet mellan stumsvetsning och elektrosvetsning för HDPE-knäbågar beror mycket på den utrustning som krävs och den utbildning som behövs för operatörerna. Varje metod ställer unika krav vad gäller maskineri, installation och kompetensutveckling.
Stumsvetsning är beroende av robusta, specialiserade maskiner. Dessa maskiner måste ge exakt kontroll över temperatur och tryck. Operatörer måste förstå hur stumsvetsmaskinen fungerar, korrekt hantering av rörändar och vikten av kylningsprocessen. Utrustningen inkluderar ofta rörklämmor, värmeplattor och fasadverktyg. Regelbundet underhåll och kalibrering är avgörande för att säkerställa konsekvent svetskvalitet.
Elektrofusionssvetsning använder kompakta, bärbara styrenheter. Dessa enheter ansluts till beslag med inbäddade motståndstrådar. Processen kräver mindre manuell justering, men operatörer måste vara noga med förberedelser, timing, temperatur, tryck och nedkylning. Utbildning för elektrosvetsning varar vanligtvis cirka åtta timmar. Denna utbildning betonar vikten av att noggrant smälta samman elektrofusionskopplingar och följa strikta procedurer.
Tabellen nedan sammanfattar träningsfokus för varje metod:
Svetsmetod |
Utbildningens längd |
Viktiga fokusområden |
Butt Fusion Welding |
Ej specificerat |
Drift av stumsvetsmaskin, korrekt hantering av rörändar, kylprocess |
Elektrofusionssvetsning |
8 timmar |
Exakt sammansmältning av beslag, förberedelse, timing, temperatur, tryck, nedkylning |
Obs: Korrekt utbildning säkerställer säker drift och leder av hög kvalitet. Även med automatiserade kontroller förblir uppmärksamhet på detaljer kritisk.
Nyckelpunkter:
Butt fusion kräver mer komplex utrustning och en djupare förståelse för maskindrift.
Elektrofusion förenklar processen med automatiserade kontroller men kräver strikt efterlevnad av förberedelser och timing.
Båda metoderna drar nytta av löpande utbildning och kvalitetssäkringskontroller.
Ett välutbildat team kan maximera fördelarna med båda metoderna, vilket säkerställer pålitliga och hållbara HDPE-knäkopplingar.
Att välja den bästa metoden
Checklista för projektbedömning
Att välja den optimala sammanfogningstekniken för en hdpe-armbåge kräver en grundlig utvärdering av projektspecifika faktorer. En systematisk checklista hjälper till att säkerställa det rätta valet för både butt fusion och elektrofusion:
Materialkompatibilitet: Bekräfta att de valda beslagen matchar den avsedda användningen, såsom vattenförsörjning, gasdistribution eller dräneringssystem.
Tryckklasser: Kontrollera att kopplingarna klarar det maximala driftstrycket för rörledningen.
Miljöhänsyn: Bedöm exponering för UV-ljus, kemikalier eller andra miljöpåfrestningar som kan påverka prestandan.
Densitet av polyeten: Välj material med högre densitet för ökad mekanisk styrka och hållbarhet.
Tillverkarens specifikationer: Begär och granska tekniska datablad för att jämföra produktegenskaper och säkerställa efterlevnad av projektkrav.
Obs: Noggrann uppmärksamhet på dessa faktorer stödjer långsiktig tillförlitlighet och maximerar effektivitet och produktivitet i rörledningssystem.
Stumsvetsning är fortfarande det bästa valet för HDPE-böjar i de flesta scenarier, och erbjuder oöverträffad fogstyrka och kostnadseffektivitet. Elektrofusion utmärker sig i trånga utrymmen eller för snabba reparationer. FusingX HDPE Butt Fusion Fittings sticker ut på grund av deras PE100-material, breda storleksintervall och rigorösa kvalitetskontroll.
Särdrag |
Beskrivning |
Material |
PE100 högdensitetspolyeten |
Storleksintervall |
63mm–1200mm |
Trycknivåer |
PN10–PN16 |
Tillverkning |
Avancerad utrustning, strikt inspektion |
Ansökan |
Pålitliga, läckagesäkra vattenförsörjning och industrisystem |
För öppna platser och stora rörledningar, välj butt fusion. För trånga utrymmen eller reparationer, välj elektrofusion.
FAQ
Vad är den största fördelen med rumpa fusion för HDPE-armbågar?
Butt fusion skapar en sömlös, homogen fog. Denna metod ger exceptionell styrka och långsiktig tillförlitlighet. Den är idealisk för applikationer med högt tryck och stor diameter.
När ska jag välja elektrofusion framför rumpfusion?
Elektrofusion fungerar bäst i trånga utrymmen eller för reparationer av rörledningar. Processen använder kompakt utrustning och kräver mindre manuell inriktning, vilket gör den lämplig för stadsnät och eftermonteringsprojekt.
Är FusingX HDPE Butt Fusion Fittings kompatibla med vanliga PE-rör?
Ja. FusingX HDPE Butt Fusion Fittings uppfyller internationella standarder. De passar standard PE vatten- och gasrör, vilket säkerställer enkel integrering i befintliga system.
Hur länge håller en typisk butt fusion joint?
En korrekt installerad stumfog kan hålla i över 50 år under normala driftsförhållanden. FusingX-kopplingar ger utmärkt motståndskraft mot korrosion och kemikalier.
Vilken utbildning krävs för stumsvetsning och elektrosvetsning?
Operatörer behöver praktisk utbildning för båda metoderna. Butt fusion kräver kunskap om maskindrift och uppriktning. Elektrofusionsträning fokuserar på förberedelser, timing och att följa automatiserade procedurer.
Kan jag använda butt fusion för HDPE-armbågar med liten diameter?
Nej. Butt fusion rekommenderas inte för rör med diametrar mindre än 63 mm eller väggtjocklek under 6 mm. Elektrofusion är den föredragna metoden för anslutningar med liten diameter.
Vad gör FusingX HDPE Butt Fusion Fittings till ett pålitligt val?
FusingX-beslag använder PE100-material och strikt kvalitetskontroll. De erbjuder ett brett storleksintervall, lång livslängd och snabb installation. Dessa funktioner säkerställer pålitlig prestanda för vatten-, gas- och industriella rörledningar.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori