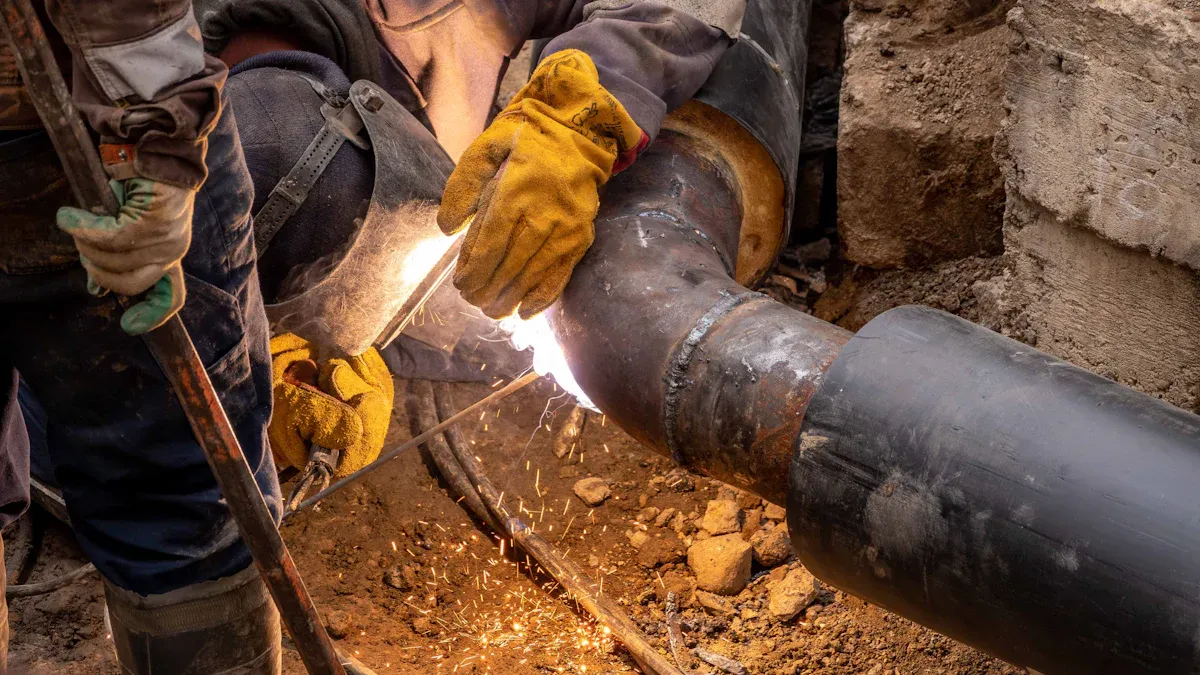
For de fleste bruksområder skiller stumpsveising seg ut som det foretrukne valget for sammenføyning av en hdpe-albue, spesielt når du bruker FusingX HDPE Butt Fusion Fittings. Denne metoden gir eksepsjonell fugestyrke, langsiktig pålitelighet og kostnadseffektivitet. Viktige beslutningsfaktorer inkluderer felles integritet, installasjonshastighet og tilpasningsevne til ulike miljøer. Tabellen nedenfor gir en rask sammenligning for umiddelbar klarhet.
Faktor |
Butt Fusion |
Elektrofusjon |
Leddstyrke |
Glimrende |
Veldig bra |
Pålitelighet |
Høy |
Høy |
Koste |
Senke |
Høyere |
Installasjonshastighet |
Rask |
Moderat |
Plasskrav |
Flere |
Mindre |
Viktige takeaways
Stumpsveising gir utmerket fugestyrke og langsiktig pålitelighet, noe som gjør den ideell for høytrykksapplikasjoner.
Elektrofusjonssveising er perfekt for trange rom og raske reparasjoner, takket være kompakt utstyr og automatisert prosess.
Kostnadseffektivitet favoriserer rumpefusjon, da det krever færre materialer og lavere arbeidskostnader sammenlignet med elektrofusjon.
Installasjonshastigheten er generelt raskere med elektrofusjon, som kan fullføre fusjon på under to minutter, mens butt fusjon tar omtrent 30 minutter per ledd.
Begge metodene krever spesifikt utstyr og opplæring; butt fusion trenger dyktige operatører, mens elektrofusjon forenkler opplæring på grunn av automatiseringen.
Vurder prosjektkrav nøye; butt fusion passer til rør med stor diameter, mens elektrofusjon utmerker seg i trange eller komplekse miljøer.
Regelmessig vedlikehold og kvalitetskontroll er avgjørende for begge metodene for å sikre sterke, lekkasjesikre skjøter.
FusingX HDPE Butt Fusion Fittings er kompatible med standard PE-rør, noe som sikrer pålitelig ytelse på tvers av ulike bruksområder.
HDPE-albueforbindelsesmetoder
HDPE albueforbindelser er avhengige av to primære rørsammenføyningsteknikker: stumpsveising og elektrosveising. Hver metode gir distinkte fordeler, noe som gjør dem egnet for ulike prosjektkrav og installasjonsmiljøer.
Butt Fusion Welding Oversikt
Stumpsveising er en mye brukt prosess for sammenføyning av HDPE-albuer i store rørsystemer. Teknikken innebærer oppvarming av endene av røret og montering til begge overflatene når en smeltet tilstand. Når de er oppvarmet, presses komponentene sammen og danner en sømløs skjøt. Denne metoden krever presis justering og kontroll gjennom fusjonsprosessen. Stumpsveising er best egnet for rette løp og åpne byggeplasser, hvor plass og tilgang ikke er begrenset.
Utstyret som brukes til stumpsmelting inkluderer robuste sveisemaskiner med høyere effektkrav. Disse maskinene sikrer jevn oppvarming og trykk, noe som resulterer i sterke, lekkasjesikre skjøter. Butt fusion er ideell for rør med stor diameter og høytrykksapplikasjoner, for eksempel kommunal vannforsyning eller industrielle rørledninger. Prosessen gir utmerket fugestyrke og langsiktig holdbarhet, noe som gjør den til et foretrukket valg for kritisk infrastruktur.
Oversikt over elektrofusjonssveising
Elektrofusjonssveising gir en alternativ løsning for HDPE-albueinstallasjon, spesielt i trange rom eller komplekse oppsett. Denne metoden bruker beslag innebygd med motstandsledninger. Når de er koblet til en bærbar elektrofusjonssveisemaskin, varmes ledningene opp og smelter sammen koblingen til røret. Prosessen er svært automatisert og krever mindre manuell justering sammenlignet med butt fusion.
Elektrofusjon er spesielt effektiv for rør med liten diameter og nødreparasjoner. Utstyret er kompakt og bruker mindre strøm, noe som gjør det egnet for avsidesliggende eller begrensede steder. Elektrofusjonsfittings er designet for raske og pålitelige tilkoblinger, selv når tilgangen er begrenset. Metoden er foretrukket i forsyningsnettverk, reparasjonsscenarier og installasjoner hvor presisjon og fleksibilitet er avgjørende.
Tips: Elektrosveising forenkler rørsammenføyning i områder med begrenset plass eller utfordrende tilgang, mens stumpsveising utmerker seg i åpne miljøer med større rør.
Teknisk sammenligningstabell
Trekk |
Elektrofusjonssveising |
Butt Fusion Welding |
Tilkoblingsmetode |
Innebygde motstandstråder sikringsbeslag og rør |
Varmer opp rør- og beslagsender direkte, og presser deretter sammen |
Byggeprosess |
Automatiserte, lavere innrettingskrav |
Krever presis kontroll og justering |
Utstyrskrav |
Bærbar maskin, lav effekt |
Større maskin, høyere effekt |
Applikasjonsscenarier |
Komplekse forbindelser med liten diameter |
Langdistanse rørledninger med stor diameter |
Koste |
Høyere utstyr og monteringskostnader |
Lavere kostnader for beslag og utstyr |
Tabell for vanlige brukstilfeller
Sveisemetode |
Use Case Description |
Elektrofusjon |
Egnet for HDPE-rør med liten diameter, ideell for trange rom og utmerket for nødreparasjoner. |
Butt Fusion |
Best for rør med stor diameter, høytrykksapplikasjoner og åpne konstruksjonsmiljøer. |
Begge fusjonsmetodene spiller en viktig rolle i HDPE-albueinstallasjon. Prosjektkrav, fugestyrke og anleggsforhold bestemmer den mest hensiktsmessige teknikken. FusingX tilbyr høykvalitets fittings som er kompatible med både butt fusion og elektrofusjon, og sikrer pålitelig ytelse på tvers av ulike applikasjoner.
Butt Fusion Welding for HDPE albue
Butt Fusion-prosess
Utstyr som trengs
Butt fusion sveising for en hdpe albue krever spesialisert utstyr for å sikre en pålitelig tilkobling. De essensielle verktøyene inkluderer en stumpsveisemaskin, rørklemmer, en varmeplate og et frontverktøy. Sveisemaskinen skal gi stabil kraft og presis kontroll over temperatur og trykk. Operatører trenger også rengjøringsmidler for å fjerne forurensninger fra røret og monteringsflatene. Regelmessig vedlikehold av alt utstyr er avgjørende for å opprettholde sveisens integritet og forhindre feil under drift.
Trinn-for-trinn prosedyre
Buttfusjonsprosessen følger en rekke presise trinn for å oppnå en sterk, lekkasjesikker skjøt. Tabellen nedenfor skisserer anbefalte driftsforhold og handlinger for sveising av HDPE-albuer:
Skritt |
Beskrivelse |
1 |
Rengjør oljekretsens skjøter og koble alle deler av sveisemaskinen riktig. |
2 |
Mål strømforsyningsspenningen og bekreft at den oppfyller kravene til sveisemaskinen. |
3 |
Kontroller og rengjør varmeplaten; erstatte hvis skadet. |
4 |
Still inn parametere som varmeabsorpsjon og kjøletid i henhold til sveiseprosessen. |
5 |
Utjevn røret og juster konsentrisiteten ved hjelp av en klemme. |
6 |
Sørg for at sveiseendeflaten er jevn og parallell, med et gap på mindre enn 0,3 mm. |
7 |
Mål og noter dragtrykket (Pt) under sveising. |
8 |
Juster sveisetrykket (P1) basert på dragtrykk (Pt) og spesifisert trykk (P2). |
9 |
Start endoterm timing når krympehøyden når den angitte verdien. |
10 |
Monter sveiseflaten umiddelbart etter fjerning av varmeplaten og øk trykket jevnt. |
11 |
Reduser trykket til null etter avkjølingstid og demonter sveisede komponenter. |
12 |
Ta beskyttelsestiltak ved sveising under null for å opprettholde overflatetemperaturen. |
13 |
Sørg for at alle gjenstander som kommer i kontakt med sveiseoverflaten er rene og tørre. |
14 |
Tillat tilstrekkelig naturlig avkjøling etter sveising for å eliminere indre stress. |
15 |
Ikke bruk butt fusion for komponenter med dn≤63mm eller veggtykkelse e<6mm. |
16 |
Bruk elektrofusjonstilkobling for forskjellige komponenter i SDR-serien. |
Merk: Å opprettholde et rent og kontrollert miljø under prosessen er avgjørende for optimal leddintegritet.
Fordeler med Butt Fusion Welding
Leddstyrke
Butt fusion skaper en homogen skjøt som matcher eller overgår styrken til det originale røret. Fusjonssonen blir like robust som rørveggen, og sikrer høy fugeintegritet. Denne styrken er avgjørende for applikasjoner der rørledningen må tåle internt trykk og ytre belastninger.
Kostnadseffektivitet
En av hovedfordelene med butt fusion er kostnadseffektiviteten. Prosessen krever ikke tilleggsmaterialer som lim eller mekaniske festemidler. Arbeidskostnadene forblir lave på grunn av den relativt raske installasjonstiden, spesielt ved bruk av avansert utstyr. På lang sikt reduserer fugens holdbarhet vedlikeholdsutgifter.
Lang levetid og holdbarhet
Stumpsveising gir en lekkasjesikker forbindelse som motstår korrosjon og kjemisk angrep. Skjøten kan vare i flere tiår, og matcher ofte levetiden til selve rørledningen. Denne holdbarheten gjør butt fusion til en foretrukket metode for kritiske infrastrukturprosjekter.
Fordel |
Beskrivelse |
Sterke ledd |
Den resulterende skjøten er like sterk som eller enda sterkere enn selve røret. |
Ingen tilleggsmateriell |
Butt fusion krever ikke lim eller mekaniske festemidler, noe som gjør det til en ren, pålitelig sammenføyningsmetode. |
Lekkasjesikker tilkobling |
Skjøten er lekkasjesikker, noe som er kritisk for bruk i gass- og vannrørledninger. |
Ulemper med Butt Fusion Welding
Utstyrs kompleksitet
Ulempene med butt fusion inkluderer kompleksiteten til det nødvendige utstyret. Operatører må bruke maskiner som gir nøyaktig kontroll over temperatur og trykk. Utstyrsfeil eller feil kalibrering kan føre til svake skjøter eller inkonsekvente sveiser.
Plasskrav
Stumpsveising krever tilstrekkelig plass for maskinoppsett og røroppretting. Begrenset tilgang eller begrensede miljøer kan gjøre prosessen utfordrende. Feiljustering eller forurensning fra smuss eller olje kan kompromittere sveisekvaliteten og redusere skjøtens effektivitet.
Tips: Følg alltid strenge kvalitetskontrolltiltak, inkludert visuell inspeksjon og regelmessig utstyrsvedlikehold, for å minimere ulempene med butt fusion og sikre pålitelig ytelse.
Butt Fusion-applikasjoner
Stumpsveising har blitt standard sammenføyningsmetode for HDPE-albuer i mange bransjer. Denne prosessen gir pålitelige, høystyrke skjøter som oppfyller kravene til moderne infrastruktur. Allsidigheten til butt fusion gjør at den kan betjene et bredt spekter av bruksområder, fra kommunal vannforsyning til industriell væsketransport.
Mange kommunale vannsystemer er avhengige av sammensmelting av rørledninger. Metoden sikrer lekkasjesikre koblinger, som er avgjørende for å opprettholde vannkvaliteten og redusere vedlikeholdskostnadene. Gassdistribusjonsnettverk drar også nytte av de robuste skjøtene som skapes av stumpsveising. Disse nettverkene krever jevn ytelse under press, og fusjonsprosessen gir nødvendig holdbarhet.
Industrianlegg velger ofte butt fusion for kjemiske rørledninger. Prosessen motstår korrosjon og kjemisk angrep, noe som gjør den egnet for transport av aggressive væsker. I kloakkrenseanlegg støtter stumpsveising bevegelsen av avløpsvann gjennom komplekse røroppsett. De sømløse skjøtene forhindrer lekkasjer og forurensning, noe som er kritisk for miljøsikkerheten.
Butt fusion sveising er mye brukt i landbruket for å forbedre vanningseffektiviteten. Prosessen skaper sterke, pålitelige skjøter som tåler høyt trykk og hyppig bruk. Bønder og designere av vanningssystem foretrekker butt fusion på grunn av sin lange levetid og lave vedlikeholdskrav.
Gruvedrift er avhengig av butt fusion for å konstruere rørledninger for væsketransport. De tøffe forholdene i gruvemiljøer krever skjøter som tåler slitasje og tung belastning. Stumpsveising oppfyller disse kravene ved å produsere robuste, konsistente sveiser. Automatiseringen av prosessen reduserer feil og sikrer enhetlig kvalitet på tvers av store prosjekter.
Olje- og gassindustrien bruker også butt fusion for overjordiske og nedgravde rørledninger. Metoden støtter sikker transport av drivstoff og kjemikalier over lange avstander. Entreprenører setter pris på hastigheten og påliteligheten til støtfusjon, spesielt når de arbeider på rør med stor diameter.
I tillegg er kolvfusjon vanlig i brannsikringssystemer, oppsamling av søppelvann og jordvarmenettverk. Hver applikasjon drar nytte av prosessens evne til å skape homogene, langvarige skjøter. Tilpasningsevnen til butt fusion gjør det til et foretrukket valg for både nye installasjoner og systemoppgraderinger.
Følgende liste fremhever typiske prosjekter som bruker stumpsveising for HDPE-albuer:
Kommunal vannforsyning og distribusjon
Gassoverførings- og distribusjonsnettverk
Landbruks vanningssystemer
Rørledninger for transport av gruvevæske
Industrielle kjemiske prosesslinjer
Kloakk- og avløpsrenseanlegg
Olje- og gassrørledninger
Brannvern og sikkerhetssystemer
Deponi og miljøteknikk
Jordvarme og fjernvarmenett
Stumpsveising fortsetter å sette standarden for HDPE-albueforbindelser. Dens påviste ytelse, tilpasningsevne og kostnadseffektivitet gjør den til den beste løsningen for ingeniører og entreprenører over hele verden.
Elektrofusjonssveising for HDPE-albue
Elektrofusjonsprosess
Utstyr som trengs
Elektrofusjonssveising for HDPE-albuer krever et spesifikt sett med verktøy. Hovedkomponenten er elektrofusjonskontrollenheten, som leverer strøm til de innebygde motstandstrådene i beslaget. Operatører trenger også rørkuttere for å sikre rene, firkantede ender på HDPE-røret. Skrapere eller roterende skreller fjerner det oksiderte laget fra røroverflaten, noe som er avgjørende for en sterk sammensmelting. Justeringsklemmer holder røret og albuen på plass under prosessen. Strekkodeskannere eller manuelle inndataenheter kan brukes til å stille inn riktige sveiseparametere for hver tilpasning. Rengjøringsservietter er nødvendig for å fjerne støv og forurensninger før du starter fusjonen.
Trinn-for-trinn prosedyre
Elektrofusjonsprosessen følger en rekke kontrollerte trinn for å skape en pålitelig skjøt:
Kutt HDPE-rørendene firkantet og fjern eventuelle grader.
Merk innføringsdybden på røret for å sikre riktig inngrep.
Bruk en skrape for å fjerne det ytre oksiderte laget fra røroverflaten.
Rengjør både røret og innsiden av elektrofusjonsfittingen med godkjente kluter.
Sett rørendene inn i beslaget, og juster dem med den markerte dybden.
Fest enheten med justeringsklemmer for å forhindre bevegelse.
Koble elektrofusjonskontrollenheten til monteringsterminalene.
Skann den passende strekkoden eller skriv inn sveiseparametrene manuelt.
Start fusjonssyklusen. Kontrollenheten leverer strøm til motstandstrådene, varmer opp og smelter HDPE-overflatene.
La skjøten avkjøles naturlig før du fjerner klemmene og håndterer sammenstillingen.
Merk: Streng overholdelse av den anbefalte prosedyren sikrer et sterkt, lekkasjesikkert elektrofusjonsskjøtesystem.
Fordeler med elektrofusjonssveising
Fleksibilitet i trange rom
Elektrofusjonssveising gir betydelig fleksibilitet for installasjoner i trange eller vanskelig tilgjengelige områder. Det kompakte utstyret og beslagene gjør det mulig for operatører å jobbe effektivt der plassen er begrenset. Denne metoden minimerer behovet for store maskiner eller omfattende rørbevegelser, noe som gjør den ideell for urbane forsyningsnettverk og ettermonteringsprosjekter.
Lavere ferdighetskrav
Prosessen med elektrofusjonssveising er svært automatisert. Kontrollenheten styrer oppvarmingssyklusen, og reduserer risikoen for menneskelige feil. Operatører trenger ikke avanserte sveiseferdigheter, noe som forenkler opplæringen og forbedrer konsistensen. Denne automatiseringen bidrar også til å sikre samsvar med regulatoriske standarder i kritiske infrastrukturprosjekter.
Reparasjonsegnethet
Elektrofusjon utmerker seg i reparasjonsscenarier. Når en rørledning får alvorlige skader, som sprekker eller hull, kan teknikere kutte ut den berørte delen og bruke elektrofusjon for å slå sammen nye HDPE-segmenter. Den resulterende skjøten er like sterk som det originale røret, og eliminerer behovet for ekstra klemmer eller festemidler. Dette garanterer en pålitelig mekanisk binding og gjenoppretter systemets integritet raskt.
Muliggjør effektive reparasjoner ved å erstatte skadede seksjoner med nye HDPE-albuer.
Garanterer sterke mekaniske bindinger, noe som gjør reparasjoner holdbare og lekkasjesikre.
Minimerer risikoen for installasjonsfeil, og sikrer et fullt integrert system.
Ulemper med elektrofusjonssveising
Høyere monteringskostnader
En av de største ulempene med elektrofusjon er de høyere kostnadene for beslag sammenlignet med tradisjonelle butt fusjonsalternativer. Den spesialiserte designen og de innebygde motstandstrådene øker prisen per enhet. Prosjektbudsjetter må ta hensyn til disse merutgiftene, spesielt ved store installasjoner.
Behov for strømforsyning
Elektrofusjonssveising krever en stabil strømforsyning for å betjene kontrollenheten og fullføre fusjonsprosessen. Fjerntliggende steder eller områder med upålitelig elektrisitet kan møte utfordringer under installasjonen. Riktig planlegging og reservestrømløsninger er avgjørende for å unngå forsinkelser.
Tips: Kontroller alltid strømtilgjengelighet og tilpasningskompatibilitet før du starter et elektrofusjonsprosjekt.
Elektrofusjonsapplikasjoner
Elektrofusjonssveising har blitt en foretrukket metode for sammenføyning av HDPE-albuer i mange spesialiserte miljøer. Denne teknikken gir unike fordeler som gjør den egnet for en rekke bruksområder der tradisjonell butt fusion kanskje ikke er praktisk.
Viktige bruksområder for elektrofusjonssveising:
Urban Utility Networks:
Elektrofusjon utmerker seg i byinfrastrukturprosjekter. Installatører står ofte overfor begrenset plass i underjordiske hvelv, trange grøfter eller overfylte brukskorridorer. Det kompakte utstyret og beslagene muliggjør effektivt arbeid uten behov for store maskiner.
Reparasjoner og vedlikehold av rørledninger:
Nødreparasjoner krever hastighet og pålitelighet. Elektrofusjon gjør det mulig for teknikere å kutte ut skadede seksjoner og raskt installere nye HDPE-albuer. Prosessen minimerer nedetid og gjenoppretter tjenesten med minimalt avbrudd.
Ettermontering og systemoppgradering:
Mange eldre rørledningssystemer trenger oppgraderinger for å møte moderne standarder. Elektrofusjonssveising muliggjør integrering av nye HDPE-albuer i eksisterende nettverk, selv når tilgangen er begrenset eller røroppretting er utfordrende.
Industrianlegg:
Fabrikker og prosessanlegg har ofte komplekse røroppsett med begrenset tilgang. Elektrofusjon gir en løsning for tilkobling av albuer i trange rom, og sikrer lekkasjesikre skjøter i kritiske systemer.
Vann- og gassdistribusjon:
Kommunale vann- og gassverk bruker elektrofusjon for serviceforbindelser, stikkledninger og målerinstallasjoner. Metoden sikrer konsistent fugekvalitet, noe som er essensielt for sikkerhet og etterlevelse av forskrifter.
Tips: Elektrofusjonssveising er spesielt verdifull i miljøer der graving er kostbart eller forstyrrende. Muligheten til å skjøte rør uten å flytte dem reduserer prosjektets kompleksitet betydelig.
Typiske scenarier for bruk av elektrofusjon:
Søknadsscenario |
Hvorfor elektrofusjon er foretrukket |
Begrensede bygraver |
Kompakt verktøy passer på trange steder |
Nød reparasjoner av rørledninger |
Rask, pålitelig skjøtskaping |
Integrasjon med gamle systemer |
Tilpasser seg feiljusterte eller ikke-standard rør |
Industrielle ettermonteringer |
Jobber rundt eksisterende utstyr og strukturer |
Tjenesteforbindelser |
Sikrer presise, repeterbare resultater for albuer med liten diameter |
Sammendrag av fordeler:
Reduserer behovet for storskala graving.
Støtter rask respons under nødreparasjoner.
Gir fleksibilitet for komplekse eller overfylte installasjoner.
Leverer konsistente fuger av høy kvalitet i utfordrende miljøer.
Elektrofusjonssveising fortsetter å vinne popularitet i sektorer der plass, hastighet og tilpasningsevne er avgjørende. Prosjektledere og ingeniører velger denne metoden for å sikre pålitelige tilkoblinger for HDPE-albuer , spesielt når tradisjonelle fusjonsteknikker ikke er gjennomførbare.
Butt Fusion vs Electrofusion Sammenligning
Leddstyrke og pålitelighet
Leddstyrke og pålitelighet er kritiske faktorer ved valg av sammenføyningsmetode for en HDPE-albue. Stumpsmelting skaper en homogen sveis som matcher styrken til det originale røret. Denne prosessen sikrer at skjøtens integritet opprettholdes gjennom hele rørledningens levetid. Fusjonssonen blir like robust som rørveggen, og gir trygghet i høytrykks- og høystressmiljøer.
Elektrofusjonssveising gir også pålitelige koblinger, men styrken på skjøten avhenger av kvaliteten og kompatibiliteten til beslaget som brukes. Mens moderne elektrofusjonsfittings er konstruert for holdbarhet, kan prosessen være mer følsom for overflatebehandling og justering. Riktig rengjøring og kalibrering er avgjørende for å oppnå konsistente resultater.
Følgende tabell oppsummerer den komparative leddstyrken:
Sveisemetode |
Leddstyrkebeskrivelse |
Butt Fusion |
Gir en sveis like sterk som selve røret. |
Elektrofusjon |
Styrken avhenger av kvaliteten på beslaget som brukes. |
Stumpsveising er ofte foretrukket for kritisk infrastruktur der maksimal pålitelighet og langsiktig ytelse er nødvendig. Elektrofusjon gir et sterkt alternativ, spesielt i situasjoner der tilgangen er begrenset eller raske reparasjoner er nødvendig.
Kostnadsanalyse
Kostnader er fortsatt en avgjørende faktor i rørledningsbygging og vedlikehold. Butt fusion gir lavere materialkostnader fordi beslagene er mindre komplekse og ikke inneholder innebygde komponenter. Imidlertid kan den første investeringen i butt fusion utstyr være høyere, spesielt for applikasjoner med stor diameter. Arbeidskostnadene kan også øke på grunn av behovet for dyktige operatører og presis justering.
Elektrofusjon innebærer derimot høyere materialkostnader. Beslagene inneholder innstøpte motstandstråder, som øker prisen per enhet. Installasjonskostnadene kan være lavere, siden prosessen er mer automatisert og krever mindre manuell dyktighet. For prosjekter med liten diameter eller reparasjonsprosjekter kan elektrofusjon tilby kostnadsfordeler ved å redusere arbeidstiden og minimere behovet for spesialisert opplæring.
Tabellen nedenfor sammenligner gjennomsnittskostnadene:
Sveisemetode |
Gjennomsnittlig kostnad per felles |
Installasjonskostnad |
Materialkostnad |
Butt Fusion |
Senke |
Høyere |
Senke |
Elektrofusjon |
Høyere |
Senke |
Høyere |
Langsiktige vedlikeholdskostnader for begge metodene er fortsatt lave. HDPE-albuer motstår korrosjon og kjemisk angrep, og eliminerer behovet for beskyttende belegg. Den glatte indre overflaten reduserer sedimentoppbygging, noe som minimerer rengjøringskravene og støtter effektivitet og produktivitet over rørledningens levetid.
HDPE-albuer krever minimalt med vedlikehold, noe som fører til langsiktige kostnadsbesparelser.
De er motstandsdyktige mot korrosjon og kjemiske angrep, og eliminerer behovet for beskyttende belegg.
Det glatte indre av HDPE-albuene reduserer sedimentoppbygging, og minimerer behovet for hyppig rengjøring.
Installasjonshastighet
Installasjonshastigheten påvirker prosjektets tidslinjer og den generelle produktiviteten direkte. Stumpsveising krever vanligvis ca. 30 minutter per skjøt. Denne prosessen inkluderer oppvarming, justering, sammensmelting og avkjøling av røret og koblingen. Behovet for presis justering og kontrollerte forhold kan forlenge installasjonstiden, spesielt i utfordrende miljøer.
Elektrofusjonssveising gir en raskere fusjonssyklus, med oppvarmingstider fra 40 til 120 sekunder. Avkjølingstid legger til ytterligere 15 til 30 minutter, men den totale prosessen er mindre arbeidskrevende. Det kompakte utstyret og de automatiserte kontrollene muliggjør effektivt arbeid i trange rom eller komplekse oppsett.
Følgende tabell fremhever gjennomsnittlig installasjonstid:
Sveisemetode |
Gjennomsnittlig installasjonstid |
Butt Fusion |
Omtrent 30 minutter per ledd |
Elektrofusjon |
Fusjonstid på 40 til 120 sekunder, pluss avkjølingstid på 15 til 30 minutter |
Flere faktorer påvirker installasjonshastigheten for begge metodene:
Varmeplatens temperatur er avgjørende for riktig smelting av materialer.
Sveisetrykk og tid sikrer molekylær sammenfiltring og en sterk skjøt.
Kjøletrykk og tid forhindrer krymping og opprettholder integriteten etter sveising.
Ytterligere hensyn inkluderer miljøforhold som sollys, jordsammensetning og temperatursvingninger. Riktig overflaterengjøring og utstyrskalibrering er avgjørende for å opprettholde hastighet og kvalitet under installasjonen.
Tips: Elektrofusjonsfittings gir jevn ytelse i ulike miljøer, noe som kan øke installasjonshastigheten og redusere nedetiden.
Både butt fusjon og elektrofusjon støtter høye nivåer av effektivitet og produktivitet når de brukes riktig. Valget avhenger av prosjektstørrelsen, stedets forhold og behovet for rask utrulling.
Utstyr og opplæring
Valget mellom stumpsveising og elektrosveising for HDPE-albuer avhenger sterkt av utstyret som kreves og opplæringen som trengs for operatørene. Hver metode stiller unike krav når det gjelder maskineri, oppsett og ferdighetsutvikling.
Stumpsveising er avhengig av robuste, spesialiserte maskiner. Disse maskinene skal levere nøyaktig kontroll over temperatur og trykk. Operatører må forstå driften av stumpsveisemaskinen, riktig håndtering av rørender og viktigheten av kjøleprosessen. Utstyret inkluderer ofte rørklemmer, varmeplater og frontverktøy. Regelmessig vedlikehold og kalibrering er avgjørende for å sikre jevn sveisekvalitet.
Elektrofusjonssveising bruker kompakte, bærbare kontrollenheter. Disse enhetene kobles til beslag med innebygde motstandsledninger. Prosessen krever mindre manuell justering, men operatører må være nøye med forberedelse, timing, temperatur, trykk og nedkjøling. Trening for elektrofusjonssveising varer vanligvis rundt åtte timer. Denne opplæringen understreker viktigheten av å smelte sammen elektrofusjonsfittings nøyaktig og følge strenge prosedyrer.
Tabellen nedenfor oppsummerer treningsfokuset for hver metode:
Sveisemetode |
Treningsvarighet |
Nøkkelfokusområder |
Butt Fusion Welding |
Ikke spesifisert |
Drift av stumpsveisemaskin, riktig håndtering av rørender, kjøleprosess |
Elektrofusjonssveising |
8 timer |
Nøyaktig sammensmelting av beslag, forberedelse, timing, temperatur, trykk, nedkjøling |
Merk: Riktig opplæring sikrer sikker drift og skjøter av høy kvalitet. Selv med automatiserte kontroller forblir oppmerksomhet på detaljer kritisk.
Nøkkelpunkter:
Butt fusion krever mer komplekst utstyr og en dypere forståelse av maskindrift.
Elektrofusjon forenkler prosessen med automatiserte kontroller, men krever streng overholdelse av forberedelse og timing.
Begge metodene drar nytte av kontinuerlig opplæring og kvalitetssikringskontroller.
Et godt trent team kan maksimere fordelene ved begge metodene, og sikre pålitelige og holdbare HDPE-albueforbindelser.
Velge den beste metoden
Sjekkliste for prosjektvurdering
Å velge den optimale sammenføyningsteknikken for en hdpe-albue krever en grundig evaluering av prosjektspesifikke faktorer. En systematisk sjekkliste bidrar til å sikre det riktige valget for både buttfusjon og elektrofusjonsapplikasjoner:
Materialkompatibilitet: Bekreft at de valgte beslagene samsvarer med tiltenkt bruk, for eksempel vannforsyning, gassdistribusjon eller dreneringssystemer.
Trykkklassifiseringer: Kontroller at beslagene kan håndtere det maksimale driftstrykket til rørledningen.
Miljøhensyn: Vurder eksponering for UV-lys, kjemikalier eller andre miljøbelastninger som kan påvirke ytelsen.
Tetthet av polyetylen: Velg materialer med høyere tetthet for økt mekanisk styrke og holdbarhet.
Produsentens spesifikasjoner: Be om og gjennomgå tekniske datablader for å sammenligne produktegenskaper og sikre samsvar med prosjektkrav.
Merk: Nøye oppmerksomhet til disse faktorene støtter langsiktig pålitelighet og maksimerer effektivitet og produktivitet i rørledningssystemer.
Stumpsveising er fortsatt det beste valget for HDPE-albuer i de fleste scenarier, og tilbyr uovertruffen fugestyrke og kostnadseffektivitet. Elektrofusjon utmerker seg i trange rom eller for raske reparasjoner. FusingX HDPE Butt Fusion Fittings skiller seg ut på grunn av deres PE100-materiale, brede størrelsesspekter og streng kvalitetskontroll.
Trekk |
Beskrivelse |
Materiale |
PE100 polyetylen med høy tetthet |
Størrelsesområde |
63 mm–1200 mm |
Trykknivåer |
PN10–PN16 |
Produksjon |
Avansert utstyr, streng inspeksjon |
Søknad |
Pålitelige, lekkasjesikre vannforsyning og industrisystemer |
For åpne områder og store rørledninger, velg butt fusion. For trange plasser eller reparasjoner, velg elektrofusjon.
FAQ
Hva er hovedfordelen med rumpefusjon for HDPE-albuer?
Butt fusion skaper en sømløs, homogen skjøt. Denne metoden gir eksepsjonell styrke og langsiktig pålitelighet. Den er ideell for applikasjoner med høyt trykk og stor diameter.
Når bør jeg velge elektrofusjon fremfor rumpefusjon?
Elektrofusjon fungerer best i trange rom eller for reparasjoner av rørledninger. Prosessen bruker kompakt utstyr og krever mindre manuell justering, noe som gjør den egnet for urbane forsyningsnettverk og ettermonteringsprosjekter.
Er FusingX HDPE Butt Fusion Fittings kompatible med standard PE-rør?
Ja. FusingX HDPE Butt Fusion Fittings er i samsvar med internasjonale standarder. De passer til standard PE vann- og gassrør, noe som sikrer enkel integrering i eksisterende systemer.
Hvor lenge varer et typisk rumpefusjonsledd?
En riktig installert støtfusjon kan vare i over 50 år under normale driftsforhold. FusingX-beslag gir utmerket motstand mot korrosjon og kjemikalier.
Hvilken opplæring kreves for stumpsmelting og elektrofusjonssveising?
Operatører trenger praktisk opplæring for begge metodene. Butt fusion krever kunnskap om maskindrift og justering. Elektrofusjonstrening fokuserer på forberedelse, timing og å følge automatiserte prosedyrer.
Kan jeg bruke rumpefusjon for HDPE-albuer med liten diameter?
Nei. Butt fusion anbefales ikke for rør med diameter mindre enn 63 mm eller veggtykkelse under 6 mm. Elektrofusjon er den foretrukne metoden for tilkoblinger med liten diameter.
Hva gjør FusingX HDPE Butt Fusion Fittings til et pålitelig valg?
FusingX-beslag bruker PE100-materiale og streng kvalitetskontroll. De tilbyr et bredt størrelsesområde, lang levetid og rask installasjon. Disse funksjonene sikrer pålitelig ytelse for vann-, gass- og industrielle rørledninger.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori