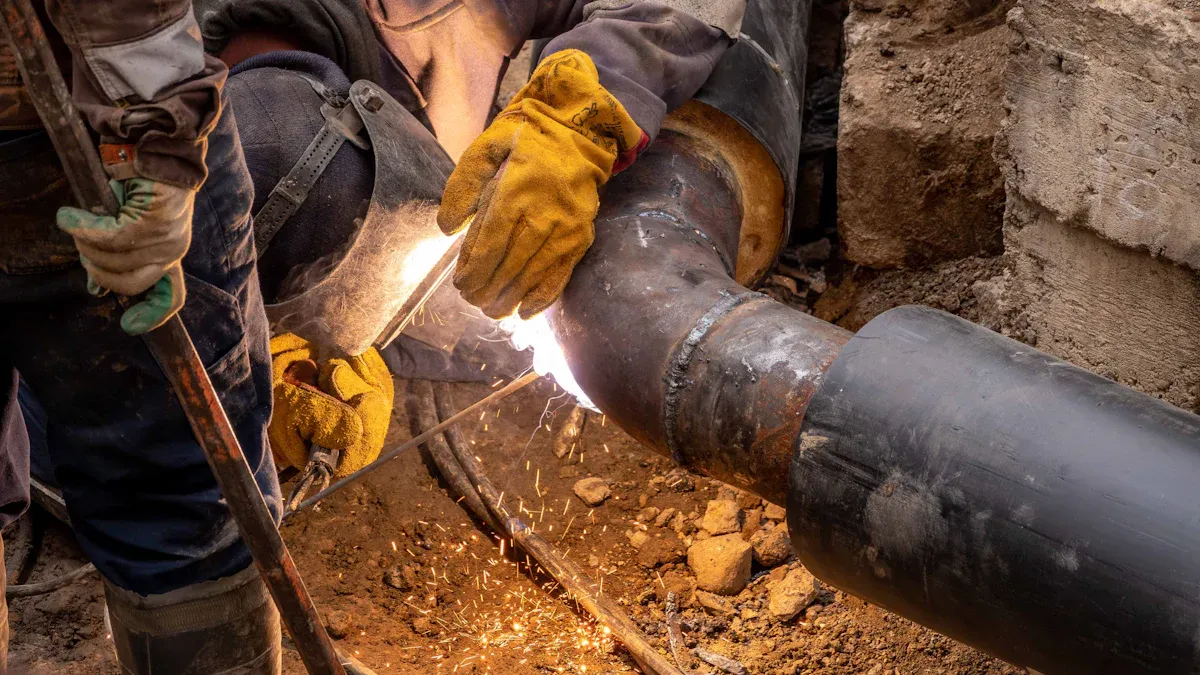
Za većinu primjena, zavarivanje sučeonim taljenjem ističe se kao preferirani izbor za spajanje koljena od HDPE-a, posebno kada se koriste FusingX HDPE fitingi za sučeono taljenje. Ova metoda pruža iznimnu čvrstoću spoja, dugotrajnu pouzdanost i isplativost. Ključni čimbenici odluke uključuju cjelovitost spoja, brzinu instalacije i prilagodljivost različitim okruženjima. Tablica u nastavku nudi brzu usporedbu radi neposredne jasnoće.
Faktor |
Fuzija stražnjice |
Elektrofuzija |
Snaga zgloba |
Izvrsno |
Vrlo dobro |
Pouzdanost |
visoko |
visoko |
trošak |
Donji |
viši |
Brzina instalacije |
Brzo |
Umjereno |
Zahtjevi prostora |
Više |
Manje |
Ključni podaci za van
Sučeono zavarivanje taljenjem nudi izvrsnu čvrstoću spoja i dugotrajnu pouzdanost, što ga čini idealnim za primjene pod visokim pritiskom.
Zavarivanje elektrofuzijom savršeno je za skučene prostore i brze popravke, zahvaljujući svojoj kompaktnoj opremi i automatiziranom procesu.
Troškovna učinkovitost ide u prilog suočnoj fuziji jer zahtijeva manje materijala i niže troškove rada u usporedbi s elektrofuzijom.
Brzina ugradnje općenito je brža s elektrofuzijom, koja može dovršiti fuziju za manje od dvije minute, dok sučeono spajanje traje oko 30 minuta po spoju.
Obje metode zahtijevaju posebnu opremu i obuku; čeono spajanje zahtijeva vješte operatere, dok elektrofuzija pojednostavljuje obuku zbog svoje automatizacije.
Pažljivo razmotrite zahtjeve projekta; sučeono spajanje odgovara cijevima velikog promjera, dok je elektrofuzije izvrsno u tijesnim ili složenim okruženjima.
Redovito održavanje i kontrola kvalitete ključni su za obje metode kako bi se osigurali čvrsti spojevi koji ne propuštaju.
FusingX HDPE čeoni spojni spojevi kompatibilni su sa standardnim PE cijevima, osiguravajući pouzdan rad u različitim primjenama.
HDPE metode koljenastog spajanja
HDPE koljenasti spojevi oslanjaju se na dvije primarne tehnike spajanja cijevi: sučeono zavarivanje taljenjem i elektrofuzijsko zavarivanje. Svaka metoda nudi različite prednosti, što ih čini prikladnima za različite zahtjeve projekta i okruženja instalacije.
Pregled zavarivanja sučeonim taljenjem
Zavarivanje sučeonim taljenjem široko je prihvaćen postupak za spajanje koljena od HDPE u velikim sustavima cjevovoda. Tehnika uključuje zagrijavanje krajeva cijevi i spajanje dok obje površine ne dođu do rastaljenog stanja. Nakon zagrijavanja, komponente se stisnu jedna uz drugu, tvoreći bešavni spoj. Ova metoda zahtijeva precizno poravnanje i kontrolu tijekom cijelog procesa fuzije. Sučeono zavarivanje taljenjem najprikladnije je za ravne staze i otvorena gradilišta, gdje prostor i pristup nisu ograničeni.
Oprema koja se koristi za sučeono spajanje uključuje robusne strojeve za zavarivanje s većim zahtjevima za snagom. Ovi strojevi osiguravaju dosljedno zagrijavanje i pritisak, što rezultira čvrstim spojevima koji ne propuštaju vodu. Sučelno spajanje je idealno za cijevi velikog promjera i visokotlačne primjene, kao što su gradski vodoopskrbni ili industrijski cjevovodi. Proces pruža izvrsnu čvrstoću spojeva i dugoročnu trajnost, što ga čini preferiranim izborom za kritičnu infrastrukturu.
Pregled zavarivanja elektrofuzijom
Elektrofuzijsko zavarivanje pruža alternativno rješenje za ugradnju HDPE koljena, posebno u ograničenim prostorima ili složenim rasporedima. Ova metoda koristi armature ugrađene s otpornim žicama. Kada se spoje na prijenosni aparat za elektrofuzijsko zavarivanje, žice se zagrijavaju i spajaju priključak na cijev. Proces je visoko automatiziran i zahtijeva manje ručnog poravnanja u usporedbi sa sučeonom fuzijom.
Elektrofuzija je posebno učinkovita za cijevi malog promjera i hitne popravke. Oprema je kompaktna i troši manje energije, što je čini prikladnom za udaljena ili ograničena mjesta. Elektrofuzijski spojevi dizajnirani su za brze i pouzdane spojeve, čak i kada je pristup ograničen. Metoda je omiljena u komunalnim mrežama, scenarijima popravaka i instalacijama gdje su preciznost i fleksibilnost ključni.
Savjet: Elektrofuzijsko zavarivanje pojednostavljuje spajanje cijevi u područjima s ograničenim prostorom ili zahtjevnim pristupom, dok se sučeono zavarivanje taljenjem ističe u otvorenim okruženjima s većim cijevima.
Tablica tehničke usporedbe
Značajka |
Zavarivanje elektrofuzijom |
Sučeono zavarivanje taljenjem |
Način povezivanja |
Ugrađene otporne žice osigurač i cijev |
Izravno zagrijava krajeve cijevi i fitinga, a zatim ih pritišće |
Proces izgradnje |
Automatizirano, niži zahtjevi za poravnanje |
Zahtijeva preciznu kontrolu i poravnanje |
Zahtjevi za opremu |
Prijenosni stroj male snage |
Veći stroj, veća snaga |
Scenariji primjene |
Složene veze malog promjera |
Cjevovodi velikog promjera, velike udaljenosti |
trošak |
Veći troškovi opreme i ugradnje |
Niži troškovi za armature i opremu |
Tablica uobičajenih slučajeva upotrebe
Metoda zavarivanja |
Opis slučaja upotrebe |
Elektrofuzija |
Prikladno za HDPE cijevi malog promjera, idealno za skučene prostore i izvrsno za hitne popravke. |
Fuzija stražnjice |
Najbolje za cijevi velikog promjera, visokotlačne primjene i otvorena građevinska okruženja. |
Obje metode spajanja igraju vitalnu ulogu u ugradnji HDPE koljena. Projektni zahtjevi, čvrstoća spoja i uvjeti na gradilištu određuju najprikladniju tehniku. FusingX nudi visokokvalitetne priključke kompatibilne sa sučeonom fuzijom i elektrofuzijom, osiguravajući pouzdan rad u različitim primjenama.
Sučeono zavarivanje fuzijom za HDPE koljeno
Proces sučeonog spajanja
Potrebna oprema
Zavarivanje sučeonim taljenjem za HDPE koljeno zahtijeva specijaliziranu opremu kako bi se osigurala pouzdana veza. Osnovni alati uključuju stroj za sučeono zavarivanje, stezaljke za cijevi, grijaću ploču i alat za oblaganje. Aparat za zavarivanje mora osigurati stabilnu snagu i preciznu kontrolu temperature i tlaka. Operateri također trebaju sredstva za čišćenje kako bi uklonili onečišćenja s cijevi i spojnih površina. Redovito održavanje cjelokupne opreme ključno je za održavanje integriteta zavara i sprječavanje grešaka tijekom rada.
Postupak korak po korak
Proces sučeonog spajanja slijedi niz preciznih koraka za postizanje čvrstog spoja koji ne propušta. U tablici ispod navedeni su preporučeni radni uvjeti i radnje za zavarivanje HDPE koljena:
Korak |
Opis |
1 |
Očistite spojeve kruga ulja i pravilno spojite sve dijelove aparata za zavarivanje. |
2 |
Izmjerite napon napajanja i potvrdite da zadovoljava zahtjeve aparata za zavarivanje. |
3 |
Provjerite i očistite grijaću ploču; zamijenite ako je oštećeno. |
4 |
Postavite parametre poput apsorpcije topline i vremena hlađenja u skladu s postupkom zavarivanja. |
5 |
Izravnajte cijev i podesite koncentričnost pomoću stezaljke. |
6 |
Uvjerite se da je krajnja površina za zavarivanje glatka i paralelna, s razmakom manjim od 0,3 mm. |
7 |
Izmjerite i zabilježite otpor otpora (Pt) tijekom zavarivanja. |
8 |
Podesite tlak zavarivanja (P1) na temelju tlaka otpora (Pt) i specificiranog tlaka (P2). |
9 |
Započnite endotermno mjerenje vremena kada visina savijanja dosegne navedenu vrijednost. |
10 |
Postavite površinu za zavarivanje odmah nakon uklanjanja grijaće ploče i ravnomjerno povećajte pritisak. |
11 |
Smanjite tlak na nulu nakon vremena hlađenja i rastavite zavarene komponente. |
12 |
Poduzmite zaštitne mjere kada zavarivate ispod nule kako biste održali površinsku temperaturu. |
13 |
Osigurajte da su svi predmeti u dodiru s površinom za zavarivanje čisti i suhi. |
14 |
Omogućite dovoljno prirodno hlađenje nakon zavarivanja kako biste uklonili unutarnje naprezanje. |
15 |
Nemojte koristiti sučeonu fuziju za komponente s dn≤63mm ili debljinom stijenke e<6mm. |
16 |
Koristite elektrofuzijski spoj za različite komponente serije SDR. |
Napomena: Održavanje čistog i kontroliranog okoliša tijekom procesa ključno je za optimalni integritet spoja.
Prednosti sučeonog zavarivanja taljenjem
Snaga zgloba
Sučeonim spajanjem stvara se homogeni spoj koji odgovara ili premašuje čvrstoću izvorne cijevi. Zona fuzije postaje robusna poput stijenke cijevi, osiguravajući visoku cjelovitost spojeva. Ova čvrstoća je vitalna za primjene u kojima cjevovod mora izdržati unutarnji pritisak i vanjska opterećenja.
Troškovna učinkovitost
Jedna od glavnih prednosti sučeonog spajanja je njegova isplativost. Proces ne zahtijeva dodatne materijale poput ljepila ili mehaničkih spojnica. Troškovi rada ostaju niski zbog relativno brzog vremena ugradnje, osobito pri korištenju napredne opreme. Dugoročno gledano, trajnost spoja smanjuje troškove održavanja.
Dugovječnost i izdržljivost
Sučeono zavarivanje taljenjem osigurava nepropusnu vezu koja je otporna na koroziju i kemijski napad. Spoj može trajati desetljećima, često odgovara vijeku trajanja samog cjevovoda. Ova izdržljivost čini sučeono spajanje preferiranom metodom za kritične infrastrukturne projekte.
Prednost |
Opis |
Jaki zglobovi |
Dobiveni spoj je jak kao, ili čak i jači od same cijevi. |
Nema dodatnih materijala |
Sučelno spajanje ne zahtijeva ljepila ili mehaničke pričvršćivače, što ga čini čistom i pouzdanom metodom spajanja. |
Spajanje koje ne propušta |
Spoj je otporan na curenje, što je kritično za primjene u cjevovodima za plin i vodu. |
Nedostaci sučeonog zavarivanja taljenjem
Složenost opreme
Nedostaci fuzije sučelja uključuju složenost potrebne opreme. Operateri moraju koristiti strojeve koji omogućuju preciznu kontrolu temperature i tlaka. Greške na opremi ili nepravilna kalibracija mogu dovesti do slabih spojeva ili nedosljednih zavara.
Zahtjevi prostora
Sučeono zavarivanje topljenjem zahtijeva odgovarajući prostor za postavljanje stroja i poravnavanje cijevi. Ograničeni pristup ili zatvorena okruženja mogu učiniti proces izazovnim. Neusklađenost ili onečišćenje od prljavštine ili ulja može ugroziti kvalitetu zavara i smanjiti učinkovitost spoja.
Savjet: Uvijek slijedite stroge mjere kontrole kvalitete, uključujući vizualni pregled i redovito održavanje opreme, kako biste umanjili nedostatke sučeonog spajanja i osigurali pouzdanu izvedbu.
Prijave za fuziju stražnjice
Sučeono zavarivanje taljenjem postalo je standardna metoda spajanja HDPE koljena u mnogim industrijama. Ovaj proces daje pouzdane spojeve visoke čvrstoće koji zadovoljavaju zahtjeve moderne infrastrukture. Raznovrsnost sučeonog spajanja omogućuje mu širok raspon primjena, od gradske vodoopskrbe do transporta industrijskih tekućina.
Mnogi komunalni vodovodni sustavi oslanjaju se na sučeonu fuziju za izgradnju cjevovoda. Metoda osigurava nepropusne spojeve, koji su ključni za održavanje kvalitete vode i smanjenje troškova održavanja. Plinske distribucijske mreže također imaju koristi od robusnih spojeva stvorenih sučeonim zavarivanjem taljenjem. Ove mreže zahtijevaju dosljednu izvedbu pod pritiskom, a proces fuzije osigurava potrebnu trajnost.
Industrijski objekti često odabiru sučeonu fuziju za kemijske cjevovode. Proces je otporan na koroziju i kemijski napad, što ga čini prikladnim za transport agresivnih tekućina. U postrojenjima za pročišćavanje otpadnih voda, sučeono zavarivanje taljenjem podržava kretanje otpadne vode kroz složene rasporede cjevovoda. Bešavni spojevi sprječavaju curenje i onečišćenje, što je ključno za sigurnost okoliša.
Zavarivanje sučeonim taljenjem široko se koristi u poljoprivredi za povećanje učinkovitosti navodnjavanja. Procesom se stvaraju jaki, pouzdani spojevi koji podnose visoke pritiske i čestu upotrebu. Poljoprivrednici i dizajneri sustava za navodnjavanje preferiraju sučeono spajanje zbog dugog vijeka trajanja i malih zahtjeva za održavanjem.
Rudarski radovi ovise o sučeonoj fuziji za izgradnju cjevovoda za transport tekućine. Teški uvjeti u rudarskom okruženju zahtijevaju spojeve koji mogu podnijeti abraziju i teška opterećenja. Sučeono zavarivanje taljenjem ispunjava ove zahtjeve stvaranjem robusnih, dosljednih zavara. Automatizacija procesa smanjuje pogreške i osigurava ujednačenu kvalitetu u velikim projektima.
Industrija nafte i plina također koristi sučeonu fuziju za nadzemne i ukopane cjevovode. Metoda podržava siguran transport goriva i kemikalija na velike udaljenosti. Izvođači radova cijene brzinu i pouzdanost sučeonog spajanja, posebno kada rade na cijevima velikog promjera.
Osim toga, spajanje je uobičajeno u protupožarnim sustavima, prikupljanju procjednih voda s deponija i geotermalnim mrežama grijanja. Svaka primjena ima koristi od sposobnosti procesa stvaranja homogenih, dugotrajnih spojeva. Prilagodljivost sučeonog spajanja čini ga preferiranim izborom za nove instalacije i nadogradnje sustava.
Sljedeći popis ističe tipične projekte koji koriste sučeono zavarivanje za HDPE koljena:
Opskrba i distribucija komunalne vode
Mreže za prijenos i distribuciju plina
Sustavi za navodnjavanje u poljoprivredi
Cjevovodi za transport rudarskih fluida
Linije za industrijsku kemijsku obradu
Postrojenja za pročišćavanje otpadnih voda i otpadnih voda
Naftovodi i plinovodi
Protupožarni i sigurnosni sustavi
Odlagalište otpada i inženjerstvo zaštite okoliša
Geotermalne i toplinske mreže
Sučeono zavarivanje topljenjem nastavlja postavljati standard za HDPE koljenaste spojeve. Njegova dokazana izvedba, prilagodljivost i isplativost čine ga glavnim rješenjem za inženjere i izvođače širom svijeta.
Zavarivanje elektrofuzijom za HDPE koljeno
Proces elektrofuzije
Potrebna oprema
Elektrofuzijsko zavarivanje HDPE koljena zahtijeva poseban set alata. Glavna komponenta je upravljačka jedinica za elektrofuziju, koja napaja ugrađene otporne žice u fitingu. Operateri također trebaju rezače cijevi kako bi osigurali čiste, četvrtaste krajeve HDPE cijevi. Strugači ili rotacijski ljuštitelji uklanjaju oksidirani sloj s površine cijevi, što je bitno za čvrsto spajanje. Stezaljke za poravnanje drže cijev i koljeno na mjestu tijekom procesa. Za postavljanje ispravnih parametara zavarivanja za svaki fiting mogu se koristiti skeneri crtičnog koda ili ručni uređaji za unos. Maramice za čišćenje potrebne su za uklanjanje prašine i onečišćenja prije početka fuzije.
Postupak korak po korak
Proces elektrofuzije slijedi niz kontroliranih koraka za stvaranje pouzdanog spoja:
Odrežite krajeve HDPE cijevi pravokutno i uklonite sve neravnine.
Označite dubinu umetanja na cijevi kako biste osigurali pravilan spoj.
Koristite strugač za uklanjanje vanjskog oksidiranog sloja s površine cijevi.
Očistite i cijev i unutrašnjost priključka za elektrofuziju odobrenim maramicama.
Umetnite krajeve cijevi u fiting, poravnavajući ih s označenom dubinom.
Učvrstite sklop stezaljkama za poravnanje kako biste spriječili pomicanje.
Spojite upravljačku jedinicu elektrofuzije na stezaljke spojnice.
Skenirajte crtični kod fitinga ili ručno unesite parametre zavarivanja.
Pokrenite ciklus fuzije. Upravljačka jedinica isporučuje struju otpornim žicama, zagrijavajući i otapajući HDPE površine.
Ostavite spoj da se prirodno ohladi prije uklanjanja stezaljki i rukovanja sklopom.
Napomena: Strogo pridržavanje preporučenog postupka osigurava snažan, nepropusni sustav elektrofuzijskog spajanja.
Prednosti elektrofuzijskog zavarivanja
Fleksibilnost u uskim prostorima
Elektrofuzijsko zavarivanje nudi značajnu fleksibilnost za instalacije u ograničenim ili teško dostupnim područjima. Kompaktna oprema i pribor omogućuju operaterima učinkovit rad tamo gdje je prostor ograničen. Ova metoda minimizira potrebu za velikim strojevima ili opsežnim pomicanjem cijevi, što je čini idealnom za gradske komunalne mreže i projekte rekonstrukcije.
Niži zahtjevi za vještinom
Proces elektrofuzijskog zavarivanja je visoko automatiziran. Upravljačka jedinica upravlja ciklusom grijanja, smanjujući rizik od ljudske pogreške. Operaterima nisu potrebne napredne vještine zavarivanja, što pojednostavljuje obuku i poboljšava dosljednost. Ova automatizacija također pomaže osigurati usklađenost s regulatornim standardima u kritičnim infrastrukturnim projektima.
Prikladnost za popravak
Elektrofuzija se ističe u scenarijima popravka. Kada cjevovod pretrpi ozbiljna oštećenja, poput pukotina ili rupa, tehničari mogu izrezati zahvaćeni dio i koristiti elektrofuziju za spajanje novih HDPE segmenata. Dobiveni spoj je čvrst kao i originalna cijev, čime se eliminira potreba za dodatnim stezaljkama ili spojnicama. To jamči pouzdanu mehaničku vezu i brzo vraća integritet sustava.
Omogućuje učinkovite popravke zamjenom oštećenih dijelova novim HDPE koljenima.
Jamči snažne mehaničke spojeve, čineći popravke izdržljivima i nepropusnima.
Smanjuje rizik od pogrešaka pri instalaciji, osiguravajući potpuno integrirani sustav.
Nedostaci elektrofuzijskog zavarivanja
Viši troškovi ugradnje
Jedan od glavnih nedostataka elektrofuzije je viši trošak fitinga u usporedbi s tradicionalnim opcijama sučeonog spajanja. Specijalizirani dizajn i ugrađene otporne žice povećavaju cijenu po jedinici. Proračuni projekta moraju uzeti u obzir te dodatne troškove, posebno u velikim instalacijama.
Potrebe za napajanjem
Elektrofuzijsko zavarivanje zahtijeva stabilno napajanje za rad upravljačke jedinice i dovršetak procesa taljenja. Udaljena mjesta ili područja s nepouzdanom električnom energijom mogu se suočiti s izazovima tijekom instalacije. Pravilno planiranje i rješenja za pomoćno napajanje ključni su za izbjegavanje kašnjenja.
Savjet: Prije pokretanja projekta elektrofuzije uvijek provjerite dostupnost napajanja i kompatibilnost fitinga.
Primjene elektrofuzije
Elektrofuzijsko zavarivanje postalo je preferirana metoda za spajanje HDPE koljena u mnogim specijaliziranim okruženjima. Ova tehnika nudi jedinstvene prednosti koje je čine prikladnom za niz primjena u kojima tradicionalno sučeljeno spajanje možda nije praktično.
Ključna područja primjene elektrofuzijskog zavarivanja:
Urbane komunalne mreže:
elektrofuzija se ističe u projektima gradske infrastrukture. Instalateri se često suočavaju s ograničenim prostorom u podzemnim trezorima, uskim rovovima ili pretrpanim komunalnim hodnicima. Kompaktna oprema i pribor omogućuju učinkovit rad bez potrebe za velikim strojevima.
Popravci i održavanje cjevovoda:
Hitni popravci zahtijevaju brzinu i pouzdanost. Elektrofuzija tehničarima omogućuje izrezivanje oštećenih dijelova i brzu ugradnju novih HDPE koljena. Proces smanjuje vrijeme zastoja i vraća uslugu uz minimalne smetnje.
Dodatna oprema i nadogradnje sustava:
Mnogi stariji cjevovodni sustavi trebaju nadogradnju kako bi zadovoljili moderne standar
Industrijski objekti:
Tvornice i pogoni za preradu često imaju složene rasporede cjevovoda s ograničenim pristupom. Elektrofuzija pruža rješenje za spajanje koljena u skučenim prostorima, osiguravajući nepropusne spojeve u kritičnim sustavima.
Distribucija vode i plina:
Gradska vodovodna i plinska poduzeća koriste elektrofuziju za uslužne priključke, ogranke i instalacije brojila. Metoda osigurava dosljednu kvalitetu spojeva, što je bitno za sigurnost i usklađenost s propisima.
Savjet: Elektrofuzijsko zavarivanje posebno je vrijedno u okruženjima gdje su iskopavanja skupa ili ometajuća. Sposobnost spajanja cijevi bez njihovog pomicanja značajno smanjuje složenost projdabrat
Tipični scenariji za upotrebu elektrofuzije:
Scenarij primjene |
Zašto je elektrofuzija poželjna |
Ograničeni urbani rovovi |
Kompaktni alati odgovaraju uskim prostorima |
Hitni popravci cjevovoda |
Brzo, pouzdano stvaranje spojeva |
Integracija sa starim sustavima |
Prilagođava se neusklađenim ili nestandardnim cijevima |
Industrijske preinake |
Radi oko postojeće opreme i struktura |
Servisni priključci |
Osigurava precizne, ponovljive rezultate za laktove malog promjera |
Sažetak prednosti:
Smanjuje potrebu za velikim iskapanjem.
Podržava brzu reakciju tijekom hitnih popravaka.
Pruža fleksibilnost za složene ili pretrpane instalacije.
Pruža dosljedne, visokokvalitetne spojeve u izazovnim okruženjima.
Elektrofuzijsko zavarivanje nastavlja dobivati popularnost u sektorima gdje su prostor, brzina i prilagodljivost kritični. Voditelji projekata i inženjeri odabiru ovu metodu kako bi osigurali pouzdane veze za HDPE koljena , posebno kada tradicionalne tehnike spajanja nisu izvedive.
Usporedba čeone fuzije i elektrofuzije
Čvrstoća i pouzdanost spoja
Snaga spoja i pouzdanost ključni su čimbenici pri odabiru metode spajanja za HDPE koljeno. Sučeono spajanje stvara homogeni zavar koji odgovara čvrstoći izvorne cijevi. Ovaj proces osigurava očuvanje cjelovitosti spoja tijekom vijeka trajanja cjevovoda. Zona fuzije postaje robusna poput stijenke cijevi, pružajući povjerenje u okruženjima visokog tlaka i visokog stresa.
Elektrofuzijskim zavarivanjem također se dobivaju pouzdani spojevi, ali čvrstoća spoja ovisi o kvaliteti i kompatibilnosti korištenog spoja. Dok su moderni spojevi za elektrofuziju projektirani za izdržljivost, postupak može biti osjetljiviji na pripremu i poravnavanje površine. Pravilno čišćenje i kalibracija ključni su za postizanje dosljednih rezultata.
Sljedeća tablica sažima usporednu čvrstoću spoja:
Metoda zavarivanja |
Opis čvrstoće zgloba |
Fuzija stražnjice |
Stvara zavar jak kao i sama cijev. |
Elektrofuzija |
Čvrstoća ovisi o kvaliteti korištenog okova. |
Zavarivanje sučeonim taljenjem često se preferira za kritičnu infrastrukturu gdje se zahtijeva maksimalna pouzdanost i dugoročna izvedba. Elektrofuzija pruža snažnu alternativu, posebno u situacijama kada je pristup ograničen ili su potrebni brzi popravci.
Analiza troškova
Trošak ostaje odlučujući čimbenik u izgradnji i održavanju cjevovoda. Sučeono spajanje nudi niže troškove materijala jer su spojnice manje složene i ne sadrže ugrađene komponente. Međutim, početno ulaganje u opremu za sučeono spajanje može biti veće, posebno za primjene velikog promjera. Troškovi rada također se mogu povećati zbog potrebe za kvalificiranim operaterima i preciznim poravnavanjem.
Elektrofuzija, s druge strane, uključuje veće troškove materijala. Armatura sadrži ugrađene otporne žice, što povećava cijenu po jedinici. Troškovi instalacije mogu biti niži jer je proces više automatiziran i zahtijeva manje ručne vještine. Za projekte malog promjera ili popravke, elektrofuzija može ponuditi troškovne prednosti smanjenjem radnog vremena i minimiziranjem potrebe za specijaliziranom obukom.
Tablica u nastavku uspoređuje prosječne troškove:
Metoda zavarivanja |
Prosječna cijena po zglobu |
Trošak instalacije |
Trošak materijala |
Fuzija stražnjice |
Donji |
viši |
Donji |
Elektrofuzija |
viši |
Donji |
viši |
Dugoročni troškovi održavanja za obje metode ostaju niski. HDPE koljena otporna su na koroziju i kemijski napad, eliminirajući potrebu za zaštitnim premazima. Glatka unutarnja površina smanjuje nakupljanje taloga, što minimizira potrebe za čišćenjem i podržava učinkovitost i produktivnost tijekom životnog vijeka cjevovoda.
HDPE koljena zahtijevaju minimalno održavanje, što dovodi do dugoročne uštede troškova.
Otporni su na koroziju i kemijske napade, eliminirajući potrebu za zaštitnim premazima.
Glatka unutrašnjost HDPE koljena smanjuje nakupljanje taloga, smanjujući potrebu za čestim čišćenjem.
Brzina instalacije
Brzina instalacije izravno utječe na rokove projekta i ukupnu produktivnost. Sučeono zavarivanje taljenjem obično zahtijeva oko 30 minuta po spoju. Ovaj proces uključuje zagrijavanje, poravnavanje, spajanje i hlađenje cijevi i fitinga. Potreba za preciznim poravnanjem i kontroliranim uvjetima može produžiti vrijeme instalacije, posebno u zahtjevnim okruženjima.
Elektrofuzijsko zavarivanje nudi brži ciklus taljenja, s vremenom zagrijavanja u rasponu od 40 do 120 sekundi. Vrijeme hlađenja dodaje dodatnih 15 do 30 minuta, ali cjelokupni proces je manje radno intenzivan. Kompaktna oprema i automatizirane kontrole omogućuju učinkovit rad u skučenim prostorima ili složenim rasporedima.
Sljedeća tablica ističe prosječno vrijeme instalacije:
Metoda zavarivanja |
Prosječno vrijeme instalacije |
Fuzija stražnjice |
Otprilike 30 minuta po zglobu |
Elektrofuzija |
Vrijeme fuzije od 40 do 120 sekundi, plus vrijeme hlađenja od 15 do 30 minuta |
Nekoliko čimbenika utječe na brzinu instalacije za obje metode:
Temperatura grijaće ploče je kritična za pravilno taljenje materijala.
Pritisak i vrijeme zavarivanja osiguravaju molekularno ispreplitanje i čvrst spoj.
Tlak i vrijeme hlađenja sprječavaju skupljanje i održavaju cjelovitost nakon zavarivanja.
Dodatna razmatranja uključuju uvjete okoline kao što su sunčeva svjetlost, sastav tla i temperaturne fluktuacije. Pravilno čišćenje površine i kalibracija opreme ključni su za održavanje brzine i kvalitete tijekom instalacije.
Savjet: Elektrofuzijski spojevi pružaju dosljednu izvedbu u različitim okruženjima, što može povećati brzinu instalacije i smanjiti vrijeme zastoja.
I čeono spajanje i elektrofuzije podržavaju visoke razine učinkovitosti i produktivnosti kada se pravilno primjenjuju. Izbor ovisi o veličini projekta, uvjetima na lokaciji i potrebi za brzim postavljanjem.
Oprema i obuka
Izbor između sučeonog taljenja i elektrofuzijskog zavarivanja za HDPE koljena uvelike ovisi o potrebnoj opremi i potrebnoj obuci operatera. Svaka metoda predstavlja jedinstvene zahtjeve u pogledu strojeva, postavljanja i razvoja vještina.
Sučeono zavarivanje taljenjem oslanja se na robusne, specijalizirane strojeve. Ovi strojevi moraju pružati preciznu kontrolu temperature i tlaka. Operateri trebaju razumjeti rad stroja za sučeono zavarivanje, pravilno rukovanje krajevima cijevi i važnost procesa hlađenja. Oprema često uključuje stezaljke za cijevi, grijaće ploče i alate za oblaganje. Redovito održavanje i kalibracija ključni su kako bi se osigurala dosljedna kvaliteta zavara.
Zavarivanje elektrofuzijom koristi kompaktne, prijenosne upravljačke jedinice. Ove se jedinice spajaju na priključke s ugrađenim otpornim žicama. Proces zahtijeva manje ručnog poravnanja, ali operateri moraju obratiti veliku pozornost na pripremu, vrijeme, temperaturu, tlak i hlađenje. Obuka za elektrofuzijsko zavarivanje obično traje oko osam sati. Ova obuka naglašava važnost točnog spajanja spojeva za elektrofuziju i pridržavanja strogih postupaka.
Tablica ispod sažima fokus obuke za svaku metodu:
Metoda zavarivanja |
Trajanje obuke |
Ključna područja fokusa |
Sučeono zavarivanje taljenjem |
Nije navedeno |
Rad stroja za sučeono zavarivanje, pravilno rukovanje krajevima cijevi, proces hlađenja |
Zavarivanje elektrofuzijom |
8 sati |
Precizno spajanje spojeva, priprema, vrijeme, temperatura, tlak, hlađenje |
Napomena: Pravilna obuka osigurava siguran rad i visokokvalitetne spojeve. Čak i uz automatizirane kontrole, pozornost na detalje ostaje kritična.
Ključne točke:
Sučelno spajanje zahtijeva složeniju opremu i dublje razumijevanje rada stroja.
Elektrofuzija pojednostavljuje proces s automatiziranim kontrolama, ali zahtijeva strogo pridržavanje pripreme i vremena.
Obje metode imaju koristi od stalne obuke i provjera osiguranja kvalitete.
Dobro obučen tim može maksimalno iskoristiti prednosti bilo koje metode, osiguravajući pouzdane i izdržljive HDPE koljenaste spojeve.
Odabir najbolje metode
Kontrolni popis za procjenu projekta
Odabir optimalne tehnike spajanja za HDPE koljeno zahtijeva temeljitu procjenu faktora specifičnih za projekt. Sustavan popis za provjeru pomaže u osiguravanju pravog izbora za primjenu sučeonog spajanja i elektrofuzije:
Kompatibilnost materijala: Potvrdite da odabrani spojni elementi odgovaraju namjeni, kao što je vodoopskrba, distribucija plina ili sustavi odvodnje.
Oznake tlaka: Provjerite mogu li armature podnijeti maksimalni radni tlak cjevovoda.
Razmatranja okoliša: Procijenite izloženost UV svjetlu, kemikalijama ili drugim stresorima iz okoliša koji mogu utjecati na rad.
Gustoća polietilena: Odaberite materijale veće gustoće za povećanu mehaničku čvrstoću i izdržljivost.
Specifikacije proizvođača: Zatražite i pregledajte tehničke tablice kako biste usporedili značajke proizvoda i osigurali sukladnost sa zahtjevima projekta.
Napomena: Pažljivo obraćanje pažnje na ove čimbenike podržava dugoročnu pouzdanost i maksimizira učinkovitost i produktivnost u cjevovodnim sustavimnje zahtijeva složeniju opremu i dublje razumijevanje rada stroja.
Zavarivanje sučeonim taljenjem ostaje najbolji izbor za HDPE koljena u većini scenarija, nudeći neusporedivu čvrstoću spoeličina i rigoroznom kontrolom kvalitete.
Značajka |
Opis |
Materijal |
PE100 polietilen visoke gustoće |
Raspon veličina |
63mm–1200mm |
Razine tlaka |
PN10 – PN16 |
Proizvodnja |
Napredna oprema, strogi pregled |
Primjena |
Pouzdani vodoopskrbni i industrijski sustavi otporni na curenje |
Za otvorena mjesta i velike cjevovode odaberite sučeono spajanje. Za skučene prostore ili popravke odaberite elektrofuziju.
FAQ
Koja je glavna prednost sučeonog spajanja za HDPE koljena?
Sučeono spajanje stvara bešavne, homogene spojeve. Ova metoda pruža iznimnu snagu i dugotrajnu pouzdanost. Idealan je za aplikacije visokog tlaka i velikog promjera.
Kada bih trebao odabrati elektrofuziju umjesto sučeone fuzije?
Elektrofuzija najbolje funkcionira u skučenim prostorima ili za popravke cjevovoda. Proces koristi kompaktnu opremu i zahtijeva manje ručnog poravnanja, što ga čini prikladnim za gradske komunalne mreže i projekte rekonstrukcije.
Jesu li FusingX HDPE fitinzi za spajanje kompatibilni sa standardnim PE cijevima?
Da. FusingX HDPE spojni spojevi u skladu su s međunarodnim standardima. Odgovaraju standardnim PE cijevima za vodu i plin, osiguravajući jednostavnu integraciju u postojeće sustave.
Koliko dugo traje tipični sučeoni spoj?
Pravilno postavljen spoj za spajanje može trajati više od 50 godina u normalnim radnim uvjetima. FusingX fitinzi nude izvrsnu otpornost na koroziju i kemikalije.
Koja je obuka potrebna za sučeono taljenje i elektrofuzijsko zavarivanje?
Operaterima je potrebna praktična obuka za obje metode. Sučelno spajanje zahtijeva poznavanje rada stroja i poravnanja. Obuka za elektrofuziju usmjerena je na pripremu, vrijeme i praćenje automatiziranih postupaka.
Mogu li koristiti sučeonu fuziju za HDPE koljena malog promjera?
Ne. Sučeljeno spajanje se ne preporučuje za cijevi promjera manjeg od 63 mm ili debljine stijenke ispod 6 mm. Elektrofuzija je poželjna metoda za spojeve malog promjera.
Što čini FusingX HDPE spojne spojeve pouzdanim izborom?
FusingX fitinzi koriste PE100 materijal i strogu kontrolu kvalitete. Nude širok raspon veličina, dugi vijek trajanja i brzu montažu. Ove značajke osiguravaju pouzdan rad za vodu, plin i industrijske cjevovode.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori