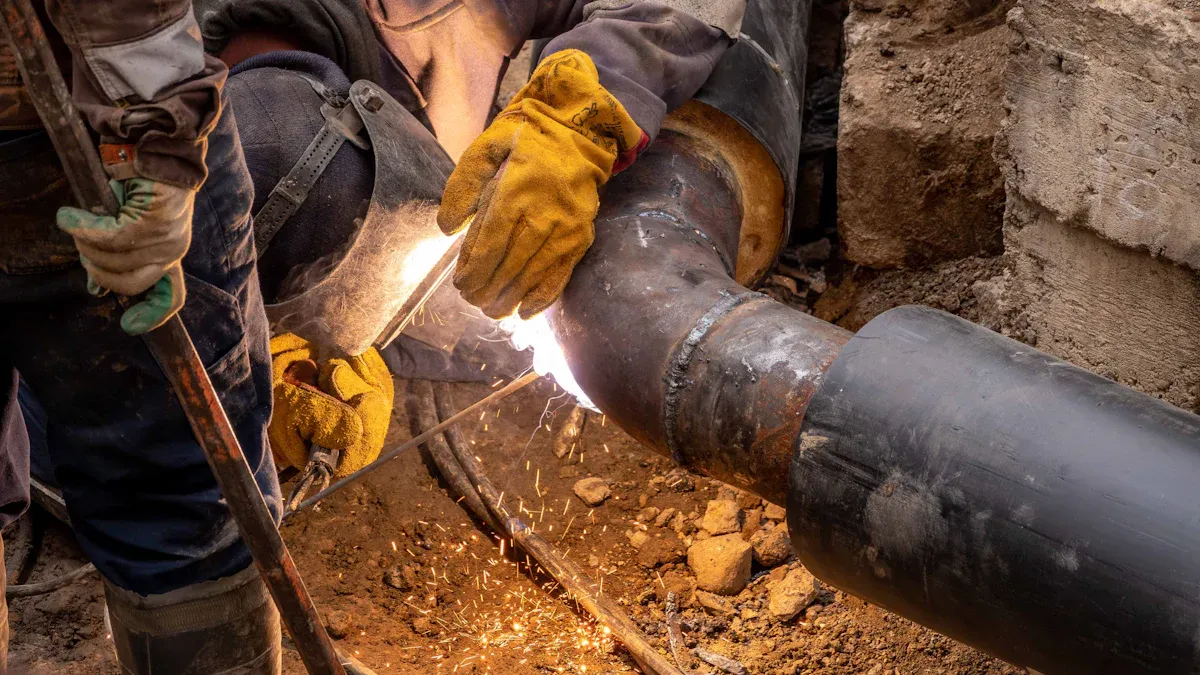
Vir die meeste toepassings staan stompsmeltsweiswerk uit as die voorkeurkeuse om 'n hdpe-elmboog te verbind, veral wanneer FusingX HDPE Butt Fusion Fittings gebruik word. Hierdie metode lewer uitsonderlike gewrigsterkte, langtermynbetroubaarheid en kostedoeltreffendheid. Sleutelbesluitfaktore sluit in gesamentlike integriteit, installasiespoed en aanpasbaarheid by verskillende omgewings. Die tabel hieronder bied 'n vinnige vergelyking vir onmiddellike duidelikheid.
Faktor |
Boud Fusion |
Elektrofusie |
Gesamentlike sterkte |
Uitstekend |
Baie goed |
Betroubaarheid |
Hoog |
Hoog |
Koste |
Laer |
Hoër |
Installasie spoed |
Vinnig |
Matig |
Ruimtevereistes |
Meer |
Minder |
Sleutel wegneemetes
Stompsmeltsweiswerk bied uitstekende gewrigsterkte en langtermynbetroubaarheid, wat dit ideaal maak vir hoëdruktoepassings.
Elektrofusiesweiswerk is perfek vir beperkte ruimtes en vinnige herstelwerk, danksy die kompakte toerusting en outomatiese proses.
Kostedoeltreffendheid bevoordeel kolfusie, aangesien dit minder materiale en laer arbeidskoste verg in vergelyking met elektrofusie.
Installasiespoed is oor die algemeen vinniger met elektrofusie, wat samesmelting in minder as twee minute kan voltooi, terwyl boudsamesmelting ongeveer 30 minute per gewrig neem.
Beide metodes vereis spesifieke toerusting en opleiding; kolffusie benodig vaardige operateurs, terwyl elektrofusie opleiding vergemaklik vanweë die outomatisering daarvan.
Oorweeg projekvereistes noukeurig; kolfsmelting pas by pype met groot deursnee, terwyl elektrofusie uitblink in stywe of komplekse omgewings.
Gereelde instandhouding en kwaliteitbeheer is noodsaaklik vir beide metodes om sterk, lekvaste lasse te verseker.
FusingX HDPE Butt Fusion Fittings is versoenbaar met standaard PE-pype, wat betroubare werkverrigting oor verskeie toepassings verseker.
HDPE-elmboogverbindingsmetodes
HDPE-elmboogverbindings maak staat op twee primêre pypverbindingstegnieke: stompsmeltsweis en elektrofusiesweis. Elke metode bied duidelike voordele, wat dit geskik maak vir verskillende projekvereistes en installasie-omgewings.
Bout Fusion Welding Oorsig
Stompsmeltsweiswerk is 'n algemeen aanvaarde proses om HDPE-elmboë in grootskaalse pypstelsels te verbind. Die tegniek behels die verhitting van die punte van die pyp en pas totdat beide oppervlaktes 'n gesmelte toestand bereik. Sodra dit verhit is, word die komponente saamgedruk, wat 'n naatlose verbinding vorm. Hierdie metode vereis presiese belyning en beheer regdeur die samesmeltingsproses. Stompsmeltsweiswerk is die beste geskik vir reguit lopies en oop konstruksieterreine, waar ruimte en toegang nie beperk is nie.
Die toerusting wat vir stompsmelting gebruik word, sluit in robuuste sweismasjiene met hoër kragvereistes. Hierdie masjiene verseker konsekwente verhitting en druk, wat lei tot sterk, lekvaste lasse. Stompsmelting is ideaal vir pype met groot deursnee en hoëdruktoepassings, soos munisipale watertoevoer of industriële pypleidings. Die proses lewer uitstekende gewrigsterkte en langtermyn duursaamheid, wat dit 'n voorkeurkeuse vir kritieke infrastruktuur maak.
Elektrofusiesweis-oorsig
Elektrofusie-sweiswerk bied 'n alternatiewe oplossing vir HDPE-elmbooginstallasie, veral in beperkte ruimtes of komplekse uitlegte. Hierdie metode maak gebruik van toebehore wat met weerstandsdrade ingebed is. Wanneer dit aan 'n draagbare elektrofusie-sweismasjien gekoppel word, word die drade warm en versmelt die passtuk aan die pyp. Die proses is hoogs geoutomatiseerd en vereis minder handbelyning in vergelyking met kolfsmelting.
Elektrofusie is veral effektief vir pype met klein deursnee en noodherstelwerk. Die toerusting is kompak en verbruik minder krag, wat dit geskik maak vir afgeleë of beperkte plekke. Elektrofusie-toebehore is ontwerp vir vinnige en betroubare verbindings, selfs wanneer toegang beperk is. Die metode word bevoordeel in nutsnetwerke, herstelscenario's en installasies waar akkuraatheid en buigsaamheid noodsaaklik is.
Wenk: Elektrofusiesweiswerk vergemaklik pypverbindings in gebiede met beperkte spasie of uitdagende toegang, terwyl stompsmeltsweiswerk uitblink in oop omgewings met groter pype.
Tegniese Vergelyking Tabel
Kenmerk |
Elektrofusiesweising |
Boud Fusion Welding |
Verbindingsmetode |
Ingeboude weerstandsdrade versmelt passtuk en pyp |
Verhit pyp- en passtukke direk en druk dan saam |
Konstruksie proses |
Outomatiese, laer belyningsvereistes |
Vereis presiese beheer en belyning |
Toerustingvereistes |
Draagbare masjien, lae krag |
Groter masjien, hoër krag |
Toepassingsscenario's |
Klein deursnee, komplekse verbindings |
Groot deursnee, langafstand pypleidings |
Koste |
Hoër toerusting en paskoste |
Laer koste vir toebehore en toerusting |
Algemene gebruiksgevalle-tabel
Sweismetode |
Gebruik Geval Beskrywing |
Elektrofusie |
Geskik vir klein deursnee HDPE-pype, ideaal vir beperkte ruimtes, en uitstekend vir noodherstelwerk. |
Boud Fusion |
Beste vir pype met groot deursnee, hoëdruktoepassings en oop konstruksie-omgewings. |
Beide samesmeltingsmetodes speel 'n belangrike rol in HDPE-elmbooginstallasie. Projekvereistes, gewrigsterkte en terreintoestande bepaal die mees geskikte tegniek. FusingX bied toebehore van hoë gehalte wat versoenbaar is met beide kolfsmelting en elektrofusie, wat betroubare werkverrigting oor diverse toepassings verseker.
Boud Fusion Welding vir HDPE Elmboog
Boudsamesmeltingsproses
Toerusting benodig
Stompsmeltsweiswerk vir 'n hdpe-elmboog vereis gespesialiseerde toerusting om 'n betroubare verbinding te verseker. Die noodsaaklike gereedskap sluit in 'n stompsmelt-sweismasjien, pypklemme, 'n verwarmingsplaat en 'n gesigwerktuig. Die sweismasjien moet stabiele krag en presiese beheer oor temperatuur en druk verskaf. Operateurs benodig ook skoonmaakmiddels om kontaminante uit die pyp en pasoppervlaktes te verwyder. Gereelde instandhouding van alle toerusting is van kritieke belang om sweisintegriteit te handhaaf en foute tydens werking te voorkom.
Stap-vir-stap prosedure
Die boudsamesmeltingsproses volg 'n reeks presiese stappe om 'n sterk, lekvaste gewrig te verkry. Die tabel hieronder skets die aanbevole werkstoestande en aksies vir die sweis van HDPE-elmboë:
Stap |
Beskrywing |
1 |
Maak die oliekringverbindings skoon en verbind alle dele van die sweismasjien korrek. |
2 |
Meet die kragtoevoerspanning en bevestig dat dit aan die sweismasjienvereistes voldoen. |
3 |
Kontroleer en maak die verwarmingsplaat skoon; vervang indien beskadig. |
4 |
Stel parameters soos hitte-absorpsie en verkoelingstyd volgens die sweisproses in. |
5 |
Maak die buis gelyk en pas konsentrisiteit aan met 'n klem. |
6 |
Maak seker dat die sweiskantvlak glad en parallel is, met 'n gaping van minder as 0,3 mm. |
7 |
Meet en teken die sleepdruk (Pt) tydens sweiswerk aan. |
8 |
Pas die sweisdruk (P1) aan op grond van sleepdruk (Pt) en gespesifiseerde druk (P2). |
9 |
Begin endotermiese tydsberekening wanneer die krimphoogte die gespesifiseerde waarde bereik. |
10 |
Pas die sweisoppervlak onmiddellik aan nadat die verwarmingsplaat verwyder is en verhoog die druk eweredig. |
11 |
Verminder druk na nul na afkoeltyd en demonteer gelaste komponente. |
12 |
Neem beskermende maatreëls wanneer onder nul sweis om oppervlaktemperatuur te handhaaf. |
13 |
Maak seker dat alle items in kontak met die sweisoppervlak skoon en droog is. |
14 |
Laat voldoende natuurlike verkoeling toe na sweiswerk om interne spanning uit te skakel. |
15 |
Moenie kolfsmelt gebruik vir komponente met dn≤63mm of wanddikte e<6mm nie. |
16 |
Gebruik elektrofusieverbinding vir verskillende SDR-reekskomponente. |
Let wel: Die handhawing van 'n skoon en beheerde omgewing tydens die proses is noodsaaklik vir optimale gesamentlike integriteit.
Voordele van Butt Fusion Welding
Gesamentlike sterkte
Stompsmelting skep 'n homogene voeg wat ooreenstem met of oorskry die sterkte van die oorspronklike pyp. Die samesmeltingsone word so robuust soos die pypwand, wat hoë voegintegriteit verseker. Hierdie sterkte is noodsaaklik vir toepassings waar die pyplyn interne druk en eksterne vragte moet weerstaan.
Koste-doeltreffendheid
Een van die belangrikste voordele van boudsamesmelting is die kostedoeltreffendheid daarvan. Die proses vereis nie bykomende materiale soos kleefmiddels of meganiese hegstukke nie. Arbeidskoste bly laag weens die relatief vinnige installasietyd, veral wanneer gevorderde toerusting gebruik word. Oor die lang termyn verminder die duursaamheid van die gewrig onderhoudsuitgawes.
Langlewendheid en duursaamheid
Stompsmeltsweiswerk lewer 'n lekvaste verbinding wat korrosie en chemiese aanval weerstaan. Die voeg kan vir dekades hou, wat dikwels ooreenstem met die dienslewe van die pyplyn self. Hierdie duursaamheid maak boudsamesmelting 'n voorkeurmetode vir kritieke infrastruktuurprojekte.
Voordeel |
Beskrywing |
Sterk gewrigte |
Die gevolglike verbinding is so sterk soos, of selfs sterker as, die pyp self. |
Geen bykomende materiaal nie |
Boudsamesmelting benodig nie kleefmiddels of meganiese hegstukke nie, wat dit 'n skoon, betroubare hegmetode maak. |
Lekvaste verbinding |
Die voeg is lekbestand, wat van kritieke belang is vir gas- en waterpypleidingtoepassings. |
Nadele van Butt Fusion Welding
Toerusting kompleksiteit
Die nadele van boudsamesmelting sluit die kompleksiteit van die vereiste toerusting in. Operateurs moet masjiene gebruik wat presiese beheer oor temperatuur en druk bied. Toerustingfoute of onbehoorlike kalibrasie kan lei tot swak lasse of inkonsekwente sweislasse.
Ruimtevereistes
Stompsmeltsweiswerk vereis voldoende ruimte vir masjienopstelling en pypbelyning. Beperkte toegang of beperkte omgewings kan die proses uitdagend maak. Wanbelyning of besoedeling van vuil of olie kan sweiskwaliteit in gedrang bring en die doeltreffendheid van die voeg verminder.
Wenk: Volg altyd streng gehaltebeheermaatreëls, insluitend visuele inspeksie en gereelde instandhouding van toerusting, om die nadele van boudsamesmelting te minimaliseer en betroubare werkverrigting te verseker.
Butt Fusion-toepassings
Stompsmeltsweiswerk het die standaardverbindingsmetode vir HDPE-elmboë in baie nywerhede geword. Hierdie proses lewer betroubare, hoësterkte verbindings wat aan die eise van moderne infrastruktuur voldoen. Die veelsydigheid van kolfsmelting laat dit toe om 'n wye reeks toepassings te dien, van munisipale watervoorsiening tot industriële vloeistofvervoer.
Baie munisipale waterstelsels maak staat op kolfsmelting vir pypleidingkonstruksie. Die metode verseker lekvrye verbindings, wat noodsaaklik is vir die handhawing van watergehalte en die vermindering van instandhoudingskoste. Gasverspreidingsnetwerke trek ook voordeel uit die robuuste lasse wat deur stompsmeltsweiswerk geskep word. Hierdie netwerke vereis konsekwente werkverrigting onder druk, en die samesmeltingsproses verskaf die nodige duursaamheid.
Industriële fasiliteite kies dikwels kolfsmelting vir chemiese pypleidings. Die proses weerstaan korrosie en chemiese aanval, wat dit geskik maak vir die vervoer van aggressiewe vloeistowwe. In rioolsuiweringsaanlegte ondersteun stompsmeltsweiswerk die beweging van afvalwater deur komplekse pypuitlegte. Die naatlose gewrigte voorkom lekkasies en besoedeling, wat van kritieke belang is vir omgewingsveiligheid.
Stompsmeltsweiswerk word wyd in die landbou gebruik om besproeiingsdoeltreffendheid te verbeter. Die proses skep sterk, betroubare gewrigte wat hoë druk en gereelde gebruik weerstaan. Boere en ontwerpers van besproeiingstelsels verkies kolfsmelting vir sy lang dienslewe en lae onderhoudsvereistes.
Mynboubedrywighede is afhanklik van kolfsmelting om pypleidings vir vloeistofvervoer te bou. Die strawwe toestande in mynomgewings vereis gewrigte wat skuur en swaar vragte kan hanteer. Stompsmeltsweiswerk voldoen aan hierdie vereistes deur robuuste, konsekwente sweislasse te produseer. Die outomatisering van die proses verminder foute en verseker eenvormige kwaliteit oor groot projekte.
Die olie- en gasbedryf gebruik ook kolfsmelting vir bogrondse en begrawe pypleidings. Die metode ondersteun die veilige vervoer van brandstof en chemikalieë oor lang afstande. Kontrakteurs waardeer die spoed en betroubaarheid van kolfsmelting, veral wanneer hulle aan pype met groot deursnee werk.
Boonop is kolfsmelting algemeen in brandbeskermingstelsels, stortingsterrein-loogwaterversameling en geotermiese verwarmingsnetwerke. Elke toediening trek voordeel uit die proses se vermoë om homogene, langdurige voege te skep. Die aanpasbaarheid van boudesamesmelting maak dit 'n voorkeurkeuse vir beide nuwe installasies en stelselopgraderings.
Die volgende lys beklemtoon tipiese projekte wat stuiksmeltsweiswerk vir HDPE-elmboë gebruik:
Munisipale watervoorsiening en -verspreiding
Gastransmissie- en verspreidingsnetwerke
Landboubesproeiingstelsels
Mynvloeistofvervoerpypleidings
Industriële chemiese verwerkingslyne
Riool- en afvalwaterbehandelingsaanlegte
Olie en gas pypleidings
Brandbeskerming en veiligheidstelsels
Stortingsterrein en omgewingsingenieurswese
Geotermiese en distriksverhittingsnetwerke
Stompsmeltsweiswerk stel steeds die standaard vir HDPE-elmboogverbindings. Die bewese werkverrigting, aanpasbaarheid en koste-effektiwiteit maak dit die ideale oplossing vir ingenieurs en kontrakteurs wêreldwyd.
Elektrofusiesweising vir HDPE-elmboog
Elektrofusie proses
Toerusting benodig
Elektrofusiesweiswerk vir HDPE-elmboë vereis 'n spesifieke stel gereedskap. Die hoofkomponent is die elektrofusiebeheereenheid, wat krag aan die ingeboude weerstandsdrade in die passtuk verskaf. Operateurs benodig ook pypkappers om skoon, vierkantige punte op die HDPE-pyp te verseker. Skrapers of roterende skillers verwyder die geoksideerde laag van die pypoppervlak, wat noodsaaklik is vir 'n sterk samesmelting. Belyningsklemme hou die pyp en elmboog in plek tydens die proses. Streepkodeskandeerders of handmatige invoertoestelle kan gebruik word om die korrekte sweisparameters vir elke passtuk in te stel. Skoonmaakdoeke is nodig om stof en kontaminante uit te skakel voordat die samesmelting begin word.
Stap-vir-stap prosedure
Die elektrofusieproses volg 'n reeks beheerde stappe om 'n betroubare verbinding te skep:
Sny die HDPE-pyppunte vierkantig en verwyder enige brame.
Merk die invoegdiepte op die pyp om behoorlike paskoppeling te verseker.
Gebruik 'n skraper om die buitenste geoksideerde laag van die pypoppervlak te verwyder.
Maak beide die pyp en die binnekant van die elektrofusie-passtuk skoon met goedgekeurde doekies.
Plaas die pyppunte in die passtuk en pas hulle met die gemerkte diepte in.
Bevestig die samestelling met belyningsklemme om beweging te voorkom.
Koppel die elektrofusiebeheereenheid aan die pasklemme.
Skandeer die gepaste strepieskode of voer die sweisparameters met die hand in.
Begin die samesmeltingsiklus. Die beheereenheid lewer stroom aan die weerstandsdrade, verhit en smelt die HDPE-oppervlaktes.
Laat die voeg natuurlik afkoel voordat die klampe verwyder word en die samestelling hanteer word.
Let wel: Streng nakoming van die aanbevole prosedure verseker 'n sterk, lekvaste elektrofusieverbindingstelsel.
Voordele van Electrofusion Welding
Buigsaamheid in beknopte ruimtes
Elektrofusiese sweiswerk bied aansienlike buigsaamheid vir installasies in beperkte of moeilik bereikbare gebiede. Die kompakte toerusting en toebehore laat operateurs toe om doeltreffend te werk waar spasie beperk is. Hierdie metode verminder die behoefte aan groot masjinerie of uitgebreide pypbewegings, wat dit ideaal maak vir stedelike nutsnetwerke en retrofitprojekte.
Laer vaardigheidsvereiste
Die proses van elektrofusiesweiswerk is hoogs geoutomatiseerd. Die beheereenheid bestuur die verhittingsiklus, wat die risiko van menslike foute verminder. Operateurs het nie gevorderde sweisvaardighede nodig nie, wat opleiding vergemaklik en konsekwentheid verbeter. Hierdie outomatisering help ook om voldoening aan regulatoriese standaarde in kritieke infrastruktuurprojekte te verseker.
Herstel Geskiktheid
Elektrofusie blink uit in herstelscenario's. Wanneer 'n pypleiding ernstige skade opdoen, soos krake of gate, kan tegnici die geaffekteerde gedeelte uitsny en elektrofusie gebruik om nuwe HDPE-segmente aan te sluit. Die gevolglike verbinding is so sterk soos die oorspronklike pyp, wat die behoefte aan bykomende klampe of hegstukke uitskakel. Dit waarborg 'n betroubare meganiese binding en herstel stelselintegriteit vinnig.
Maak effektiewe herstelwerk moontlik deur beskadigde dele met nuwe HDPE-elmboë te vervang.
Waarborg sterk meganiese bindings, wat herstelwerk duursaam en lekvry maak.
Verminder die risiko van installasiefoute en verseker 'n volledig geïntegreerde stelsel.
Nadele van Electrofusion Welding
Hoër paskoste
Een van die belangrikste nadele van elektrofusie is die hoër koste van toebehore in vergelyking met tradisionele kolfsmeltopsies. Die gespesialiseerde ontwerp en ingeboude weerstandsdrade verhoog die prys per eenheid. Projekbegrotings moet rekening hou met hierdie bykomende uitgawes, veral in grootskaalse installasies.
Kragtoevoer benodig
Elektrofusie-sweiswerk vereis 'n stabiele kragtoevoer om die beheereenheid te bedryf en die samesmeltingsproses te voltooi. Afgeleë terreine of gebiede met onbetroubare elektrisiteit kan uitdagings ondervind tydens installasie. Behoorlike beplanning en rugsteunkragoplossings is noodsaaklik om vertragings te vermy.
Wenk: Verifieer altyd kragbeskikbaarheid en pasversoenbaarheid voordat 'n elektrofusieprojek begin word.
Elektrofusie toepassings
Elektrofusiesweising het 'n voorkeurmetode geword om HDPE-elmboë in baie gespesialiseerde omgewings te verbind. Hierdie tegniek bied unieke voordele wat dit geskik maak vir 'n reeks toepassings waar tradisionele boudsamesmelting dalk nie prakties is nie.
Sleuteltoepassingsgebiede vir elektrofusiesweising:
Stedelike nutsnetwerke:
Elektrofusie blink uit in stadsinfrastruktuurprojekte. Installeerders het dikwels beperkte spasie in ondergrondse kluise, smal loopgrawe of oorvol nutsgange. Die kompakte toerusting en toebehore maak voorsiening vir doeltreffende werk sonder die behoefte aan groot masjinerie.
Pyplynherstelwerk en instandhouding:
Noodherstelwerk vereis spoed en betroubaarheid. Elektrofusie stel tegnici in staat om beskadigde dele uit te sny en vinnig nuwe HDPE-elmboë te installeer. Die proses minimaliseer stilstand en herstel diens met minimale ontwrigting.
Heraanpassing en stelselopgraderings:
Baie ouer pypleidingstelsels benodig opgraderings om aan moderne standaarde te voldoen. Elektrofusie-sweiswerk maak voorsiening vir die integrasie van nuwe HDPE-elmboë in bestaande netwerke, selfs wanneer toegang beperk is of pypbelyning uitdagend is.
Industriële fasiliteite:
Fabrieke en verwerkingsaanlegte het dikwels komplekse pypuitlegte met beperkte toegang. Elektrofusie bied 'n oplossing vir die koppeling van elmboë in stywe spasies, wat lekvrye gewrigte in kritieke stelsels verseker.
Water- en Gasverspreiding:
Munisipale water- en gasnutsdienste gebruik elektrofusie vir diensverbindings, taklyne en meterinstallasies. Die metode verseker konsekwente gesamentlike kwaliteit, wat noodsaaklik is vir veiligheid en regulatoriese voldoening.
Wenk: Elektrofusiese sweiswerk is veral waardevol in omgewings waar uitgrawing duur of ontwrigtend is. Die vermoë om pype te verbind sonder om dit te skuif, verminder die kompleksiteit van die projek aansienlik.
Tipiese scenario's vir gebruik van elektrofusie:
Toepassing Scenario |
Waarom elektrofusie verkieslik is |
Beperkte stedelike loopgrawe |
Kompakte gereedskap pas in stywe spasies |
Noodpypleiding herstelwerk |
Vinnige, betroubare gesamentlike skepping |
Integrasie met ou stelsels |
Pas aan by verkeerde of nie-standaard pype |
Industriële ombouings |
Werk rondom bestaande toerusting en strukture |
Diensverbindings |
Verseker presiese, herhaalbare resultate vir klein deursnee elmboë |
Opsomming van voordele:
Verminder die behoefte aan grootskaalse uitgrawings.
Ondersteun vinnige reaksie tydens noodherstelwerk.
Bied buigsaamheid vir komplekse of oorvol installasies.
Lewer konsekwente, hoë kwaliteit gewrigte in uitdagende omgewings.
Elektrofusiese sweiswerk word steeds gewild in sektore waar ruimte, spoed en aanpasbaarheid van kritieke belang is. Projekbestuurders en ingenieurs kies hierdie metode om betroubare verbindings vir te verseker HDPE elmboë , veral wanneer tradisionele samesmeltingstegnieke nie haalbaar is nie.
Bottfusie vs elektrofusie vergelyking
Gesamentlike sterkte en betroubaarheid
Gewrigsterkte en betroubaarheid is kritieke faktore wanneer 'n verbindingsmetode vir 'n HDPE-elmboog gekies word. Stompsmelting skep 'n homogene sweislas wat ooreenstem met die sterkte van die oorspronklike pyp. Hierdie proses verseker dat die gesamentlike integriteit regdeur die pyplyn se dienslewe gehandhaaf word. Die samesmeltingsone word so robuust soos die pypwand, wat vertroue bied in hoëdruk- en hoëspanningsomgewings.
Elektrofusiese sweiswerk lewer ook betroubare verbindings, maar die sterkte van die las hang af van die kwaliteit en verenigbaarheid van die passtuk wat gebruik word. Terwyl moderne elektrofusie-toebehore ontwerp is vir duursaamheid, kan die proses meer sensitief wees vir oppervlakvoorbereiding en belyning. Behoorlike skoonmaak en kalibrasie is noodsaaklik om konsekwente resultate te behaal.
Die volgende tabel som die vergelykende gewrigsterkte op:
Sweismetode |
Gesamentlike Sterkte Beskrywing |
Boud Fusion |
Produseer 'n sweislas so sterk soos die pyp self. |
Elektrofusie |
Sterkte hang af van die kwaliteit van die passtuk wat gebruik word. |
Stompsmeltsweiswerk word dikwels verkies vir kritieke infrastruktuur waar maksimum betroubaarheid en langtermynwerkverrigting vereis word. Elektrofusie bied 'n sterk alternatief, veral in situasies waar toegang beperk is of vinnige herstelwerk nodig is.
Koste-analise
Koste bly 'n deurslaggewende faktor in pypleidingkonstruksie en instandhouding. Boudsamesmelting bied laer materiaalkoste omdat die toebehore minder kompleks is en nie ingebedde komponente bevat nie. Die aanvanklike belegging in kolfsmelttoerusting kan egter hoër wees, veral vir toepassings met groot deursnee. Arbeidskoste kan ook styg as gevolg van die behoefte aan geskoolde operateurs en presiese belyning.
Elektrofusie, aan die ander kant, behels hoër materiaalkoste. Die toebehore bevat ingeboude weerstandsdrade, wat die prys per eenheid verhoog. Installasiekoste kan laer wees, aangesien die proses meer outomaties is en minder handvaardigheid vereis. Vir klein deursnee of herstelprojekte kan elektrofusie kostevoordele bied deur arbeidstyd te verminder en die behoefte aan gespesialiseerde opleiding te verminder.
Die tabel hieronder vergelyk die gemiddelde koste:
Sweismetode |
Gemiddelde koste per gewrig |
Installasie koste |
Materiaalkoste |
Boud Fusion |
Laer |
Hoër |
Laer |
Elektrofusie |
Hoër |
Laer |
Hoër |
Langtermyn onderhoudskoste vir beide metodes bly laag. HDPE-elmboë weerstaan korrosie en chemiese aanval, wat die behoefte aan beskermende bedekkings uitskakel. Die gladde binneoppervlak verminder sedimentopbou, wat skoonmaakvereistes tot die minimum beperk en doeltreffendheid en produktiwiteit oor die pyplyn se leeftyd ondersteun.
HDPE elmboë vereis minimale instandhouding, wat lei tot langtermyn kostebesparings.
Hulle is bestand teen korrosie en chemiese aanvalle, wat die behoefte aan beskermende bedekkings uitskakel.
Die gladde binnekant van HDPE-elmboë verminder sedimentopbou, wat die behoefte aan gereelde skoonmaak verminder.
Installasie spoed
Installasiespoed beïnvloed projektydlyne en algehele produktiwiteit direk. Stompsmeltsweiswerk vereis tipies ongeveer 30 minute per las. Hierdie proses sluit verhitting, belyning, samesmelting en afkoeling van die pyp en pas in. Die behoefte aan presiese belyning en beheerde toestande kan die installasietyd verleng, veral in uitdagende omgewings.
Elektrofusie-sweiswerk bied 'n vinniger samesmeltingsiklus, met verhittingstye wat wissel van 40 tot 120 sekondes. Verkoelingstyd voeg nog 15 tot 30 minute by, maar die algehele proses is minder arbeidsintensief. Die kompakte toerusting en outomatiese kontroles maak voorsiening vir doeltreffende werk in beperkte ruimtes of komplekse uitlegte.
Die volgende tabel wys die gemiddelde installasietye uit:
Sweismetode |
Gemiddelde installasie tyd |
Boud Fusion |
Ongeveer 30 minute per gewrig |
Elektrofusie |
Versmeltingstyd van 40 tot 120 sekondes, plus afkoeltyd van 15 tot 30 minute |
Verskeie faktore beïnvloed installasiespoed vir beide metodes:
Verhittingsplaattemperatuur is krities vir behoorlike smelt van materiale.
Sweisdruk en tyd verseker molekulêre verstrengeling en 'n sterk las.
Verkoelingsdruk en tyd voorkom krimping en behou integriteit na sweiswerk.
Bykomende oorwegings sluit in omgewingstoestande soos sonlig, grondsamestelling en temperatuurskommelings. Behoorlike oppervlak skoonmaak en toerusting kalibrasie is noodsaaklik vir die handhawing van spoed en kwaliteit tydens installasie.
Wenk: Elektrofusie-toebehore bied konsekwente werkverrigting in verskeie omgewings, wat installasiespoed kan verbeter en stilstand kan verminder.
Beide boudsamesmelting en elektrofusie ondersteun hoë vlakke van doeltreffendheid en produktiwiteit wanneer dit korrek toegepas word. Die keuse hang af van projekgrootte, terreintoestande en die behoefte aan vinnige ontplooiing.
Toerusting en Opleiding
Die keuse tussen stompsmelting en elektrofusiesweising vir HDPE-elmboë hang baie af van die toerusting wat benodig word en die opleiding wat nodig is vir operateurs. Elke metode stel unieke eise in terme van masjinerie, opstelling en vaardigheidsontwikkeling.
Stompsmeltsweiswerk maak staat op robuuste, gespesialiseerde masjiene. Hierdie masjiene moet presiese beheer oor temperatuur en druk lewer. Operateurs moet die werking van die stompsweismasjien, behoorlike hantering van pyppunte en die belangrikheid van die verkoelingsproses verstaan. Die toerusting sluit dikwels pypklemme, verhittingsplate en gesiggereedskap in. Gereelde instandhouding en kalibrasie is noodsaaklik om konsekwente sweiskwaliteit te verseker.
Elektrofusie-sweiswerk maak gebruik van kompakte, draagbare beheereenhede. Hierdie eenhede verbind met toebehore met ingeboude weerstandsdrade. Die proses verg minder handbelyning, maar operateurs moet baie aandag gee aan voorbereiding, tydsberekening, temperatuur, druk en afkoeling. Opleiding vir elektrofusiesweis duur gewoonlik ongeveer agt uur. Hierdie opleiding beklemtoon die belangrikheid daarvan om elektrofusie-toebehore akkuraat te versmelt en streng prosedures te volg.
Die tabel hieronder som die opleidingsfokus vir elke metode op:
Sweismetode |
Opleidingsduur |
Sleutelfokusareas |
Boud Fusion Welding |
Nie gespesifiseer nie |
Werking van stompsweismasjien, behoorlike hantering van pyppunte, verkoelingsproses |
Elektrofusiesweising |
8 uur |
Akkurate samesmelting van toebehore, voorbereiding, tydsberekening, temperatuur, druk, afkoeling |
Let wel: Behoorlike opleiding verseker veilige werking en hoë kwaliteit gewrigte. Selfs met outomatiese kontroles bly aandag aan detail krities.
Sleutelpunte:
Boudsamesmelting vereis meer komplekse toerusting en 'n dieper begrip van masjienwerking.
Elektrofusie vereenvoudig die proses met outomatiese kontroles, maar vereis streng nakoming van voorbereiding en tydsberekening.
Albei metodes baat by deurlopende opleiding en gehalteversekeringskontroles.
'n Goed opgeleide span kan die voordele van enige van die metodes maksimeer, wat betroubare en duursame HDPE-elmboogverbindings verseker.
Die keuse van die beste metode
Projek Assessering Kontrolelys
Om die optimale verbindingstegniek vir 'n hdpe-elmboog te kies, vereis 'n deeglike evaluering van projekspesifieke faktore. ’n Sistematiese kontrolelys help om die regte keuse te verseker vir beide kolfsmelt- en elektrofusietoepassings:
Materiaalversoenbaarheid: Bevestig dat die geselekteerde toebehore ooreenstem met die beoogde gebruik, soos watertoevoer, gasverspreiding of dreineringstelsels.
Drukgraderings: Verifieer dat die toebehore die maksimum bedryfsdruk van die pypleiding kan hanteer.
Omgewingsoorwegings: Evalueer blootstelling aan UV-lig, chemikalieë of ander omgewingstressors wat prestasie kan beïnvloed.
Digtheid van poliëtileen: Kies materiaal met 'n hoër digtheid vir verbeterde meganiese sterkte en duursaamheid.
Vervaardigerspesifikasies: Versoek en hersien tegniese datablaaie om produkkenmerke te vergelyk en te verseker dat aan projekvereistes voldoen word.
Let wel: Noukeurige aandag aan hierdie faktore ondersteun langtermynbetroubaarheid en maksimeer doeltreffendheid en produktiwiteit in pypleidingstelsels.
Stompsmeltsweiswerk bly die beste keuse vir HDPE-elmboë in die meeste scenario's, wat ongeëwenaarde gewrigsterkte en kostedoeltreffendheid bied. Elektrofusie blink uit in beperkte ruimtes of vir vinnige herstelwerk. FusingX HDPE Butt Fusion Fittings staan uit vanweë hul PE100-materiaal, wye groottereeks en streng gehaltebeheer.
Kenmerk |
Beskrywing |
Materiaal |
PE100 hoë-digtheid poliëtileen |
Groottereeks |
63mm-1200mm |
Drukvlakke |
PN10–PN16 |
Vervaardiging |
Gevorderde toerusting, streng inspeksie |
Toepassing |
Betroubare, lekvaste watervoorsiening en industriële stelsels |
Vir oop terreine en groot pyplyne, kies kolfsmelting. Kies elektrofusie vir stywe spasies of herstelwerk.
Gereelde vrae
Wat is die grootste voordeel van boudesamesmelting vir HDPE-elmboë?
Boudsamesmelting skep 'n naatlose, homogene gewrig. Hierdie metode lewer uitsonderlike sterkte en langtermynbetroubaarheid. Dit is ideaal vir hoëdruk en groot deursnee toepassings.
Wanneer moet ek elektrofusie bo boudfusie kies?
Elektrofusie werk die beste in beperkte ruimtes of vir pypleidingherstelwerk. Die proses gebruik kompakte toerusting en vereis minder handbelyning, wat dit geskik maak vir stedelike nutsnetwerke en heraanpassingsprojekte.
Is FusingX HDPE Butt Fusion Fittings versoenbaar met standaard PE-pype?
Ja. FusingX HDPE Butt Fusion Fittings voldoen aan internasionale standaarde. Hulle pas by standaard PE-water- en gaspype, wat maklike integrasie in bestaande stelsels verseker.
Hoe lank hou 'n tipiese boudversmelting?
'n Behoorlik geïnstalleerde kolfsmeltverbinding kan meer as 50 jaar hou onder normale bedryfstoestande. FusingX-toebehore bied uitstekende weerstand teen korrosie en chemikalieë.
Watter opleiding is nodig vir stompsmelting en elektrofusiesweis?
Operateurs benodig praktiese opleiding vir beide metodes. Boudsamesmelting vereis kennis van masjienwerking en belyning. Elektrofusie-opleiding fokus op voorbereiding, tydsberekening en die volg van outomatiese prosedures.
Kan ek boudversmelting gebruik vir HDPE-elmboë met 'n klein deursnee?
Nee. Stompsmelting word nie aanbeveel vir pype met diameters minder as 63mm of wanddikte onder 6mm nie. Elektrofusie is die voorkeurmetode vir verbindings met 'n klein deursnee.
Wat maak FusingX HDPE Butt Fusion Fittings 'n betroubare keuse?
FusingX-toebehore gebruik PE100-materiaal en streng gehaltebeheer. Hulle bied 'n wye reeks groottes, lang lewensduur en vinnige installasie. Hierdie kenmerke verseker betroubare werkverrigting vir water-, gas- en industriële pypleidings.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori