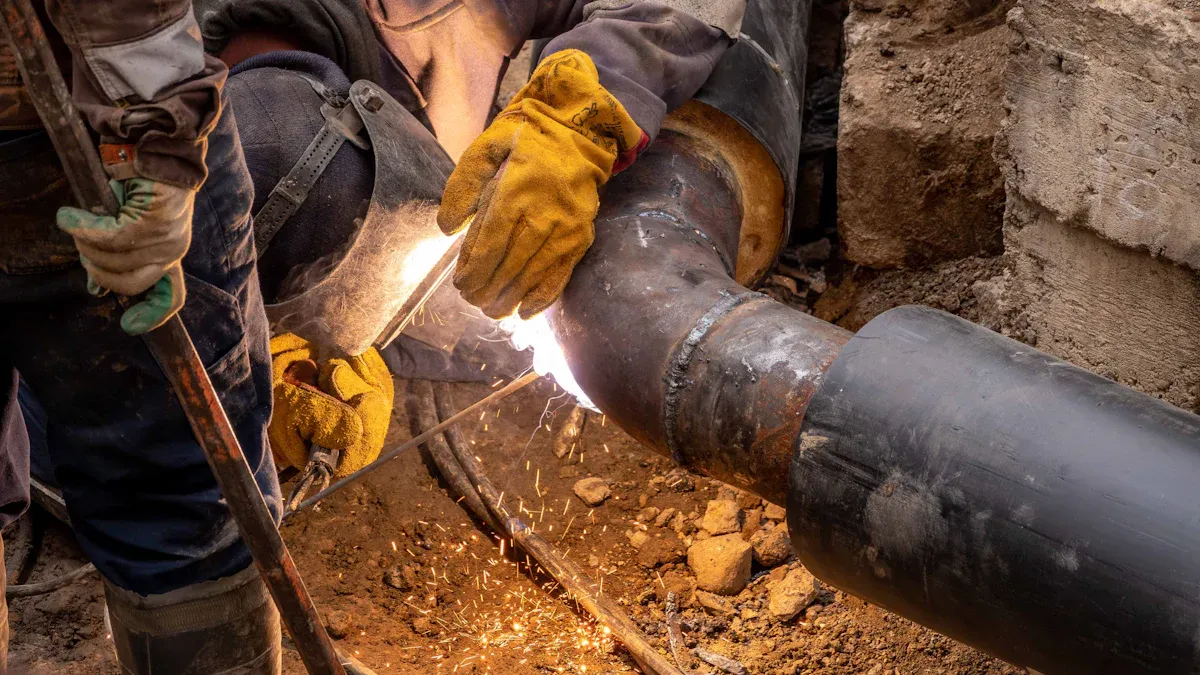
Pentru majoritatea aplicațiilor, sudarea prin fuziune cap la cap iese în evidență ca alegerea preferată pentru îmbinarea unui cot HDPE, în special atunci când se utilizează fitinguri FusingX HDPE Butt Fusion. Această metodă oferă o rezistență excepțională a articulațiilor, fiabilitate pe termen lung și eficiență a costurilor. Factorii cheie de decizie includ integritatea articulațiilor, viteza de instalare și adaptabilitatea la diferite medii. Tabelul de mai jos oferă o comparație rapidă pentru claritate imediată.
Factor |
Butt Fusion |
Electrofuziune |
Forța comună |
Excelent |
Foarte bun |
Fiabilitate |
Ridicat |
Ridicat |
Cost |
Mai jos |
Superior |
Viteza de instalare |
Rapid |
Moderat |
Cerințe de spațiu |
Mai mult |
Mai puțin |
Recomandări cheie
Sudarea prin fuziune cap la cap oferă o rezistență excelentă a îmbinării și fiabilitate pe termen lung, făcând-o ideală pentru aplicații de înaltă presiune.
Sudarea prin electrofuziune este perfectă pentru spații restrânse și reparații rapide, datorită echipamentului său compact și procesului automatizat.
Eficiența costurilor favorizează fuziunea cap la cap, deoarece necesită mai puține materiale și costuri mai mici cu forța de muncă în comparație cu electrofuziunea.
Viteza de instalare este în general mai rapidă cu electrofuziune, care poate finaliza fuziunea în mai puțin de două minute, în timp ce fuziunea cap la cap durează aproximativ 30 de minute per îmbinare.
Ambele metode necesită echipament și pregătire specifice; fuziunea cap la cap are nevoie de operatori calificați, în timp ce electrofuziunea simplifică antrenamentul datorită automatizării sale.
Luați în considerare cu atenție cerințele proiectului; fuziunea cap la cap se potrivește țevilor cu diametru mare, în timp ce electrofuziunea excelează în medii strâmte sau complexe.
Întreținerea regulată și controlul calității sunt esențiale pentru ambele metode pentru a asigura îmbinări puternice și rezistente la scurgeri.
Fitingurile FusingX HDPE Butt Fusion sunt compatibile cu țevile standard PE, asigurând performanță fiabilă în diverse aplicații.
Metode de îmbinare în cot HDPE
Conexiunile cot din HDPE se bazează pe două tehnici principale de îmbinare a conductelor: sudarea prin fuziune cap la cap și sudarea prin electrofuziune. Fiecare metodă oferă avantaje distincte, făcându-le potrivite pentru diferite cerințe ale proiectului și medii de instalare.
Prezentare generală a sudării prin fuziune cap la cap
Sudarea prin fuziune cap la cap este un proces adoptat pe scară largă pentru îmbinarea coturilor HDPE în sistemele de conducte la scară largă. Tehnica presupune încălzirea capetelor țevii și montarea până când ambele suprafețe ating o stare topită. Odată încălzite, componentele sunt presate împreună, formând o îmbinare fără sudură. Această metodă necesită o aliniere și un control precis pe tot parcursul procesului de fuziune. Sudarea prin fuziune cap la cap este cea mai potrivită pentru linii drepte și șantiere deschise, unde spațiul și accesul nu sunt limitate.
Echipamentul folosit pentru topirea cap la cap include mașini de sudură robuste, cu cerințe de putere mai mari. Aceste mașini asigură încălzire și presiune constantă, rezultând îmbinări puternice și rezistente la scurgeri. Fuziunea cap la cap este ideală pentru conducte cu diametru mare și aplicații de înaltă presiune, cum ar fi alimentarea cu apă municipală sau conductele industriale. Procesul oferă o rezistență excelentă a articulațiilor și durabilitate pe termen lung, ceea ce îl face o alegere preferată pentru infrastructura critică.
Prezentare generală a sudării prin electrofuziune
Sudarea prin electrofuziune oferă o soluție alternativă pentru instalarea cotului HDPE, în special în spații restrânse sau amenajări complexe. Această metodă utilizează fitinguri încorporate cu fire de rezistență. Când sunt conectate la o mașină portabilă de sudură prin electrofuziune, firele se încălzesc și fuzionează fitingul la țeavă. Procesul este foarte automatizat și necesită mai puțină aliniere manuală în comparație cu fuziunea cap la cap.
Electrofuziunea este deosebit de eficientă pentru țevi de diametru mic și reparații de urgență. Echipamentul este compact și consumă mai puțină energie, ceea ce îl face potrivit pentru locații îndepărtate sau restrânse. Fitingurile de electrofuziune sunt proiectate pentru conexiuni rapide și fiabile, chiar și atunci când accesul este limitat. Metoda este favorizată în rețelele de utilități, scenariile de reparații și instalațiile în care precizia și flexibilitatea sunt esențiale.
Sfat: Sudarea prin electrofuziune simplifică îmbinarea țevilor în zonele cu spațiu limitat sau cu acces dificil, în timp ce sudarea prin fuziune cap la cap excelează în mediile deschise cu țevi mai mari.
Tabel de comparație tehnică
Caracteristică |
Sudarea prin electrofuziune |
Sudarea prin fuziune cap la cap |
Metoda de conectare |
Firele de rezistență încorporate asigură fitingul și conducta |
Încălzește direct capetele țevilor și armăturii, apoi presează împreună |
Procesul de construcție |
Cerințe de aliniere automate, mai mici |
Necesită control și aliniere precisă |
Cerințe de echipamente |
Mașină portabilă, putere redusă |
Mașină mai mare, putere mai mare |
Scenarii de aplicare |
Conexiuni complexe de diametru mic |
Conducte cu diametru mare, pe distanțe lungi |
Cost |
Costuri mai mari de echipamente și montaj |
Costuri mai mici pentru fitinguri și echipamente |
Tabelul cazurilor comune de utilizare
Metoda de sudare |
Descrierea cazului de utilizare |
Electrofuziune |
Potrivit pentru țevi HDPE cu diametru mic, ideal pentru spații restrânse și excelent pentru reparații de urgență. |
Butt Fusion |
Cel mai bun pentru țevi cu diametru mare, aplicații de înaltă presiune și medii de construcție deschise. |
Ambele metode de fuziune joacă un rol vital în instalarea cotului HDPE. Cerințele proiectului, rezistența îmbinării și condițiile amplasamentului determină cea mai potrivită tehnică. FusingX oferă fitinguri de înaltă calitate compatibile atât cu fuziunea cap la cap, cât și cu electrofuziunea, asigurând performanță fiabilă în diverse aplicații.
Sudare prin fuziune cap la cap pentru cot HDPE
Procesul de fuziune cap la cap
Echipament necesar
Sudarea prin fuziune cap la cap pentru un cot HDPE necesită echipamente specializate pentru a asigura o conexiune fiabilă. Instrumentele esențiale includ o mașină de sudură prin fuziune cap la cap, cleme de țeavă, o placă de încălzire și o unealtă de confruntare. Aparatul de sudură trebuie să ofere o putere stabilă și un control precis asupra temperaturii și presiunii. Operatorii au nevoie, de asemenea, de consumabile de curățare pentru a îndepărta contaminanții de pe țevi și suprafețele de fiting. Întreținerea regulată a tuturor echipamentelor este esențială pentru a menține integritatea sudurii și pentru a preveni defecțiunile în timpul funcționării.
Procedura pas cu pas
Procesul de fuziune cap la cap urmează o serie de pași precisi pentru a obține o îmbinare puternică, rezistentă la scurgeri. Tabelul de mai jos prezintă condițiile de funcționare și acțiunile recomandate pentru sudarea cotului HDPE:
Pas |
Descriere |
1 |
Curățați îmbinările circuitului de ulei și conectați corect toate părțile aparatului de sudură. |
2 |
Măsurați tensiunea de alimentare și confirmați că îndeplinește cerințele aparatului de sudură. |
3 |
Verificați și curățați placa de încălzire; înlocuiți dacă este deteriorat. |
4 |
Setați parametri precum absorbția căldurii și timpul de răcire în funcție de procesul de sudare. |
5 |
Nivelați tubul și reglați concentricitatea folosind o clemă. |
6 |
Asigurați-vă că fața capătului de sudare este netedă și paralelă, cu un spațiu mai mic de 0,3 mm. |
7 |
Măsurați și înregistrați presiunea de rezistență (Pt) în timpul sudării. |
8 |
Reglați presiunea de sudare (P1) pe baza presiunii de tragere (Pt) și a presiunii specificate (P2). |
9 |
Începeți sincronizarea endotermică când înălțimea de sertizare atinge valoarea specificată. |
10 |
Montați suprafața de sudură imediat după îndepărtarea plăcii de încălzire și creșteți uniform presiunea. |
11 |
Reduceți presiunea la zero după timpul de răcire și dezasamblați componentele sudate. |
12 |
Luați măsuri de protecție atunci când sudați sub zero pentru a menține temperatura suprafeței. |
13 |
Asigurați-vă că toate articolele în contact cu suprafața de sudură sunt curate și uscate. |
14 |
Permiteți o răcire naturală suficientă după sudare pentru a elimina stresul intern. |
15 |
Nu utilizați fuziune cap la cap pentru componente cu dn≤63mm sau grosimea peretelui e<6mm. |
16 |
Utilizați conexiunea prin electrofuziune pentru diferite componente din seria SDR. |
Notă: Menținerea unui mediu curat și controlat în timpul procesului este esențială pentru o integritate optimă a articulațiilor.
Avantajele sudurii prin fuziune cap la cap
Forța comună
Fuziunea cap la cap creează o îmbinare omogenă care se potrivește sau depășește rezistența țevii originale. Zona de fuziune devine la fel de robustă ca peretele conductei, asigurând o integritate ridicată a îmbinării. Această rezistență este vitală pentru aplicațiile în care conducta trebuie să reziste la presiunea internă și sarcinile externe.
Eficiența costurilor
Unul dintre principalele avantaje ale fuziunii cap la cap este rentabilitatea sa. Procesul nu necesită materiale suplimentare, cum ar fi adezivi sau elemente de fixare mecanice. Costurile cu forța de muncă rămân scăzute datorită timpului relativ rapid de instalare, mai ales atunci când se utilizează echipamente avansate. Pe termen lung, durabilitatea îmbinării reduce cheltuielile de întreținere.
Longevitate și durabilitate
Sudarea prin fuziune cap la cap oferă o conexiune etanșă care rezistă la coroziune și atacul chimic. Îmbinarea poate dura zeci de ani, potrivindu-se adesea cu durata de viață a conductei în sine. Această durabilitate face ca fuziunea cap la cap să fie o metodă preferată pentru proiectele de infrastructură critică.
Avantaj |
Descriere |
Articulații puternice |
Îmbinarea rezultată este la fel de puternică sau chiar mai puternică decât țeava în sine. |
Fără materiale suplimentare |
Fuziunea cap la cap nu necesită adezivi sau elemente de fixare mecanice, ceea ce o face o metodă de îmbinare curată și fiabilă. |
Conexiune rezistentă la scurgeri |
Îmbinarea este etanșă, ceea ce este critic pentru aplicațiile de conducte de gaz și apă. |
Dezavantajele sudării prin fuziune cap la cap
Complexitatea echipamentelor
Dezavantajele fuziunii cap la cap includ complexitatea echipamentului necesar. Operatorii trebuie să utilizeze mașini care oferă un control precis asupra temperaturii și presiunii. Defecțiunile echipamentelor sau calibrarea necorespunzătoare pot duce la îmbinări slabe sau suduri inconsistente.
Cerințe de spațiu
Sudarea prin fuziune cap la cap necesită spațiu adecvat pentru configurarea mașinii și alinierea țevilor. Accesul limitat sau mediile restrânse pot face procesul dificil. Nealinierea sau contaminarea cu murdărie sau ulei poate compromite calitatea sudurii și poate reduce eficacitatea îmbinării.
Sfat: Urmați întotdeauna măsuri stricte de control al calității, inclusiv inspecție vizuală și întreținere regulată a echipamentului, pentru a minimiza dezavantajele fuziunii cap la cap și pentru a asigura performanță fiabilă.
Aplicații de fuziune cap la cap
Sudarea prin fuziune cap la cap a devenit metoda standard de îmbinare pentru coturile HDPE în multe industrii. Acest proces oferă îmbinări fiabile, de înaltă rezistență, care îndeplinesc cerințele infrastructurii moderne. Versatilitatea fuziunii cap la cap îi permite să servească o gamă largă de aplicații, de la alimentarea cu apă municipală până la transportul fluidelor industriale.
Multe sisteme municipale de apă se bazează pe fuziunea cap la cap pentru construcția conductelor. Metoda asigură conexiuni etanșe, care sunt esențiale pentru menținerea calității apei și reducerea costurilor de întreținere. Rețelele de distribuție a gazelor beneficiază și de îmbinările robuste create prin sudarea cap la cap. Aceste rețele necesită performanță constantă sub presiune, iar procesul de fuziune asigură durabilitatea necesară.
Instalațiile industriale aleg adesea fuziunea cap la cap pentru conductele chimice. Procesul rezistă la coroziune și atacul chimic, făcându-l potrivit pentru transportul fluidelor agresive. În stațiile de tratare a apelor uzate, sudarea prin fuziune cap la cap sprijină mișcarea apei uzate prin structuri complexe de conducte. Îmbinările fără sudură previn scurgerile și contaminarea, ceea ce este esențial pentru siguranța mediului.
Sudarea prin fuziune cap la cap este utilizată pe scară largă în agricultură pentru a spori eficiența irigației. Procesul creează îmbinări puternice, fiabile, care rezistă la presiuni mari și la utilizare frecventă. Fermierii și designerii de sisteme de irigare preferă fuziunea cap la cap pentru durata de viață lungă și cerințele reduse de întreținere.
Operațiunile miniere depind de fuziunea cap la cap pentru a construi conducte pentru transportul fluidelor. Condițiile dure din mediile miniere necesită îmbinări care pot face față la abraziune și sarcini grele. Sudarea prin fuziune cap la cap îndeplinește aceste cerințe prin producerea de suduri robuste și consistente. Automatizarea procesului reduce erorile și asigură o calitate uniformă pentru proiectele mari.
Industria de petrol și gaze utilizează, de asemenea, fuziunea cap la cap pentru conductele supraterane și îngropate. Metoda sprijină transportul în siguranță a combustibililor și a substanțelor chimice pe distanțe lungi. Antreprenorii apreciază viteza și fiabilitatea fuziunii cap la cap, în special atunci când lucrează la țevi de diametru mare.
În plus, fuziunea cap la cap este obișnuită în sistemele de protecție împotriva incendiilor, colectarea levigatului din gropile de gunoi și rețelele de încălzire geotermală. Fiecare aplicație beneficiază de capacitatea procesului de a crea îmbinări omogene, de lungă durată. Adaptabilitatea fuziunii cap la cap o face o alegere preferată atât pentru instalații noi, cât și pentru upgrade-uri de sistem.
Următoarea listă evidențiază proiecte tipice care utilizează sudarea prin fuziune cap la cap pentru coturile HDPE:
Alimentare și distribuție a apei municipale
Rețele de transport și distribuție a gazelor
Sisteme agricole de irigare
Conducte de transport fluid minier
Linii de prelucrare chimică industrială
Stații de epurare a apelor uzate și uzate
Conducte de petrol și gaze
Sisteme de protecție și siguranță împotriva incendiilor
Depozitul de gunoi și ingineria mediului
Rețele geotermale și de termoficare
Sudarea prin fuziune cap la cap continuă să stabilească standardul pentru conexiunile cotului HDPE. Performanța, adaptabilitatea și eficiența sa dovedită din punct de vedere al costurilor îl fac soluția de bază pentru ingineri și antreprenori din întreaga lume.
Sudare prin electrofuziune pentru cot HDPE
Procesul de electrofuziune
Echipament necesar
Sudarea prin electrofuziune pentru coturile HDPE necesită un set specific de unelte. Componenta principală este unitatea de control prin electrofuziune, care furnizează energie firelor de rezistență încorporate în fiting. Operatorii au nevoie, de asemenea, de tăietoare de țevi pentru a asigura capete curate și pătrate pe țeava HDPE. Racletele sau decojitoarele rotative îndepărtează stratul oxidat de pe suprafața țevii, ceea ce este esențial pentru o fuziune puternică. Clemele de aliniere țin conducta și cotul pe loc în timpul procesului. Scanere de coduri de bare sau dispozitive de introducere manuală pot fi utilizate pentru a seta parametrii de sudare corecti pentru fiecare fiting. Servetele de curățare sunt necesare pentru a elimina praful și contaminanții înainte de a începe fuziunea.
Procedura pas cu pas
Procesul de electrofuziune urmează o serie de pași controlați pentru a crea o îmbinare fiabilă:
Tăiați capetele conductei din HDPE pătrate și îndepărtați orice bavuri.
Marcați adâncimea de inserare pe țeavă pentru a asigura angajarea corectă a montajului.
Utilizați o racletă pentru a îndepărta stratul exterior oxidat de pe suprafața țevii.
Curățați atât țeava, cât și interiorul fitingului de electrofuziune cu șervețele aprobate.
Introduceți capetele țevii în fiting, aliniindu-le cu adâncimea marcată.
Asigurați ansamblul cu cleme de aliniere pentru a preveni mișcarea.
Conectați unitatea de control prin electrofuziune la bornele de montaj.
Scanați codul de bare fiting sau introduceți manual parametrii de sudare.
Începeți ciclul de fuziune. Unitatea de control furnizează curent firelor de rezistență, încălzind și topind suprafețele HDPE.
Lăsați îmbinarea să se răcească în mod natural înainte de a scoate clemele și de a manipula ansamblul.
Notă: Respectarea strictă a procedurii recomandate asigură un sistem de îmbinare prin electrofuziune puternic și rezistent la scurgeri.
Avantajele sudurii prin electrofuziune
Flexibilitate în spații înguste
Sudarea prin electrofuziune oferă o flexibilitate semnificativă pentru instalațiile în zone închise sau greu accesibile. Echipamentele și fitingurile compacte permit operatorilor să lucreze eficient acolo unde spațiul este limitat. Această metodă minimizează nevoia de mașini mari sau de mișcare extinsă a conductelor, ceea ce o face ideală pentru rețelele de utilități urbane și proiectele de modernizare.
Cerință mai mică de calificare
Procesul de sudare prin electrofuziune este extrem de automatizat. Unitatea de control gestionează ciclul de încălzire, reducând riscul de eroare umană. Operatorii nu au nevoie de abilități avansate de sudare, ceea ce simplifică pregătirea și îmbunătățește consistența. Această automatizare ajută, de asemenea, la asigurarea conformității cu standardele de reglementare în proiectele de infrastructură critică.
Adecvarea reparației
Electrofuziunea excelează în scenariile de reparații. Atunci când o conductă suferă daune severe, cum ar fi fisuri sau găuri, tehnicienii pot tăia secțiunea afectată și pot folosi electrofuziune pentru a îmbina noile segmente HDPE. Îmbinarea rezultată este la fel de puternică ca țeava originală, eliminând necesitatea unor cleme sau elemente de fixare suplimentare. Acest lucru garantează o legătură mecanică fiabilă și restabilește rapid integritatea sistemului.
Permite reparații eficiente prin înlocuirea secțiunilor deteriorate cu coturi noi HDPE.
Garantează legături mecanice puternice, făcând reparațiile durabile și rezistente la scurgeri.
Minimizează riscul erorilor de instalare, asigurând un sistem complet integrat.
Dezavantajele sudării prin electrofuziune
Costuri mai mari de montaj
Unul dintre principalele dezavantaje ale electrofuziunii este costul mai mare al fitingurilor în comparație cu opțiunile tradiționale de fuziune cap la cap. Designul specializat și firele de rezistență încorporate cresc prețul pe unitate. Bugetele proiectelor trebuie să țină cont de aceste cheltuieli suplimentare, în special în instalațiile de mari dimensiuni.
Nevoile de alimentare
Sudarea prin electrofuziune necesită o sursă de alimentare stabilă pentru a opera unitatea de control și pentru a finaliza procesul de fuziune. Locurile îndepărtate sau zonele cu energie electrică nesigură se pot confrunta cu provocări în timpul instalării. Planificarea corectă și soluțiile de alimentare de rezervă sunt esențiale pentru a evita întârzierile.
Sfat: verificați întotdeauna disponibilitatea puterii și compatibilitatea fitingurilor înainte de a începe un proiect de electrofuziune.
Aplicații de electrofuziune
Sudarea prin electrofuziune a devenit o metodă preferată pentru îmbinarea coturilor HDPE în multe medii specializate. Această tehnică oferă avantaje unice care o fac potrivită pentru o serie de aplicații în care fuziunea cap la cap tradițională poate să nu fie practică.
Domenii cheie de aplicare pentru sudarea prin electrofuziune:
Rețele de utilități urbane:
Electrofusion excelează în proiectele de infrastructură urbană. Instalatorii se confruntă adesea cu spațiu limitat în bolți subterane, șanțuri înguste sau coridoare de utilități aglomerate. Echipamentele și fitingurile compacte permit o muncă eficientă fără a fi nevoie de utilaje mari.
Reparații și întreținere la conducte:
Reparațiile de urgență necesită viteză și fiabilitate. Electrofuziunea permite tehnicienilor să decupeze secțiunile deteriorate și să instaleze rapid coturi noi din HDPE. Procesul minimizează timpul de nefuncționare și restabilește serviciul cu întreruperi minime.
Modernizare și upgrade de sistem:
Multe sisteme de conducte mai vechi au nevoie de upgrade pentru a îndeplini standardele moderne. Sudarea prin electrofuziune permite integrarea noilor coturi HDPE în rețelele existente, chiar și atunci când accesul este restricționat sau alinierea țevilor este dificilă.
Facilități industriale:
fabricile și fabricile de procesare au adesea structuri complexe de conducte cu acces limitat. Electrofusion oferă o soluție pentru conectarea coturilor în spații înguste, asigurând îmbinări etanșe în sistemele critice.
Distribuția de apă și gaze:
utilitățile municipale de apă și gaze utilizează electrofuziune pentru conexiunile de serviciu, liniile secundare și instalațiile de contoare. Metoda asigură o calitate constantă a îmbinării, care este esențială pentru siguranță și conformitatea cu reglementările.
Sfat: sudarea prin electrofuziune este deosebit de valoroasă în mediile în care excavarea este costisitoare sau perturbatoare. Capacitatea de a îmbina conductele fără a le muta în mod semnificativ reduce complexitatea proiectului.
Scenarii tipice pentru utilizarea electrofuziunii:
Scenariul aplicației |
De ce este preferată electrofuziunea |
Transee urbane închise |
Uneltele compacte se potrivesc în spații înguste |
Reparații de urgență la conducte |
Creare de articulații rapidă și fiabilă |
Integrare cu sisteme vechi |
Se adaptează la țevi nealiniate sau nestandard |
Modernizări industriale |
Lucrează în jurul echipamentelor și structurilor existente |
Conexiuni de service |
Asigură rezultate precise, repetabile pentru coturile cu diametru mic |
Rezumatul beneficiilor:
Reduce nevoia de excavare pe scară largă.
Sprijină răspuns rapid în timpul reparațiilor de urgență.
Oferă flexibilitate pentru instalații complexe sau aglomerate.
Oferă îmbinări consistente, de înaltă calitate, în medii provocatoare.
Sudarea prin electrofuziune continuă să câștige popularitate în sectoarele în care spațiul, viteza și adaptabilitatea sunt esențiale. Managerii de proiect și inginerii aleg această metodă pentru a asigura conexiuni fiabile pentru Coturi HDPE , mai ales atunci când tehnicile tradiționale de fuziune nu sunt fezabile.
Butt Fusion vs Electrofuziune Comparație
Forța comună și fiabilitatea
Rezistența și fiabilitatea articulațiilor sunt factori critici atunci când alegeți o metodă de îmbinare pentru un cot HDPE. Fuziunea cap la cap creează o sudură omogenă care se potrivește cu rezistența țevii originale. Acest proces asigură menținerea integrității îmbinării pe toată durata de viață a conductei. Zona de fuziune devine la fel de robustă ca peretele țevii, oferind încredere în medii de înaltă presiune și stres ridicat.
Sudarea prin electrofuziune oferă, de asemenea, conexiuni fiabile, dar rezistența îmbinării depinde de calitatea și compatibilitatea fitingului utilizat. În timp ce fitingurile moderne de electrofuziune sunt proiectate pentru durabilitate, procesul poate fi mai sensibil la pregătirea și alinierea suprafeței. Curățarea și calibrarea corespunzătoare sunt esențiale pentru a obține rezultate consistente.
Următorul tabel rezumă rezistența articulației comparative:
Metoda de sudare |
Descrierea rezistenței comune |
Butt Fusion |
Produce o sudură la fel de puternică ca conducta în sine. |
Electrofuziune |
Rezistența depinde de calitatea fitingului utilizat. |
Sudarea prin fuziune cap la cap este adesea preferată pentru infrastructura critică unde sunt necesare fiabilitate maximă și performanță pe termen lung. Electrofuziunea oferă o alternativă puternică, mai ales în situațiile în care accesul este limitat sau sunt necesare reparații rapide.
Analiza costurilor
Costul rămâne un factor decisiv în construcția și întreținerea conductelor. Fuziunea cap la cap oferă costuri mai mici ale materialelor, deoarece fitingurile sunt mai puțin complexe și nu conțin componente încorporate. Cu toate acestea, investiția inițială în echipamente de fuziune cap la cap poate fi mai mare, în special pentru aplicațiile cu diametru mare. Costurile cu forța de muncă pot crește, de asemenea, datorită necesității de operatori calificați și alinierii precise.
Electrofuziunea, pe de altă parte, implică costuri mai mari ale materialelor. Fitingurile conțin fire de rezistență încorporate, care cresc prețul pe unitate. Costurile de instalare pot fi mai mici, deoarece procesul este mai automatizat și necesită mai puține abilități manuale. Pentru proiecte de diametru mic sau reparații, electrofuziunea poate oferi avantaje de cost prin reducerea timpului de muncă și minimizarea nevoii de pregătire specializată.
Tabelul de mai jos compară costurile medii:
Metoda de sudare |
Costul mediu pe articulație |
Costul de instalare |
Costul materialului |
Butt Fusion |
Mai jos |
Superior |
Mai jos |
Electrofuziune |
Superior |
Mai jos |
Superior |
Costurile de întreținere pe termen lung pentru ambele metode rămân scăzute. Coturile HDPE rezistă la coroziune și atacuri chimice, eliminând nevoia de acoperiri de protecție. Suprafața interioară netedă reduce acumularea de sedimente, ceea ce minimizează cerințele de curățare și susține eficiența și productivitatea pe durata de viață a conductei.
Coturile HDPE necesită întreținere minimă, ceea ce duce la economii de costuri pe termen lung.
Sunt rezistente la coroziune și atacuri chimice, eliminând nevoia de acoperiri de protecție.
Interiorul neted al coturilor HDPE reduce acumularea de sedimente, minimizând nevoia de curățare frecventă.
Viteza de instalare
Viteza de instalare influențează direct termenele proiectului și productivitatea generală. Sudarea prin fuziune cap la cap necesită de obicei aproximativ 30 de minute per îmbinare. Acest proces include încălzirea, alinierea, topirea și răcirea țevii și fitingului. Nevoia de aliniere precisă și de condiții controlate poate prelungi timpul de instalare, mai ales în medii provocatoare.
Sudarea prin electrofuziune oferă un ciclu de fuziune mai rapid, cu timpi de încălzire variind de la 40 la 120 de secunde. Timpul de răcire adaugă încă 15 până la 30 de minute, dar procesul general necesită mai puțin forță de muncă. Echipamentele compacte și comenzile automate permit lucrul eficient în spații restrânse sau amenajări complexe.
Următorul tabel evidențiază timpii medii de instalare:
Metoda de sudare |
Timp mediu de instalare |
Butt Fusion |
Aproximativ 30 de minute per îmbinare |
Electrofuziune |
Timp de fuziune de 40 până la 120 de secunde, plus timp de răcire de 15 până la 30 de minute |
Mai mulți factori influențează viteza de instalare pentru ambele metode:
Temperatura plăcii de încălzire este critică pentru topirea corectă a materialelor.
Presiunea și timpul de sudare asigură încurcarea moleculară și o îmbinare puternică.
Presiunea și timpul de răcire previn contracția și mențin integritatea după sudare.
Considerațiile suplimentare includ condițiile de mediu, cum ar fi lumina soarelui, compoziția solului și fluctuațiile de temperatură. Curățarea corespunzătoare a suprafeței și calibrarea echipamentului sunt esențiale pentru menținerea vitezei și calității în timpul instalării.
Sfat: Fitingurile cu electrofuziune oferă performanțe consistente în diferite medii, ceea ce poate îmbunătăți viteza de instalare și poate reduce timpul de nefuncționare.
Atât fuziunea cap la cap, cât și electrofuziunea susțin niveluri ridicate de eficiență și productivitate atunci când sunt aplicate corect. Alegerea depinde de dimensiunea proiectului, de condițiile site-ului și de necesitatea implementării rapide.
Echipamente și instruire
Alegerea între sudarea cap la cap și sudarea prin electrofuziune pentru coturile HDPE depinde în mare măsură de echipamentul necesar și de pregătirea necesară operatorilor. Fiecare metodă prezintă cerințe unice în ceea ce privește mașinile, configurarea și dezvoltarea abilităților.
Sudarea prin fuziune cap la cap se bazează pe mașini robuste și specializate. Aceste mașini trebuie să ofere un control precis asupra temperaturii și presiunii. Operatorii trebuie să înțeleagă funcționarea mașinii de sudură cap la cap, manipularea corectă a capetelor țevilor și importanța procesului de răcire. Echipamentul include adesea cleme de țeavă, plăci de încălzire și unelte de acoperire. Întreținerea și calibrarea regulată sunt esențiale pentru a asigura o calitate constantă a sudurii.
Sudarea prin electrofuziune folosește unități de control compacte, portabile. Aceste unități se conectează la fitinguri cu fire de rezistență încorporate. Procesul necesită mai puțină aliniere manuală, dar operatorii trebuie să acorde o atenție deosebită pregătirii, sincronizarii, temperaturii, presiunii și răcirii. Instruirea pentru sudarea prin electrofuziune durează de obicei aproximativ opt ore. Această instruire subliniază importanța topirii cu precizie a fitingurilor de electrofuziune și respectarea procedurilor stricte.
Tabelul de mai jos rezumă concentrarea de formare pentru fiecare metodă:
Metoda de sudare |
Durata antrenamentului |
Domenii cheie de focalizare |
Sudarea prin fuziune cap la cap |
Nu este specificat |
Funcționarea mașinii de sudură cap la cap, manipularea corectă a capetelor țevilor, procesul de răcire |
Sudarea prin electrofuziune |
8 ore |
Fuziunea precisă a fitingurilor, pregătire, sincronizare, temperatură, presiune, răcire |
Notă: pregătirea adecvată asigură o funcționare sigură și îmbinări de înaltă calitate. Chiar și cu comenzi automate, atenția la detalii rămâne critică.
Puncte cheie:
Fuziunea cap la cap necesită echipamente mai complexe și o înțelegere mai profundă a funcționării mașinii.
Electrofuziunea simplifică procesul cu controale automate, dar necesită respectarea strictă a pregătirii și a calendarului.
Ambele metode beneficiază de instruire continuă și verificări de asigurare a calității.
O echipă bine pregătită poate maximiza avantajele oricărei metode, asigurând conexiuni în cot HDPE fiabile și durabile.
Alegerea celei mai bune metode
Lista de verificare pentru evaluarea proiectului
Selectarea tehnicii optime de îmbinare pentru un cot HDPE necesită o evaluare amănunțită a factorilor specifici proiectului. O listă de verificare sistematică ajută la asigurarea alegerii potrivite atât pentru aplicațiile de fuziune cap la cap, cât și de electrofuziune:
Compatibilitatea materialelor: Confirmați că fitingurile selectate se potrivesc cu utilizarea prevăzută, cum ar fi alimentarea cu apă, distribuția gazului sau sistemele de drenaj.
Presiune nominală: Verificați dacă fitingurile pot suporta presiunea maximă de funcționare a conductei.
Considerații de mediu: Evaluați expunerea la lumina UV, substanțe chimice sau alți factori de stres de mediu care pot afecta performanța.
Densitatea polietilenei: alegeți materiale cu densitate mai mare pentru rezistență mecanică și durabilitate îmbunătățite.
Specificațiile producătorului: Solicitați și revizuiți fișele tehnice pentru a compara caracteristicile produsului și pentru a asigura conformitatea cu cerințele proiectului.
Notă: O atenție deosebită acordată acestor factori sprijină fiabilitatea pe termen lung și maximizează eficiența și productivitatea în sistemele de conducte.
Sudarea prin fuziune cap la cap rămâne alegerea de top pentru coturile HDPE în majoritatea scenariilor, oferind o rezistență de neegalat a îmbinării și o eficiență a costurilor. Electrofuziunea excelează în spații închise sau pentru reparații rapide. Fitingurile FusingX HDPE Butt Fusion se remarcă prin materialul PE100, gama largă de dimensiuni și controlul riguros al calității.
Caracteristică |
Descriere |
Material |
Polietilenă de înaltă densitate PE100 |
Gama de dimensiuni |
63 mm–1200 mm |
Niveluri de presiune |
PN10–PN16 |
Fabricarea |
Echipament avansat, inspecție strictă |
Aplicație |
Sisteme industriale și de alimentare cu apă fiabile, rezistente la scurgeri |
Pentru locații deschise și conducte mari, alegeți fuziunea cap la cap. Pentru spații înguste sau reparații, selectați electrofuziune.
FAQ
Care este principalul avantaj al fuziunii cap la cap pentru coatele HDPE?
Fuziunea cap la cap creează o îmbinare fără sudură, omogenă. Această metodă oferă o rezistență excepțională și fiabilitate pe termen lung. Este ideal pentru aplicații de înaltă presiune și de diametru mare.
Când ar trebui să aleg electrofuziunea decât fuziunea cap la cap?
Electrofuziunea funcționează cel mai bine în spații închise sau pentru reparații de conducte. Procesul utilizează echipamente compacte și necesită mai puțină aliniere manuală, făcându-l potrivit pentru rețelele de utilități urbane și proiecte de modernizare.
Sunt fitingurile FusingX HDPE compatibile cu țevile PE standard?
Da. Fitingurile FusingX HDPE Butt Fusion respectă standardele internaționale. Se potrivesc cu conductele standard de apă și gaz din PE, asigurând o integrare ușoară în sistemele existente.
Cât durează o articulație tipică de fuziune cap la cap?
O îmbinare cap la cap instalată corespunzător poate dura peste 50 de ani în condiții normale de funcționare. Fitingurile FusingX oferă o rezistență excelentă la coroziune și substanțe chimice.
Ce pregătire este necesară pentru sudarea cap la cap și electrofuziunea?
Operatorii au nevoie de instruire practică pentru ambele metode. Fuziunea cap la cap necesită cunoștințe despre funcționarea și alinierea mașinii. Antrenamentul cu electrofuziune se concentrează pe pregătire, sincronizare și urmărirea procedurilor automate.
Pot folosi fuziunea cap la cap pentru coatele HDPE cu diametru mic?
Nu. Fuziunea cap la cap nu este recomandată pentru țevi cu diametre mai mici de 63 mm sau grosimea peretelui sub 6 mm. Electrofuziunea este metoda preferată pentru conexiunile de diametru mic.
Ce face ca fitingurile FusingX HDPE să fie o alegere de încredere?
Fitingurile FusingX folosesc material PE100 și un control strict al calității. Ele oferă o gamă largă de dimensiuni, durată lungă de viață și instalare rapidă. Aceste caracteristici asigură performanțe de încredere pentru conductele de apă, gaz și industriale.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori