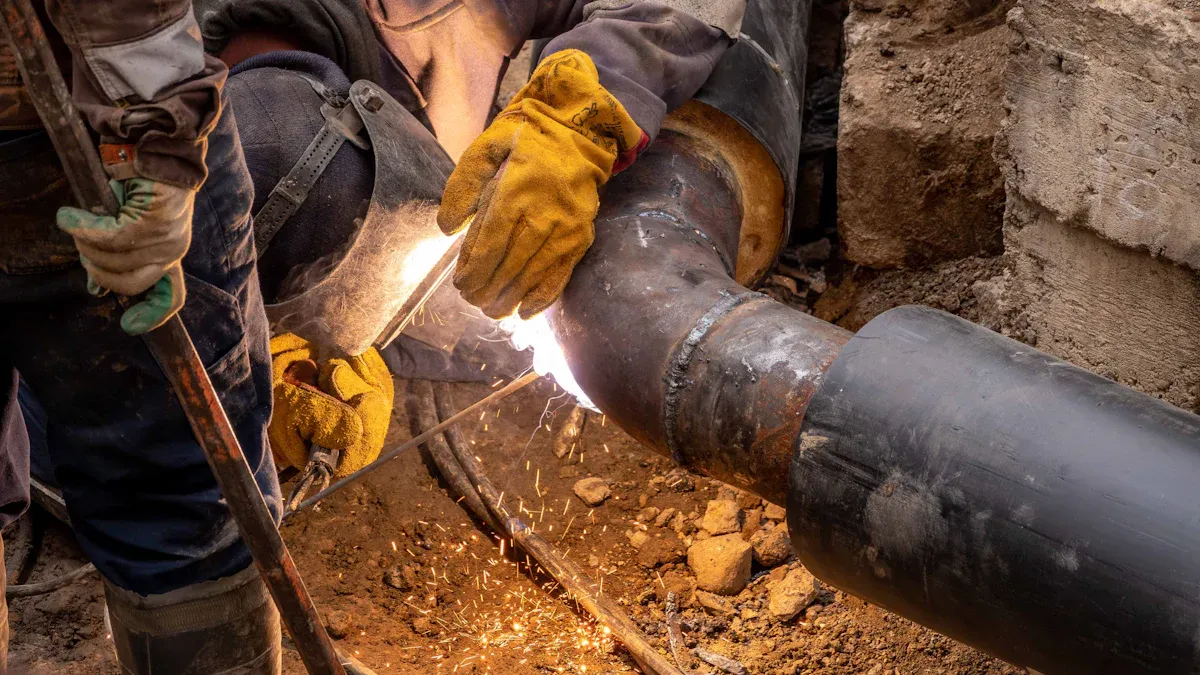
Useimmissa sovelluksissa päittäisfuusiohitsaus erottuu ensisijaisena vaihtoehdona hdpe-kulman liittämiseen, erityisesti käytettäessä FusingX HDPE Butt Fusion Fittings -liittimiä. Tämä menetelmä tarjoaa poikkeuksellisen lujuuden, pitkän aikavälin luotettavuuden ja kustannustehokkuuden. Keskeisiä päätöstekijöitä ovat liitoksen eheys, asennusnopeus ja sopeutuvuus erilaisiin ympäristöihin. Alla oleva taulukko tarjoaa nopean vertailun välittömän selkeyden vuoksi.
Tekijä |
Butt Fusion |
Sähköfuusio |
Yhteinen Vahvuus |
Erinomainen |
Erittäin hyvä |
Luotettavuus |
Korkea |
Korkea |
Maksaa |
Alentaa |
Korkeampi |
Asennusnopeus |
Nopeasti |
Kohtalainen |
Tilavaatimukset |
Lisää |
Vähemmän |
Key Takeaways
Puskusulatushitsaus tarjoaa erinomaisen liitoksen lujuuden ja pitkän aikavälin luotettavuuden, joten se sopii erinomaisesti korkeapainesovelluksiin.
Sähköfuusiohitsaus sopii erinomaisesti ahtaisiin tiloihin ja nopeisiin korjauksiin kompaktin laitteistonsa ja automatisoidun prosessinsa ansiosta.
Kustannustehokkuus suosii päittäisfuusiota, koska se vaatii vähemmän materiaaleja ja alhaisemmat työvoimakustannukset verrattuna sähköfuusioon.
Asennusnopeus on yleensä nopeampi sähköfuusiossa, joka voi suorittaa liitoksen alle kahdessa minuutissa, kun taas päittäisliitos kestää noin 30 minuuttia liitosta kohti.
Molemmat menetelmät vaativat erityisiä laitteita ja koulutusta; Butt fusion tarvitsee taitavia käyttäjiä, kun taas sähköfuusio yksinkertaistaa koulutusta automaation ansiosta.
Harkitse projektin vaatimuksia huolellisesti; peräsulatus sopii halkaisijaltaan suuriin putkiin, kun taas sähköfuusio on erinomainen ahtaissa tai monimutkaisissa ympäristöissä.
Säännöllinen huolto ja laadunvalvonta ovat molemmille menetelmille välttämättömiä vahvojen ja tiiviiden liitosten varmistamiseksi.
FusingX HDPE Butt Fusion -liittimet ovat yhteensopivia tavallisten PE-putkien kanssa, mikä takaa luotettavan suorituskyvyn eri sovelluksissa.
HDPE-kyynärpään liitosmenetelmät
HDPE-kulmaliitännät perustuvat kahteen ensisijaiseen putkien liitostekniikkaan: päittäissulatushitsaus ja sähköfuusiohitsaus. Jokaisella menetelmällä on selkeitä etuja, joten ne sopivat erilaisiin projektivaatimuksiin ja asennusympäristöihin.
Puskufuusiohitsauksen yleiskatsaus
Puskusulahitsaus on laajalti käytetty prosessi HDPE-kulmien liittämiseen suurissa putkijärjestelmissä. Tekniikka sisältää putken päiden kuumentamisen ja sovittamisen, kunnes molemmat pinnat saavuttavat sulan tilan. Kun komponentit on kuumennettu, ne puristetaan yhteen, jolloin muodostuu saumaton liitos. Tämä menetelmä edellyttää tarkkaa kohdistusta ja ohjausta koko fuusioprosessin ajan. Puskusulatushitsaus soveltuu parhaiten suorille ja avoimille rakennustyömaille, joissa tilaa ja pääsyä ei ole rajoitettu.
Päppisulatukseen käytettäviin laitteisiin kuuluu vankat hitsauskoneet, joilla on korkeammat tehovaatimukset. Nämä koneet takaavat tasaisen lämmityksen ja paineen, mikä johtaa vahvoihin, vuotamattomiin liitoksiin. Butt fuusio sopii erinomaisesti halkaisijaltaan suuriin putkiin ja korkeapaineisiin sovelluksiin, kuten kunnallisiin vesihuoltoon tai teollisuusputkiin. Prosessi tarjoaa erinomaisen liitoksen lujuuden ja pitkän aikavälin kestävyyden, joten se on ensisijainen valinta kriittiseen infrastruktuuriin.
Sähköfuusiohitsauksen yleiskatsaus
Sähköfuusiohitsaus tarjoaa vaihtoehtoisen ratkaisun HDPE-kulmaputkiasennukseen, erityisesti ahtaissa tiloissa tai monimutkaisissa sijoitteluissa. Tämä menetelmä käyttää liittimiä, jotka on upotettu vastuslangoilla. Kun se liitetään kannettavaan sähköfuusiohitsauskoneeseen, johdot kuumenevat ja sulake liittimen putkeen. Prosessi on pitkälle automatisoitu ja vaatii vähemmän manuaalista kohdistusta kuin päittäisfuusio.
Sähköfuusio on erityisen tehokas halkaisijaltaan pienissä putkissa ja hätäkorjauksissa. Laite on kompakti ja kuluttaa vähemmän virtaa, joten se soveltuu syrjäisiin tai rajoitettuihin paikkoihin. Sähköfuusioliittimet on suunniteltu nopeita ja luotettavia liitäntöjä varten, vaikka pääsy olisi rajoitettu. Menetelmää suositaan sähköverkoissa, korjausskenaarioissa ja asennuksissa, joissa tarkkuus ja joustavuus ovat tärkeitä.
Vinkki: Sähköfuusiohitsaus yksinkertaistaa putkien liittämistä alueilla, joilla on rajallinen tila tai vaikeapääsyisyys, kun taas päittäissulatushitsaus on erinomainen avoimissa ympäristöissä, joissa on suurempia putkia.
Tekninen vertailutaulukko
Ominaisuus |
Sähköfuusiohitsaus |
Puskufuusiohitsaus |
Yhteysmenetelmä |
Upotetut vastuslangat sulakeliitin ja putki |
Lämmittää putken ja liittimen päät suoraan ja puristaa sitten yhteen |
Rakennusprosessi |
Automatisoitu, pienemmät kohdistusvaatimukset |
Vaatii tarkan ohjauksen ja kohdistuksen |
Varustusvaatimukset |
Kannettava kone, pieni teho |
Isompi kone, suurempi teho |
Sovellusskenaariot |
Pieni halkaisija, monimutkaiset liitokset |
Halkaisijaltaan suuret, pitkän matkan putkistot |
Maksaa |
Korkeammat varuste- ja asennuskustannukset |
Pienemmät varusteet ja laitteet |
Yleisten käyttötapausten taulukko
Hitsausmenetelmä |
Käytä tapauksen kuvausta |
Sähköfuusio |
Soveltuu pienikokoisille HDPE-putkille, ihanteellinen ahtaisiin tiloihin ja erinomainen hätäkorjauksiin. |
Butt Fusion |
Paras halkaisijaltaan suuriin putkiin, korkeapaineisiin sovelluksiin ja avoimiin rakennusympäristöihin. |
Molemmilla fuusiomenetelmillä on tärkeä rooli HDPE-kulman asennuksessa. Projektin vaatimukset, liitoksen lujuus ja työpaikan olosuhteet määrittävät sopivimman tekniikan. FusingX tarjoaa korkealaatuisia liitoksia, jotka ovat yhteensopivia sekä päittäisliitoksen että sähköfuusion kanssa, mikä takaa luotettavan suorituskyvyn erilaisissa sovelluksissa.
Puskufuusiohitsaus HDPE-kyynärpäälle
Butt Fusion -prosessi
Tarvittavat laitteet
HDPE-kulman päittäissulahitsaus vaatii erikoislaitteita luotettavan liitännän varmistamiseksi. Tärkeimpiä työkaluja ovat päittäissulatushitsauskone, putkenpuristimet, lämmityslevy ja päällystystyökalu. Hitsauskoneen on tarjottava vakaa teho ja tarkka lämpötilan ja paineen hallinta. Käyttäjät tarvitsevat myös puhdistusaineita epäpuhtauksien poistamiseksi putkien ja liitospintojen pinnalta. Kaikkien laitteiden säännöllinen huolto on tärkeää hitsin eheyden säilyttämiseksi ja vikojen estämiseksi käytön aikana.
Vaiheittainen menettely
Päppisulatusprosessi seuraa sarjaa tarkkoja vaiheita vahvan, vuotamattoman liitoksen aikaansaamiseksi. Alla olevassa taulukossa esitetään suositellut käyttöolosuhteet ja toimenpiteet HDPE-kulmien hitsaukseen:
Vaihe |
Kuvaus |
1 |
Puhdista öljypiirin liitokset ja liitä kaikki hitsauskoneen osat oikein. |
2 |
Mittaa virtalähteen jännite ja varmista, että se täyttää hitsauskoneen vaatimukset. |
3 |
Tarkista ja puhdista lämmityslevy; vaihda, jos se on vaurioitunut. |
4 |
Aseta parametrit, kuten lämmön absorptio ja jäähtymisaika, hitsausprosessin mukaan. |
5 |
Tasoita putki ja säädä samankeskisyyttä puristimella. |
6 |
Varmista, että hitsauspäätypinta on sileä ja yhdensuuntainen ja että rako on alle 0,3 mm. |
7 |
Mittaa ja rekisteröi vetopaine (Pt) hitsauksen aikana. |
8 |
Säädä hitsauspainetta (P1) vetopaineen (Pt) ja määrätyn paineen (P2) perusteella. |
9 |
Aloita endoterminen ajoitus, kun puristuskorkeus saavuttaa määritetyn arvon. |
10 |
Asenna hitsauspinta heti lämpölevyn irrottamisen jälkeen ja lisää painetta tasaisesti. |
11 |
Vähennä paine nollaan jäähtymisajan jälkeen ja pura hitsatut osat. |
12 |
Suorita suojatoimenpiteitä hitsattaessa alle nollan pinnan lämpötilan ylläpitämiseksi. |
13 |
Varmista, että kaikki hitsauspinnan kanssa kosketuksissa olevat esineet ovat puhtaita ja kuivia. |
14 |
Anna riittävän luonnollisen jäähdytyksen hitsauksen jälkeen sisäisen jännityksen poistamiseksi. |
15 |
Älä käytä puskusulatusta komponenteille, joiden dn≤63mm tai seinämän paksuus e<6mm. |
16 |
Käytä sähköfuusioliitäntää eri SDR-sarjan komponenteille. |
Huomautus: Puhtaan ja valvotun ympäristön ylläpitäminen prosessin aikana on välttämätöntä optimaalisen liitoksen eheyden kannalta.
Päppifuusiohitsauksen edut
Yhteinen Vahvuus
Puskusulatus luo homogeenisen liitoksen, joka vastaa tai ylittää alkuperäisen putken lujuuden. Sulamisvyöhykkeestä tulee yhtä vankka kuin putken seinämä, mikä varmistaa liitoksen korkean eheyden. Tämä lujuus on elintärkeä sovelluksissa, joissa putkilinjan on kestettävä sisäistä painetta ja ulkoista kuormitusta.
Kustannustehokkuus
Yksi päittäisfuusion tärkeimmistä eduista on sen kustannustehokkuus. Prosessi ei vaadi lisämateriaaleja, kuten liimoja tai mekaanisia kiinnikkeitä. Työvoimakustannukset pysyvät alhaisina suhteellisen nopean asennusajan vuoksi, varsinkin kun käytetään kehittyneitä laitteita. Pitkällä aikavälillä sauman kestävyys vähentää ylläpitokustannuksia.
Pitkäikäisyys ja kestävyys
Puskusulatushitsaus tarjoaa tiiviin liitoksen, joka kestää korroosiota ja kemiallista hyökkäystä. Liitos voi kestää vuosikymmeniä, mikä usein vastaa itse putkilinjan käyttöikää. Tämä kestävyys tekee puskuliitosta suositellun menetelmän kriittisissä infrastruktuuriprojekteissa.
Etu |
Kuvaus |
Vahvat nivelet |
Tuloksena oleva liitos on yhtä vahva tai jopa vahvempi kuin itse putki. |
Ei lisämateriaaleja |
Butt fuusio ei vaadi liimoja tai mekaanisia kiinnikkeitä, joten se on puhdas ja luotettava liitosmenetelmä. |
Vuototiivis liitäntä |
Liitos on tiivis, mikä on kriittistä kaasu- ja vesiputkisovelluksissa. |
Päppifuusiohitsauksen haitat
Laitteiden monimutkaisuus
Puskufuusion haittoja ovat tarvittavien laitteiden monimutkaisuus. Käyttäjien on käytettävä koneita, jotka säätelevät tarkasti lämpötilaa ja painetta. Laitevirheet tai virheellinen kalibrointi voivat johtaa heikkoihin liitoksiin tai epäyhtenäisiin hitseihin.
Tilavaatimukset
Puskusulatushitsaus vaatii riittävästi tilaa koneen asennukseen ja putkien kohdistamiseen. Rajoitettu pääsy tai rajoitetut ympäristöt voivat tehdä prosessista haastavan. Virheellinen kohdistus tai lian tai öljyn aiheuttama saastuminen voi heikentää hitsin laatua ja heikentää liitoksen tehokkuutta.
Vinkki: Noudata aina tiukkoja laadunvalvontatoimenpiteitä, mukaan lukien silmämääräinen tarkastus ja säännöllinen laitteiden huolto minimoidaksesi päittäisliitoksen haitat ja varmistaaksesi luotettavan suorituskyvyn.
Butt Fusion -sovellukset
Puskusulatushitsauksesta on tullut standardiliitosmenetelmä HDPE-kulmakappaleille monilla teollisuudenaloilla. Tämä prosessi tuottaa luotettavia, erittäin lujia liitoksia, jotka täyttävät nykyaikaisen infrastruktuurin vaatimukset. Puskufuusion monipuolisuus mahdollistaa sen palvelemisen monenlaisissa sovelluksissa kunnallisesta vesihuollosta teollisuuden nesteiden kuljetukseen.
Monet kunnalliset vesijärjestelmät perustuvat putkilinjan rakentamiseen päittäisfuusioon. Menetelmällä varmistetaan tiiviit liitännät, jotka ovat välttämättömiä veden laadun ylläpitämiseksi ja ylläpitokustannusten alentamiseksi. Kaasunjakeluverkot hyötyvät myös päittäissulahitsauksen luomista lujista liitoksista. Nämä verkot vaativat tasaista suorituskykyä paineen alla, ja fuusioprosessi tarjoaa tarvittavan kestävyyden.
Teollisuuslaitokset valitsevat usein kemiallisten putkien puskufuusion. Prosessi kestää korroosiota ja kemiallista hyökkäystä, mikä tekee siitä sopivan aggressiivisten nesteiden kuljettamiseen. Jätevedenpuhdistamoissa puskusulatushitsaus tukee jäteveden liikkumista monimutkaisten putkistojen kautta. Saumattomat liitokset estävät vuodot ja likaantumisen, mikä on kriittistä ympäristöturvallisuuden kannalta.
Puskuhitsausta käytetään laajalti maataloudessa kastelutehokkuuden parantamiseksi. Prosessi luo vahvoja, luotettavia liitoksia, jotka kestävät korkeita paineita ja jatkuvaa käyttöä. Maanviljelijät ja kastelujärjestelmien suunnittelijat suosivat puskufuusiota sen pitkän käyttöiän ja vähäisten huoltotarpeiden vuoksi.
Kaivostoiminta perustuu päittäisfuusion rakentamiseen nesteen kuljetusta varten. Kaivosympäristön ankarat olosuhteet vaativat liitoksia, jotka kestävät hankausta ja raskaita kuormia. Puskusulatushitsaus täyttää nämä vaatimukset tuottamalla kestäviä ja yhtenäisiä hitsejä. Prosessin automatisointi vähentää virheitä ja varmistaa tasaisen laadun suurissa projekteissa.
Öljy- ja kaasuteollisuus hyödyntää myös päittäisfuusiota maanpäällisiin ja haudattuihin putkiin. Menetelmä tukee polttoaineiden ja kemikaalien turvallista kuljettamista pitkiä matkoja. Urakoitsijat arvostavat päittäissulatuksen nopeutta ja luotettavuutta, etenkin kun työskennellään halkaisijaltaan suurilla putkilla.
Lisäksi päittäisfuusio on yleistä palontorjuntajärjestelmissä, kaatopaikan suotoveden keräämisessä ja maalämpöverkoissa. Jokainen sovellus hyötyy prosessin kyvystä luoda homogeenisiä, pitkäikäisiä liitoksia. Butt fuusion mukautuvuus tekee siitä ensisijaisen valinnan sekä uusiin asennuksiin että järjestelmäpäivityksiin.
Seuraava luettelo korostaa tyypillisiä projekteja, joissa käytetään päittäissulatushitsausta HDPE-kulmapäissä:
Kunnallinen vesihuolto ja jakelu
Kaasun siirto- ja jakeluverkot
Maatalouden kastelujärjestelmät
Kaivosnesteiden kuljetusputket
Teollisuuden kemialliset käsittelylinjat
Jäteveden ja jäteveden käsittelylaitokset
Öljy- ja kaasuputket
Palontorjunta- ja turvajärjestelmät
Kaatopaikka- ja ympäristötekniikka
Maalämpö- ja kaukolämpöverkot
Puskusulatushitsaus asettaa edelleen standardin HDPE-kulmaliitoksille. Sen todistettu suorituskyky, mukautumiskyky ja kustannustehokkuus tekevät siitä suositun ratkaisun insinööreille ja urakoitsijoille maailmanlaajuisesti.
HDPE-kyynärpään sähköfuusiohitsaus
Sähköfuusioprosessi
Tarvittavat laitteet
HDPE-kulmakappaleiden sähköfuusiohitsaus vaatii tietyn työkalusarjan. Pääkomponentti on sähköfuusion ohjausyksikkö, joka syöttää virtaa liittimeen upotettuihin vastusjohtimiin. Käyttäjät tarvitsevat myös putkileikkureita varmistaakseen HDPE-putken puhtaat, neliömäiset päät. Kaavin tai pyörivä kuorija poistaa hapettuneen kerroksen putken pinnasta, mikä on välttämätöntä vahvalle sulamiselle. Kohdistuspuristimet pitävät putken ja kulmakappaleen paikoillaan prosessin aikana. Viivakoodiskannereita tai manuaalisia syöttölaitteita voidaan käyttää oikeiden hitsausparametrien asettamiseen kullekin liittimelle. Puhdistuspyyhkeet ovat välttämättömiä pölyn ja epäpuhtauksien poistamiseksi ennen sulatuksen aloittamista.
Vaiheittainen menettely
Sähköfuusioprosessi seuraa sarjaa ohjattuja vaiheita luotettavan liitoksen luomiseksi:
Leikkaa HDPE-putkien päät neliömäisiksi ja poista kaikki purseet.
Merkitse putkeen sisäänvientisyvyys varmistaaksesi oikean kiinnityksen.
Poista ulompi hapettunut kerros putken pinnasta kaapimella.
Puhdista sekä putki että sähköfuusioliittimen sisäpuoli hyväksytyillä pyyhkeillä.
Aseta putken päät liittimeen ja kohdista ne merkittyyn syvyyteen.
Kiinnitä kokoonpano kohdistuspuristimilla liikkumisen estämiseksi.
Liitä sähköfuusion ohjausyksikkö sovitusliittimiin.
Skannaa liittimen viivakoodi tai syötä hitsausparametrit manuaalisesti.
Aloita fuusiosykli. Ohjausyksikkö toimittaa virtaa vastusjohtimiin, lämmittäen ja sulattaen HDPE-pintoja.
Anna liitoksen jäähtyä luonnollisesti ennen kuin irrotat puristimet ja käsittelet kokoonpanoa.
Huomautus: Suositeltujen menettelyjen tiukka noudattaminen varmistaa vahvan, vuotamattoman sähköfuusioliitosjärjestelmän.
Sähköfuusiohitsauksen edut
Joustavuutta ahtaissa tiloissa
Sähköfuusiohitsaus tarjoaa huomattavaa joustavuutta ahtaisiin tai vaikeapääsyisiin kohteisiin asennettaessa. Kompaktit laitteet ja varusteet antavat kuljettajille mahdollisuuden työskennellä tehokkaasti paikoissa, joissa tilaa on rajoitetusti. Tämä menetelmä minimoi suurten koneiden tai laajan putkiliikkeen tarpeen, joten se sopii erinomaisesti kaupunkien sähköverkkoihin ja jälkiasennusprojekteihin.
Alempi taitovaatimus
Sähköfuusiohitsausprosessi on pitkälle automatisoitu. Ohjausyksikkö hallitsee lämmitysjaksoa, mikä vähentää inhimillisten virheiden riskiä. Käyttäjät eivät tarvitse edistyneitä hitsaustaitoja, mikä yksinkertaistaa koulutusta ja parantaa johdonmukaisuutta. Tämä automaatio auttaa myös varmistamaan sääntelystandardien noudattamisen kriittisissä infrastruktuuriprojekteissa.
Korjaussoveltuvuus
Sähköfuusio on erinomainen korjausskenaarioissa. Kun putkilinjassa on vakavia vaurioita, kuten halkeamia tai reikiä, teknikot voivat leikata vahingoittuneen osan ja liittää uudet HDPE-segmentit sähköfuusion avulla. Tuloksena oleva liitos on yhtä vahva kuin alkuperäinen putki, joten lisäpuristimia tai kiinnittimiä ei tarvita. Tämä takaa luotettavan mekaanisen liitoksen ja palauttaa järjestelmän eheyden nopeasti.
Mahdollistaa tehokkaat korjaukset korvaamalla vaurioituneet osat uusilla HDPE-kyynärpäillä.
Takaa vahvat mekaaniset sidokset tehden korjauksista kestäviä ja tiiviitä.
Minimoi asennusvirheiden riskin ja varmistaa täysin integroidun järjestelmän.
Sähköfuusiohitsauksen haitat
Korkeammat asennuskustannukset
Yksi sähköfuusion suurimmista haitoista on liitosten korkeampi hinta verrattuna perinteisiin puskusulatusvaihtoehtoihin. Erikoissuunnittelu ja upotetut vastuslangat nostavat yksikköhintaa. Hankkeiden budjeteissa on otettava huomioon nämä lisäkustannukset, erityisesti suurissa asennuksissa.
Virtalähteen tarpeet
Sähköfuusiohitsaus vaatii vakaan virtalähteen ohjausyksikön käyttämiseksi ja sulatusprosessin loppuun saattamiseksi. Syrjäiset työpaikat tai alueet, joissa sähkö on epäluotettavaa, voivat kohdata haasteita asennuksen aikana. Oikea suunnittelu ja varavirtaratkaisut ovat välttämättömiä viiveiden välttämiseksi.
Vinkki: Tarkista aina virran saatavuus ja yhteensopivuus ennen sähköfuusioprojektin aloittamista.
Sähköfuusiosovellukset
Sähköfuusiohitsauksesta on tullut suositeltu menetelmä HDPE-kulmien liittämiseen monissa erikoisympäristöissä. Tämä tekniikka tarjoaa ainutlaatuisia etuja, jotka tekevät siitä sopivan useisiin sovelluksiin, joissa perinteinen päittäisfuusio ei ehkä ole käytännöllistä.
Sähköfuusiohitsauksen tärkeimmät sovellusalueet:
Urban Utility Networks:
Electrofusion on erinomainen kaupunkien infrastruktuurihankkeissa. Asentajat kohtaavat usein rajallisen tilan maanalaisissa holveissa, kapeissa juoksuhaudoissa tai ahtaissa käytävissä. Kompaktit varusteet ja varusteet mahdollistavat tehokkaan työn ilman suuria koneita.
Putkilinjojen korjaukset ja huolto:
Hätäkorjaukset vaativat nopeutta ja luotettavuutta. Sähköfuusion avulla teknikot voivat leikata vaurioituneet osat ja asentaa nopeasti uudet HDPE-kyynärpäät. Prosessi minimoi seisokit ja palauttaa palvelun mahdollisimman vähäisin häiriöin.
Jälkiasennus ja järjestelmän päivitykset:
Monet vanhemmat putkistojärjestelmät tarvitsevat päivityksiä nykyaikaisten standardien mukaisiksi. Sähköfuusiohitsaus mahdollistaa uusien HDPE-kulmien liittämisen olemassa oleviin verkkoihin, vaikka pääsy on rajoitettua tai putkien kohdistus on haastavaa.
Teollisuustilat:
Tehtaissa ja käsittelylaitoksissa on usein monimutkaisia putkistoja, joihin on rajoitettu pääsy. Electrofusion tarjoaa ratkaisun kyynärpäiden liittämiseen ahtaissa tiloissa, mikä varmistaa kriittisten järjestelmien tiiviit liitokset.
Veden ja kaasun jakelu:
Kunnalliset vesi- ja kaasulaitokset käyttävät sähköfuusiota palveluliitäntöihin, haaralinjoihin ja mittarien asennuksiin. Menetelmä takaa tasaisen sauman laadun, mikä on olennaista turvallisuuden ja määräystenmukaisuuden kannalta.
Vinkki: Sähköfuusiohitsaus on erityisen arvokasta ympäristöissä, joissa louhinta on kallista tai häiritsevää. Mahdollisuus liittää putkia siirtämättä niitä laajasti vähentää projektin monimutkaisuutta.
Tyypilliset skenaariot sähköfuusion käyttöön:
Sovellusskenaario |
Miksi sähköfuusio on suositeltava? |
Suljetut kaupunkihaudot |
Kompaktit työkalut sopivat ahtaisiin tiloihin |
Hätäputken korjaukset |
Nopea ja luotettava liitosten luominen |
Integrointi vanhoihin järjestelmiin |
Mukautuu väärin kohdistettuihin tai epästandardeihin putkiin |
Teolliset jälkiasennukset |
Työskentelee olemassa olevien laitteiden ja rakenteiden ympärillä |
Palveluliitännät |
Takaa tarkat, toistettavat tulokset pienikokoisille kyynärpäille |
Yhteenveto eduista:
Vähentää laajamittaisten kaivausten tarvetta.
Tukee nopeaa reagointia hätäkorjausten aikana.
Tarjoaa joustavuutta monimutkaisiin tai ruuhkaisiin asennuksiin.
Tarjoaa yhtenäiset, laadukkaat liitokset haastavissa ympäristöissä.
Sähköfuusiohitsaus kasvattaa edelleen suosiota aloilla, joilla tila, nopeus ja sopeutumiskyky ovat kriittisiä. Projektipäälliköt ja insinöörit valitsevat tämän menetelmän varmistaakseen luotettavat yhteydet HDPE-kyynärpäät , varsinkin kun perinteiset fuusiotekniikat eivät ole mahdollisia.
Butt Fusion vs Electrofusion -vertailu
Liitoksen vahvuus ja luotettavuus
Liitoksen lujuus ja luotettavuus ovat kriittisiä tekijöitä valittaessa liitosmenetelmää HDPE-kyynärpäälle. Puskusulatus luo homogeenisen hitsin, joka vastaa alkuperäisen putken lujuutta. Tämä prosessi varmistaa, että liitoksen eheys säilyy koko putkilinjan käyttöiän ajan. Fuusiovyöhykkeestä tulee yhtä vankka kuin putken seinämä, mikä tarjoaa luottamusta korkeapaine- ja rasitusympäristöihin.
Sähköfuusiohitsauksella saadaan myös luotettavat liitokset, mutta liitoksen lujuus riippuu käytetyn liitoksen laadusta ja yhteensopivuudesta. Vaikka nykyaikaiset sähköfuusioliittimet on suunniteltu kestämään, prosessi voi olla herkempi pinnan valmistelulle ja kohdistukselle. Asianmukainen puhdistus ja kalibrointi ovat välttämättömiä tasaisten tulosten saavuttamiseksi.
Seuraavassa taulukossa on yhteenveto liitoksen lujuudesta:
Hitsausmenetelmä |
Nivelen vahvuuden kuvaus |
Butt Fusion |
Tuottaa yhtä vahvan hitsin kuin itse putki. |
Sähköfuusio |
Vahvuus riippuu käytetyn liitoksen laadusta. |
Puskusulatushitsausta suositaan usein kriittisissä infrastruktuureissa, joissa vaaditaan maksimaalista luotettavuutta ja pitkäkestoista suorituskykyä. Sähköfuusio tarjoaa vahvan vaihtoehdon erityisesti tilanteissa, joissa pääsy on rajoitettua tai nopeat korjaukset ovat tarpeen.
Kustannusanalyysi
Kustannukset ovat edelleen ratkaiseva tekijä putkilinjan rakentamisessa ja kunnossapidossa. Butt fuusio tarjoaa alhaisemmat materiaalikustannukset, koska liittimet ovat vähemmän monimutkaisia eivätkä sisällä upotettuja komponentteja. Alkuinvestointi päittäisfuusiolaitteistoon voi kuitenkin olla suurempi, erityisesti suuriläpimittaisissa sovelluksissa. Myös työvoimakustannukset voivat nousta ammattitaitoisten operaattorien tarpeen ja tarkan linjauksen vuoksi.
Sähköfuusioon sen sijaan liittyy korkeampia materiaalikustannuksia. Liittimet sisältävät upotettuja vastusjohtoja, jotka nostavat yksikköhintaa. Asennuskustannukset voivat olla alhaisemmat, koska prosessi on automatisoitunut ja vaatii vähemmän manuaalista taitoa. Halkaisijaltaan pienissä tai korjausprojekteissa sähköfuusio voi tarjota kustannusetuja vähentämällä työaikaa ja minimoimalla erikoiskoulutuksen tarpeen.
Alla oleva taulukko vertaa keskimääräisiä kustannuksia:
Hitsausmenetelmä |
Keskimääräiset kustannukset liitosta kohti |
Asennuskustannukset |
Materiaalikustannukset |
Butt Fusion |
Alentaa |
Korkeampi |
Alentaa |
Sähköfuusio |
Korkeampi |
Alentaa |
Korkeampi |
Molempien menetelmien pitkän aikavälin ylläpitokustannukset pysyvät alhaisina. HDPE-kyynärpäät kestävät korroosiota ja kemiallisia iskuja, mikä eliminoi suojapinnoitteiden tarpeen. Sileä sisäpinta vähentää sedimentin kertymistä, mikä minimoi puhdistustarvetta ja tukee tehokkuutta ja tuottavuutta putkilinjan käyttöiän ajan.
HDPE-kyynärpäät vaativat vain vähän huoltoa, mikä johtaa pitkän aikavälin kustannussäästöihin.
Ne kestävät korroosiota ja kemiallisia hyökkäyksiä, joten suojapinnoitteita ei tarvita.
HDPE-kulmien sileä sisäpuoli vähentää sedimentin kertymistä ja minimoi toistuvan puhdistuksen tarpeen.
Asennusnopeus
Asennusnopeus vaikuttaa suoraan projektin aikatauluihin ja yleiseen tuottavuuteen. Päppisulatushitsaus vaatii tyypillisesti noin 30 minuuttia liitosta kohti. Tämä prosessi sisältää putken ja liittimen lämmittämisen, kohdistamisen, sulatuksen ja jäähdytyksen. Tarkan kohdistuksen ja valvottujen olosuhteiden tarve voi pidentää asennusaikaa erityisesti haastavissa ympäristöissä.
Sähköfuusiohitsaus tarjoaa nopeamman sulatusjakson, jonka kuumennusajat vaihtelevat 40 - 120 sekuntia. Jäähdytysaika lisää vielä 15-30 minuuttia, mutta kokonaisprosessi on vähemmän työvoimavaltainen. Kompaktit laitteet ja automaattiset ohjaimet mahdollistavat tehokkaan työskentelyn ahtaissa tiloissa tai monimutkaisissa asetteluissa.
Seuraava taulukko osoittaa keskimääräiset asennusajat:
Hitsausmenetelmä |
Keskimääräinen asennusaika |
Butt Fusion |
Noin 30 minuuttia per nivel |
Sähköfuusio |
Fuusioaika 40-120 sekuntia, plus jäähdytysaika 15-30 minuuttia |
Useat tekijät vaikuttavat molempien menetelmien asennusnopeuteen:
Lämmityslevyn lämpötila on kriittinen materiaalien sulamisen kannalta.
Hitsauspaine ja aika takaavat molekyylien kietoutumisen ja vahvan liitoksen.
Jäähdytyspaine ja aika estävät kutistumisen ja säilyttävät eheyden hitsauksen jälkeen.
Muita huomioita ovat ympäristöolosuhteet, kuten auringonvalo, maaperän koostumus ja lämpötilan vaihtelut. Pintojen asianmukainen puhdistus ja laitteiden kalibrointi ovat välttämättömiä nopeuden ja laadun säilyttämiseksi asennuksen aikana.
Vinkki: Sähköfuusioliittimet tarjoavat tasaisen suorituskyvyn eri ympäristöissä, mikä voi nopeuttaa asennusta ja vähentää seisokkeja.
Sekä puskufuusio että sähköfuusio tukevat korkeaa tehokkuutta ja tuottavuutta oikein käytettynä. Valinta riippuu projektin koosta, paikan olosuhteista ja nopean käyttöönoton tarpeesta.
Varusteet ja koulutus
Valinta päittäissulatuksen ja sähköfuusiohitsauksen välillä HDPE-kulmakappaleille riippuu suuresti tarvittavista laitteista ja käyttäjien koulutuksesta. Jokainen menetelmä asettaa ainutlaatuiset vaatimukset koneiden, asennuksen ja taitojen kehittämisen suhteen.
Päppisulatushitsaus perustuu kestäviin erikoiskoneisiin. Näiden koneiden on pystyttävä säätämään tarkasti lämpötilaa ja painetta. Käyttäjien on ymmärrettävä päihitsauskoneen toiminta, putkien päiden oikea käsittely ja jäähdytysprosessin merkitys. Varustukseen kuuluu usein putkikiinnittimiä, lämmityslevyjä ja pintatyökaluja. Säännöllinen huolto ja kalibrointi ovat välttämättömiä tasaisen hitsin laadun varmistamiseksi.
Sähköfuusiohitsauksessa käytetään kompakteja, kannettavia ohjausyksiköitä. Nämä yksiköt liitetään liittimiin upotetuilla vastusjohdoilla. Prosessi vaatii vähemmän manuaalista kohdistusta, mutta käyttäjien on kiinnitettävä erityistä huomiota valmisteluun, ajoitukseen, lämpötilaan, paineeseen ja jäähdytykseen. Sähköfuusiohitsauksen koulutus kestää tyypillisesti noin kahdeksan tuntia. Tässä koulutuksessa korostetaan sähköfuusioliittimien tarkan sulatuksen ja tiukkojen menettelytapojen noudattamisen tärkeyttä.
Alla olevassa taulukossa on yhteenveto kunkin menetelmän harjoittelun painopisteistä:
Hitsausmenetelmä |
Koulutuksen kesto |
Tärkeimmät painopistealueet |
Puskufuusiohitsaus |
Ei määritelty |
Päppihitsauskoneen käyttö, putkenpäiden asianmukainen käsittely, jäähdytysprosessi |
Sähköfuusiohitsaus |
8 tuntia |
Tarkka liitosten yhdistäminen, valmistelu, ajoitus, lämpötila, paine, jäähdytys |
Huomautus: Oikea koulutus takaa turvallisen toiminnan ja laadukkaat liitokset. Jopa automaattisilla ohjauksilla on kiinnitettävä huomiota yksityiskohtiin.
Pääkohdat:
Butt fuusio vaatii monimutkaisempia laitteita ja syvempää ymmärrystä koneen toiminnasta.
Sähköfuusio yksinkertaistaa prosessia automaattisilla ohjauksilla, mutta vaatii tiukkaa valmistelua ja ajoitusta.
Molemmat menetelmät hyötyvät jatkuvasta koulutuksesta ja laadunvarmistustarkastuksista.
Hyvin koulutettu tiimi voi maksimoida kumman tahansa menetelmän edut varmistaen luotettavat ja kestävät HDPE-kulmaliitokset.
Parhaan menetelmän valinta
Projektin arvioinnin tarkistuslista
Optimaalisen liitostekniikan valitseminen hdpe-kyynärpäälle edellyttää projektikohtaisten tekijöiden perusteellista arviointia. Järjestelmällinen tarkistuslista auttaa varmistamaan oikean valinnan sekä päittäisfuusio- että sähköfuusiosovelluksiin:
Materiaalien yhteensopivuus: Varmista, että valitut varusteet sopivat aiottuun käyttöön, kuten vesi-, kaasunjakelu- tai viemärijärjestelmään.
Painearvot: Varmista, että liittimet kestävät putkilinjan suurimman käyttöpaineen.
Ympäristönäkökohdat: Arvioi altistuminen UV-valolle, kemikaaleille tai muille ympäristön stressitekijöille, jotka voivat vaikuttaa suorituskykyyn.
Polyeteenin tiheys: Valitse tiheämpiä materiaaleja parantaaksesi mekaanista lujuutta ja kestävyyttä.
Valmistajan tiedot: Pyydä ja tarkista tekniset tiedot vertaillaksesi tuotteen ominaisuuksia ja varmistaaksesi projektin vaatimusten noudattamisen.
Huomautus: Huolellinen huomioiminen näihin tekijöihin tukee pitkän aikavälin luotettavuutta ja maksimoi tehokkuuden ja tuottavuuden putkistojärjestelmissä.
Puskusulahitsaus on edelleen paras valinta HDPE-kulmakappaleille useimmissa skenaarioissa, mikä tarjoaa vertaansa vailla olevan liitoksen lujuuden ja kustannustehokkuuden. Sähköfuusio sopii erinomaisesti ahtaissa tiloissa tai nopeisiin korjauksiin. FusingX HDPE Butt Fusion -liittimet erottuvat joukosta PE100-materiaalinsa, laajan kokovalikoimansa ja tiukan laadunvalvonnan ansiosta.
Ominaisuus |
Kuvaus |
Materiaali |
PE100 korkeatiheyksinen polyeteeni |
Kokoalue |
63-1200 mm |
Painetasot |
PN10–PN16 |
Valmistus |
Kehittyneet laitteet, tiukka tarkastus |
Sovellus |
Luotettavat, tiiviit vesihuolto- ja teollisuusjärjestelmät |
Valitse avoimille kohteille ja suurille putkilinjoille puskufuusio. Ahtaissa tiloissa tai korjauksissa valitse sähköfuusio.
FAQ
Mikä on HDPE-kyynärpäiden päätyfuusion tärkein etu?
Butt fuusio luo saumattoman, homogeenisen liitoksen. Tämä menetelmä tarjoaa poikkeuksellisen lujuuden ja pitkän aikavälin luotettavuuden. Se on ihanteellinen korkeapaineisiin ja suuriläpimittaisiin sovelluksiin.
Milloin minun pitäisi valita sähköfuusio puskufuusion sijaan?
Sähköfuusio toimii parhaiten ahtaissa tiloissa tai putkistojen korjauksissa. Prosessi käyttää kompakteja laitteita ja vaatii vähemmän manuaalista kohdistusta, joten se sopii kaupunkien sähköverkkoihin ja jälkiasennusprojekteihin.
Ovatko FusingX HDPE Butt Fusion -liittimet yhteensopivia tavallisten PE-putkien kanssa?
Kyllä. FusingX HDPE Butt Fusion -liittimet ovat kansainvälisten standardien mukaisia. Ne sopivat tavallisiin PE-vesi- ja kaasuputkiin, mikä varmistaa helpon integroinnin olemassa oleviin järjestelmiin.
Kuinka kauan tyypillinen päittäisliitos kestää?
Oikein asennettu päittäisliitos voi kestää yli 50 vuotta normaaleissa käyttöolosuhteissa. FusingX-liittimet kestävät erinomaisesti korroosiota ja kemikaaleja.
Mitä koulutusta päittäissulatus- ja sähköfuusiohitsaukseen vaaditaan?
Operaattorit tarvitsevat käytännön koulutusta molempiin menetelmiin. Pussifuusio vaatii tuntemusta koneen toiminnasta ja suuntauksesta. Sähköfuusiokoulutus keskittyy valmisteluun, ajoitukseen ja automaattisten toimenpiteiden seuraamiseen.
Voinko käyttää puskuliitosta halkaisijaltaan pieniin HDPE-kyynärpäihin?
Ei. Puskusulatusta ei suositella putkille, joiden halkaisija on alle 63 mm tai seinämän paksuus alle 6 mm. Sähköfuusio on suositeltava menetelmä halkaisijaltaan pienille liitoksille.
Mikä tekee FusingX HDPE Butt Fusion Fittingsista luotettavan valinnan?
FusingX-liittimet käyttävät PE100-materiaalia ja tiukkaa laadunvalvontaa. Ne tarjoavat laajan kokovalikoiman, pitkän käyttöiän ja nopean asennuksen. Nämä ominaisuudet takaavat luotettavan suorituskyvyn vesi-, kaasu- ja teollisuusputkistoissa.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori