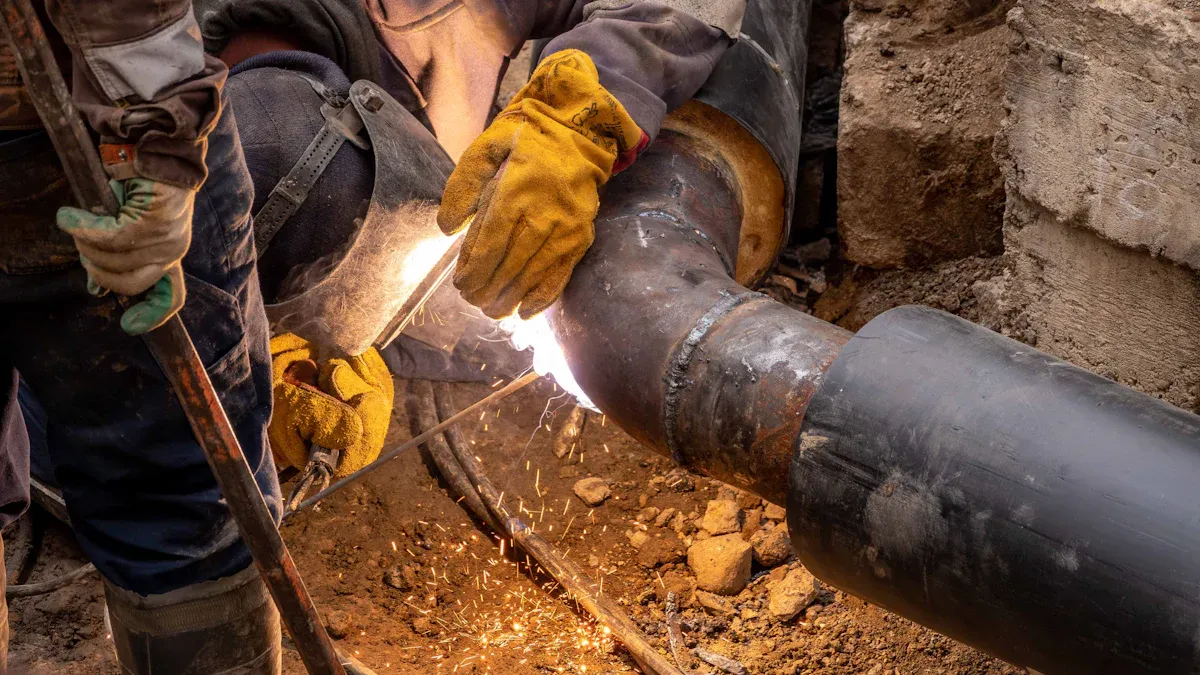
Pro většinu aplikací vyniká tavné svařování na tupo jako preferovaná volba pro spojení hdpe kolena, zejména při použití tvarovek FusingX HDPE na tupo. Tato metoda poskytuje výjimečnou pevnost spoje, dlouhodobou spolehlivost a nákladovou efektivitu. Mezi klíčové rozhodovací faktory patří integrita spoje, rychlost instalace a adaptabilita na různá prostředí. Níže uvedená tabulka nabízí rychlé srovnání pro okamžitou přehlednost.
Faktor |
Butt Fusion |
Elektrofúze |
Síla kloubů |
Vynikající |
Velmi dobré |
Spolehlivost |
Vysoký |
Vysoký |
Náklady |
Spodní |
Vyšší |
Rychlost instalace |
Rychle |
Mírný |
Prostorové požadavky |
Více |
Méně |
Klíčové věci
Tavné svařování na tupo nabízí vynikající pevnost spoje a dlouhodobou spolehlivost, díky čemuž je ideální pro vysokotlaké aplikace.
Elektrofúzní svařování je ideální pro stísněné prostory a rychlé opravy díky kompaktnímu vybavení a automatizovanému procesu.
Efektivita nákladů upřednostňuje svařování na tupo, protože vyžaduje méně materiálů a nižší mzdové náklady ve srovnání s elektrofúzí.
Rychlost instalace je obecně rychlejší s elektrofúzí, která může dokončit spojení za méně než dvě minuty, zatímco spojení na tupo trvá asi 30 minut na spoj.
Obě metody vyžadují specifické vybavení a školení; butt fusion potřebuje kvalifikované operátory, zatímco elektrofúze zjednodušuje školení díky své automatizaci.
Pečlivě zvažte požadavky projektu; tavení na tupo vyhovuje potrubím s velkým průměrem, zatímco elektrofúze vyniká v těsných nebo složitých prostředích.
Pravidelná údržba a kontrola kvality jsou pro obě metody zásadní pro zajištění pevných a nepropustných spojů.
Tvarovky FusingX HDPE na tupo jsou kompatibilní se standardními PE trubkami a zajišťují spolehlivý výkon v různých aplikacích.
Metody spojování kolen HDPE
HDPE kolenové spoje se spoléhají na dvě primární techniky spojování trubek: tavné svařování na tupo a elektrofúzní svařování. Každá metoda nabízí odlišné výhody, díky čemuž je vhodná pro různé požadavky projektu a instalační prostředí.
Přehled tavného svařování na tupo
Tavné svařování na tupo je široce používaný proces spojování kolen HDPE ve velkých potrubních systémech. Tato technika zahrnuje zahřívání konců trubky a tvarovky, dokud oba povrchy nedosáhnou roztaveného stavu. Po zahřátí jsou součásti stlačeny k sobě a tvoří bezešvý spoj. Tato metoda vyžaduje přesné vyrovnání a kontrolu během procesu fúze. Tavné svařování na tupo je nejvhodnější pro rovné trasy a otevřená staveniště, kde není omezen prostor a přístup.
Zařízení používané pro svařování na tupo zahrnuje robustní svařovací stroje s vyššími nároky na výkon. Tyto stroje zajišťují konzistentní ohřev a tlak, což má za následek pevné a nepropustné spoje. Tupé svařování je ideální pro potrubí velkého průměru a vysokotlaké aplikace, jako je komunální vodovod nebo průmyslová potrubí. Tento proces poskytuje vynikající pevnost spoje a dlouhodobou odolnost, což z něj činí preferovanou volbu pro kritickou infrastrukturu.
Přehled elektrofúzního svařování
Elektrofúzní svařování poskytuje alternativní řešení pro instalaci kolen z HDPE, zejména ve stísněných prostorách nebo složitých dispozicích. Tato metoda využívá armatury osazené odporovými dráty. Při připojení k přenosnému elektrofúznímu svařovacímu stroji se dráty zahřejí a spojí tvarovku s trubkou. Proces je vysoce automatizovaný a vyžaduje méně ručního vyrovnávání ve srovnání s fúzí na tupo.
Elektrofúze je zvláště účinná pro potrubí malého průměru a nouzové opravy. Zařízení je kompaktní a spotřebovává méně energie, takže je vhodné pro odlehlá nebo omezená místa. Elektrofúzní armatury jsou navrženy pro rychlé a spolehlivé připojení, i když je přístup omezený. Metoda je upřednostňována v inženýrských sítích, scénářích oprav a instalacích, kde je nezbytná přesnost a flexibilita.
Tip: Elektrofúzní svařování zjednodušuje spojování trubek v oblastech s omezeným prostorem nebo náročným přístupem, zatímco svařování natupo vyniká v otevřeném prostředí s většími trubkami.
Technická srovnávací tabulka
Funkce |
Elektrofúzní svařování |
Svařování na tupo |
Způsob připojení |
Zabudované odporové dráty pojistkové šroubení a potrubí |
Ohřívá přímo konce trubek a tvarovek a poté je stlačuje k sobě |
Stavební proces |
Automatizované, nižší požadavky na zarovnání |
Vyžaduje přesné ovládání a zarovnání |
Požadavky na vybavení |
Přenosný stroj, nízký výkon |
Větší stroj, vyšší výkon |
Aplikační scénáře |
Složité spoje malého průměru |
Velkoprůměrové, dálkové potrubí |
Náklady |
Vyšší náklady na vybavení a montáž |
Nižší náklady na vybavení a vybavení |
Tabulka běžných případů použití
Metoda svařování |
Popis případu použití |
Elektrofúze |
Vhodné pro HDPE trubky malého průměru, ideální pro stísněné prostory a vynikající pro nouzové opravy. |
Butt Fusion |
Nejlepší pro potrubí o velkém průměru, vysokotlaké aplikace a otevřené stavební prostředí. |
Obě fúzní metody hrají zásadní roli při instalaci HDPE kolena. Projektové požadavky, pevnost spoje a podmínky na místě určují nejvhodnější techniku. FusingX nabízí vysoce kvalitní tvarovky kompatibilní s tupým i elektrofúzním spojem, což zajišťuje spolehlivý výkon v různých aplikacích.
Svařování na tupo pro HDPE koleno
Proces fúze zadku
Potřebné vybavení
Tavné svařování na tupo pro koleno hdpe vyžaduje specializované vybavení pro zajištění spolehlivého spojení. K základním nástrojům patří svařovací stroj na tupo, objímky na trubky, topná deska a nástroj na lícování. Svařovací stroj musí poskytovat stabilní výkon a přesnou kontrolu nad teplotou a tlakem. Operátoři také potřebují čisticí prostředky k odstranění nečistot z potrubí a povrchů tvarovek. Pravidelná údržba všech zařízení je zásadní pro zachování integrity svaru a předcházení poruchám během provozu.
Postup krok za krokem
Proces spojování na tupo se řídí řadou přesných kroků k dosažení pevného a nepropustného spoje. Níže uvedená tabulka uvádí doporučené provozní podmínky a činnosti pro svařování HDPE kolen:
Krok |
Popis |
1 |
Vyčistěte spoje olejového okruhu a správně připojte všechny části svářečky. |
2 |
Změřte napájecí napětí a ujistěte se, že splňuje požadavky na svářečku. |
3 |
Zkontrolujte a vyčistěte topnou desku; v případě poškození vyměňte. |
4 |
Nastavte parametry jako absorpce tepla a dobu chlazení podle svařovacího procesu. |
5 |
Vyrovnejte trubku a upravte soustřednost pomocí svorky. |
6 |
Ujistěte se, že svařovací koncová plocha je hladká a rovnoběžná s mezerou menší než 0,3 mm. |
7 |
Změřte a zaznamenejte odporový tlak (Pt) během svařování. |
8 |
Upravte svařovací tlak (P1) na základě brzdného tlaku (Pt) a specifikovaného tlaku (P2). |
9 |
Spusťte endotermické časování, když výška krimpování dosáhne zadané hodnoty. |
10 |
Nasaďte svařovací plochu ihned po sejmutí topné desky a rovnoměrně zvyšujte tlak. |
11 |
Po době chlazení snižte tlak na nulu a demontujte svařované součásti. |
12 |
Při svařování pod nulou proveďte ochranná opatření k udržení povrchové teploty. |
13 |
Ujistěte se, že všechny předměty, které jsou v kontaktu s povrchem svařování, jsou čisté a suché. |
14 |
Umožněte dostatečné přirozené chlazení po svařování, aby se eliminovalo vnitřní pnutí. |
15 |
Nepoužívejte svařování na tupo pro součásti s dn≤63mm nebo tloušťkou stěny e<6mm. |
16 |
Použijte elektrofúzní připojení pro různé komponenty řady SDR. |
Poznámka: Udržování čistého a kontrolovaného prostředí během procesu je nezbytné pro optimální integritu spoje.
Výhody svařování na tupo
Síla kloubů
Spojení na tupo vytváří homogenní spoj, který odpovídá nebo přesahuje pevnost původní trubky. Svařovaná zóna se stává stejně robustní jako stěna trubky a zajišťuje vysokou integritu spoje. Tato pevnost je zásadní pro aplikace, kde potrubí musí odolat vnitřnímu tlaku a vnějšímu zatížení.
Efektivita nákladů
Jednou z hlavních výhod fúze na tupo je její nákladová efektivita. Proces nevyžaduje další materiály, jako jsou lepidla nebo mechanické spojovací prvky. Mzdové náklady zůstávají nízké díky relativně rychlé době instalace, zejména při použití pokročilého vybavení. Z dlouhodobého hlediska životnost spoje snižuje náklady na údržbu.
Dlouhá životnost a odolnost
Tavné svařování na tupo poskytuje nepropustné spojení, které odolává korozi a chemickému napadení. Spoj může vydržet desítky let, často odpovídá životnosti samotného potrubí. Díky této odolnosti je fúze na tupo preferovanou metodou pro projekty kritické infrastruktury.
Výhoda |
Popis |
Silné spoje |
Výsledný spoj je stejně pevný, nebo dokonce pevnější než trubka samotná. |
Žádné další materiály |
Spojení na tupo nevyžaduje lepidla ani mechanické spojovací prvky, což z něj činí čistý a spolehlivý způsob spojování. |
Připojení odolné proti úniku |
Spoj je nepropustný, což je kritické pro aplikace plynových a vodovodních potrubí. |
Nevýhody svařování na tupo
Složitost vybavení
Nevýhody tupé fúze zahrnují složitost potřebného vybavení. Operátoři musí používat stroje, které poskytují přesnou kontrolu nad teplotou a tlakem. Závady zařízení nebo nesprávná kalibrace mohou vést ke slabým spojům nebo nekonzistentním svarům.
Prostorové požadavky
Tavné svařování na tupo vyžaduje dostatečný prostor pro nastavení stroje a vyrovnání potrubí. Omezený přístup nebo omezená prostředí mohou tento proces zkomplikovat. Nesprávné vyrovnání nebo znečištění nečistotami nebo olejem může ohrozit kvalitu svaru a snížit účinnost spoje.
Tip: Vždy dodržujte přísná opatření pro kontrolu kvality, včetně vizuální kontroly a pravidelné údržby zařízení, abyste minimalizovali nevýhody spojování na tupo a zajistili spolehlivý výkon.
Aplikace Butt Fusion
Tavné svařování na tupo se stalo standardní metodou spojování HDPE kolen v mnoha průmyslových odvětvích. Tento proces poskytuje spolehlivé, vysoce pevné spoje, které splňují požadavky moderní infrastruktury. Všestrannost spojování na tupo umožňuje sloužit pro širokou škálu aplikací, od městského zásobování vodou až po průmyslovou přepravu tekutin.
Mnoho komunálních vodovodních systémů spoléhá při stavbě potrubí na tupé spojení. Metoda zajišťuje těsná spojení, která jsou nezbytná pro udržení kvality vody a snížení nákladů na údržbu. Plynové rozvodné sítě také těží z robustních spojů vytvořených tavným svařováním na tupo. Tyto sítě vyžadují stálý výkon pod tlakem a proces fúze poskytuje nezbytnou trvanlivost.
Průmyslová zařízení často volí fúzi na tupo pro chemická potrubí. Proces odolává korozi a chemickému napadení, díky čemuž je vhodný pro přepravu agresivních kapalin. V čistírnách odpadních vod podporuje tavné svařování na tupo pohyb odpadních vod složitým uspořádáním potrubí. Bezešvé spoje zabraňují netěsnostem a kontaminaci, což je zásadní pro bezpečnost životního prostředí.
Svařování na tupo je široce používáno v zemědělství ke zvýšení účinnosti zavlažování. Tento proces vytváří pevné, spolehlivé spoje, které odolávají vysokým tlakům a častému používání. Zemědělci a konstruktéři závlahových systémů upřednostňují fúzi na tupo pro její dlouhou životnost a nízké nároky na údržbu.
Důlní operace závisí na tupé fúzi pro konstrukci potrubí pro transport tekutin. Drsné podmínky v těžebním prostředí vyžadují spoje, které zvládnou otěr a velké zatížení. Svařování na tupo splňuje tyto požadavky tím, že vytváří robustní, konzistentní svary. Automatizace procesu snižuje chyby a zajišťuje jednotnou kvalitu napříč velkými projekty.
Ropný a plynárenský průmysl také využívá fúzi na tupo pro nadzemní a podzemní potrubí. Metoda podporuje bezpečnou přepravu paliv a chemikálií na velké vzdálenosti. Dodavatelé oceňují rychlost a spolehlivost svařování na tupo, zejména při práci na trubkách velkého průměru.
Kromě toho je tupá fúze běžná v systémech protipožární ochrany, sběru výluhu ze skládek a geotermálních topných sítích. Každá aplikace těží ze schopnosti procesu vytvářet homogenní spoje s dlouhou životností. Adaptabilita tupého fúze z něj dělá preferovanou volbu jak pro nové instalace, tak pro upgrady systému.
Následující seznam zdůrazňuje typické projekty, které používají tavné svařování na tupo pro kolena z HDPE:
Obecní vodovod a rozvod
Přenosové a distribuční sítě plynu
Zemědělské zavlažovací systémy
Potrubí pro přepravu důlních tekutin
Průmyslové chemické zpracovatelské linky
Čistírny odpadních vod a odpadních vod
Ropovody a plynovody
Protipožární a bezpečnostní systémy
Skládkování a environmentální inženýrství
Geotermální sítě a sítě dálkového vytápění
Tavné svařování na tupo nadále určuje standard pro spoje kolen HDPE. Jeho osvědčený výkon, přizpůsobivost a nákladová efektivita z něj činí řešení pro inženýry a dodavatele po celém světě.
Elektrofúzní svařování pro HDPE koleno
Elektrofúzní proces
Potřebné vybavení
Elektrofúzní svařování pro HDPE kolena vyžaduje specifickou sadu nástrojů. Hlavní součástí je řídicí jednotka elektrofúze, která napájí zapuštěné odporové vodiče v armatuře. Operátoři také potřebují řezáky trubek, aby zajistili čisté, čtvercové konce na HDPE trubce. Škrabky nebo rotační škrabky odstraňují zoxidovanou vrstvu z povrchu trubky, což je nezbytné pro silné spojení. Vyrovnávací svorky drží trubku a koleno na místě během procesu. K nastavení správných svařovacích parametrů pro každou tvarovku lze použít snímače čárových kódů nebo ruční vstupní zařízení. Čistící ubrousky jsou nezbytné k odstranění prachu a nečistot před zahájením fúze.
Postup krok za krokem
Proces elektrofúze se řídí řadou řízených kroků k vytvoření spolehlivého spoje:
Odřízněte konce HDPE trubek do čtverce a odstraňte všechny otřepy.
Označte si hloubku zasunutí na trubku, aby bylo zajištěno správné spojení tvarovky.
Pomocí škrabky odstraňte vnější zoxidovanou vrstvu z povrchu potrubí.
Vyčistěte trubku i vnitřek elektrotavné armatury schválenými ubrousky.
Vložte konce trubek do tvarovky a zarovnejte je s vyznačenou hloubkou.
Zajistěte sestavu pomocí vyrovnávacích svorek, abyste zabránili pohybu.
Připojte řídicí jednotku elektrofúze ke svorkám armatury.
Naskenujte čárový kód tvarovky nebo zadejte parametry svařování ručně.
Spusťte cyklus fúze. Řídicí jednotka dodává proud do odporových vodičů, zahřívá a taví povrchy HDPE.
Před odstraněním svorek a manipulací se sestavou nechte spoj přirozeně vychladnout.
Poznámka: Přísné dodržování doporučeného postupu zajišťuje pevný, nepropustný elektrotavný spojovací systém.
Výhody elektrofúzního svařování
Flexibilita ve stísněných prostorách
Elektrofúzní svařování nabízí významnou flexibilitu pro instalace ve stísněných nebo těžko přístupných oblastech. Kompaktní vybavení a armatury umožňují operátorům pracovat efektivně tam, kde je omezený prostor. Tato metoda minimalizuje potřebu velkých strojů nebo rozsáhlého pohybu potrubí, takže je ideální pro městské inženýrské sítě a projekty modernizace.
Nižší požadavek na dovednosti
Proces elektrofúzního svařování je vysoce automatizovaný. Řídicí jednotka řídí cyklus ohřevu a snižuje riziko lidské chyby. Operátoři nepotřebují pokročilé svářečské dovednosti, což zjednodušuje školení a zlepšuje konzistenci. Tato automatizace také pomáhá zajistit shodu s regulačními standardy v projektech kritické infrastruktury.
Vhodnost opravy
Elektrofúze vyniká ve scénářích oprav. Když potrubí utrpí vážné poškození, jako jsou praskliny nebo díry, technici mohou postiženou část vyříznout a použít elektrofúzi ke spojení nových segmentů HDPE. Výsledný spoj je stejně pevný jako původní trubka, což eliminuje potřebu dalších svorek nebo spojovacích prvků. To zaručuje spolehlivé mechanické spojení a rychle obnovuje integritu systému.
Umožňuje efektivní opravy výměnou poškozených částí za nová kolena z HDPE.
Zaručuje pevné mechanické spoje, díky čemuž jsou opravy odolné a nepropustné.
Minimalizuje riziko chyb při instalaci a zajišťuje plně integrovaný systém.
Nevýhody elektrofúzního svařování
Vyšší náklady na montáž
Jednou z hlavních nevýhod elektrofúze jsou vyšší náklady na tvarovky ve srovnání s tradičními možnostmi tupého fúze. Specializovaná konstrukce a zapuštěné odporové dráty zvyšují cenu za jednotku. Projektové rozpočty musí počítat s těmito dodatečnými náklady, zejména u instalací ve velkém měřítku.
Potřeby napájení
Elektrofúzní svařování vyžaduje stabilní napájení pro provoz řídicí jednotky a dokončení procesu svařování. Odlehlá místa nebo oblasti s nespolehlivou elektřinou mohou čelit problémům během instalace. Správné plánování a řešení záložního napájení jsou zásadní pro zamezení zpoždění.
Tip: Před zahájením projektu elektrofúze vždy ověřte dostupnost napájení a kompatibilitu armatur.
Elektrofúzní aplikace
Elektrofúzní svařování se stalo preferovanou metodou pro spojování HDPE kolen v mnoha specializovaných prostředích. Tato technika nabízí jedinečné výhody, díky kterým je vhodná pro řadu aplikací, kde tradiční spojování na tupo nemusí být praktické.
Klíčové oblasti použití pro elektrofúzní svařování:
Urban Utility Networks:
Electrofusion vyniká v projektech městské infrastruktury. Instalatéři často čelí omezenému prostoru v podzemních klenbách, úzkých příkopech nebo přeplněných chodbách. Kompaktní zařízení a armatury umožňují efektivní práci bez potřeby velkých strojů.
Opravy a údržba potrubí:
Nouzové opravy vyžadují rychlost a spolehlivost. Elektrofúze umožňuje technikům vyříznout poškozené části a rychle nainstalovat nová kolena z HDPE. Proces minimalizuje prostoje a obnovuje službu s minimálním přerušením.
Dodatečné vybavení a upgrady systému:
Mnoho starších potrubních systémů potřebuje upgrady, aby splňovaly moderní standardy. Elektrofúzní svařování umožňuje integraci nových kolen z HDPE do stávajících sítí, i když je přístup omezený nebo je vyrovnání potrubí náročné.
Průmyslová zařízení:
Továrny a zpracovatelské závody mají často složité uspořádání potrubí s omezeným přístupem. Electrofusion poskytuje řešení pro spojování kolen ve stísněných prostorech a zajišťuje nepropustné spoje v kritických systémech.
Rozvody vody a plynu:
Městské vodovodní a plynárenské společnosti využívají elektrofúze pro přípojky, odbočky a elektroměry. Metoda zajišťuje konzistentní kvalitu spoje, která je nezbytná pro bezpečnost a shodu s předpisy.
Tip: Elektrofúzní svařování je zvláště cenné v prostředích, kde jsou výkopové práce nákladné nebo rušivé. Možnost spojovat trubky bez jejich přemísťování značně snižuje složitost projektu.
Typické scénáře pro použití elektrofúze:
Aplikační scénář |
Proč je preferována elektrofúze |
Omezené městské příkopy |
Kompaktní nářadí se hodí do stísněných prostor |
Nouzové opravy potrubí |
Rychlé a spolehlivé vytvoření spoje |
Integrace se starými systémy |
Přizpůsobí se nesprávnému nebo nestandardnímu potrubí |
Průmyslové modernizace |
Pracuje kolem stávajících zařízení a konstrukcí |
Servisní připojení |
Zajišťuje přesné, opakovatelné výsledky pro kolena s malým průměrem |
Shrnutí výhod:
Snižuje potřebu rozsáhlých výkopových prací.
Podporuje rychlou reakci při nouzových opravách.
Poskytuje flexibilitu pro složité nebo přeplněné instalace.
Poskytuje konzistentní, vysoce kvalitní spoje v náročných prostředích.
Elektrofúzní svařování si stále získává oblibu v odvětvích, kde jsou rozhodující prostor, rychlost a přizpůsobivost. Projektoví manažeři a inženýři volí tuto metodu, aby zajistili spolehlivé připojení HDPE kolena , zvláště když tradiční fúzní techniky nejsou proveditelné.
Butt Fusion vs Electrofusion Srovnání
Spolehlivá pevnost a spolehlivost
Pevnost a spolehlivost spoje jsou kritickými faktory při výběru způsobu spojování kolen z HDPE. Tupé tavení vytváří homogenní svar, který odpovídá pevnosti původní trubky. Tento proces zajišťuje zachování integrity spoje po celou dobu životnosti potrubí. Svařovací zóna se stává stejně robustní jako stěna potrubí a poskytuje jistotu ve vysokotlakém a vysoce namáhaném prostředí.
Elektrofúzní svařování také poskytuje spolehlivé spoje, ale pevnost spoje závisí na kvalitě a kompatibilitě použité tvarovky. Zatímco moderní elektrofúzní tvarovky jsou konstruovány pro dlouhou životnost, proces může být citlivější na přípravu povrchu a vyrovnání. Pro dosažení konzistentních výsledků je nezbytné správné čištění a kalibrace.
Následující tabulka shrnuje srovnávací pevnost spoje:
Metoda svařování |
Popis pevnosti kloubu |
Butt Fusion |
Vytváří svar stejně silný jako samotná trubka. |
Elektrofúze |
Pevnost závisí na kvalitě použitého kování. |
Svařování na tupo je často preferováno pro kritickou infrastrukturu, kde je vyžadována maximální spolehlivost a dlouhodobý výkon. Elektrofúze poskytuje silnou alternativu, zejména v situacích, kdy je omezený přístup nebo jsou nutné rychlé opravy.
Analýza nákladů
Náklady zůstávají rozhodujícím faktorem při výstavbě a údržbě potrubí. Spojení na tupo nabízí nižší náklady na materiál, protože tvarovky jsou méně složité a neobsahují vložené součásti. Počáteční investice do zařízení pro svařování na tupo však může být vyšší, zejména u aplikací s velkým průměrem. Mzdové náklady se mohou také zvýšit kvůli potřebě kvalifikovaných operátorů a přesného vyrovnání.
Elektrofúze na druhé straně znamená vyšší náklady na materiál. Tvarovky obsahují zapuštěné odporové dráty, které zvyšují cenu za jednotku. Náklady na instalaci mohou být nižší, protože proces je více automatizovaný a vyžaduje méně manuální zručnosti. U projektů s malým průměrem nebo opravami může elektrofúze nabídnout nákladové výhody snížením pracovní doby a minimalizací potřeby specializovaného školení.
Níže uvedená tabulka porovnává průměrné náklady:
Metoda svařování |
Průměrné náklady na spoj |
Náklady na instalaci |
Materiálové náklady |
Butt Fusion |
Spodní |
Vyšší |
Spodní |
Elektrofúze |
Vyšší |
Spodní |
Vyšší |
Náklady na dlouhodobou údržbu u obou metod zůstávají nízké. HDPE kolena odolávají korozi a chemickému napadení, což eliminuje potřebu ochranných nátěrů. Hladký vnitřní povrch snižuje hromadění usazenin, což minimalizuje požadavky na čištění a podporuje efektivitu a produktivitu po celou dobu životnosti potrubí.
HDPE kolena vyžadují minimální údržbu, což vede k dlouhodobým úsporám nákladů.
Jsou odolné vůči korozi a chemickým útokům, což eliminuje potřebu ochranných nátěrů.
Hladký vnitřek HDPE kolen snižuje hromadění usazenin a minimalizuje potřebu častého čištění.
Rychlost instalace
Rychlost instalace přímo ovlivňuje harmonogram projektu a celkovou produktivitu. Svařování na tupo obvykle vyžaduje asi 30 minut na spoj. Tento proces zahrnuje zahřívání, vyrovnávání, tavení a chlazení trubky a tvarovky. Potřeba přesného vyrovnání a kontrolovaných podmínek může prodloužit dobu instalace, zejména v náročných prostředích.
Elektrofúzní svařování nabízí rychlejší svařovací cyklus s dobou ohřevu od 40 do 120 sekund. Doba chlazení přidává dalších 15 až 30 minut, ale celkový proces je méně náročný na práci. Kompaktní vybavení a automatizované ovládání umožňují efektivní práci ve stísněných prostorách nebo složitých dispozicích.
V následující tabulce jsou uvedeny průměrné doby instalace:
Metoda svařování |
Průměrná doba instalace |
Butt Fusion |
Přibližně 30 minut na spoj |
Elektrofúze |
Doba tavení 40 až 120 sekund plus doba chlazení 15 až 30 minut |
Rychlost instalace u obou metod ovlivňuje několik faktorů:
Teplota topné desky je rozhodující pro správné tavení materiálů.
Svařovací tlak a čas zajišťují molekulární zapletení a pevný spoj.
Chladicí tlak a čas zabraňují smršťování a zachovávají integritu po svařování.
Další úvahy zahrnují podmínky prostředí, jako je sluneční záření, složení půdy a kolísání teploty. Správné čištění povrchu a kalibrace zařízení jsou zásadní pro udržení rychlosti a kvality během instalace.
Tip: Elektrofúzní tvarovky poskytují konzistentní výkon v různých prostředích, což může zvýšit rychlost instalace a snížit prostoje.
Jak svařování na tupo, tak elektrofúze podporují vysokou úroveň účinnosti a produktivity při správné aplikaci. Výběr závisí na velikosti projektu, podmínkách na místě a potřebě rychlého nasazení.
Vybavení a školení
Volba mezi svařováním na tupo a elektrofúzním svařováním pro kolena z HDPE do značné míry závisí na požadovaném vybavení a na školení potřebném pro operátory. Každá metoda představuje jedinečné požadavky, pokud jde o strojní zařízení, nastavení a rozvoj dovedností.
Tavné svařování na tupo spoléhá na robustní, specializované stroje. Tyto stroje musí poskytovat přesnou kontrolu nad teplotou a tlakem. Operátoři musí rozumět provozu stroje pro svařování na tupo, správné manipulaci s konci trubek a důležitosti procesu chlazení. Vybavení často zahrnuje potrubní svorky, topné desky a obkladové nástroje. Pravidelná údržba a kalibrace jsou nezbytné pro zajištění stálé kvality svaru.
Elektrofúzní svařování využívá kompaktní přenosné řídicí jednotky. Tyto jednotky se připojují k armaturám s vloženými odporovými dráty. Proces vyžaduje méně ručního vyrovnávání, ale operátoři musí věnovat velkou pozornost přípravě, načasování, teplotě, tlaku a chlazení. Školení pro elektrofúzní svařování obvykle trvá asi osm hodin. Toto školení zdůrazňuje důležitost přesného tavení elektrofúzních armatur a dodržování přísných postupů.
Níže uvedená tabulka shrnuje zaměření školení pro každou metodu:
Metoda svařování |
Délka školení |
Klíčové oblasti zaměření |
Svařování na tupo |
Neuvedeno |
Obsluha svářečky na tupo, správná manipulace s konci trubek, proces chlazení |
Elektrofúzní svařování |
8 hodin |
Přesné spojení armatur, příprava, časování, teplota, tlak, ochlazování |
Poznámka: Správné školení zajišťuje bezpečný provoz a vysoce kvalitní spoje. I v případě automatizovaného ovládání zůstává kritická pozornost věnovaná detailům.
Klíčové body:
Tupá fúze vyžaduje složitější vybavení a hlubší pochopení činnosti stroje.
Elektrofúze zjednodušuje proces pomocí automatizovaného řízení, ale vyžaduje přísné dodržování přípravy a načasování.
Obě metody těží z průběžného školení a kontrol zajištění kvality.
Dobře vyškolený tým může maximalizovat výhody obou metod a zajistit spolehlivé a odolné spoje kolen HDPE.
Výběr nejlepší metody
Kontrolní seznam hodnocení projektu
Výběr optimální techniky spojování pro koleno hdpe vyžaduje důkladné vyhodnocení faktorů specifických pro projekt. Systematický kontrolní seznam pomáhá zajistit správnou volbu pro aplikace na tupo a elektrofúze:
Materiálová kompatibilita: Potvrďte, že vybrané armatury odpovídají zamýšlenému použití, jako je zásobování vodou, rozvody plynu nebo kanalizační systémy.
Jmenovité tlaky: Ověřte, že armatury zvládnou maximální provozní tlak potrubí.
Environmentální aspekty: Posuďte vystavení UV záření, chemikáliím nebo jiným environmentálním stresorům, které mohou ovlivnit výkon.
Hustota polyethylenu: Vyberte si materiály s vyšší hustotou pro zvýšenou mechanickou pevnost a odolnost.
Specifikace výrobce: Vyžádejte si a zkontrolujte technické listy, abyste mohli porovnat vlastnosti produktu a zajistit shodu s požadavky projektu.
Poznámka: Pečlivá pozornost věnovaná těmto faktorům podporuje dlouhodobou spolehlivost a maximalizuje efektivitu a produktivitu v potrubních systémech.
Svařování na tupo zůstává nejlepší volbou pro kolena z HDPE ve většině scénářů, nabízí bezkonkurenční pevnost spoje a nákladovou efektivitu. Elektrofúze vyniká ve stísněných prostorách nebo pro rychlé opravy. Fitingy FusingX HDPE na tupo vynikají materiálem PE100, širokým rozsahem velikostí a přísnou kontrolou kvality.
Funkce |
Popis |
Materiál |
PE100 vysokohustotní polyethylen |
Rozsah velikostí |
63-1200 mm |
Úrovně tlaku |
PN10–PN16 |
Výrobní |
Pokročilé vybavení, přísná kontrola |
Aplikace |
Spolehlivé, nepropustné vodovodní a průmyslové systémy |
Pro otevřená místa a velká potrubí zvolte fúzi na tupo. Pro stísněné prostory nebo opravy zvolte elektrofúzi.
FAQ
Jaká je hlavní výhoda svaru na tupo u HDPE kolen?
Spojení na tupo vytváří bezešvý, homogenní spoj. Tato metoda poskytuje výjimečnou pevnost a dlouhodobou spolehlivost. Je ideální pro vysokotlaké aplikace a aplikace s velkým průměrem.
Kdy bych měl zvolit elektrofúzi před fúzí na tupo?
Elektrofúze funguje nejlépe ve stísněných prostorách nebo při opravách potrubí. Proces využívá kompaktní zařízení a vyžaduje méně ručního vyrovnávání, takže je vhodný pro městské inženýrské sítě a projekty modernizace.
Jsou tvarovky FusingX HDPE pro spojování na tupo kompatibilní se standardními PE trubkami?
Ano. FusingX HDPE šroubení na tupo splňuje mezinárodní standardy. Jsou vhodné pro standardní PE vodovodní a plynové potrubí a zajišťují snadnou integraci do stávajících systémů.
Jak dlouho vydrží typický spoj na tupo?
Správně nainstalovaný tavný spoj může za normálních provozních podmínek vydržet více než 50 let. Fitinky FusingX nabízejí vynikající odolnost proti korozi a chemikáliím.
Jaké školení je vyžadováno pro svařování na tupo a elektrofúzní svařování?
Operátoři potřebují praktické školení pro obě metody. Svařování na tupo vyžaduje znalost obsluhy stroje a vyrovnání. Elektrofúzní výcvik se zaměřuje na přípravu, načasování a dodržování automatizovaných postupů.
Mohu použít natavení na tupo pro kolena z HDPE malého průměru?
Ne. Svařování na tupo se nedoporučuje pro trubky s průměrem menším než 63 mm nebo tloušťkou stěny pod 6 mm. Elektrofúze je preferovanou metodou pro spojení s malým průměrem.
Co dělá FusingX HDPE šroubení na tupo spolehlivou volbou?
Fitinky FusingX používají materiál PE100 a přísnou kontrolu kvality. Nabízejí široký rozsah velikostí, dlouhou životnost a rychlou montáž. Tyto vlastnosti zajišťují spolehlivý výkon pro vodovodní, plynové a průmyslové potrubí.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori