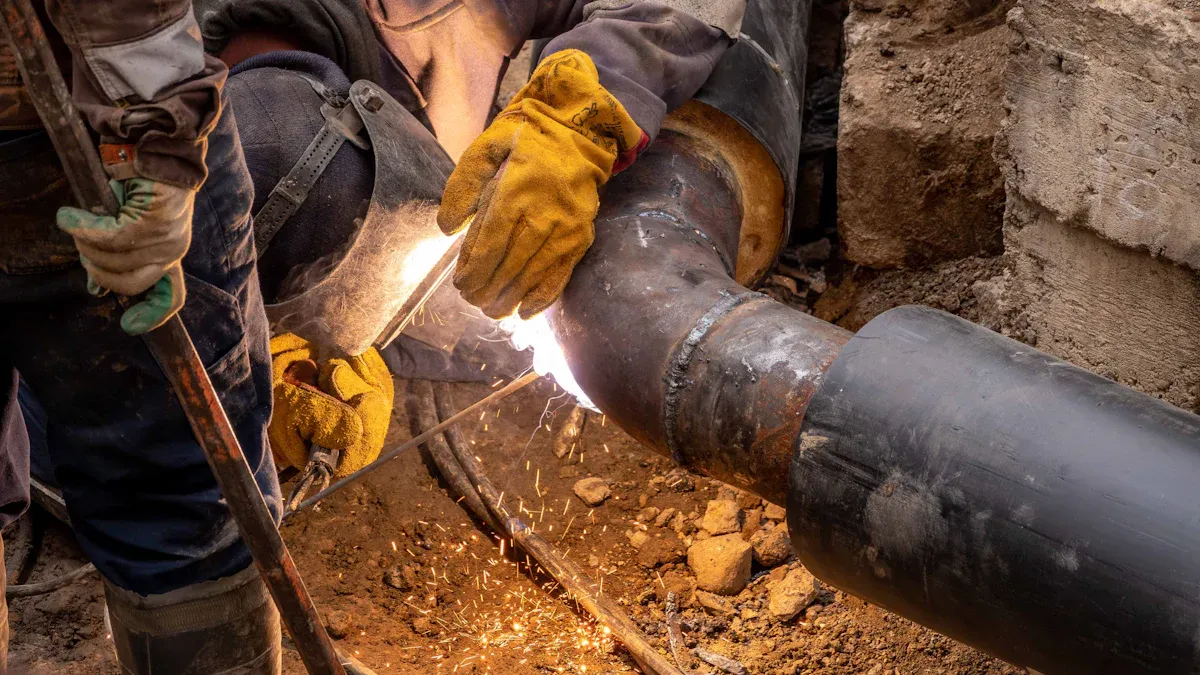
За већину примена, чеоно заваривање се истиче као пожељан избор за спајање ХДПЕ колена, посебно када се користе ФусингКс ХДПЕ спојни спојеви. Ова метода пружа изузетну чврстоћу споја, дугорочну поузданост и економичност. Кључни фактори одлуке укључују интегритет зглоба, брзину инсталације и прилагодљивост различитим окружењима. Табела у наставку нуди брзо поређење ради непосредне јасноће.
Фактор |
Бутт Фусион |
Елецтрофусион |
Јоинт Стренгтх |
Одлично |
Врло добро |
Поузданост |
Високо |
Високо |
Цост |
Ниже |
Више |
Брзина инсталације |
Фаст |
Умерено |
Спаце Рекуирементс |
Више |
Мање |
Кеи Такеаваис
Сучеоно заваривање нуди одличну чврстоћу споја и дугорочну поузданост, што га чини идеалним за апликације под високим притиском.
Електрофузионо заваривање је савршено за скучене просторе и брзе поправке, захваљујући својој компактној опреми и аутоматизованом процесу.
Ефикасност трошкова фаворизује фузију сучеља, јер захтева мање материјала и ниже трошкове рада у поређењу са електрофузијом.
Брзина уградње је генерално већа са електрофузијом, која може да заврши фузију за мање од два минута, док фузија почепа траје око 30 минута по споју.
Обе методе захтевају посебну опрему и обуку; за фузију задњице потребни су вешти оператери, док електрофузија поједностављује обуку због своје аутоматизације.
Пажљиво размотрите захтеве пројекта; чеоно спајање одговара цевима великог пречника, док се електрофузија истиче у уским или сложеним окружењима.
Редовно одржавање и контрола квалитета су од суштинског значаја за обе методе како би се осигурали чврсти спојеви који не пропуштају.
ФусингКс ХДПЕ Бутт Фусион Фитинги су компатибилни са стандардним ПЕ цевима, обезбеђујући поуздане перформансе у различитим применама.
ХДПЕ методе спајања колена
ХДПЕ кољенасте везе се ослањају на две примарне технике спајања цеви: сучеоно заваривање и електрофузионо заваривање. Свака метода нуди различите предности, што их чини погодним за различите захтеве пројекта и окружења инсталације.
Преглед сучелног заваривања
Сучеоно заваривање је широко прихваћен процес за спајање ХДПЕ колена у системима цевовода великих размера. Техника укључује загревање крајева цеви и причвршћивање све док обе површине не дођу у растопљено стање. Када се загреју, компоненте се стисну заједно, формирајући бешавни спој. Овај метод захтева прецизно поравнање и контролу током процеса фузије. Сучеоно заваривање је најпогодније за праве стазе и отворена градилишта, где простор и приступ нису ограничени.
Опрема која се користи за чеоно спајање укључује робусне машине за заваривање са већим захтевима за снагом. Ове машине обезбеђују константно загревање и притисак, што резултира јаким спојевима који не пропуштају. Чеоно спајање је идеално за цеви великог пречника и апликације високог притиска, као што су комунални водовод или индустријски цевоводи. Процес пружа одличну чврстоћу зглобова и дугорочну издржљивост, што га чини пожељним избором за критичну инфраструктуру.
Преглед електрофузионог заваривања
Заваривање електрофузијом представља алтернативно решење за ХДПЕ монтажу колена, посебно у скученим просторима или сложеним распоредима. Ова метода користи арматуре уграђене са отпорним жицама. Када су спојени на преносиву машину за електрофузионо заваривање, жице се загревају и спајају прикључак са цеви. Процес је високо аутоматизован и захтева мање ручног поравнања у поређењу са фузијом кундака.
Електрофузија је посебно ефикасна за цеви малог пречника и хитне поправке. Опрема је компактна и троши мање енергије, што је чини погодном за удаљене или ограничене локације. Прикључци за електрофузију су дизајнирани за брзе и поуздане везе, чак и када је приступ ограничен. Метода је фаворизована у комуналним мрежама, сценаријима поправке и инсталацијама где су прецизност и флексибилност од суштинског значаја.
Савет: Електрофузионо заваривање поједностављује спајање цеви у областима са ограниченим простором или изазовним приступом, док сучеоно заваривање се истиче у отвореним окружењима са већим цевима.
Табела техничког поређења
Феатуре |
Електрофузионо заваривање |
Чеоно заваривање |
Начин повезивања |
Уграђене жице отпора осигурачи фитинг и цев |
Директно загрева крајеве цеви и фитинга, а затим их притиска заједно |
Процес изградње |
Аутоматизовани, нижи захтеви за поравнање |
Захтева прецизну контролу и поравнање |
Захтеви за опремом |
Преносива машина, мале снаге |
Већа машина, већа снага |
Сценарији апликација |
Комплексне везе малог пречника |
Цевоводи великог пречника, на велике удаљености |
Цост |
Већи трошкови опреме и монтаже |
Нижи трошкови за арматуре и опрему |
Табела уобичајених случајева употребе
Метода заваривања |
Опис случаја употребе |
Елецтрофусион |
Погодан за ХДПЕ цеви малог пречника, идеалан за скучене просторе и одличан за хитне поправке. |
Бутт Фусион |
Најбоље за цеви великог пречника, апликације под високим притиском и отворена грађевинска окружења. |
Обе методе фузије играју виталну улогу у инсталацији ХДПЕ колена. Захтеви пројекта, чврстоћа зглобова и услови локације одређују најприкладнију технику. ФусингКс нуди висококвалитетне фитинге компатибилне и са фузијом и са електрофузијом, обезбеђујући поуздане перформансе у различитим применама.
Чеоно заваривање за ХДПЕ колена
Процес спајања задњице
Потребна опрема
Сучеоно заваривање за хдпе колено захтева специјализовану опрему како би се осигурала поуздана веза. Основни алати укључују машину за сучеоно заваривање, обујмице за цеви, грејну плочу и алат за облагање. Апарат за заваривање мора да обезбеди стабилну снагу и прецизну контролу температуре и притиска. Оператерима су такође потребни средства за чишћење како би уклонили загађиваче са цеви и површина фитинга. Редовно одржавање све опреме је кључно за одржавање интегритета завара и спречавање кварова током рада.
Поступак корак по корак
Процес спајања сучеља прати низ прецизних корака за постизање снажног споја отпорног на цурење. У табели испод су наведени препоручени услови рада и радње за заваривање ХДПЕ колена:
Корак |
Опис |
1 |
Очистите спојеве круга уља и правилно повежите све делове апарата за заваривање. |
2 |
Измерите напон напајања и потврдите да испуњава захтеве апарата за заваривање. |
3 |
Проверите и очистите грејну плочу; заменити ако је оштећен. |
4 |
Подесите параметре као што су апсорпција топлоте и време хлађења у складу са процесом заваривања. |
5 |
Поравнајте цев и подесите концентричност помоћу стезаљке. |
6 |
Уверите се да је крајња страна заваривања глатка и паралелна, са размаком мањим од 0,3 мм. |
7 |
Измерите и забележите притисак отпора (Пт) током заваривања. |
8 |
Подесите притисак заваривања (П1) на основу притиска отпора (Пт) и специфицираног притиска (П2). |
9 |
Започните ендотермно време када висина пресовања достигне наведену вредност. |
10 |
Поставите површину за заваривање одмах након уклањања грејне плоче и равномерно повећајте притисак. |
11 |
Смањите притисак на нулу након времена хлађења и раставите заварене компоненте. |
12 |
Предузмите заштитне мере приликом заваривања испод нуле да бисте одржали температуру површине. |
13 |
Уверите се да су сви предмети у контакту са површином заваривања чисти и суви. |
14 |
Дозволите довољно природног хлађења након заваривања да бисте елиминисали унутрашње напрезање. |
15 |
Немојте користити спајање чеоне за компоненте са дн≤63мм или дебљином зида е<6мм. |
16 |
Користите електрофузиони прикључак за различите компоненте серије СДР. |
Напомена: Одржавање чистог и контролисаног окружења током процеса је од суштинског значаја за оптималан интегритет зглоба.
Предности сучеоног заваривања
Јоинт Стренгтх
Фузија чеоне ствара хомогени спој који одговара или превазилази снагу оригиналне цеви. Зона фузије постаје робусна као и зид цеви, обезбеђујући висок интегритет спојева. Ова чврстоћа је од виталног значаја за апликације где цевовод мора да издржи унутрашњи притисак и спољна оптерећења.
Цост Еффициенци
Једна од главних предности фузије задњице је њена економичност. Процес не захтева додатне материјале као што су лепкови или механички причвршћивачи. Трошкови рада остају ниски због релативно брзог времена инсталације, посебно када се користи напредна опрема. Дугорочно, издржљивост споја смањује трошкове одржавања.
Дуговечност и издржљивост
Сучеоно заваривање даје спој отпоран на цурење који је отпоран на корозију и хемијски напад. Спој може трајати деценијама, често одговара животном веку самог цевовода. Ова издржљивост чини фузију сучеља пожељним методом за критичне инфраструктурне пројекте.
Предност |
Опис |
Јаки зглобови |
Добијени спој је јак као, или чак јачи од саме цеви. |
Нема додатних материјала |
Фузија не захтева лепкове или механичке причвршћиваче, што га чини чистим, поузданим методом спајања. |
Прикључак отпоран на цурење |
Спој је отпоран на цурење, што је критично за примену гасовода и водовода. |
Недостаци сучеоног заваривања
Сложеност опреме
Недостаци фузије задњице укључују сложеност потребне опреме. Оператери морају да користе машине које пружају прецизну контролу температуре и притиска. Грешке опреме или неправилна калибрација могу довести до слабих спојева или недоследних завара.
Спаце Рекуирементс
Сучеоно заваривање захтева адекватан простор за постављање машине и поравнавање цеви. Ограничен приступ или ограничена окружења могу учинити процес изазовним. Неусклађеност или контаминација од прљавштине или уља могу угрозити квалитет завара и смањити ефикасност споја.
Савет: Увек се придржавајте строгих мера контроле квалитета, укључујући визуелну инспекцију и редовно одржавање опреме, како бисте минимизирали недостатке фузије кундака и обезбедили поуздане перформансе.
Бутт Фусион апликације
Сучеоно заваривање је постало стандардна метода спајања ХДПЕ колена у многим индустријама. Овај процес даје поуздане спојеве високе чврстоће који испуњавају захтеве модерне инфраструктуре. Свестраност фузије чеоне омогућава да служи за широк спектар примена, од комуналног водоснабдевања до индустријског транспорта течности.
Многи општински водоводни системи се ослањају на чеону фузију за изградњу цевовода. Метода обезбеђује непропусне спојеве, који су неопходни за одржавање квалитета воде и смањење трошкова одржавања. Мреже за дистрибуцију гаса такође имају користи од робусних спојева створених сучеоним заваривањем. Ове мреже захтевају доследне перформансе под притиском, а процес фузије обезбеђује неопходну издржљивост.
Индустријски објекти често бирају чеону фузију за хемијске цевоводе. Процес је отпоран на корозију и хемијски напад, што га чини погодним за транспорт агресивних течности. У постројењима за пречишћавање отпадних вода, сучеоно заваривање подржава кретање отпадних вода кроз сложене распореде цевовода. Бешавни спојеви спречавају цурење и контаминацију, што је критично за безбедност животне средине.
Сучеоно заваривање се широко користи у пољопривреди за побољшање ефикасности наводњавања. Процес ствара јаке, поуздане спојеве који издржавају високе притиске и честу употребу. Пољопривредници и дизајнери система за наводњавање преферирају чеону фузију због дугог радног века и ниских захтева за одржавање.
Операције рударства зависе од сучељне фузије за изградњу цевовода за транспорт течности. Тешки услови у рударским окружењима захтевају спојеве који могу да поднесу абразију и велика оптерећења. Сучеоно заваривање испуњава ове захтеве тако што производи робусне, конзистентне заварене спојеве. Аутоматизација процеса смањује грешке и обезбеђује уједначен квалитет у великим пројектима.
Индустрија нафте и гаса такође користи чеону фузију за надземне и закопане цевоводе. Метода подржава безбедан транспорт горива и хемикалија на велике удаљености. Извођачи цене брзину и поузданост спајања сучеља, посебно када раде на цевима великог пречника.
Поред тога, чеоно спајање је уобичајено у системима за заштиту од пожара, прикупљању процедних вода на депонијама и геотермалним мрежама за грејање. Свака апликација има користи од способности процеса да створи хомогене, дуготрајне спојеве. Прилагодљивост фузије задњице чини га пожељним избором и за нове инсталације и за надоградњу система.
Следећа листа истиче типичне пројекте који користе чеоно заваривање за ХДПЕ колена:
Општински водовод и дистрибуција
Мреже за пренос и дистрибуцију гаса
Системи за наводњавање пољопривреде
Цевоводи за транспорт рударских флуида
Индустријске линије за хемијску прераду
Постројења за пречишћавање канализације и отпадних вода
Нафтоводи и гасоводи
Системи заштите од пожара и безбедности
Депонија и еколошки инжењеринг
Геотермалне мреже и мреже даљинског грејања
Сучеоно заваривање наставља да поставља стандард за ХДПЕ спојеве колена. Његове доказане перформансе, прилагодљивост и исплативост чине га идеалним решењем за инжењере и извођаче широм света.
Електрофузионо заваривање за ХДПЕ колена
Процес електрофузије
Потребна опрема
Електрофузионо заваривање за ХДПЕ колена захтева посебан сет алата. Главна компонента је контролна јединица електрофузије, која напаја уграђене отпорне жице у фитингу. Оператерима су такође потребни резачи цеви да би обезбедили чисте, квадратне крајеве ХДПЕ цеви. Стругачи или ротациони љуштећи уклањају оксидовани слој са површине цеви, што је неопходно за јаку фузију. Стеге за поравнање држе цев и колено на месту током процеса. Скенери бар кодова или уређаји за ручни унос могу се користити за постављање тачних параметара заваривања за сваки спој. Марамице за чишћење су неопходне за уклањање прашине и загађивача пре почетка фузије.
Поступак корак по корак
Процес електрофузије прати низ контролисаних корака за стварање поузданог споја:
Исеците крајеве ХДПЕ цеви квадратно и уклоните све неравнине.
Означите дубину уметања на цеви да бисте обезбедили правилно захватање.
Користите стругач да уклоните спољашњи оксидовани слој са површине цеви.
Очистите и цев и унутрашњост електрофузионог прикључка одобреним марамицама.
Убаците крајеве цеви у прикључак, поравнавајући их са означеном дубином.
Причврстите склоп помоћу стезаљки за поравнање како бисте спречили померање.
Повежите контролну јединицу електрофузије на прикључне прикључке.
Скенирајте бар-код фитинга или ручно унесите параметре заваривања.
Започните циклус фузије. Контролна јединица испоручује струју до отпорних жица, загревајући и топи ХДПЕ површине.
Дозволите споју да се природно охлади пре уклањања стезаљки и руковања склопом.
Напомена: Строго придржавање препоручене процедуре обезбеђује снажан систем електрофузионих спојева отпоран на цурење.
Предности електрофузионог заваривања
Флексибилност у уским просторима
Заваривање електрофузијом нуди значајну флексибилност за инсталације у скученим или тешко доступним подручјима. Компактна опрема и прибор омогућавају оператерима да раде ефикасно тамо где је простор ограничен. Овај метод минимизира потребу за великим машинама или великим покретима цеви, што га чини идеалним за градске комуналне мреже и пројекте реконструкције.
Захтев за нижим вештинама
Процес електрофузионог заваривања је високо аутоматизован. Контролна јединица управља циклусом грејања, смањујући ризик од људске грешке. Оператерима нису потребне напредне вештине заваривања, што поједностављује обуку и побољшава конзистентност. Ова аутоматизација такође помаже да се обезбеди усклађеност са регулаторним стандардима у критичним инфраструктурним пројектима.
Погодност за поправку
Електрофузија се истиче у сценаријима поправке. Када цевовод претрпи озбиљна оштећења, као што су пукотине или рупе, техничари могу да исеку захваћени део и користе електрофузију да споје нове ХДПЕ сегменте. Добијени спој је јак као оригинална цев, елиминишући потребу за додатним стезаљкама или причвршћивачима. Ово гарантује поуздану механичку везу и брзо враћа интегритет система.
Омогућава ефикасне поправке заменом оштећених делова новим ХДПЕ коленима.
Гарантује јаке механичке везе, чинећи поправке трајним и непропусним.
Минимизира ризик од грешака у инсталацији, обезбеђујући потпуно интегрисан систем.
Недостаци електрофузионог заваривања
Виши трошкови уградње
Један од главних недостатака електрофузије је већи трошак фитинга у поређењу са традиционалним опцијама спајања сучеља. Специјализовани дизајн и уграђене отпорне жице повећавају цену по јединици. Буџети пројекта морају узети у обзир ове додатне трошкове, посебно у великим инсталацијама.
Потребе за напајањем
Заваривање електрофузијом захтева стабилно напајање за рад контролне јединице и завршетак процеса фузије. Удаљене локације или области са непоузданом струјом могу се суочити са изазовима током инсталације. Правилно планирање и решења за резервно напајање су од суштинског значаја да би се избегла кашњења.
Савет: Увек проверите доступност напајања и компатибилност уградње пре него што започнете пројекат електрофузије.
Елецтрофусион Апплицатионс
Заваривање електрофузијом је постало пожељна метода за спајање ХДПЕ колена у многим специјализованим окружењима. Ова техника нуди јединствене предности које је чине погодном за низ апликација где традиционално спајање задњице можда није практично.
Кључне области примене за електрофузионо заваривање:
Урбане комуналне мреже:
Електрофузија се истиче у пројектима градске инфраструктуре. Инсталатери се често суочавају са ограниченим простором у подземним трезорима, уским рововима или препуним комуналним ходницима. Компактна опрема и окови омогућавају ефикасан рад без потребе за великим машинама.
Поправке и одржавање цевовода:
Хитне поправке захтевају брзину и поузданост. Електрофузија омогућава техничарима да исеку оштећене делове и брзо уграде нова ХДПЕ колена. Процес минимизира застоје и враћа услугу уз минималне сметње.
Надоградња и надоградња система:
Многи старији системи цевовода требају надоградњу да би испунили савремене стандарде. Електрофузионо заваривање омогућава интеграцију нових ХДПЕ колена у постојеће мреже, чак и када је приступ ограничен или је постављање цеви изазовно.
Индустријски објекти:
Фабрике и постројења за прераду често имају сложене распореде цевовода са ограниченим приступом. Елецтрофусион пружа решење за спајање колена у уским просторима, обезбеђујући непропусне спојеве у критичним системима.
Дистрибуција воде и гаса:
Општинска водоводна и гасна предузећа користе електрофузију за сервисне прикључке, огранке и инсталације бројила. Метода обезбеђује конзистентан квалитет спојева, што је неопходно за безбедност и усклађеност са прописима.
Савет: Заваривање електрофузијом је посебно вредно у срединама где је ископавање скупо или ометајуће. Могућност спајања цеви без њиховог померања у великој мери смањује сложеност пројекта.
Типични сценарији за употребу електрофузије:
Сценарио апликације |
Зашто је електрофузија пожељна |
Ограничени урбани ровови |
Компактни алати се уклапају у уске просторе |
Хитне поправке цевовода |
Брзо и поуздано стварање спојева |
Интеграција са старим системима |
Прилагођава се неусклађеним или нестандардним цевима |
Индустријска реконструкција |
Радови око постојеће опреме и конструкција |
Сервисне везе |
Обезбеђује прецизне, поновљиве резултате за лактове малог пречника |
Резиме предности:
Смањује потребу за великим ископима.
Подржава брзу реакцију током хитних поправки.
Пружа флексибилност за сложене или претрпане инсталације.
Пружа доследне, висококвалитетне спојеве у изазовним окружењима.
Електрофузионо заваривање наставља да добија на популарности у секторима где су простор, брзина и прилагодљивост критични. Менаџери пројекта и инжењери бирају ову методу како би осигурали поуздане везе за ХДПЕ колена , посебно када традиционалне технике фузије нису изводљиве.
Бутт Фусион вс Елецтрофусион Поређење
Снага и поузданост зглобова
Чврстоћа и поузданост зглоба су критични фактори при одабиру методе спајања за ХДПЕ колено. Чеоно спајање ствара хомогени завар који одговара јачини оригиналне цеви. Овај процес осигурава да се интегритет споја одржава током животног века цевовода. Зона фузије постаје робусна као и зид цеви, пружајући поверење у окружењима високог притиска и високог стреса.
Електрофузионо заваривање такође даје поуздане везе, али чврстоћа споја зависи од квалитета и компатибилности коришћеног споја. Док су савремени електрофузиони фитинзи пројектовани за издржљивост, процес може бити осетљивији на припрему површине и поравнавање. Правилно чишћење и калибрација су неопходни за постизање доследних резултата.
Следећа табела сумира упоредну снагу зглоба:
Метода заваривања |
Опис чврстоће зглоба |
Бутт Фусион |
Даје завар јак као и сама цев. |
Елецтрофусион |
Чврстоћа зависи од квалитета употребљене арматуре. |
Чеоно заваривање се често преферира за критичну инфраструктуру где су потребни максимална поузданост и дугорочне перформансе. Електрофузија представља снажну алтернативу, посебно у ситуацијама када је приступ ограничен или су неопходне брзе поправке.
Анализа трошкова
Трошкови остају одлучујући фактор у изградњи и одржавању цевовода. Чеоно спајање нуди ниже трошкове материјала јер су окови мање сложени и не садрже уграђене компоненте. Међутим, почетна инвестиција у опрему за спајање сучеља може бити већа, посебно за апликације великог пречника. Трошкови рада такође могу порасти због потребе за квалификованим оператерима и прецизним усклађивањем.
С друге стране, електрофузија подразумева веће материјалне трошкове. Фитинги садрже уграђене отпорне жице, које повећавају цену по јединици. Трошкови инсталације могу бити нижи, јер је процес аутоматизованији и захтева мање ручних вештина. За пројекте малог пречника или поправке, електрофузија може понудити предности у погледу трошкова смањењем радног времена и минимизирањем потребе за специјализованом обуком.
Табела испод упоређује просечне трошкове:
Метода заваривања |
Просечна цена по зглобу |
Трошкови инсталације |
Материјална цена |
Бутт Фусион |
Ниже |
Више |
Ниже |
Елецтрофусион |
Више |
Ниже |
Више |
Дугорочни трошкови одржавања за обе методе остају ниски. ХДПЕ колена су отпорна на корозију и хемијске нападе, елиминишући потребу за заштитним премазима. Глатка унутрашња површина смањује накупљање седимента, што минимизира захтеве за чишћење и подржава ефикасност и продуктивност током животног века цевовода.
ХДПЕ колена захтевају минимално одржавање, што доводи до дугорочне уштеде трошкова.
Отпорни су на корозију и хемијске нападе, елиминишући потребу за заштитним премазима.
Глатка унутрашњост ХДПЕ колена смањује накупљање талога, минимизирајући потребу за честим чишћењем.
Брзина инсталације
Брзина инсталације директно утиче на временске рокове пројекта и укупну продуктивност. Сучеоно заваривање обично захтева око 30 минута по споју. Овај процес укључује загревање, поравнавање, спајање и хлађење цеви и фитинга. Потреба за прецизним поравнањем и контролисаним условима може продужити време инсталације, посебно у изазовним окружењима.
Заваривање електрофузијом нуди бржи циклус фузије, са временом загревања у распону од 40 до 120 секунди. Време хлађења додаје још 15 до 30 минута, али цео процес је мање радно интензиван. Компактна опрема и аутоматизоване контроле омогућавају ефикасан рад у скученим просторима или сложеним распоредима.
Следећа табела истиче просечно време инсталације:
Метода заваривања |
Просечно време инсталације |
Бутт Фусион |
Приближно 30 минута по зглобу |
Елецтрофусион |
Време фузије од 40 до 120 секунди, плус време хлађења од 15 до 30 минута |
Неколико фактора утиче на брзину инсталације за обе методе:
Температура грејне плоче је критична за правилно топљење материјала.
Притисак и време заваривања обезбеђују молекуларно преплитање и јак спој.
Притисак и време хлађења спречавају скупљање и одржавају интегритет након заваривања.
Додатна разматрања укључују услове околине као што су сунчева светлост, састав земљишта и флуктуације температуре. Правилно чишћење површине и калибрација опреме су од суштинског значаја за одржавање брзине и квалитета током инсталације.
Савет: Прикључци за електрофузију пружају доследне перформансе у различитим окружењима, што може повећати брзину инсталације и смањити време застоја.
И спајање задњице и електрофузија подржавају висок ниво ефикасности и продуктивности када се правилно примењују. Избор зависи од величине пројекта, услова локације и потребе за брзом имплементацијом.
Опрема и обука
Избор између чеоног и електрофузионог заваривања за ХДПЕ колена у великој мери зависи од потребне опреме и обуке потребне за оператере. Свака метода представља јединствене захтеве у погледу машина, подешавања и развоја вештина.
Сучеоно заваривање се ослања на робусне, специјализоване машине. Ове машине морају да пруже прецизну контролу температуре и притиска. Оператери треба да разумеју рад машине за сучеоно заваривање, правилно руковање крајевима цеви и важност процеса хлађења. Опрема често укључује обујмице за цеви, грејне плоче и алате за облагање. Редовно одржавање и калибрација су неопходни да би се обезбедио доследан квалитет завара.
Заваривање електрофузијом користи компактне, преносиве контролне јединице. Ове јединице се повезују на фитинге са уграђеним отпорним жицама. Процес захтева мање ручног поравнања, али оператери морају обратити велику пажњу на припрему, време, температуру, притисак и хлађење. Обука за заваривање електрофузијом обично траје око осам сати. Ова обука наглашава важност прецизног спајања електрофузионих спојница и поштовања строгих процедура.
Табела испод резимира фокус обуке за сваки метод:
Метода заваривања |
Трајање обуке |
Кључне области фокуса |
Чеоно заваривање |
Није наведено |
Рад машине за сучеоно заваривање, правилно руковање крајевима цеви, процес хлађења |
Електрофузионо заваривање |
8 сати |
Прецизно спајање фитинга, припрема, тајминг, температура, притисак, хлађење |
Напомена: Правилна обука обезбеђује сигуран рад и висококвалитетне спојеве. Чак и са аутоматизованим контролама, пажња посвећена детаљима остаје кључна.
Кључне тачке:
Фузија кундака захтева сложенију опрему и дубље разумевање рада машине.
Електрофузија поједностављује процес са аутоматизованим контролама, али захтева стриктно поштовање припреме и времена.
Обе методе имају користи од сталне обуке и провера квалитета.
Добро обучен тим може максимизирати предности било које методе, обезбеђујући поуздане и издржљиве ХДПЕ спојеве колена.
Избор најбоље методе
Контролна листа за процену пројекта
Избор оптималне технике спајања за хдпе колено захтева темељну процену фактора специфичних за пројекат. Систематска контролна листа помаже да се обезбеди прави избор и за фузију задњице и за електрофузију:
Компатибилност материјала: Уверите се да одабрани фитинги одговарају предвиђеној употреби, као што су системи водоснабдевања, дистрибуције гаса или одводњавања.
Оцене притиска: Проверите да ли фитинзи могу да поднесу максимални радни притисак цевовода.
Разматрања животне средине: Процените излагање УВ светлу, хемикалијама или другим стресорима из околине који могу утицати на перформансе.
Густина полиетилена: Одаберите материјале веће густине за повећану механичку чврстоћу и издржљивост.
Спецификације произвођача: Захтевајте и прегледајте техничке листове са подацима да бисте упоредили карактеристике производа и обезбедили усклађеност са захтевима пројекта.
Напомена: Пажљива пажња на ове факторе подржава дугорочну поузданост и максимизира ефикасност и продуктивност у системима цевовода.
Сучеоно заваривање остаје најбољи избор за ХДПЕ колена у већини сценарија, нудећи неупоредиву чврстоћу споја и економичност. Електрофузија се истиче у скученим просторима или за брзе поправке. ФусингКс ХДПЕ Бутт Фусион Фитинги се истичу због свог ПЕ100 материјала, широког распона величина и ригорозне контроле квалитета.
Феатуре |
Опис |
Материјал |
ПЕ100 полиетилен високе густине |
Опсег величина |
63мм–1200мм |
Нивои притиска |
ПН10–ПН16 |
Мануфацтуринг |
Напредна опрема, строга инспекција |
Апликација |
Поуздано водоснабдевање и индустријски системи отпорни на цурење |
За отворене локације и велике цевоводе, изаберите фузију сучеља. За уске просторе или поправке, изаберите електрофузију.
ФАК
Која је главна предност фузије задњице за ХДПЕ лактове?
Фузија задњице ствара бешавни, хомоген спој. Ова метода пружа изузетну снагу и дугорочну поузданост. Идеалан је за апликације високог притиска и великог пречника.
Када треба да изаберем електрофузију у односу на фузију задњице?
Електрофузија најбоље функционише у скученим просторима или за поправке цевовода. Процес користи компактну опрему и захтева мање ручног поравнања, што га чини погодним за градске комуналне мреже и пројекте реконструкције.
Да ли су ФусингКс ХДПЕ спојни спојеви компатибилни са стандардним ПЕ цевима?
Да. ФусингКс ХДПЕ Бутт Фусион Фитинги су у складу са међународним стандардима. Одговарају на стандардне ПЕ цеви за воду и гас, обезбеђујући лаку интеграцију у постојеће системе.
Колико дуго траје типичан фузиони зглоб?
Правилно инсталиран фузиони спој може трајати више од 50 година под нормалним радним условима. ФусингКс фитинзи нуде одличну отпорност на корозију и хемикалије.
Која обука је потребна за сучеоно и електрофузионо заваривање?
Оператерима је потребна практична обука за обе методе. Фузија кундака захтева познавање рада машине и поравнања. Обука за електрофузију се фокусира на припрему, тајминг и праћење аутоматизованих процедура.
Могу ли да користим фузију задњице за ХДПЕ колена малог пречника?
Не. Чеоно спајање се не препоручује за цеви пречника мањег од 63 мм или дебљине зида испод 6 мм. Електрофузија је пожељна метода за спојеве малог пречника.
Шта чини ФусингКс ХДПЕ Бутт Фусион Фитинге поузданим избором?
ФусингКс фитинги користе ПЕ100 материјал и строгу контролу квалитета. Нуде широк распон величина, дуг радни век и брзу инсталацију. Ове карактеристике обезбеђују поуздане перформансе за воду, гас и индустријске цевоводе.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori