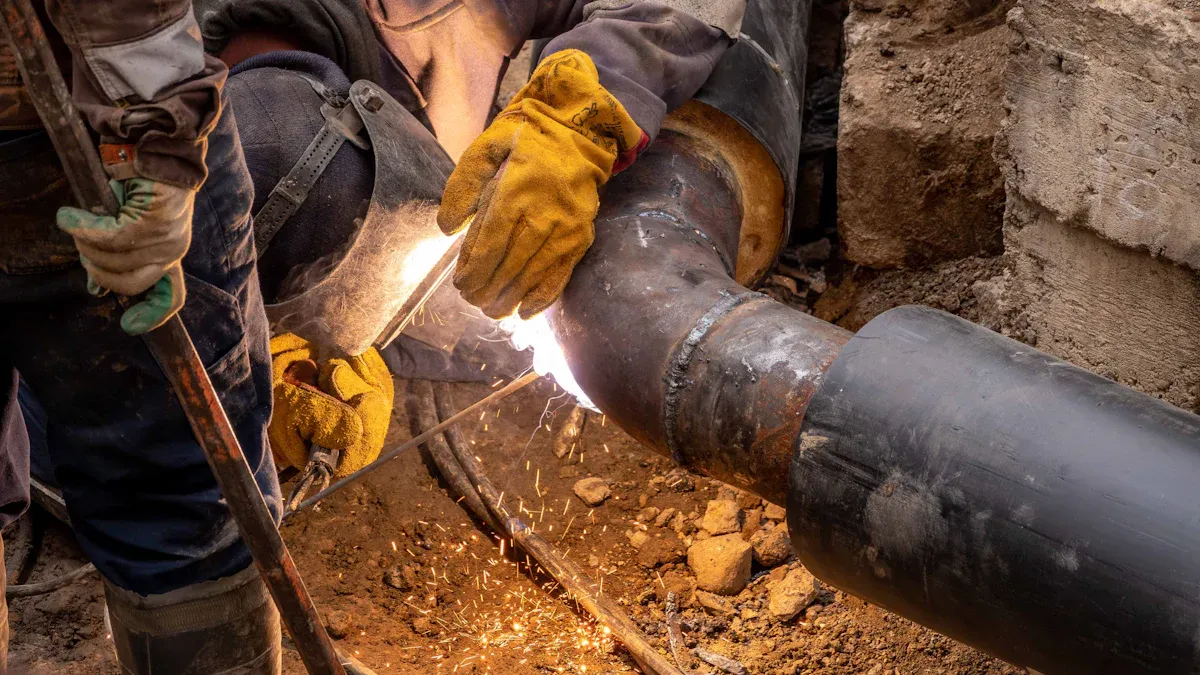
สำหรับการใช้งานส่วนใหญ่ การเชื่อมฟิวชันแบบชนชนเป็นตัวเลือกที่ต้องการสำหรับการต่อข้อศอก hdpe โดยเฉพาะอย่างยิ่งเมื่อใช้ FusingX HDPE Butt Fusion Fittings วิธีการนี้ให้ความแข็งแรงของข้อต่อที่ยอดเยี่ยม ความน่าเชื่อถือในระยะยาว และประสิทธิภาพด้านต้นทุน ปัจจัยในการตัดสินใจที่สำคัญ ได้แก่ ความสมบูรณ์ของข้อต่อ ความเร็วในการติดตั้ง และความสามารถในการปรับตัวให้เข้ากับสภาพแวดล้อมที่แตกต่างกัน ตารางด้านล่างนี้นำเสนอการเปรียบเทียบอย่างรวดเร็วเพื่อความชัดเจนในทันที
ปัจจัย |
ก้นฟิวชั่น |
อิเล็กโทรฟิวชัน |
ความแข็งแรงร่วมกัน |
ยอดเยี่ยม |
ดีมาก |
ความน่าเชื่อถือ |
สูง |
สูง |
ค่าใช้จ่าย |
ต่ำกว่า |
สูงกว่า |
ความเร็วในการติดตั้ง |
เร็ว |
ปานกลาง |
ข้อกำหนดด้านพื้นที่ |
มากกว่า |
น้อย |
ประเด็นสำคัญ
การเชื่อมแบบฟิวชันแบบก้นให้ความแข็งแรงของข้อต่อที่ดีเยี่ยมและความน่าเชื่อถือในระยะยาว ทำให้เหมาะสำหรับการใช้งานที่มีแรงดันสูง
การเชื่อมด้วยไฟฟ้าฟิวชั่นเหมาะอย่างยิ่งสำหรับพื้นที่จำกัดและการซ่อมแซมอย่างรวดเร็ว เนื่องจากมีอุปกรณ์ขนาดกะทัดรัดและกระบวนการอัตโนมัติ
ความคุ้มค่าด้านต้นทุนเอื้อต่อการหลอมฟิวชั่นแบบชนกัน เนื่องจากต้องใช้วัสดุน้อยกว่าและค่าแรงต่ำกว่าเมื่อเทียบกับการหลอมด้วยไฟฟ้า
โดยทั่วไปความเร็วในการติดตั้งจะเร็วกว่าด้วยอิเล็กโตรฟิวชัน ซึ่งสามารถเสร็จสิ้นการหลอมรวมได้ภายในเวลาไม่ถึงสองนาที ในขณะที่การหลอมรวมแบบชนจะใช้เวลาประมาณ 30 นาทีต่อข้อต่อหนึ่งข้อ
ทั้งสองวิธีต้องใช้อุปกรณ์และการฝึกอบรมเฉพาะ ฟิวชั่นก้นต้องการผู้ปฏิบัติงานที่มีทักษะ ในขณะที่อิเล็กโทรฟิวชั่นทำให้การฝึกอบรมง่ายขึ้นเนื่องจากระบบอัตโนมัติ
พิจารณาข้อกำหนดของโครงการอย่างรอบคอบ ฟิวชั่นแบบชนเหมาะกับท่อที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ ในขณะที่อิเล็กโตรฟิวชันทำงานได้ดีในสภาพแวดล้อมที่คับแคบหรือซับซ้อน
การบำรุงรักษาและการควบคุมคุณภาพอย่างสม่ำเสมอถือเป็นสิ่งสำคัญสำหรับทั้งสองวิธีเพื่อให้แน่ใจว่าข้อต่อแข็งแรงและป้องกันการรั่วซึม
FusingX HDPE Butt Fusion Fittings เข้ากันได้กับท่อ PE มาตรฐาน จึงมั่นใจได้ถึงประสิทธิภาพที่เชื่อถือได้ในการใช้งานต่างๆ
วิธีการต่อข้อศอก HDPE
การเชื่อมต่อข้อศอก HDPE อาศัยเทคนิคการต่อท่อหลักสองประการ: การเชื่อมฟิวชั่นแบบชน และการเชื่อมด้วยไฟฟ้า แต่ละวิธีมีข้อดีที่แตกต่างกัน ทำให้เหมาะสมกับข้อกำหนดของโครงการและสภาพแวดล้อมการติดตั้งที่แตกต่างกัน
ภาพรวมการเชื่อมฟิวชั่นแบบก้น
การเชื่อมฟิวชั่นแบบชนเป็นกระบวนการที่ใช้กันอย่างแพร่หลายในการต่อข้อศอก HDPE ในระบบท่อขนาดใหญ่ เทคนิคนี้เกี่ยวข้องกับการให้ความร้อนปลายท่อและข้อต่อจนกระทั่งพื้นผิวทั้งสองมีสถานะหลอมเหลว เมื่อได้รับความร้อน ส่วนประกอบต่างๆ จะถูกอัดเข้าด้วยกัน ทำให้เกิดรอยต่อที่ไร้รอยต่อ วิธีนี้ต้องมีการจัดตำแหน่งและการควบคุมที่แม่นยำตลอดกระบวนการฟิวชัน การเชื่อมแบบชนชนเหมาะที่สุดสำหรับงานวิ่งทางตรงและสถานที่ก่อสร้างแบบเปิด ซึ่งไม่จำกัดพื้นที่และการเข้าถึง
อุปกรณ์ที่ใช้สำหรับการหลอมแบบชนนั้นรวมถึงเครื่องเชื่อมที่แข็งแกร่งซึ่งมีความต้องการพลังงานสูงกว่า เครื่องจักรเหล่านี้รับประกันความร้อนและแรงดันสม่ำเสมอ ส่งผลให้ข้อต่อแข็งแรงและป้องกันการรั่วซึม การเชื่อมแบบชนเหมาะสำหรับท่อที่มีเส้นผ่านศูนย์กลางขนาดใหญ่และการใช้งานที่มีแรงดันสูง เช่น ท่อประปาของเทศบาลหรือท่ออุตสาหกรรม กระบวนการนี้ให้ความแข็งแรงของข้อต่อที่ดีเยี่ยมและความทนทานในระยะยาว ทำให้เป็นตัวเลือกที่ต้องการสำหรับโครงสร้างพื้นฐานที่สำคัญ
ภาพรวมการเชื่อมด้วยไฟฟ้า
การเชื่อมด้วยไฟฟ้าเป็นทางเลือกใหม่สำหรับการติดตั้งข้องอ HDPE โดยเฉพาะในพื้นที่จำกัดหรือรูปแบบที่ซับซ้อน วิธีนี้ใช้อุปกรณ์ที่ฝังอยู่กับสายต้านทาน เมื่อเชื่อมต่อกับเครื่องเชื่อมอิเล็กโทรฟิวชันแบบพกพา สายไฟจะร้อนขึ้นและหลอมข้อต่อเข้ากับท่อ กระบวนการนี้เป็นแบบอัตโนมัติสูงและต้องใช้การจัดตำแหน่งแบบแมนนวลน้อยกว่าเมื่อเปรียบเทียบกับการเชื่อมแบบชน
อิเล็กโทรฟิวชันมีประสิทธิภาพเป็นพิเศษกับท่อที่มีเส้นผ่านศูนย์กลางขนาดเล็กและการซ่อมแซมฉุกเฉิน อุปกรณ์มีขนาดกะทัดรัดและกินไฟน้อยกว่า ทำให้เหมาะสำหรับพื้นที่ห่างไกลหรือพื้นที่จำกัด ข้อต่ออิเล็กโทรฟิวชันได้รับการออกแบบมาเพื่อการเชื่อมต่อที่รวดเร็วและเชื่อถือได้ แม้ว่าการเข้าถึงจะมีจำกัดก็ตาม วิธีนี้เป็นที่นิยมในเครือข่ายสาธารณูปโภค สถานการณ์การซ่อมแซม และการติดตั้งที่จำเป็นต้องมีความแม่นยำและความยืดหยุ่น
เคล็ดลับ: การเชื่อมด้วยไฟฟ้าฟิวชั่นทำให้การเชื่อมท่อในพื้นที่จำกัดหรือการเข้าถึงที่ท้าทายเป็นเรื่องง่าย ในขณะที่การเชื่อมแบบชนชนจะดีเยี่ยมในสภาพแวดล้อมแบบเปิดที่มีท่อขนาดใหญ่กว่า
ตารางเปรียบเทียบทางเทคนิค
คุณสมบัติ |
การเชื่อมด้วยไฟฟ้า |
การเชื่อมฟิวชั่นแบบก้น |
วิธีการเชื่อมต่อ |
ข้อต่อฟิวส์และท่อของสายไฟต้านทานแบบฝัง |
ทำความร้อนท่อและปลายข้อต่อโดยตรง จากนั้นกดเข้าด้วยกัน |
กระบวนการก่อสร้าง |
ข้อกำหนดการจัดตำแหน่งที่ต่ำกว่าโดยอัตโนมัติ |
ต้องมีการควบคุมและการจัดตำแหน่งที่แม่นยำ |
ข้อกำหนดของอุปกรณ์ |
เครื่องพกพาพลังงานต่ำ |
เครื่องใหญ่กว่า กำลังสูงกว่า |
สถานการณ์การใช้งาน |
การเชื่อมต่อที่มีเส้นผ่านศูนย์กลางเล็กและซับซ้อน |
ท่อขนาดใหญ่เส้นผ่านศูนย์กลางยาว |
ค่าใช้จ่าย |
อุปกรณ์ที่สูงขึ้นและต้นทุนการติดตั้ง |
ลดต้นทุนสำหรับอุปกรณ์และอุปกรณ์ |
ตารางกรณีการใช้งานทั่วไป
วิธีการเชื่อม |
ใช้คำอธิบายกรณี |
อิเล็กโทรฟิวชัน |
เหมาะสำหรับท่อ HDPE เส้นผ่านศูนย์กลางเล็ก เหมาะสำหรับพื้นที่จำกัด และดีเยี่ยมสำหรับการซ่อมแซมฉุกเฉิน |
ก้นฟิวชั่น |
เหมาะที่สุดสำหรับท่อที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ การใช้งานแรงดันสูง และสภาพแวดล้อมการก่อสร้างแบบเปิด |
วิธีการฟิวชั่นทั้งสองมีบทบาทสำคัญในการติดตั้งข้อศอก HDPE ข้อกำหนดของโครงการ ความแข็งแรงของข้อต่อ และสภาพของสถานที่จะเป็นตัวกำหนดเทคนิคที่เหมาะสมที่สุด FusingX นำเสนอข้อต่อคุณภาพสูงที่เข้ากันได้กับทั้งการเชื่อมแบบชนชนและการเชื่อมด้วยไฟฟ้า เพื่อให้มั่นใจถึงประสิทธิภาพที่เชื่อถือได้ในการใช้งานที่หลากหลาย
การเชื่อมแบบ Butt Fusion สำหรับข้อศอก HDPE
กระบวนการฟิวชั่นก้น
อุปกรณ์ที่จำเป็น
การเชื่อมฟิวชั่นแบบชน สำหรับข้อศอก hdpe ต้องใช้อุปกรณ์พิเศษเพื่อให้แน่ใจว่าการเชื่อมต่อเชื่อถือได้ เครื่องมือที่จำเป็น ได้แก่ เครื่องเชื่อมแบบชนฟิวชั่น แคลมป์ท่อ แผ่นทำความร้อน และเครื่องมือหันหน้า เครื่องเชื่อมจะต้องให้กำลังที่มั่นคงและควบคุมอุณหภูมิและความดันได้อย่างแม่นยำ ผู้ปฏิบัติงานยังต้องการอุปกรณ์ทำความสะอาดเพื่อขจัดสิ่งปนเปื้อนออกจากท่อและพื้นผิวข้อต่อ การบำรุงรักษาอุปกรณ์ทั้งหมดเป็นประจำถือเป็นสิ่งสำคัญในการรักษาความสมบูรณ์ของการเชื่อมและป้องกันข้อผิดพลาดระหว่างการทำงาน
ขั้นตอนทีละขั้นตอน
กระบวนการฟิวชั่นแบบชนวนทำตามขั้นตอนต่างๆ ที่แม่นยำเพื่อให้ได้ข้อต่อที่แข็งแรงและป้องกันการรั่วซึม ตารางด้านล่างสรุปเงื่อนไขการทำงานและการดำเนินการที่แนะนำสำหรับการเชื่อมข้อศอก HDPE:
ขั้นตอน |
คำอธิบาย |
1 |
ทำความสะอาดข้อต่อวงจรน้ำมันและเชื่อมต่อทุกส่วนของเครื่องเชื่อมอย่างถูกต้อง |
2 |
วัดแรงดันไฟฟ้าของแหล่งจ่ายไฟและยืนยันว่าเป็นไปตามข้อกำหนดของเครื่องเชื่อม |
3 |
ตรวจสอบและทำความสะอาดแผ่นทำความร้อน เปลี่ยนใหม่หากเสียหาย |
4 |
ตั้งค่าพารามิเตอร์ต่างๆ เช่น การดูดซับความร้อนและเวลาในการทำความเย็นตามกระบวนการเชื่อม |
5 |
ปรับระดับท่อและปรับความเข้มข้นโดยใช้แคลมป์ |
6 |
ตรวจสอบให้แน่ใจว่าผิวหน้าของการเชื่อมเรียบและขนานกัน โดยมีช่องว่างน้อยกว่า 0.3 มม. |
7 |
วัดและบันทึกแรงกดลาก (Pt) ระหว่างการเชื่อม |
8 |
ปรับแรงดันการเชื่อม (P1) ตามแรงดันลาก (Pt) และแรงดันที่ระบุ (P2) |
9 |
เริ่มจับเวลาการดูดความร้อนเมื่อความสูงในการย้ำถึงค่าที่ระบุ |
10 |
ติดตั้งพื้นผิวการเชื่อมทันทีหลังจากถอดแผ่นทำความร้อนออกและเพิ่มแรงดันอย่างสม่ำเสมอ |
11 |
ลดความดันให้เป็นศูนย์หลังจากเวลาทำความเย็น และถอดชิ้นส่วนที่เชื่อมออก |
12 |
ใช้มาตรการป้องกันเมื่อทำการเชื่อมต่ำกว่าศูนย์เพื่อรักษาอุณหภูมิพื้นผิว |
13 |
ตรวจสอบให้แน่ใจว่าสิ่งของทั้งหมดที่สัมผัสกับพื้นผิวการเชื่อมนั้นสะอาดและแห้ง |
14 |
ปล่อยให้เย็นตามธรรมชาติเพียงพอหลังจากการเชื่อมเพื่อขจัดความเครียดภายใน |
15 |
อย่าใช้การเชื่อมแบบชนกับส่วนประกอบที่มี dn≤63มม. หรือความหนาของผนัง e<6มม. |
16 |
ใช้การเชื่อมต่อด้วยไฟฟ้าสำหรับส่วนประกอบต่างๆ ซีรีส์ SDR |
หมายเหตุ: การรักษาสภาพแวดล้อมที่สะอาดและได้รับการควบคุมในระหว่างกระบวนการถือเป็นสิ่งสำคัญเพื่อความสมบูรณ์ของข้อต่ออย่างเหมาะสมที่สุด
ข้อดีของการเชื่อมแบบ Butt Fusion
ความแข็งแรงร่วมกัน
Butt fusion ทำให้เกิดรอยต่อที่เป็นเนื้อเดียวกันที่เข้ากันหรือเกินกว่าความแข็งแรงของท่อเดิม โซนฟิวชั่นจะแข็งแกร่งพอๆ กับผนังท่อ ทำให้มั่นใจได้ถึงความสมบูรณ์ของข้อต่อสูง จุดแข็งนี้มีความสำคัญอย่างยิ่งสำหรับการใช้งานที่ท่อต้องทนต่อแรงดันภายในและโหลดภายนอก
ประสิทธิภาพต้นทุน
ข้อดีหลักประการหนึ่งของ butt fusion คือประสิทธิภาพด้านต้นทุน กระบวนการนี้ไม่ต้องใช้วัสดุเพิ่มเติม เช่น กาวหรือตัวยึดเชิงกล ต้นทุนค่าแรงยังคงต่ำเนื่องจากใช้เวลาในการติดตั้งค่อนข้างรวดเร็ว โดยเฉพาะอย่างยิ่งเมื่อใช้อุปกรณ์ที่ทันสมัย ในระยะยาว ความทนทานของข้อต่อจะช่วยลดค่าใช้จ่ายในการบำรุงรักษา
อายุยืนยาวและความทนทาน
การเชื่อมฟิวชั่นแบบชนชนให้การเชื่อมต่อที่ป้องกันการรั่วที่ทนทานต่อการกัดกร่อนและการโจมตีทางเคมี ข้อต่อสามารถอยู่ได้หลายสิบปี ซึ่งมักจะตรงกับอายุการใช้งานของตัวท่อเอง ความทนทานนี้ทำให้การหลอมรวมแบบชนเป็นวิธีที่นิยมสำหรับโครงการโครงสร้างพื้นฐานที่สำคัญ
ข้อได้เปรียบ |
คำอธิบาย |
ข้อต่อที่แข็งแกร่ง |
ข้อต่อที่ได้จะมีความแข็งแรงเท่ากับหรือแข็งแรงกว่าตัวท่อด้วยซ้ำ |
ไม่มีวัสดุเพิ่มเติม |
การต่อชนไม่จำเป็นต้องใช้กาวหรือตัวยึดเชิงกล ทำให้เป็นวิธีการเชื่อมที่สะอาดและเชื่อถือได้ |
การเชื่อมต่อป้องกันการรั่ว |
ข้อต่อป้องกันการรั่วซึม ซึ่งมีความสำคัญอย่างยิ่งต่อการใช้งานท่อส่งก๊าซและน้ำ |
ข้อเสียของการเชื่อมแบบ Butt Fusion
ความซับซ้อนของอุปกรณ์
ข้อเสียของการเชื่อมแบบชนคือความซับซ้อนของอุปกรณ์ที่จำเป็น ผู้ปฏิบัติงานต้องใช้เครื่องจักรที่ให้การควบคุมอุณหภูมิและความดันได้อย่างแม่นยำ ความผิดพลาดของอุปกรณ์หรือการสอบเทียบที่ไม่เหมาะสมอาจทำให้เกิดข้อต่อที่อ่อนแอหรือรอยเชื่อมที่ไม่สอดคล้องกัน
ข้อกำหนดด้านพื้นที่
การเชื่อมฟิวชั่นแบบชนต้องใช้พื้นที่เพียงพอสำหรับการติดตั้งเครื่องจักรและการจัดแนวท่อ การเข้าถึงที่จำกัดหรือสภาพแวดล้อมที่จำกัดอาจทำให้กระบวนการนี้ท้าทาย การวางแนวที่ไม่ถูกต้องหรือการปนเปื้อนจากสิ่งสกปรกหรือน้ำมันอาจทำให้คุณภาพการเชื่อมลดลงและลดประสิทธิภาพของข้อต่อ
เคล็ดลับ: ปฏิบัติตามมาตรการควบคุมคุณภาพที่เข้มงวดเสมอ รวมถึงการตรวจสอบด้วยสายตาและการบำรุงรักษาอุปกรณ์เป็นประจำ เพื่อลดข้อเสียของการหลอมรวมและรับประกันประสิทธิภาพที่เชื่อถือได้
แอปพลิเคชั่น Butt Fusion
การเชื่อมฟิวชั่นแบบชนได้กลายเป็นวิธีการเชื่อมมาตรฐานสำหรับข้อศอก HDPE ในหลายอุตสาหกรรม กระบวนการนี้ให้ข้อต่อที่เชื่อถือได้และมีความแข็งแรงสูง ซึ่งตอบสนองความต้องการของโครงสร้างพื้นฐานสมัยใหม่ ความอเนกประสงค์ของการเชื่อมแบบชนทำให้สามารถใช้งานได้หลากหลาย ตั้งแต่การจ่ายน้ำในเขตเทศบาลไปจนถึงการขนส่งของเหลวทางอุตสาหกรรม
ระบบน้ำในเขตเทศบาลหลายแห่งอาศัยการหลอมรวมแบบชนสำหรับการก่อสร้างท่อส่งน้ำ วิธีการนี้ช่วยให้มั่นใจได้ถึงการเชื่อมต่อที่ป้องกันการรั่ว ซึ่งจำเป็นสำหรับการรักษาคุณภาพน้ำและลดต้นทุนการบำรุงรักษา เครือข่ายการจ่ายก๊าซยังได้รับประโยชน์จากข้อต่อที่แข็งแกร่งซึ่งสร้างขึ้นจากการเชื่อมฟิวชันแบบชนชน เครือข่ายเหล่านี้ต้องการประสิทธิภาพที่สม่ำเสมอภายใต้แรงกดดัน และกระบวนการฟิวชันให้ความทนทานที่จำเป็น
โรงงานอุตสาหกรรมมักเลือกฟิวชันแบบชนสำหรับท่อเคมี กระบวนการนี้ต้านทานการกัดกร่อนและการโจมตีทางเคมี ทำให้เหมาะสำหรับการขนส่งของเหลวที่มีฤทธิ์รุนแรง ในโรงบำบัดน้ำเสีย การเชื่อมฟิวชันแบบชนชนสนับสนุนการเคลื่อนย้ายน้ำเสียผ่านรูปแบบการวางท่อที่ซับซ้อน ข้อต่อไร้รอยต่อป้องกันการรั่วไหลและการปนเปื้อน ซึ่งเป็นสิ่งสำคัญสำหรับความปลอดภัยต่อสิ่งแวดล้อม
การเชื่อมฟิวชั่นแบบชนถูกนำมาใช้กันอย่างแพร่หลายในการเกษตรเพื่อเพิ่มประสิทธิภาพการชลประทาน กระบวนการนี้จะสร้างข้อต่อที่แข็งแกร่งและเชื่อถือได้ ซึ่งทนทานต่อแรงกดดันสูงและการใช้งานบ่อยครั้ง เกษตรกรและผู้ออกแบบระบบชลประทานชอบการเชื่อมแบบ butt fusion เนื่องจากมีอายุการใช้งานยาวนานและต้องการการบำรุงรักษาต่ำ
การทำเหมืองขึ้นอยู่กับการหลอมรวมชนเพื่อสร้างท่อส่งสำหรับการขนส่งของเหลว สภาวะที่ไม่เอื้ออำนวยในสภาพแวดล้อมการทำเหมืองแร่จำเป็นต้องมีข้อต่อที่สามารถรองรับการเสียดสีและงานหนักได้ การเชื่อมฟิวชั่นแบบชนชนเป็นไปตามข้อกำหนดเหล่านี้โดยการผลิตการเชื่อมที่แข็งแกร่งและสม่ำเสมอ กระบวนการอัตโนมัติช่วยลดข้อผิดพลาดและรับประกันคุณภาพที่สม่ำเสมอทั่วทั้งโครงการขนาดใหญ่
อุตสาหกรรมน้ำมันและก๊าซยังใช้การเชื่อมแบบชนสำหรับท่อเหนือพื้นดินและแบบฝัง วิธีการดังกล่าวสนับสนุนการขนส่งเชื้อเพลิงและสารเคมีอย่างปลอดภัยในระยะทางไกล ผู้รับเหมาต่างชื่นชอบความเร็วและความน่าเชื่อถือของการเชื่อมแบบชนกัน โดยเฉพาะอย่างยิ่งเมื่อทำงานกับท่อที่มีเส้นผ่านศูนย์กลางขนาดใหญ่
นอกจากนี้ การเชื่อมชนยังพบได้ทั่วไปในระบบป้องกันอัคคีภัย การรวบรวมน้ำชะขยะจากหลุมฝังกลบ และเครือข่ายการให้ความร้อนใต้พิภพ การใช้งานแต่ละอย่างจะได้รับประโยชน์จากความสามารถของกระบวนการในการสร้างข้อต่อที่เป็นเนื้อเดียวกันและติดทนนาน ความสามารถในการปรับตัวของ butt fusion ทำให้เป็นตัวเลือกที่ต้องการสำหรับทั้งการติดตั้งใหม่และการอัพเกรดระบบ
รายการต่อไปนี้เน้นโครงการทั่วไปที่ใช้การเชื่อมฟิวชั่นแบบชนสำหรับข้อศอก HDPE:
การประปาและการจำหน่ายน้ำประปาของเทศบาล
เครือข่ายการส่งและจำหน่ายก๊าซ
ระบบชลประทานการเกษตร
การทำเหมืองท่อขนส่งของเหลว
สายการประมวลผลเคมีอุตสาหกรรม
โรงบำบัดน้ำเสียและน้ำเสีย
ท่อส่งน้ำมันและก๊าซ
ระบบป้องกันอัคคีภัยและความปลอดภัย
การฝังกลบและวิศวกรรมสิ่งแวดล้อม
เครือข่ายความร้อนใต้พิภพและเขต
การเชื่อมฟิวชั่นแบบชนยังคงกำหนดมาตรฐานสำหรับการเชื่อมต่อข้อศอก HDPE ประสิทธิภาพ ความสามารถในการปรับตัว และความคุ้มค่าที่ได้รับการพิสูจน์แล้วทำให้เป็นโซลูชันที่วิศวกรและผู้รับเหมาทั่วโลกเลือกใช้
การเชื่อมด้วยไฟฟ้าสำหรับข้อศอก HDPE
กระบวนการอิเล็กโทรฟิวชัน
อุปกรณ์ที่จำเป็น
การเชื่อมด้วยไฟฟ้าสำหรับข้อศอก HDPE ต้องใช้ชุดเครื่องมือเฉพาะ ส่วนประกอบหลักคือหน่วยควบคุมอิเล็กโทรฟิวชัน ซึ่งจ่ายพลังงานให้กับสายไฟต้านทานที่ฝังอยู่ในข้อต่อ ผู้ปฏิบัติงานยังจำเป็นต้องมีเครื่องตัดท่อเพื่อให้แน่ใจว่าปลายท่อ HDPE สะอาดและเป็นทรงสี่เหลี่ยม เครื่องขูดหรือเครื่องปอกแบบหมุนจะขจัดชั้นออกซิไดซ์ออกจากพื้นผิวท่อ ซึ่งจำเป็นสำหรับการหลอมรวมที่แข็งแกร่ง ที่หนีบจัดแนวจะยึดท่อและข้อศอกให้เข้าที่ในระหว่างกระบวนการ เครื่องสแกนบาร์โค้ดหรืออุปกรณ์ป้อนข้อมูลแบบแมนนวลอาจใช้เพื่อตั้งค่าพารามิเตอร์การเชื่อมที่ถูกต้องสำหรับข้อต่อแต่ละอัน จำเป็นต้องใช้ผ้าเช็ดทำความสะอาดเพื่อกำจัดฝุ่นและสิ่งปนเปื้อนก่อนเริ่มการฟิวชัน
ขั้นตอนทีละขั้นตอน
กระบวนการอิเล็กโตรฟิวชันเป็นไปตามชุดขั้นตอนที่ได้รับการควบคุมเพื่อสร้างข้อต่อที่เชื่อถือได้:
ตัดปลายท่อ HDPE ให้เป็นสี่เหลี่ยม และขจัดเสี้ยนออก
ทำเครื่องหมายความลึกของการแทรกบนท่อเพื่อให้แน่ใจว่าการยึดติดเหมาะสม
ใช้มีดโกนเพื่อขจัดชั้นออกซิไดซ์ด้านนอกออกจากพื้นผิวท่อ
ทำความสะอาดทั้งท่อและด้านในของข้อต่ออิเล็กโทรฟิวชันด้วยผ้าเช็ดทำความสะอาดที่ผ่านการรับรอง
ใส่ปลายท่อเข้าไปในข้อต่อโดยจัดแนวให้ตรงกับความลึกที่ทำเครื่องหมายไว้
ยึดชุดประกอบด้วยแคลมป์จัดตำแหน่งเพื่อป้องกันการเคลื่อนที่
เชื่อมต่อชุดควบคุมอิเล็กโทรฟิวชันเข้ากับขั้วต่อข้อต่อ
สแกนบาร์โค้ดติดตั้งหรือป้อนพารามิเตอร์การเชื่อมด้วยตนเอง
เริ่มวงจรฟิวชัน ชุดควบคุมส่งกระแสไปยังสายไฟต้านทาน ให้ความร้อนและการหลอมละลายพื้นผิว HDPE
ปล่อยให้ข้อต่อเย็นลงตามธรรมชาติก่อนที่จะถอดแคลมป์ออกและหยิบจับชุดประกอบ
หมายเหตุ: การปฏิบัติตามขั้นตอนที่แนะนำอย่างเคร่งครัดทำให้มั่นใจได้ว่าระบบข้อต่ออิเล็กโตรฟิวชันแข็งแรงและป้องกันการรั่วซึม
ข้อดีของการเชื่อมด้วยไฟฟ้า
ความยืดหยุ่นในพื้นที่แคบ
การเชื่อมด้วยไฟฟ้าฟิวชั่นให้ความยืดหยุ่นอย่างมากสำหรับการติดตั้งในพื้นที่จำกัดหรือเข้าถึงยาก อุปกรณ์และข้อต่อขนาดกะทัดรัดช่วยให้ผู้ปฏิบัติงานทำงานได้อย่างมีประสิทธิภาพในพื้นที่จำกัด วิธีการนี้ช่วยลดความจำเป็นในการใช้เครื่องจักรขนาดใหญ่หรือการเคลื่อนย้ายท่ออย่างกว้างขวาง ทำให้เหมาะสำหรับเครือข่ายสาธารณูปโภคในเมืองและโครงการปรับปรุงเพิ่มเติม
ความต้องการทักษะที่ต่ำกว่า
กระบวนการเชื่อมด้วยไฟฟ้าเป็นไปโดยอัตโนมัติอย่างมาก หน่วยควบคุมจะจัดการวงจรการทำความร้อน ซึ่งช่วยลดความเสี่ยงจากข้อผิดพลาดของมนุษย์ ผู้ปฏิบัติงานไม่จำเป็นต้องมีทักษะการเชื่อมขั้นสูง ซึ่งทำให้การฝึกอบรมง่ายขึ้นและปรับปรุงความสม่ำเสมอ ระบบอัตโนมัตินี้ยังช่วยรับประกันการปฏิบัติตามมาตรฐานด้านกฎระเบียบในโครงการโครงสร้างพื้นฐานที่สำคัญ
ความเหมาะสมในการซ่อมแซม
Electrofusion เป็นเลิศในสถานการณ์การซ่อมแซม เมื่อท่อส่งได้รับความเสียหายอย่างรุนแรง เช่น รอยแตกหรือรู ช่างเทคนิคสามารถตัดส่วนที่ได้รับผลกระทบออก และใช้อิเล็กโทรฟิวชันเพื่อรวมส่วน HDPE ใหม่ได้ ข้อต่อที่ได้จึงมีความแข็งแรงพอๆ กับท่อเดิม ไม่ต้องใช้แคลมป์หรือตัวยึดเพิ่มเติม สิ่งนี้รับประกันการยึดเกาะทางกลที่เชื่อถือได้และคืนความสมบูรณ์ของระบบได้อย่างรวดเร็ว
ช่วยให้การซ่อมแซมมีประสิทธิภาพโดยการเปลี่ยนส่วนที่เสียหายด้วยข้องอ HDPE ใหม่
รับประกันการยึดเกาะทางกลที่แข็งแกร่ง ทำให้การซ่อมแซมมีความคงทนและป้องกันการรั่วซึม
ลดความเสี่ยงของข้อผิดพลาดในการติดตั้ง ทำให้มั่นใจได้ถึงระบบที่บูรณาการอย่างสมบูรณ์
ข้อเสียของการเชื่อมด้วยไฟฟ้าฟิวชั่น
ต้นทุนการติดตั้งที่สูงขึ้น
ข้อเสียเปรียบหลักประการหนึ่งของการหลอมด้วยไฟฟ้าคือต้นทุนของอุปกรณ์ที่สูงกว่าเมื่อเปรียบเทียบกับตัวเลือกการหลอมแบบชนแบบเดิม การออกแบบพิเศษและสายต้านทานแบบฝังทำให้ราคาต่อหน่วยเพิ่มขึ้น งบประมาณโครงการต้องคำนึงถึงค่าใช้จ่ายเพิ่มเติมเหล่านี้ โดยเฉพาะในการติดตั้งขนาดใหญ่
ความต้องการพาวเวอร์ซัพพลาย
การเชื่อมด้วยไฟฟ้าฟิวชั่นต้องใช้แหล่งจ่ายไฟที่เสถียรเพื่อใช้งานชุดควบคุมและกระบวนการฟิวชันให้สมบูรณ์ ไซต์หรือพื้นที่ห่างไกลที่มีไฟฟ้าไม่น่าเชื่อถืออาจเผชิญกับความท้าทายระหว่างการติดตั้ง โซลูชันการวางแผนและพลังงานสำรองที่เหมาะสมถือเป็นสิ่งสำคัญเพื่อหลีกเลี่ยงความล่าช้า
เคล็ดลับ: ตรวจสอบความพร้อมของกำลังไฟฟ้าและความเข้ากันได้ของการติดตั้งทุกครั้งก่อนเริ่มโครงการอิเล็กโทรฟิวชัน
การประยุกต์ใช้งานด้วยไฟฟ้า
การเชื่อมด้วยไฟฟ้ากลายเป็นวิธีการที่นิยมในการต่อข้อศอก HDPE ในสภาพแวดล้อมเฉพาะต่างๆ เทคนิคนี้มีข้อดีเฉพาะตัวที่ทำให้เหมาะสำหรับการใช้งานหลายประเภทซึ่งการหลอมรวมก้นแบบดั้งเดิมอาจไม่สามารถทำได้จริง
พื้นที่ใช้งานหลักสำหรับการเชื่อมด้วยไฟฟ้าฟิวชั่น:
Urban Utility Networks:
Electrofusion เป็นเลิศในโครงการโครงสร้างพื้นฐานของเมือง ผู้ติดตั้งมักเผชิญกับพื้นที่จำกัดในห้องใต้ดิน ร่องลึกแคบ หรือทางเดินสาธารณูปโภคที่แออัด อุปกรณ์และข้อต่อขนาดกะทัดรัดช่วยให้ทำงานได้อย่างมีประสิทธิภาพโดยไม่ต้องใช้เครื่องจักรขนาดใหญ่
การซ่อมแซมและบำรุงรักษาท่อ:
การซ่อมแซมฉุกเฉินต้องใช้ความรวดเร็วและความน่าเชื่อถือ Electrofusion ช่วยให้ช่างเทคนิคสามารถตัดส่วนที่เสียหายออก และติดตั้งข้อศอก HDPE ใหม่ได้อย่างรวดเร็ว กระบวนการนี้ช่วยลดเวลาหยุดทำงานและฟื้นฟูบริการโดยมีการหยุดชะงักน้อยที่สุด
การติดตั้งเพิ่มและการอัพเกรดระบบ:
ระบบไปป์ไลน์รุ่นเก่าจำนวนมากจำเป็นต้องอัพเกรดเพื่อให้เป็นไปตามมาตรฐานที่ทันสมัย การเชื่อมด้วยไฟฟ้าช่วยให้สามารถรวมข้องอ HDPE ใหม่เข้ากับเครือข่ายที่มีอยู่ได้ แม้ว่าการเข้าถึงจะถูกจำกัดหรือการวางแนวท่อเป็นเรื่องที่ท้าทายก็ตาม
สิ่งอำนวยความสะดวกทางอุตสาหกรรม:
โรงงานและโรงงานแปรรูปมักจะมีรูปแบบการวางท่อที่ซับซ้อนและมีการเข้าถึงที่จำกัด อิเล็กโทรฟิวชันเป็นวิธีแก้ปัญหาสำหรับการเชื่อมต่อข้อศอกในพื้นที่แคบ เพื่อให้มั่นใจว่าข้อต่อป้องกันการรั่วซึมในระบบที่สำคัญ
การจำหน่ายน้ำและก๊าซ:
สาธารณูปโภคด้านน้ำและก๊าซของเทศบาลใช้อิเล็กโทรฟิวชันสำหรับการเชื่อมต่อบริการ สายสาขา และการติดตั้งมิเตอร์ วิธีการนี้ทำให้มั่นใจได้ถึงคุณภาพของข้อต่อที่สม่ำเสมอ ซึ่งจำเป็นต่อความปลอดภัยและการปฏิบัติตามกฎระเบียบ
เคล็ดลับ: การเชื่อมด้วยไฟฟ้าฟิวชั่นมีประโยชน์อย่างยิ่งในสภาพแวดล้อมที่การขุดค้นมีค่าใช้จ่ายสูงหรือก่อกวน ความสามารถในการต่อท่อโดยไม่ต้องเคลื่อนย้ายจะช่วยลดความซับซ้อนของโครงการ
สถานการณ์ทั่วไปสำหรับการใช้อิเล็กโทรฟิวชัน:
สถานการณ์การใช้งาน |
เหตุใดจึงนิยมใช้ Electrofusion |
สนามเพลาะในเมืองที่คับแคบ |
เครื่องมือขนาดกะทัดรัดพอดีกับพื้นที่แคบ |
การซ่อมแซมท่อฉุกเฉิน |
การสร้างข้อต่อที่รวดเร็วและเชื่อถือได้ |
บูรณาการกับระบบเก่า |
ปรับให้เข้ากับท่อที่ไม่ตรงหรือไม่ได้มาตรฐาน |
การปรับปรุงอุตสาหกรรม |
ทำงานกับอุปกรณ์และโครงสร้างที่มีอยู่ |
การเชื่อมต่อบริการ |
รับประกันผลลัพธ์ที่แม่นยำและทำซ้ำได้สำหรับข้อศอกที่มีเส้นผ่านศูนย์กลางขนาดเล็ก |
สรุปสิทธิประโยชน์:
ลดความจำเป็นในการขุดขนาดใหญ่
รองรับการตอบสนองอย่างรวดเร็วในระหว่างการซ่อมแซมฉุกเฉิน
ให้ความยืดหยุ่นสำหรับการติดตั้งที่ซับซ้อนหรือแออัด
มอบข้อต่อคุณภาพสูงที่สม่ำเสมอในสภาพแวดล้อมที่ท้าทาย
การเชื่อมด้วยไฟฟ้ายังคงได้รับความนิยมในภาคส่วนที่พื้นที่ ความเร็ว และความสามารถในการปรับตัวเป็นสิ่งสำคัญ ผู้จัดการโครงการและวิศวกรเลือกวิธีนี้เพื่อให้แน่ใจว่ามีการเชื่อมต่อที่เชื่อถือได้ ข้อศอก HDPE โดยเฉพาะอย่างยิ่งเมื่อเทคนิคฟิวชั่นแบบดั้งเดิมไม่สามารถทำได้
การเปรียบเทียบ Butt Fusion กับ Electrofusion
ความแข็งแกร่งและความน่าเชื่อถือร่วมกัน
ความแข็งแรงและความน่าเชื่อถือของข้อต่อเป็นปัจจัยสำคัญในการเลือกวิธีการต่อสำหรับข้อศอก HDPE Butt fusion ทำให้เกิดรอยเชื่อมที่เป็นเนื้อเดียวกันซึ่งตรงกับความแข็งแรงของท่อเดิม กระบวนการนี้ช่วยให้แน่ใจว่าความสมบูรณ์ของข้อต่อจะคงอยู่ตลอดอายุการใช้งานของไปป์ไลน์ โซนฟิวชันจะแข็งแกร่งพอๆ กับผนังท่อ ช่วยให้มั่นใจในสภาพแวดล้อมที่มีแรงดันสูงและความเครียดสูง
การเชื่อมด้วยไฟฟ้ายังให้การเชื่อมต่อที่เชื่อถือได้ แต่ความแข็งแรงของข้อต่อขึ้นอยู่กับคุณภาพและความเข้ากันได้ของข้อต่อที่ใช้ แม้ว่าอุปกรณ์อิเล็กโตรฟิวชันสมัยใหม่จะได้รับการออกแบบทางวิศวกรรมเพื่อความทนทาน แต่กระบวนการนี้ก็อาจมีความไวต่อการเตรียมพื้นผิวและการจัดตำแหน่งมากขึ้น การทำความสะอาดและการสอบเทียบอย่างเหมาะสมถือเป็นสิ่งสำคัญเพื่อให้ได้ผลลัพธ์ที่สม่ำเสมอ
ตารางต่อไปนี้สรุปความแข็งแรงของข้อต่อเปรียบเทียบ:
วิธีการเชื่อม |
คำอธิบายความแข็งแรงของข้อต่อ |
ก้นฟิวชั่น |
สร้างรอยเชื่อมที่แข็งแกร่งพอๆ กับตัวท่อ |
อิเล็กโทรฟิวชัน |
ความแข็งแรงขึ้นอยู่กับคุณภาพของข้อต่อที่ใช้ |
การเชื่อมฟิวชั่นแบบชนมักนิยมใช้สำหรับโครงสร้างพื้นฐานที่สำคัญซึ่งต้องการความน่าเชื่อถือสูงสุดและประสิทธิภาพในระยะยาว การเชื่อมด้วยไฟฟ้าเป็นทางเลือกที่ดี โดยเฉพาะอย่างยิ่งในสถานการณ์ที่การเข้าถึงมีจำกัดหรือจำเป็นต้องซ่อมแซมอย่างรวดเร็ว
การวิเคราะห์ต้นทุน
ต้นทุนยังคงเป็นปัจจัยชี้ขาดในการก่อสร้างและบำรุงรักษาท่อ การเชื่อมแบบชน ทำให้ต้นทุนวัสดุลดลง เนื่องจากข้อต่อมีความซับซ้อนน้อยกว่าและไม่มีส่วนประกอบฝังตัว อย่างไรก็ตาม การลงทุนเริ่มแรกในอุปกรณ์ butt fusion อาจสูงกว่านี้ โดยเฉพาะสำหรับการใช้งานที่มีเส้นผ่านศูนย์กลางขนาดใหญ่ ต้นทุนแรงงานอาจเพิ่มขึ้นเนื่องจากความต้องการผู้ปฏิบัติงานที่มีทักษะและการจัดตำแหน่งที่แม่นยำ
ในทางกลับกัน การเชื่อมด้วยไฟฟ้าจะทำให้ต้นทุนวัสดุสูงขึ้น อุปกรณ์ประกอบด้วยสายต้านทานแบบฝังซึ่งทำให้ราคาต่อหน่วยเพิ่มขึ้น ค่าใช้จ่ายในการติดตั้งสามารถลดลงได้ เนื่องจากกระบวนการเป็นแบบอัตโนมัติมากขึ้นและต้องใช้ทักษะในการทำงานน้อยลง สำหรับโครงการที่มีเส้นผ่านศูนย์กลางขนาดเล็กหรือโครงการซ่อมแซม อิเล็กโทรฟิวชันสามารถให้ข้อได้เปรียบด้านต้นทุนโดยการลดเวลาแรงงานและลดความจำเป็นในการฝึกอบรมเฉพาะทาง
ตารางด้านล่างเปรียบเทียบต้นทุนเฉลี่ย:
วิธีการเชื่อม |
ต้นทุนเฉลี่ยต่อข้อต่อ |
ค่าติดตั้ง |
ต้นทุนวัสดุ |
ก้นฟิวชั่น |
ต่ำกว่า |
สูงกว่า |
ต่ำกว่า |
อิเล็กโทรฟิวชัน |
สูงกว่า |
ต่ำกว่า |
สูงกว่า |
ค่าบำรุงรักษาระยะยาวสำหรับทั้งสองวิธียังคงต่ำ ข้อศอก HDPE ต้านทานการกัดกร่อนและสารเคมี ไม่จำเป็นต้องเคลือบป้องกัน พื้นผิวภายในเรียบลดการสะสมของตะกอน ซึ่งช่วยลดความต้องการในการทำความสะอาด และสนับสนุนประสิทธิภาพและประสิทธิผลตลอดอายุการใช้งานของท่อ
ข้อศอก HDPE ต้องการการบำรุงรักษาเพียงเล็กน้อย ซึ่งช่วยประหยัดต้นทุนในระยะยาว
ทนทานต่อการกัดกร่อนและสารเคมี ทำให้ไม่จำเป็นต้องเคลือบป้องกัน
ข้อศอก HDPE ด้านในเรียบช่วยลดการสะสมของตะกอน ลดความจำเป็นในการทำความสะอาดบ่อยครั้ง
ความเร็วในการติดตั้ง
ความเร็วในการติดตั้งส่งผลโดยตรงต่อไทม์ไลน์ของโครงการและประสิทธิภาพโดยรวม โดยทั่วไปการเชื่อมแบบ Butt Fusion จะใช้เวลาประมาณ 30 นาทีต่อข้อต่อหนึ่งข้อ กระบวนการนี้รวมถึงการทำความร้อน การจัดตำแหน่ง การหลอมรวม และการระบายความร้อนของท่อและข้อต่อ ความจำเป็นในการจัดตำแหน่งที่แม่นยำและสภาวะที่ได้รับการควบคุมสามารถยืดเวลาการติดตั้งได้ โดยเฉพาะในสภาพแวดล้อมที่ท้าทาย
การเชื่อมด้วยไฟฟ้าจะให้วงจรฟิวชันที่เร็วขึ้น โดยใช้เวลาทำความร้อนตั้งแต่ 40 ถึง 120 วินาที เวลาในการทำความเย็นเพิ่มอีก 15 ถึง 30 นาที แต่กระบวนการโดยรวมใช้แรงงานน้อยกว่า อุปกรณ์ขนาดกะทัดรัดและระบบควบคุมอัตโนมัติช่วยให้ทำงานได้อย่างมีประสิทธิภาพในพื้นที่จำกัดหรือรูปแบบที่ซับซ้อน
ตารางต่อไปนี้เน้นเวลาการติดตั้งโดยเฉลี่ย:
วิธีการเชื่อม |
เวลาการติดตั้งเฉลี่ย |
ก้นฟิวชั่น |
ประมาณ 30 นาทีต่อข้อ |
อิเล็กโทรฟิวชัน |
เวลาฟิวชั่น 40 ถึง 120 วินาที บวกเวลาทำความเย็น 15 ถึง 30 นาที |
มีหลายปัจจัยที่ส่งผลต่อความเร็วในการติดตั้งสำหรับทั้งสองวิธี:
อุณหภูมิของแผ่นทำความร้อนมีความสำคัญอย่างยิ่งต่อการหลอมเหลวของวัสดุอย่างเหมาะสม
แรงดันและเวลาในการเชื่อมช่วยให้แน่ใจว่าโมเลกุลพันกันและมีข้อต่อที่แข็งแรง
แรงดันและเวลาในการทำความเย็นป้องกันการหดตัวและรักษาความสมบูรณ์หลังการเชื่อม
ข้อควรพิจารณาเพิ่มเติม ได้แก่ สภาพแวดล้อม เช่น แสงแดด องค์ประกอบของดิน และความผันผวนของอุณหภูมิ การทำความสะอาดพื้นผิวและการสอบเทียบอุปกรณ์อย่างเหมาะสมถือเป็นสิ่งสำคัญในการรักษาความเร็วและคุณภาพระหว่างการติดตั้ง
เคล็ดลับ: ข้อต่ออิเล็กโทรฟิวชันให้ประสิทธิภาพที่สม่ำเสมอในสภาพแวดล้อมต่างๆ ซึ่งช่วยเพิ่มความเร็วในการติดตั้งและลดเวลาหยุดทำงาน
ทั้ง butt fusion และ electrofusion รองรับประสิทธิภาพและประสิทธิผลในระดับสูงเมื่อใช้อย่างถูกต้อง ตัวเลือกขึ้นอยู่กับขนาดโปรเจ็กต์ สภาพสถานที่ และความจำเป็นในการปรับใช้อย่างรวดเร็ว
อุปกรณ์และการฝึกอบรม
ทางเลือกระหว่างการเชื่อมแบบชนชนและการเชื่อมด้วยไฟฟ้าสำหรับข้อศอก HDPE ขึ้นอยู่กับอุปกรณ์ที่จำเป็นและการฝึกอบรมที่จำเป็นสำหรับผู้ปฏิบัติงานเป็นอย่างมาก แต่ละวิธีนำเสนอความต้องการเฉพาะในด้านเครื่องจักร การตั้งค่า และการพัฒนาทักษะ
การเชื่อมฟิวชั่นแบบชน ต้องใช้เครื่องจักรเฉพาะทางที่แข็งแกร่ง เครื่องจักรเหล่านี้ต้องควบคุมอุณหภูมิและความดันได้อย่างแม่นยำ ผู้ปฏิบัติงานจำเป็นต้องเข้าใจการทำงานของเครื่องเชื่อมแบบก้น การจัดการปลายท่ออย่างเหมาะสม และความสำคัญของกระบวนการทำความเย็น อุปกรณ์มักประกอบด้วยแคลมป์ท่อ แผ่นทำความร้อน และเครื่องมือหันหน้า การบำรุงรักษาและการสอบเทียบเป็นประจำถือเป็นสิ่งสำคัญเพื่อให้มั่นใจในคุณภาพการเชื่อมที่สม่ำเสมอ
การเชื่อมด้วยไฟฟ้า ใช้ชุดควบคุมขนาดกะทัดรัดพกพาสะดวก หน่วยเหล่านี้เชื่อมต่อกับอุปกรณ์ที่มีสายต้านทานฝังอยู่ กระบวนการนี้ต้องการการจัดตำแหน่งด้วยตนเองน้อยกว่า แต่ผู้ปฏิบัติงานจะต้องใส่ใจอย่างใกล้ชิดกับการจัดเตรียม เวลา อุณหภูมิ ความดัน และคูลดาวน์ การฝึกอบรมการเชื่อมด้วยไฟฟ้ามักใช้เวลาประมาณแปดชั่วโมง การฝึกอบรมนี้เน้นย้ำถึงความสำคัญของการหลอมข้อต่ออิเล็กโทรฟิวชันอย่างถูกต้อง และปฏิบัติตามขั้นตอนที่เข้มงวด
ตารางด้านล่างสรุปจุดเน้นการฝึกอบรมสำหรับแต่ละวิธี:
วิธีการเชื่อม |
ระยะเวลาการฝึกอบรม |
พื้นที่โฟกัสหลัก |
การเชื่อมฟิวชั่นแบบก้น |
ไม่ระบุ |
การทำงานของเครื่องเชื่อมแบบก้น การจัดการปลายท่ออย่างเหมาะสม กระบวนการทำความเย็น |
การเชื่อมด้วยไฟฟ้า |
8 ชม |
การหลอมรวมอุปกรณ์ที่แม่นยำ การเตรียม เวลา อุณหภูมิ ความดัน คูลดาวน์ |
หมายเหตุ: การฝึกอบรมที่เหมาะสมช่วยให้มั่นใจได้ถึงการทำงานที่ปลอดภัยและข้อต่อคุณภาพสูง แม้จะมีการควบคุมอัตโนมัติ ความใส่ใจในรายละเอียดยังคงเป็นสิ่งสำคัญ
ประเด็นสำคัญ:
การฟิวชั่นแบบชนต้องใช้อุปกรณ์ที่ซับซ้อนมากขึ้นและความเข้าใจการทำงานของเครื่องจักรอย่างลึกซึ้งยิ่งขึ้น
อิเล็กโทรฟิวชันทำให้กระบวนการง่ายขึ้นด้วยการควบคุมอัตโนมัติ แต่ต้องปฏิบัติตามการเตรียมการและกำหนดเวลาอย่างเคร่งครัด
ทั้งสองวิธีได้รับประโยชน์จากการฝึกอบรมอย่างต่อเนื่องและการตรวจสอบการประกันคุณภาพ
ทีมงานที่ได้รับการฝึกอบรมมาเป็นอย่างดีจะได้รับประโยชน์สูงสุดจากทั้งสองวิธี ทำให้มั่นใจได้ถึงการเชื่อมต่อข้อศอก HDPE ที่เชื่อถือได้และทนทาน
การเลือกวิธีที่ดีที่สุด
รายการตรวจสอบการประเมินโครงการ
การเลือกเทคนิคการเชื่อมที่เหมาะสมที่สุดสำหรับข้อศอก hdpe จำเป็นต้องมีการประเมินปัจจัยเฉพาะของโครงการอย่างละเอียด รายการตรวจสอบที่เป็นระบบช่วยให้มั่นใจได้ถึงตัวเลือกที่เหมาะสมสำหรับการใช้งานทั้งการเชื่อมแบบชนชนและการเชื่อมด้วยไฟฟ้า:
ความเข้ากันได้ของวัสดุ: ยืนยันว่าอุปกรณ์ที่เลือกตรงกับการใช้งานที่ต้องการ เช่น ระบบจ่ายน้ำ การจ่ายก๊าซ หรือระบบระบายน้ำ
ระดับแรงดัน: ตรวจสอบว่าข้อต่อสามารถรองรับแรงดันใช้งานสูงสุดของท่อได้
ข้อควรพิจารณาด้านสิ่งแวดล้อม: ประเมินการสัมผัสกับแสง UV สารเคมี หรือปัจจัยกดดันด้านสิ่งแวดล้อมอื่นๆ ที่อาจส่งผลต่อประสิทธิภาพการทำงาน
ความหนาแน่นของโพลีเอทิลีน: เลือกวัสดุที่มีความหนาแน่นสูงเพื่อเพิ่มความแข็งแรงและความทนทานทางกล
ข้อมูลจำเพาะของผู้ผลิต: ขอและตรวจสอบเอกสารข้อมูลทางเทคนิคเพื่อเปรียบเทียบคุณลักษณะของผลิตภัณฑ์และรับรองการปฏิบัติตามข้อกำหนดของโครงการ
หมายเหตุ: การเอาใจใส่ปัจจัยเหล่านี้อย่างระมัดระวังจะสนับสนุนความน่าเชื่อถือในระยะยาว และเพิ่มประสิทธิภาพและประสิทธิผลสูงสุดในระบบไปป์ไลน์
การเชื่อมฟิวชั่นแบบชน ยังคงเป็นตัวเลือกอันดับต้นๆ สำหรับข้อศอก HDPE ในสถานการณ์ส่วนใหญ่ โดยให้ความแข็งแรงของข้อต่อที่ไม่มีใครเทียบได้และคุ้มค่าคุ้มราคา Electrofusion ใช้งานได้ดีในพื้นที่จำกัดหรือเพื่อการซ่อมแซมอย่างรวดเร็ว FusingX HDPE Butt Fusion Fittings โดดเด่นด้วยวัสดุ PE100 ขนาดที่กว้าง และการควบคุมคุณภาพอย่างเข้มงวด
คุณสมบัติ |
คำอธิบาย |
วัสดุ |
PE100 โพลีเอทิลีนความหนาแน่นสูง |
ช่วงขนาด |
63 มม.–1200 มม |
ระดับความดัน |
PN10–PN16 |
การผลิต |
อุปกรณ์ขั้นสูง การตรวจสอบอย่างเข้มงวด |
แอปพลิเคชัน |
ระบบจ่ายน้ำและระบบอุตสาหกรรมที่เชื่อถือได้และป้องกันการรั่วซึม |
สำหรับไซต์แบบเปิดและไปป์ไลน์ขนาดใหญ่ ให้เลือกฟิวชั่นแบบชน สำหรับพื้นที่แคบหรือซ่อมแซม ให้เลือกอิเล็กโทรฟิวชัน
คำถามที่พบบ่อย
ข้อได้เปรียบหลักของการเชื่อมชนสำหรับข้อศอก HDPE คืออะไร?
การหลอมรวมก้นทำให้เกิดข้อต่อที่ไร้รอยต่อและเป็นเนื้อเดียวกัน วิธีการนี้ให้ความแข็งแกร่งเป็นพิเศษและความน่าเชื่อถือในระยะยาว เหมาะอย่างยิ่งสำหรับการใช้งานที่มีแรงดันสูงและมีเส้นผ่านศูนย์กลางขนาดใหญ่
เมื่อใดที่ฉันควรเลือกอิเล็กโตรฟิวชั่นมากกว่าฟิวชั่นก้น?
อิเล็กโทรฟิวชันทำงานได้ดีที่สุดในพื้นที่จำกัดหรือในการซ่อมแซมท่อ กระบวนการนี้ใช้อุปกรณ์ขนาดกะทัดรัดและต้องการการจัดตำแหน่งแบบแมนนวลน้อยกว่า ทำให้เหมาะสำหรับเครือข่ายสาธารณูปโภคในเมืองและโครงการปรับปรุงเพิ่มเติม
FusingX HDPE Butt Fusion Fittings เข้ากันได้กับท่อ PE มาตรฐานหรือไม่
ใช่. FusingX HDPE Butt Fusion Fittings เป็นไปตามมาตรฐานสากล สามารถติดตั้งได้กับท่อน้ำและท่อก๊าซ PE มาตรฐาน ช่วยให้มั่นใจได้ว่าจะรวมเข้ากับระบบที่มีอยู่ได้อย่างง่ายดาย
ข้อต่อ butt fusion ทั่วไปจะอยู่ได้นานแค่ไหน?
ข้อต่อชนชนที่ติดตั้งอย่างถูกต้องสามารถมีอายุการใช้งานได้นานกว่า 50 ปีภายใต้สภาวะการทำงานปกติ ข้อต่อ FusingX มีความทนทานต่อการกัดกร่อนและสารเคมีได้ดีเยี่ยม
จำเป็นต้องมีการฝึกอบรมอะไรบ้างสำหรับการเชื่อมแบบ butt fusion และ electrofusion?
ผู้ปฏิบัติงานจำเป็นต้องได้รับการฝึกอบรมแบบลงมือปฏิบัติจริงสำหรับทั้งสองวิธี การฟิวชั่นแบบชนต้องใช้ความรู้เกี่ยวกับการทำงานของเครื่องจักรและการจัดตำแหน่ง การฝึกอบรมด้วยไฟฟ้าจะมุ่งเน้นไปที่การเตรียมการ กำหนดเวลา และการปฏิบัติตามขั้นตอนอัตโนมัติ
ฉันสามารถใช้การเชื่อมแบบชนกับข้อศอก HDPE เส้นผ่านศูนย์กลางขนาดเล็กได้หรือไม่
ไม่ ไม่แนะนำให้ใช้การเชื่อมแบบชนกับท่อที่มีเส้นผ่านศูนย์กลางน้อยกว่า 63 มม. หรือความหนาของผนังต่ำกว่า 6 มม. อิเล็กโทรฟิวชันเป็นวิธีที่แนะนำสำหรับการเชื่อมต่อที่มีเส้นผ่านศูนย์กลางเล็ก
อะไรทำให้ FusingX HDPE Butt Fusion Fittings เป็นตัวเลือกที่เชื่อถือได้
ข้อต่อ FusingX ใช้วัสดุ PE100 และการควบคุมคุณภาพอย่างเข้มงวด มีให้เลือกหลายขนาด อายุการใช้งานยาวนาน และการติดตั้งที่รวดเร็ว คุณสมบัติเหล่านี้ช่วยให้มั่นใจถึงประสิทธิภาพที่เชื่อถือได้สำหรับท่อส่งน้ำ ก๊าซ และท่ออุตสาหกรรม

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori