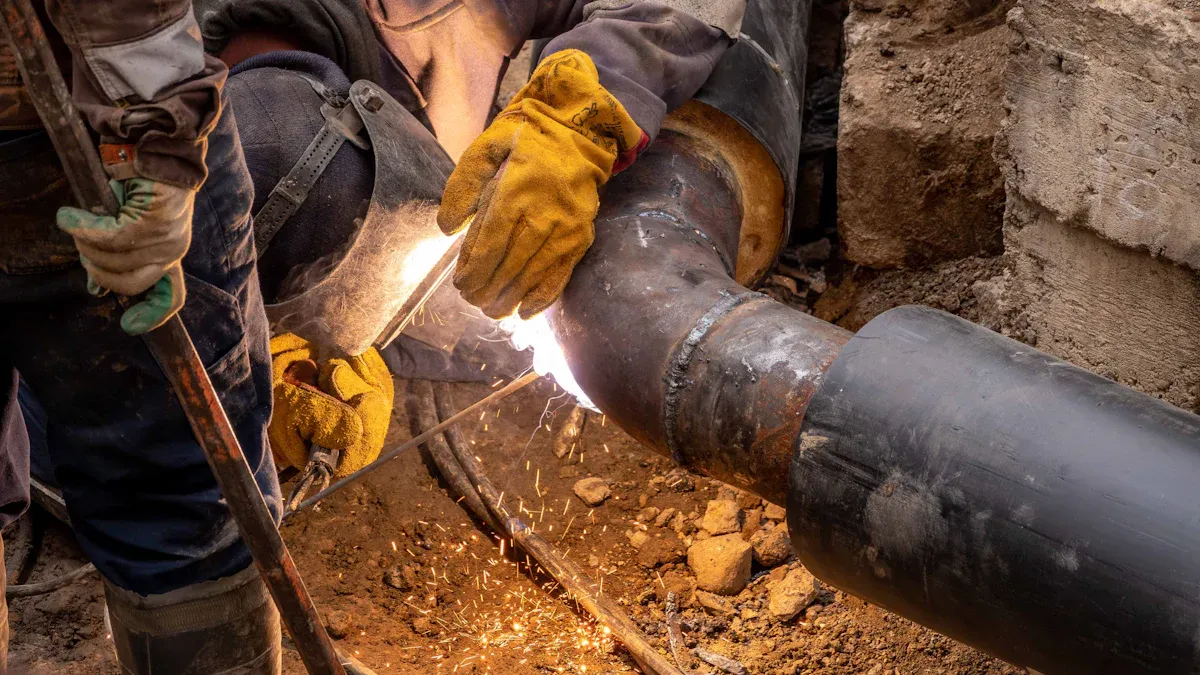
A legtöbb alkalmazásnál a tompahegesztés kiemelkedik a HDPE könyök csatlakoztatásához, különösen a FusingX HDPE Butt Fusion Fittings használatakor. Ez a módszer kivételes ízületi szilárdságot, hosszú távú megbízhatóságot és költséghatékonyságot biztosít. A kulcsfontosságú döntési tényezők közé tartozik a közös integritás, a telepítési sebesség és a különböző környezetekhez való alkalmazkodóképesség. Az alábbi táblázat gyors összehasonlítást kínál az azonnali egyértelműség érdekében.
Tényező |
Butt Fusion |
Elektrofúzió |
Ízületi Erő |
Kiváló |
Nagyon jó |
Megbízhatóság |
Magas |
Magas |
Költség |
Alacsonyabb |
Magasabb |
Telepítési sebesség |
Gyors |
Mérsékelt |
Helyigény |
Több |
Kevesebb |
Kulcs elvitelek
A tompahegesztés kiváló csatlakozási szilárdságot és hosszú távú megbízhatóságot kínál, így ideális nagynyomású alkalmazásokhoz.
Az elektrofúziós hegesztés tökéletes szűk helyekre és gyors javításokhoz, köszönhetően a kompakt berendezésnek és az automatizált folyamatnak.
A költséghatékonyság előnyben részesíti a tompafúziót, mivel az elektrofúzióhoz képest kevesebb anyagot és alacsonyabb munkaerőköltséget igényel.
A telepítési sebesség általában gyorsabb az elektrofúzióval, amely kevesebb, mint két perc alatt befejezi a fúziót, míg a tompahegesztés kötésenként körülbelül 30 percet vesz igénybe.
Mindkét módszer speciális felszerelést és képzést igényel; A tompafúzióhoz szakképzett kezelőkre van szükség, míg az elektrofúzió automatizálása miatt leegyszerűsíti a képzést.
Gondosan mérlegelje a projekt követelményeit; A tompahegesztés nagy átmérőjű csövekhez illik, míg az elektrofúzió szűk vagy összetett környezetben kiváló.
A rendszeres karbantartás és a minőségellenőrzés mindkét módszernél elengedhetetlen az erős, szivárgásmentes csatlakozások biztosításához.
A FusingX HDPE Butt Fusion Fittings kompatibilis a szabványos PE csövekkel, megbízható teljesítményt biztosítva a különböző alkalmazásokban.
HDPE könyökcsatlakozási módszerek
A HDPE könyökcsatlakozások két elsődleges csőcsatlakozási technikán alapulnak: tompahegesztés és elektrofúziós hegesztés. Mindegyik módszer külön előnyöket kínál, így alkalmassá teszi őket a különböző projektkövetelményekre és telepítési környezetekre.
Tompafúziós hegesztés áttekintése
A tompahegesztés egy széles körben elfogadott eljárás a HDPE könyökök összekapcsolására nagyméretű csőrendszerekben. A technika magában foglalja a csővégek felmelegítését és rögzítését, amíg mindkét felület el nem éri az olvadt állapotot. Felmelegítés után az alkatrészeket egymáshoz préselik, varratmentes kötést képezve. Ez a módszer pontos igazítást és vezérlést igényel a fúziós folyamat során. A tompahegesztés a legalkalmasabb egyenes futásokhoz és nyitott építkezésekhez, ahol a hely és a hozzáférés nem korlátozott.
A tompahegesztéshez használt berendezések robusztus, nagyobb teljesítményigényű hegesztőgépeket tartalmaznak. Ezek a gépek egyenletes fűtést és nyomást biztosítanak, ami erős, szivárgásmentes kötéseket eredményez. A tompafúzió ideális nagy átmérőjű csövekhez és nagynyomású alkalmazásokhoz, például kommunális vízellátáshoz vagy ipari csővezetékekhez. Az eljárás kiváló ízületi szilárdságot és hosszú távú tartósságot biztosít, így a kritikus infrastruktúrák számára előnyös választás.
Az elektrofúziós hegesztés áttekintése
Az elektrofúziós hegesztés alternatív megoldást kínál a HDPE könyökbeépítéshez, különösen szűk helyeken vagy összetett elrendezésekben. Ez a módszer ellenálláshuzalba ágyazott szerelvényeket használ. Amikor egy hordozható elektrofúziós hegesztőgéphez csatlakozik, a vezetékek felmelegednek, és az idomot a csőhöz kapcsolják. A folyamat nagymértékben automatizált, és kevesebb kézi igazítást igényel a tompafúzióhoz képest.
Az elektrofúzió különösen hatékony kis átmérőjű csövek és sürgősségi javítások esetén. A berendezés kompakt és kevesebb energiát fogyaszt, így alkalmas távoli vagy korlátozott helyekre. Az elektrofúziós szerelvényeket gyors és megbízható csatlakozásra tervezték, még korlátozott hozzáférés esetén is. A módszert közüzemi hálózatoknál, javítási forgatókönyveknél és olyan telepítéseknél kedvelik, ahol a precizitás és a rugalmasság elengedhetetlen.
Tipp: Az elektrofúziós hegesztés leegyszerűsíti a csövek csatlakoztatását olyan helyeken, ahol korlátozott a hely vagy a nehéz hozzáférés, míg a tompahegesztés kiválóan alkalmas nyitott környezetben, nagyobb csövekkel.
Műszaki összehasonlító táblázat
Funkció |
Elektrofúziós hegesztés |
Fúziós tompahegesztés |
Csatlakozási mód |
Beágyazott ellenálláshuzalok biztosítékszerelvénye és cső |
Közvetlenül felmelegíti a cső- és idomvégeket, majd összenyomja |
Építési folyamat |
Automatizált, alacsonyabb igazítási követelmények |
Pontos vezérlést és beállítást igényel |
Felszerelési követelmények |
Hordozható gép, kis teljesítmény |
Nagyobb gép, nagyobb teljesítmény |
Alkalmazási forgatókönyvek |
Kis átmérőjű, összetett csatlakozások |
Nagy átmérőjű, nagy távolságú csővezetékek |
Költség |
Magasabb felszerelési és felszerelési költségek |
Alacsonyabb szerelvények és berendezések költségei |
Általános felhasználási esetek táblázata
Hegesztési módszer |
Használati eset leírása |
Elektrofúzió |
Alkalmas kis átmérőjű HDPE csövekhez, ideális szűk helyekre, és kiváló sürgősségi javításokhoz. |
Butt Fusion |
A legjobb nagy átmérőjű csövekhez, nagynyomású alkalmazásokhoz és nyitott építési környezetekhez. |
Mindkét fúziós módszer létfontosságú szerepet játszik a HDPE könyökszerelésben. A projekt követelményei, a hézag szilárdsága és a helyszíni feltételek határozzák meg a legmegfelelőbb technikát. A FusingX kiváló minőségű szerelvényeket kínál, amelyek kompatibilisek mind a tompafúzióval, mind az elektrofúzióval, megbízható teljesítményt biztosítva a különböző alkalmazásokban.
Fúziós tompahegesztés HDPE könyökhöz
Butt Fusion folyamat
Szükséges felszerelés
A HDPE könyök tompahegesztése speciális felszerelést igényel a megbízható csatlakozás érdekében. Az alapvető eszközök közé tartozik a tompahegesztőgép, a csőbilincsek, a fűtőlemez és a burkolószerszám. A hegesztőgépnek stabil teljesítményt és pontos hőmérséklet- és nyomásszabályozást kell biztosítania. Az üzemeltetőknek tisztítószerekre is szükségük van a szennyeződések eltávolításához a csövek és a szerelvények felületeiről. Az összes berendezés rendszeres karbantartása kritikus fontosságú a hegesztési varratok épségének megőrzése és a működés közbeni hibák elkerülése érdekében.
Lépésről lépésre történő eljárás
A tompahegesztési folyamat precíz lépések sorozatát követi az erős, szivárgásmentes kötés elérése érdekében. Az alábbi táblázat felvázolja a HDPE könyökhegesztés javasolt működési feltételeit és műveleteit:
Lépés |
Leírás |
1 |
Tisztítsa meg az olajkör csatlakozásait, és csatlakoztassa megfelelően a hegesztőgép minden alkatrészét. |
2 |
Mérje meg a tápfeszültséget, és győződjön meg arról, hogy az megfelel a hegesztőgép követelményeinek. |
3 |
Ellenőrizze és tisztítsa meg a fűtőlapot; cserélje ki, ha sérült. |
4 |
Állítsa be az olyan paramétereket, mint a hőelnyelés és a hűtési idő a hegesztési folyamatnak megfelelően. |
5 |
Állítsa vízszintbe a csövet és állítsa be a koncentrikusságot egy bilinccsel. |
6 |
Győződjön meg arról, hogy a hegesztési végfelület sima és párhuzamos, és a hézag kisebb, mint 0,3 mm. |
7 |
Mérje meg és jegyezze fel a hegesztés közbeni ellenállási nyomást (Pt). |
8 |
Állítsa be a hegesztési nyomást (P1) az ellenállási nyomás (Pt) és a megadott nyomás (P2) alapján. |
9 |
Indítsa el az endoterm időzítést, amikor a krimpelési magasság eléri a megadott értéket. |
10 |
A fűtőlap eltávolítása után azonnal szerelje fel a hegesztőfelületet, és egyenletesen növelje a nyomást. |
11 |
Lehűlési idő után csökkentse nullára a nyomást, és szerelje szét a hegesztett alkatrészeket. |
12 |
Tegyen védőintézkedéseket nulla alatti hegesztéskor a felületi hőmérséklet fenntartása érdekében. |
13 |
Győződjön meg arról, hogy minden, a hegesztési felülettel érintkező tárgy tiszta és száraz. |
14 |
A belső feszültségek kiküszöbölése érdekében hegesztés után hagyjon elegendő természetes hűtést. |
15 |
Ne használjon tompahegesztést dn≤63mm vagy e<6mm falvastagságú alkatrészekhez. |
16 |
Használjon elektrofúziós csatlakozást a különböző SDR sorozatú alkatrészekhez. |
Megjegyzés: A tiszta és ellenőrzött környezet fenntartása a folyamat során elengedhetetlen az optimális ízületi integritáshoz.
A tompafúziós hegesztés előnyei
Ízületi Erő
A tompafúzió egy homogén illesztést hoz létre, amely megegyezik az eredeti cső szilárdságával, vagy meghaladja azt. A fúziós zóna olyan robusztussá válik, mint a csőfal, így biztosítva a csatlakozás magas integritását. Ez az erősség létfontosságú olyan alkalmazásoknál, ahol a csővezetéknek ellenállnia kell a belső nyomásnak és a külső terhelésnek.
Költséghatékonyság
A tompafúzió egyik fő előnye a költséghatékonyság. Az eljáráshoz nincs szükség további anyagokra, például ragasztókra vagy mechanikus rögzítőkre. A viszonylag gyors telepítési idő miatt a munkaerőköltségek alacsonyak maradnak, különösen korszerű berendezések használata esetén. Hosszú távon a kötés tartóssága csökkenti a karbantartási költségeket.
Hosszú élettartam és tartósság
A tompahegesztés szivárgásmentes csatlakozást biztosít, amely ellenáll a korróziónak és a vegyi támadásoknak. A csatlakozás évtizedekig tarthat, gyakran megfelel a csővezeték élettartamának. Ez a tartósság teszi a tompafúziót a kritikus infrastrukturális projektek kedvelt módszerévé.
Előny |
Leírás |
Erős ízületek |
Az így létrejövő kötés ugyanolyan erős, vagy még erősebb, mint maga a cső. |
Nincsenek további anyagok |
A tompahegesztéshez nincs szükség ragasztókra vagy mechanikus rögzítőkre, így tiszta, megbízható csatlakozási módszer. |
Szivárgásmentes csatlakozás |
A csatlakozás szivárgásmentes, ami kritikus fontosságú gáz- és vízvezetékes alkalmazásoknál. |
A tompafúziós hegesztés hátrányai
Berendezés összetettsége
A tompafúzió hátrányai közé tartozik a szükséges berendezések bonyolultsága. A kezelőknek olyan gépeket kell használniuk, amelyek precízen szabályozzák a hőmérsékletet és a nyomást. A berendezés hibái vagy a nem megfelelő kalibrálás gyenge kötésekhez vagy inkonzisztens hegesztésekhez vezethet.
Helyigény
A tompahegesztés megfelelő helyet igényel a gép beállításához és a csövek beállításához. A korlátozott hozzáférés vagy a korlátozott környezet kihívást jelenthet a folyamatban. Eltérés vagy szennyeződés vagy olaj miatti szennyeződés ronthatja a hegesztés minőségét és csökkentheti a kötés hatékonyságát.
Tipp: Mindig kövesse a szigorú minőség-ellenőrzési intézkedéseket, beleértve a szemrevételezést és a berendezés rendszeres karbantartását, hogy minimalizálja a tompafúzió hátrányait és biztosítsa a megbízható teljesítményt.
Butt Fusion alkalmazások
A tompahegesztés számos iparágban a HDPE könyökök standard illesztési módszerévé vált. Ez az eljárás megbízható, nagy szilárdságú kötéseket biztosít, amelyek megfelelnek a modern infrastruktúra követelményeinek. A tompafúzió sokoldalúsága lehetővé teszi, hogy az alkalmazások széles skáláját szolgálja ki, a települési vízellátástól az ipari folyadékszállításig.
Sok települési vízrendszer a csővezeték-építés során a tompafúzióra támaszkodik. A módszer biztosítja a szivárgásmentes csatlakozásokat, amelyek elengedhetetlenek a vízminőség megőrzéséhez és a karbantartási költségek csökkentéséhez. A gázelosztó hálózatok is profitálnak a tompahegesztéssel létrehozott robusztus kötésekből. Ezek a hálózatok egyenletes teljesítményt igényelnek nyomás alatt, és a fúziós folyamat biztosítja a szükséges tartósságot.
Az ipari létesítmények gyakran választják a tompafúziót vegyi csővezetékekhez. Az eljárás ellenáll a korróziónak és a vegyi hatásoknak, így alkalmas agresszív folyadékok szállítására. A szennyvíztisztító telepeken a tompahegesztés támogatja a szennyvíz mozgását összetett csőelrendezéseken keresztül. A varrat nélküli illesztések megakadályozzák a szivárgást és a szennyeződést, ami kritikus a környezetbiztonság szempontjából.
A tompafúziós hegesztést széles körben használják a mezőgazdaságban az öntözés hatékonyságának növelésére. Az eljárás erős, megbízható kötéseket hoz létre, amelyek ellenállnak a nagy nyomásnak és a gyakori használatnak. A gazdálkodók és az öntözőrendszer-tervezők előnyben részesítik a tompafúziót a hosszú élettartam és az alacsony karbantartási igény miatt.
A bányászati műveletek a tompafúziótól függenek a folyadékszállításhoz szükséges csővezetékek megépítéséhez. A bányászati környezetben uralkodó zord körülmények olyan illesztéseket igényelnek, amelyek bírják a kopást és a nagy terhelést. A tompahegesztés megfelel ezeknek a követelményeknek azáltal, hogy robusztus, konzisztens varratokat hoz létre. A folyamat automatizálása csökkenti a hibákat, és egyenletes minőséget biztosít a nagy projektekben.
Az olaj- és gázipar tompafúziót is alkalmaz föld feletti és föld alatti csővezetékekhez. A módszer támogatja az üzemanyagok és vegyszerek biztonságos szállítását nagy távolságokra. A kivitelezők értékelik a tompahegesztés sebességét és megbízhatóságát, különösen nagy átmérőjű csöveken végzett munkák esetén.
Ezenkívül a tompafúzió gyakori a tűzvédelmi rendszerekben, a hulladéklerakók csurgalékvíz-gyűjtésében és a geotermikus fűtési hálózatokban. Minden alkalmazás előnyben részesíti az eljárás azon képességét, hogy homogén, hosszú élettartamú kötéseket hozzon létre. A tompafúziós alkalmazkodóképessége miatt mind az új telepítéseknél, mind a rendszerfrissítéseknél előnyös választás.
A következő lista kiemeli a tipikus projekteket, amelyek HDPE könyökökhöz tompahegesztést alkalmaznak:
Települési vízellátás és elosztás
Gázszállító és -elosztó hálózatok
Mezőgazdasági öntözőrendszerek
Bányászati folyadékszállító csővezetékek
Ipari vegyi feldolgozó sorok
Szennyvíz- és szennyvíztisztító telepek
Olaj- és gázvezetékek
Tűzvédelmi és biztonsági rendszerek
Hulladéklerakó és környezettechnika
Geotermikus és távhőhálózatok
A tompahegesztés továbbra is meghatározza a HDPE könyökcsatlakozások szabványát. Bizonyított teljesítményének, alkalmazkodóképességének és költséghatékonyságának köszönhetően a mérnökök és vállalkozók számára világszerte elterjedt megoldás.
Elektrofúziós hegesztés HDPE könyökhöz
Elektrofúziós folyamat
Szükséges felszerelés
A HDPE könyökök elektrofúziós hegesztése speciális szerszámkészletet igényel. A fő alkatrész az elektrofúziós vezérlőegység, amely táplálja a szerelvénybe ágyazott ellenálláshuzalokat. A kezelőknek csővágókra is szükségük van a HDPE csövek tiszta, szögletes végeinek biztosításához. Kaparók vagy forgó hámozók eltávolítják a cső felületéről az oxidált réteget, ami elengedhetetlen az erős fúzióhoz. A beállító bilincsek a helyén tartják a csövet és a könyököt a folyamat során. Vonalkód-leolvasók vagy kézi beviteli eszközök használhatók az egyes szerelvények megfelelő hegesztési paramétereinek beállításához. Tisztító törlőkendőre van szükség a por és szennyeződések eltávolításához a fúzió megkezdése előtt.
Lépésről lépésre történő eljárás
Az elektrofúziós folyamat egy sor ellenőrzött lépést követ a megbízható kötés létrehozása érdekében:
Vágja négyszögletesre a HDPE csővégeket, és távolítsa el a sorját.
Jelölje be a behelyezési mélységet a csövön, hogy biztosítsa a megfelelő illeszkedést.
Kaparóval távolítsa el a külső oxidált réteget a cső felületéről.
Tisztítsa meg mind a csövet, mind az elektrofúziós szerelvény belsejét jóváhagyott törlőkendővel.
Illessze a csővégeket a szerelvénybe, igazítva őket a megjelölt mélységhez.
Rögzítse a szerelvényt beállító bilincsekkel, hogy megakadályozza a mozgást.
Csatlakoztassa az elektrofúziós vezérlő egységet a csatlakozókapcsokhoz.
Olvassa be a szerelvény vonalkódját, vagy adja meg kézzel a hegesztési paramétereket.
Indítsa el a fúziós ciklust. A vezérlőegység áramot ad az ellenálláshuzalokhoz, felmelegíti és megolvasztja a HDPE felületeket.
Hagyja a kötést természetesen lehűlni, mielőtt eltávolítaná a bilincseket és kezelné a szerelvényt.
Megjegyzés: Az ajánlott eljárás szigorú betartása erős, szivárgásmentes elektrofúziós kötésrendszert biztosít.
Az elektrofúziós hegesztés előnyei
Rugalmasság szűk helyeken
Az elektrofúziós hegesztés jelentős rugalmasságot kínál szűk vagy nehezen elérhető helyeken történő telepítésekhez. A kompakt berendezések és szerelvények lehetővé teszik a kezelők számára, hogy hatékonyan dolgozzanak ott, ahol korlátozott a hely. Ez a módszer minimálisra csökkenti a nagy gépek vagy a kiterjedt csőmozgatás szükségességét, így ideális városi közműhálózatokhoz és utólagos felújítási projektekhez.
Alacsonyabb készségigény
Az elektrofúziós hegesztés folyamata nagymértékben automatizált. A vezérlőegység kezeli a fűtési ciklust, csökkentve az emberi hiba kockázatát. A kezelőknek nincs szükségük fejlett hegesztési ismeretekre, ami leegyszerűsíti a képzést és javítja a konzisztenciát. Ez az automatizálás a kritikus infrastrukturális projektek szabályozási szabványainak való megfelelést is segíti.
Javítási alkalmasság
Az elektrofúzió kiváló a javítási forgatókönyvekben. Ha egy csővezeték súlyosan megsérül, például repedések vagy lyukak, a szakemberek kivághatják az érintett szakaszt, és elektrofúzióval új HDPE szegmenseket csatlakoztathatnak. Az így létrejövő kötés ugyanolyan erős, mint az eredeti cső, így nincs szükség további bilincsekre vagy rögzítőkre. Ez garantálja a megbízható mechanikai kötést és gyorsan helyreállítja a rendszer integritását.
Lehetővé teszi a hatékony javítást azáltal, hogy a sérült részeket új HDPE könyökökre cseréli.
Erős mechanikai kötéseket garantál, így a javítások tartósak és szivárgásmentesek.
Minimalizálja a telepítési hibák kockázatát, biztosítva a teljesen integrált rendszert.
Az elektrofúziós hegesztés hátrányai
Magasabb beépítési költségek
Az elektrofúzió egyik fő hátránya a szerelvények magasabb költsége a hagyományos tompafúziós opciókhoz képest. A speciális kialakítás és a beágyazott ellenálláshuzalok növelik az egységárat. A projekt költségvetésének figyelembe kell vennie ezeket a többletkiadásokat, különösen nagyszabású telepítéseknél.
Tápellátási igények
Az elektrofúziós hegesztéshez stabil tápellátásra van szükség a vezérlőegység működtetéséhez és a fúziós folyamat befejezéséhez. A távoli telephelyek vagy a megbízhatatlan árammal rendelkező területek kihívásokkal szembesülhetnek a telepítés során. A megfelelő tervezés és a tartalék energiaellátási megoldások elengedhetetlenek a késések elkerülése érdekében.
Tipp: Mindig ellenőrizze az áramellátás elérhetőségét és a szerelvények kompatibilitását az elektrofúziós projekt megkezdése előtt.
Elektrofúziós alkalmazások
Az elektrofúziós hegesztés kedvelt módszerré vált a HDPE könyökök összekapcsolására számos speciális környezetben. Ez a technika egyedülálló előnyöket kínál, amelyek alkalmassá teszik számos olyan alkalmazásra, ahol a hagyományos tompafúzió nem feltétlenül praktikus.
Az elektrofúziós hegesztés fő alkalmazási területei:
Urban Utility Networks:
Az elektrofúzió kiválóan teljesít a városi infrastrukturális projektekben. A szerelők gyakran találkoznak korlátozott helyekkel a földalatti boltívekben, szűk árkokban vagy zsúfolt közüzemi folyosókon. A kompakt felszereltség és szerelvények hatékony munkát tesznek lehetővé anélkül, hogy nagy gépekre lenne szükség.
Csővezeték-javítás és karbantartás: A
sürgősségi javítások gyorsaságot és megbízhatóságot igényelnek. Az elektrofúzió lehetővé teszi a technikusok számára, hogy kivágják a sérült részeket, és gyorsan telepítsenek új HDPE könyököket. A folyamat minimálisra csökkenti az állásidőt, és minimális fennakadással állítja helyre a szolgáltatást.
Utólagos felszerelés és rendszerfrissítés:
Sok régebbi csővezeték-rendszert frissíteni kell, hogy megfeleljen a modern szabványoknak. Az elektrofúziós hegesztés lehetővé teszi az új HDPE könyökök meglévő hálózatokba való integrálását, még akkor is, ha a hozzáférés korlátozott, vagy a csövek igazítása kihívást jelent.
Ipari létesítmények:
A gyárak és feldolgozó üzemek gyakran bonyolult csőelrendezéssel rendelkeznek, korlátozott hozzáféréssel. Az elektrofúzió megoldást kínál szűk helyeken a könyökök összekötésére, biztosítva a szivárgásmentes csatlakozásokat a kritikus rendszerekben.
Víz- és gázelosztás:
A városi víz- és gázszolgáltatók elektrofúziót használnak a szolgáltatási csatlakozásokhoz, a mellékvezetékekhez és a mérőberendezésekhez. A módszer biztosítja a konzisztens fugaminőséget, ami elengedhetetlen a biztonsághoz és a szabályozási megfeleléshez.
Tipp: Az elektrofúziós hegesztés különösen értékes olyan környezetben, ahol a feltárás költséges vagy zavaró. A csövek összekapcsolásának képessége anélkül, hogy nagymértékben elmozdítaná őket, csökkenti a projekt bonyolultságát.
Az elektrofúziós használat tipikus forgatókönyvei:
Alkalmazási forgatókönyv |
Miért előnyös az elektrofúzió? |
Zárt városi árkok |
A kompakt szerszámok szűk helyeken is elférnek |
Sürgősségi csővezeték javítások |
Gyors, megbízható fugakészítés |
Integráció régi rendszerekkel |
Alkalmazkodik a rosszul beállított vagy nem szabványos csövekhez |
Ipari utólagos felszerelések |
Meglévő berendezések és szerkezetek körül dolgozik |
Szerviz csatlakozások |
Pontos, megismételhető eredményeket biztosít a kis átmérőjű könyököknél |
Előnyök összefoglalása:
Csökkenti a nagyméretű földmunkák szükségességét.
Támogatja a gyors reagálást vészhelyzeti javítások során.
Rugalmasságot biztosít bonyolult vagy zsúfolt telepítésekhez.
Konzisztens, kiváló minőségű illesztéseket biztosít kihívásokkal teli környezetben.
Az elektrofúziós hegesztés továbbra is egyre népszerűbb azokban az ágazatokban, ahol a hely, a sebesség és az alkalmazkodóképesség kritikus. A projektmenedzserek és mérnökök ezt a módszert választják a megbízható kapcsolatok biztosítására HDPE könyökök , különösen akkor, ha a hagyományos fúziós technikák nem kivitelezhetők.
Butt Fusion vs Elektrofúzió összehasonlítása
Az ízületek szilárdsága és megbízhatósága
Az illesztési szilárdság és a megbízhatóság kritikus tényezők a HDPE könyök csatlakoztatási módszerének kiválasztásakor. A tompahegesztés homogén hegesztést hoz létre, amely megegyezik az eredeti cső szilárdságával. Ez a folyamat biztosítja, hogy a csatlakozás sértetlensége megmaradjon a csővezeték teljes élettartama alatt. A fúziós zóna olyan robusztussá válik, mint a csőfal, így magabiztossá válik a nagynyomású és nagy igénybevételű környezetben.
Az elektrofúziós hegesztés is megbízható csatlakozást biztosít, de a csatlakozás szilárdsága a használt idom minőségétől és kompatibilitásától függ. Míg a modern elektrofúziós szerelvényeket a tartósságra tervezték, a folyamat érzékenyebb lehet a felület előkészítésére és igazítására. A megfelelő tisztítás és kalibrálás elengedhetetlen az egyenletes eredmények eléréséhez.
Az alábbi táblázat összefoglalja a kötések összehasonlító szilárdságát:
Hegesztési módszer |
Ízületi erősség leírása |
Butt Fusion |
Olyan erős hegesztést hoz létre, mint maga a cső. |
Elektrofúzió |
A szilárdság a használt szerelvény minőségétől függ. |
A tompahegesztést gyakran előnyben részesítik olyan kritikus infrastruktúrákban, ahol maximális megbízhatóság és hosszú távú teljesítmény szükséges. Az elektrofúzió erős alternatívát kínál, különösen olyan helyzetekben, amikor a hozzáférés korlátozott, vagy gyors javításra van szükség.
Költségelemzés
A költségek továbbra is döntő tényező a csővezetékek építése és karbantartása során. A tompahegesztés alacsonyabb anyagköltséget kínál, mivel a szerelvények kevésbé bonyolultak és nem tartalmaznak beágyazott alkatrészeket. A tompafúziós berendezésekbe történő kezdeti beruházás azonban magasabb lehet, különösen a nagy átmérőjű alkalmazásoknál. A munkaerőköltségek is növekedhetnek a szakképzett kezelők és a pontos beállítás miatt.
Az elektrofúzió ezzel szemben magasabb anyagköltséggel jár. A szerelvények beágyazott ellenálláshuzalokat tartalmaznak, amelyek növelik az egységárat. A telepítési költségek alacsonyabbak lehetnek, mivel a folyamat automatizáltabb, és kevesebb kézi készséget igényel. Kis átmérőjű vagy javítási projekteknél az elektrofúzió költségelőnyöket kínál a munkaidő csökkentésével és a speciális képzés szükségességének minimalizálásával.
Az alábbi táblázat összehasonlítja az átlagos költségeket:
Hegesztési módszer |
Átlagos költség kötésenként |
Telepítési költség |
Anyagköltség |
Butt Fusion |
Alacsonyabb |
Magasabb |
Alacsonyabb |
Elektrofúzió |
Magasabb |
Alacsonyabb |
Magasabb |
A hosszú távú karbantartási költségek mindkét módszer esetében alacsonyak maradnak. A HDPE könyökök ellenállnak a korróziónak és a vegyi hatásoknak, így nincs szükség védőbevonatokra. A sima belső felület csökkenti az üledék felhalmozódását, ami minimálisra csökkenti a tisztítási igényeket, és támogatja a hatékonyságot és a termelékenységet a csővezeték élettartama során.
A HDPE könyökök minimális karbantartást igényelnek, ami hosszú távú költségmegtakarítást eredményez.
Ellenállnak a korróziónak és a vegyi hatásoknak, így nincs szükség védőbevonatokra.
A HDPE könyökök sima belseje csökkenti az üledék felhalmozódását, minimálisra csökkentve a gyakori tisztítás szükségességét.
Telepítési sebesség
A telepítés sebessége közvetlenül befolyásolja a projekt ütemezését és az általános termelékenységet. A tompahegesztés kötésenként általában körülbelül 30 percet vesz igénybe. Ez a folyamat magában foglalja a cső és az idom felfűtését, beállítását, olvasztását és hűtését. A pontos igazítás és az ellenőrzött feltételek szükségessége meghosszabbíthatja a telepítési időt, különösen kihívásokkal teli környezetben.
Az elektrofúziós hegesztés gyorsabb fúziós ciklust kínál, 40 és 120 másodperc közötti melegítési idővel. A hűtési idő további 15-30 percet jelent, de a teljes folyamat kevésbé munkaigényes. A kompakt berendezés és az automatizált vezérlés hatékony munkát tesz lehetővé szűk helyeken vagy összetett elrendezésekben.
Az alábbi táblázat az átlagos telepítési időket mutatja be:
Hegesztési módszer |
Átlagos telepítési idő |
Butt Fusion |
Körülbelül 30 perc ízületenként |
Elektrofúzió |
A fúziós idő 40-120 másodperc, plusz a hűtési idő 15-30 perc |
Számos tényező befolyásolja mindkét módszer telepítési sebességét:
A fűtőlap hőmérséklete kritikus az anyagok megfelelő olvadásához.
A hegesztési nyomás és az idő biztosítja a molekuláris összefonódást és az erős kötést.
A hűtési nyomás és az idő megakadályozza a zsugorodást és megőrzi az integritást a hegesztés után.
További szempontok közé tartoznak a környezeti feltételek, például a napfény, a talaj összetétele és a hőmérséklet-ingadozások. A megfelelő felülettisztítás és a berendezés kalibrálása elengedhetetlen a gyorsaság és a minőség megőrzéséhez a telepítés során.
Tipp: Az elektrofúziós szerelvények egyenletes teljesítményt biztosítanak különböző környezetekben, ami növelheti a telepítési sebességet és csökkentheti az állásidőt.
Mind a tompafúzió, mind az elektrofúzió magas szintű hatékonyságot és termelékenységet biztosít megfelelő alkalmazás esetén. A választás a projekt méretétől, a helyszín körülményeitől és a gyors telepítés szükségességétől függ.
Felszerelés és képzés
A HDPE könyökök tompahegesztése és elektrofúziós hegesztése közötti választás nagymértékben függ a szükséges felszereléstől és a kezelők képzésétől. Mindegyik módszer egyedi igényeket támaszt a gépek, a beállítás és a készségfejlesztés tekintetében.
A tompahegesztés robusztus, speciális gépeken alapul. Ezeknek a gépeknek pontos hőmérséklet- és nyomásszabályozást kell biztosítaniuk. A kezelőknek meg kell érteniük a tompahegesztő gép működését, a csővégek megfelelő kezelését és a hűtési folyamat fontosságát. A berendezés gyakran tartalmaz csőbilincseket, fűtőlemezeket és burkolószerszámokat. A rendszeres karbantartás és kalibrálás elengedhetetlen az állandó hegesztési minőség biztosításához.
Az elektrofúziós hegesztés kompakt, hordozható vezérlőegységeket használ. Ezek az egységek beágyazott ellenálláshuzalokkal csatlakoznak a szerelvényekhez. A folyamat kevesebb kézi beállítást igényel, de a kezelőknek fokozott figyelmet kell fordítaniuk az előkészítésre, az időzítésre, a hőmérsékletre, a nyomásra és a lehűtésre. Az elektrofúziós hegesztési képzés általában körülbelül nyolc órát vesz igénybe. Ez a képzés hangsúlyozza az elektrofúziós szerelvények pontos olvasztásának és a szigorú eljárások betartásának fontosságát.
Az alábbi táblázat összefoglalja az egyes módszerek képzési fókuszát:
Hegesztési módszer |
Képzés időtartama |
Kulcsfontosságú területek |
Fúziós tompahegesztés |
Nincs megadva |
Tompahegesztő gép üzemeltetése, csővégek megfelelő kezelése, hűtési folyamat |
Elektrofúziós hegesztés |
8 óra |
Szerelvények pontos fúziója, előkészítés, időzítés, hőmérséklet, nyomás, lehűtés |
Megjegyzés: A megfelelő képzés biztosítja a biztonságos működést és a kiváló minőségű ízületeket. Még az automatizált vezérlések esetén is kritikus fontosságú a részletekre való odafigyelés.
Főbb pontok:
A tompafúzió bonyolultabb berendezéseket és a gépek működésének mélyebb megértését igényli.
Az elektrofúzió leegyszerűsíti a folyamatot az automatizált vezérléssel, de megköveteli az előkészítés és az időzítés szigorú betartását.
Mindkét módszer előnyös a folyamatos képzésből és a minőségbiztosítási ellenőrzésekből.
Egy jól képzett csapat maximalizálhatja mindkét módszer előnyeit, biztosítva a megbízható és tartós HDPE könyökcsatlakozásokat.
A legjobb módszer kiválasztása
Projektértékelés ellenőrzőlista
A hdpe könyök optimális csatlakozási technikájának kiválasztása megköveteli a projektspecifikus tényezők alapos értékelését. A szisztematikus ellenőrző lista segít a megfelelő választás biztosításában mind a tompafúziós, mind az elektrofúziós alkalmazásokhoz:
Anyagkompatibilitás: Győződjön meg arról, hogy a kiválasztott szerelvények megfelelnek a rendeltetésszerű használatnak, például vízellátó, gázelosztó vagy vízelvezető rendszernek.
Nyomáshatárok: Ellenőrizze, hogy a szerelvények elbírják-e a csővezeték maximális üzemi nyomását.
Környezeti megfontolások: Mérje fel az UV-fénynek, vegyszereknek vagy egyéb környezeti stresszhatásoknak való kitettséget, amelyek befolyásolhatják a teljesítményt.
Polietilén sűrűsége: Válasszon nagyobb sűrűségű anyagokat a nagyobb mechanikai szilárdság és tartósság érdekében.
Gyártói specifikációk: Kérjen és tekintsen át műszaki adatlapokat a termékjellemzők összehasonlításához és a projektkövetelményeknek való megfelelés biztosításához.
Megjegyzés: Az ezekre a tényezőkre való gondos odafigyelés támogatja a hosszú távú megbízhatóságot, valamint maximalizálja a csővezetékrendszerek hatékonyságát és termelékenységét.
A tompahegesztés továbbra is a legjobb választás a HDPE könyökökhöz a legtöbb esetben, páratlan csatlakozási szilárdságot és költséghatékonyságot kínálva. Az elektrofúzió kiválóan alkalmas szűk helyekre vagy gyors javításokra. A FusingX HDPE Butt Fusion Fittingek kiemelkednek PE100 anyaguk, széles méretválasztékuk és szigorú minőségellenőrzésük miatt.
Funkció |
Leírás |
Anyag |
PE100 nagy sűrűségű polietilén |
Mérettartomány |
63-1200 mm |
Nyomásszintek |
PN10–PN16 |
Gyártás |
Fejlett felszerelés, szigorú ellenőrzés |
Alkalmazás |
Megbízható, szivárgásmentes vízellátó és ipari rendszerek |
Nyitott helyek és nagy csővezetékek esetén válassza a tompafúziót. Szűk helyekhez vagy javításokhoz válassza az elektrofúziót.
GYIK
Mi a fő előnye a HDPE könyökök tompafúziójának?
A tompafúzió zökkenőmentes, homogén kötést hoz létre. Ez a módszer kivételes erőt és hosszú távú megbízhatóságot biztosít. Ideális nagynyomású és nagy átmérőjű alkalmazásokhoz.
Mikor válasszam az elektrofúziót a tompafúzió helyett?
Az elektrofúzió szűk helyeken vagy csővezeték-javításoknál működik a legjobban. Az eljárás kompakt berendezéseket használ, és kevesebb kézi beállítást igényel, így alkalmas városi közműhálózatokhoz és utólagos felújítási projektekhez.
A FusingX HDPE Butt Fusion Fittings kompatibilis a szabványos PE csövekkel?
Igen. A FusingX HDPE Butt Fusion Fittings megfelel a nemzetközi szabványoknak. Szabványos PE víz- és gázcsövekhez illeszkednek, biztosítva a könnyű beilleszthetőséget a meglévő rendszerekbe.
Mennyi ideig tart egy tipikus tompa fúziós kötés?
A megfelelően felszerelt tompa-fúziós kötés normál üzemi körülmények között több mint 50 évig tarthat. A FusingX szerelvények kiválóan ellenállnak a korróziónak és a vegyszereknek.
Milyen előképzettség szükséges a tompahegesztéshez és az elektrofúziós hegesztéshez?
A kezelőknek mindkét módszerhez gyakorlati képzésre van szükségük. A tompafúzióhoz a gép működésének és beállításának ismerete szükséges. Az elektrofúziós képzés az előkészítésre, az időzítésre és az automatizált eljárások követésére összpontosít.
Használhatok tompa fúziót kis átmérőjű HDPE könyökökhöz?
Nem. A tompahegesztés nem javasolt 63 mm-nél kisebb átmérőjű vagy 6 mm-nél kisebb falvastagságú csövek esetében. Az elektrofúziós módszer a kis átmérőjű csatlakozások előnyben részesített módszere.
Mitől a FusingX HDPE Butt Fusion Fittings megbízható választás?
A FusingX szerelvények PE100 anyagot és szigorú minőségellenőrzést használnak. Széles méretválasztékot, hosszú élettartamot és gyors telepítést kínálnak. Ezek a jellemzők megbízható teljesítményt biztosítanak a víz-, gáz- és ipari csővezetékeknél.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori