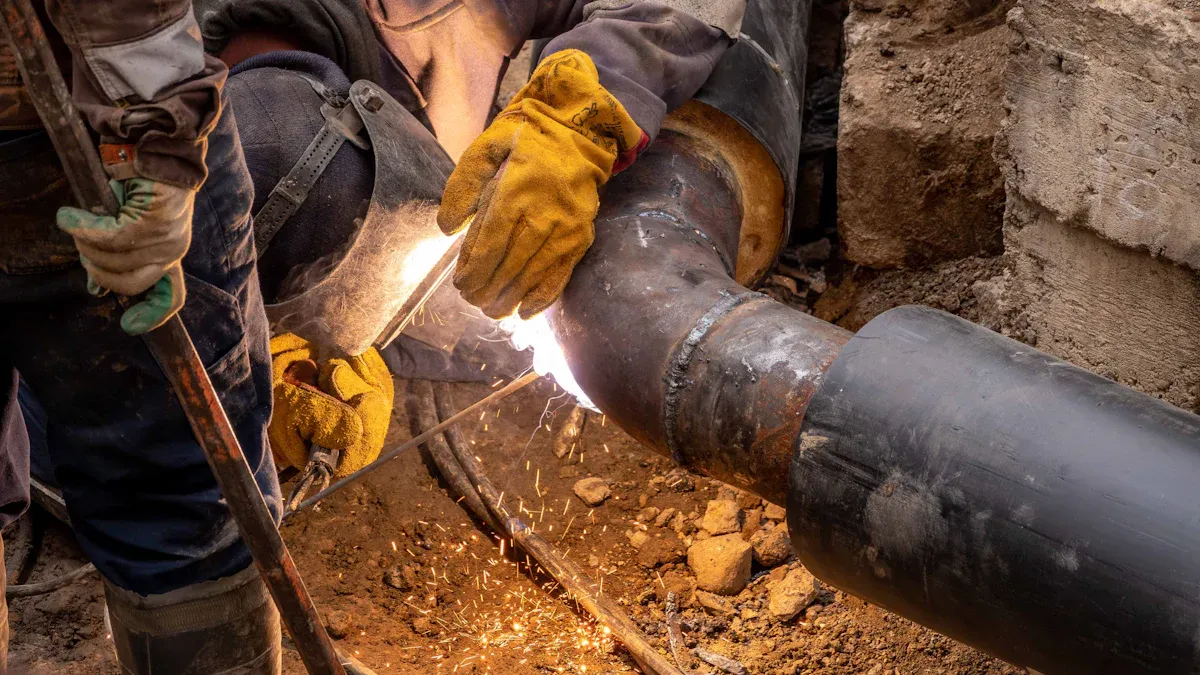
Enamiku rakenduste puhul paistab põkksulatuskeevitus silma kui eelistatud valik HDPE põlve ühendamiseks, eriti kui kasutate FusingX HDPE põkkliitmike. See meetod tagab vuugi erakordse tugevuse, pikaajalise töökindluse ja kuluefektiivsuse. Peamised otsustustegurid hõlmavad liigeste terviklikkust, paigalduskiirust ja kohanemisvõimet erinevate keskkondadega. Allolev tabel pakub kiiret võrdlust vahetu selguse huvides.
tegur |
Butt Fusion |
Elektrofusioon |
Ühine tugevus |
Suurepärane |
Väga hea |
Töökindlus |
Kõrge |
Kõrge |
Maksumus |
Madalam |
Kõrgem |
Paigaldamise kiirus |
Kiire |
Mõõdukas |
Ruuminõuded |
Rohkem |
Vähem |
Võtmed kaasavõtmiseks
Põkksulatuskeevitus pakub suurepärast liitetugevust ja pikaajalist töökindlust, mistõttu on see ideaalne kõrgsurverakenduste jaoks.
Tänu oma kompaktsele seadmele ja automatiseeritud protsessile sobib elektrofusioonkeevitus suurepäraselt kitsastes ruumides ja kiireks remondiks.
Kuluefektiivsus soodustab põkkfusiooni, kuna see nõuab vähem materjale ja madalamaid tööjõukulusid võrreldes elektrofusiooniga.
Paigalduskiirus on üldiselt kiirem elektrofusiooniga, mis võib liitmise lõpule viia vähem kui kahe minutiga, samas kui põkkliitmine võtab aega umbes 30 minutit liigendi kohta.
Mõlemad meetodid nõuavad spetsiaalset varustust ja koolitust; tagumikufusioon vajab vilunud operaatoreid, samas kui elektrofusioon lihtsustab koolitust tänu oma automatiseerimisele.
Kaaluge hoolikalt projekti nõudeid; põkkfusioon sobib suure läbimõõduga torudele, samas kui elektrofusioon sobib suurepäraselt kitsastes või keerukates keskkondades.
Regulaarne hooldus ja kvaliteedikontroll on mõlema meetodi puhul olulised, et tagada tugevad ja lekkekindlad liigendid.
FusingX HDPE Butt Fusion Fittings ühildub standardsete PE torudega, tagades usaldusväärse jõudluse erinevates rakendustes.
HDPE küünarnuki ühendamise meetodid
HDPE põlveühendused põhinevad kahel peamisel torude ühendamise tehnikal: põkksulatuskeevitus ja elektrofusioonkeevitus. Iga meetod pakub selgeid eeliseid, muutes need sobivaks erinevate projektinõuete ja paigalduskeskkondade jaoks.
Põkkfusioonkeevituse ülevaade
Põkksulatuskeevitus on laialt levinud protsess HDPE põlvede ühendamiseks suuremahulistes torusüsteemides. Tehnika hõlmab toru otste kuumutamist ja paigaldamist, kuni mõlemad pinnad saavutavad sulaoleku. Pärast kuumutamist pressitakse komponendid kokku, moodustades õmblusteta ühenduse. See meetod nõuab täpset joondamist ja juhtimist kogu sulamisprotsessi vältel. Põkksulatuskeevitus sobib kõige paremini sirgjoonte ja avatud ehitusplatside jaoks, kus ruum ja juurdepääs ei ole piiratud.
Põkkliitmiseks kasutatavad seadmed hõlmavad tugevaid keevitusseadmeid, millel on suurem võimsusvajadus. Need masinad tagavad ühtlase kuumutamise ja rõhu, mille tulemuseks on tugevad, lekkekindlad ühendused. Põkkfusioon sobib ideaalselt suure läbimõõduga torude ja kõrgsurverakenduste jaoks, näiteks kommunaalveevarustuse või tööstuslike torustike jaoks. Protsess tagab suurepärase vuugitugevuse ja pikaajalise vastupidavuse, muutes selle kriitilise infrastruktuuri eelistatud valikuks.
Elektrofusioonkeevituse ülevaade
Elektrofusioonkeevitus pakub alternatiivset lahendust HDPE põlvede paigaldamiseks, eriti kitsastes ruumides või keerukates paigutustes. See meetod kasutab takistusjuhtmetega varustatud liitmikke. Kui see on ühendatud kaasaskantava elektrofusioonkeevitusmasinaga, siis juhtmed kuumenevad ja ühendavad liitmiku toru külge. Protsess on kõrgelt automatiseeritud ja nõuab vähem käsitsi joondamist võrreldes põkkfusiooniga.
Elektrofusioon on eriti tõhus väikese läbimõõduga torude ja erakorraliste remonditööde puhul. Seade on kompaktne ja tarbib vähem energiat, mistõttu sobib see kaugematesse või piiratud asukohtadesse. Elektrofusiooniliitmikud on loodud kiireks ja usaldusväärseks ühendamiseks isegi siis, kui juurdepääs on piiratud. Meetod on eelistatud tehnovõrkudes, remondistsenaariumides ja paigaldustes, kus täpsus ja paindlikkus on olulised.
Näpunäide: Elektrofusioonkeevitus lihtsustab torude ühendamist piiratud ruumiga või raske juurdepääsuga piirkondades, samas kui põkksulatuskeevitus sobib suurepäraselt avatud keskkondades suuremate torudega.
Tehnilise võrdluse tabel
Funktsioon |
Elektrofusioonkeevitus |
Põkkfusioonkeevitus |
Ühendusmeetod |
Sisseehitatud takistusjuhtmete kaitsme liitmik ja toru |
Soojendab toru ja liitmiku otsad otse, seejärel surub kokku |
Ehitusprotsess |
Automatiseeritud, madalamad joondusnõuded |
Nõuab täpset juhtimist ja joondamist |
Varustusnõuded |
Kaasaskantav masin, väikese võimsusega |
Suurem masin, suurem võimsus |
Rakenduse stsenaariumid |
Väikese läbimõõduga keerulised ühendused |
Suure läbimõõduga pikamaa torustikud |
Maksumus |
Suuremad varustus- ja paigalduskulud |
Madalamad kulud tarvikutele ja seadmetele |
Üldkasutatavate juhtumite tabel
Keevitusmeetod |
Kasutusjuhtumi kirjeldus |
Elektrofusioon |
Sobib väikese läbimõõduga HDPE torudele, sobib ideaalselt kitsastesse kohtadesse ja sobib suurepäraselt avariiremondiks. |
Butt Fusion |
Parim suure läbimõõduga torude, kõrgsurverakenduste ja avatud ehituskeskkondade jaoks. |
Mõlemad termotuumasünteesi meetodid mängivad HDPE põlve paigaldamisel olulist rolli. Projekti nõuded, vuugi tugevus ja koha tingimused määravad kõige sobivama tehnika. FusingX pakub kvaliteetseid liitmikke, mis ühilduvad nii põkkfusiooni kui ka elektrofusiooniga, tagades usaldusväärse jõudluse erinevates rakendustes.
HDPE küünarnuki põkkfusioonkeevitus
Butt Fusion protsess
Vajalik varustus
HDPE põlve põkksulatuskeevitus nõuab usaldusväärse ühenduse tagamiseks spetsiaalset varustust. Oluliste tööriistade hulka kuuluvad põkksulatuskeevitusmasin, toruklambrid, kuumutusplaat ja kattetööriist. Keevitusmasin peab tagama stabiilse võimsuse ja täpse temperatuuri ja rõhu kontrolli. Operaatorid vajavad ka puhastusvahendeid, et eemaldada torudest ja liitmike pindadest saasteained. Kõigi seadmete regulaarne hooldus on keevisõmbluse terviklikkuse säilitamiseks ja töö käigus tekkivate rikete vältimiseks ülioluline.
Samm-sammuline protseduur
Põkkliitmisprotsess järgib mitmeid täpseid samme, et saavutada tugev ja lekkekindel liitekoht. Allolevas tabelis on toodud HDPE põlvede keevitamiseks soovitatavad töötingimused ja toimingud:
Samm |
Kirjeldus |
1 |
Puhastage õlikontuuri ühendused ja ühendage kõik keevitusmasina osad õigesti. |
2 |
Mõõtke toitepinge ja veenduge, et see vastab keevitusmasina nõuetele. |
3 |
Kontrollige ja puhastage kütteplaati; asendada, kui see on kahjustatud. |
4 |
Seadke parameetrid, nagu soojuse neeldumine ja jahutusaeg, vastavalt keevitusprotsessile. |
5 |
Joondage toru ja reguleerige kontsentrilisust klambri abil. |
6 |
Veenduge, et keevitamise otspind on sile ja paralleelne ning vahe on väiksem kui 0,3 mm. |
7 |
Mõõtke ja registreerige tõmberõhk (Pt) keevitamise ajal. |
8 |
Reguleerige keevitusrõhku (P1) tõmbesurve (Pt) ja määratud rõhu (P2) alusel. |
9 |
Käivitage endotermiline ajastus, kui pressimiskõrgus saavutab määratud väärtuse. |
10 |
Paigaldage keevituspind kohe pärast kütteplaadi eemaldamist ja suurendage rõhku ühtlaselt. |
11 |
Pärast jahtumist vähendage rõhku nullini ja võtke keevitatud komponendid lahti. |
12 |
Pinnatemperatuuri säilitamiseks rakendage kaitsemeetmeid keevitamisel alla nulli. |
13 |
Veenduge, et kõik keevituspinnaga kokkupuutuvad esemed oleksid puhtad ja kuivad. |
14 |
Pärast keevitamist laske sisemise pinge kõrvaldamiseks piisaval hulgal loomulikku jahtumist. |
15 |
Ärge kasutage põkksulatamist komponentide puhul, mille dn≤63mm või seinapaksus e<6mm. |
16 |
Kasutage erinevate SDR-seeria komponentide jaoks elektrofusiooniühendust. |
Märkus. Puhta ja kontrollitud keskkonna säilitamine protsessi ajal on oluline liigeste optimaalse terviklikkuse tagamiseks.
Põkkfusioonkeevituse eelised
Ühine tugevus
Põkkfusioon loob homogeense vuugi, mis vastab algse toru tugevusele või ületab selle. Sulandvöönd muutub sama tugevaks kui toru sein, tagades vuukide kõrge terviklikkuse. See tugevus on ülioluline rakendustes, kus torujuhe peab vastu pidama sisesurvele ja välistele koormustele.
Kulutõhusus
Põkkfusiooni üks peamisi eeliseid on selle kuluefektiivsus. Protsess ei nõua lisamaterjale, nagu liimid või mehaanilised kinnitusvahendid. Tööjõukulud jäävad suhteliselt kiire paigaldusaja tõttu madalaks, eriti täiustatud seadmete kasutamisel. Pikas perspektiivis vähendab liigendi vastupidavus hoolduskulusid.
Pikaealisus ja vastupidavus
Põkksulatuskeevitus tagab lekkekindla ühenduse, mis on vastupidav korrosioonile ja keemilisele rünnakule. Ühendus võib kesta aastakümneid, sobides sageli torujuhtme enda kasutusiga. See vastupidavus muudab põkkfusiooni eelistatud meetodi kriitilise infrastruktuuri projektide jaoks.
Eelis |
Kirjeldus |
Tugevad liigesed |
Saadud liigend on sama tugev või isegi tugevam kui toru ise. |
Täiendavaid materjale pole |
Põkkliitmine ei vaja liime ega mehaanilisi kinnitusvahendeid, mistõttu on see puhas ja usaldusväärne liitmismeetod. |
Lekkekindel ühendus |
Ühendus on lekkekindel, mis on gaasi- ja veetorustike jaoks kriitilise tähtsusega. |
Põkkfusioonkeevituse puudused
Seadmete keerukus
Põkkfusiooni puudused hõlmavad nõutavate seadmete keerukust. Operaatorid peavad kasutama masinaid, mis tagavad temperatuuri ja rõhu täpse kontrolli. Seadme vead või vale kalibreerimine võivad põhjustada nõrkade ühenduste või ebaühtlaste keevisõmbluste teket.
Ruuminõuded
Põkksulatuskeevitus nõuab masina seadistamiseks ja torude joondamiseks piisavalt ruumi. Piiratud juurdepääs või piiratud keskkond võib muuta protsessi keeruliseks. Vale joondamine või mustuse või õliga saastumine võib kahjustada keevisõmbluse kvaliteeti ja vähendada vuugi tõhusust.
Näpunäide. Järgige alati rangeid kvaliteedikontrolli meetmeid, sealhulgas visuaalset kontrolli ja seadmete regulaarset hooldust, et minimeerida põkkliitmise puudusi ja tagada töökindlus.
Butt Fusion rakendused
Põkksulatuskeevitusest on saanud HDPE põlvede standardne liitmismeetod paljudes tööstusharudes. See protsess tagab usaldusväärsed ja tugevad liigendid, mis vastavad kaasaegse infrastruktuuri nõuetele. Põkkfusiooni mitmekülgsus võimaldab seda teenindada laias valikus rakendusi alates munitsipaalveevarustusest kuni tööstuslike vedelike transpordini.
Paljud munitsipaalveesüsteemid põhinevad torujuhtmete ehitamisel põkkfusioonil. Meetod tagab lekkekindlad ühendused, mis on hädavajalikud veekvaliteedi säilitamiseks ja hoolduskulude vähendamiseks. Gaasi jaotusvõrgud saavad kasu ka põkksulatuskeevitusel loodud tugevatest ühendustest. Need võrgud nõuavad ühtlast jõudlust surve all ja liitprotsess tagab vajaliku vastupidavuse.
Tööstusrajatised valivad sageli kemikaalide torustike jaoks põkkfusiooni. Protsess on vastupidav korrosioonile ja keemilisele rünnakule, mistõttu sobib see agressiivsete vedelike transportimiseks. Reoveepuhastites toetab põkksulatuskeevitus reovee liikumist läbi keerukate torustike paigutuste. Õmblusteta ühendused takistavad lekkeid ja saastumist, mis on keskkonnaohutuse seisukohalt kriitiline.
Põllumajanduses kasutatakse niisutustõhususe suurendamiseks laialdaselt põkkfusioonkeevitust. Protsess loob tugevad ja töökindlad liigendid, mis taluvad kõrget survet ja sagedast kasutamist. Põllumajandustootjad ja niisutussüsteemide projekteerijad eelistavad pika kasutusea ja madalate hooldusvajaduste tõttu põkkfusiooni.
Kaevandustööd sõltuvad vedeliku transpordi torujuhtmete ehitamiseks põkkfusioonist. Kaevanduskeskkonna karmid tingimused nõuavad liigendeid, mis taluvad hõõrdumist ja suuri koormusi. Põkksulatuskeevitus vastab nendele nõuetele, valmistades tugevaid ja ühtseid keevisõmblusi. Protsessi automatiseerimine vähendab vigu ja tagab ühtlase kvaliteedi suurte projektide lõikes.
Nafta- ja gaasitööstus kasutab ka maapealsete ja maetud torujuhtmete põkkfusiooni. Meetod toetab kütuste ja kemikaalide ohutut transporti pikkade vahemaade tagant. Töövõtjad hindavad põkkliitmise kiirust ja töökindlust, eriti suure läbimõõduga torudega töötamisel.
Lisaks on põkkfusioon levinud tuletõrjesüsteemides, prügila nõrgvee kogumises ja maaküttevõrkudes. Iga rakendus saab kasu protsessi võimest luua homogeenseid, kauakestvaid liitekohti. Põkkfusiooni kohandatavus muudab selle eelistatud valikuks nii uute installatsioonide kui ka süsteemiuuenduste jaoks.
Järgmises loendis on välja toodud tüüpilised projektid, mis kasutavad HDPE põlvede jaoks põkksulatamist.
Munitsipaalveevarustus ja -jaotus
Gaasi ülekande- ja jaotusvõrgud
Põllumajanduslikud niisutussüsteemid
Kaevandusvedelike transporditorustikud
Tööstusliku keemilise töötlemise liinid
Reovee- ja reoveepuhastid
Nafta- ja gaasitorud
Tulekaitse- ja ohutussüsteemid
Prügila- ja keskkonnatehnika
Maasoojus- ja kaugküttevõrgud
Põkksulatuskeevitus seab jätkuvalt HDPE põlveühenduste standardi. Selle tõestatud jõudlus, kohanemisvõime ja kuluefektiivsus muudavad selle inseneride ja töövõtjate jaoks populaarseks lahenduseks kogu maailmas.
Elektrofusioonkeevitus HDPE küünarnuki jaoks
Elektrofusiooniprotsess
Vajalik varustus
HDPE põlvede elektrofusioonkeevitus nõuab spetsiaalset tööriistakomplekti. Peamine komponent on elektrofusiooni juhtseade, mis varustab liitmikusse sisseehitatud takistusjuhtmeid. Operaatorid vajavad ka torulõikureid, et tagada HDPE toru puhtad kandilised otsad. Kaabitsad või pöörlevad koorijad eemaldavad toru pinnalt oksüdeerunud kihi, mis on tugevaks sulatamiseks hädavajalik. Joondusklambrid hoiavad toru ja põlve paigal protsessi ajal. Iga liitmiku õigete keevitusparameetrite seadistamiseks võib kasutada vöötkoodiskannereid või käsitsi sisestusseadmeid. Puhastuslapid on vajalikud tolmu ja saasteainete eemaldamiseks enne sulatamise alustamist.
Samm-sammuline protseduur
Elektrofusiooniprotsess järgib usaldusväärse liigendi loomiseks mitmeid kontrollitud samme:
Lõigake HDPE toru otsad nelinurkseks ja eemaldage kõik pursked.
Märkige torule sisestussügavus, et tagada õige kinnitus.
Kasutage kaabitsat, et eemaldada toru pinnalt välimine oksüdeeritud kiht.
Puhastage nii toru kui ka elektrofusiooniliitmiku sisemust heakskiidetud salvrätikutega.
Sisestage toruotsad liitmikusse, joondades need märgitud sügavusega.
Liikumise vältimiseks kinnitage koost joondusklambritega.
Ühendage elektrofusiooni juhtseade kinnitusklemmidega.
Skannige liitmiku vöötkood või sisestage keevitusparameetrid käsitsi.
Käivitage fusioonitsükkel. Juhtseade suunab voolu takistusjuhtmetesse, soojendades ja sulatades HDPE pindu.
Enne klambrite eemaldamist ja koostu käsitsemist laske liitel loomulikult jahtuda.
Märkus. Soovitatud protseduuri range järgimine tagab tugeva, lekkekindla elektrofusioonliitmike süsteemi.
Elektrofusioonkeevituse eelised
Paindlikkus kitsastes kohtades
Elektrofusioonkeevitus pakub märkimisväärset paindlikkust paigalduseks kitsastes või raskesti ligipääsetavates kohtades. Kompaktsed seadmed ja tarvikud võimaldavad operaatoritel tõhusalt töötada seal, kus ruumi on vähe. See meetod vähendab vajadust suurte masinate või ulatuslike torude liikumise järele, muutes selle ideaalseks linna tehnovõrkude ja moderniseerimisprojektide jaoks.
Madalam oskuste nõue
Elektrofusioonkeevitusprotsess on kõrgelt automatiseeritud. Juhtseade juhib küttetsüklit, vähendades inimliku vea ohtu. Operaatorid ei vaja arenenud keevitusoskusi, mis lihtsustab koolitust ja parandab järjepidevust. See automatiseerimine aitab tagada ka kriitilise infrastruktuuri projektides vastavust regulatiivsetele standarditele.
Remondi sobivus
Elektrofusioon on remondistsenaariumide puhul suurepärane. Kui torujuhe saab tõsiseid kahjustusi, nagu praod või augud, saavad tehnikud kahjustatud osa välja lõigata ja kasutada uute HDPE segmentide ühendamiseks elektrifusiooni. Saadud liitekoht on sama tugev kui algne toru, mistõttu pole vaja täiendavaid klambreid või kinnitusvahendeid. See tagab usaldusväärse mehaanilise sideme ja taastab kiiresti süsteemi terviklikkuse.
Võimaldab tõhusat remonti, asendades kahjustatud osad uute HDPE põlvedega.
Garanteerib tugevad mehaanilised sidemed, muutes remonditööd vastupidavaks ja lekkekindlaks.
Minimeerib paigaldusvigade riski, tagades täielikult integreeritud süsteemi.
Elektrofusioonkeevituse puudused
Kõrgemad paigalduskulud
Elektrofusiooni üks peamisi puudusi on liitmike kallim hind võrreldes traditsiooniliste põkkfusioonivõimalustega. Spetsiaalne disain ja sisseehitatud takistustraadid tõstavad ühiku hinda. Projekti eelarves tuleb need lisakulud arvesse võtta, eriti suuremahuliste paigalduste puhul.
Toiteallika vajadused
Elektrofusioonkeevitus nõuab juhtseadme käitamiseks ja sulatusprotsessi lõpuleviimiseks stabiilset toiteallikat. Kaugkohad või ebausaldusväärse elektriga piirkonnad võivad paigaldamise ajal probleeme tekitada. Õige planeerimine ja varutoitelahendused on viivituste vältimiseks hädavajalikud.
Näpunäide. Enne elektrofusiooniprojekti alustamist kontrollige alati toite saadavust ja liitmike ühilduvust.
Elektrofusioonirakendused
Elektrofusioonkeevitusest on saanud eelistatud meetod HDPE põlvede ühendamiseks paljudes erikeskkondades. Sellel tehnikal on ainulaadsed eelised, mis muudavad selle sobivaks mitmesuguste rakenduste jaoks, kus traditsiooniline põkkliitmine ei pruugi olla praktiline.
Elektrofusioonkeevituse peamised kasutusvaldkonnad:
Urban Utility Networks:
Electrofusion paistab silma linna infrastruktuuriprojektides. Paigaldajad seisavad sageli silmitsi piiratud ruumiga maa-alustes võlvides, kitsastes kaevikutes või rahvarohketes kommunaalkoridorides. Kompaktne varustus ja tarvikud võimaldavad tõhusat tööd ilma suuri masinaid kasutamata.
Torujuhtmete remont ja hooldus:
erakorralised remonditööd nõuavad kiirust ja töökindlust. Elektrofusioon võimaldab tehnikutel kahjustatud osad välja lõigata ja kiiresti paigaldada uued HDPE põlved. Protsess minimeerib seisakuid ja taastab teenuse minimaalsete häiretega.
Uuendused ja süsteemiuuendused:
paljud vanemad torujuhtmesüsteemid vajavad ajakohastamist, et need vastaksid kaasaegsetele standarditele. Elektrofusioonkeevitus võimaldab integreerida uusi HDPE põlved olemasolevatesse võrkudesse isegi siis, kui juurdepääs on piiratud või torude joondamine on keeruline.
Tööstusrajatised:
tehastes ja töötlemisettevõtetes on sageli piiratud juurdepääsuga keerukad torustikud. Electrofusion pakub lahendust põlvede ühendamiseks kitsastes kohtades, tagades kriitilistes süsteemides lekkekindlad ühendused.
Vee- ja gaasijaotus:
munitsipaalvee- ja gaasiettevõtted kasutavad elektriühendusi, haruliinide ja arvestite paigaldamiseks elektrifusiooni. Meetod tagab ühtlase vuugikvaliteedi, mis on oluline ohutuse ja eeskirjade järgimise tagamiseks.
Näpunäide: Elektrofusioonkeevitus on eriti väärtuslik keskkondades, kus kaevamine on kulukas või häiriv. Võimalus ühendada torusid ilma neid ulatuslikult liigutamata vähendab projekti keerukust.
Elektrofusiooni kasutamise tüüpilised stsenaariumid:
Rakenduse stsenaarium |
Miks eelistatakse elektrofusiooni? |
Piiratud linnakraavid |
Kompaktsed tööriistad mahuvad kitsastesse kohtadesse |
Torustiku avariiremont |
Kiire ja usaldusväärne vuugi loomine |
Integreerimine vanade süsteemidega |
Kohandub valesti joondatud või mittestandardsete torudega |
Tööstuslikud ümberehitused |
Töötab olemasolevate seadmete ja struktuuride ümber |
Teenindusühendused |
Tagab täpsed korratavad tulemused väikese läbimõõduga küünarnukkide puhul |
Eeliste kokkuvõte:
Vähendab suuremahuliste kaevetööde vajadust.
Toetab kiiret reageerimist avariiremondi ajal.
Pakub paindlikkust keerukate või rahvarohkete paigalduste jaoks.
Pakub järjepidevaid kvaliteetseid liitekohti keerulistes keskkondades.
Elektrofusioonkeevitus kogub jätkuvalt populaarsust sektorites, kus ruum, kiirus ja kohanemisvõime on kriitilise tähtsusega. Projektijuhid ja insenerid valivad selle meetodi usaldusväärsete ühenduste tagamiseks HDPE küünarnukid , eriti kui traditsioonilised liitmistehnikad pole teostatavad.
Butt Fusion vs Electrofusion võrdlus
Liigese tugevus ja töökindlus
HDPE küünarnuki ühendamismeetodi valimisel on vuugi tugevus ja töökindlus kriitilised tegurid. Põkksulatamine loob homogeense keevisõmbluse, mis vastab algse toru tugevusele. See protsess tagab vuugi terviklikkuse säilimise kogu torujuhtme kasutusea jooksul. Sulamistsoon muutub sama tugevaks kui toru sein, pakkudes kindlustunnet kõrgsurve- ja pingekeskkonnas.
Elektrofusioonkeevitus tagab ka töökindlad ühendused, kuid liite tugevus sõltub kasutatava liitmiku kvaliteedist ja ühilduvusest. Kuigi kaasaegsed elektrofusiooniliitmikud on konstrueeritud vastupidavust silmas pidades, võib protsess olla pinna ettevalmistamise ja joondamise suhtes tundlikum. Korralik puhastamine ja kalibreerimine on püsivate tulemuste saavutamiseks hädavajalikud.
Järgmine tabel võtab kokku vuukide võrdleva tugevuse:
Keevitusmeetod |
Liigese tugevuse kirjeldus |
Butt Fusion |
Tekitab keevisõmbluse, mis on sama tugev kui toru ise. |
Elektrofusioon |
Tugevus sõltub kasutatud liitmiku kvaliteedist. |
Põkksulatuskeevitust eelistatakse sageli kriitilise infrastruktuuri jaoks, kus on vaja maksimaalset töökindlust ja pikaajalist jõudlust. Elektrofusioon pakub tugevat alternatiivi, eriti olukordades, kus juurdepääs on piiratud või on vaja kiiret remonti.
Kulude analüüs
Kulud on torujuhtme ehitamisel ja hooldamisel endiselt määrav tegur. Butt fusion pakub madalamaid materjalikulusid, kuna liitmikud on vähem keerukad ega sisalda sisseehitatud komponente. Esialgne investeering põkkfusiooniseadmetesse võib aga olla suurem, eriti suure läbimõõduga rakenduste puhul. Ka tööjõukulud võivad kasvada, kuna on vaja oskuslikke operaatoreid ja täpset joondust.
Elektrofusiooniga kaasneb seevastu suuremad materjalikulud. Liitmikud sisaldavad sisseehitatud takistusjuhtmeid, mis tõstavad ühiku hinda. Paigalduskulud võivad olla väiksemad, kuna protsess on rohkem automatiseeritud ja nõuab vähem käsitsioskusi. Väikese läbimõõduga või remondiprojektide puhul võib elektrofusioon pakkuda kulueeliseid, vähendades tööaega ja minimeerides vajaduse erikoolituse järele.
Allolev tabel võrdleb keskmisi kulusid:
Keevitusmeetod |
Keskmine kulu liigendi kohta |
Paigalduskulu |
Materjali maksumus |
Butt Fusion |
Madalam |
Kõrgem |
Madalam |
Elektrofusioon |
Kõrgem |
Madalam |
Kõrgem |
Mõlema meetodi pikaajalised hoolduskulud jäävad madalaks. HDPE põlved on vastupidavad korrosioonile ja keemilisele rünnakule, välistades vajaduse kaitsekatete järele. Sile sisepind vähendab setete kogunemist, mis minimeerib puhastusvajadusi ning toetab tõhusust ja tootlikkust torujuhtme eluea jooksul.
HDPE küünarnukid vajavad minimaalset hooldust, mis võimaldab pikaajalist kulude kokkuhoidu.
Need on vastupidavad korrosioonile ja keemilistele rünnakutele, välistades vajaduse kaitsekatete järele.
HDPE põlvede sile sisemus vähendab setete kogunemist, minimeerides vajaduse sagedase puhastamise järele.
Paigaldamise kiirus
Paigalduskiirus mõjutab otseselt projekti ajakava ja üldist tootlikkust. Põkksulamkeevitus nõuab tavaliselt umbes 30 minutit ühe vuugi kohta. See protsess hõlmab toru ja liitmiku kuumutamist, joondamist, sulatamist ja jahutamist. Vajadus täpse joonduse ja kontrollitud tingimuste järele võib pikendada paigaldusaega, eriti keerulistes keskkondades.
Elektrofusioonkeevitus pakub kiiremat sulamistsüklit, kuumutamisajad jäävad vahemikku 40 kuni 120 sekundit. Jahutusaeg lisab veel 15–30 minutit, kuid kogu protsess on vähem töömahukas. Kompaktne varustus ja automatiseeritud juhtseadised võimaldavad tõhusat tööd kitsastes ruumides või keerukate paigutustega.
Järgmises tabelis on toodud keskmised paigaldusajad:
Keevitusmeetod |
Keskmine paigaldusaeg |
Butt Fusion |
Ligikaudu 30 minutit liigese kohta |
Elektrofusioon |
Liitmisaeg 40 kuni 120 sekundit pluss jahutusaeg 15 kuni 30 minutit |
Mõlema meetodi paigaldamise kiirust mõjutavad mitmed tegurid:
Kütteplaadi temperatuur on materjalide õigeks sulamiseks kriitiline.
Keevitusrõhk ja aeg tagavad molekulaarse põimumise ja tugeva liite.
Jahutusrõhk ja aeg hoiavad ära kokkutõmbumise ja säilitavad terviklikkuse pärast keevitamist.
Täiendavad kaalutlused hõlmavad keskkonnatingimusi, nagu päikesevalgus, mulla koostis ja temperatuurikõikumised. Pinna nõuetekohane puhastamine ja seadmete kalibreerimine on paigaldamise ajal kiiruse ja kvaliteedi säilitamiseks hädavajalikud.
Näpunäide. Elektrofusiooniliitmikud tagavad ühtlase jõudluse erinevates keskkondades, mis võib suurendada paigalduskiirust ja vähendada seisakuaega.
Nii põkkfusioon kui ka elektrofusioon toetavad õigel kasutamisel kõrget tõhususe ja tootlikkuse taset. Valik sõltub projekti suurusest, asukoha tingimustest ja kiire kasutuselevõtu vajadusest.
Varustus ja koolitus
HDPE põlvede põkksulatamise ja elektrofusioonkeevituse valik sõltub suuresti vajalikest seadmetest ja operaatorite koolitusest. Iga meetod esitab ainulaadsed nõudmised masinate, seadistuse ja oskuste arendamise osas.
Põkksulatuskeevitus tugineb tugevatele spetsiaalsetele masinatele. Need masinad peavad tagama täpse kontrolli temperatuuri ja rõhu üle. Operaatorid peavad mõistma põkkkeevitusmasina tööd, toruotste õiget käsitsemist ja jahutusprotsessi tähtsust. Seadmed sisaldavad sageli toruklambreid, kütteplaate ja kattetööriistu. Regulaarne hooldus ja kalibreerimine on keevisõmbluse ühtlase kvaliteedi tagamiseks hädavajalikud.
Elektrofusioonkeevitus kasutab kompaktseid kaasaskantavaid juhtseadmeid. Need seadmed ühendatakse sisseehitatud takistusjuhtmetega liitmikega. Protsess nõuab vähem käsitsi joondamist, kuid operaatorid peavad pöörama suurt tähelepanu ettevalmistusele, ajastusele, temperatuurile, rõhule ja jahutamisele. Elektrofusioonkeevituse koolitus kestab tavaliselt umbes kaheksa tundi. Sellel koolitusel rõhutatakse elektrofusiooniliitmike täpse sulatamise ja rangete protseduuride järgimise tähtsust.
Allolev tabel võtab kokku iga meetodi koolituse fookuse:
Keevitusmeetod |
Koolituse kestus |
Peamised fookusvaldkonnad |
Põkkfusioonkeevitus |
Määratlemata |
Põkkkeevitusmasina töö, toruotste nõuetekohane käsitsemine, jahutusprotsess |
Elektrofusioonkeevitus |
8 tundi |
Liitmike täpne liitmine, ettevalmistus, ajastus, temperatuur, rõhk, jahutus |
Märkus: Õige väljaõpe tagab ohutu töö ja kvaliteetsed liigendid. Isegi automaatjuhtimisseadmete puhul on detailidele tähelepanu pööramine kriitilise tähtsusega.
Põhipunktid:
Põkkfusioon nõuab keerukamaid seadmeid ja sügavamat arusaamist masina tööst.
Elektrofusioon lihtsustab protsessi automatiseeritud juhtimisseadmetega, kuid nõuab ettevalmistamise ja ajastuse ranget järgimist.
Mõlemad meetodid saavad kasu pidevast koolitusest ja kvaliteedikontrollist.
Hästi koolitatud meeskond suudab mõlema meetodi eeliseid maksimeerida, tagades usaldusväärsed ja vastupidavad HDPE küünarliigendid.
Parima meetodi valimine
Projekti hindamise kontrollnimekiri
HDPE küünarnuki optimaalse ühendustehnika valimine nõuab projektispetsiifiliste tegurite põhjalikku hindamist. Süstemaatiline kontrollnimekiri aitab tagada õige valiku nii põkkfusiooni kui ka elektrofusioonirakenduste jaoks:
Materjalide ühilduvus: veenduge, et valitud liitmikud sobivad ettenähtud kasutusotstarbega, näiteks veevarustus-, gaasijaotus- või äravoolusüsteemid.
Rõhu väärtused: veenduge, et liitmikud taluvad torujuhtme maksimaalset töörõhku.
Keskkonnakaalutlused: hinnake kokkupuudet UV-valguse, kemikaalide või muude keskkonnamõjuritega, mis võivad jõudlust mõjutada.
Polüetüleeni tihedus: mehaanilise tugevuse ja vastupidavuse suurendamiseks valige suurema tihedusega materjalid.
Tootja spetsifikatsioonid: taotlege ja vaadake tehnilisi andmelehti, et võrrelda toote omadusi ja tagada vastavus projekti nõuetele.
Märkus. Nende tegurite hoolikas tähelepanu toetab torujuhtmesüsteemide pikaajalist töökindlust ning maksimeerib tõhusust ja tootlikkust.
Põkksulatuskeevitus jääb enamiku stsenaariumide puhul parimaks valikuks HDPE põlvede jaoks, pakkudes võrreldamatut liitetugevust ja kulutõhusust. Elektrofusioon sobib suurepäraselt kitsastes ruumides või kiireks remondiks. FusingX HDPE Butt Fusion liitmikud paistavad silma tänu oma PE100 materjalile, laiale suurusele ja rangele kvaliteedikontrollile.
Funktsioon |
Kirjeldus |
Materjal |
PE100 kõrge tihedusega polüetüleen |
Suuruste vahemik |
63-1200 mm |
Rõhutasemed |
PN10–PN16 |
Tootmine |
Täiustatud seadmed, range kontroll |
Rakendus |
Usaldusväärsed, lekkekindlad veevarustus- ja tööstussüsteemid |
Avatud alade ja suurte torujuhtmete jaoks valige põkkfusioon. Kitsaste ruumide või remonditööde jaoks valige elektrofusioon.
KKK
Mis on HDPE küünarnukkide tagumikufusiooni peamine eelis?
Tagumiku sulandamine loob õmblusteta homogeense liigendi. See meetod tagab erakordse tugevuse ja pikaajalise töökindluse. See sobib ideaalselt kõrgsurve ja suure läbimõõduga rakenduste jaoks.
Millal peaksin elektrofusiooni valima põkkfusiooni asemel?
Elektrofusioon toimib kõige paremini kitsastes ruumides või torujuhtmete remondiks. Protsess kasutab kompaktseid seadmeid ja nõuab vähem käsitsi joondamist, mistõttu sobib see linna tehnovõrkudele ja moderniseerimisprojektidele.
Kas FusingX HDPE Butt Fusion Fittings ühildub standardsete PE-torudega?
Jah. FusingX HDPE Butt Fusion Fittings vastavad rahvusvahelistele standarditele. Need sobivad tavaliste PE vee- ja gaasitorudega, tagades hõlpsa integreerimise olemasolevatesse süsteemidesse.
Kui kaua kestab tüüpiline põkkliitliide?
Korralikult paigaldatud põkkliitliide võib tavalistes töötingimustes vastu pidada üle 50 aasta. FusingX liitmikud pakuvad suurepärast vastupidavust korrosioonile ja kemikaalidele.
Millist koolitust on vaja põkksulatus- ja elektrofusioonkeevitamiseks?
Operaatorid vajavad mõlema meetodi jaoks praktilist koolitust. Põkkfusioon nõuab teadmisi masina töö ja joondamise kohta. Elektrofusioonikoolitus keskendub ettevalmistusele, ajastusele ja automatiseeritud protseduuride järgimisele.
Kas väikese läbimõõduga HDPE küünarnukkide jaoks saab kasutada tagumikku?
Ei. Põrksulamist ei soovitata torudele, mille läbimõõt on alla 63 mm või seinapaksus alla 6 mm. Elektrofusioon on eelistatud meetod väikese läbimõõduga ühenduste jaoks.
Mis teeb FusingX HDPE Butt Fusion Fittingsist usaldusväärse valiku?
FusingX liitmikud kasutavad PE100 materjali ja ranget kvaliteedikontrolli. Need pakuvad laia mõõtmete valikut, pikka kasutusiga ja kiiret paigaldamist. Need funktsioonid tagavad vee-, gaasi- ja tööstustorustike töökindla töö.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori