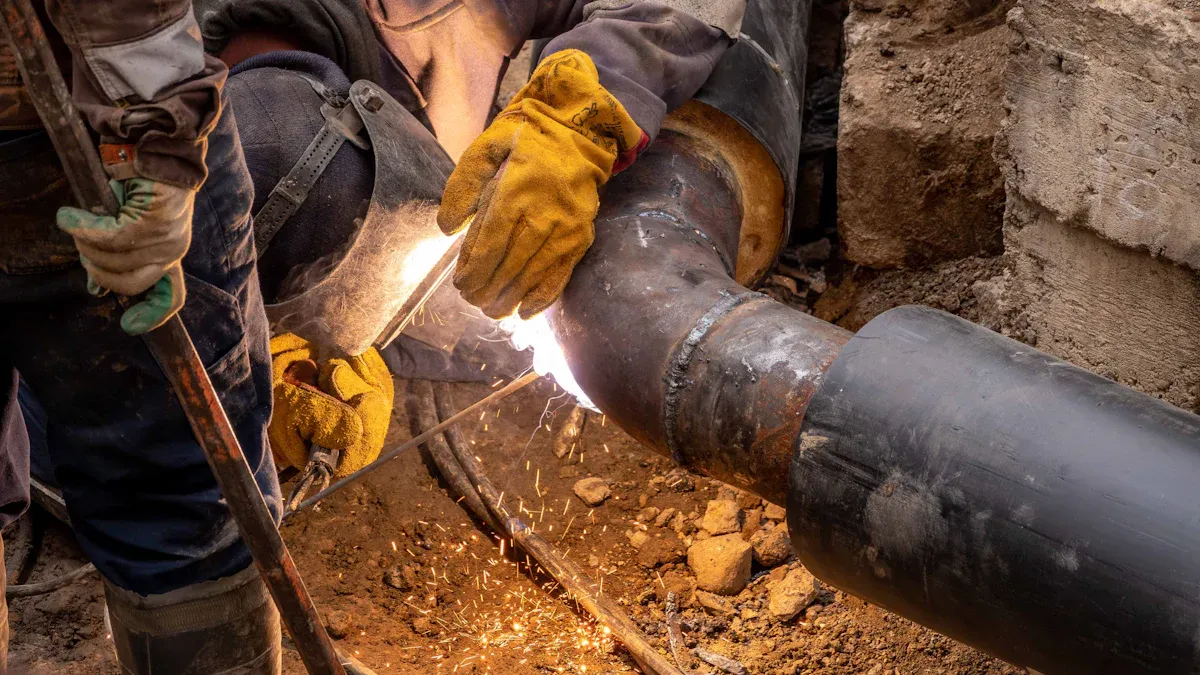
W większości zastosowań zgrzewanie doczołowe jest preferowanym wyborem do łączenia kolan HDPE, szczególnie w przypadku stosowania złączy doczołowych FusingX HDPE. Metoda ta zapewnia wyjątkową wytrzymałość połączenia, długoterminową niezawodność i efektywność kosztową. Kluczowe czynniki decyzyjne obejmują integralność złącza, szybkość instalacji i możliwość dostosowania do różnych środowisk. Poniższa tabela zawiera szybkie porównanie zapewniające natychmiastową przejrzystość.
Czynnik |
Fuzja tyłka |
Elektrofuzja |
Wspólna siła |
Doskonały |
Bardzo dobry |
Niezawodność |
Wysoki |
Wysoki |
Koszt |
Niżej |
Wyższy |
Szybkość instalacji |
Szybko |
Umiarkowany |
Wymagania przestrzenne |
Więcej |
Mniej |
Kluczowe dania na wynos
Zgrzewanie doczołowe zapewnia doskonałą wytrzymałość złącza i długoterminową niezawodność, dzięki czemu idealnie nadaje się do zastosowań wysokociśnieniowych.
Zgrzewanie elektrooporowe doskonale sprawdza się w ograniczonych przestrzeniach i szybkich naprawach dzięki kompaktowemu wyposażeniu i zautomatyzowanemu procesowi.
Opłacalność sprzyja zgrzewaniu doczołowemu, ponieważ wymaga mniej materiałów i niższych kosztów pracy w porównaniu z elektrooporem.
Szybkość montażu jest na ogół większa w przypadku elektrooporu, który może zakończyć zgrzewanie w czasie krótszym niż dwie minuty, podczas gdy zgrzewanie doczołowe zajmuje około 30 minut na każde złącze.
Obie metody wymagają specjalnego sprzętu i szkolenia; zgrzewanie doczołowe wymaga wykwalifikowanych operatorów, natomiast elektrooporyzacja upraszcza szkolenie dzięki automatyzacji.
Dokładnie rozważ wymagania projektu; zgrzewanie doczołowe jest odpowiednie dla rur o dużej średnicy, natomiast zgrzewanie elektrooporowe sprawdza się w ciasnych lub złożonych środowiskach.
W przypadku obu metod regularna konserwacja i kontrola jakości są niezbędne, aby zapewnić mocne i szczelne połączenia.
Złączki doczołowe FusingX HDPE są kompatybilne ze standardowymi rurami PE, zapewniając niezawodne działanie w różnych zastosowaniach.
Metody łączenia kolan HDPE
Połączenia kolankowe HDPE opierają się na dwóch podstawowych technikach łączenia rur: zgrzewanie doczołowe i zgrzewanie elektrooporowe. Każda metoda oferuje wyraźne zalety, dzięki czemu nadaje się do różnych wymagań projektu i środowisk instalacyjnych.
Przegląd spawania doczołowego
Zgrzewanie doczołowe jest powszechnie stosowanym procesem łączenia kolanek HDPE w wielkogabarytowych instalacjach rurowych. Technika ta polega na podgrzewaniu końców rury i złączki, aż obie powierzchnie osiągną stan stopiony. Po podgrzaniu elementy są dociskane do siebie, tworząc jednolitą spoinę. Metoda ta wymaga precyzyjnego ustawienia i kontroli podczas całego procesu stapiania. Zgrzewanie doczołowe najlepiej nadaje się do odcinków prostych i otwartych placów budowy, gdzie przestrzeń i dostęp nie są ograniczone.
Sprzęt używany do zgrzewania doczołowego obejmuje wytrzymałe zgrzewarki o większym zapotrzebowaniu na moc. Maszyny te zapewniają stałe ogrzewanie i ciśnienie, co skutkuje mocnymi, szczelnymi połączeniami. Fuzja doczołowa jest idealna do rur o dużych średnicach i zastosowań wysokociśnieniowych, takich jak miejskie wodociągi lub rurociągi przemysłowe. Proces ten zapewnia doskonałą wytrzymałość połączeń i długoterminową trwałość, co czyni go preferowanym wyborem w przypadku infrastruktury krytycznej.
Przegląd spawania elektrooporowego
Zgrzewanie elektrooporowe stanowi alternatywne rozwiązanie w przypadku montażu kolan z HDPE, szczególnie w ograniczonych przestrzeniach lub skomplikowanych układach. W tej metodzie wykorzystuje się złączki zatopione w drutach oporowych. Po podłączeniu do przenośnej zgrzewarki elektrooporowej przewody nagrzewają się i wtapiają złączkę w rurę. Proces jest wysoce zautomatyzowany i wymaga mniej ręcznego ustawiania w porównaniu do zgrzewania doczołowego.
Elektrooporyzacja jest szczególnie skuteczna w przypadku rur o małych średnicach i napraw awaryjnych. Sprzęt jest kompaktowy i zużywa mniej energii, dzięki czemu nadaje się do odległych lub ograniczonych lokalizacji. Kształtki elektrooporowe przeznaczone są do szybkich i niezawodnych połączeń, nawet przy ograniczonym dostępie. Metoda ta jest preferowana w sieciach użyteczności publicznej, scenariuszach napraw i instalacjach, w których niezbędna jest precyzja i elastyczność.
Wskazówka: Zgrzewanie elektrooporowe upraszcza łączenie rur w obszarach o ograniczonej przestrzeni lub trudnym dostępie, natomiast zgrzewanie doczołowe doskonale sprawdza się w otwartych środowiskach z większymi rurami.
Techniczna tabela porównawcza
Funkcja |
Zgrzewanie elektrooporowe |
Zgrzewanie doczołowe |
Metoda połączenia |
Wbudowane przewody oporowe, złączka bezpiecznikowa i rura |
Podgrzewa bezpośrednio końcówki rur i kształtek, a następnie ściska je razem |
Proces budowlany |
Zautomatyzowane, niższe wymagania dotyczące wyrównania |
Wymaga precyzyjnej kontroli i wyrównania |
Wymagania sprzętowe |
Przenośna maszyna, mała moc |
Większa maszyna, większa moc |
Scenariusze zastosowań |
Mała średnica, skomplikowane połączenia |
Rurociągi o dużej średnicy i na duże odległości |
Koszt |
Wyższe koszty sprzętu i montażu |
Niższe koszty armatury i wyposażenia |
Tabela typowych przypadków użycia
Metoda spawania |
Opis przypadku użycia |
Elektrofuzja |
Nadaje się do rur HDPE o małej średnicy, idealnie sprawdza się w ograniczonych przestrzeniach i doskonale nadaje się do napraw awaryjnych. |
Fuzja tyłka |
Najlepsze do rur o dużej średnicy, zastosowań wysokociśnieniowych i otwartych środowisk konstrukcyjnych. |
Obie metody zgrzewania odgrywają istotną rolę przy montażu kolan z HDPE. Wymagania projektu, wytrzymałość złącza i warunki panujące na miejscu określają najbardziej odpowiednią technikę. FusingX oferuje wysokiej jakości złączki kompatybilne zarówno z zgrzewaniem doczołowym, jak i elektrooporowym, zapewniając niezawodne działanie w różnorodnych zastosowaniach.
Zgrzewanie doczołowe kolanka HDPE
Proces łączenia tyłek
Potrzebny sprzęt
Zgrzewanie doczołowe kolanka HDPE wymaga specjalistycznego sprzętu, aby zapewnić niezawodne połączenie. Niezbędne narzędzia obejmują zgrzewarkę doczołową, obejmy do rur, płytę grzejną i narzędzie do okładzin. Spawarka musi zapewniać stabilną moc oraz precyzyjną kontrolę nad temperaturą i ciśnieniem. Operatorzy potrzebują również środków czyszczących, aby usunąć zanieczyszczenia z powierzchni rur i kształtek. Regularna konserwacja całego sprzętu ma kluczowe znaczenie dla utrzymania integralności spoiny i zapobiegania awariom podczas pracy.
Procedura krok po kroku
Proces zgrzewania doczołowego składa się z szeregu precyzyjnych etapów, które pozwalają uzyskać mocne, szczelne połączenie. Poniższa tabela przedstawia zalecane warunki pracy i czynności związane ze spawaniem kolanek HDPE:
Krok |
Opis |
1 |
Oczyścić złącza obwodu oleju i prawidłowo podłączyć wszystkie części spawarki. |
2 |
Zmierzyć napięcie zasilania i upewnić się, że odpowiada ono wymaganiom spawarki. |
3 |
Sprawdź i wyczyść płytę grzewczą; wymienić, jeśli jest uszkodzony. |
4 |
Ustaw parametry, takie jak pochłanianie ciepła i czas chłodzenia, zgodnie z procesem spawania. |
5 |
Wypoziomuj rurę i wyreguluj koncentryczność za pomocą zacisku. |
6 |
Upewnij się, że powierzchnia czołowa spawania jest gładka i równoległa, a odstęp jest mniejszy niż 0,3 mm. |
7 |
Zmierz i zapisz ciśnienie oporu (Pt) podczas spawania. |
8 |
Dostosuj ciśnienie zgrzewania (P1) w oparciu o ciśnienie oporu (Pt) i określone ciśnienie (P2). |
9 |
Rozpocznij odmierzanie czasu endotermicznego, gdy wysokość zagniatania osiągnie określoną wartość. |
10 |
Zamontuj powierzchnię spawania natychmiast po zdjęciu płyty grzewczej i równomiernie zwiększ nacisk. |
11 |
Po schłodzeniu zmniejszyć ciśnienie do zera i zdemontować elementy spawane. |
12 |
Podczas spawania poniżej zera należy podjąć środki ochronne, aby utrzymać temperaturę powierzchni. |
13 |
Upewnij się, że wszystkie elementy mające kontakt z powierzchnią spawania są czyste i suche. |
14 |
Po spawaniu należy zapewnić wystarczające naturalne chłodzenie, aby wyeliminować naprężenia wewnętrzne. |
15 |
Nie stosować zgrzewania doczołowego dla elementów o dn≤63mm lub grubości ścianki e<6mm. |
16 |
Użyj połączenia elektrooporowego dla różnych komponentów serii SDR. |
Uwaga: Utrzymanie czystego i kontrolowanego środowiska podczas procesu jest niezbędne dla optymalnej integralności złącza.
Zalety zgrzewania doczołowego
Wspólna siła
Fuzja doczołowa tworzy jednorodne połączenie, które odpowiada lub przekracza wytrzymałość oryginalnej rury. Strefa wtopienia staje się tak wytrzymała jak ściana rury, zapewniając wysoką integralność połączenia. Wytrzymałość ta jest niezbędna w zastosowaniach, w których rurociąg musi wytrzymać ciśnienie wewnętrzne i obciążenia zewnętrzne.
Efektywność kosztowa
Jedną z głównych zalet zgrzewania doczołowego jest jego opłacalność. Proces nie wymaga dodatkowych materiałów takich jak kleje czy łączniki mechaniczne. Koszty pracy pozostają niskie ze względu na stosunkowo szybki czas montażu, szczególnie przy zastosowaniu zaawansowanego sprzętu. W dłuższej perspektywie trwałość złącza zmniejsza koszty konserwacji.
Długowieczność i trwałość
Zgrzewanie doczołowe zapewnia szczelne połączenie, które jest odporne na korozję i ataki chemiczne. Złącze może trwać dziesięciolecia, często dorównując żywotności samego rurociągu. Ta trwałość sprawia, że zgrzewanie doczołowe jest preferowaną metodą w projektach infrastruktury krytycznej.
Korzyść |
Opis |
Silne stawy |
Powstałe złącze jest tak samo mocne, a nawet mocniejsze niż sama rura. |
Żadnych dodatkowych materiałów |
Fuzja doczołowa nie wymaga klejów ani łączników mechanicznych, co czyni ją czystą i niezawodną metodą łączenia. |
Szczelne połączenie |
Złącze jest szczelne, co ma kluczowe znaczenie w przypadku rurociągów gazowych i wodnych. |
Wady zgrzewania doczołowego
Złożoność sprzętu
Wady zgrzewania doczołowego obejmują złożoność wymaganego sprzętu. Operatorzy muszą używać maszyn zapewniających precyzyjną kontrolę temperatury i ciśnienia. Awarie sprzętu lub niewłaściwa kalibracja mogą prowadzić do słabych połączeń lub niespójnych spawów.
Wymagania przestrzenne
Zgrzewanie doczołowe wymaga odpowiedniej przestrzeni do ustawienia maszyny i wyrównania rur. Ograniczony dostęp lub zamknięte środowiska mogą sprawić, że proces będzie trudny. Niewspółosiowość lub zanieczyszczenie brudem lub olejem może pogorszyć jakość spoiny i zmniejszyć skuteczność połączenia.
Wskazówka: Zawsze przestrzegaj rygorystycznych środków kontroli jakości, w tym kontroli wzrokowej i regularnej konserwacji sprzętu, aby zminimalizować wady zgrzewania doczołowego i zapewnić niezawodne działanie.
Aplikacje do łączenia doczołowego
Zgrzewanie doczołowe stało się standardową metodą łączenia kolanek HDPE w wielu gałęziach przemysłu. Proces ten zapewnia niezawodne połączenia o wysokiej wytrzymałości, które spełniają wymagania nowoczesnej infrastruktury. Wszechstronność zgrzewania doczołowego pozwala na jego szerokie zastosowanie, od miejskiego zaopatrzenia w wodę po przemysłowy transport płynów.
Wiele miejskich systemów wodociągowych przy budowie rurociągów opiera się na stapianiu doczołowym. Metoda zapewnia szczelne połączenia, które są niezbędne dla utrzymania jakości wody i obniżenia kosztów jej utrzymania. Sieci dystrybucji gazu również korzystają z wytrzymałych połączeń utworzonych przez zgrzewanie doczołowe. Sieci te wymagają stałej wydajności pod ciśnieniem, a proces stapiania zapewnia niezbędną trwałość.
Obiekty przemysłowe często wybierają zgrzewanie doczołowe do rurociągów chemicznych. Proces ten jest odporny na korozję i ataki chemiczne, dzięki czemu nadaje się do transportu agresywnych płynów. W oczyszczalniach ścieków zgrzewanie doczołowe wspomaga przepływ ścieków przez złożone układy rurociągów. Bezszwowe połączenia zapobiegają wyciekom i zanieczyszczeniom, co ma kluczowe znaczenie dla bezpieczeństwa środowiska.
Zgrzewanie doczołowe jest szeroko stosowane w rolnictwie w celu zwiększenia wydajności nawadniania. W procesie tym powstają mocne, niezawodne połączenia, które wytrzymują wysokie naciski i częste użytkowanie. Rolnicy i projektanci systemów nawadniających preferują zgrzewanie doczołowe ze względu na jego długą żywotność i niskie wymagania konserwacyjne.
Działalność wydobywcza opiera się na fuzji doczołowej przy budowie rurociągów do transportu płynów. Surowe warunki panujące w środowisku górniczym wymagają połączeń odpornych na ścieranie i duże obciążenia. Zgrzewanie doczołowe spełnia te wymagania, tworząc solidne, spójne spoiny. Automatyzacja procesu zmniejsza liczbę błędów i zapewnia jednolitą jakość w dużych projektach.
W przemyśle naftowo-gazowym stosuje się także stapianie doczołowe w przypadku rurociągów naziemnych i podziemnych. Metoda wspomaga bezpieczny transport paliw i chemikaliów na duże odległości. Wykonawcy doceniają szybkość i niezawodność zgrzewania doczołowego, zwłaszcza przy pracy na rurach o dużej średnicy.
Ponadto stapianie doczołowe jest powszechne w systemach ochrony przeciwpożarowej, zbieraniu odcieków ze składowisk i geotermalnych sieciach ciepłowniczych. Każde zastosowanie korzysta ze zdolności procesu do tworzenia jednorodnych, długotrwałych połączeń. Możliwość dostosowania zgrzewania doczołowego sprawia, że jest to preferowany wybór zarówno w przypadku nowych instalacji, jak i modernizacji systemu.
Poniższa lista przedstawia typowe projekty, w których stosuje się zgrzewanie doczołowe kolanek HDPE:
Zaopatrzenie i dystrybucja wody miejskiej
Sieci przesyłowe i dystrybucyjne gazu
Systemy nawadniające w rolnictwie
Rurociągi transportujące płyn kopalniany
Przemysłowe linie do przetwarzania chemicznego
Oczyszczalnie ścieków i oczyszczalnie ścieków
Rurociągi naftowe i gazowe
Systemy ochrony przeciwpożarowej i bezpieczeństwa
Składowanie odpadów i inżynieria środowiska
Sieci geotermalne i ciepłownicze
Zgrzewanie doczołowe w dalszym ciągu wyznacza standardy dla połączeń kolanowych HDPE. Jego sprawdzona wydajność, możliwości adaptacji i opłacalność sprawiają, że jest to rozwiązanie chętnie wybierane przez inżynierów i wykonawców na całym świecie.
Zgrzewanie elektrooporowe kolanka HDPE
Proces elektrooporowy
Potrzebny sprzęt
Zgrzewanie elektrooporowe kolanek HDPE wymaga specjalnego zestawu narzędzi. Głównym elementem jest moduł sterujący elektrooporem, który zasila przewody oporowe wbudowane w złączkę. Operatorzy potrzebują również obcinaków do rur, aby zapewnić czyste, kwadratowe końce rury HDPE. Skrobaki lub obieraczki obrotowe usuwają utlenioną warstwę z powierzchni rury, co jest niezbędne do silnego stopienia. Zaciski wyrównujące utrzymują rurę i kolanko na miejscu podczas procesu. Do ustawienia prawidłowych parametrów spawania dla każdej złączki można zastosować skanery kodów kreskowych lub ręczne urządzenia wejściowe. Chusteczki czyszczące są niezbędne do usunięcia kurzu i zanieczyszczeń przed rozpoczęciem zgrzewania.
Procedura krok po kroku
Proces elektrooporu składa się z szeregu kontrolowanych etapów zapewniających niezawodne połączenie:
Przytnij końce rur HDPE pod kątem prostym i usuń wszelkie zadziory.
Zaznacz głębokość wsunięcia na rurze, aby zapewnić prawidłowe dopasowanie.
Za pomocą skrobaka usuń zewnętrzną utlenioną warstwę z powierzchni rury.
Oczyść rurę i wnętrze złączki elektrooporowej za pomocą zatwierdzonych ściereczek.
Włóż końce rur do kształtki, wyrównując je z zaznaczoną głębokością.
Zabezpieczyć zespół zaciskami wyrównującymi, aby zapobiec przesuwaniu się.
Podłączyć elektrooporową jednostkę sterującą do zacisków armatury.
Zeskanuj kod kreskowy złączki lub wprowadź ręcznie parametry zgrzewania.
Rozpocznij cykl zgrzewania. Jednostka sterująca dostarcza prąd do przewodów oporowych, podgrzewając i topiąc powierzchnie HDPE.
Przed zdjęciem zacisków i obsługą zespołu poczekaj, aż złącze ostygnie w sposób naturalny.
Uwaga: Ścisłe przestrzeganie zalecanej procedury gwarantuje mocny i szczelny system połączenia elektrooporowego.
Zalety zgrzewania elektrooporowego
Elastyczność w ciasnych przestrzeniach
Zgrzewanie elektrooporowe zapewnia znaczną elastyczność w przypadku instalacji w obszarach zamkniętych lub trudno dostępnych. Kompaktowe wyposażenie i osprzęt umożliwiają operatorom wydajną pracę w miejscach o ograniczonej przestrzeni. Metoda ta minimalizuje potrzebę stosowania dużych maszyn lub rozległych ruchów rur, dzięki czemu idealnie nadaje się do miejskich sieci użyteczności publicznej i projektów modernizacyjnych.
Niższe wymagania dotyczące umiejętności
Proces zgrzewania elektrooporowego jest wysoce zautomatyzowany. Jednostka sterująca zarządza cyklem ogrzewania, zmniejszając ryzyko błędu ludzkiego. Operatorzy nie potrzebują zaawansowanych umiejętności spawalniczych, co upraszcza szkolenie i poprawia spójność. Ta automatyzacja pomaga również zapewnić zgodność z normami regulacyjnymi w projektach infrastruktury krytycznej.
Przydatność naprawy
Elektrooporyzacja doskonale sprawdza się w scenariuszach napraw. W przypadku poważnych uszkodzeń rurociągu, takich jak pęknięcia lub dziury, technicy mogą wyciąć uszkodzony odcinek i połączyć nowe segmenty HDPE za pomocą elektrooporu. Powstałe połączenie jest tak samo mocne jak oryginalna rura, co eliminuje potrzebę stosowania dodatkowych zacisków i elementów złącznych. Gwarantuje to niezawodne połączenie mechaniczne i szybko przywraca integralność systemu.
Umożliwia skuteczną naprawę poprzez wymianę uszkodzonych sekcji na nowe kolanka HDPE.
Gwarantuje mocne wiązania mechaniczne, dzięki czemu naprawy są trwałe i szczelne.
Minimalizuje ryzyko błędów montażowych, zapewniając w pełni zintegrowany system.
Wady zgrzewania elektrooporowego
Wyższe koszty montażu
Jedną z głównych wad zgrzewania elektrooporowego jest wyższy koszt złączek w porównaniu z tradycyjnymi opcjami zgrzewania doczołowego. Specjalna konstrukcja i wbudowane przewody oporowe zwiększają cenę jednostkową. Budżety projektów muszą uwzględniać te dodatkowe wydatki, zwłaszcza w przypadku instalacji na dużą skalę.
Potrzeby zasilania
Zgrzewanie elektrooporowe wymaga stabilnego zasilania, aby sterować jednostką sterującą i zakończyć proces zgrzewania. Odległe lokalizacje lub obszary z zawodną elektrycznością mogą napotkać wyzwania podczas instalacji. Aby uniknąć opóźnień, niezbędne jest właściwe planowanie i rozwiązania w zakresie zasilania rezerwowego.
Wskazówka: Przed rozpoczęciem projektu elektrooporowego należy zawsze sprawdzić dostępność zasilania i zgodność złączy.
Zastosowania elektrooporowe
Zgrzewanie elektrooporowe stało się preferowaną metodą łączenia kolanek HDPE w wielu specjalistycznych środowiskach. Technika ta oferuje unikalne zalety, które sprawiają, że nadaje się do szeregu zastosowań, w których tradycyjne łączenie doczołowe może nie być praktyczne.
Kluczowe obszary zastosowań zgrzewania elektrooporowego:
Miejskie sieci użyteczności publicznej:
Electrofusion przoduje w projektach infrastruktury miejskiej. Instalatorzy często mają do czynienia z ograniczoną przestrzenią w podziemnych skarbcach, wąskich rowach lub zatłoczonych korytarzach użytkowych. Kompaktowe wyposażenie i osprzęt pozwalają na wydajną pracę bez konieczności stosowania dużych maszyn.
Naprawy i konserwacja rurociągów:
Naprawy awaryjne wymagają szybkości i niezawodności. Elektrofuzja umożliwia technikom wycięcie uszkodzonych sekcji i szybki montaż nowych kolanek HDPE. Proces ten minimalizuje przestoje i przywraca usługi przy minimalnych zakłóceniach.
Modernizacja i modernizacja systemu:
Wiele starszych systemów rurociągów wymaga modernizacji, aby spełnić nowoczesne standardy. Zgrzewanie elektrooporowe umożliwia integrację nowych kolanek HDPE z istniejącymi sieciami, nawet jeśli dostęp jest ograniczony lub ustawienie rur jest trudne.
Obiekty przemysłowe:
Fabryki i zakłady przetwórcze często mają skomplikowane układy rurociągów, do których dostęp jest ograniczony. Electrofusion zapewnia rozwiązanie do łączenia kolan w ciasnych przestrzeniach, zapewniając szczelne połączenia w krytycznych instalacjach.
Dystrybucja wody i gazu:
Miejskie przedsiębiorstwa wodociągowe i gazowe wykorzystują technologię elektrooporową do przyłączy, odgałęzień i instalacji licznikowych. Metoda zapewnia stałą jakość złącza, co jest istotne dla bezpieczeństwa i zgodności z przepisami.
Wskazówka: Zgrzewanie elektrooporowe jest szczególnie przydatne w środowiskach, w których wykopy są kosztowne lub uciążliwe. Możliwość łączenia rur bez ich przesuwania znacznie zmniejsza złożoność projektu.
Typowe scenariusze zastosowania elektrooporowego:
Scenariusz zastosowania |
Dlaczego preferowana jest elektrofuzja |
Zamknięte rowy miejskie |
Kompaktowe narzędzia mieszczą się w ciasnych przestrzeniach |
Awaryjne naprawy rurociągów |
Szybkie i niezawodne wspólne tworzenie |
Integracja ze starymi systemami |
Dostosowuje się do niewspółosiowych lub niestandardowych rur |
Modernizacje przemysłowe |
Działa wokół istniejącego sprzętu i konstrukcji |
Połączenia serwisowe |
Zapewnia precyzyjne i powtarzalne wyniki w przypadku kolan o małej średnicy |
Podsumowanie korzyści:
Zmniejsza potrzebę wykonywania wykopów na dużą skalę.
Wspomaga szybką reakcję podczas napraw awaryjnych.
Zapewnia elastyczność w przypadku złożonych lub zatłoczonych instalacji.
Zapewnia spójne, wysokiej jakości połączenia w trudnych warunkach.
Zgrzewanie elektrooporowe stale zyskuje na popularności w sektorach, w których przestrzeń, szybkość i możliwości adaptacji mają kluczowe znaczenie. Kierownicy projektów i inżynierowie wybierają tę metodę, aby zapewnić niezawodne połączenia Kolana HDPE , zwłaszcza gdy tradycyjne techniki stapiania nie są możliwe.
Porównanie fuzji doczołowej i elektrooporacji
Wspólna siła i niezawodność
Wytrzymałość i niezawodność połączenia to krytyczne czynniki przy wyborze metody łączenia kolanka HDPE. Fuzja doczołowa tworzy jednorodną spoinę, która odpowiada wytrzymałości oryginalnej rury. Proces ten zapewnia zachowanie integralności złącza przez cały okres użytkowania rurociągu. Strefa wtapiania staje się tak wytrzymała jak ściana rury, zapewniając pewność w środowiskach wysokiego ciśnienia i dużych naprężeń.
Zgrzewanie elektrooporowe również zapewnia niezawodne połączenia, ale wytrzymałość złącza zależy od jakości i kompatybilności użytej złączki. Chociaż nowoczesne złączki elektrooporowe zostały zaprojektowane z myślą o trwałości, proces może być bardziej wrażliwy na przygotowanie i wyrównanie powierzchni. Prawidłowe czyszczenie i kalibracja są niezbędne do osiągnięcia spójnych wyników.
Poniższa tabela podsumowuje porównawczą wytrzymałość złącza:
Metoda spawania |
Opis siły połączenia |
Fuzja tyłka |
Tworzy spoinę tak mocną jak sama rura. |
Elektrofuzja |
Wytrzymałość zależy od jakości użytego łącznika. |
Zgrzewanie doczołowe jest często preferowane w infrastrukturze krytycznej, gdzie wymagana jest maksymalna niezawodność i długoterminowa wydajność. Elektrooporność stanowi silną alternatywę, szczególnie w sytuacjach, gdy dostęp jest ograniczony lub konieczne są szybkie naprawy.
Analiza kosztów
Koszt pozostaje decydującym czynnikiem przy budowie i konserwacji rurociągów. Łączenie doczołowe zapewnia niższe koszty materiałów, ponieważ złączki są mniej skomplikowane i nie zawierają osadzonych elementów. Jednakże początkowa inwestycja w sprzęt do zgrzewania doczołowego może być wyższa, szczególnie w przypadku zastosowań o dużej średnicy. Koszty pracy mogą również wzrosnąć ze względu na zapotrzebowanie na wykwalifikowanych operatorów i precyzyjne ustawienie.
Z drugiej strony elektrooporowość wiąże się z wyższymi kosztami materiałów. Okucia zawierają wbudowane druty oporowe, co podnosi cenę jednostkową. Koszty instalacji mogą być niższe, ponieważ proces jest bardziej zautomatyzowany i wymaga mniejszych umiejętności manualnych. W przypadku projektów o małej średnicy lub napraw elektrooporowość może zapewnić korzyści kosztowe, skracając czas pracy i minimalizując potrzebę specjalistycznego szkolenia.
Poniższa tabela porównuje średnie koszty:
Metoda spawania |
Średni koszt na połączenie |
Koszt instalacji |
Koszt materiału |
Fuzja tyłka |
Niżej |
Wyższy |
Niżej |
Elektrofuzja |
Wyższy |
Niżej |
Wyższy |
Długoterminowe koszty utrzymania obu metod pozostają niskie. Kolana HDPE są odporne na korozję i ataki chemiczne, eliminując potrzebę stosowania powłok ochronnych. Gładka powierzchnia wewnętrzna zmniejsza gromadzenie się osadów, co minimalizuje wymagania dotyczące czyszczenia i zwiększa wydajność i produktywność przez cały okres eksploatacji rurociągu.
Kolana HDPE wymagają minimalnej konserwacji, co prowadzi do długoterminowych oszczędności.
Są odporne na korozję i ataki chemiczne, co eliminuje potrzebę stosowania powłok ochronnych.
Gładkie wnętrze kolanek HDPE ogranicza gromadzenie się osadów, minimalizując potrzebę częstego czyszczenia.
Szybkość instalacji
Szybkość instalacji ma bezpośredni wpływ na terminy realizacji projektów i ogólną produktywność. Zgrzewanie doczołowe zwykle wymaga około 30 minut na złącze. Proces ten obejmuje ogrzewanie, wyrównywanie, stapianie i chłodzenie rury i kształtki. Konieczność precyzyjnego ustawienia i kontrolowanych warunków może wydłużyć czas instalacji, szczególnie w trudnych warunkach.
Zgrzewanie elektrooporowe zapewnia szybszy cykl zgrzewania, a czas nagrzewania wynosi od 40 do 120 sekund. Czas chłodzenia wydłuża się o kolejne 15–30 minut, ale cały proces jest mniej pracochłonny. Kompaktowe wyposażenie i zautomatyzowane sterowanie pozwalają na wydajną pracę w ograniczonych przestrzeniach lub skomplikowanych układach.
W poniższej tabeli przedstawiono średni czas instalacji:
Metoda spawania |
Średni czas instalacji |
Fuzja tyłka |
Około 30 minut na staw |
Elektrofuzja |
Czas zgrzewania od 40 do 120 sekund plus czas chłodzenia od 15 do 30 minut |
W przypadku obu metod na szybkość instalacji wpływa kilka czynników:
Temperatura płyty grzewczej ma kluczowe znaczenie dla prawidłowego topienia materiałów.
Ciśnienie i czas zgrzewania zapewniają splątanie molekularne i mocne połączenie.
Ciśnienie i czas chłodzenia zapobiegają skurczowi i utrzymują integralność po spawaniu.
Dodatkowe kwestie obejmują warunki środowiskowe, takie jak nasłonecznienie, skład gleby i wahania temperatury. Prawidłowe czyszczenie powierzchni i kalibracja sprzętu są niezbędne do utrzymania szybkości i jakości podczas instalacji.
Wskazówka: Złączki elektrooporowe zapewniają stałą wydajność w różnych środowiskach, co może przyspieszyć instalację i skrócić przestoje.
Zarówno zgrzewanie doczołowe, jak i elektrooporowe zapewniają wysoki poziom wydajności i produktywności, jeśli są stosowane prawidłowo. Wybór zależy od wielkości projektu, warunków terenowych i potrzeby szybkiego wdrożenia.
Sprzęt i szkolenie
Wybór pomiędzy zgrzewaniem doczołowym a elektrooporowym kolanek HDPE zależy w dużej mierze od wymaganego sprzętu i przeszkolenia operatorów. Każda metoda wiąże się z wyjątkowymi wymaganiami w zakresie maszyn, konfiguracji i rozwoju umiejętności.
Zgrzewanie doczołowe opiera się na solidnych, specjalistycznych maszynach. Maszyny te muszą zapewniać precyzyjną kontrolę temperatury i ciśnienia. Operatorzy muszą rozumieć działanie zgrzewarki doczołowej, prawidłowe obchodzenie się z końcami rur oraz znaczenie procesu chłodzenia. Sprzęt często obejmuje obejmy do rur, płyty grzewcze i narzędzia do okładzin. Aby zapewnić stałą jakość spoin, niezbędna jest regularna konserwacja i kalibracja.
Zgrzewanie elektrooporowe wykorzystuje kompaktowe, przenośne jednostki sterujące. Jednostki te podłącza się do złączek z wbudowanymi przewodami oporowymi. Proces wymaga mniej ręcznego ustawiania, ale operatorzy muszą zwracać szczególną uwagę na przygotowanie, czas, temperaturę, ciśnienie i schładzanie. Szkolenie w zakresie spawania elektrooporowego trwa zazwyczaj około ośmiu godzin. Szkolenie to podkreśla znaczenie dokładnego wspawania złączek elektrooporowych i przestrzegania rygorystycznych procedur.
Poniższa tabela podsumowuje zakres szkolenia dla każdej metody:
Metoda spawania |
Czas trwania szkolenia |
Kluczowe obszary zainteresowania |
Zgrzewanie doczołowe |
Nie określono |
Obsługa zgrzewarki doczołowej, prawidłowa obsługa końcówek rur, proces chłodzenia |
Zgrzewanie elektrooporowe |
8 godzin |
Dokładne połączenie złączek, przygotowanie, czas, temperatura, ciśnienie, schładzanie |
Uwaga: Odpowiednie przeszkolenie zapewnia bezpieczną obsługę i wysoką jakość połączeń. Nawet w przypadku zautomatyzowanych kontroli dbałość o szczegóły pozostaje krytyczna.
Kluczowe punkty:
Fuzja doczołowa wymaga bardziej złożonego sprzętu i głębszego zrozumienia działania maszyny.
Elektrooporność upraszcza proces dzięki zautomatyzowanemu sterowaniu, ale wymaga ścisłego przestrzegania przygotowania i czasu.
Obie metody korzystają z ciągłych szkoleń i kontroli zapewnienia jakości.
Dobrze wyszkolony zespół może zmaksymalizować zalety obu metod, zapewniając niezawodne i trwałe połączenia kolankowe HDPE.
Wybór najlepszej metody
Lista kontrolna oceny projektu
Wybór optymalnej techniki łączenia kolanka HDPE wymaga dokładnej oceny czynników specyficznych dla projektu. Systematyczna lista kontrolna pomaga zapewnić właściwy wybór zarówno w przypadku zastosowań zgrzewania doczołowego, jak i elektrooporowego:
Zgodność materiałowa: Upewnij się, że wybrane złączki odpowiadają zamierzonemu zastosowaniu, np. zaopatrzeniu w wodę, dystrybucji gazu lub systemom kanalizacyjnym.
Wartości ciśnienia: Sprawdź, czy złączki wytrzymują maksymalne ciśnienie robocze rurociągu.
Względy środowiskowe: Oceń narażenie na światło UV, chemikalia lub inne czynniki środowiskowe, które mogą mieć wpływ na wydajność.
Gęstość polietylenu: Wybierz materiały o większej gęstości, aby uzyskać większą wytrzymałość mechaniczną i trwałość.
Specyfikacje producenta: Poproś o arkusze danych technicznych i przejrzyj je, aby porównać cechy produktu i zapewnić zgodność z wymaganiami projektu.
Uwaga: Dokładne zwrócenie uwagi na te czynniki zapewnia długoterminową niezawodność oraz maksymalizuje wydajność i produktywność systemów rurociągów.
W większości scenariuszy zgrzewanie doczołowe pozostaje najlepszym wyborem w przypadku kolan z HDPE, oferując niezrównaną wytrzymałość połączenia i efektywność kosztową. Elektrooporowość doskonale sprawdza się w ograniczonych przestrzeniach lub przy szybkich naprawach. Złączki doczołowe FusingX HDPE wyróżniają się materiałem PE100, szerokim zakresem rozmiarów i rygorystyczną kontrolą jakości.
Funkcja |
Opis |
Tworzywo |
Polietylen o dużej gęstości PE100 |
Zakres rozmiarów |
63 mm–1200 mm |
Poziomy ciśnienia |
PN10–PN16 |
Produkcja |
Zaawansowany sprzęt, ścisła kontrola |
Aplikacja |
Niezawodne, szczelne systemy wodociągowe i przemysłowe |
W przypadku otwartych lokalizacji i dużych rurociągów wybierz zgrzewanie doczołowe. W przypadku ciasnych przestrzeni lub napraw wybierz elektrooporowe.
Często zadawane pytania
Jaka jest główna zaleta zgrzewania doczołowego kolanek HDPE?
Fuzja doczołowa tworzy bezszwowe, jednorodne połączenie. Metoda ta zapewnia wyjątkową wytrzymałość i długoterminową niezawodność. Jest idealny do zastosowań wysokociśnieniowych i o dużej średnicy.
Kiedy wybrać elektrooporację zamiast zgrzewania doczołowego?
Elektrooporność najlepiej sprawdza się w zamkniętych przestrzeniach lub przy naprawach rurociągów. W procesie tym wykorzystuje się kompaktowy sprzęt i wymaga mniej ręcznego ustawiania, dzięki czemu nadaje się do stosowania w miejskich sieciach użyteczności publicznej i projektach modernizacyjnych.
Czy złączki doczołowe FusingX HDPE są kompatybilne ze standardowymi rurami PE?
Tak. Złączki doczołowe FusingX HDPE spełniają międzynarodowe standardy. Pasują do standardowych rur PE do wody i gazu, zapewniając łatwą integrację z istniejącymi systemami.
Jak długo wytrzymuje typowe połączenie doczołowe?
Prawidłowo zainstalowane złącze doczołowe może przetrwać ponad 50 lat w normalnych warunkach pracy. Złączki FusingX zapewniają doskonałą odporność na korozję i chemikalia.
Jakie szkolenie jest wymagane w przypadku zgrzewania doczołowego i elektrooporowego?
Operatorzy potrzebują praktycznego szkolenia w zakresie obu metod. Łączenie doczołowe wymaga wiedzy na temat obsługi i osiowania maszyny. Szkolenie z zakresu elektrooporacji koncentruje się na przygotowaniu, harmonogramie i przestrzeganiu zautomatyzowanych procedur.
Czy mogę zastosować zgrzewanie doczołowe w przypadku kolan z HDPE o małej średnicy?
Nie. Zgrzewanie doczołowe nie jest zalecane w przypadku rur o średnicy mniejszej niż 63 mm lub grubości ścianki poniżej 6 mm. W przypadku połączeń o małych średnicach preferowaną metodą jest elektrooporowość.
Co sprawia, że złącza doczołowe FusingX HDPE są niezawodnym wyborem?
W armaturze FusingX zastosowano materiał PE100 i ścisłą kontrolę jakości. Oferują szeroki zakres rozmiarów, długą żywotność i szybki montaż. Cechy te zapewniają niezawodne działanie rurociągów wodnych, gazowych i przemysłowych.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori