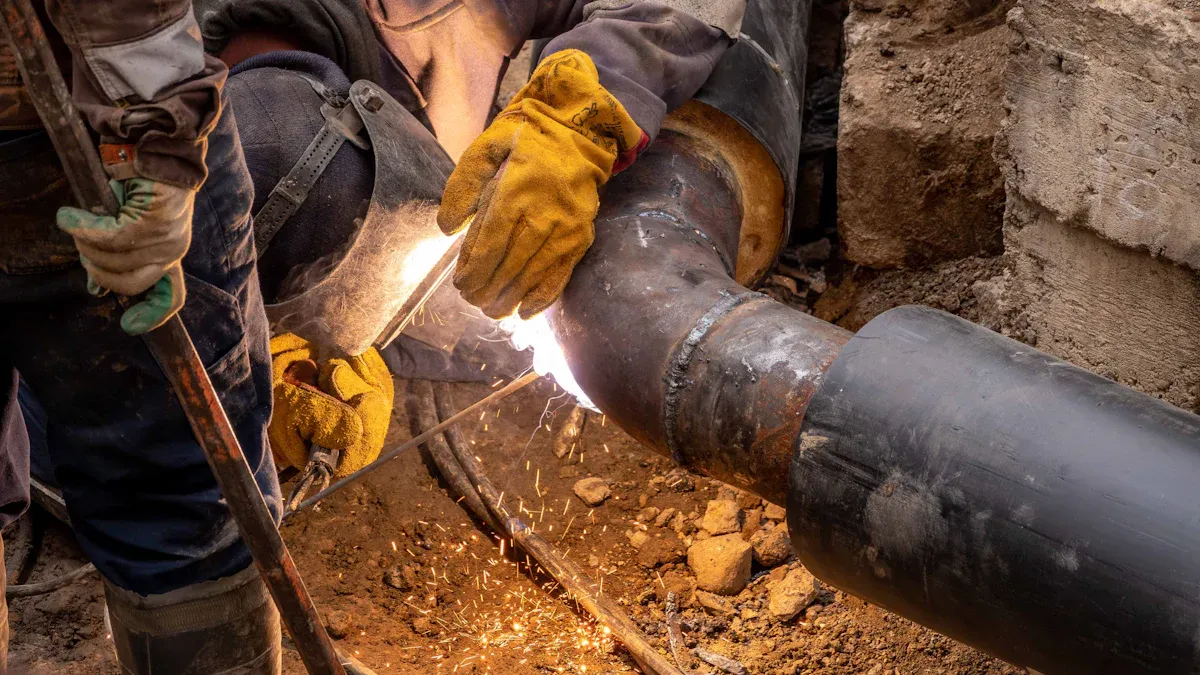
Til de fleste applikationer skiller stumpsvejsning sig ud som det foretrukne valg til sammenføjning af en hdpe-albue, især ved brug af FusingX HDPE Butt Fusion Fittings. Denne metode giver enestående fugestyrke, langsigtet pålidelighed og omkostningseffektivitet. Nøgle beslutningsfaktorer omfatter fælles integritet, installationshastighed og tilpasningsevne til forskellige miljøer. Tabellen nedenfor giver en hurtig sammenligning for øjeblikkelig klarhed.
Faktor |
Butt Fusion |
Elektrofusion |
Fælles styrke |
Fremragende |
Meget god |
Pålidelighed |
Høj |
Høj |
Koste |
Sænke |
Højere |
Installationshastighed |
Hurtig |
Moderat |
Pladskrav |
Mere |
Mindre |
Nøgle takeaways
Stumsvejsning giver fremragende fugestyrke og langsigtet pålidelighed, hvilket gør den ideel til højtryksanvendelser.
Elektrofusionssvejsning er perfekt til trange rum og hurtige reparationer, takket være dets kompakte udstyr og automatiserede proces.
Omkostningseffektivitet favoriserer butt fusion, da det kræver færre materialer og lavere arbejdsomkostninger sammenlignet med elektrofusion.
Installationshastigheden er generelt hurtigere med elektrofusion, som kan fuldføre fusion på under to minutter, mens buttfusion tager omkring 30 minutter pr. led.
Begge metoder kræver specifikt udstyr og træning; butt fusion har brug for dygtige operatører, mens elektrofusion forenkler træningen på grund af dens automatisering.
Overvej projektets krav nøje; butt fusion passer til rør med stor diameter, mens elektrofusion udmærker sig i trange eller komplekse miljøer.
Regelmæssig vedligeholdelse og kvalitetskontrol er afgørende for begge metoder for at sikre stærke, lækagesikre samlinger.
FusingX HDPE Butt Fusion Fittings er kompatible med standard PE-rør, hvilket sikrer pålidelig ydeevne på tværs af forskellige applikationer.
HDPE-albueforbindelsesmetoder
HDPE albueforbindelser er afhængige af to primære rørforbindelsesteknikker: stødsvejsning og elektrosvejsning. Hver metode giver forskellige fordele, hvilket gør dem velegnede til forskellige projektkrav og installationsmiljøer.
Butt Fusion Welding Oversigt
Stumsmeltesvejsning er en vidt udbredt proces til sammenføjning af HDPE-knæ i store rørsystemer. Teknikken involverer opvarmning af rørets ender og montering, indtil begge overflader når en smeltet tilstand. Når de er opvarmet, presses komponenterne sammen og danner en sømløs samling. Denne metode kræver præcis justering og kontrol gennem hele fusionsprocessen. Stumsvejsning er bedst egnet til lige løb og åbne byggepladser, hvor plads og adgang ikke er begrænset.
Udstyret, der bruges til stødsammensmeltning, omfatter robuste svejsemaskiner med højere effektkrav. Disse maskiner sikrer ensartet opvarmning og tryk, hvilket resulterer i stærke, lækagesikre samlinger. Butt fusion er ideel til rør med stor diameter og højtryksanvendelser, såsom kommunal vandforsyning eller industrielle rørledninger. Processen leverer fremragende fugestyrke og langtidsholdbarhed, hvilket gør den til et foretrukket valg til kritisk infrastruktur.
Oversigt over elektrofusionssvejsning
Elektrofusionssvejsning giver en alternativ løsning til HDPE-albueinstallation, især i trange rum eller komplekse layouts. Denne metode anvender fittings indlejret med modstandstråde. Når de er tilsluttet en bærbar elektrofusionssvejsemaskine, varmes ledningerne op og smelter fittingen til røret. Processen er meget automatiseret og kræver mindre manuel justering sammenlignet med butt fusion.
Elektrofusion er særligt effektiv til rør med lille diameter og nødreparationer. Udstyret er kompakt og bruger mindre strøm, hvilket gør det velegnet til fjerntliggende eller begrænsede steder. Elektrofusionsfittings er designet til hurtige og pålidelige forbindelser, selv når adgangen er begrænset. Metoden foretrækkes i forsyningsnetværk, reparationsscenarier og installationer, hvor præcision og fleksibilitet er afgørende.
Tip: Elektrofusionssvejsning forenkler rørsammenføjning i områder med begrænset plads eller udfordrende adgang, mens stødsvejsning udmærker sig i åbne miljøer med større rør.
Teknisk sammenligningstabel
Feature |
Elektrofusionssvejsning |
Butt Fusion Welding |
Tilslutningsmetode |
Indlejrede modstandstråde sikringsfitting og rør |
Opvarmer rør- og fittingender direkte og presser derefter sammen |
Byggeproces |
Automatiseret, lavere tilpasningskrav |
Kræver præcis kontrol og justering |
Udstyrskrav |
Bærbar maskine, lav effekt |
Større maskine, højere effekt |
Applikationsscenarier |
Komplekse forbindelser med lille diameter |
Langdistancerørledninger med stor diameter |
Koste |
Højere udstyr og monteringsomkostninger |
Lavere omkostninger til beslag og udstyr |
Tabel med almindelige anvendelsestilfælde
Svejsemetode |
Use Case Beskrivelse |
Elektrofusion |
Velegnet til HDPE-rør med lille diameter, ideel til trange rum og fremragende til nødreparationer. |
Butt Fusion |
Bedst til rør med stor diameter, højtryksapplikationer og åbne byggemiljøer. |
Begge fusionsmetoder spiller en afgørende rolle i HDPE-albueinstallation. Projektkrav, fugestyrke og byggepladsforhold bestemmer den mest passende teknik. FusingX tilbyder fittings af høj kvalitet, der er kompatible med både butt fusion og elektrofusion, hvilket sikrer pålidelig ydeevne på tværs af forskellige applikationer.
Butt Fusion Welding til HDPE albue
Butt Fusion Process
Nødvendigt udstyr
Stumsmeltesvejsning til en hdpe-albue kræver specialudstyr for at sikre en pålidelig forbindelse. De væsentlige værktøjer omfatter en stødsvejsemaskine, rørklemmer, en varmeplade og et frontværktøj. Svejsemaskinen skal give stabil effekt og præcis kontrol over temperatur og tryk. Operatører har også brug for rengøringsmidler til at fjerne forurenende stoffer fra røret og fittingsoverfladerne. Regelmæssig vedligeholdelse af alt udstyr er afgørende for at bevare svejseintegriteten og forhindre fejl under drift.
Trin-for-trin procedure
Butt fusion-processen følger en række præcise trin for at opnå en stærk, lækagesikker samling. Tabellen nedenfor viser de anbefalede driftsbetingelser og handlinger for svejsning af HDPE-knæ:
Trin |
Beskrivelse |
1 |
Rengør oliekredsløbets samlinger og tilslut alle dele af svejsemaskinen korrekt. |
2 |
Mål strømforsyningsspændingen og bekræft, at den opfylder kravene til svejsemaskinen. |
3 |
Kontroller og rengør varmepladen; udskift hvis beskadiget. |
4 |
Indstil parametre som varmeabsorption og afkølingstid i henhold til svejseprocessen. |
5 |
Niveller røret og juster koncentriciteten ved hjælp af en klemme. |
6 |
Sørg for, at svejseendefladen er glat og parallel med et mellemrum på mindre end 0,3 mm. |
7 |
Mål og noter træktrykket (Pt) under svejsning. |
8 |
Juster svejsetrykket (P1) baseret på modstandstrykket (Pt) og specificeret tryk (P2). |
9 |
Start endoterm timing, når krympehøjden når den angivne værdi. |
10 |
Monter svejsefladen umiddelbart efter fjernelse af varmepladen og øg trykket jævnt. |
11 |
Reducer trykket til nul efter afkølingstid og adskil svejsede komponenter. |
12 |
Træf beskyttelsesforanstaltninger ved svejsning under nul for at opretholde overfladetemperaturen. |
13 |
Sørg for, at alle emner i kontakt med svejseoverfladen er rene og tørre. |
14 |
Tillad tilstrækkelig naturlig afkøling efter svejsning for at eliminere indre stress. |
15 |
Brug ikke butt fusion til komponenter med dn≤63mm eller vægtykkelse e<6mm. |
16 |
Brug elektrofusionsforbindelse til forskellige komponenter i SDR-serien. |
Bemærk: At opretholde et rent og kontrolleret miljø under processen er afgørende for optimal ledintegritet.
Fordele ved Butt Fusion Welding
Fælles styrke
Butt fusion skaber en homogen samling, der matcher eller overgår styrken af det originale rør. Fusionszonen bliver lige så robust som rørvæggen, hvilket sikrer høj samlingsintegritet. Denne styrke er afgørende for applikationer, hvor rørledningen skal modstå internt tryk og eksterne belastninger.
Omkostningseffektivitet
En af de vigtigste fordele ved butt fusion er dens omkostningseffektivitet. Processen kræver ikke yderligere materialer såsom klæbemidler eller mekaniske fastgørelsesmidler. Arbejdsomkostninger forbliver lave på grund af den relativt hurtige installationstid, især ved brug af avanceret udstyr. På lang sigt reducerer fugens holdbarhed udgifter til vedligeholdelse.
Lang levetid og holdbarhed
Stumsmeltesvejsning leverer en lækagesikker forbindelse, der modstår korrosion og kemisk angreb. Samlingen kan holde i årtier og matcher ofte selve rørledningens levetid. Denne holdbarhed gør butt fusion til en foretrukken metode til kritiske infrastrukturprojekter.
Fordel |
Beskrivelse |
Stærke led |
Den resulterende samling er lige så stærk som eller endda stærkere end selve røret. |
Ingen yderligere materialer |
Butt fusion kræver ikke klæbemidler eller mekaniske fastgørelsesmidler, hvilket gør det til en ren, pålidelig sammenføjningsmetode. |
Lækagesikker tilslutning |
Samlingen er lækagesikker, hvilket er afgørende for gas- og vandrørledningsapplikationer. |
Ulemper ved Butt Fusion Welding
Udstyrs kompleksitet
Ulemperne ved butt fusion inkluderer kompleksiteten af det nødvendige udstyr. Operatører skal bruge maskiner, der giver præcis kontrol over temperatur og tryk. Udstyrsfejl eller ukorrekt kalibrering kan føre til svage samlinger eller inkonsistente svejsninger.
Pladskrav
Stumsvejsning kræver tilstrækkelig plads til maskinopsætning og rørjustering. Begrænset adgang eller begrænsede miljøer kan gøre processen udfordrende. Fejljustering eller forurening fra snavs eller olie kan kompromittere svejsekvaliteten og reducere samlingens effektivitet.
Tip: Følg altid strenge kvalitetskontrolforanstaltninger, herunder visuel inspektion og regelmæssig vedligeholdelse af udstyr, for at minimere ulemperne ved butt fusion og sikre pålidelig ydeevne.
Butt Fusion-applikationer
Stumsmeltesvejsning er blevet standardsammenføjningsmetoden for HDPE-albuer i mange industrier. Denne proces leverer pålidelige, højstyrke samlinger, der opfylder kravene fra moderne infrastruktur. Alsidigheden af butt fusion gør det muligt at betjene en bred vifte af applikationer, fra kommunal vandforsyning til industriel væsketransport.
Mange kommunale vandsystemer er afhængige af butt fusion til rørledningskonstruktion. Metoden sikrer tætte forbindelser, som er afgørende for at opretholde vandkvaliteten og reducere vedligeholdelsesomkostningerne. Gasdistributionsnetværk drager også fordel af de robuste samlinger skabt af stødsvejsning. Disse netværk kræver ensartet ydeevne under pres, og fusionsprocessen giver den nødvendige holdbarhed.
Industrielle faciliteter vælger ofte butt fusion til kemiske rørledninger. Processen modstår korrosion og kemisk angreb, hvilket gør den velegnet til transport af aggressive væsker. I spildevandsrensningsanlæg understøtter stumpsvejsning bevægelsen af spildevand gennem komplekse rørlayouts. De sømløse samlinger forhindrer lækager og forurening, hvilket er afgørende for miljøsikkerheden.
Stumsmeltesvejsning er meget udbredt i landbruget for at forbedre kunstvandingseffektiviteten. Processen skaber stærke, pålidelige samlinger, der modstår høje tryk og hyppig brug. Landmænd og kunstvandingsdesignere foretrækker butt fusion på grund af dens lange levetid og lave vedligeholdelseskrav.
Minedrift afhænger af butt fusion for at konstruere rørledninger til væsketransport. De barske forhold i minemiljøer kræver samlinger, der kan klare slid og tunge belastninger. Stumsvejsning opfylder disse krav ved at producere robuste, ensartede svejsninger. Automatiseringen af processen reducerer fejl og sikrer ensartet kvalitet på tværs af store projekter.
Olie- og gasindustrien anvender også butt fusion til overjordiske og nedgravede rørledninger. Metoden understøtter sikker transport af brændstoffer og kemikalier over lange afstande. Entreprenører sætter pris på hastigheden og pålideligheden af stødsammensmeltning, især når de arbejder på rør med stor diameter.
Derudover er butt fusion almindelig i brandsikringssystemer, opsamling af perkolat fra lossepladser og jordvarmenetværk. Hver applikation drager fordel af processens evne til at skabe homogene, langtidsholdbare samlinger. Butt fusionens tilpasningsevne gør det til et foretrukket valg til både nye installationer og systemopgraderinger.
Følgende liste fremhæver typiske projekter, der bruger stødsvejsning til HDPE-albuer:
Kommunal vandforsyning og distribution
Gastransmissions- og distributionsnet
Landbrugsvandingssystemer
Rørledninger til transport af minevæske
Industrielle kemiske behandlingslinjer
Spildevands- og rensningsanlæg
Olie- og gasrørledninger
Brandsikrings- og sikkerhedssystemer
Losseplads og miljøteknik
Jordvarme- og fjernvarmenet
Stumsvejsning fortsætter med at sætte standarden for HDPE-knæforbindelser. Dens dokumenterede ydeevne, tilpasningsevne og omkostningseffektivitet gør den til den bedste løsning for ingeniører og entreprenører over hele verden.
Elektrofusionssvejsning til HDPE-albue
Elektrofusionsproces
Nødvendigt udstyr
Elektrofusionssvejsning til HDPE albuer kræver et specifikt sæt værktøjer. Hovedkomponenten er elektrofusionskontrolenheden, som leverer strøm til de indlejrede modstandsledninger i fittingen. Operatører har også brug for rørskærere for at sikre rene, firkantede ender på HDPE-røret. Skrabere eller roterende skrællere fjerner det oxiderede lag fra røroverfladen, hvilket er afgørende for en stærk sammensmeltning. Justeringsklemmer holder røret og albuen på plads under processen. Stregkodescannere eller manuelle input-enheder kan bruges til at indstille de korrekte svejseparametre for hver fitting. Rengøringsservietter er nødvendige for at fjerne støv og urenheder, før fusionen påbegyndes.
Trin-for-trin procedure
Elektrofusionsprocessen følger en række kontrollerede trin for at skabe en pålidelig samling:
Skær HDPE-rørenderne firkantede og fjern eventuelle grater.
Marker indføringsdybden på røret for at sikre korrekt montering.
Brug en skraber til at fjerne det ydre oxiderede lag fra røroverfladen.
Rengør både røret og indersiden af elektrofusionsfittingen med godkendte servietter.
Indsæt rørenderne i fittingen, og flugt dem med den markerede dybde.
Fastgør samlingen med justeringsklemmer for at forhindre bevægelse.
Tilslut elektrofusionskontrolenheden til monteringsterminalerne.
Scan den passende stregkode, eller indtast svejseparametrene manuelt.
Start fusionscyklussen. Styreenheden leverer strøm til modstandsledningerne, opvarmer og smelter HDPE-overfladerne.
Lad samlingen afkøle naturligt, før du fjerner klemmerne og håndterer samlingen.
Bemærk: Streng overholdelse af den anbefalede procedure sikrer et stærkt, lækagesikkert elektrofusionssamlingssystem.
Fordele ved elektrofusionssvejsning
Fleksibilitet i trange rum
Elektrofusionssvejsning giver betydelig fleksibilitet til installationer i begrænsede eller svært tilgængelige områder. Det kompakte udstyr og fittings giver operatører mulighed for at arbejde effektivt, hvor pladsen er begrænset. Denne metode minimerer behovet for store maskiner eller omfattende rørbevægelser, hvilket gør den ideel til byforsyningsnetværk og eftermonteringsprojekter.
Lavere færdighedskrav
Processen med elektrofusionssvejsning er stærkt automatiseret. Styreenheden styrer opvarmningscyklussen, hvilket reducerer risikoen for menneskelige fejl. Operatører har ikke brug for avancerede svejsefærdigheder, hvilket forenkler træningen og forbedrer konsistensen. Denne automatisering hjælper også med at sikre overholdelse af regulatoriske standarder i kritiske infrastrukturprojekter.
Reparationsegnethed
Elektrofusion udmærker sig i reparationsscenarier. Når en rørledning lider alvorlig skade, såsom revner eller huller, kan teknikere skære den berørte sektion ud og bruge elektrofusion til at forbinde nye HDPE-segmenter. Den resulterende samling er lige så stærk som det originale rør, hvilket eliminerer behovet for yderligere klemmer eller fastgørelseselementer. Dette garanterer en pålidelig mekanisk binding og genopretter systemets integritet hurtigt.
Muliggør effektive reparationer ved at udskifte beskadigede sektioner med nye HDPE albuer.
Garanterer stærke mekaniske bindinger, hvilket gør reparationer holdbare og lækagesikre.
Minimerer risikoen for installationsfejl og sikrer et fuldt integreret system.
Ulemper ved elektrofusionssvejsning
Højere monteringsomkostninger
En af de største ulemper ved elektrofusion er de højere omkostninger ved fittings sammenlignet med traditionelle butt fusion muligheder. Det specialiserede design og indlejrede modstandstråde øger prisen pr. enhed. Projektbudgetter skal tage højde for disse merudgifter, især ved store installationer.
Behov for strømforsyning
Elektrofusionssvejsning kræver en stabil strømforsyning for at betjene styreenheden og fuldføre fusionsprocessen. Fjerntliggende steder eller områder med upålidelig elektricitet kan stå over for udfordringer under installationen. Korrekt planlægning og backup strømløsninger er afgørende for at undgå forsinkelser.
Tip: Kontroller altid strømtilgængelighed og tilpasningskompatibilitet, før du starter et elektrofusionsprojekt.
Elektrofusionsapplikationer
Elektrofusionssvejsning er blevet en foretrukken metode til sammenføjning af HDPE-albuer i mange specialiserede miljøer. Denne teknik tilbyder unikke fordele, der gør den velegnet til en række applikationer, hvor traditionel butt-fusion måske ikke er praktisk.
Nøgleanvendelsesområder for elektrofusionssvejsning:
Urban Utility Networks:
Elektrofusion udmærker sig i byinfrastrukturprojekter. Installatører står ofte over for begrænset plads i underjordiske hvælvinger, smalle skyttegrave eller overfyldte forsyningskorridorer. Det kompakte udstyr og beslag giver mulighed for effektivt arbejde uden behov for store maskiner.
Reparationer og vedligeholdelse af rørledninger:
Nødreparationer kræver hurtighed og pålidelighed. Elektrofusion gør det muligt for teknikere at skære beskadigede sektioner ud og hurtigt installere nye HDPE-knæ. Processen minimerer nedetid og genopretter service med minimal afbrydelse.
Eftermontering og systemopgraderinger:
Mange ældre rørledningssystemer har brug for opgraderinger for at opfylde moderne standarder. Elektrofusionssvejsning giver mulighed for integration af nye HDPE-bøjninger i eksisterende netværk, selv når adgangen er begrænset, eller rørjusteringen er udfordrende.
Industrielle faciliteter:
Fabrikker og forarbejdningsanlæg har ofte komplekse rørsystemer med begrænset adgang. Elektrofusion giver en løsning til at forbinde albuer i trange rum, hvilket sikrer lækagesikre samlinger i kritiske systemer.
Vand- og gasdistribution:
Kommunale vand- og gasforsyninger bruger elektrofusion til serviceforbindelser, stikledninger og målerinstallationer. Metoden sikrer ensartet fugekvalitet, hvilket er afgørende for sikkerhed og overholdelse af lovgivning.
Tip: Elektrofusionssvejsning er især værdifuld i miljøer, hvor udgravning er dyr eller forstyrrende. Muligheden for at samle rør uden at flytte dem reducerer projektets kompleksitet betydeligt.
Typiske scenarier for elektrofusionsbrug:
Applikationsscenario |
Hvorfor elektrofusion foretrækkes |
Afgrænsede bygrave |
Kompakt værktøj passer på trange steder |
Nødreparationer af rørledninger |
Hurtig, pålidelig fugedannelse |
Integration med gamle systemer |
Tilpasser sig fejljusterede eller ikke-standard rør |
Industrielle eftermonteringer |
Arbejder omkring eksisterende udstyr og strukturer |
Serviceforbindelser |
Sikrer præcise, gentagelige resultater for albuer med lille diameter |
Oversigt over fordele:
Reducerer behovet for storskala udgravning.
Understøtter hurtig reaktion under nødreparationer.
Giver fleksibilitet til komplekse eller overfyldte installationer.
Leverer ensartede samlinger af høj kvalitet i udfordrende miljøer.
Elektrofusionssvejsning bliver ved med at vinde popularitet i sektorer, hvor plads, hastighed og tilpasningsevne er afgørende. Projektledere og ingeniører vælger denne metode for at sikre pålidelige forbindelser til HDPE-albuer , især når traditionelle fusionsteknikker ikke er mulige.
Butt Fusion vs Elektrofusion sammenligning
Ledstyrke og pålidelighed
Ledstyrke og pålidelighed er kritiske faktorer, når man vælger en sammenføjningsmetode til en HDPE-albue. Stumpsammensmeltning skaber en homogen svejsning, der matcher styrken af det originale rør. Denne proces sikrer, at samlingens integritet opretholdes i hele rørledningens levetid. Fusionszonen bliver lige så robust som rørvæggen, hvilket giver tillid til højtryks- og højspændingsmiljøer.
Elektrofusionssvejsning giver også pålidelige forbindelser, men styrken af samlingen afhænger af kvaliteten og kompatibiliteten af den anvendte fitting. Mens moderne elektrofusionsfittings er konstrueret til holdbarhed, kan processen være mere følsom over for overfladeforberedelse og justering. Korrekt rengøring og kalibrering er afgørende for at opnå ensartede resultater.
Følgende tabel opsummerer den komparative ledstyrke:
Svejsemetode |
Ledstyrkebeskrivelse |
Butt Fusion |
Giver en svejsning lige så stærk som selve røret. |
Elektrofusion |
Styrken afhænger af kvaliteten af den anvendte beslag. |
Stumsmeltesvejsning foretrækkes ofte til kritisk infrastruktur, hvor maksimal pålidelighed og langsigtet ydeevne er påkrævet. Elektrofusion er et stærkt alternativ, især i situationer, hvor adgangen er begrænset eller hurtige reparationer er nødvendige.
Omkostningsanalyse
Omkostninger er fortsat en afgørende faktor i forbindelse med konstruktion og vedligeholdelse af rørledninger. Butt fusion giver lavere materialeomkostninger, fordi fittings er mindre komplekse og ikke indeholder indlejrede komponenter. Imidlertid kan den indledende investering i butt fusion-udstyr være højere, især til applikationer med stor diameter. Arbejdsomkostninger kan også stige på grund af behovet for dygtige operatører og præcis justering.
Elektrofusion involverer på den anden side højere materialeomkostninger. Beslagene indeholder indstøbte modstandstråde, som øger prisen pr. Installationsomkostningerne kan være lavere, da processen er mere automatiseret og kræver mindre manuelle færdigheder. For projekter med lille diameter eller reparation kan elektrofusion give omkostningsfordele ved at reducere arbejdstiden og minimere behovet for specialiseret uddannelse.
Tabellen nedenfor sammenligner de gennemsnitlige omkostninger:
Svejsemetode |
Gennemsnitlig pris pr. led |
Installationsomkostninger |
Materialeomkostninger |
Butt Fusion |
Sænke |
Højere |
Sænke |
Elektrofusion |
Højere |
Sænke |
Højere |
Langsigtede vedligeholdelsesomkostninger for begge metoder forbliver lave. HDPE albuer modstår korrosion og kemisk angreb, hvilket eliminerer behovet for beskyttende belægninger. Den glatte indvendige overflade reducerer sedimentopbygning, hvilket minimerer rengøringskravene og understøtter effektivitet og produktivitet i hele rørledningens levetid.
HDPE albuer kræver minimal vedligeholdelse, hvilket fører til langsigtede omkostningsbesparelser.
De er modstandsdygtige over for korrosion og kemiske angreb, hvilket eliminerer behovet for beskyttende belægninger.
Det glatte indre af HDPE-albuerne reducerer sedimentopbygning, hvilket minimerer behovet for hyppig rengøring.
Installationshastighed
Installationshastigheden påvirker projektets tidslinjer og den samlede produktivitet direkte. Stumsvejsning kræver typisk omkring 30 minutter pr. samling. Denne proces omfatter opvarmning, justering, sammensmeltning og afkøling af rør og fitting. Behovet for præcis justering og kontrollerede forhold kan forlænge installationstiden, især i udfordrende miljøer.
Elektrofusionssvejsning giver en hurtigere fusionscyklus med opvarmningstider fra 40 til 120 sekunder. Køletiden tilføjer yderligere 15 til 30 minutter, men den samlede proces er mindre arbejdskrævende. Det kompakte udstyr og de automatiserede kontroller giver mulighed for effektivt arbejde i trange rum eller komplekse layouts.
Følgende tabel fremhæver de gennemsnitlige installationstider:
Svejsemetode |
Gennemsnitlig installationstid |
Butt Fusion |
Cirka 30 minutter pr. led |
Elektrofusion |
Fusionstid på 40 til 120 sekunder, plus afkølingstid på 15 til 30 minutter |
Flere faktorer påvirker installationshastigheden for begge metoder:
Varmepladens temperatur er afgørende for korrekt smeltning af materialer.
Svejsetryk og tid sikrer molekylær sammenfiltring og en stærk samling.
Køletryk og tid forhindrer krympning og bevarer integriteten efter svejsning.
Yderligere overvejelser omfatter miljøforhold såsom sollys, jordsammensætning og temperaturudsving. Korrekt overfladerengøring og udstyrskalibrering er afgørende for at opretholde hastighed og kvalitet under installationen.
Tip: Elektrofusionsfittings giver ensartet ydeevne i forskellige miljøer, hvilket kan øge installationshastigheden og reducere nedetiden.
Både butt fusion og elektrofusion understøtter høje niveauer af effektivitet og produktivitet, når de anvendes korrekt. Valget afhænger af projektets størrelse, stedets forhold og behovet for hurtig implementering.
Udstyr og træning
Valget mellem stødsvejsning og elektrosvejsning til HDPE-albuer afhænger i høj grad af det nødvendige udstyr og den nødvendige træning for operatører. Hver metode stiller unikke krav med hensyn til maskineri, opsætning og kompetenceudvikling.
Stumsvejsning er afhængig af robuste, specialiserede maskiner. Disse maskiner skal levere præcis kontrol over temperatur og tryk. Operatører skal forstå betjeningen af stødsvejsemaskinen, korrekt håndtering af rørender og vigtigheden af køleprocessen. Udstyret inkluderer ofte rørklemmer, varmeplader og frontværktøjer. Regelmæssig vedligeholdelse og kalibrering er afgørende for at sikre ensartet svejsekvalitet.
Elektrofusionssvejsning bruger kompakte, bærbare styreenheder. Disse enheder forbindes til fittings med indlejrede modstandsledninger. Processen kræver mindre manuel justering, men operatører skal være meget opmærksomme på forberedelse, timing, temperatur, tryk og nedkøling. Træning til elektrofusionssvejsning varer typisk omkring otte timer. Denne træning understreger vigtigheden af nøjagtig sammensmeltning af elektrofusionsfittings og at følge strenge procedurer.
Tabellen nedenfor opsummerer træningsfokus for hver metode:
Svejsemetode |
Uddannelsens varighed |
Nøgle fokusområder |
Butt Fusion Welding |
Ikke specificeret |
Betjening af stødsvejsemaskine, korrekt håndtering af rørender, køleproces |
Elektrofusionssvejsning |
8 timer |
Nøjagtig sammensmeltning af fittings, forberedelse, timing, temperatur, tryk, nedkøling |
Bemærk: Korrekt træning sikrer sikker drift og led af høj kvalitet. Selv med automatiserede kontroller forbliver opmærksomhed på detaljer kritisk.
Nøglepunkter:
Butt fusion kræver mere komplekst udstyr og en dybere forståelse af maskindrift.
Elektrofusion forenkler processen med automatiserede kontroller, men kræver nøje overholdelse af forberedelse og timing.
Begge metoder nyder godt af løbende uddannelse og kvalitetssikringstjek.
Et veluddannet team kan maksimere fordelene ved begge metoder og sikre pålidelige og holdbare HDPE-albueforbindelser.
Valg af den bedste metode
Tjekliste til projektvurdering
At vælge den optimale sammenføjningsteknik til en hdpe-albue kræver en grundig evaluering af projektspecifikke faktorer. En systematisk tjekliste hjælper med at sikre det rigtige valg til både buttfusion og elektrofusionsapplikationer:
Materialekompatibilitet: Bekræft, at de valgte fittings passer til den påtænkte brug, såsom vandforsyning, gasdistribution eller afløbssystemer.
Trykklassificeringer: Bekræft, at fittings kan klare det maksimale driftstryk i rørledningen.
Miljømæssige overvejelser: Vurder eksponering for UV-lys, kemikalier eller andre miljøbelastninger, der kan påvirke ydeevnen.
Densitet af polyethylen: Vælg materialer med højere densitet for forbedret mekanisk styrke og holdbarhed.
Producentspecifikationer: Anmod om og gennemgå tekniske datablade for at sammenligne produktfunktioner og sikre overholdelse af projektkrav.
Bemærk: Omhyggelig opmærksomhed på disse faktorer understøtter langsigtet pålidelighed og maksimerer effektivitet og produktivitet i rørledningssystemer.
Stumsvejsning er fortsat det bedste valg til HDPE-knæ i de fleste scenarier, hvilket giver uovertruffen fugestyrke og omkostningseffektivitet. Elektrofusion udmærker sig i trange rum eller til hurtige reparationer. FusingX HDPE Butt Fusion Fittings skiller sig ud på grund af deres PE100-materiale, brede størrelsesområde og streng kvalitetskontrol.
Feature |
Beskrivelse |
Materiale |
PE100 polyethylen med høj densitet |
Størrelsesområde |
63 mm-1200 mm |
Trykniveauer |
PN10-PN16 |
Fremstilling |
Avanceret udstyr, streng inspektion |
Anvendelse |
Pålidelige, lækagesikre vandforsyning og industrielle systemer |
For åbne steder og store rørledninger skal du vælge butt fusion. For trange pladser eller reparationer, vælg elektrofusion.
FAQ
Hvad er den største fordel ved butt fusion til HDPE-albuer?
Butt fusion skaber en sømløs, homogen samling. Denne metode giver enestående styrke og langsigtet pålidelighed. Den er ideel til højtryks- og applikationer med stor diameter.
Hvornår skal jeg vælge elektrofusion frem for butt fusion?
Elektrofusion fungerer bedst i lukkede rum eller til rørledningsreparationer. Processen bruger kompakt udstyr og kræver mindre manuel justering, hvilket gør den velegnet til urbane forsyningsnetværk og eftermonteringsprojekter.
Er FusingX HDPE Butt Fusion Fittings kompatible med standard PE-rør?
Ja. FusingX HDPE Butt Fusion Fittings overholder internationale standarder. De passer til standard PE vand- og gasrør, hvilket sikrer nem integration i eksisterende systemer.
Hvor længe holder en typisk butt fusion joint?
En korrekt installeret stødfuge kan holde i over 50 år under normale driftsforhold. FusingX-fittings giver fremragende modstandsdygtighed over for korrosion og kemikalier.
Hvilken uddannelse kræves til stødsvejsning og elektrofusionssvejsning?
Operatører har brug for praktisk træning for begge metoder. Butt fusion kræver viden om maskindrift og justering. Elektrofusionstræning fokuserer på forberedelse, timing og at følge automatiserede procedurer.
Kan jeg bruge butt fusion til HDPE-albuer med lille diameter?
Nej. Butt fusion anbefales ikke til rør med diametre mindre end 63 mm eller vægtykkelse under 6 mm. Elektrofusion er den foretrukne metode til forbindelser med lille diameter.
Hvad gør FusingX HDPE Butt Fusion Fittings til et pålideligt valg?
FusingX fittings bruger PE100 materiale og streng kvalitetskontrol. De tilbyder et bredt størrelsesområde, lang levetid og hurtig installation. Disse funktioner sikrer pålidelig ydeevne til vand-, gas- og industrielle rørledninger.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori