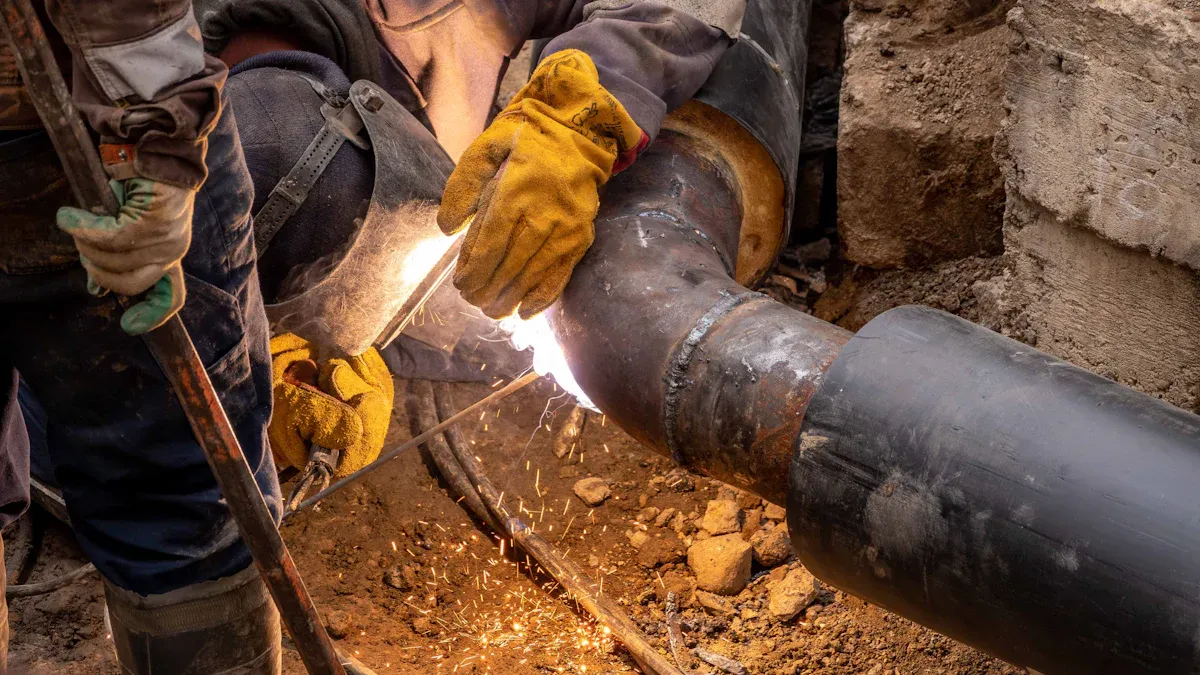
Կիրառումների մեծ մասի համար ետնամասի միաձուլման եռակցումը առանձնանում է որպես hdpe անկյունը միացնելու նախընտրելի ընտրություն, հատկապես FusingX HDPE Butt Fusion կցամասեր օգտագործելիս: Այս մեթոդը ապահովում է հոդերի բացառիկ ամրություն, երկարաժամկետ հուսալիություն և ծախսերի արդյունավետություն: Որոշման հիմնական գործոնները ներառում են համատեղ ամբողջականությունը, տեղադրման արագությունը և հարմարվողականությունը տարբեր միջավայրերին: Ստորև բերված աղյուսակը առաջարկում է արագ համեմատություն անմիջական պարզության համար:
Գործոն |
Հետույք Fusion |
Էլեկտրաֆուզիա |
Համատեղ ուժ |
Գերազանց |
Շատ լավ |
Հուսալիություն |
Բարձր |
Բարձր |
Արժեքը |
Ստորին |
Ավելի բարձր |
Տեղադրման արագություն |
Արագ |
Չափավոր |
Տիեզերքի պահանջներ |
Ավելին |
Ավելի քիչ |
Հիմնական Takeaways
Հետույքի միաձուլման եռակցումն առաջարկում է հոդի գերազանց ամրություն և երկարաժամկետ հուսալիություն, ինչը այն դարձնում է իդեալական բարձր ճնշման կիրառման համար:
Էլեկտրաֆուզիոն եռակցումը կատարյալ է սահմանափակ տարածքների և արագ վերանորոգման համար՝ շնորհիվ իր կոմպակտ սարքավորումների և ավտոմատացված գործընթացի:
Ծախսերի արդյունավետությունը նպաստում է հետույքի միաձուլմանը, քանի որ այն պահանջում է ավելի քիչ նյութեր և աշխատուժի ավելի ցածր ծախսեր՝ համեմատած էլեկտրաֆուզիայի հետ:
Տեղադրման արագությունը սովորաբար ավելի արագ է էլեկտրաֆուզիոնով, որը կարող է ավարտել միաձուլումը երկու րոպեից պակաս ժամանակում, մինչդեռ հետույքի միաձուլումը տևում է մոտ 30 րոպե մեկ հոդերի համար:
Երկու մեթոդներն էլ պահանջում են հատուկ սարքավորումներ և ուսուցում. ետնամասի միաձուլման համար անհրաժեշտ են հմուտ օպերատորներ, մինչդեռ էլեկտրոֆյուզիոնը հեշտացնում է մարզումները՝ շնորհիվ իր ավտոմատացման:
Զգուշորեն հաշվի առեք ծրագրի պահանջները. հետույքի միաձուլումը համապատասխանում է մեծ տրամագծով խողովակներին, մինչդեռ էլեկտրոֆյուզիան գերազանցում է նեղ կամ բարդ միջավայրում:
Կանոնավոր սպասարկումը և որակի հսկողությունը կարևոր են երկու մեթոդների համար՝ ամուր, արտահոսող հոդերի ապահովման համար:
FusingX HDPE Butt Fusion կցամասերը համատեղելի են ստանդարտ PE խողովակների հետ՝ ապահովելով հուսալի կատարում տարբեր ծրագրերում:
HDPE անկյունային միացման մեթոդներ
HDPE անկյունային միացումները հիմնված են խողովակների միացման երկու հիմնական տեխնիկայի վրա. հետույքի միաձուլման եռակցում և էլեկտրաֆուզիոն եռակցում: Յուրաքանչյուր մեթոդ առաջարկում է հստակ առավելություններ՝ դրանք հարմարեցնելով տարբեր նախագծի պահանջներին և տեղադրման միջավայրերին:
Butt Fusion Welding Overview
Եռակցման հետույքային եռակցումը լայնորեն ընդունված գործընթաց է լայնածավալ խողովակաշարային համակարգերում HDPE անկյունները միացնելու համար: Տեխնիկան ներառում է խողովակի ծայրերի տաքացում և տեղադրում, մինչև երկու մակերեսները հասնեն հալած վիճակի: Տաքանալուց հետո բաղադրիչները սեղմվում են իրար՝ կազմելով անխափան միացում: Այս մեթոդը պահանջում է ճշգրիտ հավասարեցում և վերահսկում միաձուլման գործընթացի ընթացքում: Եռակցման հետույքային եռակցումը լավագույնս հարմար է ուղիղ վազքների և բաց շինհրապարակների համար, որտեղ տարածքը և հասանելիությունը սահմանափակ չեն:
Հետույքի միաձուլման համար օգտագործվող սարքավորումները ներառում են հզոր եռակցման մեքենաներ՝ ավելի բարձր հզորության պահանջներով: Այս մեքենաներն ապահովում են հետևողական տաքացում և ճնշում, ինչը հանգեցնում է ամուր, արտահոսքից պաշտպանված հոդերի: Հետույքի միաձուլումը իդեալական է մեծ տրամագծով խողովակների և բարձր ճնշման կիրառման համար, ինչպիսիք են քաղաքային ջրամատակարարումը կամ արդյունաբերական խողովակաշարերը: Գործընթացը ապահովում է հոդի գերազանց ամրություն և երկարաժամկետ ամրություն՝ դարձնելով այն նախընտրելի ընտրություն կարևորագույն ենթակառուցվածքի համար:
Electrofusion Welding Overview
Էլեկտրաֆուզիոն եռակցումը այլընտրանքային լուծում է տալիս HDPE անկյունային տեղադրման համար, հատկապես սահմանափակ տարածքներում կամ բարդ դասավորություններում: Այս մեթոդը օգտագործում է կցամասեր, որոնք ներկառուցված են դիմադրողական լարերով: Դյուրակիր էլեկտրաֆուզիոն եռակցման մեքենային միացնելիս լարերը տաքանում են և կցամասը միացնում խողովակին: Գործընթացը խիստ ավտոմատացված է և պահանջում է ավելի քիչ ձեռքով հավասարեցում, համեմատած հետույքի միաձուլման հետ:
Էլեկտրաֆուզիան հատկապես արդյունավետ է փոքր տրամագծով խողովակների և շտապ վերանորոգման համար: Սարքավորումը կոմպակտ է և ավելի քիչ էներգիա է սպառում, ինչը հարմար է դարձնում հեռավոր կամ սահմանափակ վայրերում: Էլեկտրաֆուզիոն կցամասերը նախատեսված են արագ և հուսալի միացումների համար, նույնիսկ երբ մուտքը սահմանափակ է: Մեթոդը նախընտրելի է կոմունալ ցանցերում, վերանորոգման սցենարներում և տեղակայանքներում, որտեղ ճշգրտությունն ու ճկունությունը կարևոր են:
Հուշում. Էլեկտրաֆուզիոն եռակցումը հեշտացնում է խողովակների միացումը սահմանափակ տարածություն կամ դժվար հասանելիություն ունեցող տարածքներում, մինչդեռ հետնամասային միաձուլման եռակցումը գերազանցում է ավելի մեծ խողովակներով բաց միջավայրերում:
Տեխնիկական համեմատության աղյուսակ
Առանձնահատկություն |
Էլեկտրաֆուզիոն Եռակցում |
Հետույք Ֆյուժն Եռակցում |
Միացման մեթոդ |
Ներկառուցված դիմադրության լարերը ապահովիչի կցամասը և խողովակը |
Անմիջապես տաքացնում է խողովակի և կցամասերի ծայրերը, ապա սեղմում իրար |
Շինարարության գործընթաց |
Ավտոմատացված, ավելի ցածր հավասարեցման պահանջներ |
Պահանջում է ճշգրիտ հսկողություն և հավասարեցում |
Սարքավորման պահանջներ |
Դյուրակիր մեքենա, ցածր հզորություն |
Ավելի մեծ մեքենա, ավելի բարձր հզորություն |
Կիրառման սցենարներ |
Փոքր տրամագծով, բարդ միացումներ |
Մեծ տրամագծով, միջքաղաքային խողովակաշարեր |
Արժեքը |
Սարքավորումների և տեղադրման ավելի բարձր ծախսեր |
Կցամասերի և սարքավորումների ավելի ցածր ծախսեր |
Ընդհանուր օգտագործման դեպքերի աղյուսակ
Եռակցման մեթոդ |
Օգտագործեք դեպքի նկարագրությունը |
Էլեկտրաֆուզիա |
Հարմար է փոքր տրամագծով HDPE խողովակների համար, իդեալական է սահմանափակ տարածքների համար և գերազանց է շտապ վերանորոգման համար: |
Հետույք Fusion |
Լավագույնը մեծ տրամագծով խողովակների, բարձր ճնշման ծրագրերի և բաց շինարարական միջավայրերի համար: |
Միաձուլման երկու մեթոդներն էլ կենսական դեր են խաղում HDPE արմունկի տեղադրման մեջ: Ծրագրի պահանջները, հոդերի ամրությունը և տեղանքի պայմանները որոշում են ամենահարմար տեխնիկան: FusingX-ն առաջարկում է բարձրորակ կցամասեր, որոնք համատեղելի են ինչպես հետույքի միաձուլման, այնպես էլ էլեկտրոֆյուժի հետ՝ ապահովելով հուսալի կատարում տարբեր ծրագրերում:
Եռակցման հետույքի միաձուլում HDPE անկյունի համար
Հետույքի միաձուլման գործընթաց
Անհրաժեշտ սարքավորումներ
հետույքի միաձուլման եռակցումը պահանջում է մասնագիտացված սարքավորում՝ հուսալի կապ ապահովելու համար: HDPE անկյունի համար Հիմնական գործիքները ներառում են հետույքի միաձուլման եռակցման մեքենա, խողովակների սեղմիչներ, տաքացնող ափսե և երեսպատման գործիք: Եռակցման մեքենան պետք է ապահովի կայուն հզորություն և ջերմաստիճանի և ճնշման ճշգրիտ վերահսկողություն: Օպերատորներին անհրաժեշտ են նաև մաքրող նյութեր՝ խողովակների և կցամասերի մակերեսներից աղտոտիչները հեռացնելու համար: Բոլոր սարքավորումների կանոնավոր սպասարկումը կարևոր է եռակցման ամբողջականությունը պահպանելու և շահագործման ընթացքում անսարքությունները կանխելու համար:
Քայլ առ քայլ ընթացակարգ
Հետույքի միաձուլման գործընթացը հետևում է մի շարք ճշգրիտ քայլերի՝ ամուր, արտահոսքից պաշտպանված հոդ ձեռք բերելու համար: Ստորև բերված աղյուսակը ներկայացնում է HDPE անկյունների եռակցման համար առաջարկվող աշխատանքային պայմանները և գործողությունները.
Քայլ |
Նկարագրություն |
1 |
Մաքրեք յուղի շղթայի հոդերը և ճիշտ միացրեք եռակցման մեքենայի բոլոր մասերը: |
2 |
Չափեք էլեկտրամատակարարման լարումը և հաստատեք, որ այն համապատասխանում է եռակցման մեքենայի պահանջներին: |
3 |
Ստուգեք և մաքրեք ջեռուցման ափսեը; փոխարինել, եթե վնասված է: |
4 |
Սահմանեք այնպիսի պարամետրեր, ինչպիսիք են ջերմության կլանումը և հովացման ժամանակը, ըստ եռակցման գործընթացի: |
5 |
Հավասարեցրեք խողովակը և կարգավորեք համակենտրոնությունը սեղմակի միջոցով: |
6 |
Համոզվեք, որ եռակցման ծայրի երեսը հարթ է և զուգահեռ՝ 0,3 մմ-ից պակաս բացվածքով: |
7 |
Եռակցման ժամանակ չափեք և գրանցեք քաշման ճնշումը (Pt): |
8 |
Կարգավորեք եռակցման ճնշումը (P1)՝ հիմնվելով քաշման ճնշման (Pt) և սահմանված ճնշման (P2) վրա: |
9 |
Սկսեք էնդոթերմային ժամանակացույցը, երբ սեղմման բարձրությունը հասնում է նշված արժեքին: |
10 |
Տեղադրեք եռակցման մակերեսը ջեռուցման ափսեը հեռացնելուց անմիջապես հետո և միատեսակ բարձրացրեք ճնշումը: |
11 |
Սառեցման ժամանակից հետո ճնշումը իջեցրեք զրոյի և ապամոնտաժեք եռակցված բաղադրիչները: |
12 |
Մակերեւույթի ջերմաստիճանը պահպանելու համար զրոյից ցածր եռակցման ժամանակ ձեռնարկեք պաշտպանիչ միջոցներ: |
13 |
Համոզվեք, որ եռակցման մակերեսի հետ շփվող բոլոր իրերը մաքուր են և չոր: |
14 |
Եռակցումից հետո թույլ տվեք բավարար բնական սառեցում ներքին լարվածությունը վերացնելու համար: |
15 |
Մի օգտագործեք հետույքի միաձուլում dn≤63 մմ կամ e<6 մմ պատի հաստությամբ բաղադրիչների համար: |
16 |
Օգտագործեք էլեկտրաֆուզիոն միացում SDR շարքի տարբեր բաղադրիչների համար: |
Նշում. Գործընթացի ընթացքում մաքուր և վերահսկվող միջավայրի պահպանումը կարևոր է համատեղ օպտիմալ ամբողջականության համար:
Butt Fusion Welding-ի առավելությունները
Համատեղ ուժ
Հետույքի միաձուլումը ստեղծում է միատարր միացում, որը համապատասխանում է կամ գերազանցում է սկզբնական խողովակի ուժը: Միաձուլման գոտին դառնում է նույնքան ամուր, որքան խողովակի պատը, ապահովելով հոդերի բարձր ամբողջականությունը: Այս ամրությունը կենսական նշանակություն ունի այն ծրագրերի համար, որտեղ խողովակաշարը պետք է դիմադրի ներքին ճնշմանը և արտաքին բեռներին:
Ծախսերի արդյունավետություն
Հետույքի միաձուլման հիմնական առավելություններից մեկը դրա ծախսարդյունավետությունն է: Գործընթացը չի պահանջում լրացուցիչ նյութեր, ինչպիսիք են սոսինձները կամ մեխանիկական ամրացումները: Աշխատուժի ծախսերը մնում են ցածր՝ համեմատաբար արագ տեղադրման ժամանակի պատճառով, հատկապես առաջադեմ սարքավորումներ օգտագործելիս: Երկարաժամկետ հեռանկարում հոդերի ամրությունը նվազեցնում է պահպանման ծախսերը:
Երկարակեցություն և երկարակեցություն
Եռակցման հետույքային եռակցումը ապահովում է արտահոսքից պաշտպանված միացում, որը դիմակայում է կոռոզիայից և քիմիական հարձակմանը: Միացումը կարող է տևել տասնամյակներ՝ հաճախ համապատասխանելով գազատարի ծառայության ժամկետին: Այս ամրությունը հետույքի միաձուլումը դարձնում է նախընտրելի մեթոդ կարևոր ենթակառուցվածքային նախագծերի համար:
Առավելություն |
Նկարագրություն |
Ուժեղ հոդեր |
Ստացված հոդը նույնքան ամուր է, որքան ինքնին խողովակը կամ նույնիսկ ավելի ամուր: |
Լրացուցիչ նյութեր չկան |
Հետույքի միաձուլումը չի պահանջում սոսինձներ կամ մեխանիկական ամրացումներ, ինչը այն դարձնում է մաքուր, հուսալի միացման մեթոդ: |
Արտահոսքի միացում |
Հոդը արտահոսքից պաշտպանված է, ինչը չափազանց կարևոր է գազի և ջրի խողովակաշարերի կիրառման համար: |
Butt Fusion Welding-ի թերությունները
Սարքավորումների բարդություն
Հետույքի միաձուլման թերությունները ներառում են անհրաժեշտ սարքավորումների բարդությունը: Օպերատորները պետք է օգտագործեն մեքենաներ, որոնք ապահովում են ջերմաստիճանի և ճնշման ճշգրիտ վերահսկողություն: Սարքավորումների անսարքությունները կամ սխալ չափաբերումը կարող են հանգեցնել թույլ հոդերի կամ անհամապատասխան եռակցման:
Տիեզերական պահանջներ
Եռակցման հետույքային եռակցումը պահանջում է համապատասխան տարածք մեքենայի տեղադրման և խողովակների դասավորության համար: Սահմանափակ մուտքը կամ սահմանափակ միջավայրերը կարող են դժվարացնել գործընթացը: Կեղտից կամ յուղից սխալ դասավորվածությունը կամ աղտոտումը կարող է խախտել եռակցման որակը և նվազեցնել հոդերի արդյունավետությունը:
Հուշում. Միշտ հետևեք որակի վերահսկման խիստ միջոցառումներին, ներառյալ տեսողական ստուգումը և սարքավորումների կանոնավոր սպասարկումը, որպեսզի նվազագույնի հասցնեք հետույքի միաձուլման թերությունները և ապահովեք հուսալի կատարումը:
Butt Fusion հավելվածներ
Հետույքի միաձուլման եռակցումը դարձել է HDPE անկյունների միացման ստանդարտ մեթոդ շատ ոլորտներում: Այս գործընթացը ապահովում է հուսալի, բարձր ամրության միացումներ, որոնք համապատասխանում են ժամանակակից ենթակառուցվածքի պահանջներին: Հետույքի միաձուլման բազմակողմանիությունը թույլ է տալիս այն ծառայել կիրառությունների լայն շրջանակի` քաղաքային ջրամատակարարումից մինչև արդյունաբերական հեղուկ տրանսպորտ:
Շատ քաղաքային ջրամատակարարման համակարգեր խողովակաշարի կառուցման համար հենվում են կողային միաձուլման վրա: Մեթոդը ապահովում է արտահոսքից պաշտպանված միացումներ, որոնք էական նշանակություն ունեն ջրի որակի պահպանման և պահպանման ծախսերը նվազեցնելու համար: Գազի բաշխման ցանցերը նույնպես օգուտ են քաղում ամուր հոդերից, որոնք ստեղծվել են հետույքի միաձուլման եռակցման արդյունքում: Այս ցանցերը ճնշման տակ պահանջում են հետևողական աշխատանք, և միաձուլման գործընթացը ապահովում է անհրաժեշտ ամրություն:
Արդյունաբերական օբյեկտները հաճախ ընտրում են հետույքի միաձուլում քիմիական խողովակաշարերի համար: Գործընթացը դիմադրում է կոռոզիային և քիմիական հարձակմանը, ինչը հարմար է դարձնում ագրեսիվ հեղուկներ տեղափոխելու համար: Կեղտաջրերի մաքրման կայաններում ետնամասային եռակցումը աջակցում է կեղտաջրերի տեղաշարժին խողովակաշարերի բարդ դասավորությունների միջոցով: Անխափան հոդերը կանխում են արտահոսքերը և աղտոտումը, ինչը կարևոր է շրջակա միջավայրի անվտանգության համար:
Եռակցման հետույքը լայնորեն օգտագործվում է գյուղատնտեսության մեջ՝ ոռոգման արդյունավետությունը բարձրացնելու համար: Գործընթացը ստեղծում է ամուր, հուսալի հոդեր, որոնք դիմակայում են բարձր ճնշումներին և հաճախակի օգտագործմանը: Ֆերմերները և ոռոգման համակարգերի դիզայներները նախընտրում են հետույքի միաձուլումը երկար սպասարկման և պահպանման ցածր պահանջների համար:
Հանքարդյունահանման աշխատանքները կախված են հետույքի միաձուլումից՝ հեղուկների տեղափոխման համար խողովակաշարեր կառուցելու համար: Հանքարդյունաբերական միջավայրի դաժան պայմանները պահանջում են հոդեր, որոնք կարող են դիմակայել քայքայումից և ծանր բեռներից: Եռակցման հետույքային եռակցումը համապատասխանում է այս պահանջներին՝ արտադրելով ամուր, հետևողական զոդումներ: Գործընթացի ավտոմատացումը նվազեցնում է սխալները և ապահովում է միատեսակ որակ խոշոր նախագծերում:
Նավթի և գազի արդյունաբերությունը նաև օգտագործում է հետույքի միաձուլում վերգետնյա և թաղված խողովակաշարերի համար: Մեթոդն աջակցում է վառելիքի և քիմիական նյութերի անվտանգ տեղափոխմանը երկար հեռավորությունների վրա: Կապալառուները գնահատում են հետույքի միաձուլման արագությունն ու հուսալիությունը, հատկապես մեծ տրամագծով խողովակների վրա աշխատելիս:
Բացի այդ, հետույքի միաձուլումը տարածված է հրդեհային պաշտպանության համակարգերում, աղբավայրերի արտահոսքի հավաքման և երկրաջերմային ջեռուցման ցանցերում: Յուրաքանչյուր հավելված օգտվում է գործընթացի կարողությունից՝ ստեղծելու միատարր, երկարատև հոդեր: Հետույքի միաձուլման հարմարվողականությունը այն դարձնում է նախընտրելի ընտրություն ինչպես նոր տեղադրումների, այնպես էլ համակարգի արդիականացման համար:
Հետևյալ ցանկը ընդգծում է բնորոշ նախագծերը, որոնք օգտագործում են հետույքի միաձուլման զոդում HDPE անկյունների համար.
Քաղաքային ջրամատակարարում և բաշխում
Գազի փոխանցման և բաշխման ցանցեր
Գյուղատնտեսական ոռոգման համակարգեր
Հանքարդյունաբերական հեղուկների տրանսպորտային խողովակաշարեր
Արդյունաբերական քիմիական մշակման գծեր
Կեղտաջրերի և կեղտաջրերի մաքրման կայաններ
Նավթի և գազի խողովակաշարեր
Հրդեհային պաշտպանության և անվտանգության համակարգեր
Աղբավայր և շրջակա միջավայրի ճարտարագիտություն
Երկրաջերմային և կենտրոնական ջեռուցման ցանցեր
Հետույքի միաձուլման եռակցումը շարունակում է ստանդարտ սահմանել HDPE անկյունային միացումների համար: Դրա ապացուցված կատարումը, հարմարվողականությունը և ծախսարդյունավետությունը դարձնում են այն լավագույն լուծումը ինժեներների և կապալառուների համար ամբողջ աշխարհում:
Էլեկտրաֆուզիոն Եռակցում HDPE անկյունի համար
Էլեկտրաֆյուզիայի գործընթաց
Անհրաժեշտ սարքավորումներ
HDPE անկյունների համար էլեկտրաֆուզիոն եռակցումը պահանջում է հատուկ գործիքների հավաքածու: Հիմնական բաղադրիչը էլեկտրաֆուզիոն կառավարման միավորն է, որն էլեկտրաէներգիա է մատակարարում կցամասի մեջ ներկառուցված դիմադրության լարերին: Օպերատորներին անհրաժեշտ են նաև խողովակների կտրիչներ՝ HDPE խողովակի մաքուր, քառակուսի ծայրերը ապահովելու համար: Քերիչները կամ պտտվող մաքրիչները հեռացնում են օքսիդացված շերտը խողովակի մակերեսից, ինչը կարևոր է ամուր միաձուլման համար: Հարթեցման սեղմակները խողովակը և անկյունը պահում են գործընթացի ընթացքում: Յուրաքանչյուր կցամասի համար եռակցման ճիշտ պարամետրերը սահմանելու համար կարող են օգտագործվել շտրիխ սկաներներ կամ ձեռքով մուտքագրող սարքեր: Մաքրող անձեռոցիկներն անհրաժեշտ են փոշին և աղտոտիչները վերացնելու համար նախքան միաձուլումը սկսելը:
Քայլ առ քայլ ընթացակարգ
Էլեկտրաֆյուզիայի գործընթացը հետևում է մի շարք վերահսկվող քայլերի՝ հուսալի հոդ ստեղծելու համար.
Կտրեք HDPE խողովակի ծայրերը քառակուսի և հեռացրեք բոլոր փորվածքները:
Նշեք խողովակի վրա ներդիրի խորությունը՝ կցամասերի պատշաճ ներգրավումն ապահովելու համար:
Խողովակի մակերեսից արտաքին օքսիդացված շերտը հեռացնելու համար օգտագործեք քերիչ:
Մաքրեք և՛ խողովակը, և՛ էլեկտրաֆուզիոն կցամասի ներսը հաստատված անձեռոցիկներով:
Խողովակների ծայրերը տեղադրեք կցամասի մեջ՝ դրանք հավասարեցնելով նշված խորությանը:
Շարժումը կանխելու համար հավաքը ամրացրեք հավասարեցման սեղմակներով:
Միացրեք էլեկտրաֆուզիոն կառավարման միավորը կցամասերի տերմինալներին:
Սկանավորեք տեղադրման շտրիխ կոդը կամ ձեռքով մուտքագրեք եռակցման պարամետրերը:
Սկսեք միաձուլման ցիկլը: Հսկիչ միավորը հոսանք է հաղորդում դիմադրողական լարերին՝ տաքացնելով և հալեցնելով HDPE մակերեսները:
Թույլ տվեք, որ հոդը բնականաբար սառչի՝ սեղմակները հեռացնելուց և հավաքը մշակելուց առաջ:
Նշում. Առաջարկվող ընթացակարգին խստորեն հետևելը ապահովում է ամուր, արտահոսքից պաշտպանված էլեկտրաֆուզիոն միացման համակարգ:
Էլեկտրաֆուզիոն եռակցման առավելությունները
Ճկունություն նեղ տարածություններում
Էլեկտրաֆուզիոն եռակցումը զգալի ճկունություն է տալիս սահմանափակ կամ դժվար հասանելի վայրերում տեղադրման համար: Կոմպակտ սարքավորումները և կցամասերը թույլ են տալիս օպերատորներին արդյունավետ աշխատել այնտեղ, որտեղ տարածքը սահմանափակ է: Այս մեթոդը նվազագույնի է հասցնում խոշոր մեքենաների կամ խողովակների լայն տեղաշարժի անհրաժեշտությունը՝ այն դարձնելով իդեալական քաղաքային կոմունալ ցանցերի և վերազինման նախագծերի համար:
Ավելի ցածր հմտությունների պահանջ
Էլեկտրաֆուզիոն եռակցման գործընթացը խիստ ավտոմատացված է: Վերահսկիչ միավորը ղեկավարում է ջեռուցման ցիկլը՝ նվազեցնելով մարդկային սխալի վտանգը: Օպերատորները եռակցման առաջադեմ հմտությունների կարիք չունեն, ինչը հեշտացնում է ուսուցումը և բարելավում հետևողականությունը: Այս ավտոմատացումը նաև օգնում է ապահովել կարևոր ենթակառուցվածքային նախագծերում կարգավորող չափանիշներին համապատասխանությունը:
Վերանորոգման պիտանիություն
Էլեկտրաֆյուզիան գերազանցում է վերանորոգման սցենարները: Երբ խողովակաշարը լուրջ վնասներ է կրում, ինչպիսիք են ճաքերը կամ անցքերը, տեխնիկները կարող են կտրել տուժած հատվածը և օգտագործել էլեկտրաֆուզիոն HDPE նոր հատվածները միացնելու համար: Ստացված հոդը նույնքան ամուր է, որքան սկզբնական խողովակը՝ վերացնելով լրացուցիչ սեղմակների կամ ամրացումների անհրաժեշտությունը: Սա երաշխավորում է հուսալի մեխանիկական կապ և արագ վերականգնում համակարգի ամբողջականությունը:
Թույլ է տալիս արդյունավետ վերանորոգել՝ փոխարինելով վնասված հատվածները նոր HDPE անկյուններով:
Երաշխավորում է ամուր մեխանիկական կապեր՝ դարձնելով վերանորոգումը դիմացկուն և հոսակորուստ:
Նվազագույնի է հասցնում տեղադրման սխալների ռիսկը՝ ապահովելով լիովին ինտեգրված համակարգ:
Էլեկտրաֆուզիոն եռակցման թերությունները
Տեղադրման ավելի բարձր ծախսեր
Էլեկտրաֆյուզիայի հիմնական թերություններից մեկը կցամասերի ավելի բարձր արժեքն է՝ համեմատած ավանդական հետույքի միաձուլման տարբերակների հետ: Մասնագիտացված դիզայնը և ներկառուցված դիմադրության լարերը բարձրացնում են մեկ միավորի գինը: Ծրագրի բյուջեները պետք է հաշվի առնեն այս լրացուցիչ ծախսերը, հատկապես լայնածավալ կայանքներում:
Էլեկտրաէներգիայի մատակարարման կարիքները
Էլեկտրաֆուզիոն եռակցման համար անհրաժեշտ է կայուն էներգիայի մատակարարում կառավարման միավորը գործարկելու և միաձուլման գործընթացը ավարտելու համար: Հեռավոր տեղամասերը կամ անվստահելի էլեկտրաէներգիա ունեցող տարածքները տեղադրման ընթացքում կարող են խնդիրներ ունենալ: Հետաձգումներից խուսափելու համար էական նշանակություն ունեն ճիշտ պլանավորման և պահեստային էներգիայի լուծումները:
Հուշում. Միշտ ստուգեք հոսանքի առկայությունը և կցամասերի համատեղելիությունը նախքան էլեկտրաֆուզիոն նախագիծը սկսելը:
Էլեկտրաֆյուզիայի կիրառումներ
Էլեկտրաֆուզիոն եռակցումը դարձել է նախընտրելի մեթոդ՝ HDPE անկյունները միացնելու համար շատ մասնագիտացված միջավայրերում: Այս տեխնիկան առաջարկում է եզակի առավելություններ, որոնք այն դարձնում են հարմար մի շարք ծրագրերի համար, որտեղ ավանդական հետույքի միաձուլումը կարող է գործնական չլինել:
Էլեկտրաֆուզիոն եռակցման հիմնական կիրառական ոլորտները.
Քաղաքային կոմունալ ցանցեր.
Էլեկտրաֆյուզիան գերազանցում է քաղաքային ենթակառուցվածքային նախագծերին: Տեղադրողները հաճախ հանդիպում են սահմանափակ տարածք ստորգետնյա պահոցներում, նեղ խրամատներում կամ մարդաշատ կոմունալ միջանցքներում: Կոմպակտ սարքավորումները և կցամասերը թույլ են տալիս արդյունավետ աշխատել առանց մեծ մեքենաների անհրաժեշտության:
Խողովակաշարերի վերանորոգում և սպասարկում.
շտապ վերանորոգումը պահանջում է արագություն և հուսալիություն: Electrofusion-ը տեխնիկներին հնարավորություն է տալիս կտրել վնասված հատվածները և արագ տեղադրել նոր HDPE անկյուններ: Գործընթացը նվազագույնի է հասցնում պարապուրդը և վերականգնում է ծառայությունը նվազագույն խափանումներով:
Վերազինում և համակարգերի արդիականացում.
Խողովակաշարերի շատ հին համակարգեր արդիականացման կարիք ունեն՝ ժամանակակից չափանիշներին համապատասխանելու համար: Էլեկտրաֆուզիոն եռակցումը թույլ է տալիս ինտեգրել նոր HDPE անկյունները գոյություն ունեցող ցանցերում, նույնիսկ երբ մուտքը սահմանափակ է կամ խողովակների հավասարեցումը դժվար է:
Արդյունաբերական օբյեկտներ.
Գործարանները և վերամշակող գործարանները հաճախ ունեն խողովակաշարերի բարդ դասավորություններ՝ սահմանափակ հասանելիությամբ: Electrofusion-ը լուծում է նեղ տարածություններում արմունկները միացնելու համար՝ ապահովելով կրիտիկական համակարգերում հոսակորուստ միացումներ:
Ջուր և գազի բաշխում.
քաղաքային ջրամատակարարման և գազի կոմունալ ծառայություններն օգտագործում են էլեկտրաֆուզիոն սպասարկման միացումների, ճյուղային գծերի և հաշվիչների տեղադրման համար: Մեթոդը ապահովում է համատեղ որակը, որն էական նշանակություն ունի անվտանգության և կանոնակարգային համապատասխանության համար:
Հուշում. Էլեկտրաֆուզիոն եռակցումը հատկապես արժեքավոր է այն միջավայրերում, որտեղ պեղումները ծախսատար են կամ խանգարում են: Խողովակները առանց դրանք տեղափոխելու միացնելու ունակությունը նվազեցնում է նախագծի բարդությունը:
Էլեկտրաֆյուզիայի օգտագործման բնորոշ սցենարներ.
Կիրառման սցենար |
Ինչու է նախընտրելի էլեկտրոֆուզիան |
Սահմանափակված քաղաքային խրամատներ |
Կոմպակտ գործիքները տեղավորվում են նեղ տարածքներում |
Խողովակաշարերի վթարային վերանորոգում |
Արագ, հուսալի համատեղ ստեղծում |
Ինտեգրում հին համակարգերի հետ |
Հարմարվում է սխալ կամ ոչ ստանդարտ խողովակներին |
Արդյունաբերական վերազինում |
Աշխատում է առկա սարքավորումների և կառույցների շուրջ |
Ծառայությունների միացումներ |
Ապահովում է ճշգրիտ, կրկնվող արդյունքներ փոքր տրամագծով արմունկների համար |
Առավելությունների ամփոփում.
Նվազեցնում է լայնածավալ պեղումների անհրաժեշտությունը:
Աջակցում է արագ արձագանքմանը վթարային վերանորոգման ժամանակ:
Ապահովում է ճկունություն բարդ կամ մարդաշատ տեղադրման համար:
Ապահովում է հետևողական, բարձրորակ հոդեր դժվարին միջավայրում:
Էլեկտրաֆուզիոն եռակցումը շարունակում է ժողովրդականություն ձեռք բերել այն ոլորտներում, որտեղ տարածությունը, արագությունը և հարմարվողականությունը կարևոր են: Ծրագրի ղեկավարներն ու ինժեներները ընտրում են այս մեթոդը՝ հուսալի կապեր ապահովելու համար HDPE անկյուններ , հատկապես, երբ ավանդական միաձուլման տեխնիկան իրագործելի չէ:
Butt Fusion vs Electrofusion համեմատություն
Համատեղ ուժ և հուսալիություն
Հոդի ուժն ու հուսալիությունը կարևոր գործոններ են HDPE անկյունի միացման մեթոդ ընտրելիս: Հետույքի միաձուլումը ստեղծում է միատարր զոդում, որը համապատասխանում է սկզբնական խողովակի ամրությանը: Այս գործընթացը ապահովում է, որ համատեղ ամբողջականությունը պահպանվի խողովակաշարի ծառայության ողջ կյանքի ընթացքում: Միաձուլման գոտին դառնում է նույնքան ամուր, որքան խողովակի պատը, ապահովելով վստահություն բարձր ճնշման և բարձր սթրեսային միջավայրերում:
Էլեկտրաֆուզիոն եռակցումը նաև ապահովում է հուսալի կապեր, սակայն հոդերի ամրությունը կախված է օգտագործվող կցամասի որակից և համատեղելիությունից: Թեև ժամանակակից էլեկտրաֆուզիոն կցամասերը նախագծված են երկարակեցության համար, գործընթացը կարող է ավելի զգայուն լինել մակերեսի պատրաստման և հավասարեցման նկատմամբ: Հետևողական արդյունքների հասնելու համար անհրաժեշտ է պատշաճ մաքրում և չափաբերում:
Հետևյալ աղյուսակը ամփոփում է հոդերի համեմատական ուժը.
Եռակցման մեթոդ |
Համատեղ ուժի նկարագրություն |
Հետույք Fusion |
Արտադրում է նույնքան ամուր եռակցում, որքան ինքը խողովակը: |
Էլեկտրաֆուզիա |
Ուժը կախված է օգտագործվող կցամասի որակից: |
Եռակցման հետույքային եռակցումը հաճախ նախընտրելի է կարևոր ենթակառուցվածքների համար, որտեղ պահանջվում է առավելագույն հուսալիություն և երկարաժամկետ կատարում: Electrofusion-ը ուժեղ այլընտրանք է ապահովում, հատկապես այն իրավիճակներում, երբ հասանելիությունը սահմանափակ է կամ անհրաժեշտ է արագ վերանորոգում:
Ծախսերի վերլուծություն
Արժեքը մնում է որոշիչ գործոն խողովակաշարի կառուցման և պահպանման գործում: Հետույքի միաձուլումը առաջարկում է նյութի ավելի ցածր ծախսեր, քանի որ կցամասերը ավելի քիչ բարդ են և չեն պարունակում ներկառուցված բաղադրիչներ: Այնուամենայնիվ, հետույքի միաձուլման սարքավորումների սկզբնական ներդրումները կարող են ավելի մեծ լինել, հատկապես մեծ տրամագծով կիրառությունների համար: Աշխատուժի ծախսերը կարող են աճել նաև հմուտ օպերատորների և ճշգրիտ համապատասխանեցման անհրաժեշտության պատճառով:
Մյուս կողմից, էլեկտրաֆուզիան ներառում է ավելի բարձր նյութական ծախսեր: Կցամասերը պարունակում են ներկառուցված դիմադրողական լարեր, որոնք բարձրացնում են մեկ միավորի գինը: Տեղադրման ծախսերը կարող են ավելի ցածր լինել, քանի որ գործընթացը ավելի ավտոմատացված է և պահանջում է ավելի քիչ ձեռքի հմտություններ: Փոքր տրամագծով կամ վերանորոգման նախագծերի համար էլեկտրաֆուզիան կարող է առաջարկել ծախսերի առավելություններ՝ նվազեցնելով աշխատաժամանակը և նվազագույնի հասցնելով մասնագիտացված ուսուցման անհրաժեշտությունը:
Ստորև բերված աղյուսակը համեմատում է միջին ծախսերը.
Եռակցման մեթոդ |
Միջին արժեքը մեկ համատեղ |
Տեղադրման արժեքը |
Նյութի արժեքը |
Հետույք Fusion |
Ստորին |
Ավելի բարձր |
Ստորին |
Էլեկտրաֆուզիա |
Ավելի բարձր |
Ստորին |
Ավելի բարձր |
Երկու մեթոդների երկարաժամկետ պահպանման ծախսերը մնում են ցածր: HDPE արմունկները դիմադրում են կոռոզիային և քիմիական հարձակմանը` վերացնելով պաշտպանիչ ծածկույթների անհրաժեշտությունը: Ներքին հարթ մակերեսը նվազեցնում է նստվածքների կուտակումը, ինչը նվազագույնի է հասցնում մաքրման պահանջները և ապահովում է արդյունավետությունն ու արտադրողականությունը խողովակաշարի ողջ կյանքի ընթացքում:
HDPE անկյունները պահանջում են նվազագույն սպասարկում, ինչը հանգեցնում է ծախսերի երկարաժամկետ խնայողության:
Նրանք դիմացկուն են կոռոզիայից և քիմիական հարձակումներից՝ վերացնելով պաշտպանիչ ծածկույթների անհրաժեշտությունը:
HDPE անկյունների հարթ ինտերիերը նվազեցնում է նստվածքի կուտակումը` նվազագույնի հասցնելով հաճախակի մաքրման անհրաժեշտությունը:
Տեղադրման արագություն
Տեղադրման արագությունը ուղղակիորեն ազդում է ծրագրի ժամանակացույցի և ընդհանուր արտադրողականության վրա: Հետույքի միաձուլման եռակցումը սովորաբար պահանջում է մոտ 30 րոպե մեկ հոդ: Այս գործընթացը ներառում է խողովակի և կցամասի ջեռուցում, հավասարեցում, միաձուլում և հովացում: Հստակ հավասարեցման և վերահսկվող պայմանների անհրաժեշտությունը կարող է երկարացնել տեղադրման ժամանակը, հատկապես դժվար միջավայրերում:
Էլեկտրաֆուզիոն եռակցումն առաջարկում է ավելի արագ միաձուլման ցիկլ, տաքացման ժամանակները տատանվում են 40-ից 120 վայրկյան: Սառեցման ժամանակը ավելացնում է ևս 15-ից 30 րոպե, բայց ընդհանուր գործընթացը ավելի քիչ աշխատատար է: Կոմպակտ սարքավորումները և ավտոմատացված կառավարումը թույլ են տալիս արդյունավետ աշխատել սահմանափակ տարածքներում կամ բարդ դասավորություններում:
Հետևյալ աղյուսակը ցույց է տալիս տեղադրման միջին ժամանակը.
Եռակցման մեթոդ |
Տեղադրման միջին ժամանակը |
Հետույք Fusion |
Մոտավորապես 30 րոպե մեկ հոդի համար |
Էլեկտրաֆուզիա |
Միաձուլման ժամանակը 40-ից 120 վայրկյան, գումարած սառեցման ժամանակը 15-ից 30 րոպե |
Մի քանի գործոններ ազդում են երկու մեթոդների տեղադրման արագության վրա.
Ջեռուցման ափսեի ջերմաստիճանը չափազանց կարևոր է նյութերի պատշաճ հալման համար:
Եռակցման ճնշումը և ժամանակը ապահովում են մոլեկուլային խճճվածություն և ամուր միացում:
Սառեցման ճնշումը և ժամանակը կանխում են նեղացումը և պահպանում ամբողջականությունը եռակցումից հետո:
Լրացուցիչ նկատառումները ներառում են շրջակա միջավայրի պայմանները, ինչպիսիք են արևի լույսը, հողի կազմը և ջերմաստիճանի տատանումները: Մակերեւույթի պատշաճ մաքրումը և սարքավորումների տրամաչափումը կարևոր են տեղադրման ընթացքում արագության և որակի պահպանման համար:
Հուշում. Էլեկտրաֆուզիոն կցամասերն ապահովում են հետևողական կատարում տարբեր միջավայրերում, ինչը կարող է մեծացնել տեղադրման արագությունը և նվազեցնել աշխատանքի ժամանակի աշխատանքը:
Ե՛վ հետույքի միաձուլումը, և՛ էլեկտրոֆուզիան ապահովում են արդյունավետության և արտադրողականության բարձր մակարդակներ, երբ դրանք ճիշտ են կիրառվում: Ընտրությունը կախված է նախագծի չափից, տեղանքի պայմաններից և արագ տեղակայման անհրաժեշտությունից:
Սարքավորումներ և ուսուցում
HDPE անկյունների համար հետույքի միաձուլման և էլեկտրաֆուզիոն եռակցման միջև ընտրությունը մեծապես կախված է պահանջվող սարքավորումներից և օպերատորների համար անհրաժեշտ ուսուցումից: Յուրաքանչյուր մեթոդ ներկայացնում է եզակի պահանջներ մեքենաների, տեղադրման և հմտությունների զարգացման առումով:
Հետույքի միաձուլման եռակցումը հիմնված է ամուր, մասնագիտացված մեքենաների վրա: Այս մեքենաները պետք է հստակ վերահսկեն ջերմաստիճանը և ճնշումը: Օպերատորները պետք է հասկանան ետնամասի եռակցման մեքենայի աշխատանքը, խողովակների ծայրերի ճիշտ մշակումը և հովացման գործընթացի կարևորությունը: Սարքավորումը հաճախ ներառում է խողովակների սեղմակներ, ջեռուցման թիթեղներ և երեսպատման գործիքներ: Կանոնավոր սպասարկումը և չափաբերումը կարևոր են եռակցման հետևողական որակ ապահովելու համար:
Էլեկտրաֆուզիոն եռակցման համար օգտագործվում են կոմպակտ, շարժական կառավարման միավորներ: Այս ագրեգատները միանում են կցամասերին ներկառուցված դիմադրողական լարերով: Գործընթացը պահանջում է ավելի քիչ ձեռքով հավասարեցում, սակայն օպերատորները պետք է մեծ ուշադրություն դարձնեն պատրաստման, ժամանակի, ջերմաստիճանի, ճնշման և սառեցման վրա: Էլեկտրաֆուզիոն եռակցման ուսուցումը սովորաբար տևում է մոտ ութ ժամ: Այս դասընթացը ընդգծում է էլեկտրաֆուզիոն կցամասերի ճշգրիտ միաձուլման և խիստ ընթացակարգերին հետևելու կարևորությունը:
Ստորև բերված աղյուսակը ամփոփում է յուրաքանչյուր մեթոդի վերապատրաստման կենտրոնացումը.
Եռակցման մեթոդ |
Դասընթացի տևողությունը |
Հիմնական ուշադրության ոլորտները |
Հետույք Ֆյուժն Եռակցում |
Չի նշվում |
Եռակցման սարքի շահագործում, խողովակների ծայրերի պատշաճ մշակում, հովացման գործընթաց |
Էլեկտրաֆուզիոն Եռակցում |
8 ժամ |
Կցամասերի ճշգրիտ միաձուլում, պատրաստում, ժամանակ, ջերմաստիճան, ճնշում, սառեցում |
Նշում. Պատշաճ մարզումն ապահովում է անվտանգ շահագործում և բարձրորակ հոդեր: Նույնիսկ ավտոմատացված հսկողության դեպքում, մանրուքների նկատմամբ ուշադրությունը մնում է կարևոր:
Հիմնական կետերը.
Հետույքի միաձուլումը պահանջում է ավելի բարդ սարքավորումներ և մեքենայի շահագործման ավելի խորը պատկերացում:
Electrofusion-ը պարզեցնում է գործընթացը ավտոմատացված հսկողության միջոցով, սակայն պահանջում է խստորեն պահպանել պատրաստման և ժամանակի պահանջները:
Երկու մեթոդներն էլ շահում են շարունակական վերապատրաստման և որակի ապահովման ստուգումներից:
Լավ պատրաստված թիմը կարող է առավելագույնի հասցնել ցանկացած մեթոդի առավելությունները՝ ապահովելով հուսալի և ամուր HDPE անկյունային միացումներ:
Ընտրելով լավագույն մեթոդը
Ծրագրի գնահատման ստուգաթերթ
hdpe անկյունի միացման օպտիմալ տեխնիկայի ընտրությունը պահանջում է նախագծին բնորոշ գործոնների մանրակրկիտ գնահատում: Համակարգված ստուգաթերթն օգնում է ապահովել ճիշտ ընտրություն և՛ հետույքի միաձուլման, և՛ էլեկտրաֆուզիոն ծրագրերի համար.
Նյութի համատեղելիություն. Հաստատեք, որ ընտրված կցամասերը համապատասխանում են նախատեսված օգտագործմանը, ինչպիսիք են ջրամատակարարումը, գազի բաշխումը կամ ջրահեռացման համակարգերը:
Ճնշման գնահատականներ. Ստուգեք, որ կցամասերը կարող են դիմակայել խողովակաշարի առավելագույն աշխատանքային ճնշմանը:
Բնապահպանական նկատառումներ. Գնահատեք ուլտրամանուշակագույն լույսի, քիմիական նյութերի կամ շրջակա միջավայրի այլ սթրեսային գործոնների ազդեցությունը, որոնք կարող են ազդել աշխատանքի վրա:
Պոլիէթիլենի խտություն. մեխանիկական ամրության և ամրության համար ընտրեք ավելի բարձր խտության նյութեր:
Արտադրողի բնութագրերը. Խնդրեք և վերանայեք տեխնիկական տվյալների թերթիկները՝ արտադրանքի առանձնահատկությունները համեմատելու և ծրագրի պահանջներին համապատասխանությունն ապահովելու համար:
Նշում. Այս գործոնների նկատմամբ ուշադիր ուշադրությունը ապահովում է երկարաժամկետ հուսալիություն և առավելագույնի հասցնում արդյունավետությունն ու արտադրողականությունը խողովակաշարերի համակարգերում:
Հետույքի միաձուլման եռակցումը շարունակում է մնալ HDPE անկյունների լավագույն ընտրությունը սցենարների մեծ մասում, որն առաջարկում է անզուգական հոդերի ուժ և ծախսերի արդյունավետություն: Էլեկտրաֆուզիան գերազանցում է սահմանափակ տարածքներում կամ արագ վերանորոգման համար: FusingX HDPE Butt Fusion կցամասերը առանձնանում են իրենց PE100 նյութի, լայնածավալ չափերի և որակի խիստ հսկողության շնորհիվ:
Առանձնահատկություն |
Նկարագրություն |
Նյութ |
PE100 բարձր խտության պոլիէթիլեն |
Չափի միջակայք |
63 մմ–1200 մմ |
Ճնշման մակարդակները |
PN10–PN16 |
Արտադրություն |
Առաջատար տեխնիկա, խիստ ստուգում |
Դիմում |
Հուսալի, արտահոսքից պաշտպանված ջրամատակարարման և արդյունաբերական համակարգեր |
Բաց տեղամասերի և խոշոր խողովակաշարերի համար ընտրեք հետույքի միաձուլում: Սուղ տարածքների կամ վերանորոգման համար ընտրեք էլեկտրաֆուզիոն:
ՀՏՀ
Ո՞րն է հետույքի միաձուլման հիմնական առավելությունը HDPE արմունկների համար:
Հետույքի միաձուլումը ստեղծում է անխափան, միատարր հոդ: Այս մեթոդը տալիս է բացառիկ ուժ և երկարաժամկետ հուսալիություն: Այն իդեալական է բարձր ճնշման և մեծ տրամագծով կիրառությունների համար:
Ե՞րբ պետք է ընտրեմ էլեկտրոֆյուզիան հետույքի միաձուլման փոխարեն:
Electrofusion-ը լավագույնս աշխատում է սահմանափակ տարածքներում կամ խողովակաշարերի վերանորոգման համար: Գործընթացը օգտագործում է կոմպակտ սարքավորումներ և պահանջում է ավելի քիչ ձեռքով հավասարեցում, ինչը հարմար է դարձնում քաղաքային կոմունալ ցանցերի և վերազինման նախագծերի համար:
Արդյո՞ք FusingX HDPE Butt Fusion կցամասերը համատեղելի են ստանդարտ PE խողովակների հետ:
Այո՛։ FusingX HDPE Butt Fusion Fittings-ը համապատասխանում է միջազգային չափանիշներին: Դրանք տեղադրում են ստանդարտ PE ջրի և գազի խողովակներ՝ ապահովելով հեշտ ինտեգրում առկա համակարգերին:
Որքա՞ն է տևում սովորական հետույքի միաձուլման հոդը:
Ճիշտ տեղադրված հետույքի միաձուլման միացումը կարող է աշխատել ավելի քան 50 տարի նորմալ աշխատանքային պայմաններում: FusingX կցամասերը գերազանց դիմադրություն են տալիս կոռոզիայից և քիմիական նյութերին:
Ի՞նչ ուսուցում է պահանջվում հետույքի միաձուլման և էլեկտրաֆուզիոն եռակցման համար:
Օպերատորներին անհրաժեշտ է գործնական ուսուցում երկու մեթոդների համար: Հետույքի միաձուլումը պահանջում է մեքենայի շահագործման և հավասարեցման գիտելիքներ: Էլեկտրաֆուզիոն ուսուցումը կենտրոնանում է նախապատրաստման, ժամանակի և ավտոմատացված ընթացակարգերի հետևման վրա:
Կարո՞ղ եմ օգտագործել հետույքի միաձուլումը փոքր տրամագծով HDPE արմունկների համար:
Ոչ: Հետույքի միաձուլումը խորհուրդ չի տրվում 63 մմ-ից պակաս տրամագծով կամ 6 մմ-ից ցածր պատի հաստությամբ խողովակների համար: Փոքր տրամագծով միացումների համար նախընտրելի մեթոդ է էլեկտրաֆուզիան:
Ի՞նչն է դարձնում FusingX HDPE Butt Fusion Fittings-ը հուսալի ընտրություն:
FusingX կցամասերը օգտագործում են PE100 նյութ և խիստ որակի վերահսկողություն: Նրանք առաջարկում են լայն չափսերի տեսականի, երկար սպասարկման ժամկետ և արագ տեղադրում: Այս հատկանիշները ապահովում են հուսալի կատարում ջրի, գազի և արդյունաբերական խողովակաշարերի համար:

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori