تعارف
انسٹال کرنا ایچ ڈی پی ای پائپ لائن پہلے پیچیدہ لگ سکتی ہے۔ تاہم، یہ عمل بہت آسان ہو جاتا ہے جب صحیح ٹولز اور ایچ ڈی پی ای فیوژن فٹنگز استعمال کی جائیں۔ اس آرٹیکل میں، آپ HDPE پائپ لائن کو انسٹال کرنے کے لیے آسان اقدامات سیکھیں گے اور یہ سیکھیں گے کہ کس طرح مناسب فیوژن کنکشن مضبوط، لیک فری سسٹم بنانے میں مدد کرتے ہیں۔
ایچ ڈی پی ای پائپ لائن لگانے سے پہلے تیاری
اوزار اور آلات درکار ہیں۔
زیادہ تر منصوبوں میں، تکنیکی ماہرین کٹنگ، سیدھ، اور فیوژن ٹولز کا ایک مجموعہ تیار کرتے ہیں۔ یہ ٹولز پائپ کی درست تیاری میں مدد کرتے ہیں اور ویلڈنگ کے کاموں کے دوران انسٹالرز کو ایچ ڈی پی ای فیوژن فٹنگز کو درست طریقے سے ہینڈل کرنے میں مدد کرتے ہیں۔
ایچ ڈی پی ای پائپ لائن کی تنصیب کے دوران استعمال ہونے والے عام ٹولز میں شامل ہیں:
● پائپ کٹر یا پلاسٹک پائپ آری
یہ ٹولز HDPE پائپوں پر صاف اور سیدھے کٹ بناتے ہیں۔ ایک ہموار کٹ سطح فیوژن کوالٹی کو بہتر بناتی ہے۔ یہ ویلڈنگ کے دوران ناہموار جوڑوں کے خطرے کو بھی کم کرتا ہے۔ انسٹالرز عام طور پر گڑھوں یا ملبے کو ہٹانے کے لیے کاٹنے کے بعد پائپ کے کنارے کا معائنہ کرتے ہیں۔
● فیوژن ویلڈنگ مشینیں۔
فیوژن مشینیں ایچ ڈی پی ای فیوژن فٹنگ میں شامل ہونے سے پہلے ہیٹ پائپ ختم ہوجاتی ہیں۔ ویلڈنگ کے مرحلے کے دوران سامان حرارتی درجہ حرارت اور دباؤ کو کنٹرول کرتا ہے۔ مستقل حرارت ایک قابل اعتماد کنکشن اور مضبوط ساختی بندھن کو یقینی بناتی ہے۔
● الائنمنٹ کلیمپ اور ہولڈنگ ڈیوائسز
فیوژن ہونے کے دوران پائپوں کو مستحکم رہنا چاہیے۔ ہیٹنگ اور جوائننگ کے دوران کلیمپ پائپ اور فٹنگ کو پوزیشن میں رکھتے ہیں۔ مناسب صف بندی کمزور جوڑوں کو روکنے میں مدد کرتی ہے اور پائپ لائن کی مجموعی اعتبار کو بہتر بناتی ہے۔
● پیمائش اور معائنہ کے اوزار
ٹیپ، سطح، اور گیجز کی پیمائش کرنے والے کارکنوں کو پائپ کی لمبائی اور مشترکہ سیدھ کی جانچ پڑتال میں مدد ملتی ہے. درست پیمائش اس بات کو یقینی بناتی ہے کہ پائپ لائن کی ترتیب ڈیزائن کی منصوبہ بندی سے ملتی ہے۔
ٹول کی قسم |
مین فنکشن |
تنصیب کے دوران اہمیت |
پائپ کٹر |
سیدھے پائپ کٹ بناتا ہے۔ |
ہموار فیوژن سطحوں کو یقینی بناتا ہے۔ |
فیوژن ویلڈنگ مشین |
ویلڈنگ کے لیے پائپ کے سروں کو گرم کرتا ہے۔ |
مضبوط HDPE فیوژن جوڑ بناتا ہے۔ |
سیدھ کلیمپ |
پائپ کو پوزیشن میں رکھتا ہے۔ |
غلط جوڑوں کو روکتا ہے۔ |
پیمائش کے اوزار |
پائپ کی لمبائی اور زاویہ چیک کریں۔ |
تنصیب کی درستگی کو برقرار رکھتا ہے۔ |
ہم آہنگ ایچ ڈی پی ای پائپس اور فیوژن فٹنگز کا انتخاب
انجینئرز عام طور پر پائپ کے اجزاء کو منتخب کرنے سے پہلے کئی تکنیکی عوامل پر غور کرتے ہیں:
● پائپ کا قطر اور بہاؤ کی صلاحیت
بڑی پائپ لائنیں زیادہ مقدار میں پانی یا صنعتی سیال لے جاتی ہیں۔ مناسب سائز پورے نظام میں ہموار بہاؤ اور مستحکم دباؤ کو یقینی بناتا ہے۔
● پریشر کی درجہ بندی (SDR درجہ بندی)
ایچ ڈی پی ای پائپ مختلف طاقت کے درجات میں تیار کیے جاتے ہیں۔ SDR قدر اس بات کا تعین کرتی ہے کہ پائپ کتنے اندرونی دباؤ کو محفوظ طریقے سے سنبھال سکتا ہے۔
● مواد کا معیار اور پیئ گریڈ
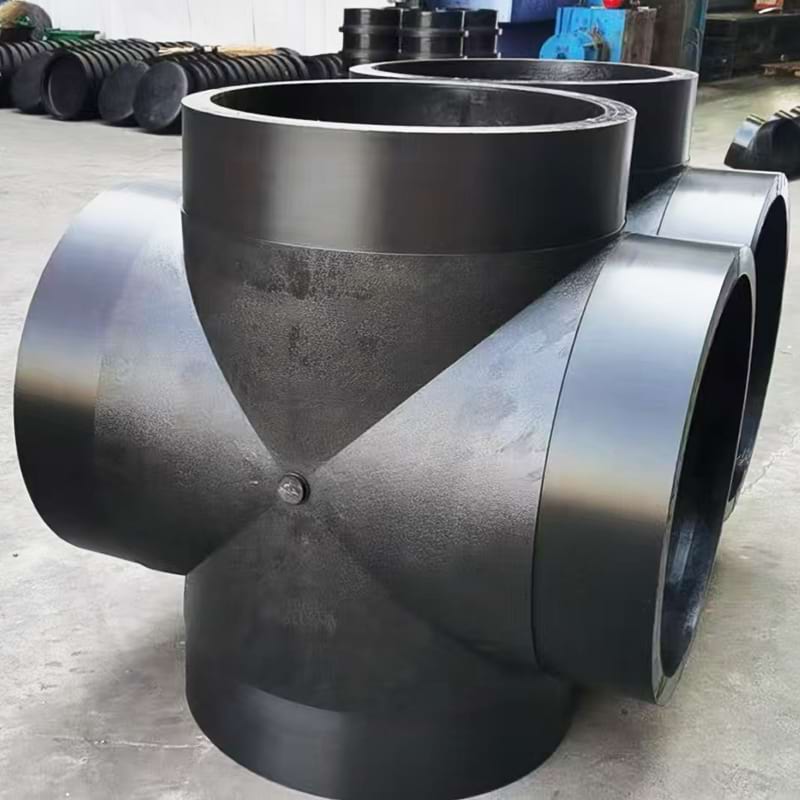
اعلیٰ معیار کا پولیتھیلین مواد استحکام اور کیمیائی مزاحمت کو بہتر بناتا ہے۔ بہت سے بنیادی ڈھانچے کے منصوبے PE100 مواد کو ترجیح دیتے ہیں کیونکہ وہ مضبوط مکینیکل کارکردگی فراہم کرتے ہیں۔ بڑے بنیادی ڈھانچے کے نظام میں پائپ لائنوں کو نصب کرتے وقت، قابل اعتماد فٹنگ خاص طور پر اہم ہو جاتی ہے۔
ایچ ڈی پی ای پائپ لائن نصب کرنے کے لیے مرحلہ وار عمل
مرحلہ 1 - HDPE پائپ کی پیمائش اور کاٹیں۔
انسٹالرز عام طور پر اس مرحلے کے دوران ایک سادہ کٹنگ ورک فلو کی پیروی کرتے ہیں۔ مقصد ایک ہموار پائپ اینڈ تیار کرنا ہے جو ویلڈنگ کے دوران ایچ ڈی پی ای فیوژن فٹنگ سے صحیح طریقے سے جڑ سکے۔
● پائپ کی لمبائی کو واضح طور پر نشان زد کریں۔
کارکن ٹیپ یا لیزر ٹول کے ذریعے پائپ لائن کے راستے کی پیمائش کرتے ہیں۔ وہ پائپ کی سطح پر کٹ کے مقام کو نشان زد کرتے ہیں۔ واضح نشانات کاٹنے کی غلطیوں کو روکنے اور مصروف تعمیراتی جگہوں پر کارکردگی کو بہتر بنانے میں مدد کرتے ہیں۔
● پائپ کاٹنے کا مناسب ٹول استعمال کریں۔
ایچ ڈی پی ای پائپ کو عام طور پر پلاسٹک کے پائپ کٹر یا باریک ٹوتھ آری کا استعمال کرتے ہوئے کاٹا جاتا ہے۔ یہ ٹولز پائپ کی دیوار پر سیدھا کٹ بناتے ہیں۔ ایک صاف کٹ فیوژن ویلڈنگ کے دوران مشترکہ رابطے کو بہتر بناتا ہے۔
● کٹے ہوئے پائپ کے کناروں کا بغور معائنہ کریں۔
کاٹنے کے بعد، تکنیکی ماہرین پائپ کے سروں کی جانچ کرتے ہیں۔ وہ دراڑوں، کھردری کناروں، یا اخترتی کی جانچ کرتے ہیں۔ اگر کنارہ ناہموار نظر آتا ہے، تو وہ ہموار سطح کو برقرار رکھنے کے لیے اسے تھوڑا سا تراشتے ہیں یا ریت دیتے ہیں۔
ٹول |
عام استعمال |
فائدہ |
پائپ کٹر |
سیدھا پائپ کاٹنا |
صاف کناروں کو تیزی سے پیدا کرتا ہے۔ |
پلاسٹک آرا۔ |
سائٹ پر دستی کٹائی |
چھوٹے علاقوں میں کام کرنا آسان ہے۔ |
بینڈ ص |
ورکشاپ پائپ کی تیاری |
اعلی صحت سے متعلق کاٹنے |
مرحلہ 2 - پائپ کے سروں کو صاف اور تیار کریں۔
پائپ کے حصوں کو کاٹنے کے بعد، انسٹالرز سطح کی تیاری میں چلے جاتے ہیں۔ یہ قدم اس بات کو یقینی بناتا ہے کہ فیوژن ایریا آلودگی سے پاک رہے۔ دھول، تیل، یا نمی پائپ اور ایچ ڈی پی ای فیوژن فٹنگ کے درمیان ویلڈ کو کمزور کر سکتی ہے۔ اس کی وجہ سے، تکنیکی ماہرین ہمیشہ ویلڈنگ سے پہلے پائپ کے سروں کو صاف کرتے ہیں۔
● دھول اور ڈھیلے ذرات کو ہٹا دیں۔
کارکن صاف کپڑے سے پائپ کے کنارے کو صاف کرتے ہیں۔ اگر سطح پر گندگی باقی رہتی ہے، تو یہ حرارتی عمل کے دوران مداخلت کر سکتی ہے اور ویلڈ کی طاقت کو کم کر سکتی ہے۔
● پائپ کے کنارے سے گڑھوں کو تراشیں۔
ایک ریمر یا ڈیبرنگ ٹول پائپ کے اندرونی اور بیرونی کناروں کو ہموار کرتا ہے۔ burrs کو ہٹانا ویلڈنگ کے دوران فاسد فیوژن لائنوں کو روکتا ہے۔
● ضرورت پڑنے پر ہلکی سی بیول بنائیں
کچھ انسٹالرز سطح کے رابطے کو بہتر بنانے کے لیے پائپ کے کنارے کو ہلکے سے بیول کرتے ہیں۔ یہ تکنیک شامل ہونے کے عمل کے دوران پائپ کو ایچ ڈی پی ای فیوژن فٹنگ سے آسانی سے جڑنے میں مدد دیتی ہے۔
مرحلہ 3 – پائپوں اور HDPE فیوژن فٹنگز کو سیدھ میں رکھیں
ایچ ڈی پی ای پائپ لائن کی کامیاب تنصیب میں درست سیدھ ایک اہم کردار ادا کرتی ہے۔ ویلڈنگ کے دوران پائپوں کو یکساں طور پر ملنا چاہیے تاکہ پگھلا ہوا پولیتھیلین یکساں جوڑ بنا لے۔ انسٹالر عام طور پر پائپ اینڈ اور ایچ ڈی پی ای فیوژن فٹنگ دونوں کو الائنمنٹ کلیمپس یا فیوژن مشین ہولڈرز کے اندر رکھتے ہیں۔
اہم صف بندی کی جانچ میں اکثر درج ذیل شامل ہوتے ہیں:
● پائپ کے مرکز کی سیدھ کو چیک کریں۔
دونوں پائپ کے سروں کو ایک ہی سنٹر لائن کا اشتراک کرنا چاہئے۔ جب سیدھ درست ہو، ویلڈنگ کی مالا جوڑ کے ارد گرد یکساں طور پر بنتی ہے۔
● پائپ کو کلیمپ کے اندر محفوظ کریں۔
گرم ہونے کے دوران کلیمپ پائپ کو مضبوطی سے پکڑتے ہیں۔ ویلڈنگ کے دوران حرکت فیوژن جوائنٹ کو کمزور کر سکتی ہے۔
● فٹنگ کی مطابقت کی تصدیق کریں۔
انسٹالرز تصدیق کرتے ہیں کہ ایچ ڈی پی ای فیوژن فٹنگ کا سائز پائپ کے قطر سے ملتا ہے۔ مناسب مطابقت ہموار ویلڈنگ کے عمل کو یقینی بناتی ہے۔
مرحلہ 4 - فیوژن کے لیے پائپ کے سروں کو گرم کریں۔
حرارتی مرحلے کو عین وقت اور درجہ حرارت کے کنٹرول کی پیروی کرنا چاہئے۔ اگر پائپ بہت کم گرم ہوتا ہے تو، مواد مناسب طریقے سے بانڈ نہیں کرے گا. زیادہ گرمی پائپ کی ساخت کو نقصان پہنچا سکتی ہے۔ یکساں پگھلنے کو یقینی بنانے کے لیے انسٹالرز حرارتی عمل کی احتیاط سے نگرانی کرتے ہیں۔
فیوژن ہیٹنگ کے دوران، کئی عوامل ویلڈنگ کے معیار کو متاثر کرتے ہیں:
● حرارتی درجہ حرارت
ہیٹنگ پلیٹ کو پولی تھیلین کے لیے صحیح فیوژن درجہ حرارت تک پہنچنا چاہیے۔ یہ پائپ کے سروں کو یکساں طور پر نرم ہونے دیتا ہے۔
● حرارتی دورانیہ
تکنیکی ماہرین ایک مخصوص وقت کے لیے ہیٹنگ پلیٹ کے خلاف پائپ کو پکڑتے ہیں۔ مدت پائپ قطر اور دیوار کی موٹائی پر منحصر ہے.
● سطحی رابطہ دباؤ
ہلکا دباؤ یقینی بناتا ہے کہ پائپ کی سطح ہیٹنگ پلیٹ سے یکساں طور پر رابطہ کرے۔ یونیفارم ہیٹنگ پائپ کو مضبوط ویلڈ کے لیے تیار کرتی ہے۔ جب ہیٹنگ سائیکل ختم ہو جاتا ہے، پلیٹ کو جلدی سے ہٹا دیا جاتا ہے۔ اس کے بعد نرم شدہ پائپ کے سرے تنصیب کے عمل کے اگلے مرحلے میں جوڑنے اور کمپریشن کے لیے تیار ہیں۔
مرحلہ 5 - پائپ اور فٹنگز میں شامل ہوں۔
اس مرحلے کے دوران، تکنیکی ماہرین کئی اہم کاموں پر توجہ مرکوز کرتے ہیں۔ وہ اس بات کو یقینی بناتے ہیں کہ دباؤ مستحکم رہے اور پائپ سیدھ میں رہیں۔ اگر دباؤ اچانک بدل جائے تو جوڑ ناہموار یا کمزور ہو سکتا ہے۔ بہت سے انسٹالرز جوائننگ فورس کو درست طریقے سے کنٹرول کرنے کے لیے جدید فیوژن مشینوں پر انحصار کرتے ہیں۔
شمولیت کے مرحلے کے دوران کلیدی طریقوں میں شامل ہیں:
● مستقل دباؤ کو برقرار رکھیں
مسلسل دباؤ پگھلی ہوئی پولی تھیلین کو مشترکہ سطح پر یکساں طور پر پھیلانے میں مدد کرتا ہے۔ یہ پائپ کے ارد گرد ایک سڈول ویلڈ مالا بناتا ہے. جب دباؤ میں اتار چڑھاؤ آتا ہے، تو مالا بے قاعدہ ہو سکتا ہے۔
● پائپوں کو بالکل سیدھ میں رکھیں
شمولیت کے عمل کے دوران پائپوں کو مرکز میں رہنا چاہیے۔ الائنمنٹ کلیمپس پائپوں کو اپنی جگہ پر رکھتے ہیں جب دباؤ لگایا جاتا ہے۔ یہاں تک کہ ہلکی سی حرکت بھی فیوژن بانڈ کو کمزور کر سکتی ہے۔
● ویلڈ بیڈ کی تشکیل کی نگرانی کریں۔
جیسے جیسے مواد فیوز ہوتا ہے، جوڑ کے ارد گرد ایک چھوٹی مالا بن جاتی ہے۔ انسٹالرز اس کا بغور مشاہدہ کرتے ہیں۔ ایک ہموار اور یہاں تک کہ مالا عام طور پر مضبوط کنکشن کا اشارہ کرتا ہے۔ بہت سے ٹھیکیدار اس مرحلے کے دوران اعلی معیار کے اجزاء کو ترجیح دیتے ہیں۔
مرحلہ 6 - ٹھنڈا ہونے کا مناسب وقت دیں۔
ایک بار جب پائپ اور ایچ ڈی پی ای فیوژن فٹنگز جوڑ دی جائیں تو ویلڈڈ جوائنٹ کو قدرتی طور پر ٹھنڈا ہونا چاہیے۔ ٹھنڈک پگھلی ہوئی پولی تھیلین کو مضبوط بنانے اور ساختی طاقت کو دوبارہ حاصل کرنے کی اجازت دیتی ہے۔ کارکن اس مدت کے دوران پائپ کو چھونے یا ہلانے سے گریز کرتے ہیں کیونکہ کسی بھی حرکت سے بانڈ کو نقصان پہنچ سکتا ہے۔
پائپ کے قطر اور دیوار کی موٹائی کے لحاظ سے کولنگ کا وقت مختلف ہوتا ہے۔ بڑے پائپوں کو مستحکم ہونے کے لیے زیادہ وقت درکار ہوتا ہے۔ انسٹالرز عام طور پر مشترکہ معیار کو برقرار رکھنے کے لیے تجویز کردہ کولنگ رہنما اصولوں پر عمل کرتے ہیں۔
ٹھنڈک کے وقت کو متاثر کرنے والے عام عوامل میں شامل ہیں:
● پائپ قطر
بڑے پائپ زیادہ گرمی رکھتے ہیں۔ جوڑ کے مستحکم ہونے سے پہلے انہیں ٹھنڈک کی طویل مدت درکار ہوتی ہے۔
● محیطی درجہ حرارت
گرم ماحول ٹھنڈک کو قدرے سست کر دیتا ہے۔ سرد ماحول ٹھنڈک کے وقت کو کم کر سکتا ہے لیکن محتاط نگرانی کی ضرورت ہے۔
● مواد کی موٹائی
موٹی پائپ کی دیواریں گرمی کو زیادہ دیر تک برقرار رکھتی ہیں۔ انسٹالرز کو مکمل استحکام کے لیے اضافی وقت دینا چاہیے۔
مندرجہ ذیل جدول HDPE فیوژن ویلڈنگ کے دوران ٹھنڈک کے عمومی تحفظات کا خاکہ پیش کرتا ہے۔
عامل |
کولنگ پر اثر |
انسٹالر ایکشن |
پائپ قطر |
بڑے پائپ آہستہ آہستہ ٹھنڈے ہوتے ہیں۔ |
طویل کولنگ مدت کی اجازت دیں |
دیوار کی موٹائی |
موٹی پائپ گرمی کو برقرار رکھتی ہیں۔ |
استحکام کا وقت بڑھائیں۔ |
محیطی درجہ حرارت |
گرم ہوا ٹھنڈک کو کم کرتی ہے۔ |
احتیاط سے جوڑوں کی نگرانی کریں۔ |
مرحلہ 7 - فیوژن جوائنٹ کا معائنہ کریں۔
ٹھنڈا ہونے کے بعد، تکنیکی ماہرین فیوژن جوائنٹ کا بصری طور پر معائنہ کرتے ہیں۔ معائنہ اس بات کی تصدیق کرنے میں مدد کرتا ہے کہ ویلڈنگ کے عمل سے پائپ اور ایچ ڈی پی ای فیوژن فٹنگز کے درمیان مضبوط تعلق پیدا ہوا ہے۔ پائپ فریم کے ارد گرد ایک مستقل ویلڈ مالا عام طور پر ایک کامیاب فیوژن کی نشاندہی کرتا ہے۔
انسٹالرز عام طور پر جوائنٹ کی کئی خصوصیات کا جائزہ لیتے ہیں:
● یونیفارم ویلڈ مالا
ایک ہموار مالا کنکشن کے ارد گرد یکساں طور پر ظاہر ہونا چاہئے. اگر مالا ناہموار نظر آتی ہے تو، ویلڈنگ کا دباؤ یا سیدھ غلط ہو سکتی ہے۔
● کوئی نظر آنے والا خلا یا دراڑ نہیں ہے۔
مشترکہ سطح مسلسل ظاہر ہونا چاہئے. دراڑیں یا خالی جگہیں دباؤ میں لیک ہونے کا باعث بن سکتی ہیں۔
● مناسب مالا کا سائز
ایک مالا جو بہت چھوٹا ہے ناکافی حرارت کی نشاندہی کر سکتا ہے۔ ایک بڑا مالا شامل ہونے کے دوران ضرورت سے زیادہ دباؤ کا اشارہ دے سکتا ہے۔
مرحلہ 8 - پریشر ٹیسٹنگ کروائیں۔
پائپ کے کئی حصے نصب ہونے کے بعد، پائپ لائن کو دباؤ کی جانچ سے گزرنا چاہیے۔ یہ مرحلہ hdpe فیوژن فٹنگز کا استعمال کرتے ہوئے بنائے گئے جوڑوں کی سالمیت کی تصدیق کرتا ہے۔ جانچ اس بات کو یقینی بناتی ہے کہ نظام عام کام کے دباؤ میں محفوظ طریقے سے کام کر سکتا ہے۔
دباؤ کی جانچ عام طور پر ایک کنٹرول شدہ طریقہ کار کی پیروی کرتی ہے۔ کارکن پائپ لائن کو پانی یا ہوا سے بھرتے ہیں اور آہستہ آہستہ اندرونی دباؤ بڑھاتے ہیں۔ وہ اس عمل کے دوران نظام کو قریب سے مانیٹر کرتے ہیں۔
اہم جانچ پڑتال میں شامل ہیں:
● لیک کا پتہ لگانا
انسپکٹر نمی یا دباؤ میں کمی کی علامات کے لیے جوڑوں کو دیکھتے ہیں۔ سسٹم کے فعال ہونے سے پہلے چھوٹے لیکس کو بھی ٹھیک کرنا ضروری ہے۔
● دباؤ کا استحکام
پائپ لائن کو ایک مخصوص مدت کے لیے مستحکم دباؤ برقرار رکھنا چاہیے۔ اگر دباؤ کم ہوتا ہے، تو تکنیکی ماہرین جوڑوں اور متعلقہ اشیاء کو دوبارہ چیک کرتے ہیں۔
● مشترکہ سالمیت کی تصدیق
مضبوط فیوژن جوڑوں کو بغیر کسی خرابی یا رساو کے مطلوبہ دباؤ کی سطح کو برداشت کرنا چاہئے۔
HDPE پائپ لائنوں کے لیے پوسٹ انسٹالیشن کے طریقے
مناسب بیک فلنگ اور پائپ لائن پروٹیکشن
ایچ ڈی پی ای پائپ لائن اور ایچ ڈی پی ای فیوژن فٹنگز انسٹال ہونے اور پریشر ٹیسٹ کرنے کے بعد، خندق کو احتیاط سے بھرنا چاہیے۔ بیک فلنگ پائپ کو بیرونی بوجھ سے بچاتا ہے اور نظام کو زیر زمین مستحکم رکھتا ہے۔ کارکن عام طور پر بستر کے نرم مواد کو پہلے شامل کرتے ہیں۔
بیک فل کی پہلی پرت عام طور پر باریک مٹی، ریت، یا اسکرین شدہ بجری کا استعمال کرتی ہے۔ یہ مواد پائپ کے گرد گھیرا ڈالتے ہیں اور اسے تیز دھار چیزوں سے کشن کرتے ہیں۔ انسٹالرز پائپ کی سطح کے قریب پتھر یا تعمیراتی ملبہ رکھنے سے گریز کرتے ہیں۔ سخت اشیاء تناؤ کے مقامات بنا سکتی ہیں جو وقت کے ساتھ پائپ کو نقصان پہنچاتی ہیں۔
بیک فلنگ کے عام طریقوں میں شامل ہیں:
● پرتوں والی مٹی کی جگہ کا تعین
کارکن مٹی کو ایک بڑے بھرنے کے بجائے کئی باریک تہوں میں ڈالتے ہیں۔ ہر پرت کو آہستہ سے کمپیکٹ کیا جاتا ہے۔ یہ عمل پائپ لائن کو مستحکم کرتا ہے اور ناہموار زمینی تصفیہ کو روکتا ہے۔
● بستر کے نرم مواد کا استعمال
ریت یا باریک مٹی پائپ کے گرد یکساں طور پر دباؤ پھیلاتی ہے۔ یہ خندق بھرنے کے دوران HDPE سطح پر خروںچ کو بھی روکتا ہے۔
● فیوژن جوڑوں کا تحفظ
ویلڈنگ والے علاقوں کے ارد گرد اضافی دیکھ بھال کی جاتی ہے جہاں پائپ ایچ ڈی پی ای فیوژن فٹنگ سے ملتے ہیں۔ یہ جوڑ مضبوط ہوتے ہیں لیکن ابتدائی بیک فلنگ کے دوران ان کو بلا روک ٹوک رہنا چاہیے۔
بستر کا مواد |
مقصد |
ایچ ڈی پی ای پائپس کے لیے فائدہ |
ریت |
پائپ کے ارد گرد کشن |
سطح پر خروںچ کو روکتا ہے۔ |
عمدہ مٹی |
یہاں تک کہ لوڈ کی تقسیم |
پریشر پوائنٹس کو کم کرتا ہے۔ |
اسکرین شدہ بجری |
مستحکم خندق کی بنیاد |
نکاسی آب کو بہتر بناتا ہے۔ |
معمول کا معائنہ اور دیکھ بھال
ایچ ڈی پی ای پائپ لائن سسٹم کو عام طور پر دھاتی پائپ لائنوں سے کم دیکھ بھال کی ضرورت ہوتی ہے۔ مواد سنکنرن اور کیمیائی نقصان کے خلاف مزاحمت کرتا ہے، جو طویل سروس کی زندگی کو برقرار رکھنے میں مدد کرتا ہے۔ اس کے باوجود، نظام کے محفوظ طریقے سے کام جاری رکھنے کو یقینی بنانے کے لیے وقتاً فوقتاً معائنہ ضروری ہے۔
عام معائنہ کے کاموں میں شامل ہو سکتے ہیں:
● مشترکہ حالات کی جانچ کرنا
کارکنان ان جوڑوں کا بصری طور پر معائنہ کرتے ہیں جہاں پائپ ایچ ڈی پی ای فیوژن فٹنگ سے جڑتے ہیں۔ وہ اخترتی، تناؤ کے نشانات، یا رساو کے نشانات تلاش کرتے ہیں۔
● دباؤ کی سطح کی نگرانی
آپریٹرز آپریشن کے دوران سسٹم کے دباؤ کو ٹریک کرتے ہیں۔ دباؤ میں اچانک تبدیلیاں پائپ لائن کے نقصان یا رکاوٹوں کی نشاندہی کر سکتی ہیں۔
● بے نقاب پائپ کے حصوں کا معائنہ کرنا
ان علاقوں میں جہاں پائپ زمین سے اوپر چلتے ہیں، تکنیکی ماہرین UV نقصان، مکینیکل اثر، یا سطح کے لباس کی جانچ کرتے ہیں۔
HDPE فیوژن فٹنگز کی عمر میں توسیع
کئی آپریشنل طریقے فیوژن جوائنٹس اور فٹنگز کی عمر بڑھانے میں مدد کرتے ہیں:
● ضرورت سے زیادہ بیرونی دباؤ سے بچیں۔
پائپ لائن کے اوپر بھاری سامان یا ساختی بوجھ کا احتیاط سے انتظام کیا جانا چاہیے۔ مٹی یا ریت کی حفاظتی تہیں بوجھ کو محفوظ طریقے سے تقسیم کرنے میں مدد کرتی ہیں۔
● درجہ حرارت کی نمائش کو کنٹرول کریں۔
اگرچہ HDPE وسیع درجہ حرارت کی حد میں اچھی کارکردگی کا مظاہرہ کرتا ہے، انتہائی حالات پائپ کی توسیع کو متاثر کر سکتے ہیں۔ پائپ لائن کا مناسب ڈیزائن تھرمل تناؤ کو کم کرتا ہے۔
● تنصیب کے دوران اعلیٰ معیار کی فٹنگز استعمال کریں۔
قابل اعتماد فٹنگز وقت کے ساتھ ساتھ مضبوط فیوژن بانڈز کو برقرار رکھنے میں مدد کرتی ہیں۔ FusingX جیسے مینوفیکچررز PE100 hdpe فیوژن فٹنگ تیار کرتے ہیں جو طویل مدتی انفراسٹرکچر ایپلی کیشنز کے لیے ڈیزائن کیے گئے ہیں۔
فٹنگ کے استحکام کو متاثر کرنے والا ایک اور عنصر تنصیب کا معیار ہے۔ جب حرارتی درجہ حرارت، فیوژن پریشر، اور ٹھنڈک کے وقت کو مناسب طریقے سے کنٹرول کیا جاتا ہے، تو ویلڈڈ جوائنٹ ایک ٹھوس ڈھانچہ بناتا ہے۔ یہ ڈھانچہ مکینیکل کنکشن کے بجائے مسلسل پائپ دیوار کی طرح برتاؤ کرتا ہے۔
نتیجہ
HDPE پائپ لائن کی تنصیب کے لیے درست کٹنگ، صاف سطحوں، مناسب فیوژن اور محتاط جانچ کی ضرورت ہوتی ہے۔ معیاری ایچ ڈی پی ای فیوژن فٹنگ کا استعمال جوڑوں کی مضبوطی اور بھروسے کو بہتر بناتا ہے۔ FusingX پائیدار فٹنگ فراہم کرتا ہے جو پانی، آبپاشی، اور صنعتی نظام کے لیے مستحکم پائپ لائنوں کی تعمیر میں مدد کرتا ہے۔
اکثر پوچھے گئے سوالات
س: ایچ ڈی پی ای پائپ لائن کی تنصیب میں ایچ ڈی پی ای فیوژن کی فٹنگز کن چیزوں کے لیے استعمال ہوتی ہیں؟
A: وہ ہیٹ فیوژن کے ذریعے پائپ کے حصوں میں شامل ہوتے ہیں، مضبوط، لیک فری Hdpe پائپ لائن کنکشن بناتے ہیں۔
سوال: آپ Hdpe پائپ لائن کو مرحلہ وار کیسے انسٹال کرتے ہیں؟
A: پیمائش کریں، پائپوں کو کاٹیں، سرے کو صاف کریں، پائپوں کو سیدھ میں رکھیں اور ایچ ڈی پی ای فیوژن فٹنگز، گرمی، جوائن، ٹھنڈا، پھر ٹیسٹ کریں۔
س: ایچ ڈی پی ای پائپ لائن سسٹمز کے لیے ایچ ڈی پی ای فیوژن فٹنگز کیوں اہم ہیں؟
A: وہ ہموار جوڑ بناتے ہیں۔ ایچ ڈی پی ای فیوژن کی فٹنگز دباؤ کی مزاحمت کو بہتر کرتی ہیں اور لیک کو کم کرتی ہیں۔
سوال: ایچ ڈی پی ای پائپ لائن فیوژن جوائنٹ کو کب تک ٹھنڈا ہونا چاہئے؟
A: کولنگ پائپ کے سائز پر منحصر ہے۔ Hdpe فیوژن کی متعلقہ اشیاء کو حرکت سے پہلے مکمل طور پر ٹھنڈا ہونا چاہیے۔
س: ایچ ڈی پی ای پائپ لائن فیوژن ویلڈنگ کے دوران کیا مسائل پیدا ہوتے ہیں؟
A: گندی سطحیں، ناقص الائنمنٹ، یا غیر مساوی حرارت hdpe فیوژن فٹنگ کے جوڑوں کو کمزور کر سکتی ہے۔

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori