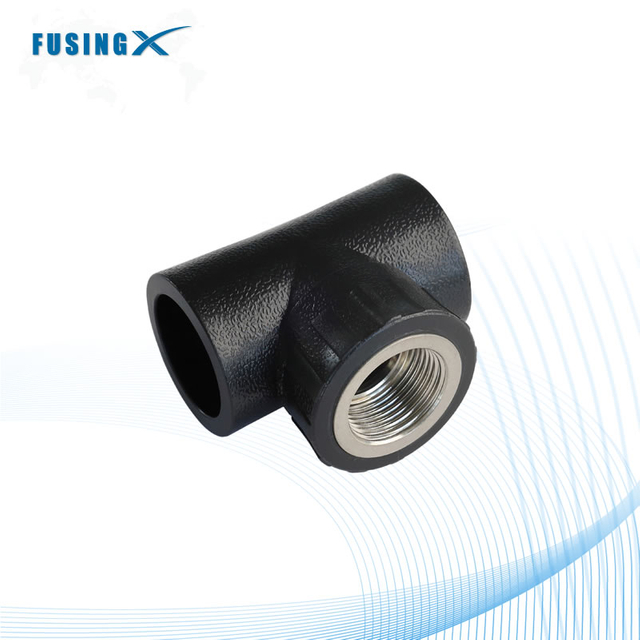
Introducere
Instalarea unui Conducta HDPE poate părea complexă la început. Cu toate acestea, procesul devine mult mai ușor atunci când sunt utilizate instrumentele corecte și fitingurile de fuziune HDPE. În acest articol, veți afla pași simpli pentru instalarea unei conducte HDPE și cum conexiunile de fuziune adecvate ajută la crearea unor sisteme puternice, fără scurgeri.
Pregătirea înainte de a instala o conductă HDPE
Instrumente și echipamente necesare
În majoritatea proiectelor, tehnicienii pregătesc o combinație de instrumente de tăiere, aliniere și fuziune. Aceste instrumente sprijină pregătirea precisă a țevilor și ajută instalatorii să gestioneze corect fitingurile de fuziune HDPE în timpul operațiunilor de sudare.
Instrumentele comune utilizate în timpul instalării conductei HDPE includ:
● Freze pentru țevi sau ferăstraie pentru țevi din plastic
Aceste instrumente creează tăieturi curate și drepte pe țevile HDPE. O suprafață tăiată netedă îmbunătățește calitatea fuziunii. De asemenea, reduce riscul îmbinărilor neuniforme în timpul sudării. Instalatorii inspectează de obicei marginea țevii după tăiere pentru a îndepărta bavurile sau resturile.
● Aparate de sudura prin fuziune
Mașinile de fuziune încălzesc capetele conductelor înainte de a le îmbina la fitingurile de fuziune HDPE. Echipamentul controlează temperatura și presiunea de încălzire în timpul etapei de sudare. Încălzirea constantă asigură o conexiune fiabilă și o legătură structurală puternică.
● Cleme de aliniere și dispozitive de prindere
Conductele trebuie să rămână stabile în timp ce are loc fuziunea. Clemele țin conducta și fitingurile în poziție în timpul încălzirii și îmbinării. Alinierea corectă ajută la prevenirea îmbinărilor slabe și îmbunătățește fiabilitatea generală a conductei.
● Instrumente de măsurare și inspecție
Benzile de măsurare, nivelele și manometrele ajută lucrătorii să verifice lungimea conductei și alinierea îmbinărilor. Măsurătorile precise asigură că aspectul conductei se potrivește cu planul de proiectare. Următorul tabel prezintă instrumentele tipice de instalare și rolurile acestora în timpul pregătirii conductei.
Tip instrument |
Funcția principală |
Importanța în timpul instalării |
Tăiător de țevi |
Realizează tăieturi drepte în țevi |
Asigură suprafețe netede de fuziune |
Aparat de sudura prin fuziune |
Încălzește capetele conductelor pentru sudare |
Formează îmbinări puternice de fuziune HDPE |
Clemă de aliniere |
Ține țeava în poziție |
Previne articulațiile nealiniate |
Instrumente de măsurare |
Verificați lungimea și unghiurile țevii |
Menține precizia instalării |
Selectarea țevilor HDPE și fitingurilor de fuziune compatibile
Inginerii iau în considerare de obicei mai mulți factori tehnici înainte de a selecta componentele țevilor:
● Diametrul conductei și capacitatea de debit
Conductele mai mari transportă volume mai mari de apă sau fluide industriale. Dimensionarea adecvată asigură un flux lin și o presiune stabilă în sistem.
● Presiunea nominală (clasificare SDR)
Țevile HDPE sunt produse în diferite grade de rezistență. Valoarea SDR determină cât de multă presiune internă poate suporta conducta în siguranță.
● Calitatea materialului și gradul PE
Materialele de polietilenă de înaltă calitate îmbunătățesc durabilitatea și rezistența chimică. Multe proiecte de infrastructură preferă materialele PE100, deoarece oferă performanțe mecanice mai puternice. Atunci când se instalează conducte în sisteme mari de infrastructură, fitingurile fiabile devin deosebit de importante.
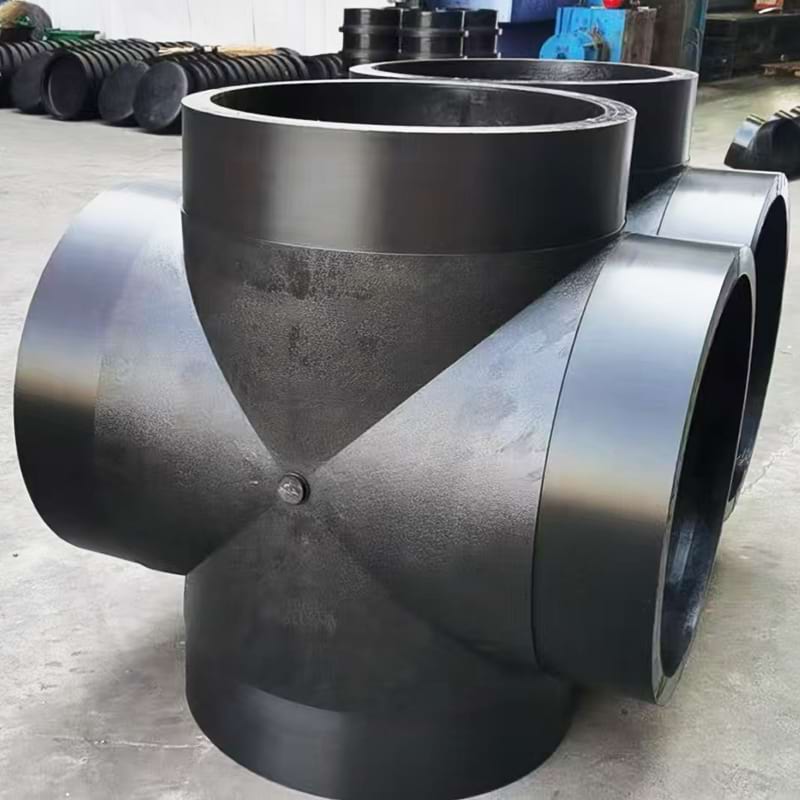
Proces pas cu pas pentru a instala o conductă HDPE
Pasul 1 - Măsurați și tăiați țeava HDPE
Instalatorii urmează în mod normal un flux de lucru simplu de tăiere în această etapă. Scopul este de a produce un capăt neted al țevii care se poate conecta corect la fitingurile de fuziune HDPE în timpul sudării.
● Marcaţi clar lungimea conductei
Lucrătorii măsoară traseul conductei folosind o bandă sau un instrument cu laser. Ele marchează locația tăieturii pe suprafața țevii. Marcajele clare ajută la prevenirea erorilor de tăiere și la îmbunătățirea eficienței pe șantierele aglomerate.
● Folosiţi o unealtă adecvată pentru tăierea ţevilor
Țevile HDPE sunt de obicei tăiate folosind un tăietor de țevi din plastic sau un ferăstrău cu dinți fini. Aceste instrumente creează o tăietură dreaptă peste peretele țevii. O tăietură curată îmbunătățește contactul îmbinării în timpul sudării prin fuziune.
● Inspectați cu atenție marginile țevii tăiate
După tăiere, tehnicienii examinează capetele țevilor. Ei verifică dacă există fisuri, margini aspre sau deformare. Dacă marginea pare neuniformă, se taie sau se șlefuiește ușor pentru a menține o suprafață netedă. Următorul tabel prezintă instrumentele de tăiere obișnuite utilizate la pregătirea țevilor HDPE.
Instrument |
Utilizare tipică |
Avantaj |
Tăiător de țevi |
Tăierea țevilor drepte |
Produce margini curate rapid |
Fierăstrău din plastic |
Tăiere manuală la fața locului |
Ușor de operat în zone mici |
Ferăstrău cu bandă |
Atelier de pregătire a conductelor |
Tăiere de înaltă precizie |
Pasul 2 - Curățați și pregătiți capetele țevii
După tăierea secțiunilor de țeavă, instalatorii trec la pregătirea suprafeței. Acest pas asigură că zona de fuziune rămâne liberă de contaminare. Praful, uleiul sau umezeala pot slăbi sudura dintre țeavă și fitingurile de fuziune HDPE. Din acest motiv, tehnicienii curăță întotdeauna capetele conductelor înainte de sudare.
● Îndepărtați praful și particulele libere
Lucrătorii șterg marginea țevii folosind o cârpă curată. Dacă rămâne murdărie pe suprafață, aceasta poate interfera în timpul încălzirii și poate reduce rezistența sudurii.
● Tăiați bavurile de pe marginea țevii
Un alez sau o unealtă de debavurat netezește marginile interioare și exterioare ale țevii. Îndepărtarea bavurilor previne liniile de fuziune neregulate în timpul sudării.
● Creați o teșire ușoară atunci când este necesar
Unii instalatori teșit ușor marginea țevii pentru a îmbunătăți contactul cu suprafața. Această tehnică ajută țeava să se conecteze fără probleme la fitingurile de fuziune HDPE în timpul procesului de îmbinare.
Pasul 3 – Aliniați țevile și fitingurile HDPE Fusion
Alinierea corectă joacă un rol major în instalarea cu succes a conductelor HDPE. Țevile trebuie să se întâlnească uniform în timpul sudării, astfel încât polietilena topită să formeze o îmbinare uniformă. Instalatorii poziționează de obicei ambele capete ale țevii și fitingurile de fuziune HDPE în interiorul clemelor de aliniere sau a suporturilor pentru mașini de topire.
Verificările importante de aliniere includ adesea următoarele:
● Verificaţi alinierea centrului conductei
Ambele capete ale conductei ar trebui să aibă aceeași linie centrală. Când alinierea este corectă, cordonul de sudură se formează uniform în jurul îmbinării.
● Fixați țeava în interiorul clemei
Clemele țin țeava ferm în timpul încălzirii. Mișcarea în timpul sudării poate slăbi îmbinarea de fuziune.
● Confirmați compatibilitatea fitingurilor
Instalatorii verifică că dimensiunea fitingurilor de fuziune HDPE se potrivește cu diametrul țevii. Compatibilitatea adecvată asigură un proces de sudare fără probleme.
Pasul 4 – Încălzește capetele țevii pentru fuziune
Etapa de încălzire trebuie să urmeze sincronizarea precisă și controlul temperaturii. Dacă conducta se încălzește prea puțin, materialele nu se vor lega corect. Căldura în exces poate deteriora structura conductei. Instalatorii monitorizează cu atenție procesul de încălzire pentru a asigura o topire uniformă.
În timpul încălzirii prin fuziune, mai mulți factori afectează calitatea sudurii:
● Temperatura de încălzire
Placa de încălzire trebuie să atingă temperatura de fuziune corectă pentru polietilenă. Acest lucru permite ca capetele conductei să se înmoaie uniform.
● Durata de incalzire
Tehnicienii țin conducta de placa de încălzire pentru un anumit timp. Durata depinde de diametrul conductei și de grosimea peretelui.
● Presiunea de contact la suprafață
Presiunea ușoară asigură că suprafața țevii contactează uniform placa de încălzire. Încălzirea uniformă pregătește țeava pentru o sudură puternică. Când ciclul de încălzire se termină, placa este îndepărtată rapid. Capetele țevii înmuiate sunt apoi gata pentru îmbinare și comprimare în următoarea etapă a procesului de instalare.
Pasul 5 - Îmbinați țevile și fitingurile
În această etapă, tehnicienii se concentrează pe mai multe acțiuni critice. Acestea se asigură că presiunea rămâne stabilă și conductele rămân aliniate. Dacă presiunea se schimbă brusc, articulația poate deveni neuniformă sau slabă. Mulți instalatori se bazează pe mașini moderne de fuziune pentru a controla cu precizie forța de îmbinare.
Practicile cheie în timpul etapei de aderare includ:
● Mențineți presiunea constantă
Presiunea constantă ajută polietilena topită să se răspândească uniform pe suprafața îmbinării. Acest lucru creează un cordon de sudură simetric în jurul țevii. Când presiunea fluctuează, talonul poate deveni neregulat.
● Mențineți conductele perfect aliniate
Țevile trebuie să rămână centrate în timpul procesului de îmbinare. Clemele de aliniere țin conductele pe loc în timp ce se aplică presiune. Chiar și o mișcare ușoară ar putea slăbi legătura de fuziune.
● Monitorizați formarea cordonului de sudură
Pe măsură ce materialele fuzionează, se formează o mică mărgele în jurul îmbinării. Instalatorii îl respectă cu atenție. O perlă netedă și uniformă semnalează de obicei o conexiune puternică. Mulți contractori preferă componente de înaltă calitate în această etapă.
Pasul 6 - Permiteți timp de răcire adecvat
Odată ce țevile și fitingurile de fuziune HDPE sunt îmbinate, îmbinarea sudată trebuie să se răcească natural. Răcirea permite polietilenei topite să se solidifice și să-și recapete rezistența structurală. Lucrătorii evită să atingă sau să miște conducta în această perioadă deoarece orice mișcare ar putea deteriora legătura.
Timpul de răcire variază în funcție de diametrul țevii și grosimea peretelui. Țevile mai mari au nevoie de mai mult timp pentru a se stabiliza. Instalatorii urmează de obicei instrucțiunile de răcire recomandate pentru a menține calitatea îmbinărilor.
Factorii tipici care afectează timpul de răcire includ:
● Diametrul conductei
Țevile mai mari rețin mai multă căldură. Acestea necesită perioade mai lungi de răcire înainte ca articulația să devină stabilă.
● Temperatura mediului ambiant
Mediile mai calde încetinesc ușor răcirea. Mediile reci pot reduce timpul de răcire, dar necesită o monitorizare atentă.
● Grosimea materialului
Pereții țevilor mai groși rețin căldura mai mult timp. Instalatorii trebuie să acorde timp suplimentar pentru solidificarea completă.
Următorul tabel prezintă considerente generale de răcire în timpul sudării prin fuziune HDPE.
Factor |
Efect asupra răcirii |
Acțiunea instalatorului |
Diametrul conductei |
Țevile mai mari se răcesc mai încet |
Permiteți o perioadă mai lungă de răcire |
Grosimea peretelui |
Țevile groase rețin căldura |
Prelungiți timpul de stabilizare |
Temperatura ambiantă |
Aerul cald încetinește răcirea |
Monitorizați cu atenție articulația |
Pasul 7 - Inspectați îmbinarea de fuziune
După răcire, tehnicienii inspectează vizual îmbinarea de fuziune. Inspecția ajută la confirmarea că procesul de sudare a produs o conexiune puternică între țeavă și fitingurile de fuziune HDPE. Un cordon de sudură consistent în jurul circumferinței țevii indică de obicei o fuziune reușită.
Instalatorii examinează în mod normal mai multe caracteristici ale îmbinării:
● Cordon de sudura uniform
O mărgele netedă ar trebui să apară uniform în jurul conexiunii. Dacă cordonul arată neuniform, este posibil ca presiunea de sudare sau alinierea să fi fost incorectă.
● Fără goluri sau fisuri vizibile
Suprafața articulației trebuie să pară continuă. Fisurile sau golurile pot duce la scurgeri sub presiune.
● Dimensiunea corectă a mărgelelor
O mărgele prea mică poate indica o încălzire insuficientă. Un talon supradimensionat ar putea semnala o presiune excesivă în timpul îmbinării.
Pasul 8 – Efectuați testarea presiunii
Odată ce sunt instalate mai multe secțiuni de țeavă, conducta trebuie să fie supusă unei încercări de presiune. Acest pas verifică integritatea îmbinărilor create folosind fitinguri de fuziune HDPE. Testarea asigură că sistemul poate funcționa în siguranță la presiunea normală de lucru.
Testarea presiunii urmează de obicei o procedură controlată. Muncitorii umplu conducta cu apă sau aer și cresc treptat presiunea internă. Ei monitorizează sistemul îndeaproape în timpul acestui proces.
Verificările importante de testare includ:
● Detectarea scurgerilor
Inspectorii urmăresc articulațiile pentru semne de umiditate sau cădere de presiune. Chiar și scurgerile mici trebuie reparate înainte ca sistemul să devină operațional.
● Stabilitatea presiunii
Conducta trebuie să mențină o presiune stabilă pentru o perioadă specificată. Dacă presiunea scade, tehnicienii verifică din nou îmbinările și fitingurile.
● Verificarea integrității comune
Îmbinările de fuziune puternice trebuie să reziste la nivelul de presiune necesar fără deformare sau scurgere.
Practici post-instalare pentru conducte HDPE
Umplerea adecvată și protecția conductelor
După ce conducta HDPE și fitingurile de fuziune HDPE sunt instalate și testate presiunea, șanțul trebuie reumplut cu atenție. Umplerea protejează conducta de sarcinile externe și menține sistemul stabil în subteran. De obicei, lucrătorii adaugă mai întâi materiale de pat moale.
Primul strat de umplutură utilizează în mod normal pământ fin, nisip sau pietriș. Aceste materiale înconjoară țeava și o protejează de obiectele ascuțite. Instalatorii evită să plaseze pietre sau resturi de construcție lângă suprafața conductei. Obiectele dure pot crea puncte de stres care deteriorează conducta în timp.
Practicile comune de umplere includ:
● Amplasarea solului stratificat
Lucrătorii plasează solul în mai multe straturi subțiri în loc de o umplutură mare. Fiecare strat este compactat ușor. Acest proces stabilizează conducta și previne tasarea neuniformă a solului.
● Utilizarea materialului de pat moale
Nisipul sau pământul fin împrăștie presiunea uniform în jurul țevii. De asemenea, previne zgârieturile pe suprafața HDPE în timpul umplerii șanțurilor.
● Protecția îmbinărilor de fuziune
O atenție sporită este acordată în jurul zonelor sudate unde țevile se întâlnesc cu fitingurile de fuziune HDPE. Aceste îmbinări sunt puternice, dar ar trebui să rămână netulburate în timpul umplerii timpurii.
Material de pat |
Scop |
Avantaj pentru conductele HDPE |
Nisip |
Pernă în jurul țevii |
Previne zgârieturile la suprafață |
Pământ fin |
Distribuție uniformă a sarcinii |
Reduce punctele de presiune |
Pietriș ecranat |
Baza de șanț stabilă |
Îmbunătățește drenajul |
Inspecție și întreținere de rutină
Sistemele de conducte HDPE necesită, în general, mai puțină întreținere decât conductele metalice. Materialul rezistă la coroziune și deteriorări chimice, ceea ce ajută la menținerea duratei de viață lungi. Chiar și așa, inspecția periodică rămâne importantă pentru a ne asigura că sistemul continuă să funcționeze în siguranță.
Sarcinile tipice de inspecție pot include:
● Verificarea condiţiilor îmbinării
Lucrătorii examinează vizual îmbinările în care țevile se conectează la fitingurile de fuziune HDPE. Ei caută deformări, urme de tensiune sau semne de scurgere.
● Monitorizarea nivelurilor de presiune
Operatorii urmăresc presiunea sistemului în timpul funcționării. Schimbările bruște de presiune pot indica deteriorarea conductei sau blocaje.
● Inspectarea secțiunilor expuse de țeavă
În zonele în care țevile rulează deasupra solului, tehnicienii verifică dacă există daune UV, impact mecanic sau uzură a suprafeței.
Extinderea duratei de viață a fitingurilor HDPE Fusion
Mai multe practici operaționale ajută la prelungirea duratei de viață a îmbinărilor și fitingurilor de fuziune:
● Evitați presiunea exterioară excesivă
Echipamentele grele sau sarcinile structurale de deasupra conductei trebuie gestionate cu atenție. Straturile protectoare de sol sau nisip ajută la distribuirea în siguranță a încărcăturii.
● Controlați expunerea la temperatură
Deși HDPE funcționează bine într-o gamă largă de temperaturi, condițiile extreme pot afecta expansiunea conductei. Proiectarea adecvată a conductei reduce stresul termic.
● Utilizați fitinguri de înaltă calitate în timpul instalării
Fitingurile fiabile ajută la menținerea legăturilor de fuziune puternice în timp. Producători precum FusingX produc fitinguri de fuziune PE100 HDPE concepute pentru aplicații de infrastructură pe termen lung.
Un alt factor care influențează durabilitatea montajului este calitatea instalării. Atunci când temperatura de încălzire, presiunea de fuziune și timpul de răcire sunt controlate corespunzător, îmbinarea sudată formează o structură solidă. Această structură se comportă mai degrabă ca un perete de țeavă continuu decât ca o conexiune mecanică.
Concluzie
Instalarea unei conducte HDPE necesită tăiere precisă, suprafețe curate, fuziune adecvată și testare atentă. Utilizarea fitingurilor de fuziune HDPE de calitate îmbunătățește rezistența și fiabilitatea îmbinării. FusingX oferă fitinguri durabile care ajută la construirea de conducte stabile pentru apă, irigare și sisteme industriale.
FAQ
Î: Pentru ce sunt folosite fitingurile de fuziune HDPE la instalarea conductei HDPE?
R: Acestea unesc secțiunile de conducte prin fuziune termică, creând conexiuni puternice și fără scurgeri de conducte Hdpe.
Î: Cum instalezi o conductă HDPE pas cu pas?
R: Măsurați, tăiați țevi, curățați capetele, aliniați țevile și fitingurile de fuziune HDPE, încălziți, îmbinați, răciți, apoi testați.
Î: De ce sunt importante fitingurile de fuziune HDPE pentru sistemele de conducte HDPE?
R: Ele creează îmbinări fără sudură. Fitingurile de fuziune HDPE îmbunătățesc rezistența la presiune și reduc scurgerile.
Î: Cât timp ar trebui să se răcească o îmbinare de fuziune Hdpe Pipeline?
R: Răcirea depinde de dimensiunea conductei. Fitingurile de fuziune HDPE trebuie să se răcească complet înainte de deplasare.
Î: Ce probleme apar în timpul sudării prin fuziune a conductelor Hdpe?
R: Suprafețele murdare, alinierea slabă sau încălzirea neuniformă pot slăbi îmbinările fitingurilor de fuziune HDPE.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori