вступ
Встановлення Трубопровід HDPE спочатку може здатися складним. Однак процес стає набагато легшим, якщо використовуються відповідні інструменти та з’єднувальні фітинги з ПНД. У цій статті ви дізнаєтесь про прості кроки для монтажу трубопроводу HDPE і про те, як правильні з’єднання зварюванням допомагають створювати міцні системи без витоків.
Підготовка перед установкою трубопроводу ПНД
Необхідні інструменти та обладнання
У більшості проектів техніки готують комбінацію інструментів для різання, вирівнювання та зварювання. Ці інструменти підтримують точну підготовку труб і допомагають монтажникам правильно поводитися з фітингами для зварювання ПНД під час зварювальних операцій.
Загальні інструменти, які використовуються під час монтажу трубопроводу ПНД, включають:
● Труборізи або пилки для пластикових труб
Ці інструменти створюють чисті та рівні розрізи на трубах ПНД. Гладка поверхня зрізу покращує якість зварювання. Це також зменшує ризик нерівних швів під час зварювання. Монтажники зазвичай перевіряють край труби після різання, щоб видалити задирки або сміття.
● Апарати для зварювання плавленням
Машини для зварювання нагрівають кінці труб перед тим, як приєднати їх до фітингів для зварювання з ПНД. Обладнання контролює температуру і тиск нагріву на етапі зварювання. Послідовне нагрівання забезпечує надійне з’єднання та міцне структурне з’єднання.
● Вирівнювальні затискачі та тримачі
Під час зварювання труби повинні залишатися стабільними. Затискачі утримують трубу та фітинги на місці під час нагрівання та з’єднання. Правильне вирівнювання допомагає запобігти слабким з’єднанням і підвищує загальну надійність трубопроводу.
● Інструменти вимірювання та контролю
Вимірювальні стрічки, рівні та калібри допомагають працівникам перевіряти довжину труб і вирівнювання з’єднань. Точні вимірювання гарантують, що схема трубопроводу відповідає проектному плану. У наступній таблиці наведено типові монтажні інструменти та їх роль під час підготовки трубопроводу.
Тип інструменту |
Основна функція |
Важливість під час встановлення |
Труборіз |
Створює прямі розрізи труб |
Забезпечує гладкі поверхні зварювання |
Машина для зварювання плавленням |
Нагріває кінці труб для зварювання |
Утворює міцні з’єднання ПНД |
Затискач вирівнювання |
Утримує трубу на місці |
Запобігає неправильному з’єднанню |
Вимірювальні інструменти |
Перевірте довжину та кути труби |
Зберігає точність монтажу |
Вибір сумісних труб ПНД і фітингів для зварювання
Інженери зазвичай враховують кілька технічних факторів перед вибором компонентів труби:
● Діаметр труби та пропускна здатність
Більші трубопроводи транспортують більші обсяги води або промислових рідин. Правильний розмір забезпечує плавний потік і стабільний тиск у системі.
● Номінальний тиск (класифікація SDR)
Труби ПНД випускаються різних марок міцності. Значення SDR визначає, який внутрішній тиск може безпечно витримувати труба.
● Якість матеріалу та клас ПЕ
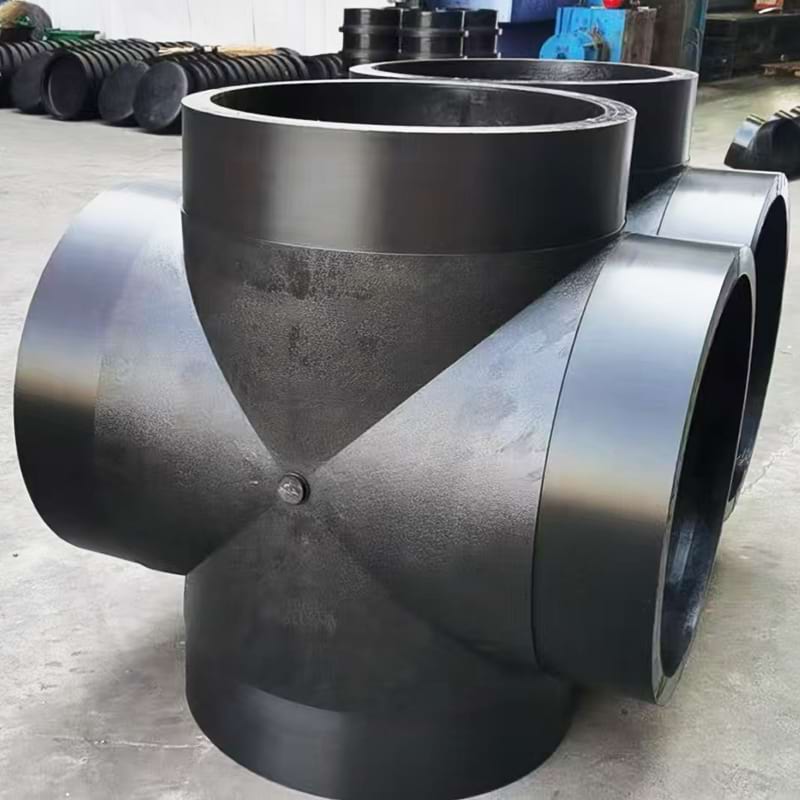
Високоякісні поліетиленові матеріали покращують довговічність і хімічну стійкість. Багато інфраструктурних проектів віддають перевагу матеріалам PE100, оскільки вони забезпечують міцніші механічні характеристики. Під час встановлення трубопроводів у великих інфраструктурних системах надійні фітинги стають особливо важливими.
Покроковий процес монтажу трубопроводу HDPE
Крок 1 – Виміряйте та відріжте трубу HDPE
На цьому етапі інсталятори зазвичай дотримуються простого процесу різання. Мета полягає в тому, щоб виготовити гладкий кінець труби, який можна було б правильно з’єднати з фітингами для сплавлення ПНД під час зварювання.
● Чітко позначте довжину труби
Робітники вимірюють трасу трубопроводу стрічкою або лазерним інструментом. Вони відзначають місце зрізу на поверхні труби. Чітке маркування допомагає запобігти помилкам різання та підвищити ефективність на завантажених будівельних майданчиках.
● Використовуйте відповідний інструмент для різання труб
Зазвичай труби ПНД ріжуть за допомогою різака для пластикових труб або пилки з дрібними зубами. Ці інструменти створюють прямий розріз стінки труби. Чистий зріз покращує контакт з’єднання під час зварювання плавленням.
● Уважно огляньте обрізані краї труби
Після розрізання техніки оглядають кінці труб. Вони перевіряють наявність тріщин, шорсткостей або деформації. Якщо край виглядає нерівним, його злегка обрізають або відшліфують, щоб зберегти гладку поверхню. У наступній таблиці наведено загальні інструменти для різання, які використовуються під час підготовки труб ПНД.
Інструмент |
Типове використання |
Перевага |
Труборіз |
Пряме різання труб |
Швидко створює чисті краї |
Пластикова пила |
Ручна порізка на місці |
Легко працювати на невеликих площах |
Стрічкова пила |
Цехова підготовка труб |
Висока точність різання |
Крок 2 – Очистіть і підготуйте кінці труб
Після нарізки секцій труб монтажники переходять до підготовки поверхні. Цей крок гарантує, що зона зварювання залишається вільною від забруднення. Пил, масло або волога можуть послабити зварювання між трубою та фітингами для зварювання з ПНД. Через це майстри завжди очищають кінці труб перед зварюванням.
● Видаліть пил і сипучі частинки
Працівники протирають край труби чистою ганчіркою. Якщо на поверхні залишається бруд, це може заважати нагріванню та знижувати міцність зварного шва.
● Обріжте задирки з краю труби
Розгортка або інструмент для зняття задирок згладжує внутрішні та зовнішні краї труби. Видалення задирок запобігає нерівномірним лініям сплавлення під час зварювання.
● За необхідності створіть невеликий скіс
Деякі монтажники злегка скошують край труби, щоб покращити контакт поверхні. Ця техніка допомагає трубі плавно з’єднуватися з фітингами для зварювання ПНД під час процесу з’єднання.
Крок 3 – Вирівняйте труби та фітинги з ПНД
Правильне вирівнювання відіграє важливу роль в успішному монтажі трубопроводу ПНД. Під час зварювання труби повинні з’єднуватися рівномірно, щоб розплавлений поліетилен утворював однорідне з’єднання. Монтажники зазвичай розміщують кінці труб і з’єднувальні фітинги з високоякісного поліетилену всередині вирівнювальних затискачів або тримачів зварювальної машини.
Важливі перевірки вирівнювання часто включають наступне:
● Перевірте вирівнювання центру труби
Обидва кінці труби повинні мати одну центральну лінію. Коли вирівнювання виконане правильно, зварювальний валик рівномірно формується навколо з’єднання.
● Закріпіть трубу всередині хомута
Хомути міцно утримують трубу під час нагрівання. Рухи під час зварювання можуть послабити плавлення.
● Підтвердьте сумісність пристосувань
Монтажники перевіряють, щоб розмір фітингів з ПНД відповідав діаметру труби. Належна сумісність забезпечує плавний процес зварювання.
Крок 4 – Нагрійте кінці труб для злиття
Ступінь нагріву має відбуватися за точним часом і контролем температури. Якщо труба нагрівається занадто мало, матеріали не з’єднаються належним чином. Надлишок тепла може пошкодити структуру труби. Монтажники ретельно стежать за процесом нагріву, щоб забезпечити рівномірне плавлення.
При нагріванні оплавленням на якість зварювання впливає кілька факторів:
● Температура нагріву
Нагрівальна плита повинна досягти правильної температури плавлення для поліетилену. Це дозволяє рівномірно розм’якшити кінці труб.
● Тривалість нагрівання
Спеціалісти притискають трубу до нагрівальної плити певний час. Тривалість залежить від діаметра труби і товщини стінки.
● Контактний тиск на поверхню
Легкий тиск забезпечує рівномірний контакт поверхні труби з нагрівальною плитою. Рівномірний нагрів готує трубу до міцного зварювання. Коли цикл нагріву закінчується, пластина швидко знімається. Потім розм’якшені кінці труб готові до з’єднання та стиснення на наступному етапі процесу встановлення.
Крок 5 – З’єднайте труби та фітинги
На цьому етапі техніки зосереджуються на кількох критичних діях. Вони стежать за тим, щоб тиск залишався стабільним, а труби залишалися вирівняними. Якщо тиск раптово змінюється, суглоб може стати нерівним або слабким. Багато монтажників покладаються на сучасні машини для зварювання, щоб точно контролювати силу з’єднання.
Ключові практики на етапі приєднання включають:
● Підтримуйте постійний тиск
Постійний тиск сприяє рівномірному розподілу розплавленого поліетилену по поверхні з’єднання. Це створює симетричний зварний шов навколо труби. Коли тиск коливається, кулька може стати неправильною.
● Тримайте труби ідеально вирівняними
Під час з’єднання труби повинні залишатися по центру. Вирівнювальні затискачі утримують труби на місці під час застосування тиску. Навіть незначний рух може послабити злиття.
● Контролюйте формування зварного шва
Коли матеріали сплавляються, навколо з’єднання утворюється маленький валик. Монтажники уважно стежать за цим. Гладкий і рівний валик зазвичай свідчить про міцне з’єднання. Багато підрядників віддають перевагу високоякісним компонентам на цьому етапі.
Крок 6 – Дозвольте належний час охолодження
Після того, як труби та фітинги з поліетилену високої міцності з’єднані, зварне з’єднання має охолонути природним шляхом. Охолодження дозволяє розплавленому поліетилену затвердіти та відновити структурну міцність. Протягом цього періоду працівники уникають торкатися або рухати трубу, оскільки будь-який рух може пошкодити з’єднання.
Час охолодження залежить від діаметра труби та товщини стінки. Більшим трубам потрібно більше часу для стабілізації. Інсталятори зазвичай дотримуються рекомендованих вказівок щодо охолодження, щоб підтримувати якість з’єднання.
Типові фактори, що впливають на час охолодження:
● Діаметр труби
Більші труби утримують більше тепла. Вони потребують більш тривалого періоду охолодження, перш ніж з’єднання стане стабільним.
● Температура навколишнього середовища
Тепле середовище трохи сповільнює охолодження. Холодне середовище може скоротити час охолодження, але потребує ретельного моніторингу.
● Товщина матеріалу
Більш товсті стінки труб довше зберігають тепло. Монтажники повинні дати додатковий час для повного застигання.
У наступній таблиці наведено загальні міркування щодо охолодження під час зварювання плавленням ПНД.
Фактор |
Вплив на охолодження |
Дія інсталятора |
Діаметр труби |
Більші труби охолоджуються повільніше |
Дайте охолонути довше |
Товщина стінки |
Товсті труби зберігають тепло |
Збільште час стабілізації |
Температура навколишнього середовища |
Тепле повітря уповільнює охолодження |
Уважно стежте за суглобом |
Крок 7 – Огляньте з’єднання
Після охолодження спеціалісти візуально перевіряють місце зварювання. Перевірка допомагає підтвердити, що процес зварювання створив міцне з’єднання між трубою та фітингами для зварювання ПНД. Рівний зварний шов по колу труби зазвичай свідчить про успішне зварювання.
Монтажники зазвичай перевіряють кілька особливостей з’єднання:
● Однорідний зварний шов
Навколо з’єднання повинна рівномірно з’явитися гладка намистина. Якщо валик виглядає нерівним, можливо, зварювальний тиск або вирівнювання були неправильними.
● Відсутність видимих зазорів або тріщин
Поверхня суглоба повинна виглядати суцільною. Тріщини або порожнечі можуть призвести до витоку під тиском.
● Відповідний розмір бісеру
Занадто маленька кулька може свідчити про недостатнє нагрівання. Завеликий штапик може свідчити про надмірний тиск під час з’єднання.
Крок 8 – Проведіть випробування тиском
Після монтажу кількох секцій трубопровід повинен пройти випробування тиском. На цьому етапі перевіряється цілісність з’єднань, створених за допомогою фітингів для зварювання ПНД. Тестування гарантує, що система може безпечно працювати за нормального робочого тиску.
Випробування тиском зазвичай відбувається за контрольованою процедурою. Робітники заповнюють трубопровід водою або повітрям і поступово збільшують внутрішній тиск. Під час цього процесу вони уважно стежать за системою.
Важливі тестові перевірки включають:
● Виявлення витоків
Інспектори спостерігають за ознаками вологи чи падіння тиску на з’єднаннях. Навіть невеликі витоки необхідно усунути до того, як система почне працювати.
● Стабільність тиску
Трубопровід повинен підтримувати стабільний тиск протягом заданого періоду. Якщо тиск знижується, технічні спеціалісти перевіряють з’єднання та арматуру.
● Спільна перевірка цілісності
Міцні сплавні з'єднання повинні витримувати необхідний рівень тиску без деформації або протікання.
Практика після монтажу трубопроводів HDPE
Належне засипання та захист трубопроводу
Після того, як трубопровід HDPE і фітинги для зварювання HDPE встановлені та випробувані тиском, траншею необхідно ретельно заповнити. Засипка захищає трубу від зовнішніх навантажень і зберігає стабільність системи під землею. Працівники зазвичай спочатку додають м’які підстилки.
Для першого шару засипки зазвичай використовується дрібний ґрунт, пісок або просіяний гравій. Ці матеріали оточують трубу та захищають її від гострих предметів. Монтажники уникають розміщення каменів або будівельного сміття поблизу поверхні труби. Тверді предмети можуть створювати точки напруги, які з часом пошкоджують трубу.
Загальні практики засипки включають:
● Пошарове укладання ґрунту
Робітники накладають ґрунт декількома тонкими шарами замість однієї великої засипки. Кожен шар акуратно утрамбовують. Цей процес стабілізує трубопровід і запобігає нерівному осіданню ґрунту.
● Використання м’якого підстильного матеріалу
Пісок або дрібний ґрунт рівномірно розподіляють тиск навколо труби. Це також запобігає подряпинам на поверхні HDPE під час заповнення траншеї.
● Захист оплавлених з'єднань
Особлива увага приділяється навколо зварних ділянок, де труби стикаються з фітингами для зварювання ПНД. Ці шви міцні, але повинні залишатися непорушними під час ранньої засипки.
Матеріал постільної білизни |
призначення |
Перевага для труб HDPE |
Пісок |
Подушка навколо труби |
Запобігає подряпинам на поверхні |
Дрібний грунт |
Рівномірний розподіл навантаження |
Зменшує точки тиску |
Просіяний гравій |
Стабільна основа траншеї |
Покращує дренаж |
Регулярний огляд і технічне обслуговування
Трубопровідні системи HDPE зазвичай потребують менше обслуговування, ніж металеві трубопроводи. Матеріал стійкий до корозії та хімічних пошкоджень, що сприяє тривалому терміну служби. Незважаючи на це, періодична перевірка залишається важливою для забезпечення безпечної роботи системи.
Типові завдання перевірки можуть включати:
● Перевірка стану суглобів
Працівники візуально перевіряють з’єднання, де труби з’єднуються з фітингами для зварювання ПНД. Вони шукають деформації, сліди напруги або ознаки витоку.
● Контроль рівня тиску
Оператори відстежують тиск у системі під час роботи. Раптові зміни тиску можуть свідчити про пошкодження або засмічення трубопроводу.
● Огляд відкритих ділянок труби
У місцях, де труби проходять над землею, технічні спеціалісти перевіряють на пошкодження УФ-променями, механічний вплив або знос поверхні.
Подовження терміну служби зварювальних фітингів HDPE
Кілька операційних практик допомагають продовжити термін служби з’єднань і фітингів:
● Уникайте надмірного зовнішнього тиску
Необхідно ретельно контролювати важке обладнання або структурні навантаження над трубопроводом. Захисні шари ґрунту або піску допомагають безпечно розподілити навантаження.
● Контролюйте вплив температури
Хоча HDPE добре працює в широкому діапазоні температур, екстремальні умови можуть вплинути на розширення труби. Правильна конструкція трубопроводу зменшує термічне навантаження.
● Під час монтажу використовуйте якісну фурнітуру
Надійні фітинги допомагають підтримувати міцні з’єднання з часом. Такі виробники, як FusingX, виробляють зварювальні фітинги PE100 HDPE, розроблені для довгострокових інфраструктурних застосувань.
Ще одним фактором, що впливає на довговічність фурнітури, є якість монтажу. Коли температура нагріву, тиск плавлення та час охолодження контролюються належним чином, зварне з’єднання утворює міцну структуру. Ця структура поводиться як безперервна стінка труби, а не як механічне з’єднання.
Висновок
Встановлення трубопроводу HDPE вимагає точного різання, чистих поверхонь, правильного зварювання та ретельного тестування. Використання якісних фітингів з високоякісного поліетилену високої міцності підвищує міцність і надійність з’єднань. FusingX забезпечує міцні фітинги, які допомагають будувати стабільні трубопроводи для водопостачання, зрошення та промислових систем.
FAQ
Питання: для чого використовуються зварювальні фітинги HDPE у монтажі трубопроводу HDPE?
Відповідь: вони з’єднують секції труб за допомогою термоплавлення, створюючи міцні, герметичні з’єднання трубопроводів HDPE.
З: Як крок за кроком встановити трубопровід HDPE?
A: Виміряйте, відріжте труби, очистіть кінці, вирівняйте труби та з’єднувальні фітинги з ПНД, нагрійте, з’єднайте, охолодіть, а потім перевірте.
Питання: Чому зварювальні фітинги з ПНД важливі для систем трубопроводів з ПВД?
A: Вони створюють безшовні шви. Зварювальні фітинги HDPE підвищують стійкість до тиску та зменшують витоки.
Питання: Як довго має охолоджуватися з’єднання трубопроводу HDPE?
A: Охолодження залежить від розміру труби. Перед переміщенням зварювальні фітинги ПНД мають повністю охолонути.
Q: Які проблеми виникають під час зварювання плавленням трубопроводу HDPE?
A: Брудні поверхні, погане вирівнювання або нерівномірне нагрівання можуть послабити з’єднання фітингів для сплавлення ПНД.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori