소개
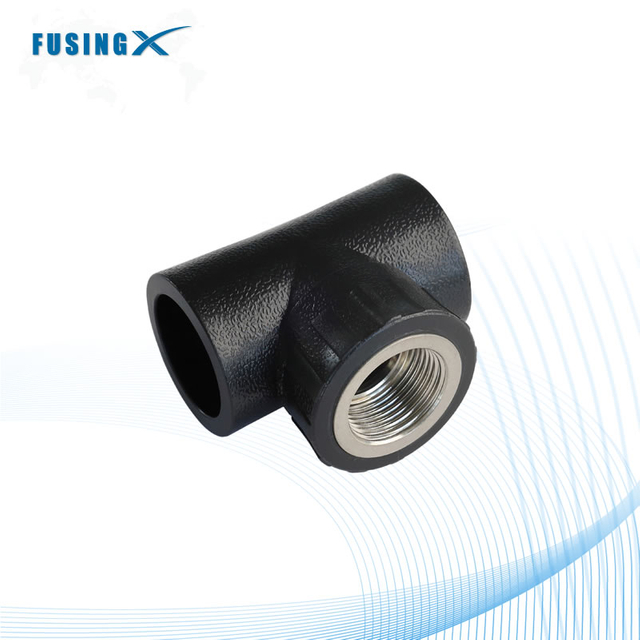
설치 HDPE 파이프라인은 처음에는 복잡해 보일 수 있습니다. 그러나 올바른 도구와 HDPE 융합 피팅을 사용하면 프로세스가 훨씬 쉬워집니다. 이 기사에서는 HDPE 파이프라인을 설치하는 간단한 단계와 적절한 융합 연결이 강력하고 누출 없는 시스템을 만드는 데 어떻게 도움이 되는지 알아보겠습니다.
HDPE 파이프라인 설치 전 준비
필요한 도구 및 장비
대부분의 프로젝트에서 기술자는 절단, 정렬 및 융합 도구의 조합을 준비합니다. 이러한 도구는 정확한 파이프 준비를 지원하고 설치자가 용접 작업 중에 HDPE 융합 피팅을 올바르게 처리하는 데 도움이 됩니다.
HDPE 파이프라인 설치 중에 사용되는 일반적인 도구는 다음과 같습니다.
● 파이프 절단기 또는 플라스틱 파이프 톱
이 도구는 HDPE 파이프를 깨끗하고 직선으로 절단합니다. 매끄러운 절단 표면은 융합 품질을 향상시킵니다. 또한 용접 중 고르지 못한 접합이 발생할 위험도 줄어듭니다. 설치자는 일반적으로 절단 후 파이프 가장자리를 검사하여 버나 잔해물을 제거합니다.
● 융합용접기
융합 기계 히트 파이프는 HDPE 융합 피팅에 결합하기 전에 끝납니다. 장비는 용접 단계에서 가열 온도와 압력을 제어합니다. 일관된 가열은 안정적인 연결과 강력한 구조적 결합을 보장합니다.
● 정렬 클램프 및 고정 장치
파이프는 융합이 일어나는 동안 안정적인 상태를 유지해야 합니다. 클램프는 가열 및 접합 중에 파이프와 피팅을 제자리에 고정합니다. 적절한 정렬은 약한 접합을 방지하고 전반적인 파이프라인 신뢰성을 향상시키는 데 도움이 됩니다.
● 측정 및 검사 도구
측정 테이프, 레벨 및 게이지는 작업자가 파이프 길이와 연결부 정렬을 확인하는 데 도움이 됩니다. 정확한 측정을 통해 파이프라인 레이아웃이 설계 계획과 일치하는지 확인할 수 있습니다. 다음 표에는 파이프라인 준비 중 일반적인 설치 도구와 해당 역할이 간략하게 설명되어 있습니다.
도구 유형 |
주요 기능 |
설치 중 중요성 |
파이프 커터 |
직선 파이프 컷을 생성합니다. |
매끄러운 융합 표면 보장 |
융합용접기 |
용접을 위해 파이프 끝단을 가열합니다. |
강력한 HDPE 융합 조인트를 형성합니다. |
정렬 클램프 |
파이프를 제 위치에 고정합니다. |
잘못된 관절을 예방합니다. |
측정 도구 |
파이프 길이와 각도를 확인하세요 |
설치 정확도 유지 |
호환 가능한 HDPE 파이프 및 퓨전 피팅 선택
엔지니어는 일반적으로 파이프 구성요소를 선택하기 전에 몇 가지 기술적 요소를 고려합니다.
● 파이프 직경 및 유량
파이프라인이 클수록 더 많은 양의 물이나 산업용 유체를 운반합니다. 적절한 크기는 시스템 전반에 걸쳐 원활한 흐름과 안정적인 압력을 보장합니다.
● 압력 등급(SDR 분류)
HDPE 파이프는 다양한 강도 등급으로 생산됩니다. SDR 값은 파이프가 안전하게 처리할 수 있는 내부 압력의 양을 결정합니다.
● 소재 품질 및 PE 등급
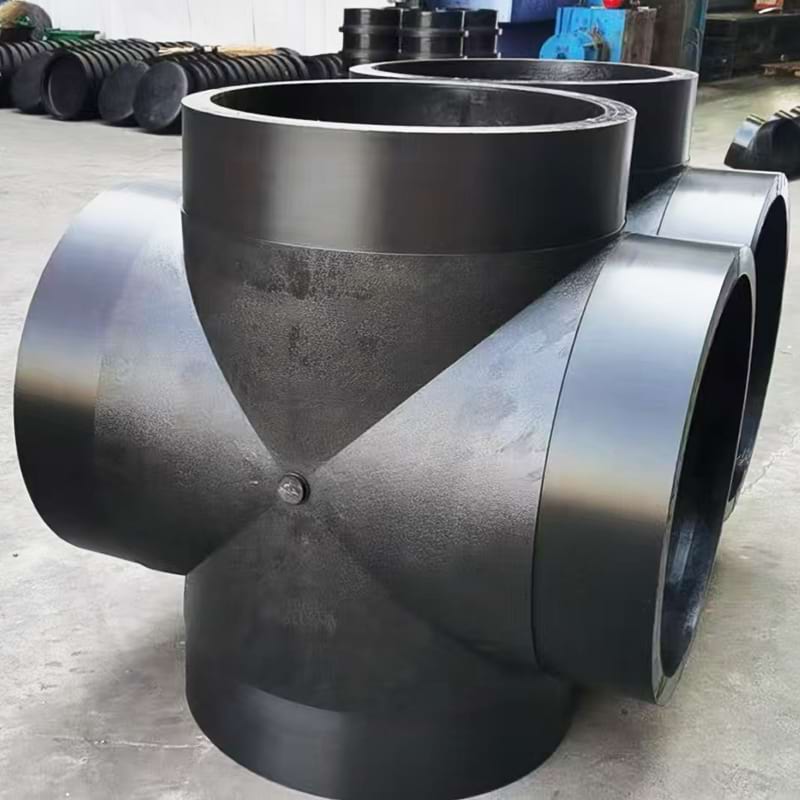
고품질 폴리에틸렌 소재로 내구성과 내화학성이 향상되었습니다. 많은 인프라 프로젝트에서는 더 강력한 기계적 성능을 제공하기 때문에 PE100 소재를 선호합니다. 대규모 인프라 시스템에 파이프라인을 설치할 때 안정적인 피팅이 특히 중요합니다.
HDPE 파이프라인 설치를 위한 단계별 프로세스
1단계 - HDPE 파이프 측정 및 절단
설치자는 일반적으로 이 단계에서 간단한 절단 작업 흐름을 따릅니다. 목표는 용접 중에 HDPE 융합 피팅에 올바르게 연결할 수 있는 매끄러운 파이프 끝을 생산하는 것입니다.
● 파이프 길이를 명확하게 표시하세요.
작업자는 테이프나 레이저 도구를 사용하여 파이프라인 경로를 측정합니다. 파이프 표면의 절단 위치를 표시합니다. 명확한 표시는 바쁜 건설 현장에서 절단 오류를 방지하고 효율성을 높이는 데 도움이 됩니다.
● 적합한 파이프 절단 도구를 사용하십시오.
HDPE 파이프는 일반적으로 플라스틱 파이프 절단기나 가는 톱을 사용하여 절단됩니다. 이 도구는 파이프 벽을 가로질러 직선 절단을 만듭니다. 깔끔한 절단은 융합 용접 중 조인트 접촉을 향상시킵니다.
● 절단된 파이프 가장자리를 주의 깊게 검사하십시오.
절단 후 기술자는 파이프 끝을 검사합니다. 균열, 거친 모서리 또는 변형이 있는지 확인합니다. 가장자리가 울퉁불퉁해 보이면 매끄러운 표면을 유지하기 위해 다듬거나 약간 샌딩합니다. 다음 표는 HDPE 파이프를 준비할 때 사용되는 일반적인 절단 도구를 보여줍니다.
도구 |
일반적인 사용 |
이점 |
파이프 커터 |
직선 파이프 절단 |
깨끗한 가장자리를 빠르게 생성 |
플라스틱 톱 |
현장에서 수동 절단 |
작은 공간에서도 작동이 용이함 |
띠톱 |
워크샵 파이프 준비 |
고정밀 절단 |
2단계 - 파이프 끝부분 청소 및 준비
파이프 부분을 절단한 후 설치자는 표면 준비로 이동합니다. 이 단계는 융합 영역이 오염되지 않도록 보장합니다. 먼지, 기름 또는 습기는 파이프와 HDPE 융합 피팅 사이의 용접을 약화시킬 수 있습니다. 이 때문에 기술자는 용접하기 전에 항상 파이프 끝을 청소합니다.
● 먼지와 느슨한 입자를 제거합니다.
작업자는 깨끗한 천을 사용하여 파이프 가장자리를 닦습니다. 표면에 먼지가 남아 있으면 가열에 방해가 되어 용접 강도가 저하될 수 있습니다.
● 파이프 가장자리의 버를 다듬습니다.
리머 또는 디버링 도구는 내부 및 외부 파이프 가장자리를 매끄럽게 만듭니다. 버(Burr)를 제거하면 용접 중 불규칙한 융착선이 생기는 것을 방지할 수 있습니다.
● 필요한 경우 약간의 경사를 만듭니다.
일부 설치자는 표면 접촉을 개선하기 위해 파이프 가장자리를 가볍게 베었습니다. 이 기술은 결합 과정에서 파이프가 HDPE 융합 피팅에 원활하게 연결되도록 도와줍니다.
3단계 – 파이프와 HDPE 융합 피팅 정렬
올바른 정렬은 성공적인 HDPE 파이프라인 설치에 중요한 역할을 합니다. 파이프는 용접 중에 고르게 만나야 용융된 폴리에틸렌이 균일한 접합부를 형성합니다. 설치자는 일반적으로 정렬 클램프 또는 융합 기계 홀더 내부에 파이프 끝과 hdpe 융합 피팅을 배치합니다.
중요한 정렬 검사에는 다음이 포함되는 경우가 많습니다.
● 배관 중심 정렬 확인
양쪽 파이프 끝은 동일한 중심선을 공유해야 합니다. 정렬이 올바르면 용접 비드가 접합부 주위에 고르게 형성됩니다.
● 파이프를 클램프 내부에 고정합니다.
가열이 발생하는 동안 클램프는 파이프를 단단히 고정합니다. 용접 중 움직임으로 인해 융합 조인트가 약화될 수 있습니다.
● 피팅 호환성 확인
설치자는 HDPE 융합 피팅의 크기가 파이프 직경과 일치하는지 확인합니다. 적절한 호환성은 원활한 용접 공정을 보장합니다.
4단계 - 융합을 위해 파이프 끝단 가열
가열 단계는 정확한 타이밍과 온도 제어를 따라야 합니다. 파이프가 너무 적게 가열되면 재료가 제대로 접착되지 않습니다. 과도한 열은 파이프 구조를 손상시킬 수 있습니다. 설치자는 균일한 용융을 보장하기 위해 가열 과정을 주의 깊게 모니터링합니다.
융합 가열 중에 여러 요인이 용접 품질에 영향을 미칩니다.
● 가열온도
가열판은 폴리에틸렌의 올바른 용융 온도에 도달해야 합니다. 이렇게 하면 파이프 끝이 균일하게 부드러워집니다.
● 가열시간
기술자는 특정 시간 동안 가열판에 파이프를 고정합니다. 지속 시간은 파이프 직경과 벽 두께에 따라 다릅니다.
● 표면 접촉 압력
가벼운 압력을 가하면 파이프 표면이 가열판에 고르게 접촉됩니다. 균일한 가열은 파이프의 강력한 용접을 준비합니다. 가열 주기가 끝나면 플레이트가 빠르게 제거됩니다. 부드러워진 파이프 끝은 설치 과정의 다음 단계에서 결합 및 압축할 준비가 됩니다.
5단계 - 파이프 및 부속품 연결
이 단계에서 기술자는 몇 가지 중요한 작업에 중점을 둡니다. 압력이 안정적으로 유지되고 파이프가 정렬된 상태로 유지됩니다. 압력이 갑자기 변하면 관절이 고르지 않거나 약해질 수 있습니다. 많은 설치자는 접합력을 정확하게 제어하기 위해 최신 융합 기계를 사용합니다.
참여 단계의 주요 관행은 다음과 같습니다.
● 일정한 압력을 유지
일정한 압력은 용융된 폴리에틸렌이 접합 표면 전체에 고르게 퍼지는 데 도움이 됩니다. 그러면 파이프 주위에 대칭 용접 비드가 생성됩니다. 압력이 변동하면 비드가 불규칙해질 수 있습니다.
● 파이프를 완벽하게 정렬 상태로 유지하세요.
파이프는 결합 과정에서 중앙에 있어야 합니다. 정렬 클램프는 압력이 가해지는 동안 파이프를 제자리에 고정합니다. 약간의 움직임이라도 융합 결합을 약화시킬 수 있습니다.
● 용접 비드 형성 모니터링
재료가 융합되면서 조인트 주위에 작은 비드가 형성됩니다. 설치자는 이를 주의 깊게 관찰합니다. 매끄럽고 균일한 비드는 일반적으로 강한 연결을 나타냅니다. 많은 계약업체는 이 단계에서 고품질 구성 요소를 선호합니다.
6단계 - 적절한 냉각 시간 허용
파이프와 HDPE 융합 피팅이 결합되면 용접 조인트는 자연적으로 냉각되어야 합니다. 냉각을 통해 용융된 폴리에틸렌이 응고되어 구조적 강도를 회복할 수 있습니다. 작업자는 이 기간 동안 파이프를 만지거나 움직이지 마십시오. 움직이면 본드가 손상될 수 있습니다.
냉각 시간은 파이프 직경과 벽 두께에 따라 다릅니다. 파이프가 클수록 안정화하는 데 더 많은 시간이 필요합니다. 설치자는 일반적으로 접합 품질을 유지하기 위해 권장되는 냉각 지침을 따릅니다.
냉각 시간에 영향을 미치는 일반적인 요인은 다음과 같습니다.
● 파이프 직경
더 큰 파이프는 더 많은 열을 보유합니다. 조인트가 안정되기까지는 더 긴 냉각 기간이 필요합니다.
● 주변 온도
따뜻한 환경에서는 냉각 속도가 약간 느려집니다. 추운 환경에서는 냉각 시간이 줄어들 수 있지만 주의 깊은 모니터링이 필요합니다.
● 소재 두께
파이프 벽이 두꺼울수록 열이 더 오래 유지됩니다. 설치자는 완전한 응고를 위해 추가 시간을 허용해야 합니다.
다음 표에는 HDPE 융합 용접 중 일반적인 냉각 고려 사항이 요약되어 있습니다.
요인 |
냉각에 미치는 영향 |
설치 프로그램 작업 |
파이프 직경 |
파이프가 클수록 냉각 속도가 느려집니다. |
더 긴 냉각 기간 허용 |
벽 두께 |
두꺼운 파이프는 열을 유지합니다 |
안정화 시간 연장 |
주변 온도 |
따뜻한 공기로 인해 냉각 속도가 느려집니다. |
관절을 주의 깊게 관찰하세요 |
7단계 – 융합 조인트 검사
냉각 후 기술자는 융합 조인트를 육안으로 검사합니다. 검사는 파이프와 HDPE 융합 피팅 사이에 강력한 연결이 생성된 용접 공정을 확인하는 데 도움이 됩니다. 파이프 둘레 주위의 일관된 용접 비드는 일반적으로 성공적인 융합을 나타냅니다.
설치자는 일반적으로 조인트의 여러 특징을 검사합니다.
● 균일한 용접비드
부드러운 구슬이 연결 주위에 균일하게 나타나야 합니다. 비드가 울퉁불퉁해 보인다면 용접압력이나 정렬이 잘못된 것일 수 있습니다.
● 눈에 보이는 틈이나 균열이 없음
접합 표면은 연속적으로 나타나야 합니다. 균열이나 공극으로 인해 압력이 가해지면 누출이 발생할 수 있습니다.
● 적절한 비드 크기
너무 작은 구슬은 가열이 불충분하다는 것을 나타낼 수 있습니다. 너무 큰 비드는 접합 중 과도한 압력을 나타낼 수 있습니다.
8단계 – 압력 테스트 수행
파이프의 여러 섹션이 설치되면 파이프라인은 압력 테스트를 거쳐야 합니다. 이 단계에서는 HDPE 융합 피팅을 사용하여 생성된 조인트의 무결성을 확인합니다. 테스트를 통해 시스템이 정상적인 작동 압력 하에서 안전하게 작동할 수 있는지 확인합니다.
압력 테스트는 일반적으로 통제된 절차를 따릅니다. 작업자는 파이프라인에 물이나 공기를 채우고 점차적으로 내부 압력을 높입니다. 이 과정에서 시스템을 면밀히 모니터링합니다.
중요한 테스트 점검 사항은 다음과 같습니다.
● 누출 감지
검사관은 조인트에 습기나 압력 강하의 징후가 있는지 관찰합니다. 작은 누출이라도 시스템이 작동되기 전에 수리해야 합니다.
● 압력 안정성
파이프라인은 지정된 기간 동안 안정적인 압력을 유지해야 합니다. 압력이 감소하면 기술자는 조인트와 부속품을 다시 확인합니다.
● 공동 무결성 검증
강력한 융합 조인트는 변형이나 누출 없이 요구되는 압력 수준을 견뎌야 합니다.
HDPE 파이프라인 설치 후 관행
적절한 되메움 및 파이프라인 보호
HDPE 파이프라인과 HDPE 융합 피팅을 설치하고 압력 테스트를 마친 후 트렌치를 조심스럽게 다시 채워야 합니다. 되메우기는 외부 하중으로부터 파이프를 보호하고 지하 시스템을 안정적으로 유지합니다. 작업자는 일반적으로 부드러운 침구 재료를 먼저 추가합니다.
되메우기의 첫 번째 층은 일반적으로 고운 토양, 모래 또는 스크린 자갈을 사용합니다. 이러한 물질은 파이프를 둘러싸고 날카로운 물체로부터 파이프를 완충시킵니다. 설치자는 파이프 표면 근처에 암석이나 건축 잔해물을 두지 마십시오. 단단한 물체는 시간이 지남에 따라 파이프를 손상시키는 응력 지점을 생성할 수 있습니다.
일반적인 채우기 관행은 다음과 같습니다.
● 층상 토양 배치
작업자는 하나의 큰 흙을 채우는 대신 여러 개의 얇은 층에 흙을 쌓습니다. 각 레이어는 부드럽게 압축됩니다. 이 프로세스는 파이프라인을 안정화하고 고르지 못한 지반 침하를 방지합니다.
● 부드러운 침구 소재 사용
모래나 고운 토양은 파이프 주위에 압력을 고르게 분산시킵니다. 또한 트렌치 충진 중 HDPE 표면의 긁힘을 방지합니다.
● 유합관절 보호
파이프가 HDPE 융합 피팅과 만나는 용접 영역 주위에는 특별한 주의가 필요합니다. 이러한 접합부는 강력하지만 초기 되메우기 동안 방해받지 않은 상태로 유지되어야 합니다.
침구 재료 |
목적 |
HDPE 파이프의 이점 |
모래 |
파이프 주변 쿠션 |
표면 긁힘 방지 |
좋은 토양 |
균일한 부하 분산 |
압력 포인트 감소 |
스크리닝된 자갈 |
안정적인 트렌치 베이스 |
배수 개선 |
정기 점검 및 유지보수
HDPE 파이프라인 시스템은 일반적으로 금속 파이프라인보다 유지 관리가 덜 필요합니다. 이 소재는 부식과 화학적 손상에 강하여 긴 사용 수명을 유지하는 데 도움이 됩니다. 그럼에도 불구하고 시스템이 계속 안전하게 작동하도록 하려면 정기적인 검사가 여전히 중요합니다.
일반적인 검사 작업에는 다음이 포함될 수 있습니다.
● 접합 상태 확인
작업자는 파이프가 HDPE 융합 피팅에 연결되는 조인트를 육안으로 검사합니다. 변형, 응력 표시 또는 누출 징후를 찾습니다.
● 압력 수준 모니터링
작업자는 작동 중 시스템 압력을 추적합니다. 급격한 압력 변화는 파이프라인 손상이나 막힘을 나타낼 수 있습니다.
● 노출배관 부분 점검
파이프가 지면 위로 이어지는 지역에서는 기술자가 UV 손상, 기계적 충격 또는 표면 마모를 확인합니다.
HDPE 융합 피팅의 수명 연장
몇 가지 운영 사례는 융합 조인트 및 부속품의 수명을 연장하는 데 도움이 됩니다.
● 과도한 외부 압력을 피하세요.
파이프라인 위의 무거운 장비나 구조적 하중은 주의 깊게 관리되어야 합니다. 흙이나 모래로 된 보호층은 하중을 안전하게 분산시키는 데 도움이 됩니다.
● 온도 노출 제어
HDPE는 넓은 온도 범위에서 우수한 성능을 발휘하지만 극단적인 조건은 파이프 팽창에 영향을 미칠 수 있습니다. 적절한 파이프라인 설계는 열 응력을 줄여줍니다.
● 설치 시 고품질 부속품을 사용하십시오.
신뢰할 수 있는 피팅은 시간이 지나도 강력한 융합 결합을 유지하는 데 도움이 됩니다. FusingX와 같은 제조업체는 장기적인 인프라 애플리케이션을 위해 설계된 PE100 hdpe 융합 피팅을 생산합니다.
피팅 내구성에 영향을 미치는 또 다른 요소는 설치 품질입니다. 가열온도, 융착압력, 냉각시간 등을 적절하게 조절하면 용접이음부가 견고한 구조를 형성하게 됩니다. 이 구조는 기계적 연결이 아닌 연속적인 파이프 벽처럼 작동합니다.
결론
HDPE 파이프라인을 설치하려면 정확한 절단, 깨끗한 표면, 적절한 융합 및 신중한 테스트가 필요합니다. 고품질 HDPE 융합 피팅을 사용하면 접합 강도와 신뢰성이 향상됩니다. FusingX는 물, 관개 및 산업 시스템을 위한 안정적인 파이프라인을 구축하는 데 도움이 되는 내구성 있는 피팅을 제공합니다.
FAQ
Q: HDPE 파이프라인 설치에 사용되는 HDPE 융합 피팅은 무엇입니까?
A: 열 융합을 통해 파이프 섹션을 결합하여 강력하고 누출 없는 Hdpe 파이프라인 연결을 만듭니다.
Q: Hdpe 파이프라인을 단계별로 어떻게 설치합니까?
A: 측정, 파이프 절단, 끝 청소, 파이프 및 HDPE 융합 피팅 정렬, 가열, 결합, 냉각 후 테스트합니다.
Q: HDPE 파이프라인 시스템에 HDPE 융합 피팅이 중요한 이유는 무엇입니까?
A: 이음새가 없는 조인트를 만듭니다. HDPE 융합 피팅은 내압성을 향상시키고 누출을 줄입니다.
Q: Hdpe 파이프라인 융합 조인트는 얼마나 오랫동안 냉각되어야 합니까?
A: 냉각은 파이프 크기에 따라 다릅니다. HDPE 융합 피팅은 이동하기 전에 완전히 냉각되어야 합니다.
Q: Hdpe Pipeline 융합 용접 중에 어떤 문제가 발생합니까?
A: 더러운 표면, 잘못된 정렬 또는 고르지 못한 가열로 인해 HDPE 융합 피팅 연결부가 약화될 수 있습니다.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori