Johdanto
Asentaminen an HDPE-putki saattaa aluksi tuntua monimutkaiselta. Prosessi kuitenkin helpottuu huomattavasti, kun käytetään oikeita työkaluja ja hdpe-fuusioliittimiä. Tässä artikkelissa opit yksinkertaisia vaiheita HDPE-putkilinjan asentamiseen ja kuinka oikeat fuusioliitännät auttavat luomaan vahvoja, vuotamattomia järjestelmiä.
Valmistelut ennen HDPE-putkilinjan asentamista
Tarvittavat työkalut ja laitteet
Useimmissa projekteissa teknikot valmistelevat leikkaus-, kohdistus- ja sulatustyökalujen yhdistelmän. Nämä työkalut tukevat tarkkaa putkien valmistelua ja auttavat asentajia käsittelemään hdpe-sulatusliittimiä oikein hitsauksen aikana.
Yleisiä HDPE-putkiston asennuksessa käytettyjä työkaluja ovat:
● Putkileikkurit tai muoviputkisahat
Nämä työkalut tekevät HDPE-putkista puhtaita ja suoria leikkauksia. Sileä leikkauspinta parantaa sulatuksen laatua. Se vähentää myös epätasaisten liitosten riskiä hitsauksen aikana. Asentajat yleensä tarkastavat putken reunan leikkauksen jälkeen poistaakseen purseet tai roskat.
● Fuusiohitsauskoneet
Fuusiokoneet lämmittävät putken päitä ennen liittämistä hdpe-fuusioliittimiin. Laite ohjaa lämmityslämpötilaa ja -painetta hitsausvaiheen aikana. Tasainen lämmitys takaa luotettavan liitoksen ja vahvan rakenteellisen liitoksen.
● Kohdistuspuristimet ja kiinnityslaitteet
Putkien on pysyttävä vakaina sulamisen aikana. Puristimet pitävät putken ja liittimet paikoillaan lämmityksen ja liittämisen aikana. Oikea kohdistus auttaa estämään heikkoja liitoksia ja parantaa putkilinjan yleistä luotettavuutta.
● Mittaus- ja tarkastustyökalut
Mittanauhat, tasot ja mittarit auttavat työntekijöitä tarkistamaan putken pituuden ja liitosten kohdistuksen. Tarkat mittaukset varmistavat, että putkilinjan asettelu vastaa suunnittelusuunnitelmaa. Seuraavassa taulukossa esitetään tyypilliset asennustyökalut ja niiden roolit putkilinjan valmistelun aikana.
Työkalun tyyppi |
Päätoiminto |
Tärkeys asennuksen aikana |
Putken leikkuri |
Luo suoria putkileikkauksia |
Varmistaa sileät sulamispinnat |
Fuusiohitsauskone |
Lämmittää putken päitä hitsausta varten |
Muodostaa vahvat HDPE-sulatusliitokset |
Kohdistuspuristin |
Pitää putken paikallaan |
Estää vääristyneitä niveliä |
Mittaustyökalut |
Tarkista putken pituus ja kulmat |
Säilyttää asennuksen tarkkuuden |
Yhteensopivien HDPE-putkien ja fuusioliittimien valitseminen
Insinöörit huomioivat yleensä useita teknisiä tekijöitä ennen putkikomponenttien valintaa:
● Putken halkaisija ja virtauskapasiteetti
Suuremmat putkistot kuljettavat suurempia määriä vettä tai teollisuusnesteitä. Oikea mitoitus varmistaa tasaisen virtauksen ja vakaan paineen koko järjestelmässä.
● Paineluokitus (SDR-luokitus)
HDPE-putkia valmistetaan eri lujuusasteilla. SDR-arvo määrittää, kuinka paljon sisäistä painetta putki kestää turvallisesti.
● Materiaalin laatu ja PE-laatu
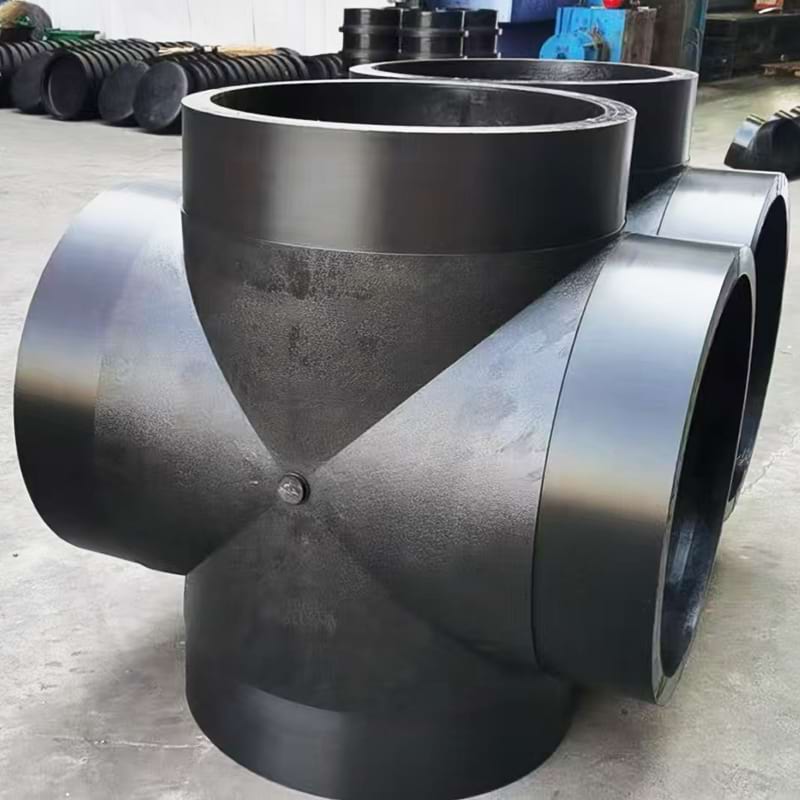
Laadukkaat polyeteenimateriaalit parantavat kestävyyttä ja kemikaalinkestävyyttä. Monet infrastruktuuriprojektit suosivat PE100-materiaaleja, koska ne tarjoavat vahvemman mekaanisen suorituskyvyn. Kun putkistoja asennetaan suuriin infrastruktuurijärjestelmiin, luotettavat liitososat ovat erityisen tärkeitä.
Vaiheittainen prosessi HDPE-putkilinjan asentamiseksi
Vaihe 1 – Mittaa ja leikkaa HDPE-putki
Asentajat noudattavat tavallisesti yksinkertaista leikkaustyönkulkua tässä vaiheessa. Tavoitteena on tuottaa sileä putken pää, joka voidaan liittää oikein hdpe-sulatusliittimiin hitsauksen aikana.
● Merkitse putken pituus selvästi
Työntekijät mittaavat putkilinjan reitin nauhalla tai lasertyökalulla. Ne merkitsevät leikkauskohdan putken pintaan. Selkeät merkinnät estävät leikkausvirheet ja parantavat tehokkuutta kiireisillä rakennustyömailla.
● Käytä sopivaa putkenleikkaustyökalua
HDPE-putket leikataan yleensä muoviputkileikkurilla tai hienohampaisella sahalla. Nämä työkalut luovat suoran leikkauksen putken seinään. Puhdas leikkaus parantaa liitoksen kosketusta sulahitsauksen aikana.
● Tarkista leikatut putken reunat huolellisesti
Leikkauksen jälkeen teknikot tutkivat putken päät. Ne tarkistavat halkeamia, karkeita reunoja tai muodonmuutoksia. Jos reuna näyttää epätasaiselta, se leikataan tai hiotaan hieman, jotta pinta pysyy tasaisena. Seuraavassa taulukossa näkyvät yleisimmät HDPE-putkien valmistuksessa käytetyt leikkaustyökalut.
Työkalu |
Tyypillinen käyttö |
Etu |
Putken leikkuri |
Suora putken leikkaus |
Tuottaa nopeasti puhtaat reunat |
Muovinen saha |
Käsinleikkaus paikan päällä |
Helppo käyttää pienillä alueilla |
Vannesaha |
Työpajan putkien valmistelu |
Erittäin tarkka leikkaus |
Vaihe 2 – Puhdista ja valmistele putken päät
Putkenosien leikkaamisen jälkeen asentajat siirtyvät pinnan valmisteluun. Tämä vaihe varmistaa, että fuusioalue pysyy puhtaana kontaminaatiosta. Pöly, öljy tai kosteus voivat heikentää putken ja hdpe-sulatusliittimien välistä hitsausta. Tästä syystä teknikot puhdistavat putkenpäät aina ennen hitsausta.
● Poista pöly ja irtonaiset hiukkaset
Työntekijät pyyhkivät putken reunan puhtaalla liinalla. Jos pinnalle jää likaa, se voi häiritä kuumennuksen aikana ja heikentää hitsin lujuutta.
● Leikkaa purseet putken reunasta
Kalvin tai purseenpoistotyökalu tasoittaa putken sisä- ja ulkoreunat. Purseiden poistaminen estää epäsäännölliset sulatuslinjat hitsauksen aikana.
● Tee tarvittaessa pieni viiste
Jotkut asentajat viistovat kevyesti putken reunaa pintakosketuksen parantamiseksi. Tämä tekniikka auttaa putkea yhdistämään sujuvasti hdpe-fuusioliittimiin liitosprosessin aikana.
Vaihe 3 – Kohdista putket ja HDPE-fuusioliittimet
Oikealla kohdistuksella on tärkeä rooli onnistuneessa HDPE-putkilinjan asennuksessa. Putkien tulee kohdata tasaisesti hitsauksen aikana, jotta sulanut polyeteeni muodostaa tasaisen liitoksen. Asentajat sijoittavat yleensä sekä putken päät että hdpe-sulatusliittimet kohdistuspuristimien tai sulatuskoneen pidikkeiden sisään.
Tärkeitä kohdistustarkistuksia ovat usein seuraavat:
● Tarkista putken keskilinjaus
Molempien putken päiden tulee jakaa sama keskilinja. Kun kohdistus on oikea, hitsauspalle muodostuu tasaisesti liitoksen ympärille.
● Kiinnitä putki puristimen sisään
Puristimet pitävät putkea tukevasti paikallaan kuumennuksen aikana. Hitsauksen aikana tapahtuva liike voi heikentää liitoskohtaa.
● Varmista sovittimen yhteensopivuus
Asentajat varmistavat, että hdpe-fuusioliitosten koko vastaa putken halkaisijaa. Oikea yhteensopivuus takaa sujuvan hitsausprosessin.
Vaihe 4 – Kuumenna putken päät fuusiota varten
Lämmitysvaiheen tulee noudattaa tarkkaa ajoitusta ja lämpötilan säätöä. Jos putki kuumenee liian vähän, materiaalit eivät tartu kunnolla. Liiallinen lämpö voi vaurioittaa putken rakennetta. Asentajat seuraavat lämmitysprosessia huolellisesti tasaisen sulamisen varmistamiseksi.
Fuusiokuumennuksen aikana hitsauksen laatuun vaikuttavat useat tekijät:
● Lämmityslämpötila
Lämmityslevyn tulee saavuttaa polyeteenille oikea sulamislämpötila. Näin putkenpäät pehmenevät tasaisesti.
● Lämmityksen kesto
Teknikot pitävät putkea lämmityslevyä vasten tietyn ajan. Kesto riippuu putken halkaisijasta ja seinämän paksuudesta.
● Pintakosketuspaine
Kevyt paine varmistaa, että putken pinta koskettaa tasaisesti lämpölevyä. Tasainen lämmitys valmistelee putken vahvaa hitsausta varten. Lämmitysjakson päätyttyä levy poistetaan nopeasti. Pehmennetyt putkenpäät ovat sitten valmiita liittämistä ja puristamista varten asennusprosessin seuraavassa vaiheessa.
Vaihe 5 – Liitä putket ja liittimet
Tässä vaiheessa teknikot keskittyvät useisiin kriittisiin toimiin. Ne varmistavat, että paine pysyy vakaana ja putket pysyvät kohdakkain. Jos paine muuttuu äkillisesti, liitos voi muuttua epätasaiseksi tai heikoksi. Monet asentajat luottavat nykyaikaisiin fuusiokoneisiin hallitakseen liitosvoimaa tarkasti.
Keskeisiä käytäntöjä liittymisvaiheessa ovat:
● Säilytä tasainen paine
Tasainen paine auttaa sulaa polyeteeniä leviämään tasaisesti saumapinnalle. Tämä luo symmetrisen hitsauspalon putken ympärille. Kun paine vaihtelee, helmi voi muuttua epäsäännölliseksi.
● Pidä putket täysin kohdakkain
Putkien tulee pysyä keskellä liitosprosessin aikana. Kohdistuspuristimet pitävät putket paikoillaan paineen aikana. Pienikin liike voi heikentää fuusiosidosta.
● Tarkkaile hitsauspalojen muodostumista
Kun materiaalit sulautuvat yhteen, liitoksen ympärille muodostuu pieni helmi. Asentajat tarkkailevat sitä huolellisesti. Sileä ja tasainen helmi yleensä merkitsee vahvaa yhteyttä. Monet urakoitsijat suosivat korkealaatuisia komponentteja tässä vaiheessa.
Vaihe 6 – Anna oikea jäähtymisaika
Kun putket ja hdpe-sulatusliittimet on liitetty, hitsausliitoksen tulee jäähtyä luonnollisesti. Jäähdytys sallii sulan polyeteenin jähmettyä ja saada takaisin rakenteellisen lujuuden. Työntekijät välttävät koskettamasta tai liikuttamasta putkea tänä aikana, koska kaikki liike voi vahingoittaa liitosta.
Jäähdytysaika vaihtelee putken halkaisijan ja seinämän paksuuden mukaan. Suuremmat putket tarvitsevat enemmän aikaa stabiloituakseen. Asentajat noudattavat yleensä suositeltuja jäähdytysohjeita liitoksen laadun ylläpitämiseksi.
Tyypillisiä jäähtymisaikaan vaikuttavia tekijöitä ovat:
● Putken halkaisija
Suuremmat putket pitävät enemmän lämpöä. Ne vaativat pidemmän jäähdytysjakson ennen kuin liitos muuttuu vakaaksi.
● Ympäristön lämpötila
Lämpimät ympäristöt hidastavat jäähtymistä hieman. Kylmät ympäristöt voivat lyhentää jäähtymisaikaa, mutta vaativat huolellista seurantaa.
● Materiaalin paksuus
Paksummat putken seinät säilyttävät lämmön pidempään. Asentajien on varattava lisäaikaa täydelliseen jähmettymiseen.
Seuraavassa taulukossa esitetään yleiset jäähdytysnäkökohdat HDPE-sulatushitsauksen aikana.
Tekijä |
Vaikutus jäähdytykseen |
Asentajan toiminta |
Putken halkaisija |
Suuremmat putket jäähtyvät hitaammin |
Anna pidempi jäähtymisaika |
Seinän paksuus |
Paksut putket säilyttävät lämmön |
Pidennä stabilointiaikaa |
Ympäristön lämpötila |
Lämmin ilma hidastaa jäähtymistä |
Tarkkaile liitoksia huolellisesti |
Vaihe 7 – Tarkasta fuusioliitos
Jäähtymisen jälkeen teknikot tarkastavat sulatusliitoksen silmämääräisesti. Tarkastus auttaa varmistamaan, että hitsausprosessi tuotti vahvan liitoksen putken ja hdpe-sulatusliittimien välille. Tasainen hitsauspalo putken kehän ympärillä osoittaa yleensä onnistuneen sulatuksen.
Asentajat tutkivat tavallisesti useita liitoksen ominaisuuksia:
● Tasainen hitsi
Sileän helmen tulee näkyä tasaisesti liitoksen ympärillä. Jos palle näyttää epätasaiselta, hitsauspaine tai kohdistus on saattanut olla väärä.
● Ei näkyviä rakoja tai halkeamia
Nivelpinnan tulee näyttää yhtenäiseltä. Halkeamat tai aukot voivat aiheuttaa paineen alaisia vuotoja.
● Oikea helmen koko
Liian pieni helmi voi olla merkki riittämättömästä lämmityksestä. Ylisuuri helmi voi merkitä liiallista painetta liitoksen aikana.
Vaihe 8 – Suorita painetestaus
Kun useita putkiosia on asennettu, putkilinjalle on tehtävä painetesti. Tämä vaihe varmistaa hdpe-fuusioliittimillä luotujen liitosten eheyden. Testaus varmistaa, että järjestelmä voi toimia turvallisesti normaalissa työpaineessa.
Painetestaus noudattaa yleensä valvottua menettelyä. Työntekijät täyttävät putkiston vedellä tai ilmalla ja lisäävät vähitellen sisäistä painetta. He seuraavat järjestelmää tarkasti tämän prosessin aikana.
Tärkeitä testaustarkistuksia ovat:
● Vuodon havaitseminen
Tarkastajat tarkkailevat liitoksia kosteuden tai paineen laskun varalta. Pienetkin vuodot on korjattava ennen järjestelmän käyttöönottoa.
● Paineen vakaus
Putkilinjan tulee säilyttää vakaa paine tietyn ajan. Jos paine laskee, teknikot tarkistavat liitokset ja liittimet uudelleen.
● Liitoksen eheyden tarkastus
Vahvojen fuusioliitosten tulee kestää vaadittu painetaso ilman muodonmuutoksia tai vuotoja.
HDPE-putkien asennuksen jälkeiset käytännöt
Oikea täyttö ja putkistojen suojaus
Kun HDPE-putkilinja ja hdpe-fuusioliittimet on asennettu ja painetestattu, kaivanto on täytettävä huolellisesti. Täyttö suojaa putkea ulkoisilta kuormituksilta ja pitää järjestelmän vakaana maan alla. Työntekijät lisäävät yleensä ensin pehmeät vuodevaatteet.
Ensimmäinen täyttökerros käyttää tavallisesti hienoa maata, hiekkaa tai seulottua soraa. Nämä materiaalit ympäröivät putkea ja pehmustavat sitä teräviltä esineiltä. Asentajat välttävät kivien tai rakennusjätteiden sijoittamista putken pinnan lähelle. Kovat esineet voivat luoda jännityspisteitä, jotka vahingoittavat putkea ajan myötä.
Yleisiä täyttökäytäntöjä ovat:
● Maaperän kerrossijoitus
Työntekijät sijoittavat maaperän useisiin ohuisiin kerroksiin yhden suuren täytteen sijaan. Jokainen kerros tiivistetään varovasti. Tämä prosessi stabiloi putkilinjan ja estää epätasaisen pohjaveden.
● Pehmeän vuodemateriaalin käyttö
Hiekka tai hieno maa-aine levittää painetta tasaisesti putken ympärille. Se estää myös HDPE-pinnan naarmuuntumista kaivannon täytön aikana.
● Sulausliitosten suojaus
Erityistä huolellisuutta on noudatettava hitsattujen alueiden ympärillä, joissa putket kohtaavat hdpe-sulatusliittimet. Nämä liitokset ovat vahvoja, mutta niiden tulee pysyä häiriintymättöminä varhaisen täytön aikana.
Vuodevaatteet Materiaali |
Tarkoitus |
Hyöty HDPE-putkille |
Hiekka |
Pehmuste putken ympärillä |
Estää pinnan naarmuuntumista |
Hieno maaperä |
Tasainen kuorman jakautuminen |
Vähentää painepisteitä |
Seulottu sora |
Vakaa kaivantopohja |
Parantaa viemäröintiä |
Säännöllinen tarkastus ja huolto
HDPE-putkijärjestelmät vaativat yleensä vähemmän huoltoa kuin metalliputket. Materiaali kestää korroosiota ja kemiallisia vaurioita, mikä auttaa ylläpitämään pitkän käyttöiän. Siitä huolimatta säännöllinen tarkastus on edelleen tärkeä järjestelmän turvallisen toiminnan varmistamiseksi.
Tyypillisiä tarkastustehtäviä voivat olla:
● Liitoksen kunnon tarkistaminen
Työntekijät tarkastelevat visuaalisesti liitoksia, joissa putket liittyvät hdpe-fuusioliittimiin. Ne etsivät muodonmuutoksia, jännitysjälkiä tai merkkejä vuodosta.
● Painetasojen valvonta
Käyttäjät seuraavat järjestelmän painetta käytön aikana. Äkilliset paineen muutokset voivat olla merkki putkistovauriosta tai tukkeutumisesta.
● Paljastuneiden putkiosien tarkastus
Alueilla, joissa putket kulkevat maan päällä, teknikot tarkistavat UV-vaurioiden, mekaanisten iskujen tai pinnan kulumisen varalta.
HDPE-fuusioliitosten käyttöiän pidentäminen
Useat käyttökäytännöt auttavat pidentämään fuusioliitosten ja liitosten käyttöikää:
● Vältä liiallista ulkoista painetta
Putkilinjan yläpuolella olevia raskaita laitteita tai rakenteellisia kuormia tulee hallita huolellisesti. Suojaavat maa- tai hiekkakerrokset auttavat jakamaan kuorman turvallisesti.
● Säädä lämpötilaaltistusta
Vaikka HDPE toimii hyvin laajalla lämpötila-alueella, äärimmäiset olosuhteet voivat vaikuttaa putken laajenemiseen. Oikea putkilinjan suunnittelu vähentää lämpörasitusta.
● Käytä asennuksessa korkealaatuisia liitososia
Luotettavat liittimet auttavat ylläpitämään vahvat fuusiosidokset ajan mittaan. Valmistajat, kuten FusingX, valmistavat PE100 hdpe -fuusioliittimiä, jotka on suunniteltu pitkäaikaisiin infrastruktuurisovelluksiin.
Toinen kiinnityksen kestävyyteen vaikuttava tekijä on asennuksen laatu. Kun lämmityslämpötilaa, sulatuspainetta ja jäähtymisaikaa säädellään oikein, hitsausliitos muodostaa kiinteän rakenteen. Tämä rakenne käyttäytyy pikemminkin yhtenäisenä putken seinämänä kuin mekaanisena liitoksena.
Johtopäätös
HDPE-putkilinjan asentaminen edellyttää tarkkaa leikkausta, puhtaita pintoja, asianmukaista sulatusta ja huolellista testausta. Laadukkaiden hdpe-fuusioliittimien käyttö parantaa liitoksen lujuutta ja luotettavuutta. FusingX tarjoaa kestäviä liittimiä, jotka auttavat rakentamaan vakaat putkistot vesi-, kastelu- ja teollisuusjärjestelmiin.
FAQ
K: Mihin hdpe-fuusioliittimiä käytetään Hdpe Pipeline -asennuksessa?
V: Ne yhdistävät putkiosat lämpöfuusion avulla luoden vahvoja, vuotamattomia HDpe-putkiliitoksia.
K: Kuinka asennat Hdpe-putkilinjan vaihe vaiheelta?
V: Mittaa, leikkaa putket, puhdista päät, kohdista putket ja hdpe-fuusioliittimet, lämmitä, liitä, jäähdytä ja testaa sitten.
K: Miksi hdpe-fuusioliittimet ovat tärkeitä Hdpe Pipeline -järjestelmille?
V: Ne luovat saumattomia liitoksia. HDpe-fuusioliittimet parantavat paineenkestoa ja vähentävät vuotoja.
K: Kuinka kauan Hdpe Pipeline -fuusioliitoksen tulisi jäähtyä?
V: Jäähdytys riippuu putken koosta. HDpe-fuusioliitosten tulee jäähtyä täysin ennen siirtämistä.
K: Mitä ongelmia esiintyy Hdpe Pipeline -sulatushitsauksen aikana?
V: Likaiset pinnat, huono kohdistus tai epätasainen kuumennus voivat heikentää HDPE-sulatusliitosten liitoksia.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori