Uvod
Instaliranje HDPE cjevovod se u početku može činiti složenim. Međutim, postupak postaje puno lakši kada se koriste ispravni alati i HDPE fuzijski spojevi. U ovom ćete članku naučiti jednostavne korake za instaliranje HDPE cjevovoda i kako pravilni fuzijski spojevi pomažu u stvaranju jakih sustava bez curenja.
Priprema prije postavljanja HDPE cjevovoda
Potreban alat i oprema
U većini projekata tehničari pripremaju kombinaciju alata za rezanje, poravnavanje i spajanje. Ovi alati podržavaju točnu pripremu cijevi i pomažu instalaterima da pravilno rukuju HDPE fuzijskim priključcima tijekom operacija zavarivanja.
Uobičajeni alati koji se koriste tijekom postavljanja HDPE cjevovoda uključuju:
● Rezači cijevi ili pile za plastične cijevi
Ovi alati stvaraju čiste i ravne rezove na HDPE cijevima. Glatka rezna površina poboljšava kvalitetu fuzije. Također smanjuje rizik od neravnih spojeva tijekom zavarivanja. Instalateri obično pregledavaju rub cijevi nakon rezanja kako bi uklonili neravnine ili krhotine.
● Strojevi za zavarivanje taljenjem
Strojevi za fuziju zagrijavaju krajeve cijevi prije nego što ih spoje s HDPE spojnicama za fuziju. Oprema kontrolira temperaturu i tlak zagrijavanja tijekom faze zavarivanja. Konzistentno zagrijavanje osigurava pouzdanu vezu i čvrsto strukturno spajanje.
● Stezaljke za poravnanje i držači
Cijevi moraju ostati stabilne dok dolazi do fuzije. Stezaljke drže cijev i spojnice na mjestu tijekom zagrijavanja i spajanja. Ispravno poravnanje pomaže u sprječavanju slabih spojeva i poboljšava ukupnu pouzdanost cjevovoda.
● Alati za mjerenje i kontrolu
Mjerne trake, razine i mjerači pomažu radnicima u provjeri duljine cijevi i poravnanja spojeva. Precizna mjerenja osiguravaju da izgled cjevovoda odgovara planu dizajna. Sljedeća tablica prikazuje tipične alate za ugradnju i njihove uloge tijekom pripreme cjevovoda.
Vrsta alata |
Glavna funkcija |
Važnost tijekom instalacije |
Rezač cijevi |
Stvara ravne rezove cijevi |
Osigurava glatke fuzijske površine |
Stroj za zavarivanje fuzijom |
Zagrijava krajeve cijevi za zavarivanje |
Formira snažne HDPE fuzijske spojeve |
Stezaljka za poravnanje |
Drži cijev na mjestu |
Sprječava nepravilno poravnate spojeve |
Mjerni alati |
Provjerite duljinu i kutove cijevi |
Održava točnost instalacije |
Odabir kompatibilnih HDPE cijevi i fuzionih spojeva
Inženjeri obično razmatraju nekoliko tehničkih čimbenika prije odabira komponenti cijevi:
● Promjer cijevi i kapacitet protoka
Veći cjevovodi transportiraju veće količine vode ili industrijskih tekućina. Pravilno dimenzioniranje osigurava nesmetan protok i stabilan tlak u cijelom sustavu.
● Nazivni tlak (SDR klasifikacija)
HDPE cijevi se proizvode u različitim stupnjevima čvrstoće. SDR vrijednost određuje koliki unutarnji tlak cijev može sigurno podnijeti.
● Kvaliteta materijala i PE stupanj
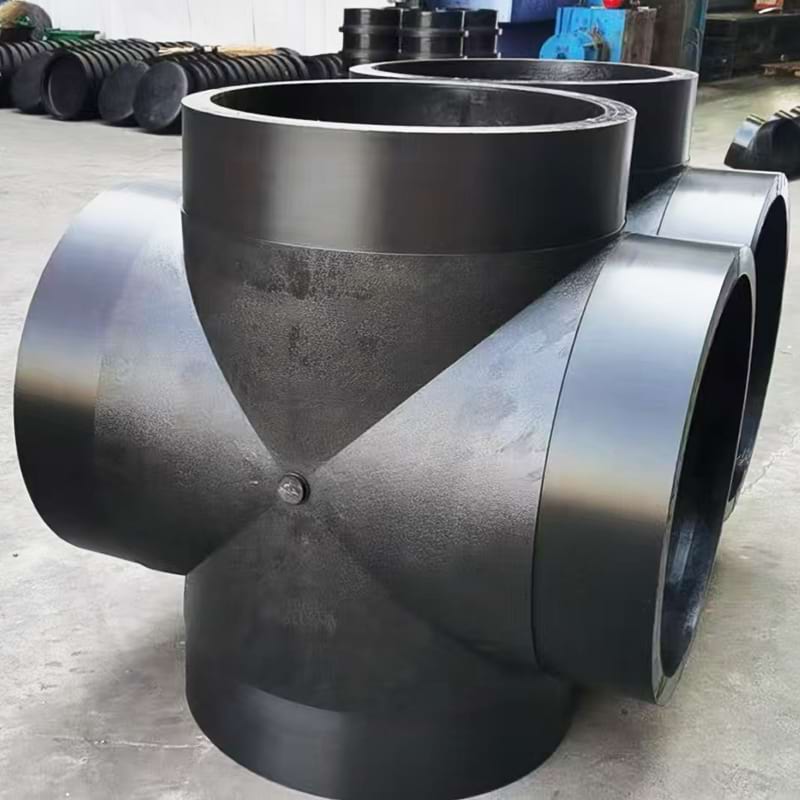
Visokokvalitetni polietilenski materijali poboljšavaju trajnost i otpornost na kemikalije. Mnogi infrastrukturni projekti preferiraju materijale PE100 jer pružaju jaču mehaničku izvedbu. Prilikom ugradnje cjevovoda u velike infrastrukturne sustave, pouzdani priključci postaju posebno važni.
Korak po korak postupak instaliranja HDPE cjevovoda
Korak 1 – Izmjerite i izrežite HDPE cijev
Instalateri obično slijede jednostavan tijek rezanja tijekom ove faze. Cilj je proizvesti glatki kraj cijevi koji se može pravilno spojiti na HDPE fuzijske spojnice tijekom zavarivanja.
● Jasno označite duljinu cijevi
Radnici mjere trasu cjevovoda pomoću trake ili laserskog alata. Oni označavaju mjesto reza na površini cijevi. Jasne oznake pomažu u sprječavanju pogrešaka pri rezanju i poboljšavaju učinkovitost na prometnim gradilištima.
● Koristite odgovarajući alat za rezanje cijevi
HDPE cijevi se obično režu pomoću rezača plastičnih cijevi ili pile s finim zubima. Ovi alati stvaraju ravni rez preko stijenke cijevi. Čist rez poboljšava kontakt spojeva tijekom zavarivanja topljenjem.
● Pažljivo pregledajte odrezane rubove cijevi
Nakon rezanja, tehničari pregledavaju krajeve cijevi. Provjeravaju ima li pukotina, grubih rubova ili deformacija. Ako rub izgleda neravnomjerno, malo ga obrezuju ili bruse kako bi održali glatku površinu. Sljedeća tablica prikazuje uobičajene alate za rezanje koji se koriste pri pripremi HDPE cijevi.
Alat |
Tipična uporaba |
Prednost |
Rezač cijevi |
Ravno rezanje cijevi |
Brzo stvara čiste rubove |
Pila za plastiku |
Ručno rezanje na licu mjesta |
Jednostavan za rukovanje u malim područjima |
tračna pila |
Radionička priprema cijevi |
Rezanje visoke preciznosti |
Korak 2 – Očistite i pripremite krajeve cijevi
Nakon rezanja dijelova cijevi, instalateri prelaze na pripremu površine. Ovaj korak osigurava da područje fuzije ostane bez kontaminacije. Prašina, ulje ili vlaga mogu oslabiti zavar između cijevi i fitinga za spajanje HDPE-a. Zbog toga tehničari uvijek čiste krajeve cijevi prije zavarivanja.
● Uklonite prašinu i labave čestice
Radnici brišu rub cijevi čistom krpom. Ako prljavština ostane na površini, može ometati zagrijavanje i smanjiti čvrstoću zavara.
● Odrežite neravnine s ruba cijevi
Razvrtalo ili alat za skidanje ivica zaglađuje unutarnje i vanjske rubove cijevi. Uklanjanje neravnina sprječava nepravilne linije spajanja tijekom zavarivanja.
● Napravite blagi skos kada je potrebno
Neki instalateri lagano skose rub cijevi kako bi poboljšali kontakt s površinom. Ova tehnika pomaže da se cijev glatko spoji s HDPE fuzijskim spojnicama tijekom procesa spajanja.
Korak 3 – Poravnajte cijevi i HDPE spojeve za spajanje
Ispravno poravnanje igra glavnu ulogu u uspješnoj ugradnji HDPE cjevovoda. Cijevi se moraju ravnomjerno sastajati tijekom zavarivanja tako da otopljeni polietilen tvori jednoličan spoj. Instalateri obično postavljaju krajeve cijevi i HDPE fuzijske spojnice unutar stezaljki za poravnanje ili držača stroja za fuziju.
Važne provjere usklađenosti često uključuju sljedeće:
● Provjerite poravnanje središta cijevi
Oba kraja cijevi trebaju dijeliti istu središnju liniju. Kada je poravnanje ispravno, zavarivanje se ravnomjerno formira oko spoja.
● Pričvrstite cijev unutar stezaljke
Stezaljke čvrsto drže cijev dok se zagrijava. Kretanje tijekom zavarivanja može oslabiti fuzijski spoj.
● Potvrdite kompatibilnost fitinga
Instalateri provjeravaju da veličina HDPE fuzijske spojnice odgovara promjeru cijevi. Ispravna kompatibilnost osigurava nesmetan proces zavarivanja.
Korak 4 – Zagrijte krajeve cijevi za fuziju
Faza zagrijavanja mora pratiti precizno vrijeme i kontrolu temperature. Ako se cijev premalo zagrijava, materijali se neće pravilno povezati. Prekomjerna toplina može oštetiti strukturu cijevi. Instalateri pažljivo prate proces zagrijavanja kako bi osigurali ravnomjerno topljenje.
Tijekom zagrijavanja taljenjem nekoliko čimbenika utječe na kvalitetu zavarivanja:
● Temperatura grijanja
Grijaća ploča mora postići ispravnu temperaturu taljenja za polietilen. To omogućuje ravnomjerno omekšavanje krajeva cijevi.
● Trajanje grijanja
Tehničari drže cijev na grijaćoj ploči određeno vrijeme. Trajanje ovisi o promjeru cijevi i debljini stijenke.
● Površinski kontaktni pritisak
Lagani pritisak osigurava ravnomjeran kontakt površine cijevi s grijaćom pločom. Ravnomjerno zagrijavanje priprema cijev za jak zavar. Kada završi ciklus zagrijavanja, ploča se brzo uklanja. Omekšani krajevi cijevi tada su spremni za spajanje i kompresiju u sljedećoj fazi procesa ugradnje.
Korak 5 – Spojite cijevi i priključke
Tijekom ove faze tehničari se usredotočuju na nekoliko kritičnih radnji. Oni osiguravaju da tlak ostane stabilan i da cijevi ostanu poravnate. Ako se pritisak naglo promijeni, spoj može postati neravan ili slab. Mnogi se instalateri oslanjaju na moderne strojeve za spajanje kako bi precizno kontrolirali snagu spajanja.
Ključne prakse tijekom faze pridruživanja uključuju:
● Održavajte stabilan tlak
Dosljedan pritisak pomaže da se rastaljeni polietilen ravnomjerno rasporedi po površini spoja. To stvara simetričan zavar oko cijevi. Kada tlak fluktuira, kuglica može postati nepravilna.
● Držite cijevi savršeno poravnate
Cijevi moraju ostati centrirane tijekom procesa spajanja. Stezaljke za poravnanje drže cijevi na mjestu dok se primjenjuje pritisak. Čak i malo pomicanje može oslabiti fuzijsku vezu.
● Pratite formiranje zavara
Kako se materijali stapaju, oko spoja se formira mala kuglica. Instalateri ga pažljivo promatraju. Glatko i ravnomjerno zrno obično signalizira čvrstu vezu. Mnogi izvođači preferiraju visokokvalitetne komponente tijekom ove faze.
Korak 6 – Dopustite odgovarajuće vrijeme hlađenja
Nakon što su cijevi i HDPE fuzijski spojevi spojeni, zavareni spoj mora se prirodno ohladiti. Hlađenje omogućuje rastaljenom polietilenu da se skrutne i ponovno dobije strukturnu čvrstoću. Radnici tijekom tog razdoblja izbjegavaju dodirivati ili pomicati cijev jer bi svako pomicanje moglo oštetiti spoj.
Vrijeme hlađenja varira ovisno o promjeru cijevi i debljini stijenke. Većim cijevima treba više vremena za stabilizaciju. Instalateri obično slijede preporučene smjernice za hlađenje kako bi održali kvalitetu spojeva.
Tipični čimbenici koji utječu na vrijeme hlađenja uključuju:
● Promjer cijevi
Veće cijevi drže više topline. Zahtijeva dulja razdoblja hlađenja prije nego spoj postane stabilan.
● Temperatura okoline
Toplija okruženja malo usporavaju hlađenje. Hladno okruženje može skratiti vrijeme hlađenja, ali zahtijeva pažljivo praćenje.
● Debljina materijala
Deblje stijenke cijevi duže zadržavaju toplinu. Instalateri moraju ostaviti dodatno vrijeme za potpuno skrućivanje.
Sljedeća tablica prikazuje opća razmatranja o hlađenju tijekom HDPE zavarivanja taljenjem.
Faktor |
Učinak na hlađenje |
Radnja programa za instalaciju |
Promjer cijevi |
Veće cijevi se sporije hlade |
Ostavite dulje razdoblje hlađenja |
Debljina stijenke |
Debele cijevi zadržavaju toplinu |
Produžite vrijeme stabilizacije |
Temperatura okoline |
Topli zrak usporava hlađenje |
Pažljivo nadgledajte zglob |
Korak 7 – Pregledajte fuzijski spoj
Nakon hlađenja, tehničari vizualno pregledavaju fuzijski spoj. Inspekcija pomaže potvrditi da je proces zavarivanja proizveo čvrstu vezu između cijevi i HDPE spojeva za spajanje. Konzistentan zavar oko oboda cijevi obično ukazuje na uspješno spajanje.
Instalateri obično ispituju nekoliko značajki spoja:
● Jednoličan zavar
Oko spoja trebala bi se ravnomjerno pojaviti glatka perla. Ako rub izgleda neravnomjerno, pritisak zavarivanja ili poravnanje možda nisu bili ispravni.
● Nema vidljivih praznina ili pukotina
Površina spoja trebala bi izgledati kontinuirano. Pukotine ili šupljine mogu dovesti do curenja pod pritiskom.
● Odgovarajuća veličina kuglica
Zrno koje je premalo može značiti nedovoljno zagrijavanje. Prevelika perla može signalizirati preveliki pritisak tijekom spajanja.
Korak 8 – Provedite ispitivanje tlaka
Nakon postavljanja nekoliko dijelova cijevi, cjevovod se mora podvrgnuti tlačnom ispitivanju. Ovaj korak provjerava cjelovitost spojeva stvorenih korištenjem HDPE fuzijskih spojeva. Testiranje osigurava da sustav može sigurno raditi pod normalnim radnim tlakom.
Ispitivanje tlakom obično slijedi kontrolirani postupak. Radnici pune cjevovod vodom ili zrakom i postupno povećavaju unutarnji tlak. Oni pomno prate sustav tijekom ovog procesa.
Važne provjere testiranja uključuju:
● Otkrivanje curenja
Inspektori promatraju spojeve zbog znakova vlage ili pada tlaka. Čak i mala curenja moraju se popraviti prije nego što sustav postane operativan.
● Stabilnost tlaka
Cjevovod treba održavati stabilan tlak određeno razdoblje. Ako se tlak smanji, tehničari ponovno provjeravaju spojeve i spojeve.
● Provjera integriteta zgloba
Snažni fuzijski spojevi trebaju izdržati potrebnu razinu tlaka bez deformacije ili curenja.
Prakse nakon ugradnje HDPE cjevovoda
Ispravno zatrpavanje i zaštita cjevovoda
Nakon što su HDPE cjevovod i HDPE fuzijski spojevi postavljeni i testirani pod tlakom, rov se mora pažljivo ponovno napuniti. Zatrpavanje štiti cijev od vanjskih opterećenja i održava sustav stabilnim ispod zemlje. Radnici obično prvo dodaju mekane posteljine.
Prvi sloj zatrpavanja obično koristi finu zemlju, pijesak ili prosijani šljunak. Ovi materijali okružuju cijev i štite je od oštrih predmeta. Instalateri izbjegavaju postavljanje kamenja ili građevinskog otpada blizu površine cijevi. Tvrdi predmeti mogu stvoriti točke naprezanja koje s vremenom oštećuju cijev.
Uobičajene prakse zatrpavanja uključuju:
● Slojevito postavljanje tla
Radnici postavljaju zemlju u nekoliko tankih slojeva umjesto jednog velikog nasipa. Svaki sloj se lagano zbija. Ovaj proces stabilizira cjevovod i sprječava neravnomjerno slijeganje tla.
● Korištenje mekog materijala za posteljinu
Pijesak ili sitna zemlja ravnomjerno raspoređuje pritisak oko cijevi. Također sprječava ogrebotine na HDPE površini tijekom punjenja rova.
● Zaštita fuzijskih spojeva
Posebna pažnja se posvećuje oko zavarenih područja gdje se cijevi susreću s HDPE fuzijskim spojnicama. Ovi spojevi su čvrsti, ali bi trebali ostati neometani tijekom ranog zatrpavanja.
Materijal za posteljinu |
Svrha |
Prednost za HDPE cijevi |
Pijesak |
Jastuk oko cijevi |
Sprječava površinske ogrebotine |
Fino tlo |
Ravnomjerna raspodjela opterećenja |
Smanjuje točke pritiska |
Prosijani šljunak |
Stabilna baza rova |
Poboljšava drenažu |
Rutinski pregled i održavanje
Cjevovodni sustavi HDPE općenito zahtijevaju manje održavanja od metalnih cjevovoda. Materijal je otporan na koroziju i kemijska oštećenja, što pomaže u održavanju dugog vijeka trajanja. Unatoč tome, periodični pregled ostaje važan za osiguravanje sigurnog rada sustava.
Tipični inspekcijski zadaci mogu uključivati:
● Provjera stanja spojeva
Radnici vizualno pregledavaju spojeve gdje se cijevi spajaju s HDPE fuzijskim priključcima. Traže deformacije, tragove naprezanja ili znakove curenja.
● Praćenje razine tlaka
Operatori prate tlak u sustavu tijekom rada. Nagle promjene tlaka mogu ukazivati na oštećenje ili začepljenje cjevovoda.
● Provjera izloženih dijelova cijevi
U područjima gdje cijevi prolaze iznad zemlje, tehničari provjeravaju ima li UV oštećenja, mehaničkog udara ili istrošenosti površine.
Produljenje životnog vijeka HDPE fuzijskih spojeva
Nekoliko operativnih postupaka pomaže u produljenju životnog vijeka fuzijskih spojeva i spojnica:
● Izbjegavajte pretjerani vanjski pritisak
Treba pažljivo upravljati teškom opremom ili konstrukcijskim opterećenjem iznad cjevovoda. Zaštitni slojevi zemlje ili pijeska pomažu u sigurnoj raspodjeli tereta.
● Kontrolirajte izloženost temperaturi
Iako HDPE ima dobre rezultate u širokom rasponu temperatura, ekstremni uvjeti mogu utjecati na širenje cijevi. Ispravno projektiranje cjevovoda smanjuje toplinski stres.
● Koristite visokokvalitetne spojeve tijekom instalacije
Pouzdani spojevi pomažu u održavanju jakih spojeva tijekom vremena. Proizvođači kao što je FusingX proizvode PE100 HDPE fuzijske armature dizajnirane za dugoročne infrastrukturne primjene.
Još jedan čimbenik koji utječe na trajnost okova je kvaliteta ugradnje. Kada se temperatura zagrijavanja, tlak taljenja i vrijeme hlađenja ispravno kontroliraju, zavareni spoj tvori čvrstu strukturu. Ova se struktura ponaša kao kontinuirana stijenka cijevi, a ne kao mehanička veza.
Zaključak
Ugradnja HDPE cjevovoda zahtijeva precizno rezanje, čiste površine, pravilno spajanje i pažljivo ispitivanje. Korištenje kvalitetnih HDPE fuzijskih spojeva poboljšava čvrstoću i pouzdanost spojeva. FusingX pruža izdržljive priključke koji pomažu u izgradnji stabilnih cjevovoda za vodu, navodnjavanje i industrijske sustave.
FAQ
P: Za što se HDPE fuzijski spojevi koriste u instalaciji HDPE cjevovoda?
O: Spajaju dijelove cijevi toplinskom fuzijom, stvarajući čvrste spojeve Hdpe cjevovoda bez curenja.
P: Kako korak po korak instalirati HDPE cjevovod?
O: Izmjerite, izrežite cijevi, očistite krajeve, poravnajte cijevi i HDPE fuzijske spojeve, zagrijte, spojite, ohladite, zatim testirajte.
P: Zašto su HDPE fuzijski spojevi važni za HDPE sustave cjevovoda?
O: Oni stvaraju bešavne spojeve. Hdpe fuzijski spojevi poboljšavaju otpornost na pritisak i smanjuju curenje.
P: Koliko dugo treba hladiti fuzijski spoj cjevovoda HDPE?
O: Hlađenje ovisi o veličini cijevi. HDPE fuzijski spojevi moraju se potpuno ohladiti prije pomicanja.
P: Koji se problemi javljaju tijekom zavarivanja taljenjem HDPE cjevovoda?
O: Prljave površine, loše poravnanje ili neravnomjerno zagrijavanje mogu oslabiti spojeve HDPE spojeva.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori