Indledning
Installation af en HDPE-rørledningen kan umiddelbart virke kompleks. Processen bliver dog meget lettere, når de korrekte værktøjer og hdpe fusionsfittings bruges. I denne artikel lærer du enkle trin til installation af en HDPE-rørledning, og hvordan korrekte fusionsforbindelser hjælper med at skabe stærke, lækagefrie systemer.
Forberedelse før installation af en HDPE-rørledning
Værktøj og udstyr påkrævet
I de fleste projekter forbereder teknikere en kombination af skære-, justerings- og fusionsværktøjer. Disse værktøjer understøtter nøjagtig rørforberedelse og hjælper installatører med at håndtere hdpe fusionsfittings korrekt under svejseoperationer.
Almindelige værktøjer, der bruges under installation af HDPE-rørledninger, omfatter:
● Rørskærer eller plastrørsave
Disse værktøjer skaber rene og lige snit på HDPE-rør. En glat snitoverflade forbedrer fusionskvaliteten. Det reducerer også risikoen for ujævne samlinger under svejsning. Installatører inspicerer normalt rørkanten efter skæring for at fjerne grater eller snavs.
● Fusionssvejsemaskiner
Fusionsmaskiner varmerørsender, før de forbindes med hdpe fusionsfittings. Udstyret styrer varmetemperatur og tryk under svejsefasen. Konsekvent opvarmning sikrer en pålidelig forbindelse og stærk strukturel binding.
● Justeringsklemmer og holdeanordninger
Rør skal forblive stabile, mens sammensmeltning finder sted. Klemmer holder røret og fittings på plads under opvarmning og samling. Korrekt justering hjælper med at forhindre svage samlinger og forbedrer den overordnede rørledningspålidelighed.
● Måle- og inspektionsværktøj
Målebånd, niveauer og målere hjælper arbejdere med at kontrollere rørlængde og samlingsjustering. Nøjagtige målinger sikrer, at rørledningslayoutet matcher designplanen. Følgende tabel skitserer typiske installationsværktøjer og deres roller under forberedelse af rørledningen.
Værktøjstype |
Hovedfunktion |
Betydning under installation |
Rørskærer |
Skaber lige rørskæringer |
Sikrer glatte fusionsoverflader |
Fusion svejsemaskine |
Opvarmer rørender til svejsning |
Danner stærke HDPE fusionsfuger |
Justeringsklemme |
Holder røret på plads |
Forhindrer skæve led |
Måleværktøj |
Tjek rørlængde og -vinkler |
Bevarer installationsnøjagtigheden |
Valg af kompatible HDPE-rør og fusionsfittings
Ingeniører overvejer normalt flere tekniske faktorer, før de vælger rørkomponenter:
● Rørdiameter og flowkapacitet
Større rørledninger transporterer større mængder vand eller industrielle væsker. Korrekt dimensionering sikrer jævnt flow og stabilt tryk hen over systemet.
● Trykklassificering (SDR-klassificering)
HDPE-rør produceres i forskellige styrkekvaliteter. SDR-værdien bestemmer, hvor meget internt tryk røret sikkert kan håndtere.
● Materialekvalitet og PE-kvalitet
Højkvalitets polyethylenmaterialer forbedrer holdbarheden og kemisk resistens. Mange infrastrukturprojekter foretrækker PE100-materialer, fordi de giver stærkere mekanisk ydeevne. Ved installation af rørledninger i store infrastruktursystemer bliver pålidelige fittings særligt vigtige.
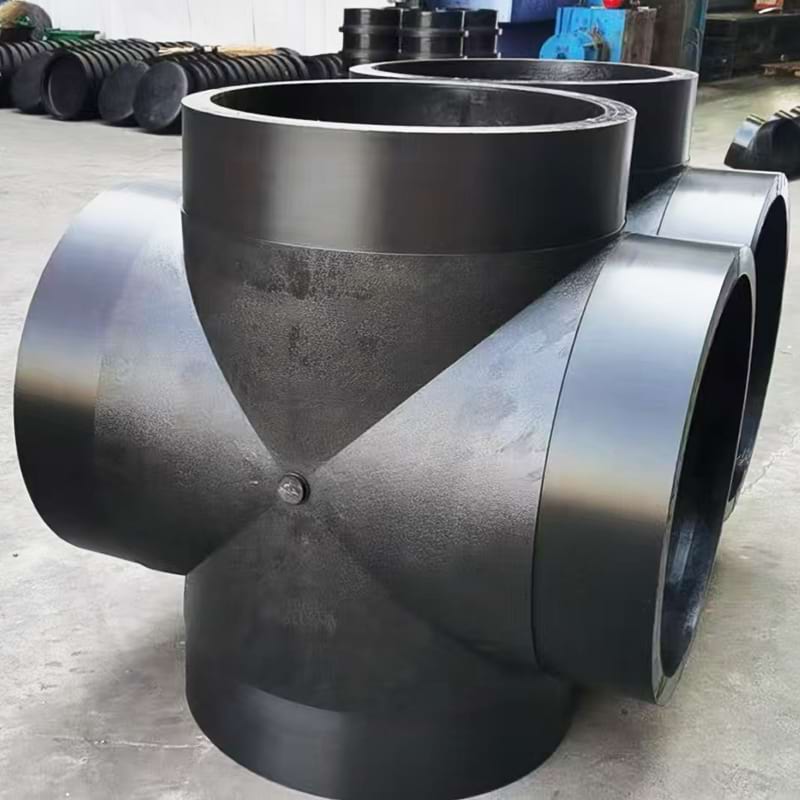
Trin-for-trin-proces til installation af en HDPE-rørledning
Trin 1 – Mål og klip HDPE-røret
Installatører følger normalt en simpel skærende arbejdsgang i denne fase. Målet er at producere en glat rørende, der kan forbindes korrekt med hdpe fusionsfittings under svejsning.
● Marker rørlængden tydeligt
Arbejdere måler rørledningsruten ved hjælp af et bånd eller laserværktøj. De markerer skærestedet på røroverfladen. Tydelige markeringer hjælper med at forhindre snitfejl og forbedre effektiviteten på travle byggepladser.
● Brug et egnet rørskæreværktøj
HDPE-rør skæres normalt ved hjælp af en plastrørskærer eller en fintandsav. Disse værktøjer skaber et lige snit hen over rørvæggen. Et rent snit forbedrer ledkontakten under smeltesvejsning.
● Undersøg de afskårne rørkanter omhyggeligt
Efter skæring undersøger teknikere rørenderne. De tjekker for revner, ru kanter eller deformation. Hvis kanten ser ujævn ud, trimmes eller slibes den lidt for at bevare en glat overflade. Følgende tabel viser almindelige skæreværktøjer, der bruges ved klargøring af HDPE-rør.
Værktøj |
Typisk brug |
Fordel |
Rørskærer |
Lige rørskæring |
Producerer rene kanter hurtigt |
Plastsav |
Manuel skæring på stedet |
Let at betjene i små områder |
Båndsav |
Forberedelse af værkstedsrør |
Høj præcisionsskæring |
Trin 2 – Rengør og klargør rørenderne
Efter at have skåret rørsektionerne over, går installatørerne til overfladeforberedelse. Dette trin sikrer, at fusionsområdet forbliver fri for forurening. Støv, olie eller fugt kan svække svejsningen mellem røret og hdpe fusionsfittings. På grund af dette renser teknikere altid rørenderne før svejsning.
● Fjern støv og løse partikler
Arbejdere tørrer rørkanten af med en ren klud. Hvis der forbliver snavs på overfladen, kan det forstyrre under opvarmningen og reducere svejsestyrken.
● Trim grater fra rørkanten
En river eller afgratningsværktøj udglatter de indre og ydre rørkanter. Fjernelse af grater forhindrer uregelmæssige smeltelinjer under svejsning.
● Lav en let skråning, når det er nødvendigt
Nogle installatører skrå let rørkanten for at forbedre overfladekontakten. Denne teknik hjælper røret med at forbinde glat til hdpe fusionsfittings under sammenføjningsprocessen.
Trin 3 – Juster rørene og HDPE Fusion Fittings
Korrekt justering spiller en stor rolle i vellykket installation af HDPE-rørledninger. Rør skal mødes jævnt under svejsningen, så den smeltede polyethylen danner en ensartet samling. Installatører placerer normalt både rørender og hdpe fusionsfittings inde i justeringsklemmer eller fusionsmaskineholdere.
Vigtige justeringer inkluderer ofte følgende:
● Kontroller rørets midterjustering
Begge rørender skal dele den samme midterlinje. Når justeringen er korrekt, dannes svejsestrengen jævnt rundt om samlingen.
● Fastgør røret inde i klemmen
Klemmer holder røret fast, mens der opstår opvarmning. Bevægelse under svejsning kan svække smeltefugen.
● Bekræft tilpasningskompatibilitet
Installatører kontrollerer, at størrelsen af hdpe-fusionsfittings passer til rørdiameteren. Korrekt kompatibilitet sikrer en jævn svejseproces.
Trin 4 – Opvarm rørenderne til fusion
Opvarmningstrinnet skal følge præcis timing og temperaturkontrol. Hvis røret varmer for lidt, vil materialerne ikke binde ordentligt. Overskydende varme kan beskadige rørstrukturen. Installatører overvåger opvarmningsprocessen omhyggeligt for at sikre ensartet smeltning.
Under fusionsopvarmning påvirker flere faktorer svejsekvaliteten:
● Opvarmningstemperatur
Varmepladen skal nå den korrekte smeltetemperatur for polyethylen. Dette gør, at rørenderne bliver jævnt bløde.
● Opvarmningsvarighed
Teknikere holder røret mod varmepladen i et bestemt tidsrum. Varigheden afhænger af rørdiameter og vægtykkelse.
● Overfladekontakttryk
Let tryk sikrer, at røroverfladen kommer jævnt i kontakt med varmepladen. Ensartet opvarmning forbereder røret til en stærk svejsning. Når opvarmningscyklussen er færdig, fjernes pladen hurtigt. De blødgjorte rørender er så klar til sammenføjning og kompression i næste fase af installationsprocessen.
Trin 5 – Forbind rørene og fittings
I denne fase fokuserer teknikere på flere kritiske handlinger. De sørger for, at trykket forbliver stabilt, og at rørene forbliver på linje. Hvis trykket pludselig ændres, kan leddet blive ujævnt eller svagt. Mange installatører er afhængige af moderne fusionsmaskiner til at styre sammenføjningen præcist.
Nøglepraksis under tilslutningsfasen omfatter:
● Oprethold et konstant tryk
Konsekvent tryk hjælper den smeltede polyethylen med at sprede sig jævnt over fugeoverfladen. Dette skaber en symmetrisk svejsevulst rundt om røret. Når trykket svinger, kan perlen blive uregelmæssig.
● Hold rørene perfekt på linje
Rør skal forblive centreret under sammenføjningsprocessen. Justeringsklemmer holder rørene på plads, mens der påføres tryk. Selv en lille bevægelse kan svække fusionsbindingen.
● Overvåg dannelsen af svejsestrenge
Efterhånden som materialerne smelter sammen, dannes der en lille perle omkring samlingen. Installatører observerer det nøje. En glat og jævn perle signalerer normalt en stærk forbindelse. Mange entreprenører foretrækker komponenter af høj kvalitet i denne fase.
Trin 6 – Tillad korrekt afkølingstid
Når rørene og hdpe fusionsfittings er sammenføjet, skal den svejste samling afkøle naturligt. Køling gør det muligt for den smeltede polyethylen at størkne og genvinde strukturel styrke. Arbejdere undgår at røre ved eller flytte røret i denne periode, fordi enhver bevægelse kan beskadige bindingen.
Køletiden varierer afhængigt af rørdiameter og vægtykkelse. Større rør har brug for mere tid til at stabilisere sig. Installatører følger normalt anbefalede køleretningslinjer for at opretholde samlingskvaliteten.
Typiske faktorer, der påvirker afkølingstiden inkluderer:
● Rørdiameter
Større rør holder mere varme. De kræver længere nedkølingsperioder, før fugen bliver stabil.
● Omgivelsestemperatur
Varmere omgivelser sænker afkølingen en smule. Kolde miljøer kan reducere køletiden, men kræver omhyggelig overvågning.
● Materialetykkelse
Tykkere rørvægge holder længere på varmen. Installatører skal tillade yderligere tid til fuldstændig størkning.
Følgende tabel skitserer generelle afkølingsovervejelser under HDPE-smeltesvejsning.
Faktor |
Effekt på køling |
Installatør handling |
Rør diameter |
Større rør afkøles langsommere |
Tillad længere afkølingsperiode |
Vægtykkelse |
Tykke rør holder på varmen |
Forlæng stabiliseringstiden |
Omgivelsestemperatur |
Varm luft bremser afkølingen |
Overvåg fugen omhyggeligt |
Trin 7 – Inspicer fusionsleddet
Efter afkøling inspicerer teknikere smeltefugen visuelt. Inspektion hjælper med at bekræfte, at svejseprocessen gav en stærk forbindelse mellem røret og hdpe fusionsfittings. En ensartet svejsestreng rundt om rørets omkreds indikerer normalt en vellykket sammensmeltning.
Installatører undersøger normalt flere funktioner i leddet:
● Ensartet svejsevulst
En glat perle skal fremstå jævnt rundt om forbindelsen. Hvis vulsten ser ujævn ud, kan svejsetrykket eller justeringen have været forkert.
● Ingen synlige huller eller revner
Fugefladen skal fremstå sammenhængende. Revner eller hulrum kan føre til lækager under tryk.
● Korrekt perlestørrelse
En perle, der er for lille, kan indikere utilstrækkelig opvarmning. En overdimensioneret perle kan signalere for stort tryk under sammenføjningen.
Trin 8 – Udfør trykprøvning
Når flere sektioner af røret er installeret, skal rørledningen undergå trykprøvning. Dette trin verificerer integriteten af samlinger skabt ved hjælp af hdpe fusionsfittings. Test sikrer, at systemet kan fungere sikkert under normalt arbejdstryk.
Trykprøvning følger normalt en kontrolleret procedure. Arbejdere fylder rørledningen med vand eller luft og øger gradvist det indre tryk. De overvåger systemet nøje under denne proces.
Vigtige testtjek omfatter:
● Lækagedetektion
Inspektører holder øje med samlingerne for tegn på fugt eller trykfald. Selv små utætheder skal repareres, før systemet bliver operationelt.
● Trykstabilitet
Rørledningen bør opretholde et stabilt tryk i en bestemt periode. Hvis trykket falder, kontrollerer teknikere samlingerne og fittings igen.
● Fælles integritetsverifikation
Stærke smeltesamlinger bør modstå det nødvendige trykniveau uden deformation eller lækage.
Efterinstallationspraksis for HDPE-rørledninger
Korrekt opfyldning og rørledningsbeskyttelse
Efter at HDPE-rørledningen og hdpe-smeltefittings er installeret og tryktestet, skal renden genfyldes omhyggeligt. Tilbagefyldning beskytter røret mod ydre belastninger og holder systemet stabilt under jorden. Arbejdere tilføjer normalt blødt sengetøj først.
Det første lag af opfyldning bruger normalt fin jord, sand eller sigtet grus. Disse materialer omgiver røret og dæmper det mod skarpe genstande. Installatører undgår at placere sten eller byggeaffald nær røroverfladen. Hårde genstande kan skabe stresspunkter, der beskadiger røret over tid.
Fælles opfyldningspraksis omfatter:
● Lagdelt jordplacering
Arbejdere placerer jord i flere tynde lag i stedet for en stor fyldning. Hvert lag komprimeres forsigtigt. Denne proces stabiliserer rørledningen og forhindrer ujævn jordsætning.
● Brug af blødt sengetøj
Sand eller fin jord fordeler trykket jævnt rundt om røret. Det forhindrer også ridser på HDPE-overfladen under rendefyldning.
● Beskyttelse af fusionsfuger
Der udvises ekstra forsigtighed omkring svejsede områder, hvor rør møder hdpe fusionsfittings. Disse samlinger er stærke, men bør forblive uforstyrrede under tidlig opfyldning.
Sengetøj Materiale |
Formål |
Fordel for HDPE-rør |
Sand |
Pude omkring rør |
Forhindrer overfladeridser |
Fin Jord |
Jævn belastningsfordeling |
Reducerer trykpunkter |
Afskærmet grus |
Stabil rendebund |
Forbedrer dræning |
Rutinemæssig inspektion og vedligeholdelse
HDPE-rørledningssystemer kræver generelt mindre vedligeholdelse end metalrørledninger. Materialet modstår korrosion og kemiske skader, hvilket hjælper med at opretholde en lang levetid. Alligevel er periodisk inspektion fortsat vigtig for at sikre, at systemet fortsætter med at fungere sikkert.
Typiske inspektionsopgaver kan omfatte:
● Kontrol af fugeforhold
Arbejdere undersøger visuelt samlinger, hvor rør forbindes med hdpe fusionsfittings. De leder efter deformation, stressmærker eller tegn på lækage.
● Overvågning af trykniveauer
Operatører sporer systemtrykket under drift. Pludselige trykændringer kan indikere rørledningsskader eller blokeringer.
● Eftersyn af udsatte rørsektioner
I områder, hvor rør løber over jorden, kontrollerer teknikere for UV-skader, mekanisk påvirkning eller overfladeslitage.
Forlænger levetiden for HDPE Fusion Fittings
Adskillige operationelle metoder hjælper med at forlænge levetiden af fusionssamlinger og fittings:
● Undgå for stort ydre tryk
Tungt udstyr eller strukturelle belastninger over rørledningen bør håndteres omhyggeligt. Beskyttende lag af jord eller sand hjælper med at fordele belastningen sikkert.
● Kontroller temperatureksponering
Selvom HDPE fungerer godt over et bredt temperaturområde, kan ekstreme forhold påvirke rørudvidelsen. Korrekt rørledningsdesign reducerer termisk stress.
● Brug fittings af høj kvalitet under installationen
Pålidelige fittings hjælper med at opretholde stærke fusionsbindinger over tid. Producenter som FusingX producerer PE100 hdpe fusionsfittings designet til langsigtede infrastrukturapplikationer.
En anden faktor, der påvirker monteringsholdbarheden, er installationskvaliteten. Når opvarmningstemperatur, smeltetryk og køletid styres korrekt, danner den svejste samling en solid struktur. Denne struktur opfører sig som en kontinuerlig rørvæg snarere end en mekanisk forbindelse.
Konklusion
Installation af en HDPE-rørledning kræver nøjagtig skæring, rene overflader, korrekt sammensmeltning og omhyggelig test. Brug af kvalitets hdpe fusionsfittings forbedrer ledstyrken og pålideligheden. FusingX leverer holdbare fittings, der hjælper med at bygge stabile rørledninger til vand, kunstvanding og industrielle systemer.
FAQ
Sp.: Hvad bruges hdpe fusionsfittings til i Hdpe pipeline installation?
A: De forbinder rørsektioner gennem varmesammensmeltning, hvilket skaber stærke, lækagefrie Hdpe-rørledningsforbindelser.
Q: Hvordan installerer du en Hdpe Pipeline trin for trin?
A: Mål, klip rør, rengør ender, juster rør og hdpe fusionsfittings, opvarm, sammenføj, afkøl og test derefter.
Sp: Hvorfor er hdpe fusionsfittings vigtige for Hdpe Pipeline-systemer?
A: De skaber sømløse samlinger. Hdpe fusionsfittings forbedrer trykmodstanden og reducerer lækager.
Q: Hvor længe skal en Hdpe Pipeline fusionsfuge afkøles?
A: Køling afhænger af rørstørrelse. Hdpe fusionsfittings skal afkøle helt før bevægelse.
Q: Hvilke problemer opstår under Hdpe Pipeline fusionssvejsning?
A: Snavsede overflader, dårlig justering eller ujævn opvarmning kan svække hdpe fusionsfittings samlinger.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori