Introduzione
Installazione di un La pipeline HDPE può sembrare complessa a prima vista. Tuttavia, il processo diventa molto più semplice quando vengono utilizzati gli strumenti corretti e i raccordi di fusione HDPE. In questo articolo imparerai semplici passaggi per l'installazione di una tubazione in HDPE e come connessioni di fusione adeguate aiutano a creare sistemi resistenti e privi di perdite.
Preparazione prima dell'installazione di una tubazione in HDPE
Strumenti e attrezzature richiesti
Nella maggior parte dei progetti, i tecnici preparano una combinazione di strumenti di taglio, allineamento e fusione. Questi strumenti supportano una preparazione accurata dei tubi e aiutano gli installatori a gestire correttamente i raccordi per fusione in HDPE durante le operazioni di saldatura.
Gli strumenti comuni utilizzati durante l'installazione della pipeline HDPE includono:
● Tagliatubi o seghe per tubi in plastica
Questi strumenti creano tagli netti e diritti sui tubi in HDPE. Una superficie di taglio liscia migliora la qualità della fusione. Riduce inoltre il rischio di giunzioni irregolari durante la saldatura. Gli installatori solitamente ispezionano il bordo del tubo dopo il taglio per rimuovere bave o detriti.
● Macchine per saldatura a fusione
Le estremità dei tubi termici delle macchine per fusione prima di unirle ai raccordi per fusione in HDPE. L'apparecchiatura controlla la temperatura e la pressione del riscaldamento durante la fase di saldatura. Il riscaldamento costante garantisce una connessione affidabile e un forte legame strutturale.
● Morsetti di allineamento e dispositivi di fissaggio
I tubi devono rimanere stabili durante la fusione. I morsetti mantengono il tubo e i raccordi in posizione durante il riscaldamento e la giunzione. Un corretto allineamento aiuta a prevenire giunti deboli e migliora l'affidabilità complessiva della tubazione.
● Strumenti di misurazione e ispezione
Nastri di misurazione, livelle e calibri aiutano i lavoratori a controllare la lunghezza dei tubi e l'allineamento dei giunti. Misurazioni accurate garantiscono che il layout della tubazione corrisponda al piano di progettazione. La tabella seguente illustra gli strumenti di installazione tipici e il loro ruolo durante la preparazione della tubazione.
Tipo di strumento |
Funzione principale |
Importanza durante l'installazione |
Tagliatubi |
Crea tagli di tubi diritti |
Assicura superfici di fusione lisce |
Saldatrice per fusione |
Riscalda le estremità dei tubi per la saldatura |
Forma robusti giunti di fusione in HDPE |
Morsetto di allineamento |
Mantiene il tubo in posizione |
Previene giunti disallineati |
Strumenti di misurazione |
Controllare la lunghezza e gli angoli del tubo |
Mantiene la precisione dell'installazione |
Selezione di tubi HDPE e raccordi a fusione compatibili
Gli ingegneri solitamente considerano diversi fattori tecnici prima di selezionare i componenti dei tubi:
● Diametro del tubo e capacità di flusso
Le condotte più grandi trasportano maggiori volumi di acqua o fluidi industriali. Il corretto dimensionamento garantisce un flusso regolare e una pressione stabile in tutto il sistema.
● Valutazione della pressione (classificazione SDR)
I tubi in HDPE sono prodotti in diversi gradi di resistenza. Il valore SDR determina quanta pressione interna il tubo può gestire in sicurezza.
● Qualità dei materiali e grado PE
I materiali in polietilene di alta qualità migliorano la durata e la resistenza chimica. Molti progetti infrastrutturali preferiscono i materiali PE100 perché forniscono prestazioni meccaniche più elevate. Quando si installano tubazioni in sistemi infrastrutturali di grandi dimensioni, i raccordi affidabili diventano particolarmente importanti.
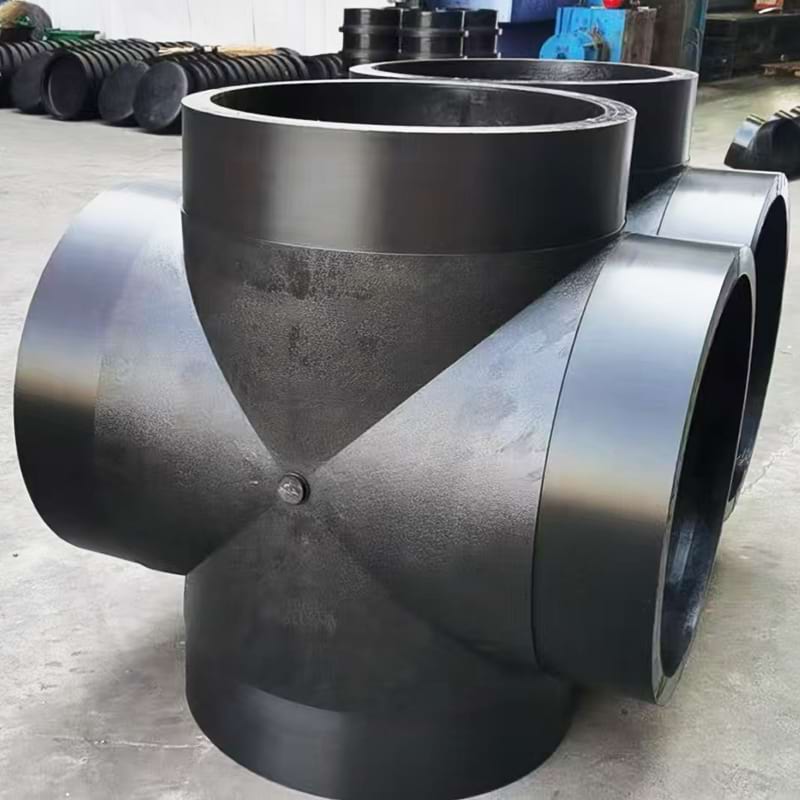
Procedura dettagliata per installare una pipeline HDPE
Passaggio 1: misurare e tagliare il tubo in HDPE
Durante questa fase gli installatori normalmente seguono un semplice flusso di lavoro di taglio. L'obiettivo è produrre un'estremità liscia del tubo che possa collegarsi correttamente ai raccordi a fusione HDPE durante la saldatura.
● Contrassegnare chiaramente la lunghezza del tubo
I lavoratori misurano il percorso del gasdotto utilizzando un nastro o uno strumento laser. Segnano la posizione del taglio sulla superficie del tubo. Le marcature chiare aiutano a prevenire errori di taglio e a migliorare l'efficienza nei cantieri edili affollati.
● Utilizzare un utensile adatto per il taglio dei tubi
I tubi in HDPE vengono solitamente tagliati utilizzando un tagliatubi in plastica o una sega a denti fini. Questi strumenti creano un taglio dritto attraverso la parete del tubo. Un taglio netto migliora il contatto del giunto durante la saldatura per fusione.
● Ispezionare attentamente i bordi tagliati del tubo
Dopo il taglio, i tecnici esaminano le estremità del tubo. Controllano la presenza di crepe, spigoli vivi o deformazioni. Se il bordo appare irregolare, viene tagliato o levigato leggermente per mantenere una superficie liscia. La tabella seguente mostra gli utensili da taglio comuni utilizzati durante la preparazione dei tubi in HDPE.
Attrezzo |
Uso tipico |
Vantaggio |
Tagliatubi |
Taglio diritto del tubo |
Produce bordi netti rapidamente |
Sega di plastica |
Taglio manuale in cantiere |
Facile da usare in piccole aree |
Sega a nastro |
Preparazione tubi in officina |
Taglio ad alta precisione |
Passaggio 2: pulire e preparare le estremità del tubo
Dopo aver tagliato le sezioni del tubo, gli installatori passano alla preparazione della superficie. Questo passaggio garantisce che l'area di fusione rimanga esente da contaminazione. Polvere, olio o umidità possono indebolire la saldatura tra il tubo e i raccordi a fusione HDPE. Per questo motivo, i tecnici puliscono sempre le estremità dei tubi prima della saldatura.
● Rimuovere la polvere e le particelle sciolte
Gli operai puliscono il bordo del tubo con un panno pulito. Se lo sporco rimane sulla superficie, potrebbe interferire durante il riscaldamento e ridurre la resistenza della saldatura.
● Eliminare le bave dal bordo del tubo
Un alesatore o uno strumento di sbavatura leviga i bordi interni ed esterni del tubo. La rimozione delle bave previene linee di fusione irregolari durante la saldatura.
● Creare una leggera smussatura quando necessario
Alcuni installatori smussano leggermente il bordo del tubo per migliorare il contatto con la superficie. Questa tecnica aiuta il tubo a connettersi senza problemi ai raccordi di fusione in HDPE durante il processo di giunzione.
Passaggio 3: allineare i tubi e i raccordi a fusione in HDPE
Il corretto allineamento gioca un ruolo importante per il successo dell'installazione della tubazione in HDPE. I tubi devono incontrarsi uniformemente durante la saldatura in modo che il polietilene fuso formi un giunto uniforme. Gli installatori solitamente posizionano entrambe le estremità dei tubi e i raccordi di fusione in HDPE all'interno dei morsetti di allineamento o nei supporti della macchina di fusione.
Importanti controlli di allineamento spesso includono quanto segue:
● Controllare l'allineamento del centro del tubo
Entrambe le estremità del tubo devono condividere la stessa linea centrale. Quando l'allineamento è corretto, il cordone di saldatura si forma uniformemente attorno al giunto.
● Fissare il tubo all'interno della fascetta
I morsetti tengono saldamente il tubo durante il riscaldamento. Il movimento durante la saldatura può indebolire il giunto di fusione.
● Confermare la compatibilità del raccordo
Gli installatori verificano che la dimensione dei raccordi a fusione HDPE corrisponda al diametro del tubo. La corretta compatibilità garantisce un processo di saldatura regolare.
Passaggio 4: riscaldare le estremità del tubo per la fusione
La fase di riscaldamento deve seguire precise tempistiche e controllo della temperatura. Se il tubo si riscalda troppo poco, i materiali non si uniranno correttamente. Il calore eccessivo può danneggiare la struttura del tubo. Gli installatori monitorano attentamente il processo di riscaldamento per garantire una fusione uniforme.
Durante il riscaldamento per fusione, diversi fattori influenzano la qualità della saldatura:
● Temperatura di riscaldamento
La piastra riscaldante deve raggiungere la temperatura di fusione corretta per il polietilene. Ciò consente alle estremità del tubo di ammorbidirsi in modo uniforme.
● Durata del riscaldamento
I tecnici tengono il tubo contro la piastra riscaldante per un tempo specifico. La durata dipende dal diametro del tubo e dallo spessore della parete.
● Pressione di contatto superficiale
Una leggera pressione garantisce che la superficie del tubo venga a contatto uniformemente con la piastra riscaldante. Il riscaldamento uniforme prepara il tubo per una saldatura forte. Una volta terminato il ciclo di riscaldamento, la piastra viene rimossa rapidamente. Le estremità ammorbidite del tubo sono quindi pronte per l'unione e la compressione nella fase successiva del processo di installazione.
Passaggio 5: unire tubi e raccordi
Durante questa fase, i tecnici si concentrano su diverse azioni critiche. Assicurano che la pressione rimanga stabile e che i tubi rimangano allineati. Se la pressione cambia improvvisamente, l’articolazione potrebbe diventare irregolare o debole. Molti installatori si affidano alle moderne macchine di fusione per controllare con precisione la forza di giunzione.
Le pratiche chiave durante la fase di adesione includono:
● Mantenere una pressione costante
Una pressione costante aiuta il polietilene fuso a distribuirsi uniformemente sulla superficie del giunto. Ciò crea un cordone di saldatura simmetrico attorno al tubo. Quando la pressione fluttua, il cordone potrebbe diventare irregolare.
● Mantenere i tubi perfettamente allineati
I tubi devono rimanere centrati durante il processo di unione. I morsetti di allineamento mantengono i tubi in posizione mentre viene applicata la pressione. Anche un leggero movimento potrebbe indebolire il legame di fusione.
● Monitorare la formazione del cordone di saldatura
Quando i materiali si fondono, attorno alla giunzione si forma una piccola perla. Gli installatori lo osservano attentamente. Un cordone liscio e uniforme di solito segnala una connessione forte. Molti appaltatori preferiscono componenti di alta qualità durante questa fase.
Passaggio 6: consentire un tempo di raffreddamento adeguato
Una volta uniti i tubi e i raccordi per fusione in HDPE, il giunto saldato deve raffreddarsi naturalmente. Il raffreddamento consente al polietilene fuso di solidificarsi e riacquistare resistenza strutturale. I lavoratori evitano di toccare o spostare il tubo durante questo periodo perché qualsiasi movimento potrebbe danneggiare il collegamento.
Il tempo di raffreddamento varia a seconda del diametro del tubo e dello spessore della parete. I tubi più grandi necessitano di più tempo per stabilizzarsi. Gli installatori di solito seguono le linee guida di raffreddamento consigliate per mantenere la qualità del giunto.
I fattori tipici che influenzano il tempo di raffreddamento includono:
● Diametro del tubo
I tubi più grandi trattengono più calore. Richiedono periodi di raffreddamento più lunghi prima che il giunto diventi stabile.
● Temperatura ambiente
Gli ambienti più caldi rallentano leggermente il raffreddamento. Gli ambienti freddi possono ridurre i tempi di raffreddamento ma richiedono un attento monitoraggio.
● Spessore del materiale
Le pareti dei tubi più spesse trattengono il calore più a lungo. Gli installatori devono concedere ulteriore tempo per la completa solidificazione.
La tabella seguente illustra le considerazioni generali sul raffreddamento durante la saldatura per fusione dell'HDPE.
Fattore |
Effetto sul raffreddamento |
Azione dell'installatore |
Diametro del tubo |
I tubi più grandi si raffreddano più lentamente |
Consentire un periodo di raffreddamento più lungo |
Spessore della parete |
I tubi spessi trattengono il calore |
Prolungare il tempo di stabilizzazione |
Temperatura ambiente |
L'aria calda rallenta il raffreddamento |
Monitorare attentamente l'articolazione |
Passaggio 7: ispezionare il giunto di fusione
Dopo il raffreddamento, i tecnici ispezionano visivamente il giunto di fusione. L'ispezione aiuta a confermare che il processo di saldatura ha prodotto una forte connessione tra il tubo e i raccordi a fusione HDPE. Un cordone di saldatura uniforme attorno alla circonferenza del tubo indica solitamente una fusione riuscita.
Gli installatori normalmente esaminano diverse caratteristiche del giunto:
● Cordone di saldatura uniforme
Dovrebbe apparire un cordone liscio uniformemente attorno alla connessione. Se il cordone appare irregolare, la pressione di saldatura o l'allineamento potrebbero non essere corretti.
● Nessuna fessura o crepa visibile
La superficie articolare dovrebbe apparire continua. Crepe o vuoti potrebbero causare perdite sotto pressione.
● Dimensione corretta del cordone
Un cordone troppo piccolo potrebbe indicare un riscaldamento insufficiente. Un cordone sovradimensionato potrebbe segnalare una pressione eccessiva durante la giunzione.
Passaggio 8: eseguire il test di pressione
Una volta installate diverse sezioni di tubo, la tubazione deve essere sottoposta a prova di pressione. Questo passaggio verifica l'integrità dei giunti creati utilizzando raccordi a fusione HDPE. I test garantiscono che il sistema possa funzionare in sicurezza alla normale pressione di esercizio.
Il test della pressione solitamente segue una procedura controllata. I lavoratori riempiono la tubazione con acqua o aria e aumentano gradualmente la pressione interna. Monitorano attentamente il sistema durante questo processo.
Importanti controlli dei test includono:
● Rilevamento delle perdite
Gli ispettori controllano i giunti per rilevare eventuali segni di umidità o caduta di pressione. Anche le piccole perdite devono essere riparate prima che il sistema diventi operativo.
● Stabilità della pressione
La tubazione dovrebbe mantenere una pressione stabile per un periodo specificato. Se la pressione diminuisce, i tecnici ricontrollano i giunti e i raccordi.
● Verifica dell'integrità congiunta
I giunti di fusione robusti dovrebbero resistere al livello di pressione richiesto senza deformazioni o perdite.
Pratiche post-installazione per condotte in HDPE
Riempimento adeguato e protezione della pipeline
Dopo che la tubazione in HDPE e i raccordi di fusione in HDPE sono stati installati e testati a pressione, la trincea deve essere riempita con attenzione. Il riempimento protegge il tubo dai carichi esterni e mantiene il sistema stabile nel sottosuolo. I lavoratori di solito aggiungono prima i materiali morbidi per la lettiera.
Il primo strato di riempimento utilizza normalmente terreno fine, sabbia o ghiaia vagliata. Questi materiali circondano il tubo e lo proteggono da oggetti appuntiti. Gli installatori evitano di posizionare rocce o detriti di costruzione vicino alla superficie del tubo. Gli oggetti duri possono creare punti di stress che nel tempo danneggiano il tubo.
Le pratiche comuni di riempimento includono:
● Posizionamento del terreno stratificato
I lavoratori posizionano il terreno in diversi strati sottili invece di un grande riempimento. Ogni strato viene compattato delicatamente. Questo processo stabilizza la condotta e impedisce cedimenti irregolari del terreno.
● Utilizzo di materiale da lettiera morbido
La sabbia o il terreno fine distribuiscono uniformemente la pressione attorno al tubo. Inoltre previene i graffi sulla superficie dell'HDPE durante il riempimento dello scavo.
● Protezione dei giunti di fusione
Viene prestata particolare attenzione alle aree saldate dove i tubi incontrano i raccordi di fusione in HDPE. Questi giunti sono resistenti ma dovrebbero rimanere indisturbati durante il primo riempimento.
Materiale della biancheria da letto |
Scopo |
Vantaggio per tubi in HDPE |
Sabbia |
Cuscino attorno al tubo |
Previene i graffi superficiali |
Terreno fine |
Distribuzione uniforme del carico |
Riduce i punti di pressione |
Ghiaia schermata |
Base stabile per trincea |
Migliora il drenaggio |
Ispezione e manutenzione ordinaria
I sistemi di tubazioni in HDPE richiedono generalmente meno manutenzione rispetto alle tubazioni in metallo. Il materiale resiste alla corrosione e ai danni chimici, il che aiuta a mantenere una lunga durata. Anche così, l’ispezione periodica rimane importante per garantire che il sistema continui a funzionare in sicurezza.
Le tipiche attività di ispezione possono includere:
● Controllo delle condizioni dei giunti
I lavoratori esaminano visivamente i giunti in cui i tubi si collegano ai raccordi di fusione in HDPE. Cercano deformazioni, segni di stress o segni di perdite.
● Monitoraggio dei livelli di pressione
Gli operatori monitorano la pressione del sistema durante il funzionamento. Improvvisi cambiamenti di pressione potrebbero indicare danni o blocchi della tubazione.
● Ispezione delle sezioni esposte del tubo
Nelle aree in cui i tubi corrono fuori terra, i tecnici verificano la presenza di danni UV, impatto meccanico o usura superficiale.
Estensione della durata dei raccordi a fusione in HDPE
Diverse pratiche operative aiutano a prolungare la durata dei giunti di fusione e dei raccordi:
● Evitare una pressione esterna eccessiva
Le attrezzature pesanti o i carichi strutturali sopra la tubazione devono essere gestiti con attenzione. Strati protettivi di terra o sabbia aiutano a distribuire il carico in modo sicuro.
● Controllare l'esposizione alla temperatura
Sebbene l'HDPE funzioni bene in un ampio intervallo di temperature, condizioni estreme possono influire sull'espansione del tubo. Una corretta progettazione della tubazione riduce lo stress termico.
● Utilizzare raccordi di alta qualità durante l'installazione
Raccordi affidabili aiutano a mantenere forti legami di fusione nel tempo. Produttori come FusingX producono raccordi per fusione in HDPE PE100 progettati per applicazioni infrastrutturali a lungo termine.
Un altro fattore che influenza la durata del raccordo è la qualità dell’installazione. Quando la temperatura di riscaldamento, la pressione di fusione e il tempo di raffreddamento vengono controllati correttamente, il giunto saldato forma una struttura solida. Questa struttura si comporta come una parete continua del tubo piuttosto che come una connessione meccanica.
Conclusione
L'installazione di una tubazione in HDPE richiede un taglio accurato, superfici pulite, una fusione adeguata e test accurati. L'utilizzo di raccordi per fusione in HDPE di qualità migliora la resistenza e l'affidabilità del giunto. FusingX fornisce raccordi durevoli che aiutano a costruire condutture stabili per sistemi idrici, di irrigazione e industriali.
Domande frequenti
D: A cosa servono i raccordi a fusione HDPE nell'installazione della pipeline HDPE?
R: Uniscono le sezioni del tubo tramite fusione termica, creando connessioni di tubazioni in HDPE resistenti e senza perdite.
D: Come si installa passo dopo passo una pipeline Hdpe?
A: Misurare, tagliare i tubi, pulire le estremità, allineare i tubi e i raccordi a fusione HDPE, riscaldare, unire, raffreddare, quindi testare.
D: Perché i raccordi a fusione HDPE sono importanti per i sistemi di tubazioni HDPE?
R: Creano giunti senza giunzioni. I raccordi a fusione in HDPE migliorano la resistenza alla pressione e riducono le perdite.
D: Per quanto tempo deve raffreddarsi un giunto di fusione Hdpe Pipeline?
R: Il raffreddamento dipende dalle dimensioni del tubo. I raccordi a fusione in HDPE devono raffreddarsi completamente prima dello spostamento.
D: Quali problemi si verificano durante la saldatura per fusione di Hdpe Pipeline?
R: Superfici sporche, allineamento inadeguato o riscaldamento non uniforme possono indebolire i giunti dei raccordi a fusione in HDPE.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori