مقدمه
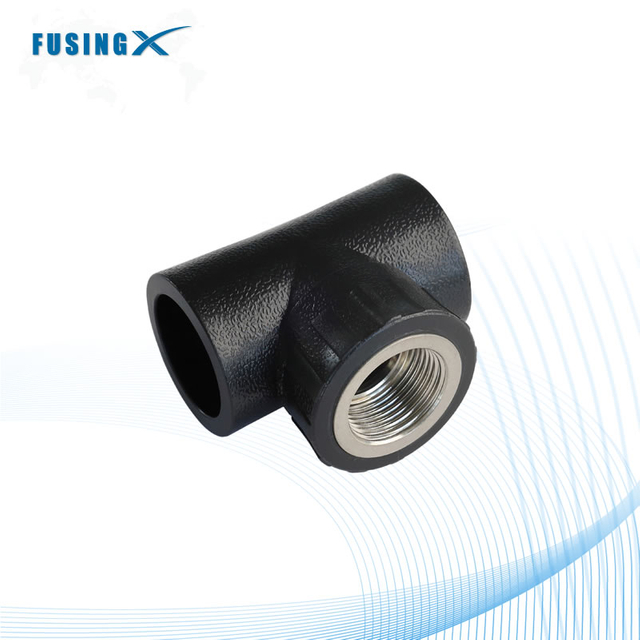
نصب یک خط لوله HDPE ممکن است در ابتدا پیچیده به نظر برسد. با این حال، هنگامی که از ابزارهای صحیح و اتصالات فیوژن hdpe استفاده می شود، این فرآیند بسیار آسان تر می شود. در این مقاله، مراحل ساده برای نصب خط لوله HDPE و اینکه چگونه اتصالات فیوژن مناسب به ایجاد سیستمهای قوی و بدون نشتی کمک میکند، خواهید آموخت.
آماده سازی قبل از نصب خط لوله HDPE
ابزار و تجهیزات مورد نیاز
در اکثر پروژه ها، تکنسین ها ترکیبی از ابزارهای برش، تراز و فیوژن را آماده می کنند. این ابزارها از آمادهسازی دقیق لوله پشتیبانی میکنند و به نصابها کمک میکنند تا اتصالات همجوشی hdpe را به درستی در طول عملیات جوشکاری انجام دهند.
ابزارهای رایج مورد استفاده در هنگام نصب خط لوله HDPE عبارتند از:
● لوله برش یا اره لوله پلاستیکی
این ابزارها برش های تمیز و مستقیمی را روی لوله های HDPE ایجاد می کنند. سطح برش صاف کیفیت همجوشی را بهبود می بخشد. همچنین خطر ناهمواری اتصالات در حین جوشکاری را کاهش می دهد. نصاب ها معمولاً لبه لوله را پس از برش بررسی می کنند تا خراش ها یا زباله ها را از بین ببرند.
● دستگاه های جوش فیوژن
دستگاه های فیوژن انتهای لوله ها را قبل از اتصال به اتصالات فیوژن hdpe گرم می کنند. این تجهیزات دما و فشار گرمایش را در مرحله جوشکاری کنترل می کند. گرمایش مداوم یک اتصال قابل اعتماد و اتصال ساختاری قوی را تضمین می کند.
● گیره ها و دستگاه های نگهدارنده تراز
لوله ها باید تا زمانی که همجوشی اتفاق می افتد پایدار بمانند. گیره ها لوله و اتصالات را در هنگام گرم شدن و اتصال در موقعیت خود نگه می دارند. تراز مناسب به جلوگیری از اتصالات ضعیف کمک می کند و قابلیت اطمینان کلی خط لوله را بهبود می بخشد.
● ابزار اندازه گیری و بازرسی
نوارهای اندازه گیری، سطوح و گیج ها به کارگران کمک می کند تا طول لوله و هم ترازی اتصالات را بررسی کنند. اندازهگیریهای دقیق تضمین میکند که طرح خط لوله با طرح طراحی مطابقت دارد. جدول زیر ابزارهای نصب معمولی و نقش آنها را در طول آمادهسازی خط لوله نشان میدهد.
نوع ابزار |
عملکرد اصلی |
اهمیت در هنگام نصب |
لوله برش |
برش مستقیم لوله ایجاد می کند |
سطوح همجوشی صاف را تضمین می کند |
دستگاه جوش فیوژن |
انتهای لوله را برای جوشکاری گرم می کند |
اتصالات همجوشی HDPE قوی ایجاد می کند |
گیره تراز |
لوله را در موقعیت خود نگه می دارد |
از ناهماهنگی مفاصل جلوگیری می کند |
ابزار اندازه گیری |
طول و زوایای لوله را بررسی کنید |
دقت نصب را حفظ می کند |
انتخاب لوله های HDPE و اتصالات فیوژن سازگار
مهندسان معمولاً چندین فاکتور فنی را قبل از انتخاب اجزای لوله در نظر می گیرند:
● قطر لوله و ظرفیت جریان
خطوط لوله بزرگتر حجم بیشتری از آب یا سیالات صنعتی را انتقال می دهند. اندازه مناسب جریان صاف و فشار پایدار را در سراسر سیستم تضمین می کند.
● رتبه بندی فشار (طبقه بندی SDR)
لوله های HDPE در درجه های مقاومت مختلف تولید می شوند. مقدار SDR تعیین می کند که لوله چقدر فشار داخلی را می تواند ایمن تحمل کند.
● کیفیت مواد و درجه پلی اتیلن
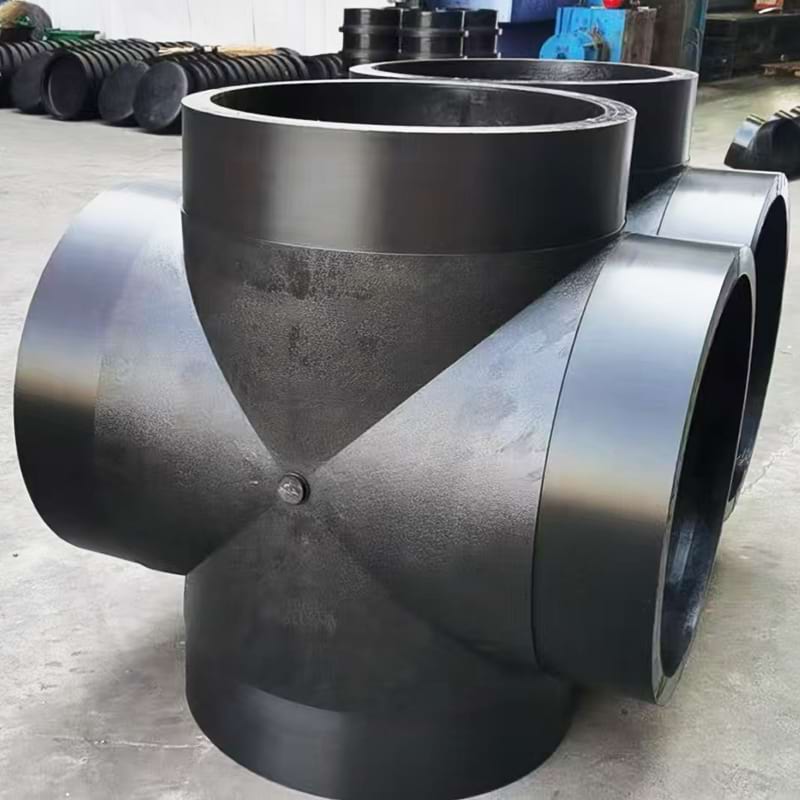
مواد پلی اتیلن با کیفیت بالا دوام و مقاومت شیمیایی را بهبود می بخشد. بسیاری از پروژههای زیرساختی مواد PE100 را ترجیح میدهند زیرا عملکرد مکانیکی قویتری را ارائه میدهند. هنگام نصب خطوط لوله در سیستمهای زیرساختی بزرگ، اتصالات قابل اعتماد اهمیت ویژهای پیدا میکنند.
فرآیند گام به گام برای نصب خط لوله HDPE
مرحله 1 - لوله HDPE را اندازه گیری و برش دهید
نصب کننده ها معمولاً در این مرحله از یک گردش کار ساده برش پیروی می کنند. هدف تولید یک انتهای لوله صاف است که بتواند به درستی به اتصالات همجوشی hdpe در حین جوشکاری متصل شود.
● طول لوله را به وضوح علامت بزنید
کارگران مسیر خط لوله را با استفاده از نوار یا ابزار لیزر اندازه گیری می کنند. آنها محل برش را روی سطح لوله مشخص می کنند. علامتگذاریهای واضح به جلوگیری از خطاهای برش و بهبود کارایی در سایتهای ساختوساز شلوغ کمک میکند.
● از ابزار لوله برش مناسب استفاده کنید
لوله های HDPE معمولا با استفاده از برش لوله پلاستیکی یا اره دندانه ریز برش داده می شوند. این ابزارها یک برش مستقیم روی دیواره لوله ایجاد می کنند. برش تمیز باعث بهبود تماس مفصل در حین جوشکاری فیوژن می شود.
● لبه های لوله بریده شده را به دقت بررسی کنید
پس از برش، تکنسین ها انتهای لوله را بررسی می کنند. آنها ترک، لبه های ناهموار یا تغییر شکل را بررسی می کنند. اگر لبه ناهموار به نظر برسد، برای حفظ سطح صاف، آن را کمی برش می زنند یا سنباده می زنند. جدول زیر ابزارهای برش متداول مورد استفاده در تهیه لوله های HDPE را نشان می دهد.
ابزار |
استفاده معمولی |
مزیت |
لوله برش |
برش مستقیم لوله |
لبه های تمیز را به سرعت تولید می کند |
اره پلاستیک |
برش دستی در محل |
آسان برای کار در مناطق کوچک |
اره باند |
آماده سازی لوله کارگاهی |
برش با دقت بالا |
مرحله 2 - انتهای لوله را تمیز و آماده کنید
پس از برش بخش های لوله، نصاب ها به سمت آماده سازی سطح می روند. این مرحله تضمین می کند که ناحیه همجوشی عاری از آلودگی باقی می ماند. گرد و غبار، روغن یا رطوبت می تواند جوش بین لوله و اتصالات همجوشی hdpe را ضعیف کند. به همین دلیل، تکنسین ها همیشه انتهای لوله را قبل از جوشکاری تمیز می کنند.
● گرد و غبار و ذرات سست را حذف کنید
کارگران لبه لوله را با استفاده از یک پارچه تمیز پاک می کنند. اگر کثیفی روی سطح باقی بماند، ممکن است در حین حرارت دادن تداخل ایجاد کند و استحکام جوش را کاهش دهد.
● فرزها را از لبه لوله جدا کنید
یک ابزار ریمر یا سوراخکن لبههای داخلی و خارجی لوله را صاف میکند. برداشتن سوراخ ها از ایجاد خطوط همجوشی نامنظم در حین جوشکاری جلوگیری می کند.
● در صورت لزوم یک اریب جزئی ایجاد کنید
برخی از نصاب ها برای بهبود تماس با سطح، لبه لوله را به آرامی تراش می دهند. این تکنیک به لوله کمک می کند تا در طول فرآیند اتصال، به راحتی به اتصالات فیوژن hdpe متصل شود.
مرحله 3 - لوله ها و اتصالات فیوژن HDPE را تراز کنید
تراز صحیح نقش مهمی در نصب موفقیت آمیز خط لوله HDPE ایفا می کند. لوله ها باید در حین جوشکاری به طور یکنواخت به هم برسند تا پلی اتیلن ذوب شده یک اتصال یکنواخت را تشکیل دهد. نصاب ها معمولاً هر دو انتهای لوله و اتصالات فیوژن hdpe را در داخل گیره های تراز یا نگهدارنده های دستگاه فیوژن قرار می دهند.
چک های تراز مهم اغلب شامل موارد زیر است:
● تراز وسط لوله را بررسی کنید
هر دو انتهای لوله باید خط مرکزی یکسانی داشته باشند. هنگامی که تراز درست باشد، مهره جوش به طور یکنواخت در اطراف اتصال تشکیل می شود.
● لوله را داخل گیره محکم کنید
در حین گرم شدن، گیره ها لوله را محکم نگه می دارند. حرکت در حین جوشکاری می تواند اتصال فیوژن را ضعیف کند.
● سازگاری مناسب را تأیید کنید
نصب کنندگان تأیید می کنند که اندازه اتصالات فیوژن hdpe با قطر لوله مطابقت دارد. سازگاری مناسب فرآیند جوشکاری صاف را تضمین می کند.
مرحله 4 - انتهای لوله را برای فیوژن گرم کنید
مرحله گرمایش باید از زمان بندی دقیق و کنترل دما پیروی کند. اگر لوله خیلی کم گرم شود، مواد به درستی به هم نمی چسبند. گرمای بیش از حد ممکن است به ساختار لوله آسیب برساند. نصب کنندگان فرآیند گرمایش را به دقت کنترل می کنند تا از ذوب یکنواخت اطمینان حاصل کنند.
در طول گرمایش فیوژن، عوامل متعددی بر کیفیت جوش تأثیر میگذارند:
● دمای گرمایش
صفحه گرمایش باید به دمای همجوشی صحیح برای پلی اتیلن برسد. این اجازه می دهد تا انتهای لوله به طور یکنواخت نرم شود.
● مدت زمان گرمایش
تکنسین ها لوله را در مقابل صفحه گرمایش برای مدت زمان مشخصی نگه می دارند. مدت زمان بستگی به قطر لوله و ضخامت دیوار دارد.
● فشار تماس سطحی
فشار سبک باعث می شود سطح لوله به طور یکنواخت با صفحه گرمایش تماس پیدا کند. گرمایش یکنواخت لوله را برای یک جوش قوی آماده می کند. هنگامی که چرخه گرمایش به پایان رسید، صفحه به سرعت برداشته می شود. سپس انتهای لوله نرم شده برای اتصال و فشرده سازی در مرحله بعدی فرآیند نصب آماده می شود.
مرحله 5 - لوله ها و اتصالات را بپیوندید
در طول این مرحله، تکنسین ها بر روی چندین اقدام حیاتی تمرکز می کنند. آنها مطمئن می شوند که فشار ثابت می ماند و لوله ها در یک راستا باقی می مانند. اگر فشار به طور ناگهانی تغییر کند، ممکن است مفصل ناهموار یا ضعیف شود. بسیاری از نصاب ها برای کنترل دقیق نیروی اتصال به ماشین های فیوژن مدرن متکی هستند.
اقدامات کلیدی در مرحله پیوستن عبارتند از:
● فشار ثابت را حفظ کنید
فشار ثابت به پلی اتیلن مذاب کمک می کند تا به طور یکنواخت در سطح اتصال پخش شود. این یک مهره جوش متقارن در اطراف لوله ایجاد می کند. وقتی فشار در نوسان است، مهره ممکن است نامنظم شود.
● لوله ها را کاملاً در یک راستا نگه دارید
لوله ها باید در طول فرآیند اتصال در مرکز قرار گیرند. در حین اعمال فشار، گیره های تراز، لوله ها را در جای خود نگه می دارند. حتی حرکت جزئی می تواند پیوند همجوشی را تضعیف کند.
● بر شکل گیری مهره های جوش نظارت کنید
با جوش خوردن مواد، یک مهره کوچک در اطراف مفصل تشکیل می شود. نصاب ها آن را با دقت رعایت می کنند. یک مهره صاف و یکنواخت معمولاً یک اتصال قوی را نشان می دهد. بسیاری از پیمانکاران قطعات با کیفیت بالا را در این مرحله ترجیح می دهند.
مرحله 6 - زمان خنک سازی مناسب را در نظر بگیرید
هنگامی که لوله ها و اتصالات فیوژن hdpe به هم متصل شدند، اتصال جوش داده شده باید به طور طبیعی خنک شود. خنک سازی به پلی اتیلن مذاب اجازه می دهد تا جامد شده و استحکام ساختاری خود را به دست آورد. کارگران در این مدت از دست زدن یا حرکت دادن لوله اجتناب می کنند زیرا هر حرکتی می تواند به اتصال آسیب برساند.
زمان خنک شدن بسته به قطر لوله و ضخامت دیواره متفاوت است. لوله های بزرگتر به زمان بیشتری برای تثبیت نیاز دارند. نصاب ها معمولاً از دستورالعمل های خنک کننده توصیه شده برای حفظ کیفیت اتصال پیروی می کنند.
عوامل معمولی که بر زمان خنک شدن اثر می گذارند عبارتند از:
● قطر لوله
لوله های بزرگتر گرمای بیشتری را نگه می دارند. آنها قبل از اینکه مفصل پایدار شود به دوره های خنک کننده طولانی تری نیاز دارند.
● دمای محیط
محیط های گرمتر خنک شدن را اندکی کاهش می دهند. محیط های سرد ممکن است زمان خنک شدن را کاهش دهند اما نیاز به نظارت دقیق دارند.
● ضخامت مواد
دیواره های لوله ضخیم تر گرما را مدت بیشتری حفظ می کنند. نصاب ها باید زمان بیشتری برای انجماد کامل بگذارند.
جدول زیر ملاحظات کلی خنک کننده در طول جوشکاری ذوبی HDPE را نشان می دهد.
عامل |
تاثیر بر خنک سازی |
اقدام نصب کننده |
قطر لوله |
لوله های بزرگتر کندتر خنک می شوند |
اجازه دهید دوره خنک شدن طولانی تر شود |
ضخامت دیوار |
لوله های ضخیم گرما را حفظ می کنند |
زمان تثبیت را افزایش دهید |
دمای محیط |
هوای گرم خنک شدن را کند می کند |
مفصل را با دقت کنترل کنید |
مرحله 7 - اتصال فیوژن را بررسی کنید
پس از خنک شدن، تکنسین ها اتصال فیوژن را به صورت بصری بررسی می کنند. بازرسی به تأیید فرآیند جوشکاری کمک می کند تا اتصال قوی بین لوله و اتصالات همجوشی hdpe ایجاد شود. یک مهره جوش ثابت در اطراف محیط لوله معمولاً نشان دهنده یک همجوشی موفق است.
نصب کننده ها معمولاً چندین ویژگی اتصال را بررسی می کنند:
● مهره جوش یکنواخت
یک مهره صاف باید به طور یکنواخت در اطراف اتصال ظاهر شود. اگر مهره ناهموار به نظر برسد، فشار جوش یا تراز ممکن است نادرست بوده باشد.
● بدون شکاف یا ترک قابل مشاهده است
سطح مفصل باید پیوسته به نظر برسد. ترک ها یا حفره ها می توانند منجر به نشتی تحت فشار شوند.
● اندازه مهره مناسب
مهره ای که خیلی کوچک است ممکن است نشان دهنده گرمایش ناکافی باشد. یک مهره بزرگ می تواند نشان دهنده فشار بیش از حد در هنگام اتصال باشد.
مرحله 8 - آزمایش فشار را انجام دهید
پس از نصب چندین بخش لوله، خط لوله باید تحت آزمایش فشار قرار گیرد. این مرحله یکپارچگی اتصالات ایجاد شده با استفاده از اتصالات فیوژن hdpe را تأیید می کند. آزمایش تضمین میکند که سیستم میتواند تحت فشار کاری عادی به طور ایمن کار کند.
آزمایش فشار معمولاً از یک روش کنترل شده پیروی می کند. کارگران خط لوله را با آب یا هوا پر می کنند و به تدریج فشار داخلی را افزایش می دهند. آنها در طول این فرآیند سیستم را از نزدیک زیر نظر دارند.
بررسی های مهم آزمایشی عبارتند از:
● تشخیص نشت
بازرسان مفاصل را برای علائم رطوبت یا افت فشار زیر نظر دارند. حتی نشتی های کوچک باید قبل از عملیاتی شدن سیستم تعمیر شوند.
● پایداری فشار
خط لوله باید فشار پایدار را برای یک دوره مشخص حفظ کند. اگر فشار کاهش یابد، تکنسین ها دوباره اتصالات و اتصالات را بررسی می کنند.
● تأیید یکپارچگی مشترک
اتصالات همجوشی قوی باید سطح فشار مورد نیاز را بدون تغییر شکل یا نشتی تحمل کنند.
اقدامات پس از نصب برای خطوط لوله HDPE
بکپر کردن مناسب و حفاظت از خط لوله
پس از نصب خط لوله HDPE و اتصالات فیوژن hdpe و آزمایش فشار، ترانشه باید با دقت پر شود. پر کردن لوله از بارهای خارجی محافظت می کند و سیستم را در زیر زمین پایدار نگه می دارد. کارگران معمولاً ابتدا مواد بستر نرم را اضافه می کنند.
لایه اول پسپر معمولاً از خاک ریز، ماسه یا سنگریزه استفاده میکند. این مواد لوله را احاطه کرده و آن را از اجسام تیز محافظت می کنند. نصاب ها از قرار دادن سنگ یا نخاله های ساختمانی در نزدیکی سطح لوله اجتناب می کنند. اجسام سخت می توانند نقاط تنشی ایجاد کنند که در طول زمان به لوله آسیب می رساند.
روش های متداول پرکردن پشتی عبارتند از:
● لایه بندی خاک
کارگران خاک را به جای یک پر کردن بزرگ در چندین لایه نازک قرار می دهند. هر لایه به آرامی فشرده می شود. این فرآیند خط لوله را تثبیت می کند و از نشست ناهموار زمین جلوگیری می کند.
● استفاده از مواد بستر نرم
ماسه یا خاک ریز فشار را به طور یکنواخت در اطراف لوله پخش می کند. همچنین از ایجاد خط و خش روی سطح HDPE در هنگام پر کردن ترانشه جلوگیری می کند.
● حفاظت از اتصالات فیوژن
در اطراف مناطق جوش داده شده که در آن لوله ها با اتصالات همجوشی hdpe برخورد می کنند، مراقبت بیشتری انجام می شود. این مفاصل قوی هستند اما باید در طول پرکردن اولیه اولیه دست نخورده باقی بمانند.
مواد رختخواب |
هدف |
مزایای لوله های HDPE |
شن و ماسه |
بالشتک دور لوله |
از خراش سطحی جلوگیری می کند |
خاک ریز |
توزیع بار یکنواخت |
نقاط فشار را کاهش می دهد |
شن غربال شده |
پایه سنگر پایدار |
زهکشی را بهبود می بخشد |
بازرسی و نگهداری معمولی
سیستم های خط لوله HDPE معمولاً نسبت به خطوط لوله فلزی به تعمیر و نگهداری کمتری نیاز دارند. این ماده در برابر خوردگی و آسیب های شیمیایی مقاومت می کند که به حفظ عمر طولانی کمک می کند. با این حال، بازرسی دوره ای برای اطمینان از ادامه عملکرد ایمن سیستم مهم است.
وظایف بازرسی معمولی ممکن است شامل موارد زیر باشد:
● بررسی شرایط مفصل
کارگران به صورت بصری مفاصل محل اتصال لوله ها به اتصالات فیوژن hdpe را بررسی می کنند. آنها به دنبال تغییر شکل، علائم استرس یا علائم نشت هستند.
● نظارت بر سطوح فشار
اپراتورها فشار سیستم را در حین کار ردیابی می کنند. تغییرات فشار ناگهانی می تواند نشان دهنده آسیب یا انسداد خط لوله باشد.
● بازرسی بخش های لوله در معرض
در مناطقی که لولهها از سطح زمین اجرا میشوند، تکنسینها آسیبهای ناشی از اشعه ماوراء بنفش، ضربههای مکانیکی یا سایش سطح را بررسی میکنند.
افزایش طول عمر اتصالات فیوژن HDPE
چندین روش عملیاتی به افزایش طول عمر اتصالات فیوژن و اتصالات کمک می کند:
● از فشار خارجی بیش از حد خودداری کنید
تجهیزات سنگین یا بارهای ساختاری بالای خط لوله باید به دقت مدیریت شوند. لایه های محافظ خاک یا ماسه به توزیع ایمن بار کمک می کند.
● قرار گرفتن در معرض دما را کنترل کنید
اگرچه HDPE در طیف وسیعی از دما عملکرد خوبی دارد، اما شرایط شدید ممکن است بر انبساط لوله تأثیر بگذارد. طراحی مناسب خط لوله تنش حرارتی را کاهش می دهد.
● در هنگام نصب از اتصالات با کیفیت بالا استفاده کنید
اتصالات قابل اعتماد به حفظ پیوندهای همجوشی قوی در طول زمان کمک می کند. سازندگانی مانند FusingX اتصالات فیوژن PE100 hdpe را تولید می کنند که برای کاربردهای زیرساختی طولانی مدت طراحی شده اند.
یکی دیگر از عوامل موثر بر دوام اتصالات، کیفیت نصب است. هنگامی که دمای گرمایش، فشار همجوشی و زمان خنک شدن به درستی کنترل شود، اتصال جوش داده شده یک ساختار جامد را تشکیل می دهد. این ساختار به جای اتصال مکانیکی مانند یک دیوار لوله پیوسته رفتار می کند.
نتیجه گیری
نصب خط لوله HDPE به برش دقیق، سطوح تمیز، همجوشی مناسب و آزمایش دقیق نیاز دارد. استفاده از اتصالات فیوژن با کیفیت hdpe استحکام و قابلیت اطمینان مفصل را بهبود می بخشد. FusingX اتصالات بادوامی را فراهم می کند که به ساخت خطوط لوله پایدار برای سیستم های آب، آبیاری و صنعتی کمک می کند.
سوالات متداول
س: اتصالات فیوژن hdpe در نصب خط لوله Hdpe برای چه مواردی استفاده می شود؟
A: آنها از طریق همجوشی حرارتی به بخش های لوله می پیوندند و اتصالات قوی و بدون نشتی خط لوله Hdpe ایجاد می کنند.
س: چگونه یک خط لوله Hdpe را مرحله به مرحله نصب می کنید؟
پاسخ: لوله ها را اندازه گیری کنید، برش دهید، انتهای آن را تمیز کنید، لوله ها و اتصالات همجوشی hdpe را تراز کنید، گرم کنید، به هم متصل کنید، خنک کنید، سپس تست کنید.
س: چرا اتصالات فیوژن hdpe برای سیستم های خط لوله Hdpe مهم هستند؟
A: آنها اتصالات بدون درز ایجاد می کنند. اتصالات فیوژن Hdpe مقاومت فشار را بهبود می بخشد و نشتی را کاهش می دهد.
س: اتصال فیوژن خط لوله Hdpe چقدر باید خنک شود؟
A: خنک کننده بستگی به اندازه لوله دارد. اتصالات فیوژن Hdpe باید قبل از حرکت کاملاً خنک شوند.
س: در طول جوشکاری ذوبی خط لوله Hdpe چه مشکلاتی رخ می دهد؟
A: سطوح کثیف، تراز نامناسب یا گرمایش ناهموار ممکن است اتصالات اتصالات فیوژن hdpe را ضعیف کند.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori