Bevezetés
Telepítése egy A HDPE csővezeték elsőre bonyolultnak tűnhet. A folyamat azonban sokkal könnyebbé válik, ha megfelelő szerszámokat és HDPE fúziós szerelvényeket használnak. Ebben a cikkben megtudhatja a HDPE csővezeték telepítésének egyszerű lépéseit, és azt, hogy a megfelelő fúziós csatlakozások hogyan segítenek erős, szivárgásmentes rendszereket létrehozni.
Előkészületek a HDPE csővezeték telepítése előtt
Szükséges eszközök és felszerelések
A legtöbb projektben a technikusok vágó-, igazító- és fúziós szerszámok kombinációját készítik elő. Ezek az eszközök támogatják a cső pontos előkészítését, és segítik a szerelőket a hdpe fúziós szerelvények helyes kezelésében a hegesztési műveletek során.
A HDPE csővezeték telepítése során használt gyakori eszközök a következők:
● Csővágó vagy műanyag csőfűrész
Ezek az eszközök tiszta és egyenes vágásokat hoznak létre a HDPE csöveken. A sima vágási felület javítja a fúzió minőségét. Csökkenti az egyenetlen kötések kockázatát is a hegesztés során. A szerelők általában a vágás után megvizsgálják a cső szélét, hogy eltávolítsák a sorját vagy a törmeléket.
● Fúziós hegesztőgépek
A fúziós gépek felmelegítik a csővégeket, mielőtt a HDPE fúziós szerelvényekhez csatlakoztatnák őket. A berendezés szabályozza a fűtési hőmérsékletet és a nyomást a hegesztési szakaszban. Az állandó fűtés megbízható csatlakozást és erős szerkezeti kötést biztosít.
● Beállító bilincsek és tartóeszközök
A csöveknek stabilnak kell maradniuk, amíg a fúzió megtörténik. A bilincsek tartják a helyükön a csövet és a szerelvényeket fűtés és csatlakozás közben. A megfelelő beállítás segít megelőzni a gyenge illesztéseket, és javítja a csővezeték általános megbízhatóságát.
● Mérő- és ellenőrző eszközök
A mérőszalagok, szintek és mérőeszközök segítenek a dolgozóknak ellenőrizni a csövek hosszát és a csatlakozások beállítását. A pontos mérések biztosítják, hogy a csővezeték elrendezése megfeleljen a tervezési tervnek. Az alábbi táblázat felvázolja a tipikus szerelési eszközöket és szerepüket a csővezeték előkészítése során.
Szerszám típusa |
Fő funkció |
Fontosság a telepítés során |
Csővágó |
Egyenes csővágásokat hoz létre |
Sima fúziós felületeket biztosít |
Fúziós hegesztőgép |
Melegíti a csővégeket hegesztéshez |
Erős HDPE fúziós kötéseket képez |
Igazító bilincs |
Helyben tartja a csövet |
Megakadályozza a helytelenül illeszkedő ízületeket |
Mérőeszközök |
Ellenőrizze a cső hosszát és szögeit |
Megőrzi a telepítés pontosságát |
Kompatibilis HDPE csövek és fúziós szerelvények kiválasztása
A mérnökök általában több műszaki tényezőt is figyelembe vesznek a csőalkatrészek kiválasztása előtt:
● Csőátmérő és áramlási kapacitás
A nagyobb csővezetékek nagyobb mennyiségű vizet vagy ipari folyadékot szállítanak. A megfelelő méretezés egyenletes áramlást és stabil nyomást biztosít a rendszerben.
● Nyomásbesorolás (SDR besorolás)
A HDPE csöveket különböző szilárdsági fokozatokban gyártják. Az SDR érték határozza meg, hogy a cső mekkora belső nyomást képes biztonságosan kezelni.
● Anyagminőség és PE-minőség
A kiváló minőségű polietilén anyagok javítják a tartósságot és a vegyszerállóságot. Sok infrastrukturális projekt előnyben részesíti a PE100 anyagokat, mert erősebb mechanikai teljesítményt nyújtanak. A nagy infrastruktúra-rendszerek csővezetékeinek telepítésekor a megbízható szerelvények különösen fontosak.
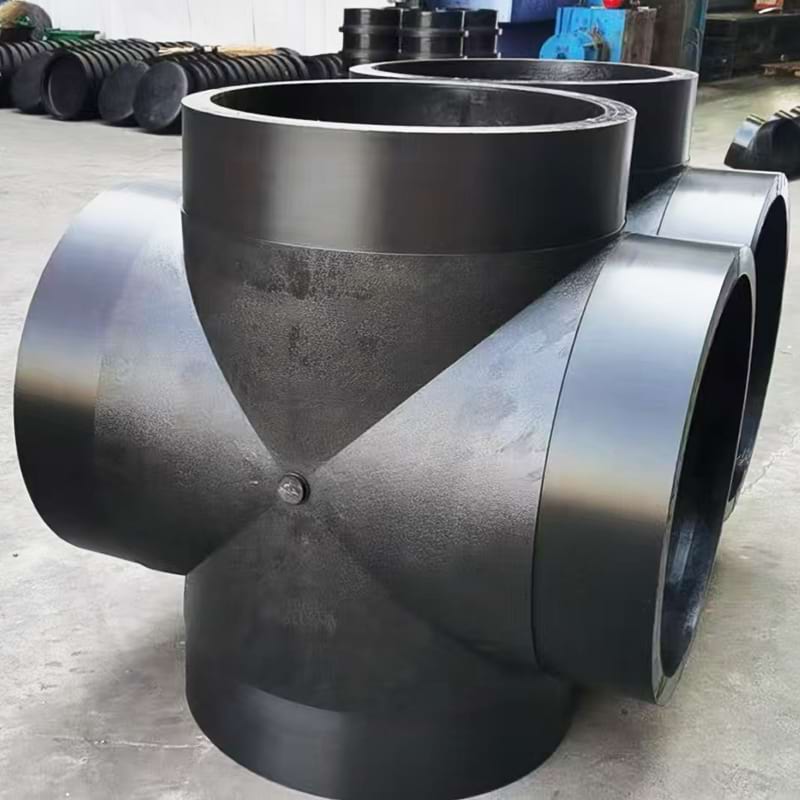
Lépésről lépésre a HDPE csővezeték telepítésének folyamata
1. lépés – Mérje meg és vágja el a HDPE csövet
A telepítők ebben a szakaszban általában egy egyszerű vágási munkafolyamatot követnek. A cél egy sima csővég előállítása, amely a hegesztés során megfelelően csatlakozik a hdpe fúziós szerelvényekhez.
● Jól jelölje meg a cső hosszát
A dolgozók szalaggal vagy lézeres eszközzel mérik a csővezeték útvonalát. Megjelölik a vágás helyét a cső felületén. Az egyértelmű jelölések segítenek megelőzni a vágási hibákat és javítják a hatékonyságot a forgalmas építkezéseken.
● Használjon megfelelő csővágó szerszámot
A HDPE csöveket általában műanyag csővágóval vagy finomfogú fűrésszel vágják. Ezek az eszközök egyenes vágást hoznak létre a cső falán. A tiszta vágás javítja az ízületi érintkezést a fúziós hegesztés során.
● Gondosan ellenőrizze a vágott csőéleket
Vágás után a szakemberek megvizsgálják a csővégeket. Ellenőrzik a repedéseket, durva éleket vagy deformációt. Ha a széle egyenetlennek tűnik, enyhén levágják vagy csiszolják, hogy sima felületet tartsanak fenn. A következő táblázat a HDPE csövek elkészítéséhez használt általános vágószerszámokat mutatja be.
Eszköz |
Tipikus használat |
Előny |
Csővágó |
Egyenes csővágás |
Gyorsan tiszta éleket eredményez |
Műanyag fűrész |
Kézi vágás a helyszínen |
Könnyen kezelhető kis területeken |
Szalagfűrész |
Műhelycső előkészítés |
Nagy pontosságú vágás |
2. lépés – Tisztítsa meg és készítse elő a csővégeket
A csőszakaszok levágása után a szerelők áttérnek a felület előkészítésére. Ez a lépés biztosítja, hogy a fúziós terület szennyeződésmentes marad. A por, olaj vagy nedvesség gyengítheti a cső és a HDPE fúziós szerelvények közötti hegesztést. Emiatt a szakemberek hegesztés előtt mindig megtisztítják a csővégeket.
● Távolítsa el a port és a laza részecskéket
A dolgozók tiszta ruhával töröljék le a cső szélét. Ha szennyeződés marad a felületen, az zavarhatja a melegítést és csökkentheti a hegesztési szilárdságot.
● Vágja le a sorját a cső széléről
Dörzsára vagy sorjázó szerszám simítja a cső belső és külső széleit. A sorja eltávolítása megakadályozza a hegesztés közbeni szabálytalan ömlesztési vonalakat.
● Ha szükséges, hozzon létre egy enyhe ferdét
Egyes szerelők enyhén leferdítik a cső szélét a felületi érintkezés javítása érdekében. Ez a technika segíti a cső zökkenőmentes csatlakozását a HDPE fúziós szerelvényekhez az illesztési folyamat során.
3. lépés – Igazítsa egymáshoz a csöveket és a HDPE fúziós szerelvényeket
A helyes beállítás nagy szerepet játszik a sikeres HDPE csővezeték telepítésében. A csöveknek egyenletesen kell találkozniuk a hegesztés során, hogy az olvadt polietilén egységes kötést képezzen. A szerelők általában mindkét csővéget és a HDPE fúziós szerelvényeket az illesztőbilincsek vagy a fúziós gép tartóiba helyezik.
A fontos igazítási ellenőrzések gyakran a következőket tartalmazzák:
● Ellenőrizze a csőközéppont beállítását
Mindkét csővégnek ugyanazt a középvonalat kell osztania. Ha a beállítás megfelelő, a hegesztőperem egyenletesen alakul ki a kötés körül.
● Rögzítse a csövet a bilincs belsejében
A bilincsek szilárdan tartják a csövet, miközben felmelegszik. A hegesztés közbeni mozgás gyengítheti a fúziós kötést.
● Ellenőrizze a szerelvény kompatibilitását
A telepítők ellenőrzik, hogy a HDPE fúziós szerelvények mérete megegyezik a csőátmérővel. A megfelelő kompatibilitás zökkenőmentes hegesztési folyamatot biztosít.
4. lépés – Melegítse fel a csővégeket a fúzióhoz
A fűtési szakasznak pontos időzítést és hőmérsékletszabályozást kell követnie. Ha a cső túl keveset melegszik, az anyagok nem fognak megfelelően tapadni. A túlzott hő károsíthatja a csőszerkezetet. A szerelők gondosan figyelemmel kísérik a fűtési folyamatot, hogy biztosítsák az egyenletes olvadást.
A hegesztés során számos tényező befolyásolja a hegesztés minőségét:
● Fűtési hőmérséklet
A fűtőlemeznek el kell érnie a polietilén megfelelő olvadási hőmérsékletét. Ez lehetővé teszi a csővégek egyenletes megpuhulását.
● Fűtési időtartam
A technikusok meghatározott ideig a csövet a fűtőlaphoz tartják. Az időtartam a cső átmérőjétől és falvastagságától függ.
● Felületi érintkezési nyomás
Az enyhe nyomás biztosítja, hogy a csőfelület egyenletesen érintkezzen a fűtőlappal. Az egyenletes fűtés felkészíti a csövet egy erős hegesztésre. A fűtési ciklus végén a lemezt gyorsan eltávolítják. A meglágyult csővégek ezután készen állnak az összeillesztésre és összenyomásra a szerelési folyamat következő szakaszában.
5. lépés – Csatlakoztassa a csöveket és a szerelvényeket
Ebben a szakaszban a technikusok több kritikus tevékenységre összpontosítanak. Gondoskodnak arról, hogy a nyomás stabil maradjon, és a csövek egy vonalban maradjanak. Ha a nyomás hirtelen megváltozik, az ízület egyenetlenné vagy gyengévé válhat. Sok telepítő a modern fúziós gépekre támaszkodik az egyesítő erő pontos szabályozásához.
A csatlakozási szakasz legfontosabb gyakorlatai a következők:
● Tartson állandó nyomást
Az állandó nyomás elősegíti, hogy az olvadt polietilén egyenletesen oszlik el a hézag felületén. Ez szimmetrikus hegesztési varrat hoz létre a cső körül. A nyomás ingadozása esetén a gyöngy szabálytalanná válhat.
● Tartsa a csöveket tökéletesen egy vonalban
A csöveknek középen kell maradniuk a csatlakozási folyamat során. Az igazító bilincsek a helyükön tartják a csöveket nyomás alatt. Még enyhe mozgás is gyengítheti a fúziós kötést.
● Figyelje a varratperemek képződését
Ahogy az anyagok összeolvadnak, egy kis gyöngy képződik a kötés körül. A szerelők gondosan figyelik. A sima és egyenletes perem általában erős kapcsolatot jelez. Sok vállalkozó ebben a szakaszban részesíti előnyben a jó minőségű alkatrészeket.
6. lépés – Hagyjon megfelelő hűtési időt
A csövek és a HDPE fúziós szerelvények összekapcsolása után a hegesztett kötésnek természetesen le kell hűlnie. A hűtés lehetővé teszi az olvadt polietilén megszilárdulását és szerkezeti szilárdságának visszanyerését. Ebben az időszakban a dolgozók kerüljék a cső érintését vagy mozgatását, mert minden mozgás károsíthatja a kötést.
A hűtési idő a csőátmérőtől és a falvastagságtól függően változik. A nagyobb csövek stabilizálásához több időre van szükség. A szerelők általában követik az ajánlott hűtési irányelveket a fuga minőségének megőrzése érdekében.
A hűtési időt befolyásoló jellemző tényezők a következők:
● Csőátmérő
A nagyobb csövek több hőt tartanak fenn. Hosszabb hűtési időszakot igényelnek, mielőtt a kötés stabillá válik.
● Környezeti hőmérséklet
A melegebb környezet kissé lelassítja a lehűlést. A hideg környezet csökkentheti a hűtési időt, de gondos megfigyelést igényel.
● Anyagvastagság
A vastagabb csőfalak tovább tartják a hőt. A telepítőknek további időt kell hagyniuk a teljes megszilárduláshoz.
Az alábbi táblázat a HDPE fúziós hegesztés során alkalmazott általános hűtési szempontokat ismerteti.
Tényező |
Hatás a hűtésre |
Telepítői művelet |
Csőátmérő |
A nagyobb csövek lassabban hűlnek le |
Hagyjon hosszabb hűtési időt |
Falvastagság |
A vastag csövek megtartják a hőt |
Hosszabbítsa meg a stabilizációs időt |
Környezeti hőmérséklet |
A meleg levegő lassítja a hűtést |
Gondosan figyelje az ízületet |
7. lépés – Vizsgálja meg a fúziós kötést
Lehűlés után a technikusok szemrevételezéssel ellenőrzik a fúziós csatlakozást. Az ellenőrzés segít megerősíteni, hogy a hegesztési folyamat erős kapcsolatot hozott létre a cső és a HDPE fúziós szerelvények között. A konzisztens hegesztési varrat a cső kerületén általában sikeres fúziót jelez.
A szerelők általában megvizsgálják a kötés több jellemzőjét:
● Egységes varratperem
Egy sima gyöngynek egyenletesen kell megjelennie a csatlakozás körül. Ha a perem egyenetlennek tűnik, lehet, hogy a hegesztési nyomás vagy beállítás helytelen volt.
● Nincsenek látható rések vagy repedések
Az ízületi felületnek folyamatosnak kell lennie. Repedések vagy üregek nyomás alatti szivárgáshoz vezethetnek.
● Megfelelő gyöngyméret
A túl kicsi gyöngy nem megfelelő fűtést jelezhet. A túlméretezett gyöngy túlzott nyomást jelezhet az összeillesztés során.
8. lépés – Nyomásvizsgálat elvégzése
Miután több csőszakaszt telepítettek, a csővezetéket nyomáspróbának kell alávetni. Ez a lépés ellenőrzi a HDPE fúziós szerelvényekkel létrehozott illesztések integritását. A tesztelés biztosítja, hogy a rendszer normál üzemi nyomás mellett is biztonságosan működjön.
A nyomásvizsgálat általában ellenőrzött eljárást követ. A dolgozók feltöltik a csővezetéket vízzel vagy levegővel, és fokozatosan növelik a belső nyomást. A folyamat során szorosan figyelemmel kísérik a rendszert.
A fontos tesztelési ellenőrzések közé tartozik:
● Szivárgásérzékelés
Az ellenőrök figyelik az illesztéseket nedvesség vagy nyomásesés jeleire. Még a kis szivárgásokat is meg kell javítani, mielőtt a rendszer üzembe helyezné.
● Nyomásstabilitás
A csővezetéknek stabil nyomást kell fenntartania egy meghatározott ideig. Ha a nyomás csökken, a technikusok újraellenőrzik az ízületeket és a szerelvényeket.
● Együttes integritásának ellenőrzése
Az erős fúziós kötéseknek deformáció vagy szivárgás nélkül kell ellenállniuk a szükséges nyomásszintnek.
Telepítés utáni gyakorlatok HDPE-csővezetékekhez
Megfelelő visszatöltés és csővezetékvédelem
A HDPE csővezeték és a HDPE fúziós szerelvények felszerelése és nyomáspróbája után az árkot gondosan újra kell tölteni. A visszatöltés megvédi a csövet a külső terhelésektől, és stabilan tartja a rendszert a föld alatt. A dolgozók általában először puha ágyneműt adnak hozzá.
A visszatöltés első rétege általában finom talajt, homokot vagy szitált kavicsot használ. Ezek az anyagok körülveszik a csövet, és megvédik az éles tárgyaktól. A szerelők ne helyezzenek köveket vagy építési törmeléket a csőfelület közelébe. A kemény tárgyak feszültségpontokat hozhatnak létre, amelyek idővel károsítják a csövet.
Az általános visszatöltési gyakorlatok a következők:
● Réteges talajelhelyezés
A dolgozók több vékony rétegben helyezik el a talajt egy nagy töltet helyett. Minden réteget óvatosan tömörítenek. Ez a folyamat stabilizálja a csővezetéket és megakadályozza a talaj egyenetlen megtelepedését.
● Puha ágynemű anyag használata
A homok vagy a finom talaj egyenletesen oszlatja el a nyomást a cső körül. Ezenkívül megakadályozza a HDPE felület karcolódását az árokfeltöltés során.
● A fúziós kötések védelme
Különös gondot kell fordítani a hegesztett területekre, ahol a csövek találkoznak a HDPE fúziós szerelvényekkel. Ezek a hézagok erősek, de a korai visszatöltés során zavartalannak kell maradniuk.
Ágynemű anyaga |
Cél |
Előnyök a HDPE csövek számára |
Homok |
Párna a cső körül |
Megakadályozza a felületi karcolásokat |
Finom talaj |
Egyenletes terheléselosztás |
Csökkenti a nyomáspontokat |
Szitált Kavics |
Stabil árokalap |
Javítja a vízelvezetést |
Rendszeres ellenőrzés és karbantartás
A HDPE csővezetékrendszerek általában kevesebb karbantartást igényelnek, mint a fém csővezetékek. Az anyag ellenáll a korróziónak és a vegyi sérüléseknek, ami segít megőrizni a hosszú élettartamot. Ennek ellenére az időszakos ellenőrzés továbbra is fontos a rendszer biztonságos működésének biztosításához.
A tipikus ellenőrzési feladatok a következők lehetnek:
● Az ízületek állapotának ellenőrzése
A dolgozók vizuálisan megvizsgálják az ízületeket, ahol a csövek a HDPE fúziós szerelvényekhez csatlakoznak. Keresik a deformációt, a feszültségnyomokat vagy a szivárgás jeleit.
● Nyomásszintek figyelése
A kezelők működés közben nyomon követik a rendszer nyomását. A hirtelen nyomásváltozások a csővezeték sérülését vagy eltömődését jelezhetik.
● A szabaddá vált csőszakaszok ellenőrzése
Azokon a területeken, ahol a csövek a talaj felett futnak, a szakemberek ellenőrzik az UV-károsodást, a mechanikai hatást vagy a felületi kopást.
A HDPE fúziós szerelvények élettartamának meghosszabbítása
Számos működési gyakorlat segít meghosszabbítani a fúziós kötések és szerelvények élettartamát:
● Kerülje a túlzott külső nyomást
A csővezeték feletti nehéz berendezéseket vagy szerkezeti terheléseket gondosan kell kezelni. A talaj vagy homok védőrétegei segítenek a terhelés biztonságos elosztásában.
● A hőmérséklet-expozíció szabályozása
Bár a HDPE széles hőmérséklet-tartományban jól teljesít, a szélsőséges körülmények befolyásolhatják a cső tágulását. A csővezeték megfelelő kialakítása csökkenti a hőterhelést.
● A telepítés során jó minőségű szerelvényeket használjon
A megbízható szerelvények segítenek fenntartani az erős fúziós kötéseket az idő múlásával. Az olyan gyártók, mint a FusingX, PE100 hdpe fúziós szerelvényeket gyártanak, amelyeket hosszú távú infrastrukturális alkalmazásokhoz terveztek.
A szerelvény tartósságát befolyásoló másik tényező a beépítés minősége. Ha a fűtési hőmérsékletet, a fúziós nyomást és a hűtési időt megfelelően szabályozzák, a hegesztett kötés szilárd szerkezetet képez. Ez a szerkezet összefüggő csőfalként viselkedik, nem pedig mechanikus csatlakozásként.
Következtetés
A HDPE csővezeték telepítése pontos vágást, tiszta felületeket, megfelelő fúziót és gondos tesztelést igényel. A minőségi HDPE fúziós szerelvények használata javítja a kötés szilárdságát és megbízhatóságát. A FusingX tartós szerelvényeket biztosít, amelyek segítenek stabil csővezetékek kiépítésében víz-, öntöző- és ipari rendszerek számára.
GYIK
K: Mire használják a HDPE fúziós szerelvényeket a HDPE csővezeték telepítésénél?
V: Hőfúzióval egyesítik a csőszakaszokat, erős, szivárgásmentes HDPE csővezeték-csatlakozásokat hozva létre.
K: Hogyan telepíthet lépésről lépésre egy Hdpe Pipeline-t?
V: Mérje meg, vágja le a csöveket, tisztítsa meg a végeket, igazítsa a csöveket és a HDPE fúziós szerelvényeket, melegítse, csatlakoztassa, hűtse, majd tesztelje.
K: Miért fontosak a HDPE fúziós szerelvények a HDPE Pipeline rendszerekben?
V: Varratmentes kötéseket hoznak létre. A HDPE fúziós szerelvények javítják a nyomásállóságot és csökkentik a szivárgást.
K: Mennyi ideig kell hűteni a Hdpe Pipeline fúziós csatlakozást?
V: A hűtés a cső méretétől függ. A HDPE fúziós szerelvényeknek mozgás előtt teljesen le kell hűlniük.
K: Milyen problémák léphetnek fel a HDPE csővezeték fúziós hegesztése során?
V: A szennyezett felületek, a rossz beállítás vagy az egyenetlen fűtés gyengítheti a HDPE fúziós szerelvények illesztéseit.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori