Wstęp
Instalowanie Rurociąg HDPE może początkowo wydawać się skomplikowany. Jednak proces ten staje się znacznie łatwiejszy, jeśli zostaną użyte odpowiednie narzędzia i złączki HDPE. W tym artykule dowiesz się, jakie są proste kroki związane z instalacją rurociągu HDPE i w jaki sposób odpowiednie połączenia termojądrowe pomagają w tworzeniu mocnych, szczelnych systemów.
Przygotowanie przed instalacją rurociągu HDPE
Wymagane narzędzia i sprzęt
W większości projektów technicy przygotowują kombinację narzędzi do cięcia, wyrównywania i stapiania. Narzędzia te ułatwiają dokładne przygotowanie rur i pomagają instalatorom w prawidłowej obsłudze złączek HDPE podczas operacji spawania.
Typowe narzędzia używane podczas instalacji rurociągu HDPE obejmują:
● Obcinaki do rur lub piły do rur z tworzyw sztucznych
Narzędzia te umożliwiają czyste i proste cięcia rur HDPE. Gładka powierzchnia cięcia poprawia jakość zgrzewania. Zmniejsza także ryzyko nierównych połączeń podczas spawania. Instalatorzy zwykle sprawdzają krawędź rury po jej cięciu, aby usunąć zadziory i zanieczyszczenia.
● Maszyny spawalnicze
Maszyny zgrzewające podgrzewają końce rur przed połączeniem ich ze złączami HDPE. Urządzenie kontroluje temperaturę i ciśnienie nagrzewania na etapie zgrzewania. Stałe ogrzewanie zapewnia niezawodne połączenie i mocne wiązanie strukturalne.
● Zaciski wyrównujące i urządzenia mocujące
Rury muszą pozostać stabilne podczas stapiania. Zaciski utrzymują rurę i kształtki w odpowiednim położeniu podczas podgrzewania i łączenia. Właściwe ustawienie pomaga zapobiegać słabym połączeniom i poprawia ogólną niezawodność rurociągu.
● Narzędzia pomiarowe i kontrolne
Taśmy miernicze, poziomice i mierniki pomagają pracownikom sprawdzać długość rur i wyrównanie połączeń. Dokładne pomiary zapewniają zgodność układu rurociągu z planem projektowym. Poniższa tabela przedstawia typowe narzędzia instalacyjne i ich rolę podczas przygotowywania rurociągu.
Typ narzędzia |
Główna funkcja |
Znaczenie podczas instalacji |
Obcinak do rur |
Tworzy proste cięcia rur |
Zapewnia gładkie powierzchnie zgrzewania |
Spawarka Fuzyjna |
Podgrzewa końcówki rur do spawania |
Tworzy mocne złącza HDPE |
Zacisk wyrównujący |
Utrzymuje rurę w odpowiednim położeniu |
Zapobiega nieprawidłowemu ułożeniu stawów |
Narzędzia pomiarowe |
Sprawdź długość i kąty rur |
Zachowuje dokładność montażu |
Wybór kompatybilnych rur HDPE i złączek Fusion
Inżynierowie zwykle biorą pod uwagę kilka czynników technicznych przed wyborem komponentów rurowych:
● Średnica rury i przepustowość
Większe rurociągi transportują większe ilości wody lub płynów przemysłowych. Właściwy dobór zapewnia płynny przepływ i stabilne ciśnienie w całym systemie.
● Ciśnienie znamionowe (klasyfikacja SDR)
Rury HDPE produkowane są w różnych klasach wytrzymałości. Wartość SDR określa, jakie ciśnienie wewnętrzne rura może bezpiecznie wytrzymać.
● Jakość materiału i klasa PE
Wysokiej jakości materiały polietylenowe poprawiają trwałość i odporność chemiczną. Wiele projektów infrastrukturalnych preferuje materiały PE100, ponieważ zapewniają one lepsze właściwości mechaniczne. Podczas instalowania rurociągów w dużych systemach infrastrukturalnych szczególnie ważne stają się niezawodne okucia.
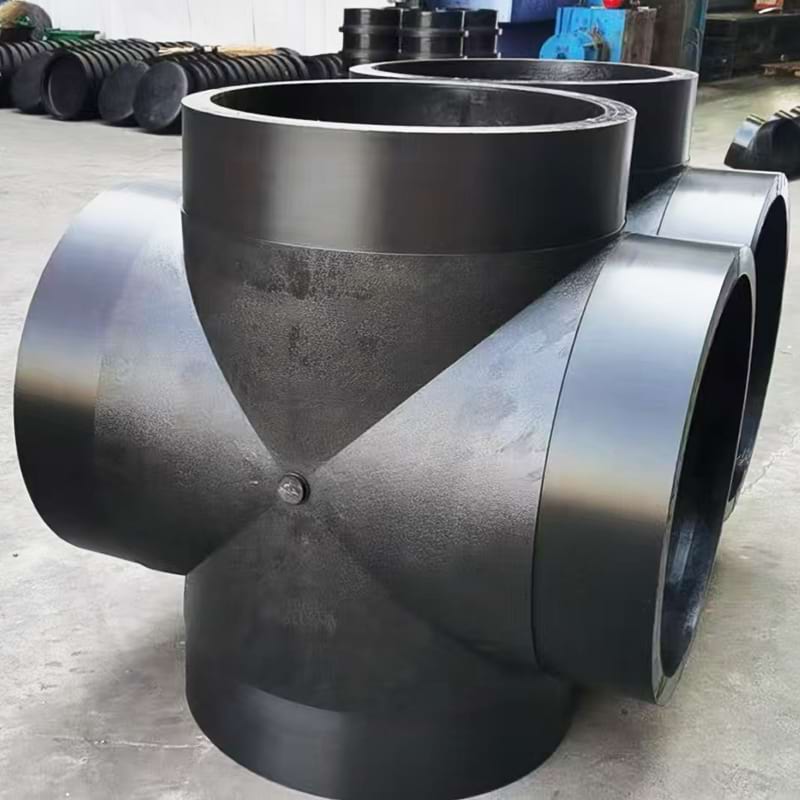
Proces instalacji rurociągu HDPE krok po kroku
Krok 1 – Zmierz i przytnij rurę HDPE
Na tym etapie instalatorzy zwykle postępują zgodnie z prostym procesem cięcia. Celem jest uzyskanie gładkiego końca rury, który będzie można prawidłowo połączyć ze złączami HDPE podczas spawania.
● Wyraźnie zaznacz długość rury
Pracownicy mierzą trasę rurociągu za pomocą taśmy lub narzędzia laserowego. Zaznaczają miejsce cięcia na powierzchni rury. Wyraźne oznaczenia pomagają zapobiegać błędom cięcia i poprawiają wydajność na ruchliwych placach budowy.
● Użyj odpowiedniego narzędzia do cięcia rur
Rury HDPE są zwykle cięte za pomocą obcinaka do rur z tworzywa sztucznego lub piły o drobnych zębach. Narzędzia te umożliwiają wykonanie prostego cięcia w poprzek ściany rury. Czyste cięcie poprawia kontakt złącza podczas spawania.
● Dokładnie sprawdź krawędzie ciętych rur
Po cięciu technicy sprawdzają końce rur. Sprawdzają, czy nie ma pęknięć, ostrych krawędzi lub deformacji. Jeśli krawędź wygląda na nierówną, należy ją lekko przyciąć lub przeszlifować, aby zachować gładką powierzchnię. W poniższej tabeli przedstawiono typowe narzędzia tnące używane podczas przygotowywania rur HDPE.
Narzędzie |
Typowe zastosowanie |
Korzyść |
Obcinak do rur |
Proste cięcie rur |
Szybko wytwarza czyste krawędzie |
Plastikowa piła |
Cięcie ręczne na miejscu |
Łatwy w obsłudze na małych obszarach |
Piła taśmowa |
Warsztatowe przygotowanie rur |
Wysoka precyzja cięcia |
Krok 2 – Oczyść i przygotuj końce rur
Po docięciu odcinków rur instalatorzy przystępują do przygotowania powierzchni. Ten etap zapewnia, że obszar stapiania pozostaje wolny od zanieczyszczeń. Kurz, olej lub wilgoć mogą osłabić spoinę pomiędzy rurą a złączkami HDPE. Z tego powodu technicy zawsze czyszczą końce rur przed spawaniem.
● Usuń kurz i luźne cząstki
Pracownicy wycierają krawędź rury czystą szmatką. Jeśli brud pozostanie na powierzchni, może zakłócać proces nagrzewania i zmniejszać wytrzymałość spoiny.
● Przytnij zadziory z krawędzi rury
Rozwiertak lub narzędzie do gratowania wygładza wewnętrzne i zewnętrzne krawędzie rur. Usunięcie zadziorów zapobiega nieregularnym liniom wtopienia podczas spawania.
● W razie potrzeby utwórz lekki skos
Niektórzy instalatorzy lekko fazują krawędź rury, aby poprawić kontakt z powierzchnią. Technika ta ułatwia płynne połączenie rury ze złączkami HDPE podczas procesu łączenia.
Krok 3 – Wyrównaj rury i złączki HDPE
Prawidłowe ustawienie odgrywa główną rolę w pomyślnej instalacji rurociągu HDPE. Rury muszą stykać się równomiernie podczas spawania, aby stopiony polietylen utworzył jednolite połączenie. Instalatorzy zwykle umieszczają oba końce rur i złączki HDPE wewnątrz zacisków wyrównujących lub uchwytów zgrzewarek.
Ważne kontrole wyrównania często obejmują:
● Sprawdź wyrównanie środka rury
Oba końce rur powinny mieć tę samą linię środkową. Jeśli ustawienie jest prawidłowe, ścieg spawalniczy tworzy się równomiernie wokół złącza.
● Zamocować rurę wewnątrz obejmy
Zaciski mocno trzymają rurę podczas nagrzewania. Ruch podczas spawania może osłabić złącze.
● Potwierdź zgodność dopasowania
Instalatorzy sprawdzają, czy rozmiar złączek HDPE odpowiada średnicy rury. Odpowiednia kompatybilność zapewnia płynny proces spawania.
Krok 4 – Podgrzej końce rur w celu stopienia
Etap podgrzewania musi przebiegać zgodnie z precyzyjnym harmonogramem i kontrolą temperatury. Jeśli rura nagrzeje się zbyt słabo, materiały nie będą prawidłowo wiązane. Nadmiar ciepła może uszkodzić konstrukcję rury. Instalatorzy dokładnie monitorują proces ogrzewania, aby zapewnić równomierne topienie.
Podczas nagrzewania na jakość spawania wpływa kilka czynników:
● Temperatura ogrzewania
Płyta grzewcza musi osiągnąć odpowiednią temperaturę topnienia dla polietylenu. Dzięki temu końce rur zmiękną równomiernie.
● Czas ogrzewania
Technicy przytrzymują rurę przy płycie grzewczej przez określony czas. Czas trwania zależy od średnicy rury i grubości ścianki.
● Docisk powierzchniowy
Lekki nacisk zapewnia równomierny kontakt powierzchni rury z płytą grzejną. Równomierne ogrzewanie przygotowuje rurę do mocnego spawu. Po zakończeniu cyklu nagrzewania płytkę szybko usuwa się. Zmiękczone końce rur są wówczas gotowe do połączenia i zaciśnięcia w kolejnym etapie procesu montażu.
Krok 5 – Połącz rury i kształtki
Na tym etapie technicy skupiają się na kilku kluczowych działaniach. Dbają o to, aby ciśnienie pozostało stabilne, a rury pozostały wyrównane. Jeśli ciśnienie zmieni się nagle, staw może stać się nierówny lub słaby. Wielu instalatorów polega na nowoczesnych maszynach do zgrzewania, aby precyzyjnie kontrolować siłę łączenia.
Kluczowe praktyki na etapie łączenia obejmują:
● Utrzymuj stałe ciśnienie
Stały nacisk pomaga równomiernie rozprowadzić stopiony polietylen na powierzchni złącza. Tworzy to symetryczny ścieg spoiny wokół rury. W przypadku wahań ciśnienia ścieg może stać się nieregularny.
● Utrzymuj rury idealnie wyrównane
Rury muszą pozostać wyśrodkowane podczas procesu łączenia. Zaciski wyrównujące utrzymują rury na miejscu po przyłożeniu ciśnienia. Nawet niewielki ruch może osłabić wiązanie termojądrowe.
● Monitoruj powstawanie ściegów spoiny
W miarę stapiania się materiałów wokół złącza tworzy się niewielka kulka. Instalatorzy uważnie to obserwują. Gładka i równa stopka zwykle sygnalizuje mocne połączenie. Wielu wykonawców preferuje na tym etapie komponenty wysokiej jakości.
Krok 6 – Zapewnij odpowiedni czas chłodzenia
Po połączeniu rur i złączek HDPE złącze spawane musi naturalnie ostygnąć. Chłodzenie umożliwia zestalenie stopionego polietylenu i odzyskanie wytrzymałości strukturalnej. W tym okresie pracownicy unikają dotykania lub przesuwania rury, ponieważ każdy ruch może uszkodzić połączenie.
Czas chłodzenia różni się w zależności od średnicy rury i grubości ścianki. Większe rury potrzebują więcej czasu na stabilizację. Instalatorzy zazwyczaj przestrzegają zalecanych wytycznych dotyczących chłodzenia, aby zachować jakość połączenia.
Typowe czynniki wpływające na czas chłodzenia obejmują:
● Średnica rury
Większe rury zatrzymują więcej ciepła. Wymagają dłuższych okresów chłodzenia, zanim złącze stanie się stabilne.
● Temperatura otoczenia
Cieplejsze środowiska nieco spowalniają chłodzenie. Zimne otoczenie może skrócić czas chłodzenia, ale wymaga uważnego monitorowania.
● Grubość materiału
Grubsze ścianki rur dłużej zatrzymują ciepło. Instalatorzy muszą zapewnić dodatkowy czas na całkowite stwardnienie.
Poniższa tabela przedstawia ogólne rozważania dotyczące chłodzenia podczas zgrzewania HDPE.
Czynnik |
Wpływ na chłodzenie |
Akcja instalatora |
Średnica rury |
Większe rury chłodzą się wolniej |
Pozwól na dłuższy okres chłodzenia |
Grubość ścianki |
Grube rury zatrzymują ciepło |
Wydłuż czas stabilizacji |
Temperatura otoczenia |
Ciepłe powietrze spowalnia chłodzenie |
Uważnie monitoruj staw |
Krok 7 – Sprawdź złącze zgrzewane
Po ochłodzeniu technicy wizualnie sprawdzają złącze zgrzewane. Kontrola pomaga potwierdzić, że proces spawania wytworzył mocne połączenie między rurą a złączkami HDPE. Stały ścieg spoiny na obwodzie rury zwykle wskazuje na pomyślne połączenie.
Instalatorzy zwykle sprawdzają kilka cech złącza:
● Jednolity ścieg spoiny
Wokół połączenia powinien pojawić się gładki koralik. Jeśli ścieg wygląda nierówno, docisk spawania lub ustawienie mogły być nieprawidłowe.
● Brak widocznych szczelin i pęknięć
Powierzchnia stawu powinna sprawiać wrażenie ciągłej. Pęknięcia lub puste przestrzenie mogą prowadzić do wycieków pod ciśnieniem.
● Właściwy rozmiar koralika
Zbyt mały koralik może wskazywać na niewystarczające ogrzewanie. Zbyt duży koralik może sygnalizować nadmierny nacisk podczas łączenia.
Krok 8 – Przeprowadź próbę ciśnieniową
Po zainstalowaniu kilku odcinków rury rurociąg należy poddać próbie ciśnieniowej. Ten krok sprawdza integralność połączeń utworzonych przy użyciu złączek HDPE. Testy zapewniają, że system może bezpiecznie działać pod normalnym ciśnieniem roboczym.
Próba ciśnieniowa zwykle przebiega według kontrolowanej procedury. Pracownicy napełniają rurociąg wodą lub powietrzem i stopniowo zwiększają ciśnienie wewnętrzne. Podczas tego procesu ściśle monitorują system.
Ważne kontrole testowe obejmują:
● Wykrywanie wycieków
Inspektorzy obserwują złącza pod kątem oznak wilgoci lub spadku ciśnienia. Nawet małe nieszczelności muszą zostać naprawione, zanim system zacznie działać.
● Stabilność ciśnienia
Rurociąg powinien utrzymywać stałe ciśnienie przez określony czas. Jeśli ciśnienie spadnie, technicy ponownie sprawdzają połączenia i złączki.
● Weryfikacja integralności wspólnej
Mocne złącza fuzyjne powinny wytrzymać wymagany poziom ciśnienia bez deformacji i wycieków.
Praktyki poinstalacyjne dla rurociągów HDPE
Prawidłowe zasypywanie i ochrona rurociągów
Po zainstalowaniu rurociągu HDPE i złączek HDPE oraz próbie ciśnieniowej należy ostrożnie ponownie wypełnić wykop. Zasypka chroni rurę przed obciążeniami zewnętrznymi i zapewnia stabilność systemu pod ziemią. Pracownicy zwykle najpierw dodają miękkie materiały pościelowe.
Pierwsza warstwa zasypki zwykle wykorzystuje drobną ziemię, piasek lub przesiany żwir. Materiały te otaczają rurę i amortyzują ją przed ostrymi przedmiotami. Instalatorzy unikają umieszczania kamieni lub gruzu budowlanego w pobliżu powierzchni rury. Twarde przedmioty mogą tworzyć punkty naprężenia, które z czasem uszkadzają rurę.
Typowe praktyki wypełniania wyrobisk obejmują:
● Warstwowe układanie gleby
Pracownicy umieszczają ziemię w kilku cienkich warstwach zamiast jednego dużego wypełnienia. Każdą warstwę delikatnie zagęszczamy. Proces ten stabilizuje rurociąg i zapobiega nierównomiernemu osiadaniu gruntu.
● Używanie miękkiego materiału ściółkowego
Piasek lub drobna ziemia równomiernie rozprowadzają nacisk wokół rury. Zapobiega również zarysowaniom powierzchni HDPE podczas wypełniania rowów.
● Ochrona złączy zgrzewanych
Szczególną uwagę zwraca się na obszary spawane, w których rury stykają się ze złączami HDPE. Połączenia te są mocne, ale nie powinny zostać naruszone podczas wczesnego zasypywania.
Materiał pościelowy |
Zamiar |
Korzyści dla rur HDPE |
Piasek |
Poduszka wokół rury |
Zapobiega zarysowaniom powierzchni |
Dobra gleba |
Równomierny rozkład obciążenia |
Redukuje punkty nacisku |
Przesiewany żwir |
Stabilna podstawa wykopu |
Poprawia drenaż |
Rutynowa kontrola i konserwacja
Systemy rurociągów HDPE na ogół wymagają mniej konserwacji niż rurociągi metalowe. Materiał jest odporny na korozję i uszkodzenia chemiczne, co pomaga zachować długą żywotność. Mimo to okresowe przeglądy pozostają ważne dla zapewnienia dalszego bezpiecznego działania systemu.
Typowe zadania kontrolne mogą obejmować:
● Sprawdzenie stanu połączeń
Pracownicy wizualnie sprawdzają połączenia rur ze złączami HDPE. Szukają deformacji, śladów naprężeń lub oznak wycieku.
● Monitorowanie poziomów ciśnienia
Operatorzy monitorują ciśnienie w systemie podczas pracy. Nagłe zmiany ciśnienia mogą wskazywać na uszkodzenie lub zablokowanie rurociągu.
● Kontrola odsłoniętych odcinków rur
W obszarach, w których rury biegną nad ziemią, technicy sprawdzają, czy nie występują uszkodzenia spowodowane promieniowaniem UV, uderzeniami mechanicznymi lub zużyciem powierzchni.
Wydłużenie żywotności złączy HDPE Fusion
Kilka praktyk operacyjnych pomaga przedłużyć żywotność złączy i złączek:
● Unikaj nadmiernego nacisku zewnętrznego
Należy uważnie zarządzać ciężkim sprzętem lub obciążeniami konstrukcyjnymi nad rurociągiem. Ochronne warstwy gleby lub piasku pomagają bezpiecznie rozłożyć ładunek.
● Kontroluj ekspozycję na temperaturę
Chociaż HDPE dobrze sprawdza się w szerokim zakresie temperatur, ekstremalne warunki mogą mieć wpływ na rozszerzanie się rury. Właściwa konstrukcja rurociągu zmniejsza naprężenia termiczne.
● Podczas instalacji należy używać wysokiej jakości okuć
Niezawodne złączki pomagają utrzymać mocne wiązania w czasie. Producenci tacy jak FusingX produkują złączki termojądrowe PE100 HDPE przeznaczone do długoterminowych zastosowań infrastrukturalnych.
Kolejnym czynnikiem wpływającym na trwałość okucia jest jakość montażu. Gdy temperatura nagrzewania, ciśnienie stapiania i czas chłodzenia są odpowiednio kontrolowane, złącze spawane tworzy solidną strukturę. Struktura ta zachowuje się jak ciągła ściana rury, a nie połączenie mechaniczne.
Wniosek
Instalacja rurociągu HDPE wymaga dokładnego cięcia, czystych powierzchni, odpowiedniego stopienia i dokładnych testów. Stosowanie wysokiej jakości złączy HDPE poprawia wytrzymałość i niezawodność połączenia. FusingX zapewnia trwałe złączki, które pomagają budować stabilne rurociągi dla systemów wodnych, nawadniających i przemysłowych.
Często zadawane pytania
P: Do czego służą złączki termojądrowe HDPE w instalacjach rurociągów HDPE?
Odp.: Łączą odcinki rur poprzez stapianie cieplne, tworząc mocne, szczelne połączenia rurociągów HDPE.
P: Jak krok po kroku zainstalować rurociąg HDPE?
Odp.: Zmierz, przytnij rury, oczyść końce, wyrównaj rury i złączki HDPE, podgrzej, połącz, ostudź, a następnie przetestuj.
P: Dlaczego złączki termojądrowe HDPE są ważne w systemach rurociągów Hdpe?
Odp.: Tworzą bezszwowe połączenia. Złączki termoutwardzalne HDPE poprawiają odporność na ciśnienie i zmniejszają wycieki.
P: Jak długo powinna chłodzić złączka HDPE Pipeline?
Odp.: Chłodzenie zależy od rozmiaru rury. Złączki termoizolacyjne HDPE muszą całkowicie ostygnąć przed przemieszczaniem.
P: Jakie problemy występują podczas spawania rurociągów HDPE?
Odp.: Brudne powierzchnie, złe ustawienie lub nierówne ogrzewanie mogą osłabić połączenia złączek HDPE.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori