Introduktion
Installation av en HDPE-pipeline kan till en början verka komplex. Processen blir dock mycket enklare när rätt verktyg och HDPE fusionskopplingar används. I den här artikeln kommer du att lära dig enkla steg för att installera en HDPE-rörledning och hur korrekta fusionsanslutningar hjälper till att skapa starka, läckagefria system.
Förberedelser innan du installerar en HDPE-rörledning
Verktyg och utrustning som krävs
I de flesta projekt förbereder tekniker en kombination av skär-, inriktnings- och smältverktyg. Dessa verktyg stödjer noggrann rörförberedelse och hjälper installatörer att hantera hdpe-smältkopplingar korrekt under svetsoperationer.
Vanliga verktyg som används vid installation av HDPE-rörledningar inkluderar:
● Rörskärare eller rörsågar av plast
Dessa verktyg skapar rena och raka snitt på HDPE-rör. En slät skäryta förbättrar smältkvaliteten. Det minskar också risken för ojämna fogar vid svetsning. Installatörer inspekterar vanligtvis rörkanten efter kapning för att ta bort grader eller skräp.
● Fusionssvetsmaskiner
Fusionsmaskiner värmer rörändar innan de ansluts till HDPE-fusionskopplingar. Utrustningen styr uppvärmningstemperatur och tryck under svetssteget. Konsekvent uppvärmning säkerställer en pålitlig anslutning och stark strukturell bindning.
● Inriktningsklämmor och hållanordningar
Rör måste förbli stabila medan sammansmältning sker. Klämmor håller röret och kopplingarna på plats under uppvärmning och sammanfogning. Korrekt inriktning hjälper till att förhindra svaga leder och förbättrar den övergripande tillförlitligheten i rörledningen.
● Mät- och inspektionsverktyg
Mätband, nivåer och mätare hjälper arbetare att kontrollera rörlängden och skarvens inriktning. Noggranna mätningar säkerställer att rörledningslayouten matchar designplanen. Följande tabell beskriver typiska installationsverktyg och deras roller under förberedelse av rörledningen.
Verktygstyp |
Huvudfunktion |
Viktigt under installationen |
Rörskärare |
Skapar raka rörskärningar |
Säkerställer släta smältytor |
Fusion svetsmaskin |
Värmer upp rörändar för svetsning |
Bildar starka HDPE smältfogar |
Inriktningsklämma |
Håller röret på plats |
Förhindrar felinriktade leder |
Mätverktyg |
Kontrollera rörlängden och vinklarna |
Bibehåller installationsnoggrannhet |
Välja kompatibla HDPE-rör och fusionskopplingar
Ingenjörer överväger vanligtvis flera tekniska faktorer innan de väljer rörkomponenter:
● Rördiameter och flödeskapacitet
Större rörledningar transporterar större volymer vatten eller industriella vätskor. Korrekt dimensionering säkerställer jämnt flöde och stabilt tryck över systemet.
● Tryckklassificering (SDR-klassificering)
HDPE-rör tillverkas i olika hållfasthetsgrader. SDR-värdet bestämmer hur mycket internt tryck röret säkert kan hantera.
● Materialkvalitet och PE-kvalitet
Högkvalitativa polyetenmaterial förbättrar hållbarhet och kemikaliebeständighet. Många infrastrukturprojekt föredrar PE100-material eftersom de ger starkare mekanisk prestanda. När man installerar rörledningar i stora infrastruktursystem blir tillförlitliga kopplingar extra viktiga.
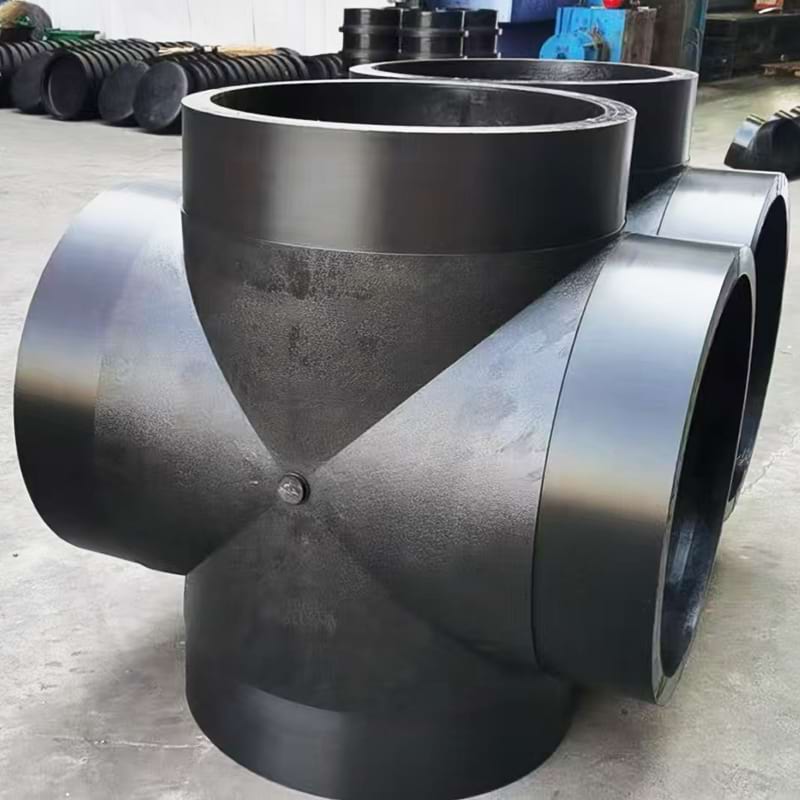
Steg-för-steg-process för att installera en HDPE-rörledning
Steg 1 – Mät och klipp av HDPE-röret
Installatörer följer normalt ett enkelt skärarbetsflöde under detta skede. Målet är att producera en slät rörände som kan anslutas korrekt till hdpe fusionskopplingar under svetsning.
● Markera rörlängden tydligt
Arbetare mäter rörledningsvägen med hjälp av ett tejp eller laserverktyg. De markerar skärplatsen på rörytan. Tydliga markeringar hjälper till att förhindra skärfel och förbättra effektiviteten på hektiska byggarbetsplatser.
● Använd ett lämpligt rörskärningsverktyg
HDPE-rör kapas vanligtvis med en rörskärare av plast eller en fintandsåg. Dessa verktyg skapar ett rakt snitt över rörväggen. Ett rent snitt förbättrar fogkontakten under smältsvetsning.
● Inspektera de avskurna rörkanterna noggrant
Efter kapning undersöker tekniker rörändarna. De letar efter sprickor, ojämna kanter eller deformation. Om kanten ser ojämn ut, klipper eller slipar de den något för att bibehålla en jämn yta. Följande tabell visar vanliga skärverktyg som används vid förberedelse av HDPE-rör.
Verktyg |
Typisk användning |
Fördel |
Rörskärare |
Rak rörkapning |
Ger snabbt rena kanter |
Plastsåg |
Manuell skärning på plats |
Lätt att använda i små ytor |
Bandsåg |
Förberedelse av verkstadsrör |
Hög precision skärning |
Steg 2 – Rengör och förbered rörändarna
Efter kapning av rörsektionerna övergår installatörerna till ytbehandling. Detta steg säkerställer att fusionsområdet förblir fritt från kontaminering. Damm, olja eller fukt kan försvaga svetsen mellan röret och hdpe fusionskopplingar. På grund av detta rengör tekniker alltid rörändarna före svetsning.
● Ta bort damm och lösa partiklar
Arbetare torkar av rörkanten med en ren trasa. Om smuts finns kvar på ytan kan det störa under uppvärmningen och minska svetsstyrkan.
● Skär bort grader från rörkanten
En brotsch eller avgradningsverktyg jämnar ut de inre och yttre rörkanterna. Att ta bort grader förhindrar oregelbundna smältledningar under svetsning.
● Skapa en lätt avfasning vid behov
Vissa installatörer avfasar rörkanten lätt för att förbättra ytkontakten. Denna teknik hjälper röret att anslutas smidigt till hdpe-fusionskopplingarna under skarvningsprocessen.
Steg 3 – Rikta in rören och HDPE Fusion Fittings
Korrekt inriktning spelar en viktig roll för framgångsrik installation av HDPE-rörledningar. Rör måste mötas jämnt under svetsningen så att den smälta polyetenen bildar en enhetlig fog. Installatörer placerar vanligtvis både rörändar och hdpe-fusionskopplingar inuti inriktningsklämmor eller fusionsmaskinhållare.
Viktiga anpassningskontroller inkluderar ofta följande:
● Kontrollera rörets mittinriktning
Båda rörändarna ska dela samma mittlinje. När inriktningen är korrekt formas svetssträngen jämnt runt fogen.
● Fäst röret inuti klämman
Klämmor håller röret stadigt medan uppvärmning sker. Rörelse under svetsning kan försvaga smältfogen.
● Bekräfta passningskompatibilitet
Installatörer kontrollerar att storleken på hdpe-fusionskopplingarna matchar rördiametern. Korrekt kompatibilitet säkerställer en smidig svetsprocess.
Steg 4 – Värm upp rörändarna för fusion
Uppvärmningssteget måste följa exakt timing och temperaturkontroll. Om röret värms för lite kommer materialen inte att binda ordentligt. Överskottsvärme kan skada rörstrukturen. Installatörer övervakar uppvärmningsprocessen noggrant för att säkerställa jämn smältning.
Under smältvärmning påverkar svetskvaliteten flera faktorer:
● Uppvärmningstemperatur
Värmeplattan måste nå rätt smälttemperatur för polyeten. Detta gör att rörändarna mjuknar jämnt.
● Uppvärmningstid
Tekniker håller röret mot värmeplattan under en viss tid. Varaktigheten beror på rördiameter och väggtjocklek.
● Ytkontakttryck
Lätt tryck säkerställer att rörytan kommer i kontakt med värmeplattan jämnt. Enhetlig uppvärmning förbereder röret för en stark svets. När uppvärmningscykeln är klar tas plattan snabbt bort. De uppmjukade rörändarna är sedan redo för sammanfogning och sammanpressning i nästa steg av installationsprocessen.
Steg 5 – Sätt ihop rören och kopplingarna
Under detta skede fokuserar tekniker på flera kritiska åtgärder. De ser till att trycket förblir stabilt och att rören förblir inriktade. Om trycket ändras plötsligt kan fogen bli ojämn eller svag. Många installatörer förlitar sig på moderna fusionsmaskiner för att kontrollera sammanfogningen exakt.
Viktiga metoder under anslutningsstadiet inkluderar:
● Håll ett konstant tryck
Konsekvent tryck hjälper den smälta polyetenen att spridas jämnt över fogytan. Detta skapar en symmetrisk svetssträng runt röret. När trycket fluktuerar kan pärlan bli oregelbunden.
● Håll rören perfekt inriktade
Rör måste vara centrerade under sammanfogningsprocessen. Inriktningsklämmor håller rören på plats medan tryck appliceras. Även en liten rörelse kan försvaga fusionsbindningen.
● Övervaka bildningen av svetssträngar
När materialen smälter samman bildas en liten pärla runt fogen. Installatörer observerar det noggrant. En jämn och jämn sträng signalerar vanligtvis en stark koppling. Många entreprenörer föredrar komponenter av hög kvalitet under detta skede.
Steg 6 – Tillåt korrekt kylningstid
När rören och hdpe fusionskopplingarna väl är sammanfogade måste svetsfogen svalna naturligt. Kylning gör att den smälta polyetenen stelnar och återfår strukturell styrka. Arbetare undviker att röra eller flytta röret under denna period eftersom alla rörelser kan skada bindningen.
Kyltiden varierar beroende på rördiameter och väggtjocklek. Större rör behöver mer tid för att stabilisera sig. Installatörer följer vanligtvis rekommenderade kylningsriktlinjer för att bibehålla fogkvaliteten.
Typiska faktorer som påverkar kylningstiden inkluderar:
● Rördiameter
Större rör håller mer värme. De kräver längre nedkylningsperioder innan fogen blir stabil.
● Omgivningstemperatur
Varmare miljöer saktar ner kylningen något. Kalla miljöer kan minska nedkylningstiden men kräver noggrann övervakning.
● Materialtjocklek
Tjockare rörväggar håller värmen längre. Installatörer måste tillåta ytterligare tid för fullständig stelning.
Följande tabell beskriver allmänna kylningsöverväganden under HDPE-svetsning.
Faktor |
Effekt på kylning |
Installatörsåtgärd |
Rördiameter |
Större rör kyler långsammare |
Tillåt längre nedkylningsperiod |
Väggtjocklek |
Tjocka rör håller värmen |
Förläng stabiliseringstiden |
Omgivningstemperatur |
Varm luft bromsar nedkylningen |
Övervaka fogen noggrant |
Steg 7 – Inspektera fusionsfogen
Efter kylning inspekterar tekniker smältfogen visuellt. Inspektion hjälper till att bekräfta att svetsprocessen gav en stark koppling mellan röret och hdpe-smältkopplingarna. En konsekvent svetssträng runt rörets omkrets indikerar vanligtvis en lyckad sammansmältning.
Installatörer undersöker normalt flera egenskaper hos fogen:
● Enhetlig svetssträng
En slät sträng ska visas jämnt runt anslutningen. Om strängen ser ojämn ut kan svetstrycket eller inriktningen ha varit felaktig.
● Inga synliga luckor eller sprickor
Fogytan ska se sammanhängande ut. Sprickor eller tomrum kan leda till läckor under tryck.
● Korrekt pärlstorlek
En pärla som är för liten kan tyda på otillräcklig uppvärmning. En överdimensionerad sträng kan signalera för högt tryck under sammanfogningen.
Steg 8 – Genomför trycktestning
När flera rörsektioner har installerats måste rörledningen genomgå trycktestning. Det här steget verifierar integriteten hos skarvar som skapats med hdpe-fusionskopplingar. Testning säkerställer att systemet kan fungera säkert under normalt arbetstryck.
Tryckprovning följer vanligtvis en kontrollerad procedur. Arbetare fyller rörledningen med vatten eller luft och ökar gradvis det inre trycket. De övervakar systemet noga under denna process.
Viktiga testkontroller inkluderar:
● Läckagedetektering
Inspektörer övervakar lederna efter tecken på fukt eller tryckfall. Även små läckor måste repareras innan systemet tas i drift.
● Tryckstabilitet
Rörledningen bör hålla ett stabilt tryck under en viss period. Om trycket minskar kontrollerar tekniker skarvarna och kopplingarna igen.
● Gemensam integritetsverifiering
Starka sammanfogningar ska klara den erforderliga trycknivån utan deformation eller läckage.
Praxis efter installation för HDPE-rörledningar
Korrekt återfyllning och rörledningsskydd
Efter att HDPE-rörledningen och HDPE-fusionskopplingarna har installerats och trycktestats, måste diket återfyllas försiktigt. Återfyllning skyddar röret från yttre belastningar och håller systemet stabilt under jord. Arbetare lägger vanligtvis till mjuka sängmaterial först.
Det första lagret av återfyllning använder normalt fin jord, sand eller siktat grus. Dessa material omger röret och dämpar det från vassa föremål. Installatörer undviker att placera stenar eller byggrester nära rörytan. Hårda föremål kan skapa stresspunkter som skadar röret med tiden.
Vanliga återfyllningsmetoder inkluderar:
● Skiktad jordplacering
Arbetarna lägger jord i flera tunna lager istället för en stor fyllning. Varje lager komprimeras försiktigt. Denna process stabiliserar rörledningen och förhindrar ojämn marksättning.
● Användning av mjukt sängmaterial
Sand eller fin jord sprider trycket jämnt runt röret. Det förhindrar också repor på HDPE-ytan under dikesfyllning.
● Skydd av smältfogar
Extra försiktighet tas runt svetsade områden där rör möter hdpe fusionskopplingar. Dessa fogar är starka men bör förbli ostörda under tidig återfyllning.
Sängmaterial |
Ändamål |
Fördel för HDPE-rör |
Sand |
Kudde runt röret |
Förhindrar ytrepor |
Fin jord |
Jämn lastfördelning |
Minskar tryckpunkter |
Avskärmat grus |
Stabil dikesbas |
Förbättrar dräneringen |
Rutinmässig inspektion och underhåll
HDPE-rörledningssystem kräver i allmänhet mindre underhåll än metallrörledningar. Materialet motstår korrosion och kemiska skador, vilket bidrar till att bibehålla lång livslängd. Trots det är periodisk inspektion fortfarande viktig för att säkerställa att systemet fortsätter att fungera säkert.
Typiska inspektionsuppgifter kan vara:
● Kontrollera fogförhållanden
Arbetare undersöker visuellt skarvar där rör ansluter till HDPE-fusionskopplingar. De letar efter deformation, stressmärken eller tecken på läckage.
● Övervakning av trycknivåer
Operatörer spårar systemtrycket under drift. Plötsliga tryckförändringar kan indikera skador på rörledningen eller blockeringar.
● Inspektera utsatta rörsektioner
I områden där rören går över marken kontrollerar tekniker för UV-skador, mekanisk påverkan eller ytslitage.
Förlänger livslängden för HDPE Fusion Fittings
Flera operativa metoder hjälper till att förlänga livslängden för fusionsfogar och kopplingar:
● Undvik överdrivet yttre tryck
Tung utrustning eller strukturella belastningar ovanför rörledningen bör hanteras noggrant. Skyddande lager av jord eller sand hjälper till att fördela lasten på ett säkert sätt.
● Kontrollera temperaturexponeringen
Även om HDPE fungerar bra över ett brett temperaturområde, kan extrema förhållanden påverka rörets expansion. Korrekt rörledningsdesign minskar termisk stress.
● Använd beslag av hög kvalitet vid installationen
Pålitliga kopplingar hjälper till att bibehålla starka fusionsbindningar över tid. Tillverkare som FusingX producerar PE100 hdpe fusionskopplingar designade för långsiktiga infrastrukturtillämpningar.
En annan faktor som påverkar monteringens hållbarhet är installationskvaliteten. När uppvärmningstemperatur, smälttryck och kyltid kontrolleras på rätt sätt, bildar svetsfogen en solid struktur. Denna struktur beter sig som en kontinuerlig rörvägg snarare än en mekanisk anslutning.
Slutsats
Att installera en HDPE-rörledning kräver noggrann skärning, rena ytor, korrekt sammansmältning och noggrann testning. Att använda högkvalitativa hdpe fusionskopplingar förbättrar fogstyrkan och tillförlitligheten. FusingX tillhandahåller hållbara kopplingar som hjälper till att bygga stabila rörledningar för vatten, bevattning och industrisystem.
FAQ
F: Vad används hdpe fusionskopplingar till vid installation av Hdpe pipeline?
S: De sammanfogar rörsektioner genom värmefusion, vilket skapar starka, läckagefria Hdpe Pipeline-anslutningar.
F: Hur installerar du en Hdpe Pipeline steg för steg?
S: Mät, skär av rören, rengör ändarna, rikta in rören och hdpe fusionskopplingar, värm, foga ihop, kyl och testa sedan.
F: Varför är hdpe-fusionskopplingar viktiga för Hdpe Pipeline-system?
S: De skapar sömlösa fogar. Hdpe fusionskopplingar förbättrar tryckmotståndet och minskar läckage.
F: Hur länge ska en Hdpe Pipeline fusionsfog kylas?
S: Kylning beror på rörstorlek. Hdpe fusionskopplingar måste svalna helt innan förflyttning.
F: Vilka problem uppstår under Hdpe Pipeline fusionssvetsning?
S: Smutsiga ytor, dålig inriktning eller ojämn uppvärmning kan försvaga hdpe-fusionskopplingarna.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori