En framgångsrik elektrofusionsfog utgör den vitala ryggraden i ett läckagefritt högtrycksrörledningsnätverk. När de installeras korrekt fungerar dessa system felfritt i årtionden. Emellertid resulterar en enstaka misslyckad skarv ofta i kostsam schaktning, allvarliga systemavbrott och betydande säkerhetsrisker för din besättning. Operatörsgissningar har absolut ingen plats i modern högdensitetspolyeten (HDPE)-svetsning. Pålitlig infrastruktur kräver strikt efterlevnad av standarddriftsprocedurer för att garantera strukturell integritet.
Utan rigorösa protokoll kommer till och med premiummaterial att misslyckas under driftbelastning. Den här guiden tillhandahåller en branschkompatibel, steg-för-steg installationsram som utformats specifikt för fälttekniker. Vi strukturerade denna resurs för att ta bort subjektivitet från monteringsprocessen. Du kommer att lära dig hur du minimerar riskerna för fusionsfel samtidigt som du stödjer robust kvalitetssäkringsdokumentation.
Vi täcker varje kritisk fas i processen. Du kommer att utforska viktiga försvetsförberedelser, miljökontroller och exakta uppvärmningscykler. Dessutom beskriver vi slutlig visuell inspektionsteknik och loggning av efterlevnadsrevision. Följ dessa riktlinjer noga för att säkerställa att din nästa installation uppfyller de högsta tekniska standarderna.
Viktiga takeaways
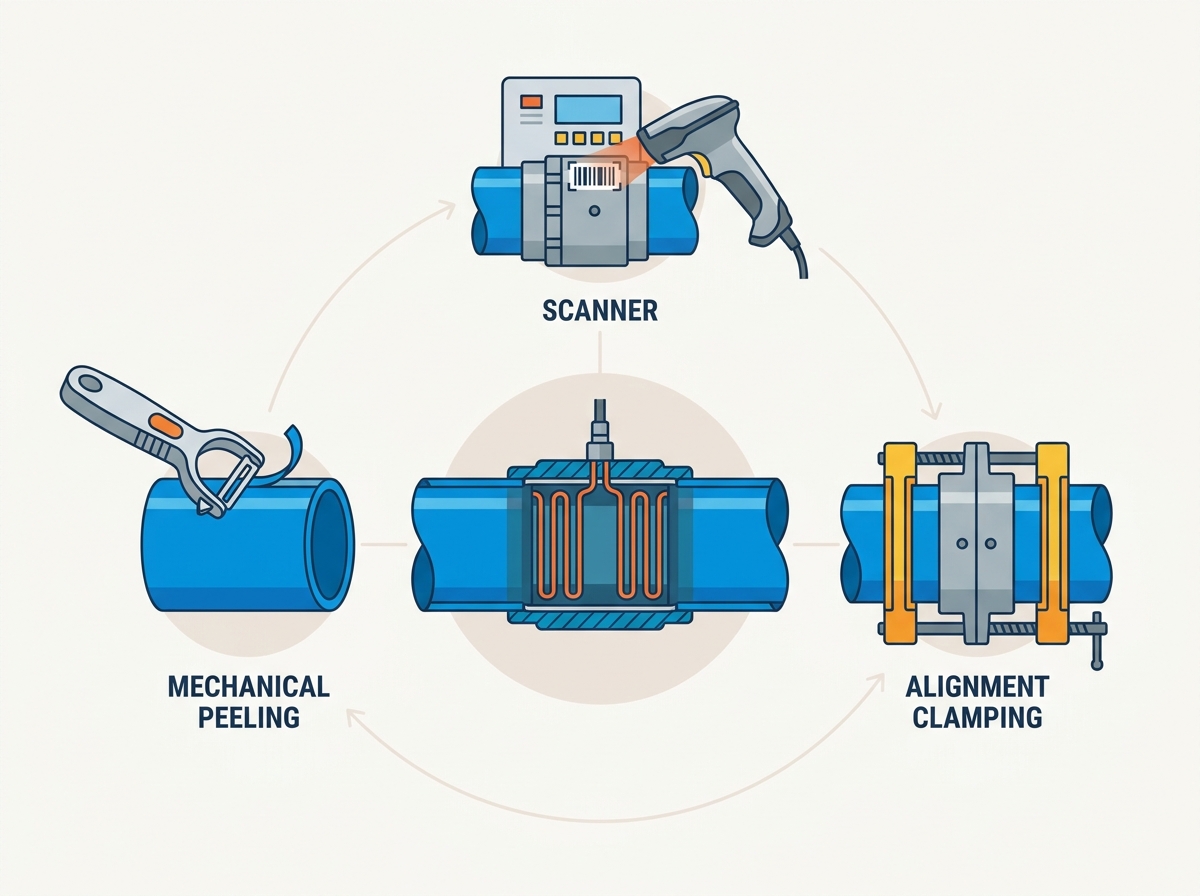
Mekanisk kontroll: Lita på roterande skalare och inriktningsklämmor snarare än manuell skrapning och hållning för att säkerställa exakta toleranser.
Kylningsdisciplin: Klämmor måste förbli helt inkopplade tills tillverkarens specificerade kyltid strikt uppfylls; för tidig stress äventyrar polymerkedjeintegrationen.
Leverantörsspårbarhet: Standardisering på kopplingar med ISO-kompatibel streckkodsspårbarhet förenklar sammanslagningsprocessen och stöder långsiktiga infrastrukturrevisioner.
Förinstallation: Verktyg, miljö och förberedelse av plats
Att skapa en felfri svets börjar långt innan du sätter ström på beslaget. Fältmiljöer introducerar ständigt oförutsägbara och okontrollerbara variabler. Du måste kontrollera dessa element genom noggrann platsförberedelse och strikta verktygsprotokoll. Att missa ett enda förberedelsesteg ökar exponentiellt risken för ledsvikt.
Inventering av väsentliga verktyg
Tekniker måste komma till platsen fullt utrustade. Ersätt aldrig specialutrustning med provisoriska verktyg. Följande inventering representerar den obligatoriska baslinjen för en kompatibel installation:
Elektrofusionsprocessor: En automatiserad kontrollbox som klarar av streckkodsskanning och dataloggning.
Roterande rörskalare: Nödvändig för kontinuerlig, enhetlig borttagning av material.
Justeringsklämmor: Krävs för att fixera enheten under uppvärmnings- och kylningscyklerna.
Roterande rörskärare: Säkerställ perfekt kvadratiska snitt över röraxeln.
Rengöringstillbehör: Industriella luddfria våtservetter och isopropylalkohol som överstiger 90 % renhet.
Miljökontroller
Vädret spelar en viktig roll vid polymerfusion. Regn, hög luftfuktighet och vind försämrar allvarligt svetsbadets integritet. Du måste använda väderbeständiga svetstält under dåliga förhållanden. Vinden kyler snabbt det yttre beslaghuset, vilket förändrar den interna värmefördelningen.
Fukt representerar ditt största hot. Även spårmängder av vatten på smältzonen kommer att förångas under uppvärmningscykeln. Denna snabba expansion skapar tomrum i det smälta polymerskiktet. Temperaturkompensationsgränser har också betydelse. Moderna kontrollboxar justerar automatiskt energileveransen baserat på omgivande temperaturer. Se alltid till att processorns temperatursensor förblir skuggad från direkt solljus.
Rörbedömning
Inspektera HDPE- eller PE100-rörändarna noggrant innan du svetsar. Undersök den yttre ytan för djupa skåror. Varje repa som överstiger 10 % av rörets väggtjocklek kräver att du kasserar den sektionen. Kontrollera röret för ovalitet, vilket ofta uppstår under transport eller stapling. Extrem ovalitet förhindrar att kopplingen glider smidigt över röret. Slutligen, bedöm röret för allvarlig UV-nedbrytning, typiskt indikerat av ett kritaktigt, missfärgat ytskikt.
Steg-för-steg installationsprocedur för elektrofusionskopplingar
Precision definierar den mekaniska monteringsfasen. Du måste utföra varje fysisk åtgärd metodiskt. Att hoppa över steg eller ta genvägar garanterar en komprometterad fog.
1. Kapning och mätning
Skär först av rörändarna perfekt fyrkantiga. Använd alltid en roterande rörskärare för att uppnå en ren 90-graders yta. Ojämna eller vinklade snitt lämnar de interna värmeslingorna exponerade inuti beslaget. Exponerade spolar överhettas, kortsluter och orsakar katastrofala utblåsningar.
Mät sedan det exakta insättningsdjupet. Placera kopplingen bredvid röränden och markera exakt halva längden på kopplingen. Använd en väl synlig, icke-oljig markör. Fettbaserade markörer förorenar svetszonen. Detta märke fungerar som din primära visuella indikator för att säkerställa att röret sitter helt inuti kopplingen.
2. Skrapning (borttagning av oxidation)
HDPE-rör utvecklar ett oxiderat mikroskopiskt lager omedelbart efter tillverkning. Syre och UV-ljus förändrar ytpolymerstrukturen. Du måste ta bort detta oxiderade skikt för att exponera den jungfruliga polyetenen under. Fusionsprocessen kan inte fusionsbinda nedbrutna polymerkedjor.
Du behöver vanligtvis ta bort 0,2 mm till 0,3 mm material. Vi lägger stor vikt vid användningen av mekaniska roterande skalare framför vanliga handskrapor. Handskrapning skapar en ojämn, facetterad yta. Ett roterande verktyg säkerställer att ett kontinuerligt, enhetligt band av material skalas bort och bibehåller exakta rörtoleranser.
3. Rengöring och uppriktning
Efter skrapning, rengör det förberedda området noggrant. Applicera isopropylalkohol med hög renhet på rena, luddfria våtservetter. Torka av de skrapade rörändarna och kopplingens inre yta. Låt alkoholen torka helt. När den har rengjorts, behandla detta som en strikt no-touch-zon.
Skjut försiktigt på Elektrofusionskopplingar på röret upp till ditt synliga införingsmärke. Fäst omedelbart hela enheten med kraftiga inriktningsklämmor. Klämmor förhindrar växling och korrigerar mindre rörovalitet. Utan klämmor kommer expanderande polymerer att trycka ut röret ur kopplingen under smältfasen.
4. Fusionsprocessen
Anslut ledningarna till din processorkontrollbox till anslutningsstiften på beslaget. Använd processorns optiska skanner för att läsa streckkoden. Denna streckkod dikterar exakta spänningsnivåer och uppvärmningstider baserat på fabrikstester. Streckkodsskanning förhindrar manuella datainmatningsfel.
Starta svetscykeln. När du väl har börjat, gå bort och stå borta från det omedelbara området. Smält plast kan bryta ut om en kraftigt förorenad fog går sönder under tryck. Övervaka processorskärmen noga för spänningsfall eller felkoder. Dokumentera omedelbart eventuella varningar.
Integrering av en elektrofusionsfläns för systemövergångar
Rörledningsnät består sällan helt av ett material. Så småningom måste du ansluta kontinuerliga HDPE-linjer till extern infrastruktur. Ingenjörer specificerar specialiserade övergångspunkter för att hantera dessa mekaniska förändringar på ett säkert sätt.
Användningsfall
Du integrerar vanligtvis en Elektrofusionsfläns vid övergång till mekaniska komponenter. Vanliga applikationer inkluderar anslutning av HDPE-ledningar till flänsade slussventiler, industripumpar eller äldre stålrör. Flänsadaptern ger en säker, läckagesäker mekanisk yta som passar perfekt med standardiserade metallbultmönster.
Installationsnyanser
Flänsinstallationer kräver extrem uppmärksamhet på uppriktningskraven. Du måste orientera bulthålen perfekt för att matcha den matchande ventilen eller stålröret innan du påbörjar svetsningen. När polymeren väl smält kan du inte rotera beslaget.
Dessutom måste du slutföra hela fusionsprocessen och hela kylningscykeln innan du gör den mekaniska anslutningen. Skruva aldrig fast flänsytan till den passande komponenten medan fogen förblir varm. Att dra åt bultarna medför allvarliga rotationspåkänningar på den varma polymeren. Denna för tidiga stress bryter de nybildade molekylbindningarna, vilket säkerställer ett doldt misslyckande senare.
Vanligt misstag: Att skynda på anslutningen. Operatörer skruvar ofta flänsen medan polymeren förblir mjuk för att spara tid. Detta förvränger flänsytan permanent och garanterar en framtida läckageväg.
Kvalitetssäkring och eftersvetsning (QA/QC)
Verifiering skiljer professionella installationer från amatörförsök. Kvalitetssäkring säkerställer att skarven uppfyller specifika tekniska standarder innan rörledningen tas i drift. Du måste logga och verifiera uppgifterna systematiskt.
Upprätthållande av kyltid
Att förstå avkylningsfaser förhindrar för tidig ledspänning. Du måste genomdriva två distinkta tidslinjer. Observera först 'klämtiden'. Detta dikterar hur länge enheten måste förbli låst ordentligt i inriktningsklämmorna. Att ta bort klämmor tidigt bryter de kylande polymerkedjorna.
För det andra, observera 'trycktesttiden.' Detta är en betydligt längre varaktighet. Den definierar den absoluta minsta tid som krävs innan du kan införa internt testtryck till rörledningsnätverket. Rådfråga tillverkarens streckkodsdata, eftersom dessa tider varierar kraftigt beroende på diameter och omgivningsförhållanden.
Visuella inspektionsindikatorer
När den har svalnat, utför en noggrann visuell inspektion. Kontrollera de primära smältindikatorerna, vanligtvis kända som vittnesstift. Dessa små plastpelare reser sig från kopplingskroppen under uppvärmningscykeln. Upphöjda stift bekräftar att den interna smältbassängen uppnått tillräckligt expansionstryck. De garanterar dock inte en perfekt svets på egen hand.
Inspektera sedan kanterna på beslaget. Se till att ingen smält polymer har extruderat helt utanför passningsgränserna. Överdriven extrudering indikerar överhettning, extrem rörförskjutning eller ett misslyckande med att säkert klämma fast enheten.
Dataloggning
Moderna infrastrukturprojekt kräver absolut spårbarhet. Använd processorns inbyggda minnessystem. Exportera den digitala svetsdatan efter avslutat platsarbete. Detta loggar kritiska parametrar inklusive operatörs-ID, variationer i omgivande temperatur och den exakta levererade spänningen. Projektledare använder dessa rapporter för officiell projektöverlåtelse och strikta efterlevnadsrevisioner.
Vanliga fellägen och begränsningsstrategier
Att förstå varför lederna misslyckas hjälper tekniker att undvika kostsamma misstag. De flesta fel har gemensamma operativa rötter. Vi kan kategorisera dessa i förutsägbara mönster. Genom att känna igen dessa mönster kan du genomdriva riktade begränsningsstrategier.
Nedan finns en snabbreferenssammanfattning som beskriver de centrala problem som fältteam stöter på.
Diagram för begränsning av fel
Felläge
Rotorsak
Fysiskt resultat
Primär begränsning
Otillräcklig skrapning
Lämnar oxiderat UV-nedbrutet lager intakt.
'Kallfog' där smältpooler inte smälter samman
ordentligt.
Obligatorisk användning av mekaniska roterande skalare.
Förorening
Olja från hud, miljödamm eller fukt.
Förångning skapar distinkta tomrum och strukturella bubblor.
Strikta >90 % alkoholavtorkningsprotokoll och påtvingade 'no-touch'-zoner.
Felinriktning
Rörböjspänning under uppvärmnings-/kylningsfaser.
Intern trådkortslutning eller mycket ojämna smältzoner.
Ej förhandlingsbar användning av kraftiga inriktningsklämmor tills de är helt kylda.
En kall led representerar det mest vilseledande misslyckandet. Beslaget ser perfekt ut från utsidan, men de inre ytorna är aldrig riktigt bundna. Obligatorisk mekanisk peeling eliminerar denna specifika risk helt. Kontamineringsfel uppenbarar sig ofta under tryckprovning som läckage av hål. Att upprätthålla ett kliniskt förhållningssätt till renlighet förhindrar detta. Felinriktning resulterar vanligtvis i omedelbara processorfelkoder när de interna värmeslingorna berör och kortsluter.
Utvärdera och välja ut elektrofusionsleverantörer
Att anskaffa pålitligt material påverkar drastiskt ditt projekts framgångsfrekvens. Inköpsingenjörer bör utvärdera leverantörer baserat på strikta tekniska kriterier snarare än initialt inköpspris enbart. Högkvalitativa beslag minskar installationstiden och förhindrar katastrofala fel.
Spårbarhet och data
Prioritera leverantörer som erbjuder smarta streckkoder som är helt kompatibla med ISO 12176-4-standarderna. Detta säkerställer sömlös integration med alla moderna processorboxar. Streckkodsspårbarhet innebär att du kan spåra en specifik passning tillbaka till dess exakta tillverkningssats. Om en defekt uppstår år senare kan du proaktivt identifiera andra riskabla leder i ditt nätverk.
Tillverkningstoleranser
Utvärdera den interna designen och dimensionsstabiliteten hos beslagen. Titta noga på värmetrådsarrangemanget. Överlägsen design har ingjutna värmeslingor. Polymeren kapslar in ledningarna och förhindrar att de fastnar när du för in röret. Exponerade trådkonstruktioner utgör en hög risk. En vass rörkant kan lätt fånga en blottad tråd, dra den ur sitt läge och orsaka en dödlig kortslutning.
Teknisk support och tillgänglighet
En säljare måste fungera som en teknisk partner. Bedöm deras förmåga att tillhandahålla projektspecifika kyl- och värmediagram. Kan de tillhandahålla utbildningsstöd på plats för dina tekniker? Pålitliga ledtider för lager har också stor betydelse för utrullningar i företagsskala. Förseningar i materialleverans lamslår projektets tidslinjer.
Slutsats
Framgångsrik elektrofusion är en strikt konstruerad process, aldrig en subjektiv färdighet. Operatörer uppnår konsekvent framgång genom att systematiskt ta bort miljömässiga och mekaniska variabler. Att följa rigorösa förberedelseprotokoll garanterar den strukturella integriteten hos ditt rörledningsnätverk.
Att investera i korrekt utbildning, strikta standardprocedurer och spårbara beslag av hög kvalitet ger en enorm avkastning på lång sikt. Du minskar drastiskt grävkostnaderna, systemets stilleståndstid och allvarliga säkerhetsincidenter genom att göra jobbet rätt första gången.
Projektledare och inköpsingenjörer bör utvärdera sina nuvarande materialstandarder idag. Kontakta ditt tekniska säljteam för att granska detaljerade kopplingsspecifikationer, begära omfattande exempeldatablad och schemalägga platsspecifik installationsutbildning för dina fältpersonal.
FAQ
F: Kan jag återanvända en elektrofusionskopplare om strömmen går av under cykeln?
S: Nej. Tillverkarens riktlinjer förbjuder strängt återsmältning av en delvis smält fog. Strömavbrott förändrar polymertillståndet och förskjuter permanent de interna värmeslingorna. Att försöka en andra fusionscykel garanterar nästan en trådkortslutning eller en katastrofal utblåsning. Klipp alltid bort den avbrutna kopplingen och börja om på nytt.
F: Behöver jag fortfarande skrapa röret om det är helt nytt?
A: Ja. Oxidation sker omedelbart efter tillverkning eftersom den heta polymeren kommer i kontakt med luften. UV-nedbrytning börjar också omedelbart under transport och utomhusförvaring. Skrapning är fortfarande ett obligatoriskt steg för att exponera den aktiva jungfruliga polyetenen, oavsett rörets ålder.
F: Hur lång tid tar det för elektrofusionskopplingar att svalna?
S: Kylningstiderna varierar strikt baserat på den specifika rördiametern, SDR (Standard Dimension Ratio) och aktuella omgivningstemperaturer. Du måste läsa den exakta kyltiden direkt från armaturens streckkod eller tillverkarens tillhandahållna datablad. Gissa eller skynda aldrig på den här fasen.
F: Är manuell skrapning acceptabel för HDPE med stor diameter?
S: Nej. Manuell skrapning introducerar en oacceptabelt hög risk för fel på rör med stor diameter. Handskrapor skapar ojämna skåror och upprätthåller inte konsekventa toleranser över stora ytor. Vi rekommenderar starkt att du använder dedikerade mekaniska roterande skalare för att säkerställa enhetlig borttagning av material.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori