Onnistunut sähköfuusioliitos muodostaa vuotottoman korkeapaineisen putkiverkoston elintärkeän selkärangan. Oikein asennettuina nämä järjestelmät toimivat moitteettomasti vuosikymmeniä. Yksittäinen epäonnistunut liitos johtaa kuitenkin usein kalliisiin kaivauksiin, vakaviin järjestelmän seisokkiin ja merkittäviin turvallisuusriskeihin miehistöllesi. Käyttäjän arvauksilla ei ole sijaa nykyaikaisessa HDPE-hitsauksessa. Luotettava infrastruktuuri edellyttää tiukkaa vakiotoimintamenettelyjen noudattamista rakenteellisen eheyden takaamiseksi.
Ilman tiukkoja protokollia jopa korkealaatuiset materiaalit epäonnistuvat käyttökuormituksessa. Tämä opas tarjoaa alan yhteensopivan, vaiheittaisen asennuskehyksen, joka on suunniteltu erityisesti kenttäteknikoille. Rakensimme tämän resurssin poistaaksemme subjektiivisuuden kokoonpanoprosessista. Opit minimoimaan fuusion epäonnistumisriskit samalla kun tuet vankkaa laadunvarmistusdokumentaatiota.
Katamme prosessin kaikki kriittiset vaiheet. Tutustut olennaiseen esihitsauksen valmisteluun, ympäristön hallintaan ja tarkkoihin lämmitysjaksoihin. Lisäksi kerromme yksityiskohtaisesti lopullisen visuaalisen tarkastuksen tekniikat ja vaatimustenmukaisuuden auditoinnin kirjaamisen. Noudata näitä ohjeita tarkasti varmistaaksesi, että seuraava asennuksesi täyttää korkeimmat tekniset standardit.
Key Takeaways
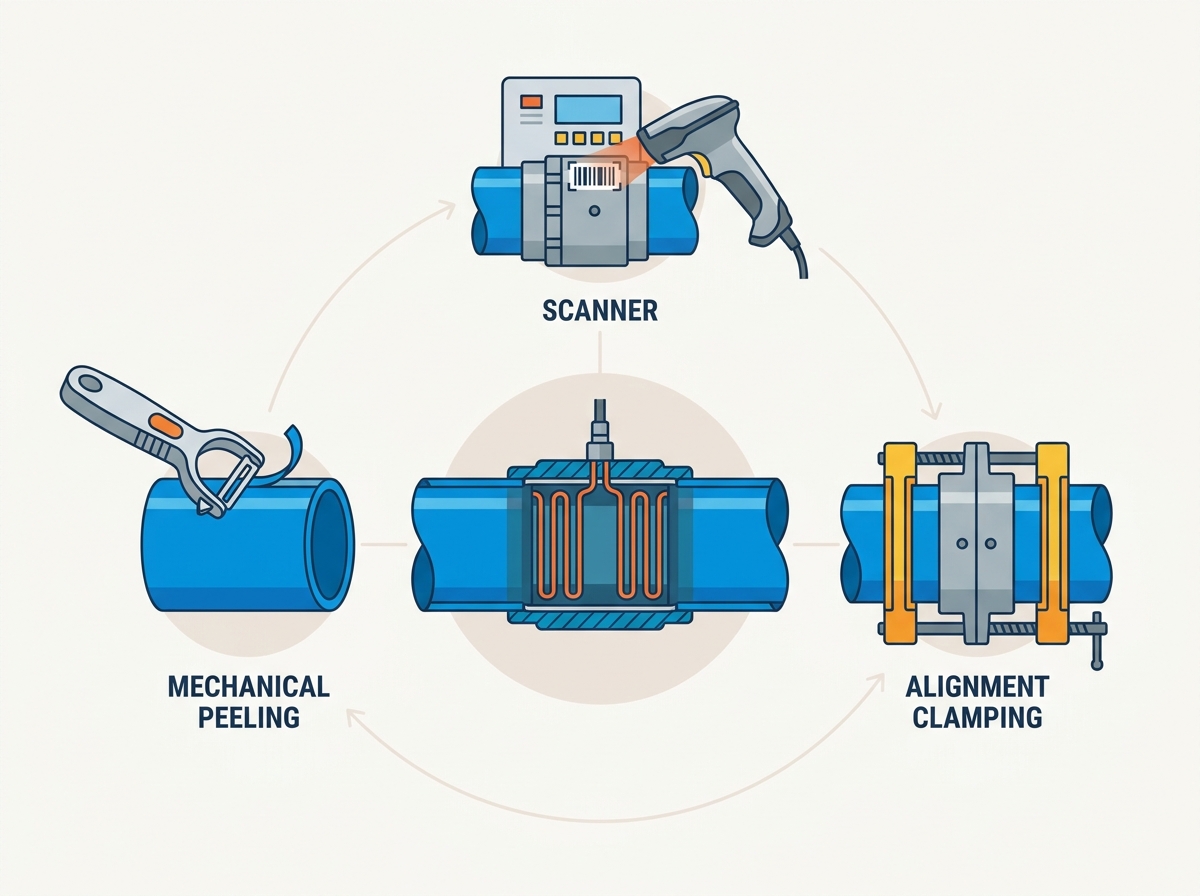
Mekaaninen ohjaus: Luota pyöriviin kuorimiin ja kohdistuspuristimiin manuaalisen kaapimisen ja pitämisen sijaan tarkan toleranssin varmistamiseksi.
Jäähdytyskuri: Puristimien on pysyttävä täysin kiinni, kunnes valmistajan määrittämä jäähdytysaika on tiukasti täytetty; ennenaikainen jännitys vaarantaa polymeeriketjun integraation.
Toimittajan jäljitettävyys: Liittimien standardointi ISO-yhteensopivalla viivakoodin jäljitettävyydellä yksinkertaistaa fuusioprosessia ja tukee pitkän aikavälin infrastruktuuritarkastuksia.
Esiasennus: työkalut, ympäristö ja työpaikan valmistelu
Virheettömän hitsauksen luominen alkaa kauan ennen kuin liität virran. Kenttäympäristöt tuovat jatkuvasti sisään arvaamattomia ja hallitsemattomia muuttujia. Sinun on valvottava näitä elementtejä huolellisen työpaikan valmistelun ja tiukkojen työkaluprotokollien avulla. Yhden valmisteluvaiheen puuttuminen lisää eksponentiaalisesti nivelvaurion riskiä.
Tärkeä työkaluluettelo
Teknikkojen tulee saapua paikalle täysin varustettuna. Älä koskaan korvaa erikoislaitteita väliaikaisia työkaluja. Seuraava luettelo edustaa yhteensopivan asennuksen pakollista perustaa:
Sähköfuusioprosessori: Automaattinen ohjauslaatikko, joka pystyy skannaamaan viivakoodia ja kirjaamaan tietoja.
Pyörivä putkikuorija: Välttämätön jatkuvalle, tasaiselle materiaalin poistamiselle.
Kohdistuspuristimet: Tarvitaan kokoonpanon lukitsemiseksi lämmitys- ja jäähdytysjaksojen aikana.
Pyörivät putkileikkurit: Varmista täydellisen suorakulmaiset leikkaukset putken akselin poikki.
Puhdistustarvikkeet: Teolliset nukkaamattomat pyyhkeet ja isopropyylialkoholi, joiden puhtausaste on yli 90 %.
Ympäristönvalvonta
Säällä on merkittävä rooli polymeerifuusiossa. Sade, korkea kosteus ja tuuli heikentävät vakavasti hitsausaltaan eheyttä. Sinun on asennettava säänkestävät hitsausteltat vaikeissa olosuhteissa. Tuuli jäähdyttää nopeasti ulkoisen liitoskotelon, mikä muuttaa sisäistä lämmönjakoa.
Kosteus on suurin uhkasi. Jopa pienet määrät vettä fuusiovyöhykkeellä höyrystyvät kuumennusjakson aikana. Tämä nopea laajeneminen luo tyhjiä paikkoja sulaan polymeerikerrokseen. Myös lämpötilakompensointirajoilla on merkitystä. Nykyaikaiset ohjauslaatikot säätävät automaattisesti energian toimitusta ympäristön lämpötilojen mukaan. Varmista aina, että prosessorin lämpötila-anturi on varjossa suoralta auringonvalolta.
Putken arviointi
Tarkista HDPE- tai PE100-putken päät huolellisesti ennen hitsausta. Tarkista, onko ulkopinnassa syviä koloja. Jos naarmu ylittää 10 % putken seinämän paksuudesta, sinun on hävitettävä kyseinen osa. Tarkista putken soikea muoto, jota esiintyy usein kuljetuksen tai pinoamisen aikana. Äärimmäinen soikea estää liitoskappaletta liukumasta putken yli sujuvasti. Lopuksi arvioi putken voimakas UV-hajoaminen, mikä tyypillisesti ilmaistaan kalkkimaisena, värjäytyneenä pintakerroksena.
Tarkkuus määrittää mekaanisen kokoonpanon vaiheen. Sinun on suoritettava jokainen fyysinen toiminta järjestelmällisesti. Askeleiden ohittaminen tai pikanäppäimet takaavat vaarantuneen liitoksen.
1. Leikkaus ja mittaus
Leikkaa ensin putken päät täysin neliömäisiksi. Käytä aina pyörivää putkileikkuria saadaksesi puhtaan, 90 asteen kulman. Epätasaiset tai vinot leikkaukset jättävät sisäiset lämmityspatterit näkyviin liittimen sisään. Paljaat kelat ylikuumenevat, oikosuluvat ja aiheuttavat katastrofaalisia räjähdyksiä.
Mittaa seuraavaksi tarkka lisäyssyvyys. Aseta liitin putken pään viereen ja merkitse tarkalleen puolet liittimen pituudesta. Käytä hyvin näkyvää, rasvatonta merkkiainetta. Rasvapohjaiset merkit saastuttavat hitsausalueen. Tämä merkki toimii ensisijaisena visuaalisena osoittimena varmistaakseen, että putken istuimet ovat täysin liittimen sisällä.
2. Kaapiminen (hapetuksen poisto)
HDPE-putkiin muodostuu hapettunut mikroskooppinen kerros välittömästi valmistuksen jälkeen. Happi ja UV-valo muuttavat pintapolymeerin rakennetta. Sinun on poistettava tämä hapettunut kerros paljastaaksesi neitseellisen polyeteenin alla. Fuusioprosessi ei voi fuusioida hajonneita polymeeriketjuja.
Sinun on yleensä poistettava 0,2–0,3 mm materiaalia. Korostamme voimakkaasti mekaanisten pyörivien kuorimien käyttöä tavallisten käsikaapimien sijaan. Käsin kaapiminen luo epätasaisen, viistetyn pinnan. Pyörivä työkalu varmistaa, että jatkuva, tasainen materiaalinauha kuoriutuu pois ja säilyttää tarkat putken toleranssit.
3. Puhdistus ja kohdistus
Puhdista valmisteltu alue perusteellisesti kaapimisen jälkeen. Levitä erittäin puhdasta isopropyylialkoholia puhtaisiin, nukkaamattomiin pyyhkeisiin. Pyyhi kaavitut putkenpäät ja liittimen sisäpinta. Anna alkoholin kuivua kokonaan. Kun se on puhdistettu, pidä tätä tiukasti kosketuskieltoalueena.
Liu'uta varovasti Sähköfuusioliittimet putkeen näkyvään asennusmerkkiin asti. Kiinnitä välittömästi koko kokoonpano vahvoilla kohdistuspuristimilla. Puristimet estävät siirtymisen ja korjaavat pienen putken soikeaisuuden. Ilman puristimia laajenevat polymeerit työntävät putken ulos liittimestä sulamisvaiheen aikana.
4. Fuusioprosessi
Liitä prosessorin ohjausrasian johdot liittimen liittimen nastoihin. Käytä prosessorin optista skanneria viivakoodin lukemiseen. Tämä viivakoodi sanelee tarkat jännitetasot ja lämmitysajat tehdastestien perusteella. Viivakoodin skannaus estää manuaaliset tiedonsyöttövirheet.
Aloita hitsausjakso. Kun olet aloittanut, astu pois ja seiso etäällä välittömästä alueesta. Sula muovi voi purkaa, jos vakavasti saastunut liitos rikkoutuu paineen alaisena. Tarkkaile prosessorin näyttöä tarkasti jännitehäviöiden tai virhekoodien varalta. Dokumentoi kaikki varoitukset välittömästi.
Sähköfuusiolaipan integrointi järjestelmän siirtymiä varten
Putkiverkostot koostuvat harvoin kokonaan yhdestä materiaalista. Lopulta sinun on kytkettävä jatkuvat HDPE-linjat ulkoiseen infrastruktuuriin. Insinöörit määrittelevät erityiset siirtymäkohdat näiden mekaanisten muutosten turvalliseen käsittelyyn.
Käytä tapausta
Yleensä integroit Sähköfuusiolaippa siirryttäessä mekaanisiin komponentteihin. Yleisiä sovelluksia ovat HDPE-linjojen liittäminen laipallisiin luistiventtiileihin, teollisuuspumppuihin tai vanhoihin teräsputkiin. Laippasovitin tarjoaa turvallisen, vuotamattoman mekaanisen pinnan, joka sopii täydellisesti standardisoitujen metallipulttikuvioiden kanssa.
Asennus vivahteita
Laippaasennukset vaativat erityistä huomiota kohdistusvaatimuksiin. Pulttien reiät on suunnattava täydellisesti niin, että ne sopivat vastaventtiiliin tai teräsputkeen ennen hitsauksen aloittamista. Kun polymeeri sulaa, et voi kiertää liitintä.
Lisäksi sinun on suoritettava koko sulatusprosessi ja koko jäähdytysjakso ennen mekaanisen kytkennän tekemistä. Älä koskaan ruuvaa laippapintaa liitäntäosaan liitoksen ollessa lämmin. Pulttien kiristäminen aiheuttaa voimakasta pyörimisjännitystä lämpimään polymeeriin. Tämä ennenaikainen jännitys murtaa äskettäin muodostuneet molekyylisidokset ja varmistaa myöhemmin piilotetun epäonnistumisen.
Yleinen virhe: Yhteyden kiirehtiminen. Käyttäjät usein pultaavat laipan, kun polymeeri pysyy pehmeänä ajan säästämiseksi. Tämä vääntää pysyvästi laipan pintaa ja takaa tulevan vuodon.
Laadunvarmistus ja hitsauksen jälkeinen vaatimustenmukaisuus (QA/QC)
Todentaminen erottaa ammattimaiset asennukset amatööriyrityksistä. Laadunvarmistus varmistaa, että liitos täyttää tietyt tekniset standardit ennen kuin putkilinja otetaan käyttöön. Sinun on kirjauduttava ja tarkistettava tiedot järjestelmällisesti.
Jäähdytysajan täytäntöönpano
Jäähdytysvaiheiden ymmärtäminen estää nivelten ennenaikaisen rasituksen. Sinun on pantava täytäntöön kaksi erillistä aikajanaa. Tarkkaile ensin 'puristusaikaa'. Tämä määrää, kuinka kauan kokoonpanon on pysyttävä lujasti lukittuna kohdistuskiristimiin. Puristimien varhainen poistaminen katkaisee jäähdyttävät polymeeriketjut.
Toiseksi, huomioi 'painetestin aika'. Tämä on huomattavasti pidempi kesto. Se määrittelee ehdottoman vähimmäisajan, joka tarvitaan ennen kuin sisäinen testauspaine voidaan tuoda putkiverkkoon. Tarkista valmistajan viivakooditiedot, koska nämä ajat vaihtelevat suuresti halkaisijan ja ympäristön olosuhteiden mukaan.
Visuaalisen tarkastuksen ilmaisimet
Kun se on jäähtynyt, suorita perusteellinen silmämääräinen tarkastus. Tarkista ensisijaiset sulamisilmaisimet, jotka tunnetaan yleisesti todistajanastaina. Nämä pienet muovipylväät nousevat kiinnitysrungosta lämmitysjakson aikana. Kohotetut tapit vahvistavat, että sisäinen sulatusallas saavutti riittävän laajenemispaineen. Ne eivät kuitenkaan yksinään takaa täydellistä hitsausta.
Tarkista seuraavaksi liittimen reunat. Varmista, että mikään sulanut polymeeri ei ole puristunut kokonaan sovitusrajojen ulkopuolelle. Liiallinen pursotus osoittaa ylikuumenemista, äärimmäistä putken kohdistusvirhettä tai epäonnistumista kokoonpanon kiinnittämisessä.
Tiedon kirjaus
Nykyaikaiset infrastruktuurihankkeet vaativat ehdotonta jäljitettävyyttä. Käytä prosessorin sisäistä muistijärjestelmää. Vie digitaaliset hitsaustiedot työmaatyön suorittamisen jälkeen. Tämä kirjaa kriittiset parametrit, mukaan lukien käyttäjätunnuksen, ympäristön lämpötilan vaihtelut ja tarkan toimitetun jännitteen. Projektipäälliköt käyttävät näitä raportteja viralliseen projektin luovutukseen ja tiukkojen vaatimustenmukaisuuden tarkastuksiin.
Yleiset vikatilat ja lieventämisstrategiat
Ymmärtäminen, miksi nivelet epäonnistuvat, auttaa teknikoita välttämään kalliita virheitä. Useimmilla vioilla on yhteiset toiminnalliset juuret. Voimme luokitella nämä ennustettavissa oleviin malleihin. Näiden mallien tunnistaminen antaa sinun toteuttaa kohdennettuja lieventämisstrategioita.
Alla on lyhyt yhteenveto kenttätiimien kohtaamista ydinongelmista.
Vikojen lievennyskaavio
Vikatila
Perimmäinen syy
Fyysinen tulos
Ensisijainen lieventäminen
Riittämätön kaapiminen
Jättää hapettuneen UV-hajoaman kerroksen ehjäksi.
'Kylmäliitos', jossa sulatusaltaat eivät fuusioidu
asianmukaisesti.
Pakollinen mekaanisten pyörivien kuorimien käyttö.
Saastuminen
Öljyä iholta, ympäristön pölystä tai kosteudesta.
Höyrystäminen luo selkeitä tyhjiä tiloja ja rakenteellisia kuplia.
Tiukat >90 % alkoholin pyyhkimisprotokollat ja pakotetut 'no-touch'-alueet.
Virheellinen kohdistus
Putken taivutusjännitys lämmitys-/jäähdytysvaiheiden aikana.
Sisäinen johdin oikosulku tai erittäin epätasaiset sulamisalueet.
Raskaiden kohdistuspuristimien käyttö ei ole neuvoteltavissa, kunnes se on täysin jäähtynyt.
Kylmä nivel edustaa petollisinta vikaa. Sovitus näyttää täydelliseltä ulkopuolelta, mutta sisäpinnat eivät koskaan ole kunnolla kiinnittyneet. Pakollinen mekaaninen kuorinta eliminoi tämän erityisen riskin kokonaan. Likaantumishäiriöt paljastuvat usein painetestauksen aikana reikävuotoina. Kliinisen puhtautta koskevan lähestymistavan ylläpitäminen estää tämän. Virheellinen kohdistus johtaa yleensä välittömiin prosessorin virhekoodeihin, kun sisäiset lämmityskäämit koskettavat ja oikosulkevat.
Sähköfuusiotoimittajien arviointi ja luettelointi
Luotettavien materiaalien hankinta vaikuttaa merkittävästi projektisi onnistumisasteeseen. Hankintainsinöörien tulisi arvioida toimittajat tiukkojen teknisten kriteerien perusteella pelkän alkuperäisen ostohinnan sijaan. Laadukkaat liitososat lyhentävät asennusaikoja ja estävät katastrofaalisia vikoja.
Jäljitettävyys ja tiedot
Priorisoi toimittajat, jotka tarjoavat älykkäitä viivakoodeja, jotka ovat täysin ISO 12176-4 -standardien mukaisia. Tämä varmistaa saumattoman integroinnin mihin tahansa nykyaikaiseen prosessorilaatikkoon. Viivakoodin jäljitettävyys tarkoittaa, että voit jäljittää tietyn sovituksen takaisin sen tarkkaan valmistuserään. Jos vika ilmenee vuosia myöhemmin, voit ennakoivasti tunnistaa muita vaarassa olevia liitoksia verkossasi.
Valmistustoleranssit
Arvioi liitosten sisäinen rakenne ja mittapysyvyys. Katso tarkasti lämmityslangan järjestelyä. Ylivertaisissa malleissa on valetut lämmityspatterit. Polymeeri kapseloi johdot estäen niitä takertumasta, kun asetat putken sisään. Paljaat lankamallit aiheuttavat suuren riskin. Terävä putken reuna voi helposti tarttua paljaaseen johtoon ja vetää sen pois paikaltaan ja aiheuttaa kohtalokkaan oikosulun.
Tekninen tuki ja saatavuus
Myyjän on toimittava teknisenä kumppanina. Arvioi heidän kykynsä laatia projektikohtaisia jäähdytys- ja lämmityskaavioita. Voivatko he tarjota paikan päällä koulutustukea teknikoillesi? Luotettavat varaston läpimenoajat ovat myös erittäin tärkeitä yritystason käyttöönotoissa. Materiaalitoimitusten viivästykset lamauttavat projektin aikataulut.
Johtopäätös
Onnistunut sähköfuusio on tiukasti suunniteltu prosessi, ei koskaan subjektiivinen taito. Käyttäjät saavuttavat jatkuvaa menestystä poistamalla järjestelmällisesti ympäristö- ja mekaanisia muuttujia. Tiukkojen valmistelukäytäntöjen noudattaminen takaa putkiverkostosi rakenteellisen eheyden.
Panostaminen asianmukaiseen koulutukseen, tiukoihin vakiotoimintamenettelyihin ja laadukkaisiin jäljitettäviin varusteisiin tuottaa valtavan pitkän aikavälin ROI:n. Vähennät merkittävästi louhintakustannuksia, järjestelmän seisokkeja ja vakavia turvallisuushäiriöitä tekemällä työn oikein ensimmäisellä kerralla.
Projektipäälliköiden ja hankintainsinöörien tulisi arvioida nykyiset materiaalistandardinsa tänään. Ota yhteyttä tekniseen myyntitiimiisi tarkistaaksesi liittimen yksityiskohtaiset tekniset tiedot, pyytääksesi kattavia näytetietolomakkeita ja ajoittaaksesi paikkakohtaisen asennuskoulutuksen kenttämiehistöillesi.
FAQ
K: Voinko käyttää sähköfuusiokytkintä uudelleen, jos virta katkeaa jakson aikana?
V: Ei. Valmistajan ohjeet kieltävät ehdottomasti osittain sulaneen liitoksen uudelleensulatuksen. Sähkökatkokset muuttavat polymeerin tilaa ja syrjäyttävät pysyvästi sisäiset lämmityspatterit. Toisen sulatussyklin yrittäminen melkein takaa johdon oikosulun tai katastrofaalisen räjähdyksen. Leikkaa aina katkennut liitos irti ja aloita alusta.
K: Pitääkö minun vielä raaputtaa putki, jos se on aivan uusi?
V: Kyllä. Hapetus tapahtuu välittömästi valmistuksen jälkeen, kun kuuma polymeeri koskettaa ilmaa. UV-hajoaminen alkaa myös välittömästi kuljetuksen ja ulkovarastoinnin aikana. Kaapiminen on pakollinen vaihe aktiivisen neitseellisen polyeteenin paljastamiseksi putken iästä riippumatta.
K: Kuinka kauan sähköfuusioliittimien jäähtyminen kestää?
V: Jäähdytysajat vaihtelevat tiukasti putken halkaisijan, SDR:n (Standard Dimension Ratio) ja vallitsevien ympäristön lämpötilojen mukaan. Tarkka jäähdytysaika tulee lukea suoraan liittimen viivakoodista tai valmistajan toimittamasta tietolomakkeesta. Älä koskaan arvaa tai kiirehdi tätä vaihetta.
K: Onko manuaalinen kaapiminen hyväksyttävää suurihalkaisijaiselle HDPE:lle?
V: Ei. Manuaalinen kaapiminen aiheuttaa liian suuren rikkoutumisriskin halkaisijaltaan suurissa putkissa. Käsikaapimet luovat epätasaisia uria eivätkä pysty ylläpitämään tasaisia toleransseja suurilla pinnoilla. Suosittelemme käyttämään erityisiä mekaanisia pyöriviä kuorimia tasaisen materiaalin poistamisen varmistamiseksi.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori