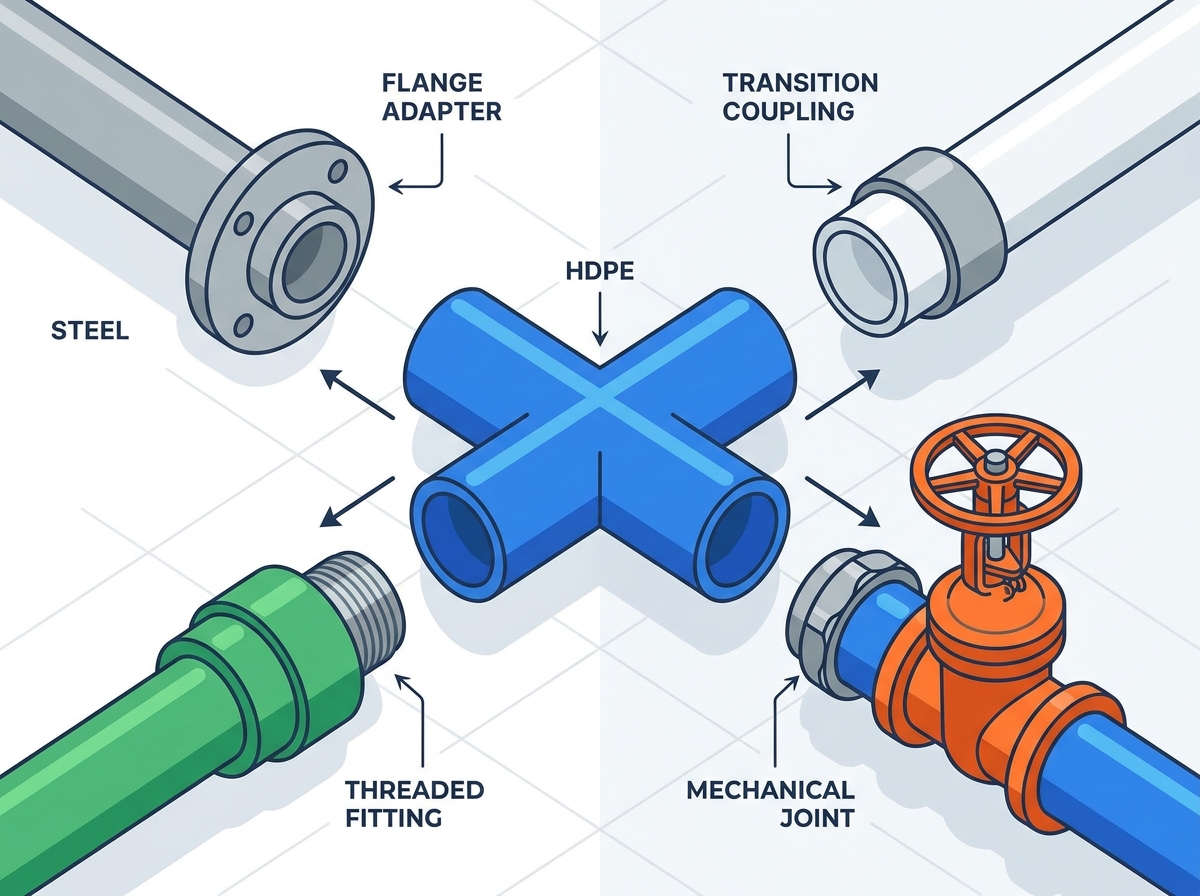
HDPE (High Density Polyethylene) tarjoaa poikkeuksellista kestävyyttä ja joustavuutta nestejärjestelmille. Kuitenkin sen ainutlaatuinen molekyylirakenne tekee sen liittämisestä erilaisiin ja jäykkiin materiaaleihin usein epäonnistuneen pisteen sekamateriaaliinfrastruktuurissa. Tietäen tarkalleen HDPE-putken liittäminen muihin materiaaleihin määrää järjestelmän yleisen eheyden. Väärien liitäntämenetelmien käyttäminen – kuten kemiallisten liuottimien käyttö tai yhteensopimaton lämpöfuusio – johtaa katastrofaalisiin vuotoihin, vaarantuneet paineluokitukset ja vakavia koodirikkomuksia. Tämä opas sisältää teknisen arvioinnin menetelmistä, joita tarvitaan HDPE:n liittämiseen teräkseen, PVC:hen, PPR:ään ja mekaanisiin venttiileihin. Opit erityiset liittimet, mekaaniset sovittimet ja toteutuskehykset, joita tarvitaan vuotamattomien, skaalautuvien putkistoverkkojen rakentamiseen.
Avaimet takeawayt
Kemiallinen tarttuminen on mahdotonta: HDPE:tä ei voida liittää käyttämällä PVC-sementtiä, Tangitia, epoksideja tai liimoja; Kaikkien erilaisten materiaalien liitäntöjen tulee olla mekaanisia tai niissä on käytettävä tehdaskoneistettuja siirtoliittimiä.
Sisäiset jäykisteet ovat pakollisia: Kun HDPE liitetään mekaanisiin liitoksiin (kuten pallografiittirautaa tai terästä), ruostumattomasta teräksestä valmistetut sisäiset jäykisteet on asetettava HDPE-putkeen, jotta muovi ei putoa kokoon puristuksen aikana.
Laippaus on teollisuusstandardi: Korkeapaineisiin, halkaisijaltaan suuriin liitäntöihin venttiileihin, pumppuihin ja teräsputkiin, HDPE-laippaadapterit, joissa on metalliset taustarenkaat, tarjoavat luotettavimman ja rikkomattoman liitoksen.
Terminen yhteensopimattomuus: HDPE:tä ei voida suoraan lämpöhitsata PPR:ään tai PVC:hen erilaisten polymeerirakenteiden ja sulamispisteiden vuoksi; kierteitetyt tai laipalliset mekaaniset siirtymät vaaditaan.
Sisällysluettelo
Vaihda
Tärkeimmät säännöt HDPE:n liittämiseksi eri materiaaleihin
Ongelman kehystys (menestyskriteerit)
Luotettavan yhteyden muodostaminen eri putkimateriaalien välillä edellyttää tiukkaa mekaanista vaatimustenmukaisuutta. Sinun on säilytettävä järjestelmän yleinen paineluokitus, joka on määritelty standardimittasuhteella (SDR). Liitoksen tulee myös ottaa huomioon polyeteenille ominaista korkea lämpölaajenemiskerroin. Onnistunut siirtymäsauma vaimentaa pitkittäisjännitystä leikkaamatta tai vahingoittamatta tiivistettä. Insinöörit valitsevat liittimet, jotka täyttävät joustavien muovien ja jäykkien metallien välisen kuilun luomatta heikkoa lenkkiä nesteverkkoon. Kun putkilinja siirtyy maahan upotetusta muovisesta pääputkesta esillä olevaan teräsjakotukkiin, liitoskohtaan kohdistuu massiivisia leikkausvoimia. Jos siirtymäliitin ei kestä paineluokkaa tai fyysistä liikettä, järjestelmä epäonnistuu.
Molekyylieste ja liuottimen myytti
Kenttäteknikot yrittävät usein liimata polyeteeniä tavallisilla LVI-liimoilla. Tämä lähestymistapa epäonnistuu täysin. Polyeteenillä on erittäin alhainen pintaenergia, tyypillisesti noin 31 dyne/cm. Se pysyy kemiallisesti inerttinä ja kestää sitoutumista ulkoisiin tekijöihin. Perinteiset liuottimet, kuten Tangit tai tavallinen PVC-sementti, perustuvat putken pinnan kemialliseen sulattamiseen hitsin muodostamiseksi. Koska liuottimet eivät pysty liuottamaan polyeteenin molekyyliketjua, liima yksinkertaisesti kuivuu pinnaltaan ja irtoaa minimaalisessa paineessa. Sinun on luovuttava kemiallisesta tarttumisesta kokonaan, kun työskentelet tämän materiaalin kanssa. Jokainen urakoitsija, joka levittää pohjamaalia ja liimaa polyeteeniputkeen, osoittaa polymeeritieteen perustavanlaatuisen väärinkäsityksen.
Laajenemis- ja supistumisdynamiikka
Polyeteeni laajenee ja kutistuu huomattavasti enemmän kuin teräs, rauta tai PVC altistuessaan lämpötilanvaihteluille. Pitkä muoviputki kasvaa useita tuumaa kesän kuumimmillaan ja kutistuu talven jäätyessä. Jäykät liitokset kantavat tämän liikkeen suurimman osan. Jos ankkuroit joustavan putken suoraan jäykkään teräslinjaan ottamatta huomioon lämpöliikettä, tuloksena olevat leikkausvoimat murtavat siirtymäkohdan. Mekaanisten liitosten on sallittava pieni taipuma. Vaihtoehtoisesti järjestelmä vaatii suunniteltuja laajennussilmukoita, jotka vähentävät liittimiin kohdistuvaa suoraa rasitusta.
Yleisten putkimateriaalien lämpölaajenemisnopeus
Materiaali
Laajentumisnopeus (in/100ft/10°F)
Joustavuusluokitus
Korkeatiheyksinen polyeteeni
0,80 - 1,20
Korkea
Polyvinyylikloridi (PVC)
0,30 - 0,40
Matala
Hiiliteräs
0,07 - 0,08
Jäykkä
Pallorauta
0,07 - 0,08
Jäykkä
Parhaat liitäntätavat HDPE-putkelle
Laippaliitännät
Laippaus on edelleen järein menetelmä teollisissa siirroissa. Tämä lähestymistapa hyödyntää laippasovitinta, jota yleisesti kutsutaan typpipääksi. Kiinnität tyven pään suoraan pääputkeen käyttämällä tavallista lämpösulatusta. Muovipinnan takana on liukuva metallinen taustarengas. Tämä metallirengas kiinnittyy suoraan vastakkaisen materiaalin normaaleihin ANSI- tai DIN-laippoihin. Muovipinta toimii omana tiivisteenä liitäntäpintaa vasten, vaikka elastomeerisia tiivisteitä lisätään usein korkeapainesovelluksiin. Laipat tarjoavat turvallisen, helposti irrotettavan liitoksen huoltoa varten. Ne hallitsevat vedenkäsittelylaitoksia, kaivostoimintaa ja raskaita teollisuuslaitoksia, joissa halkaisijaltaan suuret putket leikkaavat raskaita koneita. Taustarenkaat ovat kierrettyä pallografiittivaluraudaa vakiosovelluksiin tai litteää ruostumatonta terästä erittäin syövyttäviä ympäristöjä varten.
Mekaaniset puristusliittimet
Halkaisijaltaan pienille ja keskikokoisille putkille mekaaniset puristusliittimet tarjoavat nopean, työkaluttoman asennuksen. Nämä liittimet perustuvat sisäisten komponenttien yhdistelmään liitoksen kiinnittämiseksi. O-rengas tarjoaa vesitiiviin tiivisteen putken seinää vasten. Erikoistunut tartuntarengas, joka on usein valmistettu polyasetaali- tai ruostumattomasta teräksestä hampaista, puree muovin ulkopintaan estäen ulosvedon. Kun kiristät ulompaa puristusmutteria, se pakottaa sisäiset komponentit yhteen ja lukitsee putken paikoilleen. Nämä varusteet toimivat poikkeuksellisen hyvin maanalaisissa korjauksissa ja kunnallisissa palvelulinjoissa. Kenttämiehistöt suosivat niitä, koska he eivät vaadi sähköä tai raskaita fuusiolaitteita märissä, mutaisissa haudoissa.
Siirtymäliittimet
Tehdasasennetut siirtymähelat tarjoavat pysyvän, vuotottoman ratkaisun. Valmistajat koneistavat näitä komponentteja valvotussa ympäristössä, usein käyttämällä ylimuovausprosessia. Toisessa päässä on tavallinen polyetyleenitappi, joka on valmis päittäisliittämistä tai sähköfuusiota varten. Vastakkaisessa päässä on kierteinen, uritettu tai hitsattu metalli- tai PVC-liitäntä. Koska siirtyminen muovin ja erilaisen materiaalin välillä tapahtuu tehtaalla korkean paineen ja lämmön alla, kenttävian riski putoaa lähelle nollaa. Nämä liittimet käyvät läpi tiukat ulosvetokestävyystestit ennen toimitusta. Ne palvelevat kriittistä infrastruktuuria, johon pääsy tulevaisuudessa on rajoitettua, kuten teiden alla tai betoniholvien sisällä.
Sähköfuusio ja peräfuusio (perusviiva)
Lämpöfuusio on ehdoton standardi polyeteenin liittämiselle itseensä. Butt fuusio sulattaa kahden putken päät ja puristaa ne yhteen muodostaen monoliittisen liitoksen. Electrofusion käyttää liitintä, jossa on upotettu lämmityspatteri, joka sulattaa putken ulkopinnan ja liittimen sisäpuolen samanaikaisesti. Tämä edellyttää putken kaapimista hapetuskerroksen poistamiseksi ennen sulattamista. Vaikka nämä menetelmät luovat liitoksia vahvempia kuin itse putki, ne eivät voi siirtyä erilaisiin materiaaleihin. Et voi sulattaa polyeteeniä teräkseen, PVC:hen tai PPR:ään. Fuusiotekniikat vain kiinnittävät tarvittavat siirtymäsovittimet päälinjaan.
HDPE-putken liittäminen teräkseen tai pallografiittiraudaan
Arvioinnin mitat
Joustavan muovin liittäminen raskasmetalliin vaatii erityistä sovellusympäristöä arvioitaessa. Korkeapaineteollisuuden sovellukset vaativat jäykkiä, pulttiliitoksia, jotka kestävät voimakasta tärinää ja vesivasaroita. Kunnalliset vesilinjat asettavat usein etusijalle asennuksen nopeuden ja maaperän joustavuuden. Valintasi laippaliitoksen ja mekaanisen liitoksen välillä riippuu suuresti putken halkaisijasta, käyttöpaineesta ja siitä, onko liitos maan päällä vai kaivantoon haudattu.
Laippasovittimet ja tukirenkaat
Laippaadapterin kiinnittäminen polyeteeniin vaatii tarkkuutta. Noudata näitä tarkkoja ohjeita varmistaaksesi varman teräksen ja muovin liitoksen:
Liu'uta metallinen taustarengas putkeen ennen sulatusprosessin aloittamista.
Puhdista putken päät ja tappi 90 % isopropyylialkoholilla.
Sulauta tyven pää putkeen kalibroidulla päittäissulatuskoneella.
Anna liitoksen jäähtyä täysin paineen alla valmistajan ohjeiden mukaisesti.
Kohdista taustarenkaan pultinreiät vastaavan teräslaipan kanssa ja tarkista raon toleranssit.
Aseta yhteensopiva EPDM- tai nitriilitiiviste muovipinnan ja teräspinnan väliin.
Kiinnitä pultit, aluslevyt ja mutterit kiristämällä ne ensin käsin.
Kiristä pultit ohjeiden mukaan käyttämällä kalibroitua momenttiavainta tähtikuviolla.
Vääntömomenttitiedot sanelevat liitoksen onnistumisen. Pultit on kiristettävä ristikkäiskiristysjärjestyksessä. Tämä varmistaa tasaisen paineen jakautumisen muovipinnalle. Epätasainen vääntömomentti aiheuttaa mikromurtumia tyven päässä ja johtaa välittömiin vuotoihin paineen alaisena.
Polyeteenilaippojen vakiovääntömomenttiohjeet
Nimellinen putken koko (tuumaa)
Pultin halkaisija (tuumaa)
Suositeltu vääntömomentti (ft-lbs)
2' - 4'
5/8'
25-40
6' - 8'
3/4'
60-90
10' - 12'
7/8'
90-120
Mekaaniset nivelsovittimet (MJ) ja sisäiset jäykistimet
Kun liität pallografiittiraudaan mekaanisella liitoksella AWWA C906 -standardien mukaisesti, kohtaat ainutlaatuisen fyysisen haasteen. Raskas rautatiiviste puristaa kumitiivisteen muoviputken ulkopintaa vasten. Ajan myötä jatkuva puristus saa muovin hiipumaan tai painumaan sisäänpäin. Sinun on asetettava ruostumattomasta teräksestä valmistettu sisäinen jäykiste putken sisähalkaisijaan (ID) ennen liitoksen kokoamista. Jäykiste antaa jäykän sisäisen tuen, jolloin mekaaninen tiiviste voi puristaa tiivisteen putken seinämää puristamatta. Tämän vaiheen ohittaminen takaa tulevan räjähdyksen. Jäykisteen on vastattava tarkasti putken SDR:ää, jotta se sopii oikein.
Kierteitetyt siirtymäliittimet
Halkaisijaltaan pienempiin, alle neljän tuuman sovelluksiin, kierteitetyt siirtymät tarjoavat käytännöllisen ratkaisun. Näissä tehdaskoneistetuissa liittimissä on teräskierteinen pää ja muovinen tappipää. Kiinnität tapin päälinjaasi ja pujotat teräspään olemassa olevaan metalliinfrastruktuuriin. Levitä metallikierteisiin aina kestävää PTFE-teippiä tai hyväksyttyä kierretiivisteainetta. Kiinnitä huomiota NPT- ja BSPT-kierrestandardeihin yhteensopivuuden varmistamiseksi. Vältä liiallista kiristämistä, koska liiallinen vääntömomentti vaurioittaa siirtymäliittimen sisäistä tehdastiivistettä. Käytä kahta jakoavainta: toista pitääksesi siirtymäliittimen rungon vakaana ja toista kääntääksesi yhteensopivan metalliputken.
Käyttöönoton riskit
Metallin ja muovin yhdistämiseen liittyy erityisiä riskejä. Galvaaninen korroosio uhkaa teräspuolta, jos kosteus ja erilaiset metallit ovat vuorovaikutuksessa. Käytä pinnoitettuja taustarenkaita tai ruostumattomasta teräksestä valmistettuja laitteita syövyttävissä ympäristöissä. Lämpölaajeneminen on toinen suuri riski. Kun muovi laajenee ja työntyy jäykkää terästä olevaa kiinnityspistettä vasten, leikkausvoimat moninkertaistuvat. Asenna siirtymäliitos paikkaan, joka sallii pienen liikkeen, tai käytä suunniteltuja putkenohjaimia ohjaamaan laajeneminen pois liitoksesta.
HDPE-putken liittäminen PVC:hen
Kehystysongelma
Joustavan, liimaamattoman polyeteenin liittäminen jäykään, liuottimella hitsattuihin PVC:hin on yleinen haaste maanalaisissa kastelu- ja kunnallisissa vesijärjestelmissä. Et voi luottaa kemiallisiin sidoksiin. Liitäntä yhdistää kaksi täysin erilaista valmistusstandardia ja materiaaliominaisuuksia. Ratkaisu vaatii mekaanisia tartuntamekanismeja, jotka ottavat huomioon pienet ulkomittojen vaihtelut säilyttäen samalla vesitiiviin tiiviyden vaihtelevissa maaperän paineissa.
Mekaaniset kytkimet (Dresser-tyyliset kytkimet)
Pultit mekaaniset liittimet, joita usein kutsutaan Dresser-tyyppisiksi liitoksiksi, tarjoavat erinomaisen menetelmän näiden erilaisten muovien liittämiseen. Näissä liitoksissa on keskiholkki ja kaksi pultattua päätyrengasta, jotka puristavat kumitiivisteitä putken seiniä vasten. Kun käytät näitä kytkimiä, sinun on varmistettava ulkohalkaisijan (OD) yhteensopivuus. PVC noudattaa usein Iron Pipe Size (IPS) -standardeja, kun taas jotkin polyeteenilinjat noudattavat kupariputkikokoa (CTS) tai metristä kokoa. Varmista, että valitsemasi liitäntä sopii molempien putkien OD. Jos mitat vaihtelevat merkittävästi, on käytettävä porrastettua siirtymäkytkintä. Kiristä tiivisteiden tiivisteet aina valmistajan tarkkojen ohjeiden mukaan estääksesi tiivisteen pursotuksen.
Laippaliitännät PVC-HDPE:lle
Turvallisia, korkeapaineisia ja irrotettavia liitoksia varten laippaus on erittäin tehokas. Asennat liuottimella hitsatun luokan 150 PVC-laipan järjestelmän jäykkään puolelle. Joustavalla puolella sulatat tavallisen tappipään ja taustarenkaan. Ruuvaa kaksi laippaa yhteen sopivalla elastomeeritiivisteellä väliin. Tämä menetelmä eliminoi putkia erottavien ulosvetovoimien riskin ja tarjoaa puhtaan siirtymäkohdan pumppuhuoneiden tai venttiiliholvien sisällä.
Kierreliitännät
Kierreliitokset toimivat hyvin halkaisijaltaan pienissä kastelu- ja asuinvesilinjoissa. Luotettavin tapa käyttää uroskierteistä Schedule 80 PVC-liitoskierrettä naaraskierteiseen siirtymäliittimeen polyeteenipuolella. Siirtymäliitoksessa tulee olla vahvistettu metallirengas naaraskierteiden ympärillä laajenemisen estämiseksi. Kiinnitä PVC-kierteisiin kestävää PTFE-teippiä. Kierretiivisteiden on oltava kemiallisesti yhteensopivia molempien muovien kanssa materiaalin heikkenemisen välttämiseksi.
Käyttöönoton riskit
Liiallinen kiristäminen on edelleen pääasiallinen syy kierteitetyissä muoviliitoksissa vaurioitumiseen. Jäykän PVC-uloskierteen pakottaminen liian syvälle pehmeämpään muoviseen ulkokierteeseen vääristää liitosta. Päinvastoin, metallisen urosliittimen pujottaminen PVC-naarasliittimeen murtaa usein jäykän PVC:n. Kiristä liitos aina ensin käsin ja kierrä sen jälkeen enintään yksi tai kaksi täyttä kierrosta hihnaavaimella. Älä koskaan käytä sahalaitaisia putkiavaimia muoviliittimissä, sillä hampaat naarmuttavat materiaalia ja luovat jännitysnostoja.
HDPE-putken liittäminen PPR:ään
Hitsauskoneen väärinkäsitys
Alan jatkuva väärinkäsitys on, että teknikot voivat käyttää tavallista PPR-pistokehitsauskonetta polyeteenin ja PPR:n kuumasulatukseen. Tämä on pohjimmiltaan väärin. Vaikka molemmat materiaalit ovat kestomuoveja, niillä on hyvin erilaiset polymeerirakenteet, sulamispisteet ja sulavirtausindeksit. PPR sulaa noin 260 °C, kun taas polyeteeni sulaa välillä 200 °C ja 220 °C. Yritetään sulattaa niitä yhteen luo pinnallisen sidoksen, joka hajoaa minimaalisella paineella. Näitä kahta materiaalia ei voi hitsata suoraan. Kaikkien niiden välisten liitäntöjen on oltava mekaanisia.
Kierteitetyt mekaaniset siirtymät
Vakiolähestymistapa näiden järjestelmien liittämiseen perustuu kierteitettyihin siirtymäliittimiin. PPR-puolella hylsyhitsaat tavallisen PPR:stä metalliin kierreadapterin, jossa on tyypillisesti messinkiosa. Polyeteenipuolella sulatat vastaavan siirtymäliittimen. Pujotat sitten kaksi metalliosaa yhteen PTFE-teipillä. Tämä menetelmä eristää kaksi muovia ja luottaa kokonaan messinki- tai ruostumattomasta teräksestä valmistettujen kierteiden mekaaniseen lujuuteen järjestelmän eheyden säilyttämiseksi.
Laippaliitännät PPR-järjestelmiin
Kaupalliset putkistojärjestelmät vaativat usein halkaisijaltaan suurempia siirtymiä, kun kierteitetyt liittimet tulevat epäkäytännöllisiksi. Näissä skenaarioissa laippaliitokset tarjoavat tarvittavan mittakaavan. Hitsaat kuumavesipuolelle PPR-laippaadapterin ja kylmän veden puolelle polyeteenilaippaadapterin. Niiden ruuvaus yhteen korkealaatuisella EPDM-tiivisteellä varmistaa vuotamattoman siirtymän, joka vastaa kaupallisten kattilahuoneiden ja jäähdytyslaitosten tilavuusvirtaustarpeisiin.
Arviointimitat (lämpötilaluokitukset)
Lämpötilagradientit sanelevat tämän siirtymän onnistumisen. PPR on suunniteltu erityisesti korkean lämpötilan kuumavesisovelluksiin. Vakiopolyeteeni hajoaa nopeasti altistuessaan korkeille lämpötiloille. Ellei käytä korotetun lämpötilan polyeteeniä (PE-RT), liitoskohdan on otettava huomioon lämpöhajoaminen. Varmista, että siirtymä tapahtuu järjestelmän kohdassa, jossa veden lämpötila laskee polyeteeniputken turvallisten käyttörajojen sisällä.
HDPE-putken liittäminen venttiileihin ja pumppuihin
Kehystysongelma
Dynaamisten, tärisevien mekaanisten laitteiden liittäminen joustavaan putkijärjestelmään aiheuttaa vakavan mekaanisen rasituksen. Pumput synnyttävät korkeataajuista tärinää ja suuret venttiilit äkillisiä painepiikkejä käytön aikana. Liitännän tulee eristää muoviputki näistä vaurioittavista voimista aiheuttamatta laipan vääristymistä tai liitoksen väsymistä. Virheelliset venttiililiitännät johtavat päiden katkeamiseen ja tuhoisiin tulviin mekaanisissa tiloissa.
Laippaadapterit teollisuusventtiileille
Laippaadapterit toimivat alan standardina joustavien putkien liittämiseen läppäventtiileihin, luistiventtiileihin ja keskipakopumppuihin. Polyeteeniputken paksu seinä aiheuttaa kuitenkin usein välysongelman. Kun kiekko- tai korvaketyyppinen läppäventtiili avautuu, sisäinen kiekko kääntyy ulospäin. Jos putken seinämä on liian paksu, kiekko osuu muoviin, mikä estää venttiiliä avautumasta kokonaan ja vahingoittaa kiekon reunaa. Tämän lieventämiseksi sinun on asennettava läppäventtiilin välikappale tai käytettävä erityisesti viistettyä laippasovitinta, joka tarjoaa tarvittavan sisäisen välyksen venttiilimekanismille.
Kaksikierteisten vesiventtiilien asennus
Kevyet kaupalliset ja asuinrakennukset käyttävät usein kaksikierteisiä messinki- tai ruostumattomasta teräksestä valmistettuja venttiileitä. Liitä ne joustavaan muovijohtoon käyttämällä puristuskierteeseen sovittimia. Noudata näitä käytännön ohjeita:
Leikkaa putken neliö ja poista reunat tasaisen työntämisen varmistamiseksi.
Liu'uta puristusmutteri ja tartuntarengas putkeen.
Työnnä putki tiukasti puristusliittimeen, kunnes se asettuu sisäistä vastetta vasten.
Venttiilin ankkurointi on vakavin toteutusriski. Polyeteeniputki ei saa koskaan kestää raskasmetalliventtiilien painoa tai käyttömomenttia. Kun teknikko kääntää suurta käsipyörää ankkuroimattomassa venttiilissä, vääntömomentti siirtyy suoraan muovilaippaan, mikä johtaa jännitysmurtumiin. Kaikille raskaille mekaanisille laitteille on toimitettava itsenäiset betonityöntölohkot tai teräskannattimet. Putkiston tulee kantaa vain nestettä, ei koskaan järjestelmän komponenttien rakenteellista kuormaa.
Kuinka valita oikea HDPE-putkiliitäntätapa
Ominaisuudet tuloksiin
Oikean liitäntätavan valitseminen edellyttää, että liittimen fyysiset ominaisuudet on sovitettava yhteen haluttujen käyttötulosten kanssa. Jos järjestelmäsi vaatii usein huoltoa, osien vaihtoa tai irrotettavuutta, valitse laippaliitännät. Jos teet nopeita maanalaisia korjauksia märässä kaivannossa, jossa fuusiolaitteet eivät voi toimia, valitse mekaaniset puristusliittimet, joissa on sisäiset jäykisteet. Jos tarvitset absoluuttisen nollavuotojen siirtymän vaikeapääsyiseen paikkaan tai aktiiviselle seismiselle vyöhykkeelle, valitse tehdaskoneistetut siirtoliittimet.
Skaalautuvuus ja työkalukustannukset
Projektibudjetit ja laitteiden saatavuus vaikuttavat voimakkaasti yhteysstrategiaan. Laippasovittimet ja tehtaan siirtymäliittimet vaativat kalliita pääomalaitteita, mukaan lukien kalibroidut päittäissulatuskoneet, sähköfuusioprosessorit ja paikan päällä olevat generaattorit. Ne vaativat myös koulutettuja, sertifioituja käyttäjiä. Mekaaniset puristusliittimet eliminoivat työkalukustannukset kokonaan. Ne vaativat vain tavallisia käsityökaluja asennukseen. Halkaisijaltaan suurien mekaanisten liitososien yksikköhinta ylittää kuitenkin huomattavasti yksinkertaisen muovisen tyven kustannukset. Insinöörit tasapainottavat työkalukustannukset pitkän aikavälin materiaalikuluihin.
Yhteensopivuus ja SDR-yhteensopivuus
Jokaisen liitännän on täytettävä järjestelmän vaadittu paineluokitus. Mekaaniset liittimet valmistetaan mukautumaan tiettyihin standardimittasuhteisiin (SDR). SDR 11 -putkelle (mitoitettu 160 psi:lle) suunniteltu liitin ei tiivisty kunnolla SDR 17 -putkeen (mitoitettu 100 psi:lle) seinämän paksuuden eron vuoksi. Varmista aina, että tartuntarenkaat, jäykisteet ja puristusmutterit vastaavat tarkasti oman putkiverkostosi SDR- ja käyttöpainevaatimuksia.
Yhteysmenetelmien vertailu
Yhteysmenetelmä
Paras käyttökotelo
Tarvittavat työkalut
Ensisijainen etu
Laippasovittimet
Teollisuusventtiilit, teräsputkien siirrokset
Fuusiokone, momenttiavain
Korkea paineluokka, helposti irrotettava
Mekaaninen puristus
Maanalainen korjaus, kunnallinen vesi
Vakiokäsityökalut
Nopea asennus, ei vaadi virtaa
Tehtaan siirtymäliittimet
Kriittinen infrastruktuuri, vaikeapääsyiset alueet
Fuusiokone
Nollavuoto pysyvä tiiviste
Kierteitetyt siirtymät
Pieni halkaisija putkisto, asuin
Fuusiokone, putkiavaimet
Kustannustehokas pienille linjoille
Johtopäätös
Mittaa tarkka ulkohalkaisija (OD) ja tarkista olemassa olevan putken vakiomittasuhde (SDR) ennen siirtymäliittimien tilaamista.
Hanki ruostumattomasta teräksestä valmistetut sisäiset jäykisteet kaikkiin mekaanisiin puristusliitoksiin estääksesi putken seinämän romahtamisen kovan laipan paineen alaisena.
Asenna erilliset betoni- tai terästuet kaikille raskaille venttiileille ja pumpuille mekaanisen rasituksen eristämiseksi muovilaipoista.
Kalibroi momenttiavaimesi ja käytä tiukkaa tähtikuviollista kiristysjärjestystä kaikissa laippaliitoksissa varmistaaksesi tiivisteen tasaisen puristuksen.
Vuonna 2005 perustettu, Fusing X integroi HDPE-liitosten T&K:n, valmistuksen ja myynnin, jota tukee 20 000 m² tuotantolaitos ja noin 300 työntekijän tiimi, joka palvelee asiakkaita yli 20 maassa. Sen tuoteominaisuudet kattavat päittäisliittimet, sähköfuusioliittimet, PE-kierreliittimet, PPR-putkijärjestelmät ja räätälöidyt liittimet, jotka tarjoavat monipuolisia liitäntävaihtoehtoja kunnallisiin, teollisuuden ja infrastruktuurin putkistoprojekteihin.
FAQ
K: Voitko liimata HDPE-putken PVC:hen Tangit- tai PVC-sementillä?
V: Ei. Polyeteenillä on erittäin alhainen pintaenergia ja se kestää kemiallisesti kaikkia liuottimia, epokseja ja liimoja. Tavallinen PVC-sementti ei sulata muovia muodostaen sidosta. Sinun on liitettävä se PVC:hen mekaanisilla liitoksilla, laippaliitoksilla tai kierteitetyillä siirtymäliittimillä.
K: Tarvitsenko HDPE-putkeen sisäisen jäykisteen?
V: Kyllä. Aina kun liität polyeteenin mekaanisella puristusliitoksella, kuten pallografiseen rautaa tai terästä sitovalla MJ-adapterilla, sinun on asetettava ruostumattomasta teräksestä valmistettu sisäinen jäykiste sisähalkaisijaan. Tämä estää putken seinämän hiipimisen tai romahtamisen mekaanisen tiivisteen paineen alaisena.
K: Voinko käyttää PPR-hitsauskonetta HDPE:n ja PPR:n liittämiseen?
V: Ei. Nämä ovat täysin erilaisia polymeerejä, joilla on selkeät sulamispisteet ja sulavirtausindeksit. Jos niitä yritetään lämpösulattaa yhteen pistorasiahitsauskoneella, tuloksena on heikko, vaatimustenvastainen liitos, joka epäonnistuu paineen alaisena. Sinun on käytettävä kierteitettyjä tai laipallisia mekaanisia siirtymiä.
K: Mikä on paras tapa yhdistää HDPE-putki teräsputkeen?
V: Korkeapainesovelluksissa tai halkaisijaltaan suurissa sovelluksissa luotettavin tapa on kiinnittää laippasovitin muoviputkeen ja ruuvata se vastaavaan teräslaippaan metallisella taustarenkaalla. Tämä tarjoaa turvallisen, irrotettavan liitoksen, joka kestää suuren käyttörasituksen.
K: Kuinka liität HDPE-putken kaksikierteiseen venttiiliin?
V: Käytä tehdasasennusliitosta, jossa on messinki- tai ruostumattomasta teräksestä kierretty sisäosa, tai käytä mekaanista puristusliitosta, joka päättyy vastaaviin kierteisiin. Kiinnitä aina PTFE-teippiä kierteisiin ja vältä liiallista kiristämistä, jotta muoviosat eivät halkeile.
K: Miksi HDPE-laippaliitännät vuotavat?
V: Vuodot johtuvat tyypillisesti pultin epätasaisesta kiristämisestä asennuksen aikana, kunnollisen metallisen taustarenkaan käyttämättä jättämisestä tai venttiilin välikappaleen jättämisestä pois, kun paksu muoviputken seinämä häiritsee läppäventtiililevyn toimintaa.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori