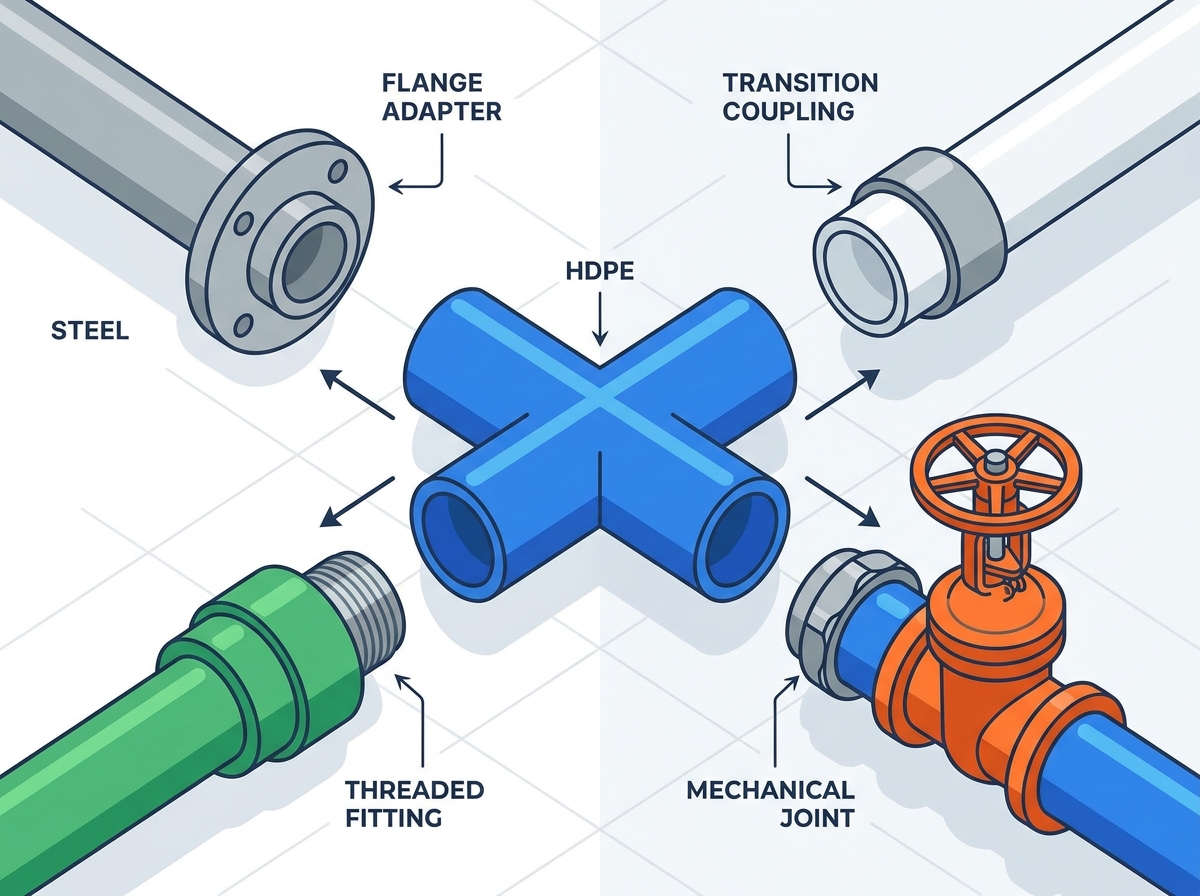
A nagy sűrűségű polietilén (HDPE) kivételes tartósságot és rugalmasságot biztosít a folyadékrendszerekhez. Egyedülálló molekuláris szerkezete azonban a különböző és merev anyagokhoz való csatlakozást gyakori meghibásodási ponttá teszi a vegyes anyagú infrastruktúrában. Pontosan tudva A HDPE cső való csatlakoztatása határozza meg a rendszer általános integritását. más anyagokhoz A nem megfelelő csatlakozási módszerek alkalmazása – például vegyi oldószerek vagy nem megfelelő termikus fúziós kísérlet – katasztrofális szivárgásokat, veszélyeztetett nyomásértékeket és súlyos kódsértéseket eredményez. Ez az útmutató technikai értékelést nyújt a HDPE acélhoz, PVC-hez, PPR-hez és mechanikus szelepekhez történő csatlakoztatásához szükséges módszerekről. Megtanulja a szivárgásmentes, méretezhető csőhálózatok építéséhez szükséges speciális szerelvényeket, mechanikus adaptereket és megvalósítási kereteket.
Kulcs elvitelek
A kémiai tapadás nem lehetséges: a HDPE nem illeszthető PVC cementtel, Tangittal, epoxikkal vagy ragasztókkal; A különböző anyagokhoz való minden csatlakozásnak mechanikusnak kell lennie, vagy gyárilag megmunkált átmeneti szerelvényeket kell használni.
A belső merevítők kötelezőek: Amikor HDPE-t mechanikus csatlakozásokhoz (például gömbgrafitos vas vagy acél) csatlakoztat, rozsdamentes acél belső merevítőket kell behelyezni a HDPE csőbe, hogy megakadályozzák a műanyag összenyomódását.
A karimás ipari szabvány: A nagynyomású, nagy átmérőjű csatlakozásokhoz szelepekhez, szivattyúkhoz és acélcsövekhez a fém hátgyűrűs HDPE karimás adapterek biztosítják a legmegbízhatóbb, roncsolásmentes csatlakozást.
Termikus összeférhetetlenség: A HDPE nem hegeszthető közvetlenül PPR-re vagy PVC-re a polimer szerkezetek és olvadáspontok eltérősége miatt; menetes vagy karimás mechanikus átmenetekre van szükség.
Tartalomjegyzék
Váltás
A HDPE különböző anyagokhoz való csatlakoztatásának fő szabályai
Probléma megfogalmazása (sikerkritériumok)
A különböző csőanyagok közötti megbízható kapcsolat kialakítása szigorú mechanikai megfelelést igényel. Fenn kell tartania a rendszer általános nyomásértékét, amelyet a Standard Dimension Ratio (SDR) határoz meg. A kötésnek a polietilénben rejlő nagy hőtágulási együtthatót is alkalmaznia kell. A sikeres átmeneti hézag elnyeli a hosszanti feszültséget anélkül, hogy a tömítést elnyírná vagy veszélyeztetné. A mérnökök olyan szerelvényeket választanak ki, amelyek áthidalják a szakadékot a rugalmas műanyagok és a merev fémek között anélkül, hogy gyenge láncszemet hoznának létre a folyadékhálózatban. Amikor egy csővezeték egy eltemetett műanyag fővezetékről egy szabadon álló acél elosztócsőre vált át, a csatlakozási pont hatalmas nyíróerőt fejt ki. Ha az átmeneti szerelvény nem tudja kezelni a nyomásosztályt vagy a fizikai mozgást, a rendszer meghibásodik.
A molekuláris akadály és az oldószer mítosz
A helyszíni technikusok gyakran próbálják meg a polietilén ragasztását szabványos vízvezeték-ragasztókkal. Ez a megközelítés teljesen kudarcot vall. A polietilén rendkívül alacsony felületi energiával rendelkezik, általában 31 din/cm körüli. Kémiailag inert marad, és ellenáll a külső anyagokkal való kötésnek. A hagyományos oldószerek, mint a Tangit vagy a szabványos PVC-cement, a cső felületének kémiai megolvasztására támaszkodnak, hogy hegesztést hozzon létre. Mivel az oldószerek nem tudják feloldani a polietilén molekulaláncot, a ragasztó egyszerűen megszárad a felületen, és minimális nyomás alatt lehámlik. Ha ezzel az anyaggal dolgozik, teljesen el kell hagynia a kémiai tapadást. Bármely vállalkozó, aki alapozót és ragasztót visz fel polietilén csövekre, a polimertudomány alapvető félreértéséről tanúskodik.
Tágulási és összehúzódási dinamika
A polietilén lényegesen jobban kitágul és összehúzódik, mint az acél, a vas vagy a PVC, ha hőmérséklet-ingadozásoknak van kitéve. Egy hosszú műanyag cső több centimétert nő a nyári csúcsmelegben, és összezsugorodik a téli fagyok idején. A merev kapcsolatok viselik ennek a mozgásnak a nehezét. Ha egy hajlékony csövet közvetlenül egy merev acélvezetékhez rögzít, anélkül, hogy figyelembe venné a hőmozgást, a keletkező nyíróerők megtörik az átmeneti pontot. A mechanikus kötéseknek lehetővé kell tenniük az enyhe elhajlást. Alternatív megoldásként a rendszer tervezett tágulási hurkokat igényel a szerelvények közvetlen feszültségének csökkentése érdekében.
Általános csővezeték-anyagok hőtágulási sebessége
Anyag
Tágulási sebesség (in/100ft/10°F)
Rugalmassági besorolás
Nagy sűrűségű polietilén
0,80 - 1,20
Magas
Polivinil-klorid (PVC)
0,30 - 0,40
Alacsony
Szénacél
0,07 - 0,08
Merev
gömbgrafitos vas
0,07 - 0,08
Merev
A legjobb csatlakozási módok HDPE csőhöz
Karimás csatlakozások
A peremezés továbbra is a legrobusztusabb módszer az ipari átmenetekhez. Ez a megközelítés egy karimaadaptert használ, amelyet általában csonkvégnek neveznek. A csonk végét közvetlenül a főcsőhöz kell csatlakoztatni szabványos termikus fúzióval. A műanyag felület mögött felcsúsztatható fém hátgyűrű található. Ez a fémgyűrű közvetlenül a szemben lévő anyagon lévő szabványos ANSI vagy DIN karimákhoz csavarozható. A műanyag felület saját tömítésként működik az illeszkedő felülettel szemben, bár nagynyomású alkalmazásokhoz gyakran elasztomer tömítéseket adnak hozzá. A karimák biztonságos, könnyen eltávolítható csatlakozást biztosítanak a karbantartáshoz. Ezek uralják a víztisztító telepeket, a bányászati műveleteket és a nehézipari létesítményeket, ahol nagy átmérőjű csövek keresztezik egymást a nehéz gépekkel. A támasztógyűrűk csavart gömbgrafitos öntöttvasból készülnek a szabványos alkalmazásokhoz, vagy lapos rozsdamentes acélból az erősen korrozív környezetekhez.
Mechanikus kompressziós szerelvények
Kis és közepes átmérőjű csövek esetén a mechanikus kompressziós idomok gyors, szerszám nélküli szerelést tesznek lehetővé. Ezek a szerelvények belső alkatrészek kombinációján alapulnak a csatlakozás rögzítéséhez. Egy O-gyűrű biztosítja a vízzáró tömítést a csőfalon. Egy speciális markolatgyűrű, amely gyakran poliacetál vagy rozsdamentes acél fogakból készül, beleharap a műanyag külső felületébe, hogy megakadályozza a kihúzást. Ahogy meghúzza a külső nyomóanyát, az egymáshoz kényszeríti a belső alkatrészeket, és rögzíti a csövet. Ezek a szerelvények rendkívül jól működnek a földalatti javításoknál és az önkormányzati szolgáltató vezetékeknél. A helyszíni személyzet előnyben részesíti őket, mert nincs szükségük elektromos áramra vagy nehéz fúziós berendezésekre a nedves, sáros árkokban.
Átmeneti szerelvények
A gyárilag összeszerelt átmeneti szerelvények tartós, szivárgásmentes megoldást biztosítanak. A gyártók ezeket az alkatrészeket ellenőrzött környezetben, gyakran felülöntési eljárással dolgozzák fel. Az egyik végén szabványos polietilén csap található, amely készen áll a tompahegesztésre vagy az elektrofúzióra. A másik végén menetes, hornyolt vagy hegesztett fém vagy PVC csatlakozás található. Mivel a műanyag és az eltérő anyag közötti átmenet a gyárban nagy nyomás és hő hatására történik, a terepi meghibásodás kockázata nulla közelébe esik. Ezek a szerelvények a szállítás előtt szigorú kihúzási ellenállási teszten esnek át. Olyan kritikus infrastruktúrát szolgálnak ki, ahol a jövőbeni hozzáférés korlátozott marad, például az utak alatt vagy betonboltozatokba zárva.
Elektrofúzió és tompafúzió (az alapállapot)
A termikus fúzió az abszolút szabvány a polietilén önmagukkal való összekapcsolására. A tompafúzió megolvasztja két cső végét, és összenyomja őket, így monolitikus kötés jön létre. Az elektrofúzió beágyazott fűtőtekercsekkel ellátott idomot használ a cső külsejének és a szerelvény belsejének egyidejű megolvasztására. Ehhez le kell kaparni a csövet, hogy eltávolítsák az oxidációs réteget a fúzió előtt. Noha ezek a módszerek erősebb kötéseket hoznak létre, mint maga a cső, nem léphetnek át különböző anyagokra. A polietilént nem lehet acélhoz, PVC-hez vagy PPR-hez olvasztani. A fúziós technikák csak a szükséges átmenet-adapterek fővezetékhez való rögzítésére szolgálnak.
Hogyan csatlakoztassuk a HDPE csövet acélhoz vagy gömbgrafitos vashoz
Értékelési dimenziók
A rugalmas műanyag és a nehézfém összekapcsolása az adott alkalmazási környezet értékeléséhez szükséges. A nagynyomású ipari alkalmazásokhoz merev, csavarozott csatlakozásokra van szükség, amelyek ellenállnak az erős vibrációnak és a vízkalapácsnak. A települési vízvezetékek gyakran előnyben részesítik a telepítés gyorsaságát és a talajrendezési rugalmasságot. A karimás és a mechanikus illesztés közötti választás nagymértékben függ a cső átmérőjétől, az üzemi nyomástól és attól, hogy a csatlakozás a talaj felett van-e vagy egy árokba van eltemetve.
Karimaadapterek és támasztógyűrűk
A karimaadapter polietilénhez való rögzítése pontosságot igényel. Kövesse az alábbi lépéseket a biztonságos acél-műanyag csatlakozáshoz:
A fúziós folyamat megkezdése előtt csúsztassa a fém hátgyűrűt a csőre.
Tisztítsa meg a csővégeket és a csonkot 90%-os izopropil-alkohollal.
Biztosítsa a csonk végét a csőhöz egy kalibrált tompahegesztőgép segítségével.
Hagyja a csatlakozást teljesen lehűlni nyomás alatt a gyártó útmutatásai szerint.
Igazítsa a támgyűrű csavarfuratait az illeszkedő acélkarimához, ellenőrizve a hézagtűréseket.
Helyezzen be egy kompatibilis EPDM vagy nitril tömítést a műanyag és az acél felület közé.
Helyezze fel a csavarokat, alátéteket és anyákat, először kézzel húzza meg őket.
Húzza meg a csavarokat a specifikációnak megfelelően kalibrált nyomatékkulccsal csillagmintával.
A nyomaték specifikációi meghatározzák a kötés sikerét. A csavarokat keresztirányú meghúzási sorrendben kell meghúzni. Ez biztosítja a nyomás egyenletes eloszlását a műanyag felületen. Az egyenetlen nyomaték mikrotöréseket okoz a csonk végén, és nyomás alatt azonnali szivárgáshoz vezet.
Mechanikus ízületi (MJ) adapterek és belső merevítők
Amikor az AWWA C906 szabványok szerinti mechanikus kötés segítségével gömbgrafitos vashoz csatlakozik, egyedülálló fizikai kihívással kell szembenéznie. A nehéz vastömítés egy gumitömítést szorít a műanyag cső külső oldalához. Idővel az állandó összenyomás hatására a műanyag befelé kúszik vagy összeesik. A csatlakozás összeszerelése előtt egy rozsdamentes acél belső merevítőt kell behelyezni a cső belső átmérőjébe (ID). A merevítő merev belső támasztást biztosít, lehetővé téve a mechanikus tömszelencének, hogy összenyomja a tömítést anélkül, hogy összenyomná a csőfalat. Ennek a lépésnek a kihagyása garantálja a jövőbeli robbanást. A merevítőnek pontosan meg kell egyeznie a cső SDR-jével, hogy megfelelően illeszkedjen.
Menetes átmeneti szerelvények
Kisebb, négy hüvelyk alatti átmérőjű alkalmazásokhoz a menetes átmenetek praktikus megoldást kínálnak. Ezek a gyárilag megmunkált szerelvények acél menetes véggel és műanyag csapvéggel rendelkeznek. A csapot a fővezetékhez csatlakoztatja, és az acél végét befűzi a meglévő fém infrastruktúrába. Mindig vigyen fel erős PTFE szalagot vagy jóváhagyott menettömítő anyagot a fémmenetekre. A kompatibilitás biztosítása érdekében ügyeljen az NPT és a BSPT menetszabványokra. Kerülje a túlhúzást, mert a túlzott nyomaték károsítja az átmeneti szerelvény belső gyári tömítését. Használjon két csavarkulcsot: az egyiket az átmeneti szerelvénytest stabilan tartásához, a másikat pedig az illeszkedő fémcső elfordításához.
Megvalósítási kockázatok
A fém és a műanyag összekapcsolása sajátos kockázatokkal jár. A galvanikus korrózió veszélyezteti az acéloldalt, ha nedvesség és különböző fémek kölcsönhatásba lépnek. Korrozív környezetben használjon bevonatos hátgyűrűket vagy rozsdamentes acél vasalatokat. A hőtágulás egy másik nagy kockázatot jelent. Ahogy a műanyag kitágul és nekinyomódik a merev acél rögzítési pontnak, a nyíróerők megsokszorozódnak. Szerelje fel az átmeneti csatlakozást olyan helyre, amely lehetővé teszi az enyhe mozgást, vagy használjon tervezett csővezetőket, hogy a tágulást elirányítsa a csatlakozástól.
Hogyan csatlakoztassuk a HDPE csövet PVC-hez
Keretezési probléma
A rugalmas, nem ragasztható polietilén és a merev, oldószerrel hegesztett PVC összekapcsolása gyakori kihívást jelent a földalatti öntözőrendszerekben és a települési vízrendszerekben. Nem támaszkodhat a kémiai kötésekre. A csatlakozás két teljesen eltérő gyártási szabványt és anyagtulajdonságot hidal át. A megoldáshoz mechanikus megfogómechanizmusokra van szükség, amelyek figyelembe veszik a külső méretek csekély eltéréseit, miközben megőrzik a vízzáró tömítést ingadozó talajnyomások mellett.
Mechanikus tengelykapcsolók (Dresser típusú tengelykapcsolók)
A csavaros mechanikus tengelykapcsolók, amelyeket gyakran Dresser-stílusú tengelykapcsolóknak neveznek, kiváló módszert biztosítanak ezeknek a különböző műanyagoknak az összekapcsolására. Ezek a tengelykapcsolók központi karmantyúval és két csavarozott véggyűrűvel rendelkeznek, amelyek a gumi tömítéseket a csőfalakhoz nyomják. Ezen tengelykapcsolók használatakor ellenőriznie kell a külső átmérő (OD) kompatibilitását. A PVC gyakran követi az Iron Pipe Size (IPS) szabványokat, míg egyes polietilén vonalak a rézcsőméretet (CTS) vagy a metrikus méretezést követik. Győződjön meg arról, hogy a kiválasztott csatlakozó mindkét cső specifikus külső átmérőjéhez igazodik. Ha a méretek jelentősen eltérnek, akkor lépcsőzetes átmeneti tengelykapcsolót kell használni. Mindig húzza meg a tömszelencéket a gyártó pontos specifikációi szerint, hogy megakadályozza a tömítések kinyomódását.
Karimás csatlakozások PVC-HDPE-hez
A biztonságos, nagy nyomású és eltávolítható kötések érdekében a peremezés rendkívül hatékony marad. Oldószerrel hegesztett, 150-es osztályú PVC karimát szerel fel a rendszer merev oldalára. A rugalmas oldalon egy szabványos csonkot és a hátgyűrűt csatlakoztat. Csavarozza össze a két karimát egy megfelelő elasztomer tömítéssel. Ez a módszer kiküszöböli a csöveket elválasztó kihúzási erők kockázatát, és tiszta átmeneti pontot biztosít a szivattyúházakban vagy a szelepboltokban.
Menetes kapcsolatok
A menetes csatlakozások jól működnek kis átmérőjű öntöző- és lakossági vízvezetékeknél. A legmegbízhatóbb megközelítés egy külső menetes Schedule 80 PVC idommenetet használ a polietilén oldalon lévő belső menetes átmeneti idomba. Az átmeneti idomnak megerősített fémgyűrűvel kell rendelkeznie a belső menetek körül, hogy megakadályozza a tágulást. Vigyen fel erős PTFE szalagot a PVC-szálakra. A menettömítő anyagoknak kémiailag kompatibilisnek kell lenniük mindkét műanyaggal, hogy elkerüljük az anyag károsodását.
Megvalósítási kockázatok
A túlhúzás továbbra is a menetes műanyag kötések meghibásodásának elsődleges oka. A merev PVC külső menet túl mélyre kényszerítése egy lágyabb műanyag belső menetbe deformálja a csatlakozást. Ezzel szemben, ha egy fém apa-idomot PVC-betétbe csavarnak, gyakran megreped a merev PVC. Először mindig kézzel húzza meg a kötést, majd legfeljebb egy-két teljes fordulatot hajtson végre hevederkulccsal. Soha ne használjon fogazott csőkulcsot a műanyag szerelvényekhez, mivel a fogak kivájják az anyagot és feszültségemelőket hoznak létre.
Hogyan csatlakoztassuk a HDPE csövet a PPR-hez
A hegesztőgép tévhitének kezelése
Állandó tévhit a területen az, hogy a technikusok szabványos PPR-dujjhegesztőgépet használhatnak a polietilén és a PPR együttes melegítésére. Ez alapvetően helytelen. Bár mindkét anyag hőre lágyuló műanyag, nagymértékben eltérő polimer szerkezettel, olvadásponttal és olvadékfolyási indexszel rendelkeznek. A PPR 260°C körül, míg a polietilén 200°C és 220°C között olvad. Ha megpróbáljuk összeolvasztani őket, felületi kötés jön létre, amely minimális nyomás hatására szétesik. Ezt a két anyagot közvetlenül nem hegesztheti. A köztük lévő összes csatlakozásnak mechanikusnak kell lennie.
Menetes mechanikus átmenetek
Ezeknek a rendszereknek a szabványos megközelítése menetes átmeneti szerelvényeken alapul. A PPR oldalon egy szabványos PPR-fém menetes adaptert hegeszt, amely általában sárgaréz betéttel rendelkezik. A polietilén oldalon egy megfelelő átmeneti szerelvényt kell olvadni. Ezután PTFE szalaggal fűzze össze a két fémbetétet. Ez a módszer elkülöníti a két műanyagot, teljes mértékben a sárgaréz vagy rozsdamentes acél szálak mechanikai szilárdságára támaszkodva a rendszer integritásának megőrzése érdekében.
Karimás csatlakozások PPR rendszerekhez
A kereskedelmi vízvezeték-rendszerek gyakran nagyobb átmérőjű átmeneteket igényelnek, ahol a menetes szerelvények nem használhatók. Ezekben a forgatókönyvekben a karimás kötések biztosítják a szükséges méretet. A melegvíz oldalra egy PPR karimaadaptert, a hidegvíz oldalra pedig egy polietilén karimás adaptert hegeszt. A jó minőségű EPDM tömítéssel való összecsavarozásuk szivárgásmentes átmenetet biztosít, amely kielégíti a kereskedelmi kazánházak és hűtőberendezések térfogatáram-igényét.
Értékelési méretek (hőmérséklet-besorolások)
A hőmérsékleti gradiensek diktálják ennek az átmenetnek a sikerét. A PPR-t kifejezetten magas hőmérsékletű melegvizes alkalmazásokhoz tervezték. A szabványos polietilén gyorsan lebomlik, ha tartósan magas hőmérsékletnek van kitéve. Hacsak nem emelt hőmérsékletű polietilént (PE-RT) használ, a csatlakozási pontnak figyelembe kell vennie a hődegradációt. Győződjön meg arról, hogy az átmenet a rendszer azon pontján történik, ahol a víz hőmérséklete a polietilén cső biztonságos működési határain belül esik.
Hogyan csatlakoztassuk a HDPE csövet szelepekhez és szivattyúkhoz
Keretezési probléma
A dinamikus, vibráló mechanikus berendezések rugalmas csőrendszerhez való csatlakoztatása komoly mechanikai igénybevételt okoz. A szivattyúk nagyfrekvenciás rezgéseket keltenek, a nagy szelepek pedig hirtelen nyomáscsúcsokat keltenek működés közben. A csatlakozásnak el kell szigetelnie a műanyag csövet ezektől a pusztító erőktől anélkül, hogy a karima torzulna vagy kifáradna. A nem megfelelő szelepcsatlakozások elnyírt csonkvégekhez és katasztrofális elöntéshez vezetnek a gépészeti helyiségekben.
Karimás adapterek ipari szelepekhez
A karimás adapterek ipari szabványként szolgálnak a rugalmas csövek pillangószelepekhez, tolózárokhoz és centrifugálszivattyúkhoz való csatlakoztatásához. A polietilén cső vastag fala azonban gyakran hézagproblémát okoz. Amikor egy ostya vagy füles típusú pillangószelep kinyílik, a belső tárcsa kifelé lendül. Ha a csőfal túl vastag, a tárcsa nekiütközik a műanyagnak, ami megakadályozza, hogy a szelep teljesen kinyíljon, és megsérüljön a tárcsa széle. Ennek enyhítésére fel kell szerelni egy pillangószelep távtartót, vagy speciálisan ferde karimaadaptert kell használni, amely biztosítja a szükséges belső hézagot a szelepmechanizmus számára.
Dupla menetes vízszelepek beszerelése
A könnyű kereskedelmi és lakossági alkalmazások gyakran használnak kettős menetes sárgaréz vagy rozsdamentes acél szelepeket. Ha ezeket egy rugalmas műanyag vezetékhez szeretné csatlakoztatni, használjon tömörítési-meneti adaptereket. Kövesse az alábbi gyakorlati lépéseket:
Vágja le a cső négyzetét, és sorjázza le az éleket a sima behelyezés érdekében.
Csúsztassa a nyomóanyát és a markolatgyűrűt a csőre.
Határozottan nyomja be a csövet a nyomószerelvénybe, amíg a belső ütközőhöz nem illeszkedik.
Szíjkulcs segítségével húzza meg a nyomóanyát a gyártó által megadott nyomatékkal.
Helyezzen PTFE szalagot az adapter menetes végére.
Óvatosan csavarja rá a szelepet az adapterre, ügyelve arra, hogy ne csavarja keresztbe a fémet a műanyagra.
Végrehajtási kockázatok/csökkentés
A szelepek rögzítése jelenti a legsúlyosabb megvalósítási kockázatot. A polietilén cső soha nem viselheti el a nehézfém szelepek súlyát vagy működési nyomatékát. Amikor a technikus egy nagy kézikereket elforgat egy rögzítetlen szelepen, a nyomaték közvetlenül a műanyag karimára kerül, ami feszültségtörésekhez vezet. Minden nehéz gépészeti berendezéshez független beton tolóelemeket vagy acél támasztékokat kell biztosítania. A csövek csak a folyadékot hordozzák, a rendszerelemek szerkezeti terhelését soha.
Hogyan válasszuk ki a megfelelő HDPE csőcsatlakozási módot
Funkcióktól az eredményekig
A megfelelő csatlakozási mód kiválasztásához a szerelvény fizikai jellemzőit a kívánt működési eredményekhez kell igazítani. Ha rendszere gyakori karbantartást, alkatrészcserét vagy eltávolíthatóságot igényel, válasszon karimás csatlakozásokat. Ha gyors földalatti javításokat végez egy nedves árokban, ahol a fúziós berendezés nem működik, válasszon mechanikus kompressziós szerelvényeket belső merevítőkkel. Ha abszolút nulla szivárgásmentes átmenetre van szüksége egy megközelíthetetlen helyen vagy aktív szeizmikus zónában, válasszon gyárilag megmunkált átmeneti szerelvényeket.
Méretezhetőség és szerszámköltségek
A projekt költségvetése és a berendezések rendelkezésre állása nagymértékben befolyásolja a csatlakozási stratégiát. A karimaadapterekhez és a gyári átmenet-szerelvényekhez drága tőkefelszerelésre van szükség, beleértve a kalibrált tompahegesztőgépeket, az elektrofúziós processzorokat és a helyszíni generátorokat. Képzett, minősített kezelőkre is szükségük van. A mechanikus kompressziós szerelvények teljesen kiküszöbölik a szerszámozási költségeket. A telepítéshez csak szabványos kéziszerszámok szükségesek. A nagy átmérőjű mechanikus szerelvények egységköltsége azonban jóval meghaladja egy egyszerű műanyag csonk költségét. A mérnökök egyensúlyban tartják az előzetes szerszámköltségeket a hosszú távú anyagköltségekkel.
Megfelelőség és SDR-kompatibilitás
Minden csatlakozásnak meg kell felelnie a rendszer előírt nyomásértékének. A mechanikus szerelvényeket úgy gyártják, hogy megfeleljenek a szabványos méretarányoknak (SDR). Az SDR 11 csőhöz (160 psi névleges nyomásra) tervezett szerelvény a falvastagság különbsége miatt nem tömíti megfelelően az SDR 17 csőhöz (100 psi névleges érték). Mindig ellenőrizze, hogy a markolatgyűrűk, merevítők és nyomóanyák megfelelnek-e az adott csőhálózat pontos SDR- és üzemi nyomáskövetelményeinek.
Csatlakozási módok összehasonlítása
Csatlakozási mód
Legjobb használati eset
Szükséges szerszámok
Elsődleges előny
Karima adapterek
Ipari szelepek, acélcső átmenetek
Fúziós gép, nyomatékkulcs
Magas nyomású, könnyen eltávolítható
Mechanikus tömörítés
Földalatti javítás, kommunális víz
Szabványos kéziszerszámok
Gyors telepítés, nincs szükség áramellátásra
Gyári átmenet szerelvények
Kritikus infrastruktúra, megközelíthetetlen területek
Fúziós gép
Szivárgásmentes állandó tömítés
Menetes átmenetek
Kis átmérőjű vízvezeték, lakossági
Fúziós gép, csőkulcsok
Költséghatékony kis vonalakhoz
Következtetés
Mérje meg a pontos külső átmérőt (OD) és ellenőrizze a meglévő cső szabványos méretarányát (SDR), mielőtt átmeneti szerelvényeket rendelne.
Szerezzen be rozsdamentes acél belső merevítőket minden mechanikus nyomókötéshez, hogy megakadályozza a csőfal összeomlását erős tömszelence nyomás alatt.
Szereljen fel független beton- vagy acéltartókat minden nehéz szelephez és szivattyúhoz, hogy elszigetelje a mechanikai igénybevételt a műanyag karimáktól.
Kalibrálja a nyomatékkulcsokat, és alkalmazzon szigorú csillagmintás meghúzási sorrendet minden karimás csatlakozásnál, hogy biztosítsa a tömítés egyenletes összenyomását.
2005-ben alapították, A Fusing X integrálja a HDPE-szerelvények kutatás-fejlesztését, gyártását és értékesítését, 20 000 m⊃2-rel; gyártóüzem és egy hozzávetőleg 300 alkalmazottból álló csapat több mint 20 országban szolgálja ki az ügyfeleket. Terméklehetőségei kiterjednek a tompa fúziós szerelvényekre, az elektrofúziós szerelvényekre, a PE menetes szerelvényekre, a PPR csőrendszerekre és a testreszabott szerelvényekre, amelyek változatos csatlakozási lehetőségeket biztosítanak az önkormányzati, ipari és infrastrukturális csővezeték-projektekhez.
GYIK
K: Ragaszthat-e HDPE csövet PVC-hez Tangit vagy PVC cement segítségével?
V: Nem. A polietilén nagyon alacsony felületi energiával rendelkezik, és kémiailag ellenáll minden oldószernek, epoxinak és ragasztónak. A szabványos PVC cement nem olvasztja meg a műanyagot, és nem hoz létre kötést. A PVC-hez mechanikus tengelykapcsolókkal, karimás kötésekkel vagy menetes átmeneti szerelvényekkel kell csatlakoztatni.
K: Szükségem van belső merevítőre a HDPE csőhöz?
V: Igen. Amikor polietilént mechanikus nyomókötéssel, például gömbgrafitos vasba vagy acélba kötöző MJ adapter segítségével csatlakoztat, egy rozsdamentes acél belső merevítőt kell behelyeznie a belső átmérőbe. Ez megakadályozza, hogy a csőfal a mechanikus tömszelence nyomása alatt kúszzon vagy összeomoljon.
K: Használhatok PPR hegesztőgépet a HDPE és a PPR összekapcsolásához?
V: Nem. Ezek teljesen különböző polimerek, eltérő olvadásponttal és folyási indexekkel. Ha egy dugaszolóhegesztővel próbálják meg hővel összeolvasztani őket, az gyenge, nem megfelelő kötést eredményez, amely nyomás alatt meghibásodik. Menetes vagy karimás mechanikus átmeneteket kell használni.
K: Mi a legjobb módja a HDPE cső acélcsőhöz való csatlakoztatásának?
V: Nagynyomású vagy nagy átmérőjű alkalmazásoknál a legmegbízhatóbb módszer a karimaadapter összeolvasztása a műanyag csővel és a megfelelő acél karimához csavarozása fém hátgyűrűvel. Ez biztonságos, eltávolítható csatlakozást biztosít, amely kezeli a nagy üzemi igénybevételt.
K: Hogyan csatlakoztassa a HDPE csövet egy dupla menetes szelephez?
V: Használjon sárgaréz vagy rozsdamentes acél menetes betéttel rendelkező gyári átmeneti idomot, vagy használjon mechanikus kompressziós szerelvényt, amely illeszkedő menetekben végződik. Mindig vigyen fel PTFE szalagot a menetekre, és kerülje a túlhúzást, hogy elkerülje a műanyag alkatrészek megrepedését.
K: Miért szivárognak a HDPE karimás csatlakozások?
V: A szivárgások jellemzően a csavarok egyenetlen meghúzása a telepítés során, a megfelelő fém hátgyűrű használatának elmulasztása vagy a szeleptávtartó elhagyása miatt fordulnak elő, amikor a vastag műanyag csőfal zavarja a pillangószelep tárcsa működését.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori