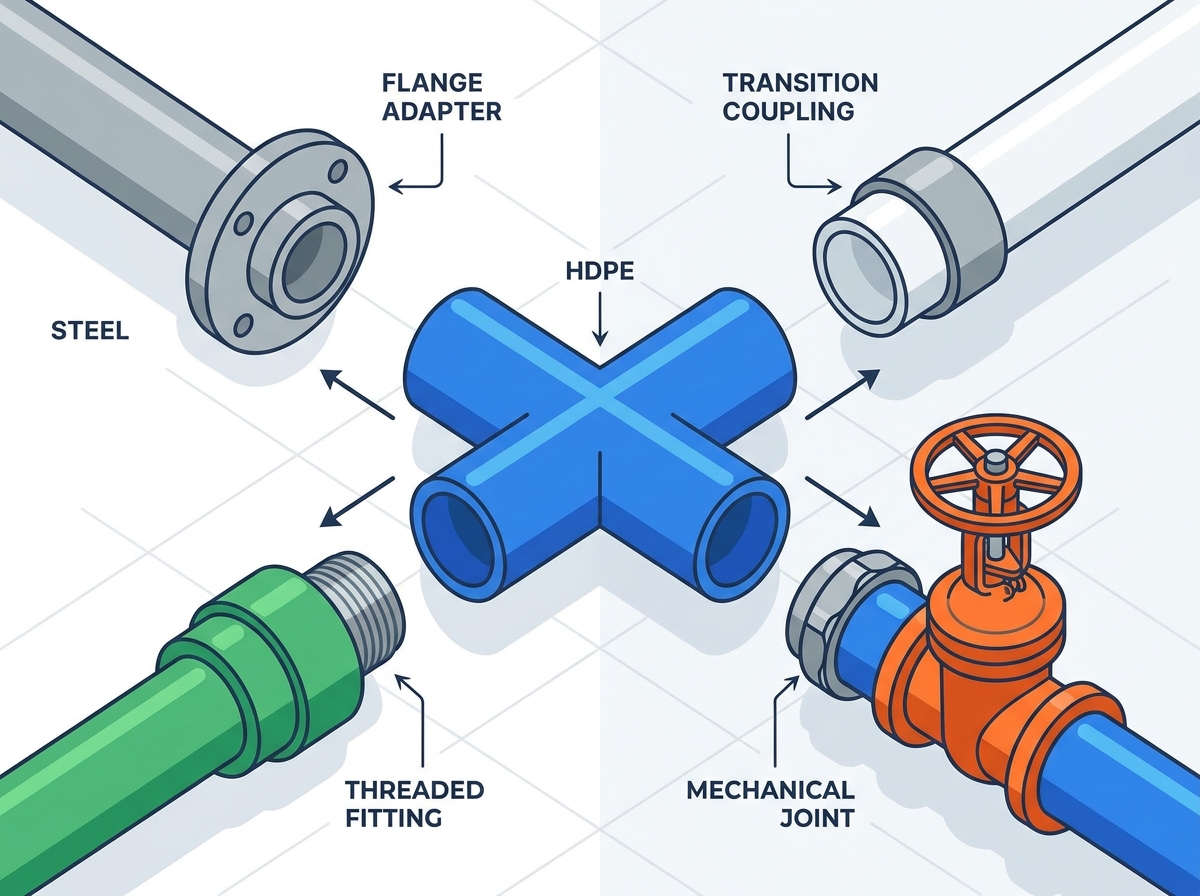
Høydensitetspolyetylen (HDPE) gir eksepsjonell holdbarhet og fleksibilitet for væskesystemer. Imidlertid gjør dens unike molekylære struktur sammenføyning med forskjellige og stive materialer til et hyppig feilpunkt i infrastruktur med blandet materiale. Å vite nøyaktig hvordan du kobler HDPE-rør til andre materialer dikterer den generelle systemintegriteten. Bruk av feilaktige tilkoblingsmetoder – for eksempel forsøk på å bruke kjemiske løsningsmidler eller feilaktig termisk fusjon – resulterer i katastrofale lekkasjer, kompromitterte trykkklassifiseringer og alvorlige kodebrudd. Denne veiledningen gir en teknisk evaluering av metodene som kreves for å koble HDPE til stål, PVC, PPR og mekaniske ventiler. Du vil lære de spesifikke fittings, mekaniske adaptere og implementeringsrammeverk som er nødvendige for å bygge lekkasjesikre, skalerbare rørnettverk.
Viktige takeaways
Kjemisk adhesjon er umulig: HDPE kan ikke sammenføyes med PVC-sement, Tangit, epoksy eller lim; alle koblinger til forskjellige materialer må være mekaniske eller bruke fabrikkbearbeidede overgangsfittings.
Innvendige avstivninger er obligatoriske: Når du kobler HDPE til mekaniske skjøter (som duktilt jern eller stål), må innvendige avstivninger av rustfritt stål settes inn i HDPE-røret for å forhindre at plasten kollapser under kompresjon.
Flensing er den industrielle standarden: For høytrykksforbindelser med stor diameter til ventiler, pumper og stålrør, gir HDPE-flensadaptere med metallstøtteringer den mest pålitelige, ikke-destruktive skjøten.
Termisk inkompatibilitet: HDPE kan ikke varmesveises direkte til PPR eller PVC på grunn av forskjellige polymerstrukturer og smeltepunkter; gjengede eller flensede mekaniske overganger er nødvendig.
Innholdsfortegnelse
Veksle
Nøkkelregler for tilkobling av HDPE til forskjellige materialer
Probleminnramming (suksesskriterier)
Å etablere en pålitelig forbindelse mellom forskjellige rørmaterialer krever streng mekanisk overholdelse. Du må opprettholde systemets totale trykkklassifisering, definert av Standard Dimension Ratio (SDR). Skjøten må også tilpasses den høye termiske ekspansjonskoeffisienten som er iboende til polyetylen. En vellykket overgangsskjøt absorberer lengdespenning uten å skjære eller kompromittere tetningen. Ingeniører velger beslag som bygger bro mellom fleksible plaster og stive metaller uten å skape et svakt ledd i væskenettverket. Når en rørledning går over fra en nedgravd plastledning til en eksponert stålmanifold, opplever koblingspunktet enorme skjærkrefter. Hvis overgangsbeslaget ikke kan håndtere trykkklassen eller den fysiske bevegelsen, svikter systemet.
Den molekylære barrieren og løsemiddelmyten
Feltteknikere prøver ofte å lime polyetylen ved å bruke standard VVS-lim. Denne tilnærmingen mislykkes totalt. Polyetylen har en ekstremt lav overflateenergi, som typisk måler rundt 31 dyn/cm. Det forblir kjemisk inert og motstår binding med eksterne midler. Tradisjonelle løsemidler som Tangit eller standard PVC-sement er avhengige av kjemisk smelting av røroverflaten for å danne en sveis. Fordi løsemidler ikke kan løse opp polyetylenmolekylkjeden, tørker limet ganske enkelt på overflaten og flaker av under minimalt trykk. Du må forlate kjemisk vedheft helt når du arbeider med dette materialet. Enhver entreprenør som påfører primer og lim på et polyetylenrør viser en grunnleggende misforståelse av polymervitenskap.
Ekspansjons- og sammentrekningsdynamikk
Polyetylen ekspanderer og trekker seg sammen betydelig mer enn stål, jern eller PVC når det utsettes for temperatursvingninger. En lang serie med plastrør vokser flere tommer under høy sommervarme og krymper under vinterfrysing. Stive forbindelser bærer hovedtyngden av denne bevegelsen. Hvis du forankrer et fleksibelt rør direkte til en stiv stållinje uten å ta hensyn til termisk bevegelse, vil de resulterende skjærkreftene bryte overgangspunktet. Mekaniske skjøter må tillate lett avbøyning. Alternativt krever systemet konstruerte ekspansjonsløkker for å dempe direkte belastning på beslagene.
Termiske ekspansjonshastigheter for vanlige rørmaterialer
Materiale
Ekspansjonshastighet (in/100ft/10°F)
Fleksibilitetsvurdering
Polyetylen med høy tetthet
0,80 - 1,20
Høy
Polyvinylklorid (PVC)
0,30 - 0,40
Lav
Karbonstål
0,07 - 0,08
Stiv
Duktilt jern
0,07 - 0,08
Stiv
Beste tilkoblingsmetoder for HDPE-rør
Flenstilkoblinger
Flensering er fortsatt den mest robuste metoden for industrielle overganger. Denne tilnærmingen bruker en flensadapter, vanligvis kalt en stubbeende. Du smelter stubbenden direkte til hovedrøret ved hjelp av standard termisk fusjon. En slip-on metallstøttering sitter bak plastflaten. Denne metallringen boltes direkte til standard ANSI- eller DIN-flenser på det motsatte materialet. Plastflaten fungerer som sin egen pakning mot den parrende overflaten, selv om elastomere pakninger ofte legges til for høytrykksapplikasjoner. Flenser gir en sikker, lett avtagbar skjøt for vedlikehold. De dominerer vannbehandlingsanlegg, gruvedrift og tunge industrianlegg der rør med stor diameter krysser tungt maskineri. Støtteringer kommer i innviklet duktilt jern for standardapplikasjoner eller flatt rustfritt stål for svært korrosive miljøer.
Mekaniske kompresjonsfittings
For rør med liten til middels diameter tilbyr mekaniske kompresjonsfittings rask, verktøyfri installasjon. Disse beslagene er avhengige av en kombinasjon av interne komponenter for å sikre skjøten. En O-ring gir den vanntette forseglingen mot rørveggen. En spesialisert gripering, ofte laget av tenner av polyacetal eller rustfritt stål, biter seg inn i den ytre overflaten av plasten for å forhindre uttrekking. Når du strammer den ytre kompresjonsmutteren, tvinger den de interne komponentene sammen, og låser røret på plass. Disse beslagene fungerer usedvanlig godt for underjordiske reparasjoner og kommunale servicelinjer. Feltmannskaper favoriserer dem fordi de ikke trenger elektrisitet eller tungt fusjonsutstyr i våte, gjørmete skyttergraver.
Overgangsbeslag
Fabrikkmonterte overgangsbeslag gir en permanent, null-lekkasjeløsning. Produsenter maskinerer disse komponentene i et kontrollert miljø, ofte ved hjelp av en overstøpingsprosess. Den ene enden har en standard polyetylen-tapp klar for støtfusjon eller elektrofusjon. Den motsatte enden har en gjenget, rillet eller sveiset metall- eller PVC-forbindelse. Fordi overgangen mellom plasten og det ulikt materiale skjer på fabrikken under høyt trykk og varme, faller risikoen for feltfeil nær null. Disse beslagene gjennomgår streng uttrekksmotstandstesting før forsendelse. De betjener kritisk infrastruktur der fremtidig tilgang forblir begrenset, for eksempel under veier eller innkapslet i betonghvelv.
Electrofusion and Butt Fusion (The Baseline)
Termisk fusjon står som den absolutte standarden for sammenføyning av polyetylen til seg selv. Butt fusion smelter endene av to rør og presser dem sammen for å danne en monolittisk skjøt. Elektrofusjon bruker en armatur med innebygde varmespiraler for å smelte røret utvendig og innsiden av røret samtidig. Dette krever at røret skrapes for å fjerne oksidasjonslaget før fusjon. Mens disse metodene skaper skjøter sterkere enn selve røret, kan de ikke krysse over til forskjellige materialer. Du kan ikke smelte polyetylen til stål, PVC eller PPR. Fusjonsteknikker tjener kun til å feste nødvendige overgangsadaptere til hovedledningen.
Hvordan koble HDPE-rør til stål eller duktilt jern
Evaluering Dimensjoner
Å koble fleksibel plast til tungmetall krever evaluering av det spesifikke bruksmiljøet. Industrielle høytrykksapplikasjoner krever stive, boltede forbindelser som tåler kraftige vibrasjoner og vannslag. Kommunale vannledninger prioriterer ofte installasjonshastighet og fleksibilitet i jordsetningen. Ditt valg mellom flensing og mekanisk skjøt avhenger sterkt av rørdiameter, driftstrykk og om skjøten sitter over bakken eller er nedgravd i en grøft.
Flensadaptere og støtteringer
Sammensmelting av en flensadapter til polyetylen krever presisjon. Følg disse nøyaktige trinnene for en sikker stål-til-plast-forbindelse:
Skyv metallstøtteringen på røret før du starter fusjonsprosessen.
Rengjør rørendene og stubbenden med 90 % isopropylalkohol.
Sikring av stumpenden til røret ved hjelp av en kalibrert butt fusion maskin.
La skjøten avkjøles helt under trykk i henhold til produsentens retningslinjer.
Juster boltehullene på støtteringen med den sammenfallende stålflensen, og kontroller gapstoleransene.
Sett inn en kompatibel EPDM- eller Nitril-pakning mellom plastflaten og stålflaten.
Sett på bolter, skiver og muttere, og stram dem for hånd først.
Trekk til boltene til spesifikasjonene ved hjelp av en kalibrert momentnøkkel i et stjernemønster.
Momentspesifikasjoner dikterer suksessen til leddet. Du må stramme boltene ved hjelp av en krysstiltrekkingssekvens. Dette sikrer jevn trykkfordeling over plastflaten. Ujevnt dreiemoment forårsaker mikrobrudd i stubbenden og fører til umiddelbare lekkasjer under trykk.
Standard retningslinjer for dreiemoment for polyetylenflenser
Nominell rørstørrelse (tommer)
Boltdiameter (tommer)
Anbefalt dreiemoment (ft-lbs)
2' - 4'
5/8'
25 - 40
6' - 8'
3/4'
60 - 90
10' - 12'
7/8'
90 - 120
Mekanisk skjøt (MJ) adaptere og innvendige stivere
Når du kobler til duktilt jern ved hjelp av en mekanisk skjøt under AWWA C906-standarder, møter du en unik fysisk utfordring. Den tunge jernkjertelen komprimerer en gummipakning mot utsiden av plastrøret. Over tid fører den konstante kompresjonen til at plasten kryper eller kollapser innover. Du må sette inn en innvendig avstivning av rustfritt stål i rørets indre diameter (ID) før du monterer skjøten. Avstivningen gir stiv intern støtte, slik at den mekaniske pakningen kan komprimere pakningen uten å knuse rørveggen. Å hoppe over dette trinnet garanterer en fremtidig utblåsning. Avstivningen må samsvare med den nøyaktige SDR av røret for å passe riktig.
Gjengede overgangsbeslag
For bruk med mindre diameter under fire tommer tilbyr gjengede overganger en praktisk løsning. Disse fabrikkbearbeidede beslagene har en gjenget ende av stål og en tappende av plast. Du smelter tappen til hovedledningen og trer stålenden inn i den eksisterende metallinfrastrukturen. Påfør alltid kraftig PTFE-tape eller en godkjent gjengetetningsmasse på metallgjengene. Vær oppmerksom på NPT versus BSPT trådstandarder for å sikre kompatibilitet. Unngå overstramming, ettersom for stort dreiemoment skader den interne fabrikktetningen til overgangsbeslaget. Bruk to skiftenøkler: en for å holde overgangsbeslagets kropp stødig, og en for å snu det tilhørende metallrøret.
Implementeringsrisiko
Sammenføyning av metall og plast introduserer spesifikke risikoer. Galvanisk korrosjon truer stålsiden hvis fuktighet og ulike metaller samhandler. Bruk belagte støtteringer eller rustfritt stål i korrosive miljøer. Termisk ekspansjon utgjør en annen stor risiko. Når plasten ekspanderer og skyver mot det stive stålankerpunktet, multipliseres skjærkreftene. Installer overgangsskjøten på et sted som tillater liten bevegelse, eller bruk konstruerte rørføringer for å lede ekspansjonen bort fra forbindelsen.
Hvordan koble HDPE-rør til PVC
Probleminnramming
Sammenføyning av fleksibel, ikke-limbar polyetylen til stiv, løsemiddelsveiset PVC er en vanlig utfordring i underjordisk vanning og kommunale vannsystemer. Du kan ikke stole på kjemiske bindinger. Forbindelsen bygger bro mellom to helt forskjellige produksjonsstandarder og materialegenskaper. Løsningen krever mekaniske gripemekanismer som tar hensyn til små variasjoner i ytre dimensjoner samtidig som den opprettholder en vanntett forsegling under varierende jordtrykk.
Mekaniske koblinger (koblinger i kommodestil)
Boltede mekaniske koblinger, ofte referert til som koblinger i Dresser-stil, gir en utmerket metode for sammenføyning av disse forskjellige plastene. Disse koblingene har en sentral hylse og to boltede enderinger som komprimerer gummipakninger mot rørveggene. Når du bruker disse koblingene, må du verifisere utvendig diameter (OD) kompatibilitet. PVC følger ofte Iron Pipe Size (IPS) standarder, mens noen polyetylenlinjer følger Copper Tube Size (CTS) eller metrisk dimensjonering. Sørg for at koblingen du velger passer til den spesifikke OD-en til begge rørene. Hvis dimensjonene avviker vesentlig, må du bruke en trinnvis overgangskobling. Trekk alltid til medfølgende kjertler til produsentens eksakte spesifikasjoner for å forhindre ekstrudering av pakningen.
Flensforbindelser for PVC-til-HDPE
For sikre, høytrykks- og avtakbare skjøter forblir flensing svært effektiv. Du installerer en løsemiddelsveiset klasse 150 PVC-flens på den stive siden av systemet. På den fleksible siden smelter du sammen en standard ende og bakring. Bolt de to flensene sammen med en passende elastomer pakning mellom. Denne metoden eliminerer risikoen for uttrekkskrefter som skiller rørene og gir et rent overgangspunkt inne i pumpehus eller ventilhvelv.
Gjengede tilkoblinger
Gjengeforbindelser fungerer godt for vanningslinjer med liten diameter og vannledninger til boliger. Den mest pålitelige tilnærmingen bruker en hanngjenget Schedule 80 PVC-tilpasningsgjenging inn i en hunngjenget overgangsfitting på polyetylensiden. Overgangsbeslaget skal ha en forsterket metallring rundt innvendige gjenger for å hindre ekspansjon. Påfør kraftig PTFE-tape på PVC-gjengene. Gjengetetningsmidler må være kjemisk kompatible med begge plastene for å unngå nedbryting av materialet.
Implementeringsrisiko
Overstramming er fortsatt den primære årsaken til feil i gjengede plastskjøter. Ved å tvinge en stiv PVC- hanngjenger for dypt inn i en mykere innvendig plastgjenge deformeres forbindelsen. Omvendt vil det å tre en metallhankobling inn i en PVC-hunfitting ofte knekke den stive PVC. Stram alltid skjøten for hånd først, og bruk deretter ikke mer enn en til to hele omdreininger med en stroppnøkkel. Bruk aldri taggete rørnøkler på plastfittings, da tennene stanser materialet og skaper spenningsstige.
Hvordan koble HDPE-rør til PPR
Adressering av sveisemaskinens misforståelse
En vedvarende misforståelse i feltet er at teknikere kan bruke en standard PPR socket sveisemaskin for å varmesmelte polyetylen og PPR sammen. Dette er grunnleggende feil. Mens begge materialene er termoplaster, har de vidt forskjellige polymerstrukturer, smeltepunkter og smeltestrømindekser. PPR smelter rundt 260°C, mens polyetylen smelter mellom 200°C og 220°C. Forsøk på å smelte dem sammen skaper et overfladisk bånd som knuses under minimalt press. Du kan ikke sveise disse to materialene direkte. Alle forbindelser mellom dem må være mekaniske.
Gjengede mekaniske overganger
Standardtilnærmingen for sammenføyning av disse systemene er avhengig av gjengede overgangsbeslag. På PPR-siden sveiser du en standard PPR-til-metall gjenget adapter, vanligvis med en messinginnsats. På polyetylensiden smelter du en tilsvarende overgangsbeslag. Deretter trer du de to metallinnsatsene sammen med PTFE-tape. Denne metoden isolerer de to plastene, og er helt avhengig av den mekaniske styrken til trådene i messing eller rustfritt stål for å opprettholde systemets integritet.
Flenstilkoblinger for PPR-systemer
Kommersielle VVS-systemer krever ofte overganger med større diameter der gjengede beslag blir upraktiske. I disse scenariene gir flensforbindelser nødvendig skala. Du sveiser en PPR-flensadapter til varmtvannssiden og en polyetylenflensadapter til kaldtvannssiden. Bolting av dem sammen med en høykvalitets EPDM-pakning sikrer en lekkasjesikker overgang som håndterer volumetriske strømningskrav til kommersielle kjelerom og kjøleanlegg.
Evalueringsdimensjoner (temperaturvurderinger)
Temperaturgradienter dikterer suksessen til denne overgangen. PPR er konstruert spesielt for høytemperatur varmtvannsapplikasjoner. Standard polyetylen brytes raskt ned når det utsettes for vedvarende høye temperaturer. Med mindre du bruker polyetylen med forhøyet temperatur (PE-RT), må tilkoblingspunktet ta hensyn til termisk nedbrytning. Sørg for at overgangen skjer på et punkt i systemet der vanntemperaturen faller innenfor de sikre driftsgrensene for polyetylenrøret.
Hvordan koble HDPE-rør til ventiler og pumper
Probleminnramming
Å koble dynamisk, vibrerende mekanisk utstyr til et fleksibelt rørsystem introduserer alvorlig mekanisk påkjenning. Pumper genererer høyfrekvente vibrasjoner, og store ventiler skaper plutselige trykktopper under drift. Forbindelsen må isolere plastrøret fra disse ødeleggende kreftene uten å forårsake flensforvrengning eller utmatting i leddene. Feil ventilforbindelser fører til avkuttede studsender og katastrofal oversvømmelse i mekaniske rom.
Flensadaptere for industrielle ventiler
Flensadaptere fungerer som industristandarden for tilkobling av fleksible rør til spjeldventiler, portventiler og sentrifugalpumper. Imidlertid skaper den tykke veggen av polyetylenrør ofte et klaringsproblem. Når en sommerfuglventil i wafer- eller lugstil åpnes, svinger den indre skiven utover. Hvis rørveggen er for tykk, treffer skiven plasten, og hindrer ventilen i å åpne seg helt og skader skivekanten. For å dempe dette, må du installere et spjeldventilavstandsstykke eller bruke en spesielt skrå flensadapter som gir den nødvendige innvendige klaringen til ventilmekanismen.
Installere dobbeltgjengede vannventiler
Lette kommersielle og boligapplikasjoner bruker ofte dobbeltgjengede ventiler av messing eller rustfritt stål. For å koble disse til en fleksibel plastlinje, bruk kompresjon-til-gjenge-adaptere. Følg disse praktiske trinnene:
Klipp røret firkantet og avgrad kantene for å sikre en jevn innføring.
Skyv kompresjonsmutteren og griperingen på røret.
Skyv røret godt inn i kompresjonsbeslaget til det sitter mot den innvendige stopperen.
Stram kompresjonsmutteren til produsentens spesifiserte moment ved hjelp av en stroppnøkkel.
Påfør PTFE-tape på den gjengede enden av adapteren.
Tre forsiktig ventilen på adapteren, og pass på at du ikke krysser metallet på plasten.
Implementeringsrisiko/redusering
Ventilforankring representerer den mest alvorlige implementeringsrisikoen. Polyetylenrør må aldri tåle vekten eller driftsmomentet til tungmetallventiler. Når en tekniker dreier et stort håndhjul på en uforankret ventil, overføres dreiemomentet direkte til plastflensen, noe som fører til spenningsbrudd. Du må sørge for uavhengige betongstøtblokker eller stålstøtter for alt tungt mekanisk utstyr. Rørene skal bare bære væsken, aldri den strukturelle belastningen av systemkomponentene.
Hvordan velge riktig HDPE-rørtilkoblingsmetode
Funksjoner-til-utfall
Å velge riktig tilkoblingsmetode krever å tilpasse de fysiske egenskapene til beslaget med ønsket driftsresultat. Hvis systemet ditt krever hyppig vedlikehold, utskifting av komponenter eller fjerning, velg flensforbindelser. Hvis du utfører raske underjordiske reparasjoner i en våt grøft der fusjonsutstyr ikke kan fungere, velg mekaniske kompresjonsfittings med innvendige avstivninger. Hvis du trenger en absolutt nulllekkasjeovergang på et utilgjengelig sted eller aktiv seismisk sone, velg fabrikkbearbeidede overgangsbeslag.
Skalerbarhet og verktøykostnader
Prosjektbudsjetter og utstyrstilgjengelighet påvirker tilkoblingsstrategien i stor grad. Flensadaptere og fabrikkovergangsfittings krever dyrt kapitalutstyr, inkludert kalibrerte støtfusjonsmaskiner, elektrofusjonsprosessorer og generatorer på stedet. De krever også opplærte, sertifiserte operatører. Mekaniske kompresjonsfittings eliminerer verktøykostnadene helt. De krever kun standard håndverktøy for installasjon. Imidlertid overstiger kostnaden per enhet for mekaniske beslag med stor diameter langt kostnadene for en enkel plaststubbende. Ingeniører balanserer på forhånd verktøykostnader mot langsiktige materialkostnader.
Samsvar og SDR-kompatibilitet
Hver tilkobling må samsvare med systemets nødvendige trykkklassifisering. Mekaniske beslag er produsert for å imøtekomme spesifikke standard dimensjonsforhold (SDR). En fitting designet for SDR 11-rør (klassifisert for 160 psi) vil ikke tette ordentlig på SDR 17-rør (klassifisert for 100 psi) på grunn av forskjellen i veggtykkelse. Kontroller alltid at griperingene, avstivningene og kompresjonsmutrene samsvarer med de nøyaktige SDR- og driftstrykkkravene til ditt spesifikke rørnettverk.
Sammenligning av tilkoblingsmetoder
Tilkoblingsmetode
Beste brukstilfelle
Nødvendig verktøy
Primær fordel
Flensadaptere
Industriventiler, stålrøroverganger
Fusjonsmaskin, momentnøkkel
Høy trykkklassifisering, lett å fjerne
Mekanisk kompresjon
Underjordiske reparasjoner, kommunalt vann
Standard håndverktøy
Rask installasjon, ingen strøm nødvendig
Fabrikkovergangsbeslag
Kritisk infrastruktur, utilgjengelige områder
Fusjonsmaskin
Nulllekkasje permanent tetning
Gjengede overganger
VVS med liten diameter, bolig
Fusjonsmaskin, rørnøkler
Kostnadseffektivt for små linjer
Konklusjon
Mål den nøyaktige ytre diameteren (OD) og verifiser standard dimensjonsforhold (SDR) til ditt eksisterende rør før du bestiller overgangsfittings.
Skaff innvendige avstivninger i rustfritt stål for eventuelle mekaniske kompresjonsskjøter for å forhindre at rørveggen kollapser under kraftig pakningstrykk.
Installer uavhengige betong- eller stålstøtter for alle tunge ventiler og pumper for å isolere mekanisk påkjenning fra plastflensene.
Kalibrer momentnøklene og bruk en streng stjernemønsterstramming for alle flensforbindelser for å sikre jevn pakningskomprimering.
Grunnlagt i 2005, Fusing X integrerer FoU, produksjon og salg av HDPE-beslag, støttet av en 20 000 m² produksjonsanlegg og et team på ca. 300 ansatte som betjener kunder i mer enn 20 land. Produktegenskapene dekker støtfusjonsfittings, elektrofusjonsfittings, PE-gjengede fittings, PPR-rørsystemer og tilpassede fittings, og gir varierte tilkoblingsmuligheter for kommunale, industrielle og infrastrukturelle rørprosjekter.
FAQ
Spørsmål: Kan du lime HDPE-rør til PVC ved å bruke Tangit eller PVC-sement?
A: Nei. Polyetylen har svært lav overflateenergi og motstår kjemisk alle løsemidler, epoksy og lim. Standard PVC-sement vil ikke smelte plasten for å danne en binding. Du må koble den til PVC ved hjelp av mekaniske koblinger, flensforbindelser eller gjengede overgangsbeslag.
Spørsmål: Trenger jeg en intern avstivning for HDPE-rør?
A: Ja. Hver gang du kobler til polyetylen ved hjelp av en mekanisk kompresjonsskjøt, for eksempel en MJ-adapter som bindes til duktilt jern eller stål, må du sette inn en innvendig avstivning av rustfritt stål i den indre diameteren. Dette forhindrer at rørveggen kryper eller kollapser under trykket fra den mekaniske pakningen.
Spørsmål: Kan jeg bruke en PPR-sveisemaskin for å slå sammen HDPE og PPR?
A: Nei. Dette er helt forskjellige polymerer med distinkte smeltepunkter og smelteflytindekser. Forsøk på å varmesmelte dem sammen med en muffesveiser resulterer i en svak, ikke-kompatibel skjøt som svikter under trykk. Du må bruke gjengede eller flensede mekaniske overganger.
Spørsmål: Hva er den beste måten å koble HDPE-rør til stålrør?
A: For applikasjoner med høyt trykk eller stor diameter er det den mest pålitelige metoden å smelte sammen en flensadapter til plastrøret og bolte den til en tilsvarende stålflens med en metallstøttering. Dette gir en sikker, avtagbar skjøt som håndterer høy driftsbelastning.
Spørsmål: Hvordan kobler du HDPE-rør til en dobbeltgjenget ventil?
A: Bruk en overgangsbeslag fra fabrikken med gjengeinnsats i messing eller rustfritt stål, eller bruk en mekanisk kompresjonskobling som ender i matchende gjenger. Påfør alltid PTFE-tape på gjengene og unngå overstramming for å unngå sprekkdannelser i plastkomponentene.
Spørsmål: Hvorfor lekker HDPE-flensforbindelser?
A: Lekkasjer oppstår vanligvis på grunn av ujevn boltemoment under installasjon, manglende bruk av en riktig metallstøttering, eller utelatelse av en ventilavstandsholder når den tykke plastrørveggen forstyrrer driften av en spjeldventilskive.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori