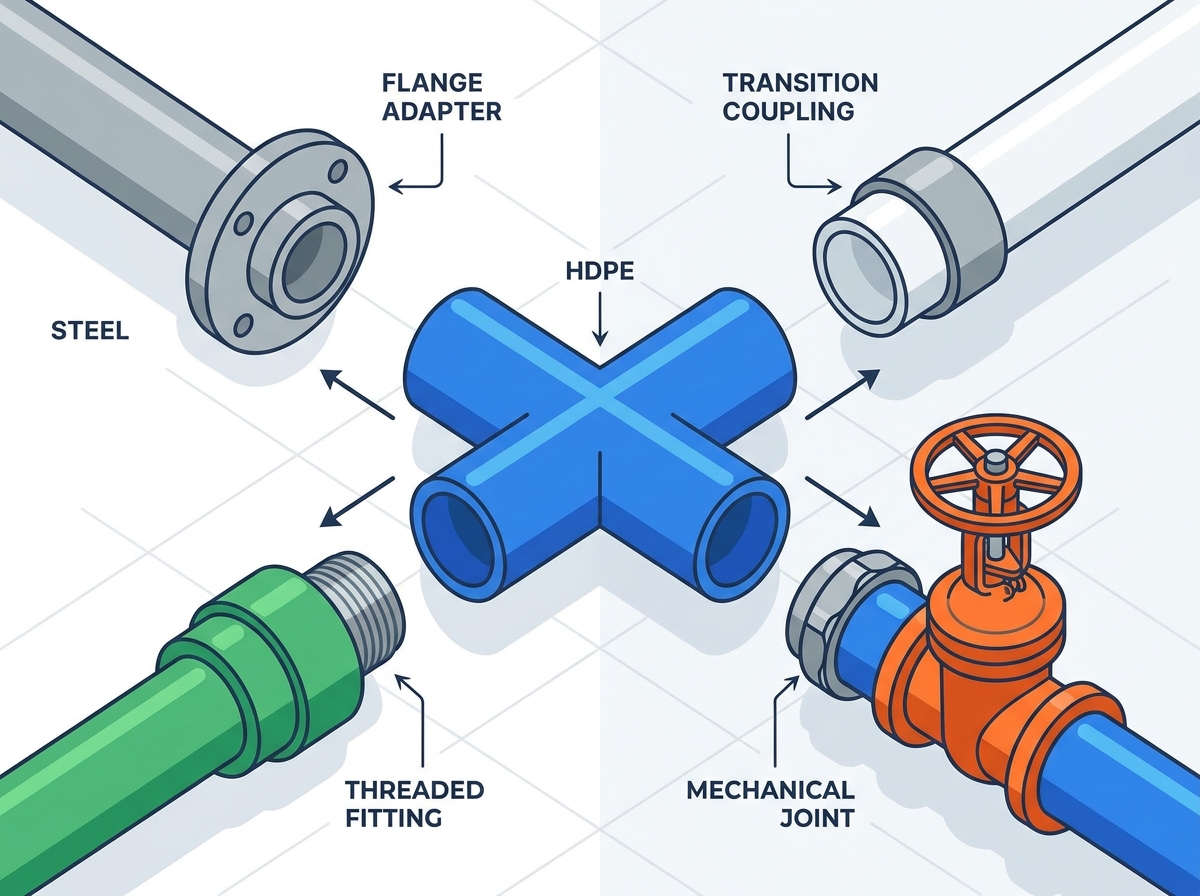
Polietilena de înaltă densitate (HDPE) oferă durabilitate și flexibilitate excepționale pentru sistemele de fluide. Cu toate acestea, structura sa moleculară unică face ca îmbinarea acestuia cu materiale diferite și rigide să fie un punct frecvent de defecțiune în infrastructura cu materiale mixte. Știind exact modul de conectare a conductei HDPE la alte materiale dictează integritatea generală a sistemului. Utilizarea unor metode de conectare necorespunzătoare, cum ar fi încercarea de a utiliza solvenți chimici sau fuziunea termică nepotrivită, are ca rezultat scurgeri catastrofale, valori de presiune compromise și încălcări severe ale codului. Acest ghid oferă o evaluare tehnică a metodelor necesare pentru a îmbina HDPE la oțel, PVC, PPR și supape mecanice. Veți învăța fitingurile specifice, adaptoarele mecanice și cadrele de implementare necesare pentru a construi rețele de conducte etanșe, scalabile.
Recomandări cheie
Aderența chimică este imposibilă: HDPE nu poate fi îmbinat cu ciment PVC, Tangit, materiale epoxidice sau cleiuri; toate conexiunile la materiale diferite trebuie să fie mecanice sau să utilizeze fitinguri de tranziție prelucrate din fabrică.
Rigidizările interne sunt obligatorii: Când conectați HDPE la îmbinări mecanice (cum ar fi fonta ductilă sau oțel), rigidizările interne din oțel inoxidabil trebuie introduse în conducta HDPE pentru a preveni prăbușirea plasticului sub compresie.
Flanșarea este standardul industrial: pentru conexiuni de înaltă presiune, cu diametru mare la supape, pompe și țevi de oțel, adaptoarele de flanșă HDPE cu inele de suport metalice oferă cea mai fiabilă îmbinare nedistructivă.
Incompatibilitate termică: HDPE nu poate fi sudat direct la căldură cu PPR sau PVC din cauza structurilor polimerice și punctelor de topire diferite; sunt necesare tranziții mecanice filetate sau cu flanșe.
Cuprins
Comutați
Reguli cheie pentru conectarea HDPE la diferite materiale
Încadrarea problemelor (criterii de succes)
Stabilirea unei conexiuni fiabile între diferite materiale de conducte necesită o conformitate mecanică strictă. Trebuie să mențineți presiunea nominală generală a sistemului, definită de raportul de dimensiuni standard (SDR). Îmbinarea trebuie să găzduiască și coeficientul ridicat de dilatare termică inerent polietilenei. O îmbinare de tranziție reușită absoarbe stresul longitudinal fără a forfecare sau a compromite etanșarea. Inginerii selectează fitinguri care reduc decalajul dintre materialele plastice flexibile și metalele rigide, fără a crea o legătură slabă în rețeaua de fluide. Când o conductă trece de la o conductă principală de plastic îngropată la un colector de oțel expus, punctul de conectare suferă forțe de forfecare masive. Dacă fitingul de tranziție nu poate gestiona clasa de presiune sau mișcarea fizică, sistemul eșuează.
Bariera moleculară și mitul solventului
Tehnicienii de teren încearcă adesea să lipească polietilena folosind adezivi standard pentru instalații sanitare. Această abordare eșuează complet. Polietilena posedă o energie de suprafață extrem de scăzută, măsurând de obicei în jur de 31 de dine/cm. Rămâne inert din punct de vedere chimic și rezistă lipirii cu agenți externi. Solvenții tradiționali precum Tangit sau cimentul PVC standard se bazează pe topirea chimică a suprafeței țevii pentru a forma o sudură. Deoarece solvenții nu pot dizolva lanțul molecular de polietilenă, lipiciul pur și simplu se usucă la suprafață și se desprinde sub presiune minimă. Trebuie să abandonați complet aderența chimică atunci când lucrați cu acest material. Orice antreprenor care aplică grund și lipici pe o țeavă de polietilenă demonstrează o neînțelegere fundamentală a științei polimerilor.
Dinamica de expansiune și contracție
Polietilena se extinde și se contractă mult mai mult decât oțelul, fierul sau PVC-ul atunci când este expusă la fluctuațiile de temperatură. O lungime lungă de țeavă de plastic crește câțiva centimetri în timpul căldurii de vară de vârf și se micșorează în timpul înghețului de iarnă. Conexiunile rigide poartă greul acestei mișcări. Dacă ancorați o țeavă flexibilă direct pe o linie rigidă de oțel fără a ține cont de mișcarea termică, forțele de forfecare rezultate fracturează punctul de tranziție. Îmbinările mecanice trebuie să permită o ușoară deformare. Alternativ, sistemul necesită bucle de expansiune proiectate pentru a atenua solicitarea directă asupra fitingurilor.
Ratele de expansiune termică ale materialelor comune de conducte
Material
Rata de expansiune (in/100ft/10°F)
Evaluare de flexibilitate
Polietilenă de înaltă densitate
0,80 - 1,20
Ridicat
Clorura de polivinil (PVC)
0,30 - 0,40
Scăzut
Oțel carbon
0,07 - 0,08
Rigid
Fontă ductilă
0,07 - 0,08
Rigid
Cele mai bune metode de conectare pentru conducta HDPE
Conexiuni cu flanșă
Flansarea rămâne cea mai robustă metodă pentru tranzițiile industriale. Această abordare utilizează un adaptor de flanșă, denumit în mod obișnuit un capăt de ștuț. Fuzionați capătul ștuț direct la conducta principală folosind fuziunea termică standard. În spatele feței din plastic se află un inel metalic alunecat. Acest inel metalic se fixează direct pe flanșe standard ANSI sau DIN pe materialul opus. Fața din plastic acționează ca o garnitură proprie împotriva suprafeței de îmbinare, deși garniturile elastomerice sunt adesea adăugate pentru aplicații de înaltă presiune. Flanșele asigură o îmbinare sigură, ușor demontabilă pentru întreținere. Ele domină stațiile de tratare a apei, operațiunile miniere și instalațiile industriale grele în care conductele de diametru mare se intersectează cu mașini grele. Inelele de suport vin din fontă ductilă contortă pentru aplicații standard sau din oțel inoxidabil plat pentru medii foarte corozive.
Fitinguri mecanice de compresie
Pentru conductele cu diametru mic până la mediu, fitingurile mecanice de compresie oferă o instalare rapidă, fără scule. Aceste fitinguri se bazează pe o combinație de componente interne pentru a asigura îmbinarea. Un inel O asigură etanșarea la apă pe peretele țevii. Un inel de prindere specializat, adesea realizat din poliacetal sau dinți din oțel inoxidabil, mușcă suprafața exterioară a plasticului pentru a preveni smulgerea. Pe măsură ce strângeți piulița de compresie exterioară, forțează componentele interne împreună, blocând țeava pe loc. Aceste fitinguri funcționează excepțional de bine pentru reparații subterane și linii de service municipale. Echipajele de teren le favorizează deoarece nu necesită electricitate sau echipamente grele de fuziune în tranșee umede și noroioase.
Fitinguri de tranziție
Fitingurile de tranziție asamblate din fabrică oferă o soluție permanentă, fără scurgeri. Producătorii prelucrează aceste componente într-un mediu controlat, folosind adesea un proces de supraturlare. Un capăt dispune de un ștuț standard din polietilenă gata pentru fuziune cap la cap sau electrofuziune. Capătul opus prezintă o conexiune din metal sau PVC filetat, canelat sau sudat. Deoarece tranziția dintre plastic și materialul diferit are loc în fabrică sub presiune ridicată și căldură, riscul de defecțiune a câmpului scade aproape de zero. Aceste fitinguri sunt supuse unor teste riguroase de rezistență la extragere înainte de expediere. Acestea servesc infrastructurii critice unde accesul viitor rămâne limitat, cum ar fi sub drumuri sau încadrate în bolți de beton.
Electrofuziune și fuziune cap la cap (linia de bază)
Fuziunea termică reprezintă standardul absolut pentru îmbinarea polietilenei cu ea însăși. Fuziunea cap la cap topește capetele a două țevi și le presează împreună pentru a forma o îmbinare monolitică. Electrofusion folosește un fiting cu serpentine de încălzire încorporate pentru a topi simultan exteriorul conductei și interiorul fitingului. Acest lucru necesită răzuirea țevii pentru a îndepărta stratul de oxidare înainte de fuziune. În timp ce aceste metode creează îmbinări mai puternice decât țeava în sine, ele nu pot trece la materiale diferite. Nu puteți fuziona polietilena cu oțel, PVC sau PPR. Tehnicile de fuziune servesc doar la atașarea adaptoarelor de tranziție necesare la linia principală.
Cum să conectați țeava HDPE la oțel sau fontă ductilă
Dimensiuni de evaluare
Conectarea plasticului flexibil la metale grele necesită evaluarea mediului de aplicare specific. Aplicațiile industriale de înaltă presiune necesită conexiuni rigide, cu șuruburi, care să reziste la vibrații severe și la loviturile de berbec. Liniile de apă municipale acordă prioritate adesea vitezei de instalare și flexibilității de decontare a solului. Alegerea dvs. între îmbinarea cu flanșă și îmbinarea mecanică depinde în mare măsură de diametrul țevii, presiunea de funcționare și dacă îmbinarea se află deasupra solului sau îngropată într-un șanț.
Adaptoare de flanșă și inele de sprijin
Fuzionarea unui adaptor de flanșă cu polietilenă necesită precizie. Urmați acești pași exacti pentru o conexiune sigură oțel-plastic:
Glisați inelul metalic de suport pe țeavă înainte de a începe procesul de fuziune.
Curăţaţi capetele ţevii şi capătul butuc cu alcool izopropilic 90%.
Fuzionați capătul butuc de țeavă folosind o mașină de topire cap la cap calibrată.
Lăsați îmbinarea să se răcească complet sub presiune, conform instrucțiunilor producătorului.
Aliniați găurile pentru șuruburi ale inelului de suport cu flanșa de oțel de împerechere, verificând toleranțele de gol.
Introduceți o garnitură compatibilă EPDM sau nitril între fața din plastic și fața din oțel.
Aplicați șuruburi, șaibe și piulițe, strângându-le inițial manual.
Strângeți șuruburile conform specificațiilor utilizând o cheie dinamometrică calibrată în model în stea.
Specificațiile cuplului dictează succesul îmbinării. Trebuie să strângeți șuruburile folosind o secvență de strângere în cruce. Acest lucru asigură o distribuție uniformă a presiunii pe suprafața din plastic. Cuplul neuniform provoacă micro-fracturi la capătul butucului și duce la scurgeri imediate sub presiune.
Ghid standard de cuplu pentru flanșe din polietilenă
Dimensiunea nominală a conductei (inci)
Diametrul șurubului (inci)
Cuplu recomandat (ft-lbs)
2' - 4'
5/8'
25 - 40
6' - 8'
3/4'
60 - 90
10' - 12'
7/8'
90 - 120
Adaptoare de îmbinare mecanică (MJ) și rigidizări interne
Când conectați la fontă ductilă folosind o îmbinare mecanică conform standardelor AWWA C906, vă confruntați cu o provocare fizică unică. Glanda grea de fier comprimă o garnitură de cauciuc pe exteriorul țevii de plastic. În timp, compresia constantă face ca plasticul să se strecoare sau să se prăbușească spre interior. Trebuie să introduceți o rigidizare interioară din oțel inoxidabil în diametrul interior (ID) al țevii înainte de asamblarea îmbinării. Rigidizatorul oferă suport intern rigid, permițând presetupei mecanice să comprima garnitura fără a zdrobi peretele conductei. Omiterea acestui pas garantează o viitoare explozie. Rigidizatorul trebuie să se potrivească exact cu SDR-ul țevii pentru a se potrivi corect.
Fitinguri de tranziție filetate
Pentru aplicații cu diametru mai mic sub patru inci, tranzițiile filetate oferă o soluție practică. Aceste fitinguri prelucrate din fabrică au un capăt filetat din oțel și un capăt din plastic. Contopești ștuțul la linia principală și introduci capătul de oțel în infrastructura metalică existentă. Aplicați întotdeauna bandă PTFE rezistentă sau un material de etanșare aprobat pe filetele metalice. Acordați atenție standardelor de filet NPT versus BSPT pentru a asigura compatibilitatea. Evitați strângerea excesivă, deoarece cuplul excesiv deteriorează etanșarea internă din fabrică a fitingului de tranziție. Folosiți două chei: una pentru a ține stabil corpul fitingului de tranziție și una pentru a întoarce țeava metalică de împerechere.
Riscuri de implementare
Îmbinarea metalului cu plasticul introduce riscuri specifice. Coroziunea galvanică amenință partea de oțel dacă umiditatea și metale diferite interacționează. Utilizați inele de suport acoperite sau feronerie din oțel inoxidabil în medii corozive. Dilatarea termică prezintă un alt risc major. Pe măsură ce plasticul se extinde și împinge împotriva punctului de ancorare din oțel rigid, forțele de forfecare se multiplică. Instalați îmbinarea de tranziție într-o locație care permite o mișcare ușoară sau utilizați ghidaje de țeavă proiectate pentru a direcționa expansiunea departe de conexiune.
Cum se conectează țeava HDPE la PVC
Problemă de încadrare
Îmbinarea polietilenei flexibile, nelipibile cu PVC rigid, sudat cu solvent, prezintă o provocare comună în sistemele de irigare subterană și de apă municipală. Nu te poți baza pe legături chimice. Conexiunea unește două standarde de fabricație și proprietăți ale materialelor complet diferite. Soluția necesită mecanisme mecanice de prindere care să țină cont de ușoare variații ale dimensiunilor exterioare, menținând în același timp o etanșare la apă sub presiunea solului fluctuantă.
Cuplaje mecanice (cuplaje tip dresser)
Cuplajele mecanice cu șuruburi, adesea denumite cuplaje în stil Dresser, oferă o metodă excelentă de îmbinare a acestor materiale plastice diferite. Aceste cuplaje au un manșon central și două inele de capăt cu șuruburi care comprimă garniturile de cauciuc pe pereții țevii. Când utilizați aceste cuplaje, trebuie să verificați compatibilitatea cu diametrul exterior (OD). PVC-ul urmează adesea standardele Iron Pipe Size (IPS), în timp ce unele linii de polietilenă urmează Copper Tube Size (CTS) sau dimensionarea metrică. Asigurați-vă că cuplajul pe care îl selectați se potrivește cu diametrul exterior specific al ambelor țevi. Dacă dimensiunile diferă semnificativ, trebuie să utilizați un cuplaj de tranziție în trepte. Strângeți întotdeauna glandele de ghidare conform specificațiilor exacte ale producătorului pentru a preveni extrudarea garniturii.
Conexiuni cu flanșe pentru PVC-HDPE
Pentru îmbinări sigure, de înaltă presiune și detașabile, flanșarea rămâne foarte eficientă. Instalați o flanșă PVC Clasa 150 sudată cu solvent pe partea rigidă a sistemului. Pe partea flexibilă, fuzionați un capăt standard și un inel de sprijin. Fixați cele două flanșe împreună cu o garnitură elastomerică adecvată între ele. Această metodă elimină riscul ca forțele de extragere să separă țevile și oferă un punct de tranziție curat în interiorul caselor de pompe sau al bolților cu supape.
Conexiuni filetate
Conexiunile filetate funcționează bine pentru linii de irigare cu diametru mic și conducte de apă rezidențiale. Cea mai fiabilă abordare utilizează un fiting din PVC Schedule 80 filetat tată într-un fiting de tranziție filetat mamă pe partea din polietilenă. Fitingul de tranziție ar trebui să aibă un inel metalic ranforsat în jurul filetelor mame pentru a preveni expansiunea. Aplicați bandă PTFE rezistentă pe firele din PVC. Sigilanții pentru filete trebuie să fie compatibili din punct de vedere chimic cu ambele materiale plastice pentru a evita degradarea materialului.
Riscuri de implementare
Strângerea excesivă rămâne cauza principală a defecțiunii îmbinărilor filetate din plastic. Forțarea unui filet tată din PVC rigid prea adânc într-un filet interior din plastic mai moale deformează conexiunea. Dimpotrivă, filetarea unui fiting tată metalic într-un fiting mamă din PVC sparge adesea PVC-ul rigid. Întotdeauna strângeți mai întâi îmbinarea manuală, apoi aplicați nu mai mult de una sau două ture complete cu o cheie cu bandă. Nu utilizați niciodată chei pentru țevi zimțate pe fitingurile din plastic, deoarece dinții îngroșează materialul și creează creșteri de tensiune.
Cum se conectează conducta HDPE la PPR
Abordarea concepției greșite a aparatului de sudură
O concepție greșită persistentă în domeniu este că tehnicienii pot folosi o mașină de sudură PPR standard pentru a termofuziona polietilena și PPR împreună. Acest lucru este fundamental incorect. În timp ce ambele materiale sunt termoplastice, ele posedă structuri polimerice, puncte de topire și indici de curgere a topiturii foarte diferiți. PPR se topește la aproximativ 260°C, în timp ce polietilena se topește între 200°C și 220°C. Încercarea de a le topi împreună creează o legătură superficială care se sparge sub presiune minimă. Nu puteți suda direct aceste două materiale. Toate conexiunile dintre ele trebuie să fie mecanice.
Tranziții mecanice filetate
Abordarea standard pentru îmbinarea acestor sisteme se bazează pe fitinguri de tranziție filetate. Pe partea PPR, sudați prin mufă un adaptor filetat standard PPR-metal, având de obicei o inserție din alamă. Pe partea din polietilenă, fuzionați un fiting de tranziție corespunzător. Apoi fileți cele două inserții metalice împreună folosind bandă PTFE. Această metodă izolează cele două materiale plastice, bazându-se în întregime pe rezistența mecanică a firelor de alamă sau oțel inoxidabil pentru a menține integritatea sistemului.
Conexiuni cu flanșe pentru sisteme PPR
Sistemele comerciale de instalații sanitare necesită adesea tranziții cu diametru mai mare, unde fitingurile filetate devin impracticabile. În aceste scenarii, îmbinările cu flanșe asigură scara necesară. Sudați un adaptor de flanșă PPR pe partea de apă caldă și un adaptor de flanșă din polietilenă pe partea de apă rece. Fixarea lor împreună cu o garnitură EPDM de înaltă calitate asigură o tranziție etanșă care face față cerințelor de debit volumetric ale camerelor de cazane comerciale și instalațiilor de răcire.
Dimensiuni de evaluare (evaluări de temperatură)
Gradienții de temperatură dictează succesul acestei tranziții. PPR este conceput special pentru aplicații cu apă caldă la temperatură înaltă. Polietilena standard se degradează rapid atunci când este expusă la temperaturi ridicate susținute. Cu excepția cazului în care utilizați polietilenă cu temperatură ridicată (PE-RT), punctul de conectare trebuie să țină cont de degradarea termică. Asigurați-vă că tranziția are loc într-un punct al sistemului în care temperaturile apei se încadrează în limitele de funcționare sigure ale țevii de polietilenă.
Cum să conectați țeava HDPE la supape și pompe
Problemă de încadrare
Conectarea echipamentelor mecanice dinamice, vibrante la un sistem de conducte flexibile, introduce solicitari mecanice severe. Pompele generează vibrații de înaltă frecvență, iar supapele mari creează vârfuri bruște de presiune în timpul funcționării. Conexiunea trebuie să izoleze conducta de plastic de aceste forțe distructive fără a provoca deformarea flanșei sau oboseala îmbinării. Conexiunile necorespunzătoare ale supapelor conduc la capete forfecate și inundații catastrofale în încăperile mecanice.
Adaptoare de flanșă pentru supape industriale
Adaptoarele cu flanșă servesc drept standard în industrie pentru conectarea țevilor flexibile la supape fluture, robinete și pompe centrifuge. Cu toate acestea, peretele gros al țevii de polietilenă creează adesea o problemă de spațiu liber. Când se deschide o supapă fluture tip napolitană sau cu ureche, discul intern se balansează spre exterior. Dacă peretele conductei este prea gros, discul lovește plasticul, împiedicând deschiderea completă a supapei și deteriorarea marginii discului. Pentru a atenua acest lucru, trebuie să instalați un distanțier al supapei fluture sau să utilizați un adaptor de flanșă special teșit, care oferă spațiul intern necesar pentru mecanismul supapei.
Instalarea supapelor de apă cu dublu filet
Aplicațiile comerciale și rezidențiale ușoare utilizează frecvent supape cu dublu filet din alamă sau din oțel inoxidabil. Pentru a le conecta la o linie flexibilă de plastic, utilizați adaptoare compresie-filet. Urmați acești pași practici:
Tăiați pătratul țevii și debavurați marginile pentru a asigura o inserție lină.
Glisați piulița de compresie și inelul de prindere pe țeavă.
Împingeți țeava ferm în fitingul de compresie până când se fixează pe opritorul intern.
Strângeți piulița de compresie la cuplul specificat de producător folosind o cheie cu bandă.
Aplicați bandă PTFE la capătul filetat al adaptorului.
Introduceți cu atenție supapa pe adaptor, asigurându-vă că nu treceți metalul pe plastic.
Riscuri de implementare/Atenuare
Ancorarea supapelor reprezintă cel mai sever risc de implementare. Țeava din polietilenă nu trebuie să suporte niciodată greutatea sau cuplul operațional al supapelor din metale grele. Când un tehnician rotește o roată de mână mare pe o supapă neancorată, cuplul se transferă direct pe flanșa de plastic, ceea ce duce la fracturi de tensiune. Trebuie să furnizați blocuri independente de împingere din beton sau suporturi din oțel pentru toate echipamentele mecanice grele. Conducta trebuie să transporte numai fluidul, niciodată sarcina structurală a componentelor sistemului.
Cum să alegeți metoda corectă de conectare a conductei HDPE
Caracteristici la rezultate
Selectarea metodei corecte de conectare necesită alinierea caracteristicilor fizice ale fitingului cu rezultatele operaționale dorite. Dacă sistemul dumneavoastră necesită întreținere frecventă, înlocuire a componentelor sau posibilitatea demontării, alegeți conexiuni cu flanșe. Dacă efectuați reparații rapide subterane într-un șanț umed unde echipamentul de fuziune nu poate funcționa, alegeți fitinguri mecanice de compresie cu rigidizări interne. Dacă aveți nevoie de o tranziție absolută fără scurgeri într-o locație inaccesibilă sau într-o zonă seismică activă, alegeți fitinguri de tranziție prelucrate din fabrică.
Scalabilitate și costuri de scule
Bugetele proiectului și disponibilitatea echipamentelor influențează puternic strategia de conectare. Adaptoarele cu flanșă și fitingurile de tranziție din fabrică necesită echipamente de capital scumpe, inclusiv mașini de topire cap la cap calibrate, procesoare de electrofuziune și generatoare la fața locului. De asemenea, au nevoie de operatori instruiți și certificați. Fitingurile mecanice de compresie elimină complet costurile cu sculele. Acestea necesită doar unelte de mână standard pentru instalare. Cu toate acestea, costul pe unitate al fitingurilor mecanice cu diametru mare depășește cu mult costul unui simplu capăt din plastic. Inginerii echilibrează costurile inițiale cu sculele cu cheltuielile pe termen lung cu materialele.
Conformitate și compatibilitate SDR
Fiecare conexiune trebuie să respecte presiunea nominală necesară a sistemului. Fitingurile mecanice sunt fabricate pentru a se potrivi cu anumite raporturi de dimensiuni standard (SDR). Un fiting proiectat pentru conducta SDR 11 (evaluată pentru 160 psi) nu se va etanșa corect pe conducta SDR 17 (evaluată pentru 100 psi) din cauza diferenței de grosime a peretelui. Verificați întotdeauna dacă inelele de prindere, rigidizările și piulițele de compresie corespund exact cerințelor SDR și de presiune de funcționare ale rețelei dvs. de conducte specifice.
Compararea metodelor de conectare
Metoda de conectare
Cel mai bun caz de utilizare
Unelte necesare
Avantajul principal
Adaptoare de flansa
Supape industriale, tranziții țevi de oțel
Mașină de fuziune, cheie dinamometrică
Presiune ridicată, ușor de îndepărtat
Compresie mecanică
Reparatii subterane, apa municipala
Unelte de mână standard
Instalare rapidă, nu necesită alimentare
Fitinguri de tranziție din fabrică
Infrastructură critică, zone inaccesibile
Mașină de fuziune
Etanșare permanentă fără scurgeri
Tranziții cu filet
Instalatii sanitare de diametru mic, rezidentiale
Mașină de fuziune, chei pentru țevi
Cost-eficient pentru linii mici
Concluzie
Măsurați exact diametrul exterior (OD) și verificați raportul de dimensiuni standard (SDR) al țevii existente înainte de a comanda fitinguri de tranziție.
Achiziționați rigidizări interioare din oțel inoxidabil pentru orice îmbinări mecanice de compresie pentru a preveni prăbușirea pereților conductei la presiunea puternică a presetupei.
Instalați suporturi independente din beton sau oțel pentru toate supapele și pompele grele pentru a izola solicitarea mecanică de la flanșele din plastic.
Calibrați-vă cheile dinamometrice și aplicați o secvență strictă de strângere cu model în stea pentru toate conexiunile cu flanșe pentru a asigura o compresie uniformă a garniturii.
Fondată în 2005, Fusing X integrează cercetarea și dezvoltarea, producția și vânzarea fitingurilor HDPE, susținute de o suprafață de 20.000 m² unitate de producție și o echipă de aproximativ 300 de angajați care deservesc clienții din peste 20 de țări. Capabilitățile produsului său acoperă fitinguri de fuziune cap la cap, fitinguri de electrofuziune, fitinguri filetate PE, sisteme de conducte PPR și fitinguri personalizate, oferind opțiuni de conectare diversificate pentru proiectele de conducte municipale, industriale și de infrastructură.
FAQ
Î: Puteți lipi țeava HDPE pe PVC folosind Tangit sau ciment PVC?
R: Nu. Polietilena are o energie de suprafață foarte scăzută și rezistă chimic tuturor solvenților, substanțelor epoxidice și cleiurilor. Cimentul PVC standard nu va topi plasticul pentru a forma o legătură. Trebuie să-l conectați la PVC folosind cuplaje mecanice, îmbinări cu flanșe sau fitinguri de tranziție filetate.
Î: Am nevoie de o rigidizare internă pentru conducta HDPE?
A: Da. Ori de câte ori conectați polietilenă folosind o îmbinare de compresie mecanică, cum ar fi un adaptor MJ care se leagă în fontă ductilă sau oțel, trebuie să introduceți un rigidizare interioară din oțel inoxidabil în diametrul interior. Acest lucru previne curgerea sau prăbușirea peretelui conductei sub presiunea presetupei mecanice.
Î: Pot folosi o mașină de sudură PPR pentru a îmbina HDPE și PPR?
R: Nu. Aceștia sunt polimeri complet diferiți, cu puncte de topire și indici de curgere a topiturii diferiți. Încercarea de a le fuziona la căldură împreună cu un sudor cu priză are ca rezultat o îmbinare slabă, neconformă, care se defectează sub presiune. Trebuie să utilizați tranziții mecanice filetate sau cu flanșe.
Î: Care este cel mai bun mod de a conecta țeava HDPE la țeava de oțel?
R: Pentru aplicații de înaltă presiune sau cu diametru mare, topirea unui adaptor de flanșă la țeava de plastic și fixarea acestuia la o flanșă de oțel corespunzătoare cu un inel de suport metalic este metoda cea mai fiabilă. Aceasta oferă o îmbinare sigură, detașabilă, care face față solicitărilor operaționale ridicate.
Î: Cum conectați țeava HDPE la o supapă cu filet dublu?
R: Utilizați un fiting de tranziție din fabrică cu o inserție filetată din alamă sau oțel inoxidabil sau utilizați un fiting mecanic de compresie care se termină cu filete potrivite. Aplicați întotdeauna bandă PTFE pe filete și evitați strângerea excesivă pentru a preveni crăparea componentelor din plastic.
Î: De ce curg conexiunile cu flanșă HDPE?
R: Scurgerile apar de obicei din cauza cuplului neuniform al șuruburilor în timpul instalării, neutilizarea unui inel metalic adecvat sau omiterea unui distanțier al supapei atunci când peretele gros al țevii de plastic interferează cu funcționarea unui disc de supapă fluture.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori