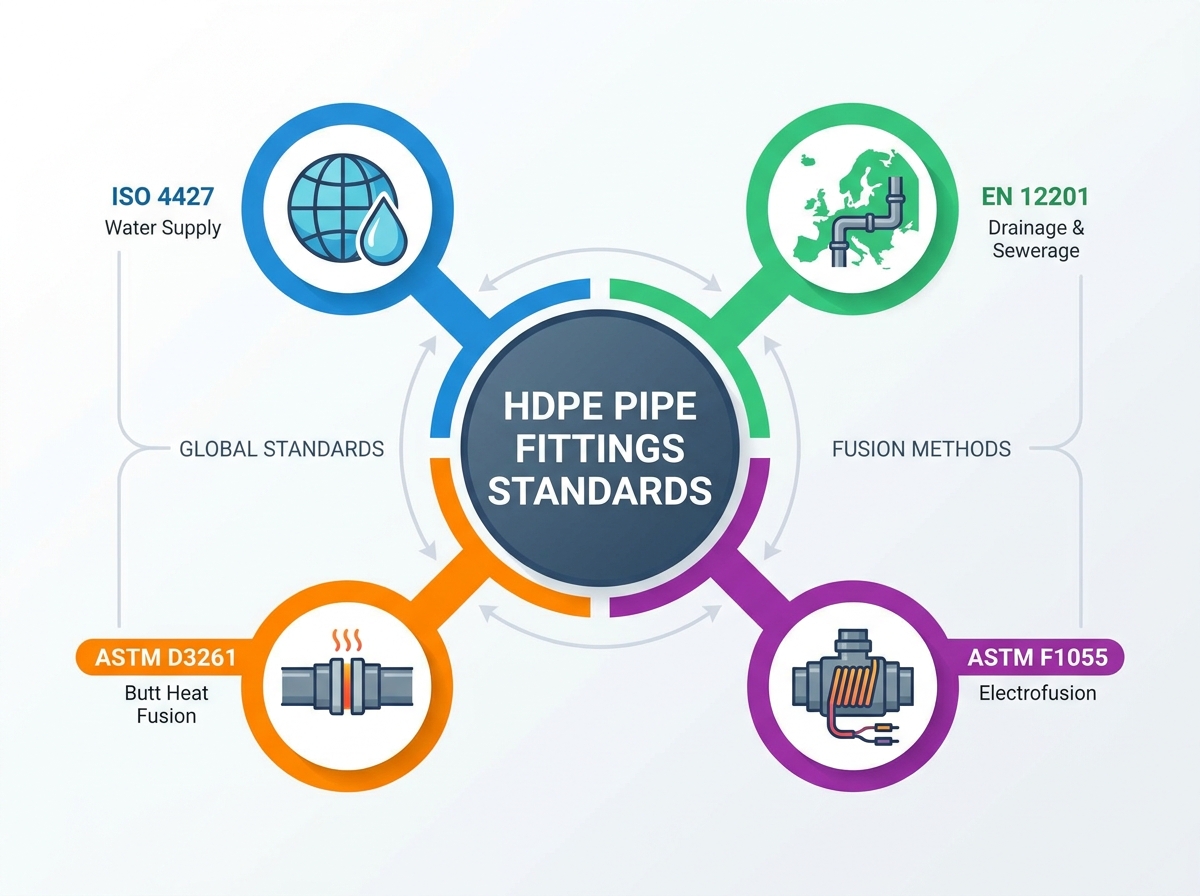
Integritatea sistemului de conducte se bazează în întregime pe conexiuni sigure, fără scurgeri. Defecțiunile fitingurilor cauzează majoritatea scurgerilor catastrofale în rețelele de transport de fluide municipale și industriale. Aceste defecțiuni rareori provin de la conducta în sine. Acestea provin de obicei din incompatibilități dimensionale sau materiale la îmbinări. Inginerii și echipele de achiziții se confruntă cu o complexitate semnificativă atunci când navighează peste specificațiile regionale și internaționale care se suprapun. Selectarea unei specificații greșite duce direct la teste de presiune eșuate. De asemenea, declanșează nerespectarea reglementărilor și anulează garanțiile producătorului. Acest ghid deconstruiește și compară specificațiile internaționale de bază. Evaluăm ISO 4427, EN 12201, ASTM D3261 și ASTM F1055. Veți învăța cum să facilitați o evaluare tehnică precisă a diverselor proiecte. Oferim pași acționați pentru a atenua riscurile de instalare și pentru a asigura conformitatea specifică proiectului. Înţelegere Standardele pentru fitingurile de conducte HDPE sunt absolut nenegociabile pentru construirea unei infrastructuri rezistente și de lungă durată.
Recomandări cheie
Alinierea regională și a aplicațiilor: ISO 4427 și EN 12201 servesc drept repere globale și europene principale pentru sistemele de alimentare cu apă de dimensiuni metrice, utilizând desemnările PE80 și PE100.
Standarde ASTM specifice fuziunii: specificațiile nord-americane se împart strict prin metoda de îmbinare; ASTM D3261 guvernează fitingurile de fuziune cap la cap, în timp ce ASTM F1055 dictează cerințele pentru fitingurile de electrofuziune.
Variații de fabricație: Standardele dictează diferite protocoale de testare și cerințe de reducere a presiunii, în funcție de faptul dacă un fiting este turnat prin injecție sau fabricat la comandă.
Realități de echivalență materiale: În timp ce PE100 (ISO/EN) și PE4710 (ASTM) oferă caracteristici similare de performanță de înaltă densitate, sistemele lor de dimensionare dimensională (metrică vs. IPS/DIPS) nu sunt interschimbabile în mod nativ fără fitinguri de tranziție specializate.
Reducerea riscurilor: Verificarea certificării terților (de exemplu, NSF, WRAS, AWWA) în raport cu aceste standarde este obligatorie pentru a preveni integrarea fitingurilor din rășină contrafăcute sau substandard.
Cuprins
Comutați
De ce sunt importante standardele pentru fitingurile pentru conducte HDPE
Definirea criteriilor de succes pentru achiziționarea conductelor
Standardele dictează linia de bază absolută pentru puritatea și performanța materialului. Ei definesc clasificări stricte ale celulelor pentru calitatea rășinii brute. De asemenea, stabilesc toleranțe dimensionale strânse și cerințe de rezistență hidrostatică pe termen lung. Conformitatea afectează direct rezultatele operaționale. Reduce răspunderea și asigură o performanță previzibilă a ciclului de viață. Respectarea adecvată eficientizează aprobările de inspecție în timpul punerii în funcțiune finală. Standardele de potrivire există într-un ecosistem mult mai larg de polietilenă. Acestea trebuie să se împlinească perfect cu standardele de fabricație a țevilor. Exemplele includ ASTM F714 pentru țevi cu diametru mare și D3035 pentru diametre mai mici. De asemenea, se bazează foarte mult pe standardele de clasificare a materialelor, cum ar fi ASTM D3350. Ignorarea acestor cerințe interconectate garantează o defecțiune prematură a sistemului. Trebuie să evaluați întregul sistem în mod holist. Fitingurile nu pot compensa materialele de conducte substandard. De asemenea, conducta premium se va defecta dacă este conectată cu fitinguri neconforme.
Verificarea pe teren rămâne principala apărare împotriva materialelor substandard. Inspectorii și maiștrii de șantier trebuie să efectueze verificări specifice înainte ca orice fuziune să aibă loc:
Verificați că clasificarea celulelor imprimată pe fiting se potrivește cu documentele de depunere a proiectului aprobate.
Măsurați grosimea peretelui la fața de topire folosind șublere digitale înainte de a monta componenta în fălcile mașinii.
Confirmați că evaluarea raportului de dimensiuni standard (SDR) se aliniază perfect cu conducta adiacentă pentru a preveni restricțiile interne ale fluxului și concentratoarele de tensiuni.
Verificați codul datei de fabricație pentru a vă asigura că fitingul nu s-a degradat de la expunerea excesivă la UV în timpul depozitării prelungite în curte.
Cadre de conformitate regionale vs. specifice aplicației
Dominanța geografică modelează în mare măsură selecția standard. Cadrele ISO și EN domină piețele de infrastructură globale, europene și asiatice. Specificațiile ASTM guvernează sectoarele de petrol și gaze din America de Nord și Orientul Mijlociu. Unele standarde se concentrează în mare măsură pe aplicația finală specifică. Codurile specifice guvernează rețelele municipale sub presiune față de drenajul subteran fără presiune. Alte standarde se concentrează strict pe metodologii de fabricație și îmbinare, indiferent de aplicație. Înțelegerea acestei distincții previne erori majore de specificație. Trebuie să potriviți cadrul atât cu regiunea, cât și cu aplicația de transport de fluid. Amestecarea cadrelor regionale fără o planificare adecvată a tranziției provoacă un dezastru. Organismele locale de reglementare vor respinge materialele neconforme în timpul inspecțiilor la fața locului. Verificați întotdeauna codurile municipale locale înainte de a finaliza lista de achiziții.
De ce sunt importante standardele pentru fitingurile pentru conducte HDPE
ISO 4427: Specificații pentru sistemele de conducte din polietilenă
ISO 4427 Partea 3 reglementează în mod specific fitingurile din polietilenă. Acesta vizează transportul apei destinate consumului uman. Aceasta include atât rețeaua primară municipală, cât și conductele de serviciu rezidențiale. Standardul evaluează componentele pe mai multe dimensiuni fizice. Utilizează SDR pentru a defini cu precizie grosimea peretelui. Utilizează evaluările de presiune nominală (PN) pentru a stabili capacitatea sistemului. ISO 4427 impune utilizarea denumirilor de compus PE80 sau PE100. Acești compuși specifici oferă rezistență pe termen lung la fisurarea prin stres de mediu. De asemenea, oferă o rezistență excelentă la propagarea rapidă a fisurilor. Standardul cere producătorilor să folosească materiale din rășină virgină. Materialele reciclate sunt strict interzise pentru aplicațiile cu apă potabilă sub presiune. Acest mandat asigură puritatea maximă a materialului și integritatea structurală.
EN 12201: Standarde europene pentru apă și apă uzată
EN 12201 împărtășește o suprapunere tehnică semnificativă cu ISO 4427. Cu toate acestea, include completări distincte pentru aplicații de utilități mai largi din Europa. EN 12201 include în mod specific aplicații de drenaj și canalizare sub presiune. Nu acoperă sistemele gravitaționale fără presiune. Standardul impune protocoale de testare extrem de stricte pentru producători. Producătorii trebuie să demonstreze rezistența la presiunea internă pe perioade îndelungate. Testarea include evaluări riguroase ale rezistenței la tracțiune pentru îmbinările topite cap la cap. De asemenea, necesită rezultate specifice timpului de inducție a oxidării (OIT). Testarea OIT verifică stabilitatea termică a polimerului în timpul proceselor de extrudare și turnare. Valorile ridicate ale OIT indică o rezistență puternică la degradarea oxidativă în timp. Acest lucru garantează că fitingul va supraviețui zeci de ani sub pământ în condiții de sol agresive.
Tabel: Parametrii de aplicare ISO 4427 vs. EN 12201
Parametru
ISO 4427
EN 12201
Aplicarea fluidului primar
Alimentare cu apă potabilă
Alimentare cu apă, drenaj sub presiune, canalizare
Sistem de dimensionare
Metric
Metric
Denumirile materialelor
PE80, PE100
PE80, PE100
Rigurozitate de testare
Standard Global Baseline
Cerințe europene îmbunătățite (OIT, tracțiune)
Dimensiuni de evaluare pentru conformitatea ISO/EN
Respectarea strictă a dimensiunilor metrice ISO și EN asigură o aliniere precisă. Această aliniere garantează fuziunea fără scurgeri în proiectele globale de infrastructură. Dimensiunile metrice constante elimină presupunerile în timpul instalării pe teren. Portofoliile de infrastructură multinaționale beneficiază foarte mult de această standardizare. Aprovizionarea cu fitinguri conforme ISO permite o scalabilitate imensă peste granițe. Echipele de achiziții pot asigura componente interschimbabile de la diverși producători globali. Această flexibilitate previne blocajele lanțului de aprovizionare în timpul implementărilor municipale la scară largă. De asemenea, simplifică gestionarea stocurilor pentru contractorii internaționali. Componentele metrice standardizate reduc nevoia de fabricare personalizată. Ei eficientizează operațiunile de întreținere și reparații în diverse locații geografice.
Cerințe ASTM D3261 pentru fitingurile de fuziune cap la cap din HDPE
Domeniul de aplicare și aplicarea ASTM D3261
ASTM D3261 se concentrează în întregime pe fitinguri din polietilenă destinate îmbinărilor prin fuziune cap la cap. Acesta acoperă dimensiunea țevii de fier (IPS) și dimensiunea țevii de fier ductil (DIPS). Include, de asemenea, sisteme de dimensionare controlate cu diametrul exterior. Standardul diferențiază clar între fitingurile turnate prin injecție și cele fabricate. Acesta aplică linii directoare specifice de producție fiecărui tip distinct. Fitingurile turnate sunt supuse unor evaluări diferite ale tensiunii față de componentele fabricate. Acest lucru asigură că ambele tipuri pot rezista presiunii interne continue fără a ceda. Standardul se aplică coturilor, tees-urilor, reductoarelor și capetelor cioate. Dictează geometria exactă necesară pentru contactul cu succes a plăcii de încălzire. Geometria adecvată asigură un bazin de topire uniform în timpul procesului de fuziune.
Cerințe materiale și clasificări celulare
D3261 se bazează în mare măsură pe sistemul de clasificare a celulelor ASTM D3350. Acest sistem clasifică rășinile precum PE3608 și PE4710 pe baza proprietăților fizice. Aceste clasificări dictează densitatea, indicele de topire și modulul de încovoiere al materiei prime. Rezistența la creșterea lentă la fisurare (SCG) este o măsură de evaluare primară. Rezistența la propagarea rapidă a fisurilor (RCP) este la fel de critică pentru sistemele de înaltă presiune. Performanța ridicată a acestor valori previne rupturile catastrofale ale conductelor. Selectarea clasificării corecte a celulelor asigură că fitingul se potrivește cu longevitatea țevii. Trebuie să verificați că clasa de celule se potrivește exact cu specificațiile proiectului dvs. Clasele de celule nepotrivite pot duce la topirea neuniformă în timpul fuziunii cap la cap. Acest lucru creează articulații slabe predispuse la defecțiuni premature.
Echipajele de teren se confruntă frecvent cu defecțiuni ale articulațiilor atunci când producătorii ignoră toleranțele D3261. Problemele comune de domeniu includ:
Nerotunzime care depășește limitele standard, provocând dezechilibre înalte-scăzute în fălcile mașinii de topire.
Grosimea inadecvată a peretelui la fața de fuziune, ceea ce duce la formarea insuficientă de granule de topitură în timpul ciclului de încălzire.
Clasificare incorectă a celulelor care are ca rezultat debite incompatibile de topire între țeavă și fiting.
Capetele ștuț prelucrate incorect care nu reușesc să se așeze corect pe inelul de suport, provocând scurgeri ale flanșei.
Toleranțe dimensionale și criterii de testare
Alinierea prin fuziune cap la cap necesită o precizie extremă de fabricație. D3261 detaliază toleranțele specifice de fabricație pentru grosimea peretelui. Stabilește limite stricte asupra nerotunzii și concentricității. Orice abatere compromite integritatea structurală a îmbinării de fuziune. Standardul prezintă teste obligatorii de control al calității pentru toți producătorii. Producătorii trebuie să efectueze teste de presiune susținută pe probe aleatorii. De asemenea, trebuie să execute teste de presiune susținută la temperaturi ridicate. Aceste teste confirmă că fitingul nu se va defecta în condiții de stres operațional extrem. Testul de temperatură ridicată simulează zeci de ani de uzură într-un interval de timp condensat. Demonstrează că matricea polimerică rămâne stabilă sub sarcină termică și hidraulică.
Cerințe ASTM F1055 pentru fitingurile de electrofuziune HDPE
Înțelegerea cerințelor ASTM F1055
ASTM F1055 acoperă complet fitingurile de electrofuziune din polietilenă. Acestea includ cuplaje prin electrofuziune, teuri și șai. Standardul se aplică sistemelor de dimensionare a conductelor IPS, DIPS și metrice. Fitingurile de electrofuziune integrează elemente de încălzire din cupru încorporate. F1055 impune cerințe stricte pentru toleranțele de rezistență electrică în cadrul acestor bobine. De asemenea, reglează cantitatea exactă de energie de fuziune necesară pentru o sudură sigură. Controlul precis al energiei topește polimerul fără a-i degrada proprietățile structurale. Standardul definește zonele reci necesare la marginile fitingului. Aceste zone reci conțin bazinul de topire în expansiune în timpul ciclului de fuziune. Ele împiedică polimerul topit să scape din zona articulației.
Testarea performanței pentru îmbinările prin electrofuziune
F1055 impune testarea riguroasă a integrității articulațiilor pentru toate componentele certificate. Ansamblurile trebuie să treacă de pragurile minime de presiune hidraulică de explozie înainte de aprobare. Tehnicienii trebuie să efectueze examinări macroscopice ale secțiunii transversale a zonei de fuziune. Această inspecție vizuală identifică goluri, contaminare sau lipire incompletă. Standardul include, de asemenea, cerințe severe de testare la strivire. Testele de strivire verifică ductilitatea îmbinării topite. Fitingul este stors într-o menghină până la un anumit procent din diametrul său original. Dacă zona de fuziune se separă sau se fisurează în timpul acestei deformări, componenta eșuează certificarea. Ele dovedesc integritatea structurală a întregului ansamblu de electrofuziune sub sarcini grele de sol. Fitingul trebuie să se deformeze semnificativ fără ca interfața de fuziune să se crape sau să se separe. Acest lucru dovedește că îmbinarea este mai puternică decât materialul țevii din jur.
Compensații conceptuale: Fuziune cap la cap (D3261) vs. Electrofuziune (F1055)
Inginerii trebuie să evalueze scenariile operaționale atunci când aleg între aceste metode. Fitingurile ASTM F1055 excelează în condiții de șanțuri strânse, unde mașinile nu se potrivesc. Sunt absolut necesare pentru reparații și îmbinări cu grosimi diferite de țevi. Fuziunea cap la cap ASTM D3261 oferă o eficiență superioară pentru curse lungi, fără obstacole de conducte. Managerii de proiect trebuie să evalueze cu atenție eficiența ciclului de viață și constrângerile operaționale. Luați în considerare constrângerile de închiriere a echipamentelor grele și cerințele specifice de formare a operatorilor. Electrofuziunea necesită o răzuire meticuloasă a țevilor și o curățare chimică. Fuziunea cap la cap necesită mașini hidraulice grele și unelte de acoperire. Condițiile site-ului dvs. dictează aplicarea standard corectă.
Cum să alegeți standardul potrivit de montaj HDPE
Potrivirea standardelor cu cerințele proiectului
Selectarea standardului de guvernare necesită un cadru decizional strict. Trebuie să vă bazați pe locația proiectului și pe tipul de fluid. Apa potabilă, apele uzate și substanțele chimice industriale necesită specificații diferite. Presiunea de funcționare dictează grosimea necesară a peretelui și calitatea materialului. Evaluați familiile de fiting primare pentru aplicația dumneavoastră specifică. Aliniați componentele de fuziune cap la cap turnate, fabricate sau electrofuziune cu standardul de guvernare corect. Abordați cerințele pentru certificările secundare imediat în timpul fazei de proiectare. AWWA C906 și NSF/ANSI 61 pentru apă potabilă funcționează în paralel cu standardele de producție. Un fiting poate îndeplini ASTM D3261, dar nu corespunde NSF 61 din cauza aditivilor de rășină. Trebuie să verificați atât certificările structurale, cât și certificările de siguranță a sănătății simultan.
Compatibilitate dimensională: metrică față de IPS/DIPS
Dimensionarea conductelor este o dimensiune critică de evaluare pentru orice proiect. Este imposibil din punct de vedere fizic să fuzionați direct o țeavă metrică ISO cu un fiting ASTM IPS. Trebuie să utilizați un adaptor de tranziție dedicat pentru a reduce decalajul. Ignorarea acestei realități duce la eșec imediat comun și la întârzieri ale proiectelor. Proiectele de modernizare necesită adesea integrare între standarde atunci când înlocuiesc infrastructura veche. Există soluții de inginerie, dar necesită o planificare și execuție atentă. Specificați întotdeauna fitinguri de tranziție mecanică sau adaptoare de flanșă prelucrate la comandă atunci când încrucișați sisteme dimensionale. Nu încercați niciodată să rad sau să întindeți o țeavă pentru a forța o potrivire. Acest lucru distruge integritatea structurală a polietilenei și garantează o scurgere.
Executarea unei tranziții încrucișate în domeniu necesită respectarea strictă a principiilor mecanice:
Identificați diametrul exterior exact al conductelor metrice și IPS folosind o bandă Pi.
Selectați un fiting mecanic de tranziție pentru presiunea maximă de funcționare a sistemului.
Instalați rigidizări interne din oțel inoxidabil în interiorul ambelor capete ale țevii pentru a preveni deformarea sub compresie mecanică.
Strângeți șuruburile flanșei la limita specificată de producător, utilizând o cheie dinamometrică calibrată în formă de stea.
Alinierea gradului materialului: PE100 vs. PE4710
Denumirea europeană PE100 reflectă denumirea nord-americană PE4710 în multe feluri. Ambele reprezintă rășini polietilenice bimodale de înaltă performanță. Ele oferă o rezistență excepțională la creșterea lentă a fisurilor și la încărcarea punctuală. Cu toate acestea, inginerii trebuie să-și revizuiască cu atenție factorii de proiectare respectivi. PE100 utilizează de obicei un factor de proiectare de 0,50 pentru aplicații cu apă. PE4710 utilizează un factor de proiectare de 0,63 conform ghidurilor AWWA. Trebuie să luați în considerare aceste diferențe atunci când calculați valorile maxime admisibile de presiune. O țeavă PE4710 va avea o presiune nominală diferită de o țeavă PE100 de aceeași grosime. Efectuați întotdeauna calcule hidraulice bazate pe denumirea specifică a rășinii.
Tabel: Comparație între specificațiile primare ale fitingurilor din polietilenă
Standard
Regiunea primară
Metoda de îmbinare
Sistem de dimensionare
Aplicație cheie
ISO 4427
Global / Europa / Asia
Multiple (cap la cap, electrofuziune)
Metric
Alimentare cu apă potabilă
EN 12201
Europa
Multiple (cap la cap, electrofuziune)
Metric
Apă și canalizare sub presiune
ASTM D3261
America de Nord/Orientul Mijlociu
Butt Heat Fusion
IPS / DIPS / OD
Transport general de fluide
ASTM F1055
America de Nord/Orientul Mijlociu
Electrofuziune
IPS / DIPS / Metric
Reparații și tranșee etanșe
Greșeli comune ale standardelor de montare HDPE și cum să le evitați
Standarde de amestecare și nepotriviri dimensionale
Erorile de achiziție duc frecvent la nepotriviri dimensionale severe la fața locului. Furnizarea de fitinguri metrice pentru o conductă IPS provoacă întârzieri imediate ale proiectului. Încercările de modificare a câmpului conduc în mod inevitabil la defecțiuni catastrofale ale articulațiilor. Antreprenorii nu pot forța componentele incompatibile împreună în siguranță. Trebuie să reduceți acest risc în timpul fazei inițiale de licitare. Obligați revizuiri stricte de trimitere pentru fiecare componentă. Utilizați șabloane de achiziții standardizate care blochează standardul exact. Specificați în mod clar cerințele, cum ar fi „Fittingurile trebuie să fie conforme cu ASTM D3261, dimensionare IPS.” Respingeți orice documente care oferă standarde echivalente fără o revizuire tehnică aprofundată. Instruiți personalul de primire pentru a verifica marcajele de pe fitinguri la livrare. Prinderea unei nepotriviri la docul de încărcare economisește mii de costuri de reprelucrare.
Supravegherile de reducere a presiunii fabricate vs. turnate
Inginerii presupun adesea că fitingurile fabricate împărtășesc presiunea nominală exactă a țevii corespunzătoare. Aceasta este o neglijare extrem de periculoasă. Componentele fabricate la comandă, cum ar fi coturile cu oglindă sau teurile fabricate, necesită reducerea presiunii. Procesul de fabricație introduce puncte de tensiune care nu se găsesc în fitingurile turnate prin injecție. Tăierea și topirea segmentelor de țeavă modifică geometria structurală a sistemului. Trebuie să aplicați factorii de derating necesari pentru a preveni exploziile. Pentru piesele fabricate este obligatorie respectarea strictă a ghidurilor ASTM și ISO privind deratingul. De exemplu, un cot cu oglintă cu 3 segmente ar putea necesita un factor de reducere de 0,75. Dacă conducta se descurcă la 100 psi, fitingul se ocupă doar de 75 psi în siguranță. Verificați întotdeauna clasa de presiune redusă a producătorului înainte de instalare. Dacă fitingul redus nu poate suporta presiunea sistemului, trebuie să măriți grosimea peretelui. Alternativ, trebuie să vă procurați un fiting complet turnat pentru acea joncțiune specifică.
Concluzie
Auditați șabloanele de achiziții curente pentru a bloca alinierea exactă a standardelor și a sistemelor de dimensionare înainte de a emite comenzi de achiziție.
Obligați documentele de certificare de la terți pentru toate transporturile de fiting primite înainte de acceptarea și instalarea pe amplasament.
Implementați formarea operatorilor de fuziune specifică cerințelor standardului ASTM sau ISO alese pentru a elimina erorile de teren.
Aplicați factorii corecti de reducere a presiunii tuturor componentelor fabricate în timpul fazei inițiale de proiectare hidraulică.
Înființată în 2005, Fusing X integrează cercetarea și dezvoltarea, producția și vânzarea fitingurilor pentru țevi HDPE, susținând aplicații care necesită fuziune cap la cap, electrofuziune, filetate, drenaj și soluții de fiting personalizate. Cu un 20.000 m² unitate de producție, aproximativ 300 de angajați și exportă în peste 20 de țări, Fusing X combină capacitatea de producție cu controlul materialelor și expertiza în producție pentru a sprijini proiecte fiabile de conducte de polietilenă pe diferite piețe.
FAQ
Î: Care este principala diferență dintre ISO 4427 și EN 12201?
R: ISO 4427 se concentrează în primul rând pe sistemele de conducte din polietilenă pentru alimentarea cu apă. EN 12201 acoperă alimentarea cu apă, dar include și în mod explicit aplicațiile de drenaj sub presiune și de canalizare. Ambele utilizează dimensionarea metrică și desemnările materialelor PE80/PE100, dar EN 12201 prezintă protocoale de testare puțin mai riguroase pentru conformitatea europeană.
Î: Pot fuziona un fiting ASTM D3261 la o țeavă ISO 4427?
R: Nu. Fitingurile ASTM D3261 folosesc de obicei dimensionare IPS sau DIPS, în timp ce țevile ISO 4427 folosesc dimensionare metrică. Fuziunea directă este imposibilă din cauza nepotrivirii dimensionale. Trebuie să utilizați un adaptor special de tranziție mecanică sau o flanșă prelucrată la comandă pentru a le conecta în siguranță.
Î: De ce fitingurile fabricate necesită reducerea presiunii?
R: Fitingurile fabricate, cum ar fi coturile cu oglindă, sunt construite prin tăierea și topirea segmentelor de țeavă împreună. Acest proces modifică geometria structurală și introduce concentrații de tensiuni la suduri. Derating reduce presiunea maximă de funcționare admisă pentru a se asigura că fitingul nu se defectează în condiții de stres hidraulic pe termen lung.
Î: Ce reglementează ASTM F1055?
R: ASTM F1055 este specificația standard pentru fitingurile de electrofuziune din polietilenă. Dictează cerințele pentru toleranțele de rezistență electrică, aportul de energie de fuziune și testarea riguroasă a integrității articulațiilor, inclusiv testele de presiune hidraulică de spargere și teste de strivire, asigurând conexiuni sigure la dimensiunile IPS, DIPS și metrice.
Î: Materialele PE100 și PE4710 sunt interschimbabile?
R: În timp ce ambele sunt rășini bimodale de înaltă performanță, cu o rezistență excelentă la fisurare, ele nu sunt strict interschimbabile fără o analiză de inginerie. PE100 (european) și PE4710 (America de Nord) utilizează diferiți factori de proiectare (0,50 vs. 0,63) pentru calcularea presiunii nominale. Verificați întotdeauna cerințele standard specifice ale proiectului dumneavoastră înainte de a înlocui materialele.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori