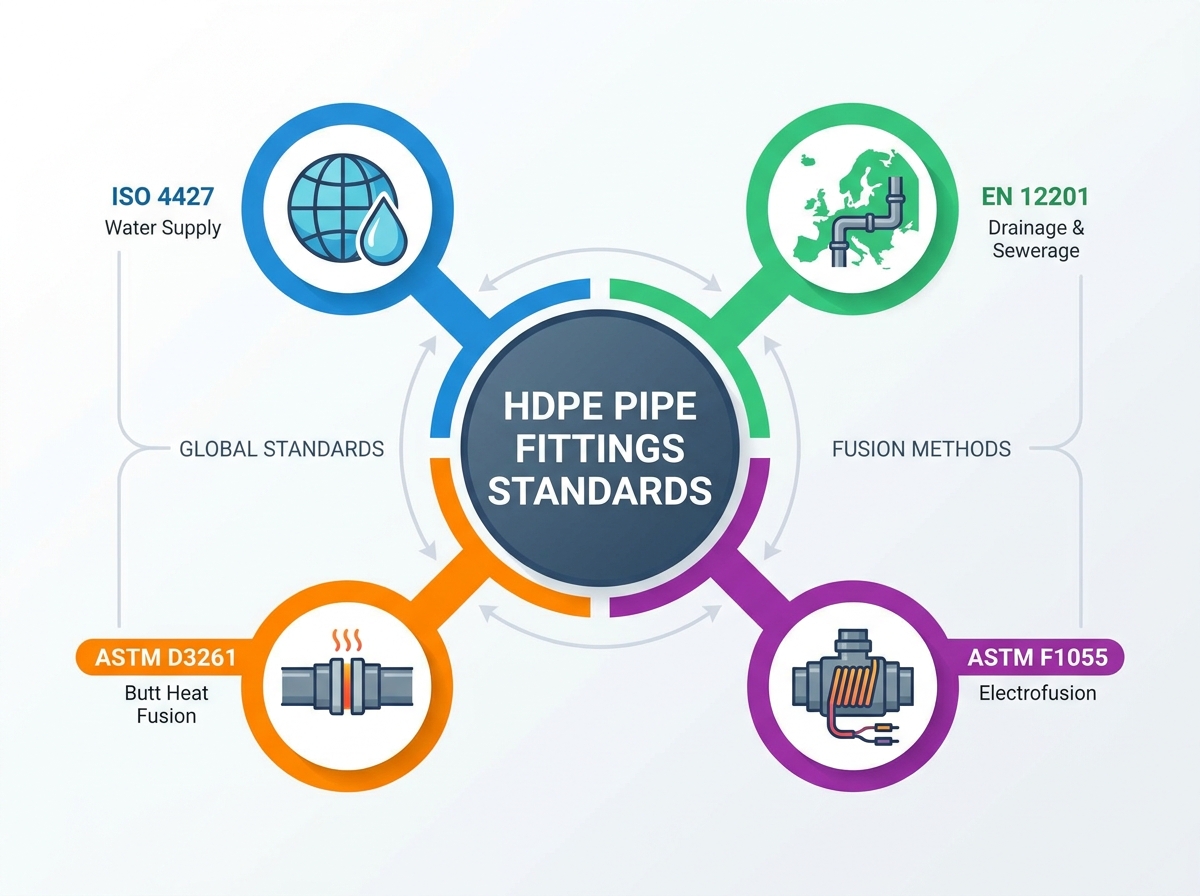
Rörsystemets integritet är helt beroende av säkra, läckagefria anslutningar. Passningsfel orsakar majoriteten av katastrofala läckor i kommunala och industriella vätsketransportnät. Dessa fel härrör sällan från själva röret. De härrör vanligtvis från dimensions- eller materialinkompatibiliteter vid fogen. Ingenjörer och inköpsteam möter betydande komplexitet när de navigerar i överlappande regionala och internationella specifikationer. Att välja fel specifikation leder direkt till misslyckade trycktester. Det utlöser också bristande efterlevnad av lagar och upphäver tillverkarens garantier. Denna guide dekonstruerar och jämför centrala internationella specifikationer. Vi utvärderar ISO 4427, EN 12201, ASTM D3261 och ASTM F1055. Du kommer att lära dig hur du underlättar korrekt teknisk utvärdering i olika projekt. Vi tillhandahåller åtgärder för att minska installationsrisker och säkerställa projektspecifik efterlevnad. Förståelse HDPE-rörkopplingsstandarder är absolut inte förhandlingsbara för att bygga långvarig, motståndskraftig infrastruktur.
Viktiga takeaways
Regional och applikationsanpassning: ISO 4427 och EN 12201 fungerar som de primära globala och europeiska riktmärkena för vattenförsörjningssystem av metrisk storlek, med användning av PE80- och PE100-beteckningar.
Fusionsspecifika ASTM-standarder: Nordamerikanska specifikationer delar sig strikt efter sammanfogningsmetod; ASTM D3261 reglerar stumvärmekopplingar, medan ASTM F1055 ställer krav på elektrosmältningsbeslag.
Tillverkningsvariationer: Standarder dikterar olika testprotokoll och trycksänkningskrav beroende på om en armatur är formsprutad eller specialtillverkad.
Materialekvivalensverklighet: Även om PE100 (ISO/EN) och PE4710 (ASTM) erbjuder liknande prestandaegenskaper med hög densitet, är deras dimensionella dimensioneringssystem (metriska vs. IPS/DIPS) inte naturligt utbytbara utan specialiserade övergångsbeslag.
Riskreducering: Att verifiera tredjepartscertifiering (t.ex. NSF, WRAS, AWWA) mot dessa standarder är obligatoriskt för att förhindra integrering av förfalskade eller undermåliga hartsbeslag.
Innehållsförteckning
Växla
Varför HDPE-rörkopplingsstandarder är viktiga
Definiera framgångskriterier för rörupphandling
Standarder dikterar den absoluta baslinjen för materialrenhet och prestanda. De definierar strikta cellklassificeringar för råhartskvalitet. De fastställer också snäva dimensionella toleranser och långsiktiga krav på hydrostatisk hållfasthet. Efterlevnad påverkar direkt dina operativa resultat. Det minskar ansvar och säkerställer förutsägbar livscykelprestanda. Korrekt efterlevnad effektiviserar inspektionsgodkännanden under slutlig driftsättning. Passningsstandarder finns inom ett mycket bredare polyetenekosystem. De måste låsa ihop felfritt med standarder för rörtillverkning. Exempel inkluderar ASTM F714 för rör med stor diameter och D3035 för mindre diametrar. De förlitar sig också mycket på materialklassificeringsstandarder som ASTM D3350. Att ignorera dessa sammankopplade krav garanterar för tidigt systemfel. Du måste utvärdera hela systemet holistiskt. Beslag kan inte kompensera för undermåliga rörmaterial. På samma sätt kommer premiumröret att gå sönder om det är anslutet till kopplingar som inte uppfyller kraven.
Fältverifiering förblir ditt primära försvar mot undermåliga material. Inspektörer och arbetsplatsförmän måste utföra specifika kontroller innan någon sammanslagning äger rum:
Kontrollera att cellklassificeringen som är tryckt på beslaget stämmer överens med de godkända projektinlämningsdokumenten.
Mät väggtjockleken vid smältytan med digitala bromsok innan du monterar komponenten i maskinens käftar.
Bekräfta att SDR-klassificeringen (Standard Dimension Ratio) ligger perfekt i linje med det intilliggande röret för att förhindra intern flödesbegränsning och spänningskoncentratorer.
Kontrollera tillverkningsdatumkoden för att säkerställa att beslaget inte har försämrats från överdriven UV-exponering under långvarig förvaring på gården.
Regionala kontra applikationsspecifika efterlevnadsramverk
Geografisk dominans formar i hög grad standardvalet. ISO- och EN-ramverk dominerar globala, europeiska och asiatiska infrastrukturmarknader. ASTM-specifikationer styr olje- och gassektorerna i Nordamerika och Mellanöstern. Vissa standarder fokuserar mycket på den specifika slutanvändningsapplikationen. Specifika koder reglerar trycksatt kommunalt elnät kontra icke-tryck underjordisk dränering. Andra standarder fokuserar strikt på tillverknings- och sammanfogningsmetoder oavsett tillämpning. Att förstå denna distinktion förhindrar stora specifikationsfel. Du måste matcha ramverket till både regionen och vätsketransportapplikationen. Att blanda regionala ramar utan ordentlig övergångsplanering inbjuder till katastrofer. Lokala tillsynsmyndigheter kommer att avvisa material som inte uppfyller kraven under inspektioner på plats. Verifiera alltid lokala kommunala koder innan du slutför din upphandlingslista.
Varför HDPE-rörkopplingsstandarder är viktiga
ISO 4427: Specifikationer för polyetenrörsystem
ISO 4427 del 3 reglerar polyetenbeslag specifikt. Det är inriktat på transport av vatten avsett för mänsklig konsumtion. Detta omfattar både primärkommunala huvudledningar och bostadsledningar. Standarden utvärderar komponenter över flera fysiska dimensioner. Den använder SDR för att exakt definiera väggtjocklek. Den använder nominellt tryck (PN) för att fastställa systemkapacitet. ISO 4427 kräver användning av PE80 eller PE100 sammansatta beteckningar. Dessa specifika föreningar ger långvarig motståndskraft mot sprickbildning i miljön. De ger också utmärkt motståndskraft mot snabb sprickutbredning. Standarden kräver att tillverkare använder jungfruligt hartsmaterial. Återvunnet material är strängt förbjudet för tryckklassade dricksvattenapplikationer. Detta mandat säkerställer maximal materialrenhet och strukturell integritet.
EN 12201: Europeiska standarder för vatten och avloppsvatten
EN 12201 delar betydande teknisk överlappning med ISO 4427. Den innehåller dock distinkta tillägg för bredare allmännyttiga tillämpningar över hela Europa. EN 12201 inkluderar specifikt trycksatt dränering och avloppsapplikationer. Den täcker inte gravitationssystem utan tryck. Standarden kräver mycket stränga testprotokoll för tillverkare. Tillverkare måste bevisa motståndskraft mot inre tryck under långa perioder. Testning inkluderar rigorösa draghållfasthetsutvärderingar för stumfogar. Det kräver också specifika resultat för oxidationsinduktionstid (OIT). OIT-testning verifierar polymerens termiska stabilitet under extruderings- och formningsprocesserna. Höga OIT-värden indikerar stark motståndskraft mot oxidativ nedbrytning över tid. Detta garanterar att beslaget kommer att överleva årtionden under jord i aggressiva markförhållanden.
Tabell: ISO 4427 vs. EN 12201 applikationsparametrar
Parameter
ISO 4427
EN 12201
Primär vätskeapplicering
Dricksvattenförsörjning
Vattenförsörjning, tryckavlopp, avlopp
Storlekssystem
Metrisk
Metrisk
Materialbeteckningar
PE80, PE100
PE80, PE100
Testar rigor
Standard global baslinje
Förbättrade europeiska krav (OIT, drag)
Utvärderingsmått för ISO/EN-efterlevnad
Strikt efterlevnad av ISO och EN metrisk dimensionering säkerställer exakt inriktning. Denna anpassning garanterar nollläckagefusion i globala infrastrukturprojekt. Konsekventa metriska dimensioner eliminerar gissningar vid fältinstallation. Multinationella infrastrukturportföljer drar stor nytta av denna standardisering. Att köpa ISO-kompatibla beslag möjliggör enorm skalbarhet över gränserna. Inköpsteam kan säkra utbytbara komponenter från olika globala tillverkare. Denna flexibilitet förhindrar flaskhalsar i försörjningskedjan under storskaliga kommunala utbyggnader. Det förenklar också lagerhanteringen för internationella entreprenörer. Standardiserade metriska komponenter minskar behovet av specialtillverkning. De effektiviserar underhåll och reparationer över olika geografiska platser.
ASTM D3261 Krav för HDPE Butt Fusion Fittings
Omfattning och tillämpning av ASTM D3261
ASTM D3261 fokuserar helt på polyetenbeslag avsedda för stumfogar. Den täcker Iron Pipe Size (IPS) och Ductile Iron Pipe Size (DIPS). Den inkluderar även dimensioneringssystem som styrs av ytterdiameter. Standarden skiljer tydligt mellan formsprutade och tillverkade beslag. Den tillämpar specifika tillverkningsriktlinjer för varje distinkt typ. Gjutna beslag genomgår andra spänningsutvärderingar än tillverkade komponenter. Detta säkerställer att båda typerna kan motstå kontinuerligt inre tryck utan att ge efter. Standarden gäller för armbågar, tees, reducerar och stubbändar. Det dikterar den exakta geometrin som krävs för framgångsrik kontakt med värmeplattan. Korrekt geometri säkerställer en jämn smältbassäng under fusionsprocessen.
Materialkrav och cellklassificeringar
D3261 är starkt beroende av ASTM D3350-cellklassificeringssystemet. Detta system kategoriserar hartser som PE3608 och PE4710 baserat på fysikaliska egenskaper. Dessa klassificeringar dikterar råmaterialets densitet, smältindex och böjmodul. Resistens mot långsam spricktillväxt (SCG) är ett primärt utvärderingsmått. Beständighet mot snabb sprickutbredning (RCP) är lika kritisk för högtryckssystem. Hög prestanda i dessa mätvärden förhindrar katastrofala rörledningsbrott. Att välja rätt cellklassificering säkerställer att kopplingen matchar rörets livslängd. Du måste verifiera att cellklassen matchar dina projektspecifikationer exakt. Felmatchade cellklasser kan leda till ojämn smältning under stumfusion. Detta skapar svaga leder som är benägna att misslyckas i förtid.
Fältpersonal stöter ofta på gemensamma fel när tillverkare ignorerar D3261-toleranser. Vanliga fältfrågor inkluderar:
Orundhet som överskrider standardgränserna, vilket orsakar hög-låg felinriktning i fusionsmaskinens käftar.
Otillräcklig väggtjocklek vid smältytan, vilket leder till otillräcklig bildning av smältpärlor under uppvärmningscykeln.
Felaktig cellklassificering som resulterar i inkompatibla smältflödeshastigheter mellan röret och kopplingen.
Felaktigt bearbetade stubbändar som inte sitter korrekt mot stödringen, vilket orsakar flänsläckor.
Dimensionella toleranser och testkriterier
Inriktning av flush butt fusion kräver extrem tillverkningsprecision. D3261 specificerar specifika tillverkningstoleranser för väggtjocklek. Den sätter strikta gränser för orundhet och koncentricitet. Varje avvikelse äventyrar smältfogens strukturella integritet. Standarden beskriver obligatoriska kvalitetskontrolltester för alla tillverkare. Tillverkare måste utföra kontinuerlig trycktestning på slumpmässiga prover. De måste också utföra trycktestning vid förhöjd temperatur. Dessa tester bekräftar att monteringen inte kommer att misslyckas under extrem driftbelastning. Testet för förhöjd temperatur simulerar årtionden av slitage inom en förkortad tidsram. Det bevisar att polymermatrisen förblir stabil under termisk och hydraulisk belastning.
ASTM F1055-krav för HDPE-elektrofusionskopplingar
Förstå ASTM F1055-kraven
ASTM F1055 täcker polyetenelektrofusionskopplingar heltäckande. Detta inkluderar elektrofusionskopplingar, T-stycken och gängsadlar. Standarden gäller IPS-, DIPS- och metriska rördimensioneringssystem. Elektrofusionsbeslag integrerar inbäddade kopparvärmeelement. F1055 dikterar stränga krav på elektriska motståndstoleranser inom dessa spolar. Den reglerar också den exakta fusionsenergitillförseln som krävs för en säker svets. Exakt energikontroll smälter polymeren utan att försämra dess strukturella egenskaper. Standarden definierar de erforderliga kalla zonerna vid beslagets kanter. Dessa kalla zoner innehåller den expanderande smältpoolen under fusionscykeln. De förhindrar smält polymer från att fly fogområdet.
Prestandatestning för elektrofusionsfogar
F1055 kräver rigorösa fogintegritetstester för alla certifierade komponenter. Enheter måste passera minsta hydrauliska sprängtryckströsklar innan godkännande. Tekniker måste utföra makroskopiska undersökningar av fusionszonens tvärsnitt. Denna visuella inspektion identifierar tomrum, kontaminering eller ofullständig bindning. Standarden innehåller även krav på svåra krosstest. Krostestester verifierar duktiliteten hos den smälta fogen. Beslaget kläms i ett skruvstäd till en viss procent av dess ursprungliga diameter. Om smältzonen separeras eller spricker under denna deformation, klarar komponenten inte certifieringen. De bevisar den strukturella integriteten hos hela elektrofusionsenheten under tunga jordbelastningar. Beslaget måste deformeras avsevärt utan att smältgränsytan spricker eller separerar. Detta bevisar att fogen är starkare än det omgivande rörmaterialet.
Konceptuella avvägningar: Butt Fusion (D3261) vs. Electrofusion (F1055)
Ingenjörer måste utvärdera operativa scenarier när de väljer mellan dessa metoder. ASTM F1055-kopplingar utmärker sig i trånga dikesförhållanden där maskiner inte får plats. De är absolut nödvändiga för reparationer och sammanfogning av olika rörtjocklekar. ASTM D3261 butt fusion erbjuder överlägsen effektivitet för långa, fria rörledningar. Projektledare måste noggrant utvärdera livscykeleffektivitet och operativa begränsningar. Tänk på begränsningar för uthyrning av tung utrustning och specifika krav på operatörsutbildning. Elektrofusion kräver noggrann rörskrapning och kemisk rengöring. Butt fusion kräver tunga hydrauliska maskiner och frontverktyg. Dina webbplatsvillkor dikterar den korrekta standardapplikationen.
Hur man väljer rätt HDPE monteringsstandard
Matchning av standarder till projektkrav
Att välja den styrande standarden kräver en strikt beslutsram. Du måste basera detta på projektort och vätsketyp. Dricksvatten, avloppsvatten och industrikemikalier kräver alla olika specifikationer. Arbetstrycket dikterar den erforderliga väggtjockleken och materialkvaliteten. Utvärdera de primära passningsfamiljerna för din specifika applikation. Rikta in gjutna stumfusionskomponenter, tillverkade eller elektrofusionskomponenter med rätt styrande standard. Ta itu med kraven för sekundära certifieringar omedelbart under designfasen. AWWA C906 och NSF/ANSI 61 för dricksvatten går parallellt med tillverkningsstandarder. En koppling kan uppfylla ASTM D3261 men misslyckas med NSF 61 på grund av hartstillsatser. Du måste verifiera både strukturella och hälsosäkerhetscertifieringar samtidigt.
Dimensionskompatibilitet: Metrisk vs. IPS/DIPS
Rördimensionering är en kritisk utvärderingsdimension för alla projekt. Det är fysiskt omöjligt att direkt smälta ett ISO-metriskt rör till en ASTM IPS-koppling. Du måste använda en dedikerad övergångsadapter för att överbrygga gapet. Att ignorera denna verklighet leder till omedelbara gemensamma misslyckanden och projektförseningar. Ombyggnadsprojekt kräver ofta integrering över standarder när man byter ut gammal infrastruktur. Det finns tekniska lösningar, men de kräver noggrann planering och utförande. Ange alltid mekaniska övergångsbeslag eller specialbearbetade flänsadaptrar när du korsar dimensionssystem. Försök aldrig raka eller sträcka ett rör för att tvinga fram en passform. Detta förstör polyetenens strukturella integritet och garanterar en läcka.
Att utföra en övergång över standarder på fältet kräver strikt efterlevnad av mekaniska principer:
Identifiera den exakta ytterdiametern på både de metriska och IPS-rören med hjälp av en Pi-tejp.
Välj en mekanisk övergångskoppling som är klassad för det maximala systemets arbetstryck.
Installera invändiga förstyvningar av rostfritt stål inuti båda rörändarna för att förhindra deformation under mekanisk kompression.
Dra åt flänsbultarna till tillverkarens specificerade gräns med en kalibrerad momentnyckel i ett stjärnmönster.
Materialkvalitetsjustering: PE100 vs. PE4710
Den europeiska PE100-beteckningen speglar den nordamerikanska PE4710-beteckningen på många sätt. Båda representerar högpresterande, bimodala polyetenhartser. De erbjuder exceptionellt motstånd mot långsam spricktillväxt och punktbelastning. Ingenjörer måste dock noggrant granska sina respektive konstruktionsfaktorer. PE100 använder vanligtvis en designfaktor på 0,50 för vattenapplikationer. PE4710 använder en designfaktor på 0,63 enligt AWWA-riktlinjer. Du måste ta hänsyn till dessa skillnader när du beräknar maximalt tillåtna tryckklasser. Ett PE4710-rör kommer att ha en annan tryckklassning än ett PE100-rör med samma tjocklek. Kör alltid hydrauliska beräkningar baserat på den specifika hartsbeteckningen.
Tabell: Jämförelse av specifikationer för primär polyetenkoppling
Standard
Primär region
Sammanfogningsmetod
Storlekssystem
Nyckelapplikation
ISO 4427
Global / Europa / Asien
Multipel (rumpa, elektrofusion)
Metrisk
Dricksvattenförsörjning
EN 12201
Europa
Multipel (rumpa, elektrofusion)
Metrisk
Vatten och trycksatt avlopp
ASTM D3261
Nordamerika / Mellanöstern
Butt Heat Fusion
IPS / DIPS / OD
Allmän vätsketransport
ASTM F1055
Nordamerika / Mellanöstern
Elektrofusion
IPS / DIPS / Metrisk
Reparationer och täta diken
Vanliga misstag i HDPE-anpassningsstandarder och hur man undviker dem
Blandning av standarder och dimensionsfel
Upphandlingsfel leder ofta till allvarliga dimensionsfel på plats. Leverans av metriska kopplingar för en IPS-pipeline orsakar omedelbara projektförseningar. Fältmodifieringsförsök leder oundvikligen till katastrofala ledfel. Entreprenörer kan inte tvinga ihop inkompatibla komponenter på ett säkert sätt. Du måste minska denna risk under den inledande budgivningsfasen. Beordra strikta granskningar för varje enskild komponent. Använd standardiserade upphandlingsmallar som låser in den exakta standarden. Specificera kraven tydligt, såsom 'Beslag ska överensstämma med ASTM D3261, IPS-storlekar.' Avvisa alla inlämningar som erbjuder likvärdiga standarder utan noggrann teknisk granskning. Utbilda din mottagande personal att verifiera markeringar på beslagen vid leverans. Att fånga en obalans vid lastkajen sparar tusentals i omarbetningskostnader.
Tillverkade kontra gjutna trycknedsättningsförbiseenden
Ingenjörer antar ofta att tillverkade kopplingar delar den exakta tryckklassificeringen för motsvarande rör. Detta är en mycket farlig förbiseende. Specialtillverkade komponenter som geringsförsedda armbågar eller tillverkade tees kräver tryckreducering. Tillverkningsprocessen introducerar spänningspunkter som inte finns i formsprutade beslag. Kapning och smältning av rörsegment förändrar systemets strukturella geometri. Du måste tillämpa de nödvändiga nedsättningsfaktorerna för att förhindra utblåsningar. Strikt efterlevnad av ASTM- och ISO-riktlinjer för nedskärning är obligatoriskt för tillverkade delar. Till exempel kan en 3-segments geringsarmbåge kräva en 0,75 reduktionsfaktor. Om röret hanterar 100 psi, hanterar kopplingen endast 75 psi säkert. Kontrollera alltid tillverkarens reducerade tryckklass före installation. Om den reducerade beslaget inte klarar systemtrycket måste du öka väggtjockleken. Alternativt måste du köpa en helgjuten beslag för den specifika korsningen.
Slutsats
Granska dina nuvarande inköpsmallar för att låsa in exakta standard- och storlekssystemanpassningar innan du utfärdar inköpsorder.
Beställ certifieringsdokument från tredje part för alla inkommande passningsförsändelser innan platsen godkänns och installeras.
Genomför fusionsoperatörsutbildning specifik för de valda ASTM- eller ISO-standardkraven för att eliminera fältfel.
Tillämpa korrekta trycksänkningsfaktorer på alla tillverkade komponenter under den initiala hydrauliska designfasen.
Etablerat 2005, Fusing X integrerar FoU, tillverkning och försäljning av HDPE-rördelar, stödjer applikationer som kräver stumsmältning, elektrofusion, gängad, dränering och skräddarsydda kopplingslösningar. Med en 20 000 m² produktionsanläggning, cirka 300 anställda och export till mer än 20 länder, Fusing X kombinerar tillverkningskapacitet med materialkontroll och produktionsexpertis för att stödja pålitliga polyetenrörprojekt på olika marknader.
FAQ
F: Vad är den största skillnaden mellan ISO 4427 och EN 12201?
S: ISO 4427 fokuserar främst på polyetenrörsystem för vattenförsörjning. EN 12201 täcker vattenförsörjning men inkluderar också uttryckligen trycksatt dränering och avloppsapplikationer. Båda använder metrisk dimensionering och PE80/PE100 materialbeteckningar, men EN 12201 har något mer rigorösa testprotokoll för europeisk efterlevnad.
F: Kan jag smälta ihop en ASTM D3261-koppling till ett ISO 4427-rör?
S: Nej. ASTM D3261-kopplingar använder vanligtvis IPS- eller DIPS-dimensionering, medan ISO 4427-rör använder metrisk dimensionering. Direkt sammansmältning är omöjlig på grund av dimensionsfel. Du måste använda en specialiserad mekanisk övergångsadapter eller en specialbearbetad fläns för att ansluta dem säkert.
S: Tillverkade kopplingar, t.ex. geringsförsedda armbågar, är konstruerade genom att skära och smälta samman rörsegment. Denna process förändrar den strukturella geometrin och introducerar spänningskoncentrationer vid svetsarna. Nedstämpling minskar det maximalt tillåtna drifttrycket för att säkerställa att kopplingen inte går sönder under långvarig hydraulisk påfrestning.
F: Vad reglerar ASTM F1055?
S: ASTM F1055 är standardspecifikationen för elektrofusionskopplingar av polyeten. Den dikterar kraven för elektriska resistanstoleranser, fusionsenergiinmatning och rigorösa fogintegritetstester, inklusive hydrauliska sprängtrycks- och krosstester, vilket säkerställer säkra anslutningar över IPS, DIPS och metriska storlekar.
F: Är PE100 och PE4710 material utbytbara?
S: Även om båda är högpresterande, bimodala hartser med utmärkt sprickbeständighet, är de inte strikt utbytbara utan teknisk granskning. PE100 (europeisk) och PE4710 (nordamerikansk) använder olika designfaktorer (0,50 vs. 0,63) för att beräkna tryckklasser. Verifiera alltid de specifika standardkraven för ditt projekt innan du byter material.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori