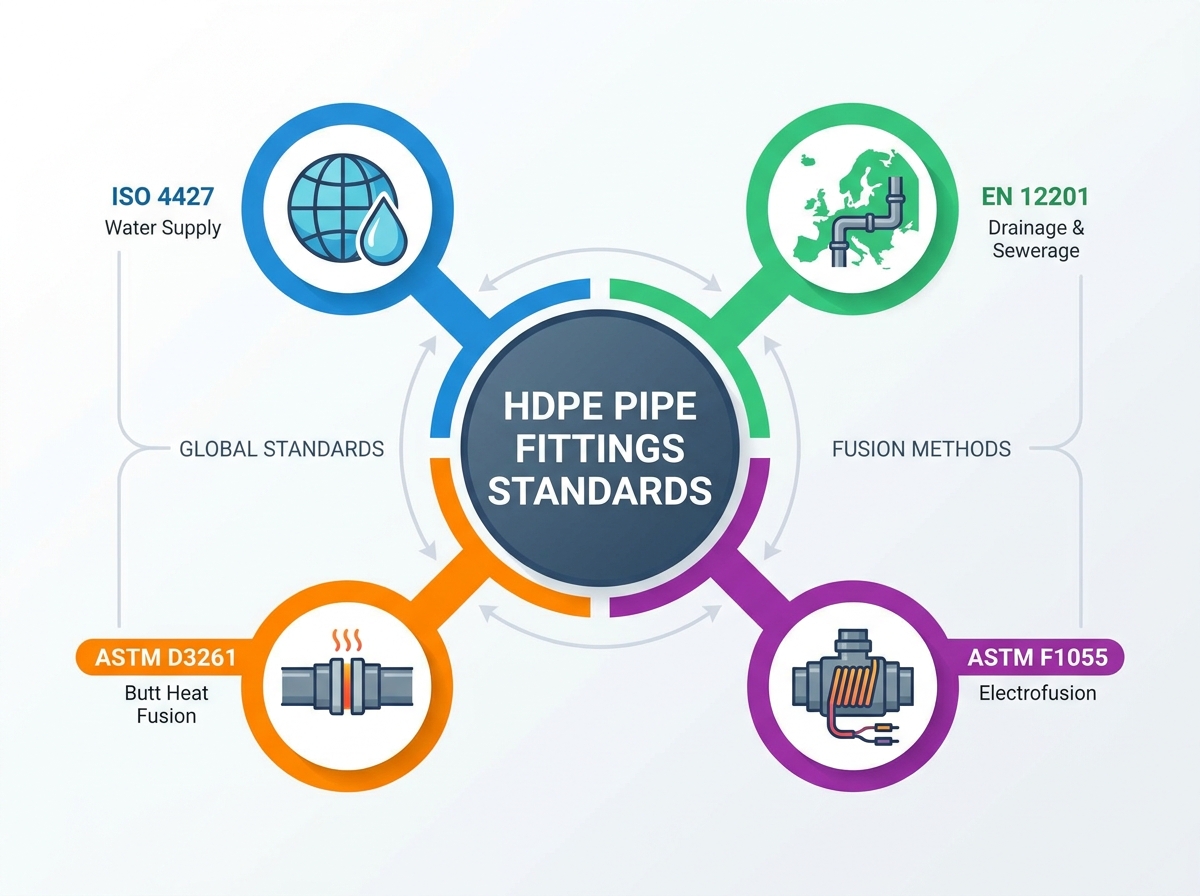
Torusüsteemi terviklikkus sõltub täielikult turvalistest, lekkevabadest ühendustest. Liitmike rikked põhjustavad enamiku katastroofilisi lekkeid munitsipaal- ja tööstusvedelike transpordivõrkudes. Need rikked tulenevad harva torust endast. Tavaliselt tulenevad need mõõtmete või materjalide kokkusobimatusest liigendis. Insenerid ja hankemeeskonnad seisavad silmitsi märkimisväärse keerukusega, kui navigeerida kattuvates piirkondlikes ja rahvusvahelistes spetsifikatsioonides. Vale spetsifikatsiooni valimine viib otseselt rõhutestide ebaõnnestumiseni. See käivitab ka eeskirjade eiramise ja tühistab tootja garantiid. See juhend dekonstrueerib ja võrdleb põhilisi rahvusvahelisi spetsifikatsioone. Hindame standardeid ISO 4427, EN 12201, ASTM D3261 ja ASTM F1055. Õpid, kuidas hõlbustada erinevate projektide täpset tehnilist hindamist. Pakume rakendatavaid samme paigaldusriskide maandamiseks ja projektipõhise vastavuse tagamiseks. Arusaamine HDPE toruliitmike standardid on pikaajalise ja vastupidava infrastruktuuri ehitamisel absoluutselt vaieldavad.
Võtmed kaasavõtmiseks
Piirkondlik ja rakenduste joondamine: ISO 4427 ja EN 12201 on peamiste ülemaailmsete ja Euroopa etalonidena meetermõõdustikus veevarustussüsteemides, kasutades PE80 ja PE100 tähistusi.
Fusion-spetsiifilised ASTM-i standardid: Põhja-Ameerika spetsifikatsioonid jagunevad rangelt liitmismeetodi järgi; ASTM D3261 reguleerib põkksoojussulatusliitmikke, samas kui ASTM F1055 dikteerib nõuded elektrofusiooniliitmike jaoks.
Tootmisvariandid: standardid dikteerivad erinevad katseprotokollid ja rõhu vähendamise nõuded olenevalt sellest, kas liitmik on survevalu või eritellimusel valmistatud.
Materjali samaväärsuse tegelikkus: kuigi PE100 (ISO/EN) ja PE4710 (ASTM) pakuvad sarnaseid suure tihedusega jõudlusnäitajaid, ei ole nende mõõtmete määramise süsteemid (meetriline vs. IPS/DIPS) ilma spetsiaalsete üleminekuliitmiketa omavahel asendatavad.
Riski maandamine: kolmanda osapoole sertifikaadi (nt NSF, WRAS, AWWA) kontrollimine nende standardite järgi on kohustuslik, et vältida võltsitud või mittestandardsete vaigust liitmike integreerimist.
Sisukord
Lülita
Miks on HDPE toruliitmike standardid olulised?
Torustiku hankimise edukriteeriumide määratlemine
Standardid määravad materjali puhtuse ja jõudluse absoluutse lähtetaseme. Need määratlevad toorvaigu kvaliteedi ranged rakkude klassifikatsioonid. Samuti kehtestavad need ranged mõõtmete tolerantsid ja pikaajalised hüdrostaatilise tugevuse nõuded. Vastavus mõjutab otseselt teie tegevustulemusi. See vähendab vastutust ja tagab prognoositava elutsükli toimivuse. Nõuetekohane järgimine lihtsustab ülevaatuste kinnitamist lõpliku kasutuselevõtu ajal. Sobivusstandardid eksisteerivad palju laiemas polüetüleeni ökosüsteemis. Need peavad laitmatult haakuma torude tootmisstandarditega. Näited hõlmavad ASTM F714 suure läbimõõduga torude ja D3035 väiksema läbimõõduga torude jaoks. Samuti toetuvad nad suuresti materjalide klassifitseerimise standarditele, nagu ASTM D3350. Nende omavahel seotud nõuete eiramine tagab süsteemi enneaegse rikke. Peate hindama kogu süsteemi terviklikult. Liitmikud ei suuda kompenseerida nõuetele mittevastavaid torumaterjale. Samuti ebaõnnestub esmaklassiline toru, kui see on ühendatud nõuetele mittevastavate liitmikega.
Välikontroll jääb teie esmaseks kaitseks mittestandardsete materjalide vastu. Inspektorid ja objektimeistrid peavad enne mis tahes fusiooni toimumist läbi viima erikontrolli:
Veenduge, et liitmikule trükitud lahtri klassifikatsioon vastab kinnitatud projekti esitamise dokumentidele.
Enne komponendi paigaldamist masina lõugadesse mõõtke sulatuspinna seina paksus digitaalsete nihikutega.
Kontrollige, et standardmõõtmete suhe (SDR) oleks ideaalselt joondatud külgneva toruga, et vältida sisevoolu piiramist ja pingekontsentraate.
Kontrollige tootmiskuupäeva koodi ja veenduge, et liitmik ei ole pikaajalise aias ladustamise ajal liigse UV-kiirguse mõju tõttu halvenenud.
Piirkondlikud vs. rakendusspetsiifilised vastavusraamistikud
Geograafiline domineerimine kujundab tugevalt standardvaliku. ISO ja EN raamistikud domineerivad ülemaailmsetel, Euroopa ja Aasia infrastruktuuriturgudel. ASTM-i spetsifikatsioonid reguleerivad Põhja-Ameerika ja Lähis-Ida nafta- ja gaasisektorit. Mõned standardid keskenduvad suuresti konkreetsele lõppkasutusele. Spetsiifilised koodid reguleerivad survestatud munitsipaalvõrke ja survevaba maa-alust drenaaži. Teised standardid keskenduvad rangelt tootmisele ja ühendamismeetoditele, olenemata rakendusest. Selle eristuse mõistmine väldib suuri spetsifikatsioonivigu. Peate sobitama raamistiku nii piirkonna kui ka vedeliku transpordi rakendusega. Piirkondlike raamistike segamine ilma nõuetekohase üleminekuplaneerimiseta kutsub esile katastroofi. Kohalikud reguleerivad asutused lükkavad kohapealsete kontrollide käigus mittevastavad materjalid tagasi. Enne hankenimekirja lõplikku vormistamist kontrollige alati kohalikke omavalitsuskoode.
Miks on HDPE toruliitmike standardid olulised?
ISO 4427: Polüetüleentorusüsteemide spetsifikatsioonid
ISO 4427 3. osa reguleerib spetsiaalselt polüetüleenist liitmikke. See on suunatud inimtoiduks ettenähtud vee edasitoimetamisele. See hõlmab nii esmaseid munitsipaaltrassid kui ka elamute teenindustorusid. Standard hindab komponente mitme füüsilise mõõtme järgi. Seina paksuse täpseks määratlemiseks kasutab see SDR-i. See kasutab süsteemi võimsuse määramiseks nimirõhu (PN) hinnanguid. ISO 4427 kohustab kasutama PE80 või PE100 liittähistusi. Need spetsiifilised ühendid tagavad pikaajalise vastupidavuse keskkonnamõjude pragunemisele. Samuti on neil suurepärane vastupidavus pragude kiirele levimisele. Standard nõuab, et tootjad kasutaksid esmase vaigu materjale. Taaskasutatud materjalid on rõhuasetusega joogivee rakendustes rangelt keelatud. See mandaat tagab materjali maksimaalse puhtuse ja struktuuri terviklikkuse.
EN 12201: Euroopa vee- ja heitveestandardid
Standardil EN 12201 on märkimisväärne tehniline kattuvus standardiga ISO 4427. Siiski sisaldab see selgeid täiendusi laiemate kommunaalteenuste jaoks kogu Euroopas. EN 12201 hõlmab spetsiaalselt survestatud drenaaži- ja kanalisatsioonirakendusi. See ei hõlma mitterõhulisi gravitatsioonisüsteeme. Standard nõuab tootjate jaoks väga rangeid testimisprotokolle. Tootjad peavad tõestama vastupidavust siserõhule pikema aja jooksul. Katsetamine hõlmab põkksulatatud liigeste tõmbetugevuse rangeid hindamisi. See nõuab ka spetsiifilisi oksüdatsiooni induktsiooniaja (OIT) tulemusi. OIT testimine kontrollib polümeeri termilist stabiilsust ekstrusiooni- ja vormimisprotsesside ajal. Kõrged OIT väärtused näitavad tugevat vastupidavust oksüdatiivsele lagunemisele aja jooksul. See tagab, et liitmik püsib maa all aastakümneid agressiivsetes mullatingimustes.
Tabel: ISO 4427 vs. EN 12201 Rakendusparameetrid
Parameeter
ISO 4427
EN 12201
Esmane vedeliku kasutamine
Joogiveevarustus
Veevarustus, survedrenaaž, kanalisatsioon
Suuruste määramise süsteem
Mõõdik
Mõõdik
Materjali tähistused
PE80, PE100
PE80, PE100
Ranguse testimine
Standardne globaalne baasjoon
Täiustatud Euroopa nõuded (OIT, tõmbetugevus)
ISO/EN vastavuse hindamismõõtmed
ISO ja EN meetermõõdustiku range järgimine tagab täpse joondamise. See joondus tagab lekkevaba fusiooni ülemaailmsetes infrastruktuuriprojektides. Järjepidevad mõõdikud välistavad kohapealse paigaldamise ajal arvamise. Rahvusvahelised infrastruktuuriportfellid saavad sellest standardimisest palju kasu. ISO-ühilduvate liitmike hankimine võimaldab tohutut mastaapsust piiriüleselt. Hankemeeskonnad saavad hankida erinevate ülemaailmsete tootjate vahetatavaid komponente. See paindlikkus hoiab ära tarneahela kitsaskohad suuremahuliste omavalitsuste kasutuselevõtu ajal. Samuti lihtsustab see rahvusvaheliste töövõtjate varude haldamist. Standardsed meetrilised komponendid vähendavad vajadust kohandatud valmistamise järele. Need lihtsustavad hooldus- ja remonditoiminguid erinevates geograafilistes asukohtades.
ASTM D3261 nõuded HDPE põkkfusioonliitmikele
ASTM D3261 ulatus ja rakendus
ASTM D3261 keskendub täielikult polüetüleenist liitmikele, mis on ette nähtud põkkliitmike jaoks. See hõlmab raudtoru suurust (IPS) ja kõrgtugevast malmist toru suurust (DIPS). See sisaldab ka välisläbimõõduga kontrollitud suuruse määramise süsteeme. Standardis tehakse selget vahet survevalu- ja valmistatud liitmike vahel. See rakendab iga erineva tüübi jaoks spetsiifilisi tootmisjuhiseid. Vormitud liitmikud läbivad erineva pingehinnangu kui valmistatud osad. See tagab, et mõlemad tüübid taluvad pidevat siserõhku ilma järeleandmiseta. Standard kehtib küünarnukitele, teedele, reduktoritele ja otstele. See määrab täpse geomeetria, mis on vajalik kütteplaadi edukaks kokkupuuteks. Õige geomeetria tagab sulamisprotsessi ajal ühtlase sulamisbasseini.
Materjalinõuded ja rakkude klassifikatsioonid
D3261 tugineb suuresti ASTM D3350 rakkude klassifikatsioonisüsteemile. See süsteem liigitab vaigud nagu PE3608 ja PE4710 füüsikaliste omaduste alusel. Need klassifikatsioonid määravad tooraine tiheduse, sulamisindeksi ja paindemooduli. Aeglase pragude kasvu (SCG) takistus on esmane hindamismõõdik. Kiire pragude levimise (RCP) takistus on kõrgsurvesüsteemide jaoks sama oluline. Nende mõõdikute kõrge jõudlus hoiab ära torujuhtme katastroofilised purunemised. Õige rakkude klassifikatsiooni valimine tagab, et liitmik vastab toru pikaealisusele. Peate veenduma, et rakuklass vastab täpselt teie projekti spetsifikatsioonidele. Rakuklasside mittevastavus võib põkkfusiooni ajal põhjustada ebaühtlast sulamist. See loob nõrgad liigesed, mis võivad enneaegselt puruneda.
Välismeeskonnad kogevad sageli liigeste rikkeid, kui tootjad eiravad D3261 tolerantse. Levinud väljaprobleemid hõlmavad järgmist:
Ümarusest väljas, mis ületab standardseid piire, põhjustades sulatusmasina lõugade suurt või madalat joondust.
Ebapiisav seinapaksus sulamispinnal, mis põhjustab kuumutamistsükli ajal ebapiisava sulamisterakese moodustumise.
Vale raku klassifikatsioon, mille tulemuseks on toru ja liitmiku vahelised kokkusobimatud sulamiskiirused.
Valesti töödeldud otsad, mis ei istu korralikult vastu tugirõngast, põhjustades ääriku lekkeid.
Mõõtmete tolerantsid ja testimiskriteeriumid
Tasapinnalise fusiooni joondamine nõuab äärmist tootmistäpsust. D3261 kirjeldab seina paksuse spetsiifilisi tootmistolerantse. See seab ebaümmargusele ja kontsentrilisusele ranged piirangud. Iga kõrvalekalle kahjustab liitmiku struktuuri terviklikkust. Standardis on välja toodud kohustuslikud kvaliteedikontrolli testid kõikidele tootjatele. Tootjad peavad läbi viima pisteliste proovide pideva rõhu testimise. Samuti peavad nad läbi viima kõrgendatud temperatuuri püsiva rõhu testimise. Need testid kinnitavad, et liitmik ei purune äärmise töökoormuse korral. Kõrgendatud temperatuuri test simuleerib aastakümnete pikkust kulumist lühendatud aja jooksul. See tõestab, et polümeermaatriks jääb termilise ja hüdraulilise koormuse korral stabiilseks.
ASTM F1055 nõuded HDPE elektrofusiooniliitmikele
ASTM F1055 nõuete mõistmine
ASTM F1055 hõlmab polüetüleenist elektrofusiooniliitmikke põhjalikult. See hõlmab elektrofusiooniühendusi, teesid ja koputavaid sadulaid. Standard kehtib IPS-i, DIPS-i ja metriliste torude suuruse määramise süsteemide kohta. Elektrofusiooniliitmikud sisaldavad sisseehitatud vasest kütteelemente. F1055 dikteerib nende mähiste elektritakistuse tolerantside ranged nõuded. Samuti reguleerib see täpset sulamisenergia sisendit, mis on vajalik turvaliseks keevisõmbluseks. Täpne energiakontroll sulatab polümeeri ilma selle struktuuriomadusi halvendamata. Standard määratleb nõutavad külmatsoonid liitmiku servades. Need külmad tsoonid sisaldavad sulamistsükli ajal laienevat sulamisbasseini. Need takistavad sulapolümeeri vuugipiirkonnast välja pääsemast.
Elektrofusioonliigeste toimivuse testimine
F1055 nõuab kõigi sertifitseeritud komponentide ranget liigeste terviklikkuse testimist. Agregaadid peavad enne heakskiitmist ületama minimaalse hüdraulilise lõhkemisrõhu piirväärtused. Tehnikud peavad tegema sulamistsooni ristlõike makroskoopilisi uuringuid. See visuaalne kontroll tuvastab tühimikud, saastumise või mittetäieliku liimimise. Standard sisaldab ka rangeid muljumiskatse nõudeid. Purustustestid kontrollivad sulatatud liigendi elastsust. Liitmik pigistatakse kruustangis teatud protsendini selle algsest läbimõõdust. Kui sulamistsoon selle deformatsiooni käigus eraldub või praguneb, ei vasta komponent sertifikaadile. Need tõestavad kogu elektrofusioonisõlme konstruktsioonilist terviklikkust suure pinnasekoormuse korral. Liitmik peab oluliselt deformeeruma, ilma et sulamisliides praguneks või eralduks. See tõestab, et ühenduskoht on tugevam kui ümbritsev torumaterjal.
Kontseptuaalsed kompromissid: Butt Fusion (D3261) vs. Electrofusion (F1055)
Nende meetodite vahel valides peavad insenerid hindama tööstsenaariume. ASTM F1055 liitmikud on suurepärased kitsas kaeviku tingimustes, kuhu masinad ei mahu. Need on hädavajalikud remondiks ja erineva paksusega torude ühendamiseks. ASTM D3261 põkkfusioon pakub suurepärast tõhusust torujuhtme pikkade takistusteta kulgemise korral. Projektijuhid peavad hoolikalt hindama elutsükli tõhusust ja tegevuspiiranguid. Võtke arvesse rasketehnika rentimise piiranguid ja konkreetseid operaatori koolitusnõudeid. Elektrofusioon nõuab torude hoolikat kraapimist ja keemilist puhastamist. Põkkfusiooniks on vaja raskeid hüdraulilisi masinaid ja kattetööriistu. Teie saidi tingimused määravad õige standardrakenduse.
Kuidas valida õige HDPE kinnitusstandard
Standardite sobitamine projektinõuetega
Reguleeriva standardi valimine nõuab ranget otsustusraamistikku. Peate selle aluseks võtma projekti asukoha ja vedeliku tüübi. Joogivesi, reovesi ja tööstuskemikaalid nõuavad erinevaid spetsifikatsioone. Töörõhk määrab vajaliku seina paksuse ja materjali kvaliteedi. Hinnake oma konkreetse rakenduse jaoks esmaseid paigaldusperekondi. Joondage vormitud põkksulatatud, valmistatud või elektrofusioonikomponendid õigete reguleerivate standarditega. Järgige teiseste sertifikaatide nõudeid kohe projekteerimisetapis. AWWA C906 ja NSF/ANSI 61 joogivee jaoks töötavad paralleelselt tootmisstandarditega. Liitmik võib vastata ASTM D3261 standardile, kuid ebaõnnestuda NSF 61 vaigulisandite tõttu. Peate üheaegselt kontrollima nii struktuurilisi kui ka terviseohutuse sertifikaate.
Mõõtmete ühilduvus: meetriline vs. IPS/DIPS
Toru suurus on iga projekti jaoks kriitiline hindamismõõde. ISO-meetrilise toru ühendamine ASTM IPS-liitmikuga on füüsiliselt võimatu. Vahe ületamiseks peate kasutama spetsiaalset üleminekuadapterit. Selle reaalsuse eiramine toob kaasa kohese liigese ebaõnnestumise ja projekti viivituse. Uuendusprojektid nõuavad vana infrastruktuuri asendamisel sageli standarditevahelist integreerimist. Tehnilised lahendused on olemas, kuid need nõuavad hoolikat planeerimist ja teostamist. Mõõtmesüsteemide ületamisel määrake alati mehaanilised üleminekuliitmikud või eritellimusel töödeldud äärikuadapterid. Ärge kunagi proovige toru raseerida ega venitada, et sundida seda sobima. See hävitab polüetüleeni struktuurse terviklikkuse ja tagab lekke.
Standarditeülese ülemineku teostamine põllul nõuab mehaaniliste põhimõtete ranget järgimist:
Pi lindi abil tuvastage nii meetri- kui ka IPS-torude täpne välisläbimõõt.
Valige mehaaniline üleminekuliitmik, mis vastab süsteemi maksimaalsele töörõhule.
Paigaldage sisemised roostevabast terasest jäigastajad mõlema toru otsa sisse, et vältida deformatsiooni mehaanilise kokkusurumise korral.
Pöörake ääriku poldid tootja määratud piirini, kasutades tähekujulist kalibreeritud momentvõtit.
Materjali joondus: PE100 vs. PE4710
Euroopa tähistus PE100 peegeldab mitmel viisil Põhja-Ameerika tähistust PE4710. Mõlemad esindavad suure jõudlusega bimodaalseid polüetüleenvaikusid. Need pakuvad erakordset vastupidavust aeglasele pragude kasvule ja punktkoormusele. Kuid insenerid peavad hoolikalt läbi vaatama oma vastavad konstruktsioonitegurid. PE100 kasutab veerakenduste puhul tavaliselt konstruktsioonitegurit 0,50. PE4710 kasutab AWWA juhiste kohaselt disainitegurit 0,63. Peate nende erinevustega arvestama maksimaalse lubatud rõhuväärtuse arvutamisel. PE4710 torul on erinev surveaste kui sama paksusega PE100 torul. Tehke hüdraulilisi arvutusi alati konkreetse vaigu tähistuse alusel.
Levinud HDPE-sobitusstandardite vead ja kuidas neid vältida
Segamisstandardid ja mõõtmete mittevastavused
Hankevead põhjustavad sageli kohapeal suuri mõõtmete ebakõlasid. IPS torujuhtme meetriliste liitmike tarnimine põhjustab viivitamatuid projekti viivitusi. Väljade muutmise katsed põhjustavad paratamatult katastroofilisi liigeserikkeid. Töövõtjad ei saa kokkusobimatuid komponente ohutult kokku suruda. Peate seda riski esialgses pakkumise etapis maandama. Nõua iga üksiku komponendi kohta rangelt esitamist. Kasutage standardiseeritud hankemalle, mis fikseerivad täpselt standardi. Täpsustage selgelt nõuded, näiteks 'liitmikud peavad vastama standardile ASTM D3261, IPS suurus.' Lükka ilma põhjaliku inseneriülevaatuseta tagasi kõik samaväärseid standardeid pakkuvad avaldused. Koolitage vastuvõtvat personali tarnimisel liitmike märgiseid kontrollima. Laadimisdokis mittevastavuse tabamine säästab tuhandeid ümbertöötamiskulusid.
Valmistatud vs. vormitud rõhu alandamise tähelepanekud
Insenerid eeldavad sageli, et valmistatud liitmikud jagavad vastava toru täpset survet. See on väga ohtlik möödalaskmine. Eritellimusel valmistatud komponendid, nagu kaldus küünarnukid või valmistatud triibud, nõuavad rõhu vähendamist. Tootmisprotsessis tuuakse sisse pingepunkte, mida survevaluliitmikest ei leidu. Torusegmentide lõikamine ja sulatamine muudab süsteemi konstruktsiooni geomeetriat. Löökide vältimiseks peate rakendama vajalikke vähendavaid tegureid. Valmistatud osade puhul on kohustuslik järgida rangelt ASTM-i ja ISO vähendamisjuhiseid. Näiteks võib 3-segmendilise viigiga küünarnukk vajada 0,75 vähendamistegurit. Kui toru talub 100 psi rõhku, talub liitmik ohutult ainult 75 psi. Enne paigaldamist kontrollige alati tootja alandatud rõhu klassi. Kui vähendatud liitmik ei talu süsteemi survet, peate suurendama seina paksust. Teise võimalusena peate selle konkreetse ristmiku jaoks hankima täielikult vormitud liitmiku.
Järeldus
Enne ostutellimuste väljastamist kontrollige oma praeguseid hankemalle, et lukustada täpsed standard- ja suurussüsteemi joondused.
Volitage kolmanda osapoole sertifitseerimisdokumendid kõigi sissetulevate paigaldussaadetiste jaoks enne kohapealset vastuvõtmist ja paigaldamist.
Rakendage termotuumasünteesi operaatori koolitust vastavalt valitud ASTM-i või ISO standardi nõuetele, et kõrvaldada välja vead.
Rakendage algse hüdraulilise projekteerimisetapi ajal kõikidele valmistatud komponentidele õigeid rõhu vähendamise tegureid.
Asutatud 2005. aastal, Fusing X integreerib HDPE toruliitmike uurimis- ja arendustegevuse, tootmise ja müügi, toetades rakendusi, mis nõuavad põkkliitmike, elektrofusiooni, keermestatud, drenaaži ja kohandatud liitmike lahendusi. 20 000 m² Umbes 300 töötajaga tootmisüksuses ja ekspordis enam kui 20 riiki ühendab Fusing X tootmisvõimsuse materjalikontrolli ja tootmisalaste teadmistega, et toetada usaldusväärseid polüetüleentorustike projekte erinevatel turgudel.
KKK
K: Mis on peamine erinevus standardite ISO 4427 ja EN 12201 vahel?
V: ISO 4427 keskendub peamiselt veevarustuse polüetüleenist torusüsteemidele. EN 12201 hõlmab veevarustust, kuid hõlmab selgesõnaliselt ka survestatud äravoolu- ja kanalisatsioonirakendusi. Mõlemad kasutavad metrilist suurust ja PE80/PE100 materjali tähistusi, kuid standardis EN 12201 on Euroopa vastavuse tagamiseks veidi rangemad testimisprotokollid.
K: Kas ma saan ASTM D3261 liitmiku ühendada ISO 4427 toruga?
V: Ei. ASTM D3261 liitmikud kasutavad tavaliselt IPS- või DIPS-suurust, samas kui ISO 4427 torud kasutavad metrilist suurust. Otsene sulandamine on mõõtmete mittevastavuse tõttu võimatu. Nende turvaliseks ühendamiseks peate kasutama spetsiaalset mehaanilist üleminekuadapterit või eritellimusel töödeldud äärikut.
K: Miks on valmistatud liitmikud vaja rõhu vähendamist?
V: Valmistatud liitmikud, nagu näiteks põlved, on valmistatud torusegmentide lõikamise ja kokkusulatamise teel. See protsess muudab konstruktsiooni geomeetriat ja tekitab keevisõmblustes pingekontsentratsioone. Vähendamine vähendab maksimaalset lubatud töörõhku, et liitmik ei puruneks pikaajalise hüdraulilise koormuse korral.
K: Mida ASTM F1055 reguleerib?
V: ASTM F1055 on polüetüleenist elektrofusiooniliitmike standardspetsifikatsioon. See dikteerib nõuded elektritakistuse tolerantsidele, termotuumasünteesi energia sisendile ja rangele liigendi terviklikkuse testimisele, sealhulgas hüdraulilise purunemissurve ja muljumise katsetele, tagades turvalised ühendused IPS-i, DIPS-i ja meetermõõdustikus.
K: Kas materjalid PE100 ja PE4710 on omavahel asendatavad?
V: Kuigi mõlemad on suure jõudlusega, suurepärase pragunemiskindlusega bimodaalsed vaigud, ei ole need ilma inseneriülevaateta rangelt vahetatavad. PE100 (Euroopa) ja PE4710 (Põhja-Ameerika) kasutavad rõhuväärtuste arvutamiseks erinevaid disainitegureid (0,50 vs 0,63). Enne materjalide asendamist kontrollige alati oma projekti konkreetseid standardnõudeid.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori