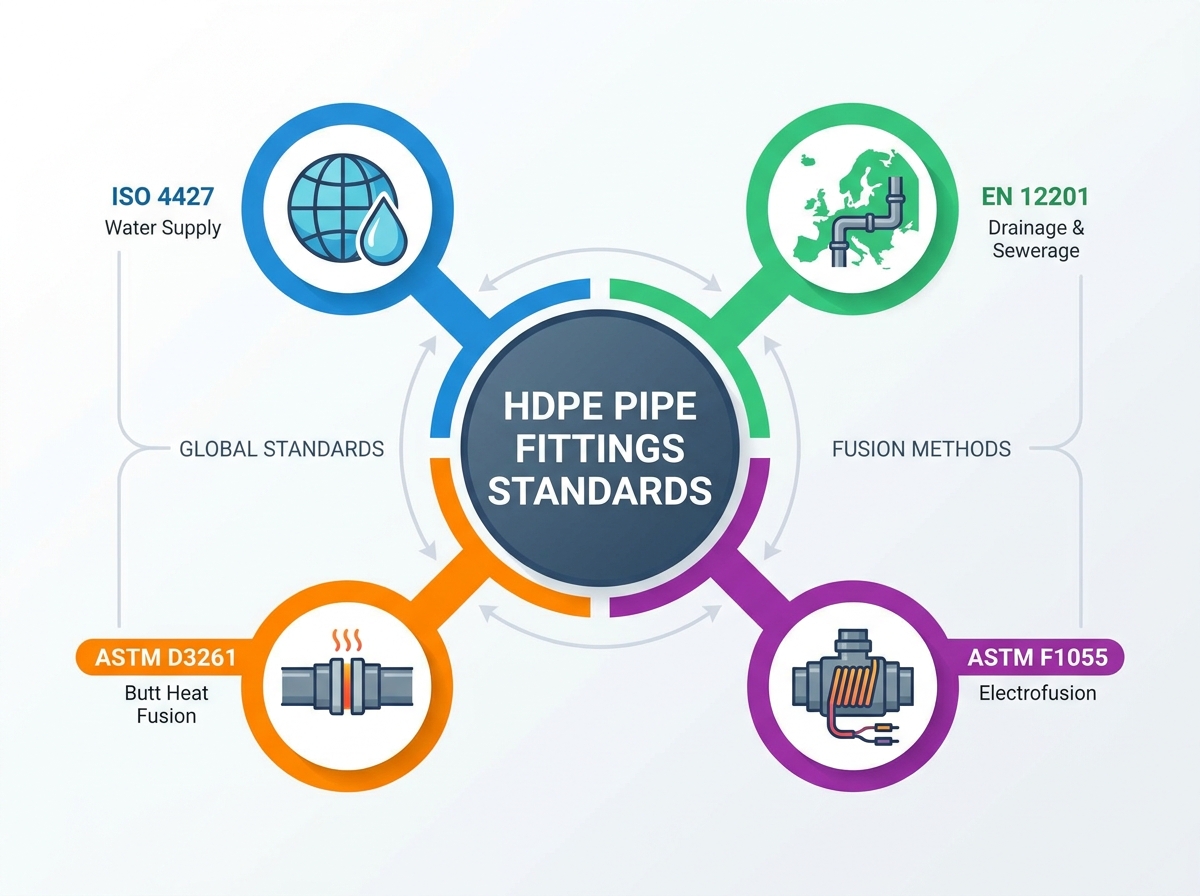
پائپنگ سسٹم کی سالمیت مکمل طور پر محفوظ، لیک فری کنکشنز پر منحصر ہے۔ فٹنگ میں ناکامی میونسپل اور صنعتی سیال ٹرانسپورٹ نیٹ ورکس میں زیادہ تر تباہ کن لیکس کا سبب بنتی ہے۔ یہ ناکامیاں شاذ و نادر ہی پائپ سے ہوتی ہیں۔ وہ عام طور پر مشترکہ میں جہتی یا مادی عدم مطابقت سے پیدا ہوتے ہیں۔ انجینئرز اور پروکیورمنٹ ٹیموں کو اوور لیپنگ علاقائی اور بین الاقوامی وضاحتیں نیویگیٹ کرتے وقت اہم پیچیدگی کا سامنا کرنا پڑتا ہے۔ غلط تصریحات کا انتخاب براہ راست پریشر ٹیسٹ میں ناکامی کا باعث بنتا ہے۔ یہ ریگولیٹری عدم تعمیل کو بھی متحرک کرتا ہے اور مینوفیکچرر کی وارنٹی کو باطل کرتا ہے۔ یہ گائیڈ بنیادی بین الاقوامی وضاحتیں ڈی کنسٹریکٹ اور موازنہ کرتا ہے۔ ہم ISO 4427, EN 12201, ASTM D3261, اور ASTM F1055 کا جائزہ لیتے ہیں۔ آپ سیکھیں گے کہ متنوع منصوبوں میں درست تکنیکی تشخیص کو کس طرح آسان بنایا جائے۔ ہم تنصیب کے خطرات کو کم کرنے اور پروجیکٹ کی مخصوص تعمیل کو یقینی بنانے کے لیے قابل عمل اقدامات فراہم کرتے ہیں۔ سمجھنا ایچ ڈی پی ای پائپ فٹنگ کے معیارات بالکل غیر گفت و شنید ہیں۔ دیرپا، لچکدار انفراسٹرکچر کی تعمیر کے لیے
کلیدی ٹیک ویز
علاقائی اور ایپلیکیشن الائنمنٹ: ISO 4427 اور EN 12201 میٹرک سائز کے پانی کی فراہمی کے نظام کے لیے بنیادی عالمی اور یورپی معیارات کے طور پر کام کرتے ہیں، PE80 اور PE100 عہدوں کو استعمال کرتے ہوئے۔
فیوژن-مخصوص ASTM معیارات: شمالی امریکہ کی وضاحتیں جوائننگ کے طریقہ کار سے سختی سے تقسیم ہوتی ہیں۔ ASTM D3261 بٹ ہیٹ فیوژن فٹنگز کو کنٹرول کرتا ہے، جبکہ ASTM F1055 الیکٹرو فیوژن فٹنگز کے تقاضوں کا تعین کرتا ہے۔
مینوفیکچرنگ تغیرات: معیارات مختلف ٹیسٹنگ پروٹوکولز اور پریشر ڈیریٹنگ کی ضروریات کو اس بات پر منحصر کرتے ہیں کہ آیا فٹنگ انجیکشن سے مولڈ ہے یا اپنی مرضی کے مطابق بنائی گئی ہے۔
مادی مساوات کی حقیقتیں: اگرچہ PE100 (ISO/EN) اور PE4710 (ASTM) اسی طرح کی اعلی کثافت کی کارکردگی کی خصوصیات پیش کرتے ہیں، ان کے جہتی سائز سازی کے نظام (میٹرک بمقابلہ IPS/DIPS) خصوصی ٹرانزیشن فٹنگ کے بغیر مقامی طور پر تبدیل نہیں ہوتے ہیں۔
خطرے میں تخفیف: جعلی یا غیر معیاری رال کی متعلقہ اشیاء کے انضمام کو روکنے کے لیے ان معیارات کے خلاف فریق ثالث کے سرٹیفیکیشن (مثلاً NSF، WRAS، AWWA) کی تصدیق کرنا لازمی ہے۔
مندرجات کا جدول
ٹوگل کریں۔
ایچ ڈی پی ای پائپ فٹنگز کے معیارات کیوں اہم ہیں۔
پائپنگ پروکیورمنٹ کے لیے کامیابی کے معیار کی وضاحت کرنا
معیارات مادی پاکیزگی اور کارکردگی کے لیے مطلق بنیاد کا حکم دیتے ہیں۔ وہ خام رال کے معیار کے لئے سخت سیل درجہ بندی کی وضاحت کرتے ہیں۔ وہ سخت جہتی رواداری اور طویل مدتی ہائیڈروسٹیٹک طاقت کی ضروریات کو بھی قائم کرتے ہیں۔ تعمیل براہ راست آپ کے آپریشنل نتائج کو متاثر کرتی ہے۔ یہ ذمہ داری کو کم کرتا ہے اور لائف سائیکل کی متوقع کارکردگی کو یقینی بناتا ہے۔ مناسب پابندی حتمی کمیشننگ کے دوران معائنہ کی منظوریوں کو ہموار کرتی ہے۔ فٹنگ کے معیار بہت وسیع پولی تھیلین ماحولیاتی نظام کے اندر موجود ہیں۔ انہیں پائپ مینوفیکچرنگ کے معیارات کے ساتھ بے عیب طریقے سے جڑنا چاہیے۔ مثالوں میں بڑے قطر کے پائپوں کے لیے ASTM F714 اور چھوٹے قطر کے لیے D3035 شامل ہیں۔ وہ مادی درجہ بندی کے معیارات جیسے کہ ASTM D3350 پر بھی بہت زیادہ انحصار کرتے ہیں۔ ان باہم مربوط تقاضوں کو نظر انداز کرنا قبل از وقت نظام کی ناکامی کی ضمانت دیتا ہے۔ آپ کو پورے نظام کا مجموعی طور پر جائزہ لینا چاہیے۔ فٹنگز ناقص پائپ مواد کی تلافی نہیں کر سکتیں۔ اسی طرح، پریمیم پائپ ناکام ہو جائے گا اگر نان کمپلائنٹ فٹنگز سے منسلک ہو۔
غیر معیاری مواد کے خلاف فیلڈ کی تصدیق آپ کا بنیادی دفاع ہے۔ انسپکٹرز اور سائٹ فورمین کو کسی بھی فیوژن کے ہونے سے پہلے مخصوص جانچ پڑتال کرنی چاہیے:
تصدیق کریں کہ فٹنگ پر چھپی ہوئی سیل کی درجہ بندی منظور شدہ پراجیکٹ جمع کرانے والی دستاویزات سے میل کھاتی ہے۔
مشین کے جبڑوں میں جزو لگانے سے پہلے ڈیجیٹل کیلیپرز کا استعمال کرتے ہوئے فیوژن فیس پر دیوار کی موٹائی کی پیمائش کریں۔
تصدیق کریں کہ معیاری طول و عرض کا تناسب (SDR) درجہ بندی ملحقہ پائپ کے ساتھ بالکل سیدھ میں ہے تاکہ داخلی بہاؤ کی پابندی اور تناؤ کے مرکز کو روکا جا سکے۔
مینوفیکچرنگ ڈیٹ کوڈ کو چیک کریں تاکہ یہ یقینی بنایا جا سکے کہ صحن میں طویل اسٹوریج کے دوران فٹنگ زیادہ UV کی نمائش سے خراب نہیں ہوئی ہے۔
علاقائی بمقابلہ درخواست کے مخصوص تعمیل کے فریم ورکس
جغرافیائی غلبہ معیاری انتخاب کو بہت زیادہ شکل دیتا ہے۔ ISO اور EN فریم ورک عالمی، یورپی، اور ایشیائی بنیادی ڈھانچے کی مارکیٹوں پر حاوی ہیں۔ ASTM وضاحتیں شمالی امریکہ اور مشرق وسطیٰ کے تیل اور گیس کے شعبوں کو کنٹرول کرتی ہیں۔ کچھ معیارات مخصوص اختتامی استعمال کی درخواست پر بہت زیادہ توجہ مرکوز کرتے ہیں۔ مخصوص کوڈز پریشرائزڈ میونسپل مینز بمقابلہ غیر پریشر زیرزمین نکاسی آب کو کنٹرول کرتے ہیں۔ دوسرے معیارات درخواست سے قطع نظر مینوفیکچرنگ اور طریقہ کار میں شمولیت پر سختی سے توجہ مرکوز کرتے ہیں۔ اس تفریق کو سمجھنا تصریح کی بڑی غلطیوں کو روکتا ہے۔ آپ کو فریم ورک کو خطے اور سیال ٹرانسپورٹ ایپلی کیشن دونوں سے مماثل ہونا چاہیے۔ منتقلی کی مناسب منصوبہ بندی کے بغیر علاقائی فریم ورک کو ملانا تباہی کو دعوت دیتا ہے۔ مقامی ریگولیٹری ادارے سائٹ کے معائنے کے دوران غیر موافق مواد کو مسترد کر دیں گے۔ اپنی خریداری کی فہرست کو حتمی شکل دینے سے پہلے ہمیشہ مقامی میونسپل کوڈز کی تصدیق کریں۔
ایچ ڈی پی ای پائپ فٹنگز کے معیارات کیوں اہم ہیں۔
ISO 4427: Polyethylene پائپنگ سسٹمز کے لیے نردجیکرن
ISO 4427 حصہ 3 خاص طور پر پولی تھیلین کی متعلقہ اشیاء کو کنٹرول کرتا ہے۔ یہ انسانی استعمال کے لیے پانی کی ترسیل کو نشانہ بناتا ہے۔ اس میں بنیادی میونسپل مینز اور رہائشی سروس پائپ دونوں شامل ہیں۔ معیار کئی جسمانی جہتوں میں اجزاء کی جانچ کرتا ہے۔ یہ دیوار کی موٹائی کو درست طریقے سے بیان کرنے کے لیے SDR کا استعمال کرتا ہے۔ یہ نظام کی صلاحیت کو قائم کرنے کے لیے برائے نام دباؤ (PN) کی درجہ بندی کا استعمال کرتا ہے۔ ISO 4427 PE80 یا PE100 مرکب عہدوں کے استعمال کو لازمی قرار دیتا ہے۔ یہ مخصوص مرکبات ماحولیاتی تناؤ کے کریکنگ کے خلاف طویل مدتی مزاحمت فراہم کرتے ہیں۔ وہ تیزی سے شگاف کے پھیلاؤ کے خلاف بہترین مزاحمت بھی فراہم کرتے ہیں۔ معیار کے مطابق مینوفیکچررز کو کنواری رال کا مواد استعمال کرنے کی ضرورت ہوتی ہے۔ ری سائیکل شدہ مواد کو دباؤ کی درجہ بندی والے پینے کے قابل پانی کے استعمال کے لیے سختی سے منع کیا گیا ہے۔ یہ مینڈیٹ زیادہ سے زیادہ مادی پاکیزگی اور ساختی سالمیت کو یقینی بناتا ہے۔
EN 12201: پانی اور گندے پانی کے لیے یورپی معیارات
EN 12201 ISO 4427 کے ساتھ اہم تکنیکی اوورلیپ کا اشتراک کرتا ہے۔ تاہم، اس میں یورپ بھر میں وسیع تر یوٹیلیٹی ایپلی کیشنز کے لیے الگ اضافہ شامل ہے۔ EN 12201 میں خاص طور پر پریشرائزڈ ڈرینیج اور سیوریج ایپلی کیشنز شامل ہیں۔ یہ غیر دباؤ کشش ثقل کے نظام کا احاطہ نہیں کرتا ہے۔ معیاری مینوفیکچررز کے لیے انتہائی سخت ٹیسٹنگ پروٹوکول کا حکم دیتا ہے۔ مینوفیکچررز کو لمبے عرصے تک اندرونی دباؤ کے خلاف مزاحمت ثابت کرنی چاہیے۔ ٹیسٹنگ میں بٹ فیوزڈ جوڑوں کے لیے سخت تناؤ کی طاقت کا جائزہ شامل ہے۔ اس کے لیے مخصوص آکسیڈیشن انڈکشن ٹائم (OIT) کے نتائج کی بھی ضرورت ہوتی ہے۔ OIT ٹیسٹنگ اخراج اور مولڈنگ کے عمل کے دوران پولیمر کے تھرمل استحکام کی تصدیق کرتی ہے۔ اعلی OIT اقدار وقت کے ساتھ ساتھ آکسیڈیٹیو انحطاط کے خلاف مضبوط مزاحمت کی نشاندہی کرتی ہیں۔ یہ اس بات کی ضمانت دیتا ہے کہ فٹنگ زمین کے اندر جارحانہ حالات میں کئی دہائیوں تک زندہ رہے گی۔
ٹیبل: ISO 4427 بمقابلہ EN 12201 ایپلیکیشن پیرامیٹرز
پیرامیٹر
آئی ایس او 4427
EN 12201
بنیادی سیال کی درخواست
پینے کے پانی کی فراہمی
پانی کی فراہمی، پریشرائزڈ ڈرینج، سیوریج
سائز سازی کا نظام
میٹرک
میٹرک
مواد کا عہدہ
PE80، PE100
PE80، PE100
سختی کی جانچ
معیاری عالمی بیس لائن
بہتر یورپی ضروریات (OIT، Tensile)
ISO/EN تعمیل کے لیے تشخیص کے طول و عرض
آئی ایس او اور EN میٹرک سائزنگ پر سختی سے عمل کرنا قطعی سیدھ کو یقینی بناتا ہے۔ یہ صف بندی عالمی بنیادی ڈھانچے کے منصوبوں میں صفر رساو فیوژن کی ضمانت دیتی ہے۔ مسلسل میٹرک طول و عرض فیلڈ کی تنصیب کے دوران اندازے کو ختم کر دیتے ہیں۔ ملٹی نیشنل انفراسٹرکچر پورٹ فولیوز اس معیاری کاری سے بہت فائدہ اٹھاتے ہیں۔ آئی ایس او کمپلائنٹ فٹنگز کو سورس کرنا سرحدوں کے پار بے پناہ اسکیل ایبلٹی کی اجازت دیتا ہے۔ پروکیورمنٹ ٹیمیں مختلف عالمی مینوفیکچررز سے قابل تبادلہ اجزاء محفوظ کر سکتی ہیں۔ یہ لچک بڑے پیمانے پر میونسپل تعیناتیوں کے دوران سپلائی چین کی رکاوٹوں کو روکتی ہے۔ یہ بین الاقوامی ٹھیکیداروں کے لیے انوینٹری کے انتظام کو بھی آسان بناتا ہے۔ معیاری میٹرک اجزاء حسب ضرورت ساخت کی ضرورت کو کم کرتے ہیں۔ وہ متنوع جغرافیائی مقامات پر دیکھ بھال اور مرمت کے کاموں کو ہموار کرتے ہیں۔
ASTM D3261 HDPE بٹ فیوژن فٹنگ کے تقاضے
ASTM D3261 کا دائرہ کار اور اطلاق
ASTM D3261 مکمل طور پر پولی تھیلین فٹنگز پر مرکوز ہے جو بٹ فیوژن جوائنٹس کے لیے ہیں۔ یہ آئرن پائپ سائز (IPS) اور ڈکٹائل آئرن پائپ سائز (DIPS) کا احاطہ کرتا ہے۔ اس میں بیرونی قطر کے کنٹرول شدہ سائزنگ سسٹم بھی شامل ہیں۔ معیاری انجیکشن مولڈ اور من گھڑت فٹنگز کے درمیان واضح طور پر فرق کرتا ہے۔ یہ ہر ایک الگ قسم پر مینوفیکچرنگ کے مخصوص رہنما خطوط کا اطلاق کرتا ہے۔ مولڈڈ فٹنگس من گھڑت اجزاء کے مقابلے مختلف تناؤ کی تشخیص سے گزرتی ہیں۔ یہ یقینی بناتا ہے کہ دونوں قسمیں بغیر پیداوار کے مسلسل اندرونی دباؤ کو برداشت کر سکتی ہیں۔ معیار کہنیوں، ٹیز، کم کرنے والوں اور سٹب سروں پر لاگو ہوتا ہے۔ یہ ہیٹر پلیٹ کے کامیاب رابطے کے لیے درکار درست جیومیٹری کا تعین کرتا ہے۔ مناسب جیومیٹری فیوژن کے عمل کے دوران پگھلنے والے پول کو یقینی بناتی ہے۔
مواد کی ضروریات اور سیل کی درجہ بندی
D3261 ASTM D3350 سیل کی درجہ بندی کے نظام پر بہت زیادہ انحصار کرتا ہے۔ یہ نظام جسمانی خصوصیات کی بنیاد پر PE3608 اور PE4710 جیسی رالوں کی درجہ بندی کرتا ہے۔ یہ درجہ بندی خام مال کی کثافت، پگھل انڈیکس، اور لچکدار ماڈیولس کا حکم دیتی ہے۔ سست کریک گروتھ (SCG) مزاحمت ایک بنیادی تشخیصی میٹرک ہے۔ تیز رفتار کریک پروپیگیشن (RCP) مزاحمت ہائی پریشر کے نظام کے لیے اتنی ہی اہم ہے۔ ان میٹرکس میں اعلی کارکردگی تباہ کن پائپ لائن پھٹنے سے روکتی ہے۔ سیل کی صحیح درجہ بندی کا انتخاب یقینی بناتا ہے کہ فٹنگ پائپ کی لمبی عمر سے ملتی ہے۔ آپ کو اس بات کی تصدیق کرنی چاہیے کہ سیل کلاس آپ کے پروجیکٹ کی تفصیلات سے بالکل مماثل ہے۔ مماثل سیل کلاسز بٹ فیوژن کے دوران ناہموار پگھلنے کا باعث بن سکتی ہیں۔ یہ کمزور جوڑوں کو وقت سے پہلے ناکامی کا شکار بناتا ہے۔
جب مینوفیکچررز D3261 رواداری کو نظر انداز کرتے ہیں تو فیلڈ عملے کو اکثر مشترکہ ناکامیوں کا سامنا کرنا پڑتا ہے۔ عام فیلڈ مسائل میں شامل ہیں:
معیاری حدوں سے باہر گول پن، فیوژن مشین کے جبڑوں میں اونچی کم غلط ترتیب کا باعث بنتا ہے۔
فیوژن چہرے پر دیوار کی ناکافی موٹائی، جس کی وجہ سے ہیٹنگ سائیکل کے دوران پگھلنے والی مالا کی ناکافی تشکیل ہوتی ہے۔
سیل کی غلط درجہ بندی جس کے نتیجے میں پائپ اور فٹنگ کے درمیان پگھلنے کے بہاؤ کی شرح متضاد ہے۔
غلط طریقے سے مشینی سٹب اینڈ جو بیکنگ رِنگ کے خلاف صحیح طریقے سے سیٹ کرنے میں ناکام رہتے ہیں، جس کی وجہ سے فلینج لیک ہوتا ہے۔
جہتی رواداری اور جانچ کا معیار
فلش بٹ فیوژن الائنمنٹ کے لیے انتہائی مینوفیکچرنگ درستگی کی ضرورت ہوتی ہے۔ D3261 دیوار کی موٹائی کے لیے مخصوص مینوفیکچرنگ رواداری کی تفصیلات دیتا ہے۔ یہ باہر کی گول پن اور ارتکاز پر سخت حدود متعین کرتا ہے۔ کوئی بھی انحراف فیوژن جوائنٹ کی ساختی سالمیت سے سمجھوتہ کرتا ہے۔ معیاری تمام مینوفیکچررز کے لیے لازمی کوالٹی کنٹرول ٹیسٹ کا خاکہ پیش کرتا ہے۔ مینوفیکچررز کو بے ترتیب نمونوں پر مسلسل دباؤ کی جانچ کرنی چاہیے۔ انہیں بلند درجہ حرارت کے مسلسل دباؤ کی جانچ بھی کرنی چاہیے۔ یہ ٹیسٹ اس بات کی تصدیق کرتے ہیں کہ انتہائی آپریشنل دباؤ میں فٹنگ ناکام نہیں ہوگی۔ بلند درجہ حرارت کا ٹیسٹ گاڑھا ٹائم فریم میں دہائیوں کے پہننے کی نقل کرتا ہے۔ یہ ثابت کرتا ہے کہ پولیمر میٹرکس تھرمل اور ہائیڈرولک بوجھ کے تحت مستحکم رہتا ہے۔
HDPE الیکٹرو فیوژن فٹنگز کے لیے ASTM F1055 کے تقاضے
ASTM F1055 کے تقاضوں کو سمجھنا
ASTM F1055 پولی تھیلین الیکٹرو فیوژن فٹنگز کا جامع احاطہ کرتا ہے۔ اس میں الیکٹرو فیوژن کپلنگز، ٹیز، اور ٹیپنگ سیڈلز شامل ہیں۔ معیار IPS، DIPS، اور میٹرک پائپ سائزنگ سسٹمز پر لاگو ہوتا ہے۔ الیکٹرو فیوژن فٹنگز ایمبیڈڈ کاپر ہیٹنگ عناصر کو مربوط کرتی ہیں۔ F1055 ان کنڈلیوں کے اندر برقی مزاحمتی رواداری کے لیے سخت تقاضوں کا حکم دیتا ہے۔ یہ ایک محفوظ ویلڈ کے لیے درکار عین فیوژن انرجی ان پٹ کو بھی کنٹرول کرتا ہے۔ عین توانائی کا کنٹرول پولیمر کو اس کی ساختی خصوصیات کو کم کیے بغیر پگھلا دیتا ہے۔ معیار فٹنگ کے کناروں پر مطلوبہ کولڈ زونز کی وضاحت کرتا ہے۔ یہ سرد زون فیوژن سائیکل کے دوران پھیلتے ہوئے پگھلنے والے تالاب پر مشتمل ہوتے ہیں۔ وہ پگھلے ہوئے پولیمر کو مشترکہ علاقے سے فرار ہونے سے روکتے ہیں۔
الیکٹرو فیوژن جوڑوں کے لیے کارکردگی کی جانچ
F1055 تمام تصدیق شدہ اجزاء کے لیے سخت مشترکہ سالمیت کی جانچ کا حکم دیتا ہے۔ اسمبلیوں کو منظوری سے پہلے کم از کم ہائیڈرولک برسٹ پریشر کی حد سے گزرنا چاہیے۔ تکنیکی ماہرین کو فیوژن زون کراس سیکشن کے میکروسکوپک امتحانات کرنے چاہئیں۔ یہ بصری معائنہ voids، آلودگی، یا نامکمل بانڈنگ کی نشاندہی کرتا ہے۔ معیار میں شدید کرش ٹیسٹ کی ضروریات بھی شامل ہیں۔ کرش ٹیسٹ فیوزڈ جوائنٹ کی لچک کی تصدیق کرتے ہیں۔ فٹنگ کو اس کے اصل قطر کے ایک مخصوص فیصد کے حساب سے نچوڑا جاتا ہے۔ اگر اس اخترتی کے دوران فیوژن زون الگ ہو جاتا ہے یا دراڑ پڑ جاتا ہے، تو جزو سرٹیفیکیشن میں ناکام ہو جاتا ہے۔ وہ مٹی کے بھاری بوجھ کے تحت پورے الیکٹرو فیوژن اسمبلی کی ساختی سالمیت کو ثابت کرتے ہیں۔ فٹنگ کو فیوژن انٹرفیس کے کریکنگ یا الگ کیے بغیر نمایاں طور پر خراب ہونا چاہئے۔ اس سے ثابت ہوتا ہے کہ جوائنٹ ارد گرد کے پائپ مواد سے زیادہ مضبوط ہے۔
انجینئرز کو ان طریقوں کے درمیان انتخاب کرتے وقت آپریشنل منظرناموں کا جائزہ لینا چاہیے۔ ASTM F1055 فٹنگ سخت خندق کے حالات میں بہتر ہے جہاں مشینیں فٹ نہیں ہوسکتی ہیں۔ وہ مرمت اور مختلف پائپ موٹائی میں شامل ہونے کے لیے بالکل ضروری ہیں۔ ASTM D3261 بٹ فیوژن طویل، بلا رکاوٹ پائپ لائن چلانے کے لیے اعلی کارکردگی پیش کرتا ہے۔ پروجیکٹ مینیجرز کو لائف سائیکل کی کارکردگی اور آپریشنل رکاوٹوں کا بغور جائزہ لینا چاہیے۔ بھاری سامان کے کرایے کی رکاوٹوں اور آپریٹر کی تربیت کی مخصوص ضروریات پر غور کریں۔ الیکٹرو فیوژن کے لیے پائپ سکریپنگ اور کیمیائی صفائی کی ضرورت ہوتی ہے۔ بٹ فیوژن کے لیے بھاری ہائیڈرولک مشینری اور ٹولز کی ضرورت ہوتی ہے۔ آپ کی سائٹ کی شرائط درست معیاری ایپلیکیشن کا حکم دیتی ہیں۔
صحیح HDPE فٹنگ اسٹینڈرڈ کا انتخاب کیسے کریں۔
پراجیکٹ کی ضروریات کے مطابق معیارات
گورننگ اسٹینڈرڈ کو منتخب کرنے کے لیے سخت فیصلے کے فریم ورک کی ضرورت ہوتی ہے۔ آپ کو اس کی بنیاد پراجیکٹ کے مقام اور سیال کی قسم پر کرنی چاہیے۔ پینے کا پانی، گندا پانی، اور صنعتی کیمیکل سبھی مختلف وضاحتیں مانگتے ہیں۔ آپریٹنگ پریشر مطلوبہ دیوار کی موٹائی اور میٹریل گریڈ کا تعین کرتا ہے۔ اپنی مخصوص درخواست کے لیے پرائمری فٹنگ فیملیز کا اندازہ لگائیں۔ مولڈ بٹ فیوژن، من گھڑت، یا الیکٹرو فیوژن اجزاء کو درست گورننگ معیار کے ساتھ سیدھ میں رکھیں۔ ڈیزائن کے مرحلے کے دوران فوری طور پر ثانوی سرٹیفیکیشن کے لیے ضروریات کو پورا کریں۔ پینے کے پانی کے لیے AWWA C906 اور NSF/ANSI 61 مینوفیکچرنگ کے معیارات کے متوازی چلتے ہیں۔ ایک فٹنگ ASTM D3261 سے مل سکتی ہے لیکن رال کے اضافے کی وجہ سے NSF 61 میں ناکام ہو سکتی ہے۔ آپ کو بیک وقت ساختی اور صحت سے متعلق دونوں سرٹیفیکیشنز کی تصدیق کرنی ہوگی۔
جہتی مطابقت: میٹرک بمقابلہ IPS/DIPS
پائپ کا سائز کسی بھی پروجیکٹ کے لیے ایک اہم تشخیصی جہت ہے۔ کسی ISO میٹرک پائپ کو ASTM IPS فٹنگ میں براہ راست فیوز کرنا جسمانی طور پر ناممکن ہے۔ خلا کو پر کرنے کے لیے آپ کو ایک وقف شدہ ٹرانزیشن اڈاپٹر استعمال کرنا چاہیے۔ اس حقیقت کو نظر انداز کرنا فوری طور پر مشترکہ ناکامی اور منصوبے میں تاخیر کا باعث بنتا ہے۔ پرانے انفراسٹرکچر کو تبدیل کرتے وقت ریٹروفٹ پروجیکٹس کو اکثر معیاری انضمام کی ضرورت ہوتی ہے۔ انجینئرنگ کے حل موجود ہیں، لیکن ان کے لیے محتاط منصوبہ بندی اور عملدرآمد کی ضرورت ہے۔ ڈائمینشنل سسٹمز کو کراس کرتے وقت ہمیشہ مکینیکل ٹرانزیشن فٹنگز یا حسب ضرورت مشینی فلینج اڈاپٹر کی وضاحت کریں۔ فٹ ہونے کے لیے کبھی بھی پائپ مونڈنے یا کھینچنے کی کوشش نہ کریں۔ یہ پولی تھیلین کی ساختی سالمیت کو تباہ کرتا ہے اور رساو کی ضمانت دیتا ہے۔
فیلڈ میں کراس اسٹینڈرڈ ٹرانزیشن کو انجام دینے کے لیے مکینیکل اصولوں پر سختی سے عمل کرنے کی ضرورت ہے:
پائی ٹیپ کا استعمال کرتے ہوئے میٹرک اور آئی پی ایس دونوں پائپوں کے عین بیرونی قطر کی شناخت کریں۔
زیادہ سے زیادہ سسٹم آپریٹنگ پریشر کے لیے درجہ بند میکینیکل ٹرانزیشن فٹنگ کا انتخاب کریں۔
مکینیکل کمپریشن کے تحت اخترتی کو روکنے کے لیے پائپ کے دونوں سروں کے اندر اندرونی سٹینلیس سٹیل کے اسٹیفنرز لگائیں۔
ستارے کے پیٹرن میں کیلیبریٹڈ ٹارک رینچ کا استعمال کرتے ہوئے فلینج بولٹس کو مینوفیکچرر کی مخصوص حد تک ٹارک کریں۔
میٹریل گریڈ الائنمنٹ: PE100 بمقابلہ PE4710
یورپی PE100 عہدہ شمالی امریکہ کے PE4710 عہدہ کو کئی طریقوں سے آئینہ دیتا ہے۔ دونوں اعلی کارکردگی کی نمائندگی کرتے ہیں، bimodal polyethylene resins. وہ سست کریک کی ترقی اور پوائنٹ لوڈنگ کے لیے غیر معمولی مزاحمت پیش کرتے ہیں۔ تاہم، انجینئرز کو اپنے متعلقہ ڈیزائن کے عوامل کا بغور جائزہ لینا چاہیے۔ PE100 عام طور پر پانی کے استعمال کے لیے 0.50 ڈیزائن فیکٹر استعمال کرتا ہے۔ PE4710 AWWA رہنما خطوط کے تحت 0.63 ڈیزائن فیکٹر استعمال کرتا ہے۔ زیادہ سے زیادہ قابل اجازت دباؤ کی درجہ بندی کا حساب لگاتے وقت آپ کو ان اختلافات کا حساب دینا چاہیے۔ ایک PE4710 پائپ میں اسی موٹائی کے PE100 پائپ سے مختلف دباؤ کی درجہ بندی ہوگی۔ ہمیشہ مخصوص رال عہدہ کی بنیاد پر ہائیڈرولک حسابات چلائیں۔
ٹیبل: پرائمری پولیتھیلین فٹنگ کی تفصیلات کا موازنہ
معیاری
بنیادی علاقہ
شمولیت کا طریقہ
سائز سازی کا نظام
کلیدی درخواست
آئی ایس او 4427
عالمی / یورپ / ایشیا
متعدد (بٹ، الیکٹرو فیوژن)
میٹرک
پینے کے پانی کی فراہمی
EN 12201
یورپ
متعدد (بٹ، الیکٹرو فیوژن)
میٹرک
پانی اور پریشرائزڈ گٹر
ASTM D3261
شمالی امریکہ / مشرق وسطی
بٹ ہیٹ فیوژن
آئی پی ایس / ڈی آئی پی ایس / او ڈی
جنرل فلوئڈ ٹرانسپورٹ
ASTM F1055
شمالی امریکہ / مشرق وسطی
الیکٹرو فیوژن
آئی پی ایس / ڈی آئی پی ایس / میٹرک
مرمت اور تنگ خندق
ایچ ڈی پی ای فٹنگ کے معیارات کی عام غلطیاں اور ان سے کیسے بچنا ہے۔
اختلاط معیارات اور جہتی مماثلتیں۔
خریداری کی غلطیاں اکثر سائٹ پر شدید جہتی عدم مطابقت کا باعث بنتی ہیں۔ IPS پائپ لائن کے لیے میٹرک فٹنگ فراہم کرنے سے پروجیکٹ میں فوری تاخیر ہوتی ہے۔ فیلڈ میں ترمیم کی کوششیں ناگزیر طور پر تباہ کن مشترکہ ناکامیوں کا باعث بنتی ہیں۔ ٹھیکیدار غیر مطابقت پذیر اجزاء کو محفوظ طریقے سے ایک ساتھ زبردستی نہیں کر سکتے۔ آپ کو ابتدائی بولی کے مرحلے کے دوران اس خطرے کو کم کرنا چاہیے۔ ہر ایک جزو کے لیے سخت جمع شدہ جائزے کا حکم دیں۔ معیاری پروکیورمنٹ ٹیمپلیٹس کا استعمال کریں جو عین معیار میں بند ہوں۔ ضروریات کو واضح طور پر بیان کریں، جیسا کہ 'فٹنگز ASTM D3261، IPS سائزنگ کے مطابق ہوں گی۔' کسی بھی ایسی پیشکش کو مسترد کریں جو انجینئرنگ کے مکمل جائزہ کے بغیر مساوی معیارات پیش کرتے ہوں۔ اپنے وصول کرنے والے اہلکاروں کو تربیت دیں کہ ڈیلیوری کے وقت فٹنگز پر نشانات کی تصدیق کریں۔ لوڈنگ ڈوک پر ایک مماثلت کو پکڑنے سے دوبارہ کام کے اخراجات میں ہزاروں کی بچت ہوتی ہے۔
من گھڑت بمقابلہ مولڈ پریشر ڈیریٹنگ اوورسائٹس
انجینئرز اکثر فرض کرتے ہیں کہ من گھڑت فٹنگ متعلقہ پائپ کے عین دباؤ کی درجہ بندی کا اشتراک کرتی ہے۔ یہ ایک انتہائی خطرناک نگرانی ہے۔ اپنی مرضی کے مطابق بنائے گئے اجزاء جیسے مٹرڈ ایبوز یا فیبریکیٹڈ ٹیز کو پریشر ڈیریٹنگ کی ضرورت ہوتی ہے۔ مینوفیکچرنگ کا عمل تناؤ کے پوائنٹس کو متعارف کرواتا ہے جو انجیکشن سے مولڈ فٹنگز میں نہیں پائے جاتے ہیں۔ پائپ کے حصوں کو کاٹنا اور فیوز کرنا نظام کی ساختی جیومیٹری کو بدل دیتا ہے۔ بلو آؤٹ کو روکنے کے لیے آپ کو ضروری ڈیریٹنگ عوامل کا اطلاق کرنا چاہیے۔ من گھڑت حصوں کے لیے ASTM اور ISO ڈیریٹنگ گائیڈ لائنز پر سختی سے عمل کرنا لازمی ہے۔ مثال کے طور پر، ایک 3 سیگمنٹ کی مٹرڈ کہنی کے لیے 0.75 ڈیریٹنگ فیکٹر کی ضرورت ہو سکتی ہے۔ اگر پائپ 100 psi ہینڈل کرتا ہے، تو فٹنگ صرف 75 psi کو ہینڈل کرتی ہے۔ تنصیب سے پہلے ہمیشہ مینوفیکچرر کی ڈیریٹڈ پریشر کلاس کی تصدیق کریں۔ اگر ڈیریٹڈ فٹنگ سسٹم کے دباؤ کو نہیں سنبھال سکتی ہے، تو آپ کو دیوار کی موٹائی میں اضافہ کرنا چاہیے۔ متبادل طور پر، آپ کو اس مخصوص جنکشن کے لیے مکمل طور پر مولڈ فٹنگ کا ذریعہ بنانا چاہیے۔
نتیجہ
خریداری کے آرڈر جاری کرنے سے پہلے اپنے موجودہ پروکیورمنٹ ٹیمپلیٹس کو درست معیاری اور سائز کے نظام کی سیدھ میں بند کرنے کے لیے آڈٹ کریں۔
سائٹ کی منظوری اور انسٹالیشن سے پہلے تمام آنے والی فٹنگ شپمنٹس کے لیے فریق ثالث کے سرٹیفیکیشن دستاویزات کو مینڈیٹ کریں۔
فیلڈ کی غلطیوں کو ختم کرنے کے لیے منتخب کردہ ASTM یا ISO معیاری تقاضوں کے مطابق فیوژن آپریٹر کی تربیت کو نافذ کریں۔
ہائیڈرولک ڈیزائن کے ابتدائی مرحلے کے دوران تمام من گھڑت اجزاء پر درست پریشر ڈیریٹنگ عوامل کا اطلاق کریں۔
2005 میں قائم کیا گیا، Fusing X R&D، مینوفیکچرنگ، اور HDPE پائپ فٹنگز کی فروخت کو مربوط کرتا ہے، معاون ایپلی کیشنز جن کے لیے بٹ فیوژن، الیکٹرو فیوژن، تھریڈڈ، ڈرینیج، اور حسب ضرورت فٹنگ حل کی ضرورت ہوتی ہے۔ 20,000 m⊃2 کے ساتھ؛ پیداواری سہولت، تقریباً 300 ملازمین، اور 20 سے زیادہ ممالک کو برآمدات، Fusing X مختلف مارکیٹوں میں قابل اعتماد پولی تھیلین پائپنگ پروجیکٹس کو سپورٹ کرنے کے لیے مادی کنٹرول اور پیداواری مہارت کے ساتھ مینوفیکچرنگ کی صلاحیت کو یکجا کرتا ہے۔
اکثر پوچھے گئے سوالات
سوال: ISO 4427 اور EN 12201 کے درمیان بنیادی فرق کیا ہے؟
A: ISO 4427 بنیادی طور پر پانی کی فراہمی کے لیے پولی تھیلین پائپنگ سسٹمز پر فوکس کرتا ہے۔ EN 12201 پانی کی فراہمی کا احاطہ کرتا ہے لیکن اس میں واضح طور پر دباؤ والے نکاسی آب اور سیوریج ایپلی کیشنز بھی شامل ہیں۔ دونوں میٹرک سائزنگ اور PE80/PE100 مواد کے عہدوں کا استعمال کرتے ہیں، لیکن EN 12201 یورپی تعمیل کے لیے قدرے زیادہ سخت ٹیسٹنگ پروٹوکول کی خصوصیات رکھتا ہے۔
سوال: کیا میں ISO 4427 پائپ میں ASTM D3261 فٹنگ لگا سکتا ہوں؟
A: نمبر ASTM D3261 فٹنگز عام طور پر IPS یا DIPS سائزنگ کا استعمال کرتی ہیں، جبکہ ISO 4427 پائپ میٹرک سائزنگ کا استعمال کرتے ہیں۔ جہتی مماثلت کی وجہ سے براہ راست فیوژن ناممکن ہے۔ ان کو محفوظ طریقے سے جوڑنے کے لیے آپ کو ایک مخصوص مکینیکل ٹرانزیشن اڈاپٹر یا حسب ضرورت مشینی فلینج کا استعمال کرنا چاہیے۔
س: من گھڑت فٹنگز کو پریشر ڈیریٹنگ کی ضرورت کیوں ہوتی ہے؟
A: من گھڑت فٹنگز، جیسے کہ مٹرڈ ایبوز، پائپ کے حصوں کو ایک ساتھ کاٹ کر اور فیوز کرکے بنائی جاتی ہیں۔ یہ عمل ساختی جیومیٹری کو تبدیل کرتا ہے اور ویلڈز پر تناؤ کی ارتکاز کو متعارف کرایا جاتا ہے۔ ڈیریٹنگ زیادہ سے زیادہ قابل اجازت آپریٹنگ پریشر کو کم کرتا ہے تاکہ یہ یقینی بنایا جا سکے کہ فٹنگ طویل مدتی ہائیڈرولک تناؤ میں ناکام نہیں ہوتی ہے۔
سوال: ASTM F1055 کیا ریگولیٹ کرتا ہے؟
A: ASTM F1055 پولی تھیلین الیکٹرو فیوژن فٹنگز کے لیے معیاری تصریح ہے۔ یہ برقی مزاحمتی رواداری، فیوژن انرجی ان پٹ، اور سخت جوائنٹ انٹیگریٹی ٹیسٹنگ کے تقاضوں کا تعین کرتا ہے، بشمول ہائیڈرولک برسٹ پریشر اور کرش ٹیسٹ، IPS، DIPS اور میٹرک سائز میں محفوظ کنکشن کو یقینی بنانا۔
سوال: کیا PE100 اور PE4710 مواد قابل تبادلہ ہیں؟
A: اگرچہ دونوں ہی اعلیٰ کارکردگی کے حامل، بہترین شگاف مزاحمت کے ساتھ بائی موڈل ریزنز ہیں، لیکن انجینئرنگ کے جائزے کے بغیر ان کا سختی سے تبادلہ نہیں کیا جا سکتا۔ PE100 (یورپی) اور PE4710 (شمالی امریکی) دباؤ کی درجہ بندی کا حساب لگانے کے لیے مختلف ڈیزائن عوامل (0.50 بمقابلہ 0.63) استعمال کرتے ہیں۔ مواد کو تبدیل کرنے سے پہلے ہمیشہ اپنے پروجیکٹ کی مخصوص معیاری ضروریات کی تصدیق کریں۔

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori