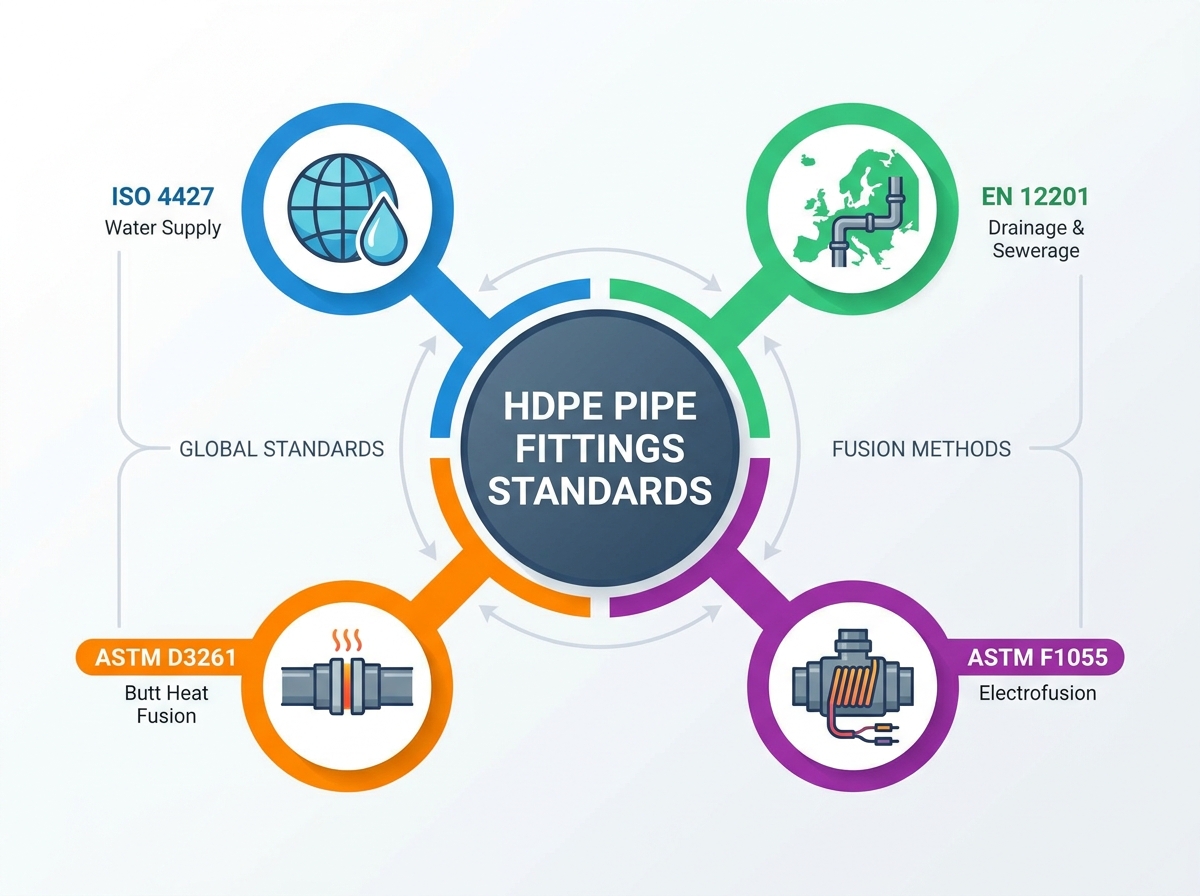
Integralność systemu rurociągów zależy wyłącznie od bezpiecznych i szczelnych połączeń. Awarie armatury są przyczyną większości katastrofalnych nieszczelności w miejskich i przemysłowych sieciach transportu płynów. Awarie te rzadko wynikają z samej rury. Zwykle wynikają one z niezgodności wymiarowych lub materiałowych na złączu. Inżynierowie i zespoły zakupowe borykają się ze znaczną złożonością podczas poruszania się po nakładających się specyfikacjach regionalnych i międzynarodowych. Wybór niewłaściwej specyfikacji prowadzi bezpośrednio do nieudanych prób ciśnieniowych. Prowadzi to również do niezgodności z przepisami i unieważnia gwarancję producenta. W tym przewodniku dokonano dekonstrukcji i porównania podstawowych specyfikacji międzynarodowych. Oceniamy ISO 4427, EN 12201, ASTM D3261 i ASTM F1055. Dowiesz się, jak ułatwić dokładną ocenę techniczną różnych projektów. Zapewniamy wykonalne kroki w celu ograniczenia ryzyka instalacyjnego i zapewnienia zgodności z wymaganiami specyficznymi dla projektu. Zrozumienie Standardy złączek rurowych HDPE absolutnie nie podlegają negocjacjom w celu budowania trwałej i odpornej infrastruktury.
Kluczowe dania na wynos
Dopasowanie regionalne i aplikacyjne: Normy ISO 4427 i EN 12201 służą jako główne światowe i europejskie standardy dla metrycznych systemów zaopatrzenia w wodę, wykorzystujących oznaczenia PE80 i PE100.
Normy ASTM specyficzne dla fuzji: Specyfikacje północnoamerykańskie dzielą się ściśle według metody łączenia; ASTM D3261 reguluje złączki do zgrzewania doczołowego, natomiast ASTM F1055 określa wymagania dotyczące złączy elektrooporowych.
Różnice produkcyjne: Normy narzucają różne protokoły testowania i wymagania dotyczące obniżania ciśnienia w zależności od tego, czy złączka jest formowana wtryskowo, czy wytwarzana na zamówienie.
Rzeczywistość równoważności materiałów: Chociaż PE100 (ISO/EN) i PE4710 (ASTM) oferują podobne właściwości użytkowe przy dużej gęstości, ich systemy wymiarowania (metryczne vs. IPS/DIPS) nie są natywnie wymienne bez specjalistycznych łączników przejściowych.
Ograniczanie ryzyka: Weryfikacja certyfikatów stron trzecich (np. NSF, WRAS, AWWA) pod kątem tych norm jest obowiązkowa, aby zapobiec integracji podrobionych lub niespełniających norm złączek żywicznych.
Spis treści
Dźwignia kolankowa
Dlaczego standardy dotyczące złączek rurowych HDPE mają znaczenie
Zdefiniowanie kryteriów sukcesu w zakresie zakupu rurociągów
Normy określają absolutną podstawę dla czystości materiału i wydajności. Definiują ścisłą klasyfikację komórek pod kątem jakości surowej żywicy. Ustalają również wąskie tolerancje wymiarowe i długoterminowe wymagania dotyczące wytrzymałości hydrostatycznej. Zgodność ma bezpośredni wpływ na wyniki operacyjne. Zmniejsza to odpowiedzialność i zapewnia przewidywalną wydajność w całym cyklu życia. Właściwe przyleganie usprawnia uzyskiwanie zatwierdzeń podczas kontroli końcowej. Standardy dopasowania istnieją w znacznie szerszym ekosystemie polietylenu. Muszą one bezbłędnie łączyć się ze standardami produkcji rur. Przykłady obejmują ASTM F714 dla rur o dużej średnicy i D3035 dla mniejszych średnic. Opierają się również w dużym stopniu na normach klasyfikacji materiałów, takich jak ASTM D3350. Ignorowanie tych wzajemnie powiązanych wymagań gwarantuje przedwczesną awarię systemu. Należy ocenić cały system całościowo. Złączki nie mogą kompensować niespełniających norm materiałów rurowych. Podobnie rury premium zawiodą, jeśli zostaną połączone z niezgodnymi łącznikami.
Weryfikacja w terenie pozostaje podstawową obroną przed materiałami niespełniającymi norm. Inspektorzy i brygadziści muszą przeprowadzić szczegółowe kontrole przed wykonaniem jakiegokolwiek zgrzewania:
Sprawdź, czy klasyfikacja komórek wydrukowana na złączce jest zgodna z zatwierdzonymi dokumentami przedłożenia projektu.
Przed zamontowaniem elementu w szczękach maszyny zmierz grubość ścianki na powierzchni wtopienia za pomocą suwmiarki cyfrowej.
Upewnij się, że standardowy współczynnik wymiarów (SDR) idealnie pasuje do sąsiedniej rury, aby zapobiec wewnętrznym ograniczeniom przepływu i koncentratorom naprężeń.
Sprawdź kod daty produkcji, aby upewnić się, że złączka nie uległa zniszczeniu w wyniku nadmiernej ekspozycji na promieniowanie UV podczas długotrwałego przechowywania.
Ramy zgodności regionalne i specyficzne dla aplikacji
Dominacja geograficzna w dużym stopniu kształtuje standardową selekcję. Ramy ISO i EN dominują na światowych, europejskich i azjatyckich rynkach infrastruktury. Specyfikacje ASTM regulują sektory ropy i gazu w Ameryce Północnej i na Bliskim Wschodzie. Niektóre standardy skupiają się głównie na konkretnym zastosowaniu końcowym. Specyficzne przepisy regulują ciśnieniowe sieci miejskie w porównaniu z bezciśnieniowymi drenażami podziemnymi. Inne standardy skupiają się wyłącznie na metodologiach produkcji i łączenia, niezależnie od zastosowania. Zrozumienie tego rozróżnienia pozwala uniknąć poważnych błędów w specyfikacji. Ramę należy dopasować zarówno do regionu, jak i zastosowania związanego z transportem płynów. Mieszanie ram regionalnych bez odpowiedniego planowania transformacji prowadzi do katastrofy. Lokalne organy regulacyjne odrzucą materiały niezgodne podczas kontroli na miejscu. Zawsze sprawdzaj lokalne kody miejskie przed sfinalizowaniem listy zakupów.
Dlaczego standardy dotyczące złączek rurowych HDPE mają znaczenie
ISO 4427: Specyfikacje dotyczące systemów rur polietylenowych
ISO 4427 Część 3 szczegółowo reguluje łączniki polietylenowe. Jego celem jest transport wody przeznaczonej do spożycia przez ludzi. Dotyczy to zarówno głównych sieci miejskich, jak i rur przydomowych. Norma ocenia komponenty w kilku wymiarach fizycznych. Wykorzystuje SDR do dokładnego określenia grubości ścianki. Do określenia wydajności systemu wykorzystuje ciśnienie nominalne (PN). ISO 4427 nakazuje stosowanie oznaczeń związków PE80 lub PE100. Te specyficzne związki zapewniają długoterminową odporność na pękanie naprężeniowe w środowisku naturalnym. Zapewniają również doskonałą odporność na szybką propagację pęknięć. Norma wymaga od producentów stosowania materiałów z żywicy pierwotnej. Materiały pochodzące z recyklingu są surowo zabronione w zastosowaniach związanych z wodą pitną pod ciśnieniem. To zadanie zapewnia maksymalną czystość materiału i integralność strukturalną.
EN 12201: Normy europejskie dotyczące wody i ścieków
Norma EN 12201 w znacznym stopniu pokrywa się pod względem technicznym z normą ISO 4427. Zawiera jednak odrębne dodatki dla szerszych zastosowań użyteczności publicznej w całej Europie. Norma EN 12201 obejmuje w szczególności zastosowania do drenażu ciśnieniowego i kanalizacji. Nie obejmuje bezciśnieniowych systemów grawitacyjnych. Norma nakłada na producentów bardzo rygorystyczne protokoły testowe. Producenci muszą wykazać odporność na ciśnienie wewnętrzne przez dłuższy czas. Testy obejmują rygorystyczną ocenę wytrzymałości na rozciąganie połączeń doczołowych. Wymaga to również określonych wyników czasu indukcji utleniania (OIT). Testy OIT weryfikują stabilność termiczną polimeru podczas procesów wytłaczania i formowania. Wysokie wartości OIT wskazują na dużą odporność na degradację oksydacyjną w czasie. Gwarantuje to, że armatura przetrwa dziesięciolecia pod ziemią w agresywnych warunkach glebowych.
Tabela: Parametry aplikacji ISO 4427 vs. EN 12201
Parametr
ISO4427
EN 12201
Podstawowa aplikacja płynu
Zaopatrzenie w wodę pitną
Zaopatrzenie w wodę, drenaż ciśnieniowy, kanalizacja
System rozmiarów
Metryczny
Metryczny
Oznaczenia materiałów
PE80, PE100
PE80, PE100
Rygor testowania
Standardowa globalna linia bazowa
Rozszerzone wymagania europejskie (OIT, wytrzymałość na rozciąganie)
Wymiary oceny zgodności z ISO/EN
Ścisłe przestrzeganie wymiarów metrycznych ISO i EN zapewnia dokładne ustawienie. To dostosowanie gwarantuje fuzję o zerowym wycieku w globalnych projektach infrastrukturalnych. Spójne wymiary metryczne eliminują domysły podczas instalacji w terenie. Wielonarodowe portfele infrastrukturalne odnoszą ogromne korzyści z tej standaryzacji. Pozyskiwanie osprzętu zgodnego z ISO pozwala na ogromną skalowalność ponad granicami. Zespoły zakupowe mogą zabezpieczyć wymienne komponenty od różnych światowych producentów. Ta elastyczność zapobiega powstawaniu wąskich gardeł w łańcuchu dostaw podczas wdrożeń komunalnych na dużą skalę. Upraszcza także zarządzanie zapasami dla międzynarodowych wykonawców. Standaryzowane komponenty metryczne zmniejszają potrzebę niestandardowej produkcji. Usprawniają prace konserwacyjne i naprawcze w różnych lokalizacjach geograficznych.
Wymagania ASTM D3261 dla złączek HDPE zgrzewanych doczołowo
Zakres i zastosowanie ASTM D3261
ASTM D3261 skupia się wyłącznie na kształtkach polietylenowych przeznaczonych do złączy doczołowych. Obejmuje rozmiar rur żelaznych (IPS) i rozmiar rur z żeliwa sferoidalnego (DIPS). Obejmuje również systemy wymiarowania kontrolowane średnicą zewnętrzną. Norma wyraźnie rozróżnia złącza formowane wtryskowo i produkowane fabrycznie. Dotyczy konkretnych wytycznych produkcyjnych dla każdego odrębnego typu. Złączki formowane poddawane są innej ocenie naprężeń niż komponenty gotowe. Dzięki temu oba typy mogą wytrzymać ciągłe ciśnienie wewnętrzne bez uginania się. Norma dotyczy kolan, trójników, reduktorów i króćców. Określa dokładną geometrię wymaganą do skutecznego kontaktu z płytą grzejną. Właściwa geometria zapewnia równomierny roztopiony materiał podczas procesu stapiania.
Wymagania materiałowe i klasyfikacje komórek
D3261 w dużym stopniu opiera się na systemie klasyfikacji komórek ASTM D3350. System ten kategoryzuje żywice takie jak PE3608 i PE4710 na podstawie właściwości fizycznych. Klasyfikacje te określają gęstość, wskaźnik płynięcia i moduł sprężystości surowca. Podstawowym miernikiem oceny jest odporność na powolny wzrost pęknięć (SCG). Odporność na szybką propagację pęknięć (RCP) jest równie krytyczna w przypadku systemów wysokociśnieniowych. Wysoka wydajność w zakresie tych wskaźników zapobiega katastrofalnym pęknięciom rurociągów. Wybór właściwej klasyfikacji ogniw gwarantuje, że złączka będzie odpowiadać trwałości rury. Musisz sprawdzić, czy klasa komórki dokładnie odpowiada specyfikacjom projektu. Niedopasowane klasy komórek mogą prowadzić do nierównomiernego topienia podczas stapiania doczołowego. Stwarza to słabe połączenia podatne na przedwczesną awarię.
Załogi terenowe często napotykają awarie połączeń, gdy producenci ignorują tolerancje D3261. Typowe problemy terenowe obejmują:
Brak okrągłości przekraczający standardowe limity, powodujący duże lub małe niewspółosiowość szczęk zgrzewarki.
Niewystarczająca grubość ścianki na powierzchni wtopienia, prowadząca do niewystarczającego tworzenia się kulek stopu podczas cyklu ogrzewania.
Nieprawidłowa klasyfikacja ogniw skutkująca niezgodnymi prędkościami przepływu stopu pomiędzy rurą a złączką.
Nieprawidłowo obrobione końcówki, które nie są prawidłowo osadzone na pierścieniu osadczym, powodując nieszczelności kołnierza.
Tolerancje wymiarowe i kryteria testowania
Równomierne zgrzewanie doczołowe wymaga niezwykłej precyzji wykonania. D3261 wyszczególnia szczegółowe tolerancje produkcyjne dotyczące grubości ścianki. Wyznacza ścisłe ograniczenia dotyczące nieokrągłości i koncentryczności. Wszelkie odchylenia zagrażają integralności strukturalnej złącza. Norma określa obowiązkowe testy kontroli jakości dla wszystkich producentów. Producenci muszą przeprowadzać ciągłe testy ciśnieniowe na losowych próbkach. Muszą także przeprowadzić próby ciśnieniowe z długotrwałym utrzymywaniem podwyższonej temperatury. Testy te potwierdzają, że złączka nie ulegnie awarii pod ekstremalnym obciążeniem eksploatacyjnym. Test w podwyższonej temperaturze symuluje dziesięciolecia zużycia w skróconym przedziale czasowym. Dowodzi to, że matryca polimerowa pozostaje stabilna pod obciążeniem termicznym i hydraulicznym.
Wymagania ASTM F1055 dotyczące złączek elektrooporowych HDPE
Zrozumienie wymagań ASTM F1055
ASTM F1055 obejmuje kompleksowo kształtki elektrooporowe z polietylenu. Obejmuje to złącza elektrooporowe, trójniki i siodła do gwintowania. Norma dotyczy systemów IPS, DIPS i metrycznych systemów wymiarowania rur. Złączki elektrooporowe integrują wbudowane miedziane elementy grzejne. F1055 narzuca surowe wymagania dotyczące tolerancji rezystancji elektrycznej w tych cewkach. Reguluje również dokładny pobór energii wtapiania wymagany do bezpiecznego spoiny. Precyzyjna kontrola energii topi polimer bez pogarszania jego właściwości strukturalnych. Norma określa wymagane strefy zimne na krawędziach kształtki. Te zimne strefy zawierają rozszerzający się basen stopu podczas cyklu stapiania. Zapobiegają wydostawaniu się stopionego polimeru z obszaru złącza.
Testowanie wydajności złączy elektrooporowych
F1055 wymaga rygorystycznych testów integralności połączeń dla wszystkich certyfikowanych komponentów. Przed zatwierdzeniem zespoły muszą przekroczyć minimalne progi hydraulicznego ciśnienia rozrywającego. Technicy muszą wykonać badania makroskopowe przekroju strefy wtopienia. Ta kontrola wzrokowa pozwala wykryć puste przestrzenie, zanieczyszczenia lub niekompletne połączenie. Norma zawiera również surowe wymagania dotyczące testu zgniatania. Testy zgniatania sprawdzają plastyczność złącza topionego. Złączkę wciska się w imadle do określonego procentu jej pierwotnej średnicy. Jeśli strefa stopienia oddzieli się lub pęknie podczas tego odkształcenia, element nie przejdzie certyfikacji. Dowodzą integralności strukturalnej całego zestawu elektrooporowego przy dużych obciążeniach gruntu. Łącznik musi znacznie się odkształcić, bez pękania lub oddzielania się złącza wtopionego. Dowodzi to, że połączenie jest mocniejsze niż otaczający materiał rury.
Konceptualne kompromisy: połączenie doczołowe (D3261) kontra elektrooporność (F1055)
Wybierając jedną z tych metod, inżynierowie muszą ocenić scenariusze operacyjne. Złączki ASTM F1055 doskonale sprawdzają się w ciasnych wykopach, w których nie mieszczą się maszyny. Są one absolutnie niezbędne przy naprawach i łączeniu rur o różnej grubości. Łączenie doczołowe ASTM D3261 zapewnia doskonałą wydajność w przypadku długich, niezakłóconych przebiegów rurociągów. Kierownicy projektów muszą dokładnie ocenić efektywność cyklu życia i ograniczenia operacyjne. Należy wziąć pod uwagę ograniczenia wynajmu ciężkiego sprzętu i specyficzne wymagania dotyczące szkolenia operatorów. Elektrooporyzacja wymaga dokładnego skrobania rur i czyszczenia chemicznego. Fuzja doczołowa wymaga ciężkich maszyn hydraulicznych i narzędzi do obróbki czołowej. Warunki w Twojej lokalizacji narzucają prawidłowe zastosowanie standardu.
Jak wybrać odpowiedni standard złączki HDPE
Dopasowanie standardów do wymagań projektu
Wybór obowiązującego standardu wymaga ścisłych ram decyzyjnych. Należy to oprzeć na lokalizacji projektu i rodzaju płynu. Woda pitna, ścieki i chemikalia przemysłowe wymagają różnych specyfikacji. Ciśnienie robocze określa wymaganą grubość ścianki i gatunek materiału. Oceń główne rodziny złączek pod kątem konkretnego zastosowania. Dopasuj formowane elementy zgrzewane doczołowo, gotowe lub elektrooporowe do odpowiednich norm. Zajmij się wymaganiami dotyczącymi certyfikatów wtórnych już na etapie projektowania. AWWA C906 i NSF/ANSI 61 dla wody pitnej przebiegają równolegle do standardów produkcyjnych. Łącznik może spełniać normę ASTM D3261, ale nie spełniać normy NSF 61 ze względu na dodatki żywiczne. Należy jednocześnie zweryfikować certyfikaty konstrukcyjne i bezpieczeństwa zdrowotnego.
Zgodność wymiarowa: metryczna vs. IPS/DIPS
Rozmiar rur jest krytycznym wymiarem oceny każdego projektu. Bezpośrednie połączenie rury metrycznej ISO ze złączką ASTM IPS jest fizycznie niemożliwe. Aby wypełnić lukę, należy użyć dedykowanego adaptera przejściowego. Ignorowanie tej rzeczywistości prowadzi do natychmiastowych niepowodzeń wspólnych i opóźnień w realizacji projektów. Projekty modernizacyjne często wymagają integracji przekraczającej standardy podczas wymiany starej infrastruktury. Istnieją rozwiązania inżynieryjne, ale wymagają one starannego planowania i wykonania. Podczas przechodzenia przez systemy wymiarowe należy zawsze wybierać mechaniczne łączniki przejściowe lub adaptery kołnierzowe wykonane na zamówienie. Nigdy nie próbuj golić ani rozciągać rury, aby wymusić dopasowanie. Niszczy to integralność strukturalną polietylenu i gwarantuje wyciek.
Wykonanie przejścia ponadstandardowego w terenie wymaga ścisłego przestrzegania zasad mechanicznych:
Zidentyfikuj dokładną średnicę zewnętrzną rur metrycznych i IPS za pomocą taśmy Pi.
Wybierz mechaniczną złączkę przejściową o parametrach znamionowych dla maksymalnego ciśnienia roboczego systemu.
Zainstaluj wewnętrzne usztywnienia ze stali nierdzewnej wewnątrz obu końców rur, aby zapobiec odkształceniu pod wpływem mechanicznego ściskania.
Dokręć śruby kołnierza momentem określonym przez producenta, używając skalibrowanego klucza dynamometrycznego w układzie gwiazdy.
Dostosowanie gatunku materiału: PE100 vs. PE4710
Europejskie oznaczenie PE100 pod wieloma względami odzwierciedla północnoamerykańskie oznaczenie PE4710. Obydwa reprezentują wysokowydajne, bimodalne żywice polietylenowe. Oferują wyjątkową odporność na powolny wzrost pęknięć i obciążenia punktowe. Inżynierowie muszą jednak dokładnie sprawdzić odpowiednie czynniki projektowe. Do zastosowań wodnych w PE100 stosuje się zazwyczaj współczynnik projektowy 0,50. PE4710 wykorzystuje współczynnik projektowy 0,63 zgodnie z wytycznymi AWWA. Należy uwzględnić te różnice przy obliczaniu maksymalnych dopuszczalnych wartości ciśnienia. Rura PE4710 będzie miała inne ciśnienie znamionowe niż rura PE100 o tej samej grubości. Zawsze wykonuj obliczenia hydrauliczne w oparciu o konkretne oznaczenie żywicy.
Tabela: Porównanie specyfikacji podstawowych złączy polietylenowych
Standard
Region podstawowy
Metoda łączenia
System rozmiarów
Kluczowa aplikacja
ISO4427
Globalny / Europa / Azja
Wiele (tyłek, elektrofuzja)
Metryczny
Zaopatrzenie w wodę pitną
EN 12201
Europa
Wiele (tyłek, elektrofuzja)
Metryczny
Woda i kanalizacja ciśnieniowa
ASTM D3261
Ameryka Północna/Bliski Wschód
Fuzja ciepła tyłka
IPS/DIPS/OD
Ogólny transport płynów
ASTM F1055
Ameryka Północna/Bliski Wschód
Elektrofuzja
IPS / DIPS / metryczne
Naprawy i ciasne rowy
Typowe błędy w normach dotyczących montażu HDPE i sposoby ich unikania
Standardy mieszania i niedopasowania wymiarowe
Błędy w zaopatrzeniu często prowadzą do poważnych niedopasowań wymiarowych na miejscu. Dostarczenie złączy metrycznych do rurociągu IPS powoduje natychmiastowe opóźnienia w projekcie. Próby modyfikacji w terenie nieuchronnie prowadzą do katastrofalnych uszkodzeń połączeń. Wykonawcy nie mogą bezpiecznie łączyć ze sobą niezgodnych komponentów. Należy ograniczyć to ryzyko w początkowej fazie licytacji. Nakaż rygorystyczne przeglądy przedkładane dla każdego pojedynczego komponentu. Korzystaj ze standardowych szablonów zamówień, które zawierają dokładny standard. Jasno określ wymagania, np. „Łączniki powinny być zgodne z normą ASTM D3261, rozmiar IPS”. Odrzuć wszelkie zgłoszenia oferujące równoważne standardy bez dokładnego przeglądu technicznego. Przeszkol personel odbierający w zakresie sprawdzania oznaczeń na armaturze po dostawie. Wyłapanie niezgodności w rampie załadunkowej pozwala zaoszczędzić tysiące na kosztach przeróbek.
Przeoczenia dotyczące obniżenia ciśnienia w wykonaniu fabrycznym a formowanym
Inżynierowie często zakładają, że wyprodukowane złączki mają dokładnie takie samo ciśnienie znamionowe jak odpowiednia rura. Jest to bardzo niebezpieczne przeoczenie. Komponenty produkowane na zamówienie, takie jak kolanka skośne lub trójniki, wymagają obniżenia ciśnienia. W procesie produkcyjnym powstają punkty naprężeń, które nie występują w kształtkach formowanych wtryskowo. Cięcie i łączenie segmentów rur zmienia geometrię strukturalną systemu. Aby zapobiec wydmuchom, należy zastosować niezbędne współczynniki obniżające parametry znamionowe. W przypadku produkowanych części obowiązkowe jest ścisłe przestrzeganie wytycznych ASTM i ISO dotyczących obniżania wartości znamionowych. Na przykład 3-segmentowe kolano ścięte pod kątem może wymagać współczynnika obniżenia wartości znamionowej na poziomie 0,75. Jeśli rura wytrzymuje ciśnienie 100 psi, złączka wytrzymuje bezpiecznie tylko 75 psi. Przed instalacją należy zawsze sprawdzić obniżoną klasę ciśnienia producenta. Jeśli obniżona złączka nie wytrzyma ciśnienia w systemie, należy zwiększyć grubość ścianki. Alternatywnie należy zaopatrzyć się w w pełni uformowaną złączkę dla tego konkretnego skrzyżowania.
Wniosek
Przed wydaniem zamówień zakupu przeprowadź audyt swoich bieżących szablonów zamówień, aby zapewnić dokładne dopasowanie standardów i systemów wymiarowania.
Zleć uzyskanie dokumentów certyfikacyjnych stron trzecich dla wszystkich przychodzących dostaw armatury przed odbiorem na miejscu i instalacją.
Wdróż szkolenie operatorów zgrzewania specyficzne dla wybranych wymagań normy ASTM lub ISO, aby wyeliminować błędy terenowe.
Zastosuj odpowiednie współczynniki obniżające ciśnienie do wszystkich wyprodukowanych komponentów na początkowej fazie projektowania układu hydraulicznego.
Założona w 2005 roku, Fusing X integruje prace badawczo-rozwojowe, produkcję i sprzedaż łączników rurowych HDPE, wspierając aplikacje wymagające zgrzewania doczołowego, elektrooporowania, gwintowania, drenażu i niestandardowych rozwiązań montażowych. Z 20 000 m² zakład produkcyjny, około 300 pracowników i eksport do ponad 20 krajów, Fusing X łączy moce produkcyjne z kontrolą materiałów i wiedzą fachową w zakresie produkcji, aby wspierać projekty niezawodnych rurociągów polietylenowych na różnych rynkach.
Często zadawane pytania
P: Jaka jest główna różnica między ISO 4427 a EN 12201?
Odp.: ISO 4427 koncentruje się przede wszystkim na systemach rur polietylenowych do zaopatrzenia w wodę. EN 12201 obejmuje zaopatrzenie w wodę, ale wyraźnie obejmuje również zastosowania w zakresie drenażu ciśnieniowego i kanalizacji. W obu przypadkach stosuje się rozmiary metryczne i oznaczenia materiałów PE80/PE100, ale norma EN 12201 zawiera nieco bardziej rygorystyczne protokoły testowania pod kątem zgodności z normami europejskimi.
P: Czy mogę połączyć złączkę ASTM D3261 z rurą ISO 4427?
Odp.: Nie. W łącznikach ASTM D3261 stosuje się zazwyczaj wymiary IPS lub DIPS, podczas gdy w rurach ISO 4427 stosuje się rozmiary metryczne. Bezpośrednie połączenie jest niemożliwe ze względu na niedopasowanie wymiarowe. Aby bezpiecznie je połączyć, należy użyć specjalistycznego mechanicznego adaptera przejściowego lub kołnierza wykonanego na zamówienie.
Odp.: Gotowe łączniki, takie jak kolanka skośne, są konstruowane poprzez cięcie i łączenie ze sobą segmentów rur. Proces ten zmienia geometrię konstrukcji i wprowadza koncentrację naprężeń na spoinach. Obniżenie wartości znamionowych zmniejsza maksymalne dopuszczalne ciśnienie robocze, aby zapewnić, że złączka nie ulegnie uszkodzeniu pod długotrwałym obciążeniem hydraulicznym.
P: Co reguluje ASTM F1055?
Odp.: ASTM F1055 to standardowa specyfikacja dla złączek elektrooporowych z polietylenu. Określa wymagania dotyczące tolerancji rezystancji elektrycznej, wejściowej energii termojądrowej i rygorystycznych testów integralności złącza, w tym hydraulicznych testów ciśnienia rozrywającego i zgniatania, zapewniając bezpieczne połączenia w rozmiarach IPS, DIPS i metrycznych.
P: Czy materiały PE100 i PE4710 są wymienne?
Odp.: Chociaż obie są wysokowydajnymi żywicami bimodalnymi o doskonałej odporności na pękanie, nie można ich ściśle stosować zamiennie bez przeglądu technicznego. PE100 (Europa) i PE4710 (Ameryka Północna) wykorzystują różne współczynniki projektowe (0,50 vs. 0,63) do obliczania wartości ciśnienia. Przed wymianą materiałów zawsze sprawdzaj szczegółowe wymagania standardowe swojego projektu.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori