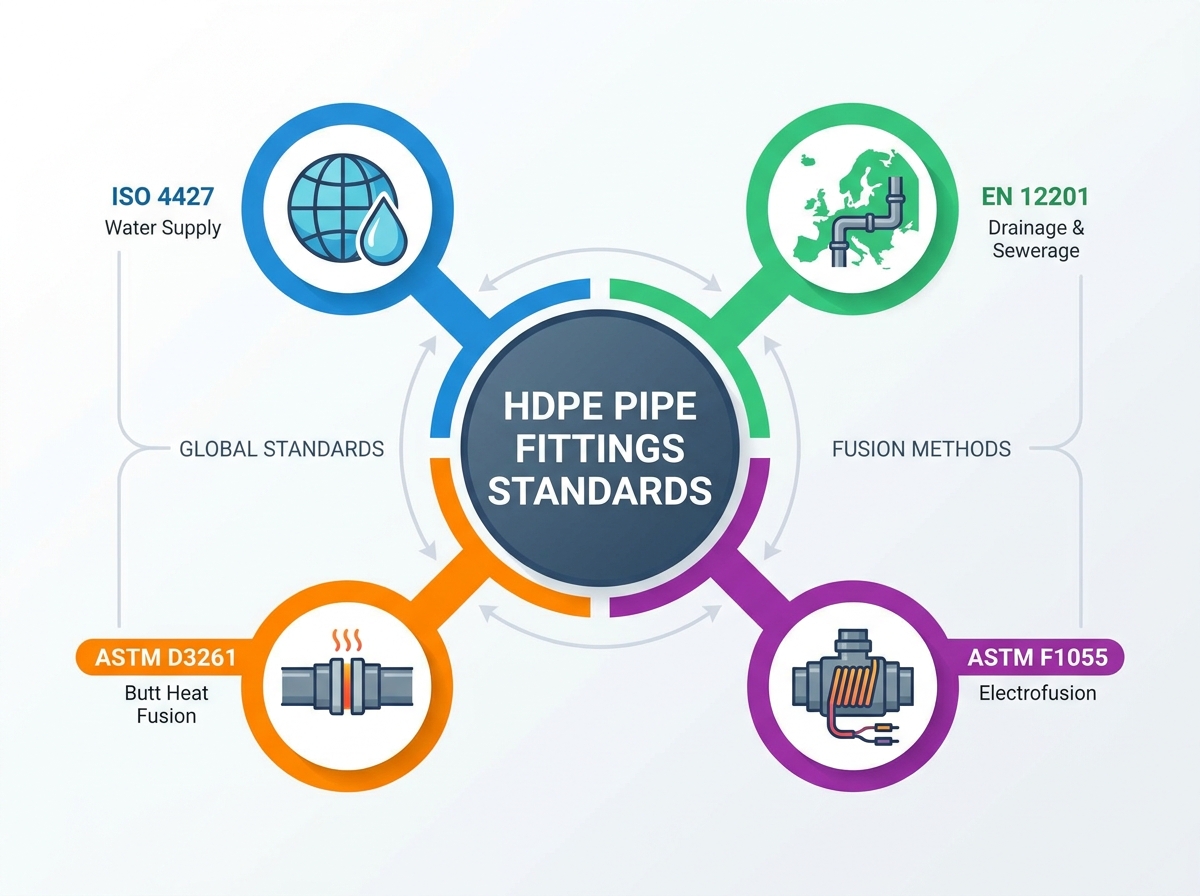
Integriteti i sistemit të tubacioneve mbështetet tërësisht në lidhje të sigurta dhe pa rrjedhje. Dështimet e montimit shkaktojnë shumicën e rrjedhjeve katastrofike në rrjetet e transportit të lëngjeve komunale dhe industriale. Këto dështime rrallë rrjedhin nga vetë tubi. Ato zakonisht vijnë nga papajtueshmëritë dimensionale ose materiale në nyje. Inxhinierët dhe ekipet e prokurimit përballen me kompleksitet të konsiderueshëm kur navigojnë specifikimet e mbivendosura rajonale dhe ndërkombëtare. Përzgjedhja e specifikimeve të gabuara çon drejtpërdrejt në dështimin e testeve të presionit. Ai gjithashtu shkakton mospërputhje rregullatore dhe anulon garancitë e prodhuesit. Ky udhëzues zbërthen dhe krahason specifikimet kryesore ndërkombëtare. Ne vlerësojmë ISO 4427, EN 12201, ASTM D3261 dhe ASTM F1055. Ju do të mësoni se si të lehtësoni vlerësimin e saktë teknik nëpër projekte të ndryshme. Ne ofrojmë hapa veprues për të zbutur rreziqet e instalimit dhe për të siguruar pajtueshmërinë specifike të projektit. Kuptimi Standardet e pajisjeve të tubave HDPE janë absolutisht të panegociueshme për ndërtimin e infrastrukturës afatgjatë dhe elastike.
Marrëveshje kryesore
Përafrimi rajonal dhe i aplikimit: ISO 4427 dhe EN 12201 shërbejnë si standardet kryesore globale dhe evropiane për sistemet e furnizimit me ujë me përmasa metrike, duke përdorur emërtimet PE80 dhe PE100.
Standardet ASTM specifike për shkrirjen: Specifikimet e Amerikës së Veriut ndahen në mënyrë rigoroze sipas metodës së bashkimit; ASTM D3261 rregullon pajisjet e shkrirjes së nxehtësisë së prapanicës, ndërsa ASTM F1055 dikton kërkesat për pajisje elektrofuzioni.
Variacionet e prodhimit: Standardet diktojnë protokolle të ndryshme testimi dhe kërkesa për uljen e presionit në varësi të faktit nëse një pajisje është e derdhur me injeksion ose e fabrikuar me porosi.
Realitetet e ekuivalencës së materialit: Ndërsa PE100 (ISO/EN) dhe PE4710 (ASTM) ofrojnë karakteristika të ngjashme të performancës me densitet të lartë, sistemet e tyre të përmasave dimensionale (Metric kundrejt IPS/DIPS) nuk janë të këmbyeshme në mënyrë origjinale pa pajisje të specializuara të tranzicionit.
Zbutja e rrezikut: Verifikimi i certifikimit të palëve të treta (p.sh. NSF, WRAS, AWWA) kundrejt këtyre standardeve është i detyrueshëm për të parandaluar integrimin e pajisjeve të rrëshirës të falsifikuara ose nën standarde.
Tabela e Përmbajtjes
Ndrysho
Pse kanë rëndësi standardet e montimit të tubave HDPE
Përcaktimi i kritereve të suksesit për prokurimin e tubacioneve
Standardet diktojnë bazën absolute për pastërtinë dhe performancën e materialit. Ato përcaktojnë klasifikime strikte të qelizave për cilësinë e rrëshirës së papërpunuar. Ata gjithashtu vendosin toleranca të forta dimensionale dhe kërkesa afatgjata për forcën hidrostatike. Pajtueshmëria ndikon drejtpërdrejt në rezultatet tuaja operacionale. Ai redukton përgjegjësinë dhe siguron performancë të parashikueshme të ciklit jetësor. Aderimi i duhur drejton miratimet e inspektimit gjatë komisionimit përfundimtar. Standardet e përshtatjes ekzistojnë brenda një ekosistemi shumë më të gjerë polietileni. Ato duhet të ndërlidhen në mënyrë të përsosur me standardet e prodhimit të tubave. Shembujt përfshijnë ASTM F714 për tubat me diametër të madh dhe D3035 për diametra më të vegjël. Ata gjithashtu mbështeten shumë në standardet e klasifikimit të materialeve si ASTM D3350. Injorimi i këtyre kërkesave të ndërlidhura garanton dështim të parakohshëm të sistemit. Ju duhet të vlerësoni të gjithë sistemin në mënyrë holistike. Pajisjet nuk mund të kompensojnë materialet nën standarde të tubave. Po kështu, tubi premium do të dështojë nëse lidhet me pajisje që nuk janë në përputhje.
Verifikimi në terren mbetet mbrojtja juaj kryesore kundër materialeve nën standard. Inspektorët dhe punonjësit e vendit duhet të kryejnë kontrolle specifike përpara se të ndodhë ndonjë bashkim:
Verifikoni se klasifikimi i qelizave të printuara në pajisje përputhet me dokumentet e miratuara të dorëzimit të projektit.
Matni trashësinë e murit në faqen e shkrirjes duke përdorur kaliparë dixhitalë përpara se të montoni komponentin në nofullat e makinës.
Konfirmoni se vlerësimi i raportit standard të dimensionit (SDR) përputhet në mënyrë të përsosur me tubin ngjitur për të parandaluar kufizimin e rrjedhës së brendshme dhe përqendruesit e stresit.
Kontrolloni kodin e datës së prodhimit për t'u siguruar që montimi nuk është degraduar nga ekspozimi i tepërt UV gjatë ruajtjes së zgjatur në oborr.
Kornizat e Pajtueshmërisë Rajonale kundrejt Specifike të Aplikacionit
Dominimi gjeografik formon shumë përzgjedhjen standarde. Kornizat ISO dhe EN dominojnë tregjet globale, evropiane dhe aziatike të infrastrukturës. Specifikimet ASTM rregullojnë Amerikën e Veriut dhe sektorët e naftës dhe gazit në Lindjen e Mesme. Disa standarde fokusohen shumë në aplikacionin specifik të përdorimit përfundimtar. Kodet specifike rregullojnë rrjetet komunale nën presion kundrejt kullimit nëntokësor pa presion. Standardet e tjera fokusohen rreptësisht në metodologjitë e prodhimit dhe bashkimit pavarësisht nga aplikimi. Kuptimi i këtij dallimi parandalon gabimet kryesore të specifikimeve. Ju duhet të përputheni me kornizën si me rajonin ashtu edhe me aplikacionin e transportit të lëngjeve. Përzierja e kornizave rajonale pa planifikimin e duhur të tranzicionit shkakton fatkeqësi. Organet rregullatore lokale do të refuzojnë materialet jokonformuese gjatë inspektimeve në terren. Gjithmonë verifikoni kodet komunale lokale përpara se të finalizoni listën tuaj të prokurimit.
Pse kanë rëndësi standardet e montimit të tubave HDPE
ISO 4427: Specifikimet për sistemet e tubacioneve polietileni
ISO 4427 Pjesa 3 rregullon në mënyrë specifike pajisjet e polietilenit. Ai synon transportin e ujit të destinuar për konsum njerëzor. Kjo përfshin si gypat kryesorë komunalë ashtu edhe gypat e shërbimit të banimit. Standardi vlerëson komponentët në disa dimensione fizike. Ai përdor SDR për të përcaktuar me saktësi trashësinë e murit. Ai përdor vlerësimet e presionit nominal (PN) për të vendosur kapacitetin e sistemit. ISO 4427 mandaton përdorimin e emërtimeve të përbërjes PE80 ose PE100. Këto komponime specifike ofrojnë rezistencë afatgjatë ndaj plasaritjes së stresit mjedisor. Ato gjithashtu ofrojnë rezistencë të shkëlqyer ndaj përhapjes së shpejtë të çarjeve. Standardi kërkon që prodhuesit të përdorin materiale rrëshirë të virgjër. Materialet e ricikluara janë rreptësisht të ndaluara për aplikime të ujit të pijshëm me presion. Ky mandat siguron pastërtinë maksimale të materialit dhe integritetin strukturor.
EN 12201: Standardet Evropiane për Ujërat dhe Ujërat e Zeza
EN 12201 ndan mbivendosje të rëndësishme teknike me ISO 4427. Megjithatë, ai përfshin shtesa të dallueshme për aplikime më të gjera të shërbimeve në të gjithë Evropën. EN 12201 përfshin në mënyrë specifike aplikimet e kullimit dhe kanalizimeve nën presion. Nuk mbulon sistemet e gravitetit pa presion. Standardi urdhëron protokolle testimi shumë të rrepta për prodhuesit. Prodhuesit duhet të provojnë rezistencë ndaj presionit të brendshëm për periudha të gjata. Testimi përfshin vlerësime rigoroze të forcës në tërheqje për nyjet e bashkuara me prapanicë. Kërkon gjithashtu rezultate specifike të kohës së induksionit të oksidimit (OIT). Testimi OIT verifikon qëndrueshmërinë termike të polimerit gjatë proceseve të nxjerrjes dhe formimit. Vlerat e larta të OIT tregojnë rezistencë të fortë ndaj degradimit oksidativ me kalimin e kohës. Kjo garanton se montimi do të mbijetojë për dekada nën tokë në kushte agresive të tokës.
Tabela: ISO 4427 vs EN 12201 Parametrat e Aplikimit
Parametri
ISO 4427
EN 12201
Aplikimi kryesor i lëngjeve
Furnizimi me ujë të pijshëm
Ujësjellës, Kullim nën Presion, Kanalizime
Sistemi i përmasave
Metrikë
Metrikë
Emërtimet e materialeve
PE80, PE100
PE80, PE100
Testimi i ashpërsisë
Baza standarde globale
Kërkesat e përmirësuara evropiane (OIT, Elastike)
Dimensionet e vlerësimit për përputhshmërinë ISO/EN
Respektimi i rreptë i përmasave metrike ISO dhe EN siguron shtrirje të saktë. Ky shtrirje garanton shkrirje me rrjedhje zero në projektet globale të infrastrukturës. Dimensionet e qëndrueshme metrike eliminojnë supozimet gjatë instalimit në terren. Portofolet e infrastrukturës shumëkombëshe përfitojnë shumë nga ky standardizim. Sigurimi i pajisjeve të përputhshme me ISO lejon një shkallëzim të jashtëzakonshëm përtej kufijve. Ekipet e prokurimit mund të sigurojnë komponentë të këmbyeshëm nga prodhues të ndryshëm globalë. Ky fleksibilitet parandalon pengesat e zinxhirit të furnizimit gjatë vendosjeve komunale në shkallë të gjerë. Ai gjithashtu thjeshton menaxhimin e inventarit për kontraktorët ndërkombëtarë. Komponentët metrikë të standardizuar reduktojnë nevojën për fabrikim me porosi. Ato thjeshtojnë operacionet e mirëmbajtjes dhe riparimit nëpër vende të ndryshme gjeografike.
Kërkesat ASTM D3261 për pajisjet e shkrirjes së prapanicës HDPE
Fusha dhe zbatimi i ASTM D3261
ASTM D3261 fokusohet tërësisht në pajisje polietileni të destinuara për nyjet e bashkimit të prapanicës. Ai mbulon madhësinë e tubit të hekurit (IPS) dhe madhësinë e tubit të hekurit duktil (DIPS). Ai gjithashtu përfshin sisteme të përmasave të kontrolluara me diametër të jashtëm. Standardi dallon qartë midis montimeve të formuara me injeksion dhe atyre të fabrikuara. Ai zbaton udhëzime specifike të prodhimit për çdo lloj të veçantë. Pajisjet e derdhura i nënshtrohen vlerësimeve të ndryshme të stresit sesa komponentët e fabrikuar. Kjo siguron që të dy llojet mund të përballojnë presionin e brendshëm të vazhdueshëm pa u lëshuar. Standardi zbatohet për bërrylat, tezat, reduktuesit dhe skajet e cungëve. Ai dikton gjeometrinë e saktë të kërkuar për kontakt të suksesshëm të pllakës së ngrohësit. Gjeometria e duhur siguron një pishinë të shkrirë të barabartë gjatë procesit të shkrirjes.
Kërkesat materiale dhe klasifikimet e qelizave
D3261 mbështetet shumë në sistemin e klasifikimit të qelizave ASTM D3350. Ky sistem kategorizon rrëshirat si PE3608 dhe PE4710 bazuar në vetitë fizike. Këto klasifikime diktojnë densitetin, indeksin e shkrirjes dhe modulin e përkuljes së lëndës së parë. Rezistenca e rritjes së ngadaltë të çarjes (SCG) është një metrikë parësore e vlerësimit. Rezistenca e përhapjes së shpejtë të çarjes (RCP) është po aq kritike për sistemet me presion të lartë. Performanca e lartë në këto metrika parandalon këputjet katastrofike të tubacionit. Zgjedhja e klasifikimit të saktë të qelizave siguron që montimi të përputhet me jetëgjatësinë e tubit. Duhet të verifikoni që klasa e qelizës përputhet saktësisht me specifikimet e projektit tuaj. Mospërputhja e klasave të qelizave mund të çojë në shkrirje të pabarabartë gjatë shkrirjes së të pasmeve. Kjo krijon nyje të dobëta të prirura për dështim të parakohshëm.
Ekuipazhet në terren shpesh hasin dështime të përbashkëta kur prodhuesit injorojnë tolerancat D3261. Çështjet e zakonshme në terren përfshijnë:
Jashtë rrumbullakësisë që tejkalon kufijtë standardë, duke shkaktuar mospërputhje shumë të ulët në nofullat e makinës së shkrirjes.
Trashësia e pamjaftueshme e murit në faqen e shkrirjes, duke çuar në formimin e pamjaftueshëm të rruazës së shkrirjes gjatë ciklit të ngrohjes.
Klasifikimi i gabuar i qelizave që rezulton në shpejtësi të papërputhshme të rrjedhjes së shkrirjes midis tubit dhe pajisjes.
Skajet e cungëve të përpunuara në mënyrë të papërshtatshme që nuk qëndrojnë siç duhet në unazën mbështetëse, duke shkaktuar rrjedhje të fllanxhave.
Tolerancat Dimensionale dhe Kriteret e Testimit
Shtrirja e shkrirjes së prapanicës kërkon saktësi të jashtëzakonshme të prodhimit. D3261 detajon tolerancat specifike të prodhimit për trashësinë e murit. Ai vendos kufizime të rrepta për jashtë rrumbullakësisë dhe koncentricitetit. Çdo devijim rrezikon integritetin strukturor të bashkimit të shkrirjes. Standardi përshkruan testet e detyrueshme të kontrollit të cilësisë për të gjithë prodhuesit. Prodhuesit duhet të kryejnë testimin e presionit të qëndrueshëm në mostrat e rastësishme. Ata gjithashtu duhet të kryejnë testimin e presionit të qëndrueshëm të temperaturës së ngritur. Këto teste konfirmojnë se montimi nuk do të dështojë nën stres ekstrem operacional. Testi i temperaturës së ngritur simulon konsumimin e dekadave në një hark kohor të kondensuar. Ajo dëshmon se matrica e polimerit mbetet e qëndrueshme nën ngarkesë termike dhe hidraulike.
Kërkesat ASTM F1055 për pajisje elektrofusioni HDPE
Kuptimi i kërkesave të ASTM F1055
ASTM F1055 mbulon pajisje elektrofusioni polietileni në mënyrë gjithëpërfshirëse. Kjo përfshin bashkimet elektrofusionale, tezat dhe shalët me trokitje. Standardi zbatohet për sistemet IPS, DIPS dhe metrikë të madhësisë së tubave. Pajisjet elektrofuzione integrojnë elemente ngrohëse bakri të ngulitura. F1055 dikton kërkesa strikte për tolerancat e rezistencës elektrike brenda këtyre mbështjelljeve. Ai gjithashtu rregullon hyrjen e saktë të energjisë së shkrirjes që kërkohet për një saldim të sigurt. Kontrolli i saktë i energjisë shkrin polimerin pa degraduar vetitë e tij strukturore. Standardi përcakton zonat e kërkuara të ftohta në skajet e montimit. Këto zona të ftohta përmbajnë pishinën e shkrirjes në zgjerim gjatë ciklit të shkrirjes. Ato parandalojnë që polimeri i shkrirë të dalë nga zona e bashkimit.
Testimi i performancës për nyjet me elektrofuzion
F1055 mandaton testim rigoroz të integritetit të përbashkët për të gjithë komponentët e certifikuar. Asambletë duhet të kalojnë pragjet minimale të presionit të shpërthimit hidraulik përpara miratimit. Teknikët duhet të kryejnë ekzaminime makroskopike të prerjes tërthore të zonës së shkrirjes. Ky inspektim vizual identifikon zbrazëtitë, kontaminimin ose lidhjen jo të plotë. Standardi përfshin gjithashtu kërkesa të rënda të testit të shtypjes. Testet e shtypjes verifikojnë duktilitetin e bashkimit të shkrirë. Pajisja është e shtrydhur në një vizë në një përqindje specifike të diametrit të saj origjinal. Nëse zona e shkrirjes ndahet ose plasaritet gjatë këtij deformimi, komponenti dështon në certifikimin. Ato vërtetojnë integritetin strukturor të të gjithë asamblesë së elektrofuzionit nën ngarkesa të rënda të dheut. Pajisja duhet të deformohet ndjeshëm pa plasaritur ose ndarë ndërfaqen e shkrirjes. Kjo dëshmon se bashkimi është më i fortë se materiali i tubit përreth.
Inxhinierët duhet të vlerësojnë skenarët operativë kur zgjedhin midis këtyre metodave. Pajisjet ASTM F1055 shkëlqejnë në kushte të ngushta kanalesh ku makinat nuk mund të përshtaten. Ato janë absolutisht të nevojshme për riparime dhe bashkim me trashësi të ndryshme tubash. Fusioni me prapanicë ASTM D3261 ofron efikasitet të lartë për punë të gjata dhe të papenguara të tubacioneve. Menaxherët e projektit duhet të vlerësojnë me kujdes efikasitetin e ciklit jetësor dhe kufizimet operacionale. Merrni parasysh kufizimet e marrjes me qira të pajisjeve të rënda dhe kërkesat specifike të trajnimit të operatorëve. Elektrfuzioni kërkon gërvishtje të përpiktë të tubit dhe pastrim kimik. Shkrirja e prapanicës kërkon makineri të rënda hidraulike dhe mjete ballore. Kushtet e faqes suaj diktojnë aplikimin e saktë standard.
Si të zgjidhni standardin e duhur të montimit HDPE
Përputhja e standardeve me kërkesat e projektit
Përzgjedhja e standardit qeverisës kërkon një kornizë të rreptë vendimi. Ju duhet ta bazoni këtë në vendndodhjen e projektit dhe llojin e lëngut. Uji i pijshëm, ujërat e zeza dhe kimikatet industriale kërkojnë specifika të ndryshme. Presioni i funksionimit dikton trashësinë e kërkuar të murit dhe shkallën e materialit. Vlerësoni familjet kryesore të përshtatshme për aplikimin tuaj specifik. Lidhni komponentët e shkrirjes së prapanicës, të fabrikuar ose elektrofuzionit të derdhur me standardin e duhur drejtues. Adresoni kërkesat për certifikatat dytësore menjëherë gjatë fazës së projektimit. AWWA C906 dhe NSF/ANSI 61 për ujin e pijshëm funksionojnë paralelisht me standardet e prodhimit. Një pajisje mund të plotësojë ASTM D3261, por të dështojë NSF 61 për shkak të aditivëve të rrëshirës. Ju duhet të verifikoni njëkohësisht certifikatat strukturore dhe ato të sigurisë shëndetësore.
Madhësia e tubit është një dimension kritik i vlerësimit për çdo projekt. Është fizikisht e pamundur të bashkosh drejtpërdrejt një tub metrikë ISO me një pajisje ASTM IPS. Ju duhet të përdorni një përshtatës të dedikuar tranzicioni për të kapërcyer hendekun. Injorimi i këtij realiteti çon në dështim të menjëhershëm të përbashkët dhe vonesa të projektit. Projektet e rinovimit shpesh kërkojnë integrim ndër-standard kur zëvendësojnë infrastrukturën e vjetër. Zgjidhjet inxhinierike ekzistojnë, por ato kërkojnë planifikim dhe ekzekutim të kujdesshëm. Gjithmonë specifikoni pajisjet e tranzicionit mekanik ose adaptorët e fllanxhave të përpunuara me porosi kur kryqëzoni sistemet dimensionale. Asnjëherë mos u përpiqni të rruani ose shtrini një tub për të detyruar një përshtatje. Kjo shkatërron integritetin strukturor të polietilenit dhe garanton një rrjedhje.
Ekzekutimi i një tranzicioni ndër-standard në terren kërkon respektim të rreptë të parimeve mekanike:
Identifikoni diametrin e saktë të jashtëm të tubave metrikë dhe IPS duke përdorur një shirit Pi.
Zgjidhni një pajisje të tranzicionit mekanik të vlerësuar për presionin maksimal të funksionimit të sistemit.
Instaloni ngurtësues të brendshëm prej çeliku të pandryshkshëm brenda të dy skajeve të tubit për të parandaluar deformimin nën ngjeshjen mekanike.
Rrotulloni bulonat e fllanxhave në kufirin e specifikuar të prodhuesit duke përdorur një çelës rrotullues të kalibruar në një model yll.
Rreshtimi i klasës së materialit: PE100 kundrejt PE4710
Emërtimi evropian PE100 pasqyron përcaktimin PE4710 të Amerikës së Veriut në shumë mënyra. Të dyja përfaqësojnë rrëshira polietileni bimodale me performancë të lartë. Ato ofrojnë rezistencë të jashtëzakonshme ndaj rritjes së ngadaltë të plasaritjes dhe ngarkimit të pikës. Megjithatë, inxhinierët duhet të shqyrtojnë me kujdes faktorët e tyre përkatës të projektimit. PE100 zakonisht përdor një faktor projektimi 0,50 për aplikimet e ujit. PE4710 përdor një faktor dizajni 0,63 sipas udhëzimeve të AWWA. Ju duhet të merrni parasysh këto dallime kur llogaritni normat maksimale të lejueshme të presionit. Një tub PE4710 do të ketë një vlerësim të ndryshëm presioni sesa një tub PE100 me të njëjtën trashësi. Kryeni gjithmonë llogaritjet hidraulike bazuar në përcaktimin specifik të rrëshirës.
Tabela: Krahasimi i specifikimeve të montimit primar të polietilenit
Standard
Rajoni Primar
Metoda e bashkimit
Sistemi i përmasave
Aplikacioni kyç
ISO 4427
Global / Evropë / Azi
Të shumëfishta (prapa, elektrofuzion)
Metrikë
Furnizimi me ujë të pijshëm
EN 12201
Evropë
Të shumëfishta (prapa, elektrofuzion)
Metrikë
Uji dhe Kanalizime me Presion
ASTM D3261
Amerika e Veriut / Lindja e Mesme
Fusion Heat Butt
IPS / DIPS / OD
Transporti i përgjithshëm i lëngjeve
ASTM F1055
Amerika e Veriut / Lindja e Mesme
Elektrfuzioni
IPS / DIPS / Metrikë
Riparime dhe llogore të ngushta
Gabimet e zakonshme të standardeve të montimit të HDPE dhe si t'i shmangni ato
Përzierja e standardeve dhe mospërputhjeve dimensionale
Gabimet e prokurimit shpesh çojnë në mospërputhje të mëdha dimensionale në vend. Shpërndarja e pajisjeve metrike për një tubacion IPS shkakton vonesa të menjëhershme të projektit. Përpjekjet për modifikim në terren çojnë në mënyrë të pashmangshme në dështime katastrofike të kyçeve. Kontraktorët nuk mund të detyrojnë komponentët e papajtueshëm së bashku në mënyrë të sigurt. Ju duhet ta zbusni këtë rrezik gjatë fazës fillestare të tenderit. Mandati rishikime strikte të dorëzimit për çdo komponent të vetëm. Përdorni shabllone të standardizuara prokurimi që bllokojnë standardin e saktë. Specifikoni qartë kërkesat, si p.sh. 'Pajisjet duhet të jenë në përputhje me ASTM D3261, madhësia e IPS'. Refuzoni çdo dorëzim që ofron standarde ekuivalente pa rishikim të plotë inxhinierik. Trajnoni personelin tuaj pritës për të verifikuar shenjat në pajisje pas dorëzimit. Kapja e një mospërputhjeje në bankën e ngarkimit kursen mijëra në kostot e ripërpunimit.
Mbikëqyrjet e zhvlerësimit të presionit të fabrikuar dhe të formuar
Inxhinierët shpesh supozojnë se pajisjet e fabrikuara ndajnë vlerësimin e saktë të presionit të tubit përkatës. Kjo është një shkelje shumë e rrezikshme. Komponentët e fabrikuar me porosi, si bërrylat e përthyer ose fabrikat e fabrikuara kërkojnë ulje të presionit. Procesi i prodhimit paraqet pika stresi që nuk gjenden në pajisjet e derdhura me injeksion. Prerja dhe shkrirja e segmenteve të tubave ndryshon gjeometrinë strukturore të sistemit. Ju duhet të aplikoni faktorët e nevojshëm degradues për të parandaluar fryrjet. Respektimi i rreptë i udhëzimeve të degradimit ASTM dhe ISO është i detyrueshëm për pjesët e fabrikuara. Për shembull, një bërryl mitered me 3 segmente mund të kërkojë një faktor zvogëlues prej 0.75. Nëse tubi trajton 100 psi, montimi trajton vetëm 75 psi në mënyrë të sigurt. Gjithmonë verifikoni klasën e presionit të degraduar të prodhuesit përpara instalimit. Nëse montimi i prishur nuk mund të përballojë presionin e sistemit, duhet të rrisni trashësinë e murit. Përndryshe, duhet të merrni një pajisje të formuar plotësisht për atë kryqëzim specifik.
konkluzioni
Kontrolloni modelet tuaja aktuale të prokurimit për të kyçur standardet e sakta dhe shtrirjet e sistemit të madhësisë përpara se të lëshoni urdhra blerjeje.
Mandato dokumentet e certifikimit të palëve të treta për të gjitha dërgesat e montimit që vijnë përpara pranimit dhe instalimit në vend.
Zbatoni trajnimin e operatorit të shkrirjes specifike për kërkesat e zgjedhura të standardeve ASTM ose ISO për të eliminuar gabimet në terren.
Aplikoni faktorët e duhur të uljes së presionit në të gjithë komponentët e fabrikuar gjatë fazës fillestare të projektimit hidraulik.
E themeluar në vitin 2005, Fusing X integron kërkimin dhe zhvillimin, prodhimin dhe shitjet e pajisjeve të tubave HDPE, duke mbështetur aplikacione që kërkojnë shkrirje në prapanicë, elektrofusion, filetim, kullim dhe zgjidhje të personalizuara të montimit. Me një 20,000 m² objekti i prodhimit, rreth 300 punonjës dhe eksportet në më shumë se 20 vende, Fusing X kombinon kapacitetin prodhues me kontrollin e materialit dhe ekspertizën e prodhimit për të mbështetur projekte të besueshme tubacionesh polietileni në tregje të ndryshme.
FAQ
Pyetje: Cili është ndryshimi kryesor midis ISO 4427 dhe EN 12201?
A: ISO 4427 fokusohet kryesisht në sistemet e tubacioneve polietileni për furnizimin me ujë. EN 12201 mbulon furnizimin me ujë, por gjithashtu përfshin në mënyrë eksplicite aplikimet e kullimit dhe kanalizimeve nën presion. Të dyja përdorin përmasat metrike dhe përcaktimet e materialit PE80/PE100, por EN 12201 përmban protokolle testimi pak më rigoroze për pajtueshmërinë evropiane.
Pyetje: A mund të bashkoj një pajisje ASTM D3261 në një tub ISO 4427?
Përgjigje: Jo. Pajisjet ASTM D3261 përdorin zakonisht përmasat IPS ose DIPS, ndërsa tubat ISO 4427 përdorin përmasat metrike. Shkrirja e drejtpërdrejtë është e pamundur për shkak të mospërputhjes dimensionale. Ju duhet të përdorni një përshtatës të specializuar të tranzicionit mekanik ose një fllanxhë të përpunuar me porosi për t'i lidhur ato në mënyrë të sigurt.
Pyetje: Pse pajisjet e fabrikuara kërkojnë ulje të presionit?
Përgjigje: Pajisjet e fabrikuara, të tilla si bërrylat me mitra, ndërtohen duke prerë dhe bashkuar segmentet e tubit së bashku. Ky proces ndryshon gjeometrinë strukturore dhe sjell përqendrime të stresit në saldimet. Zvogëlimi zvogëlon presionin maksimal të lejueshëm të funksionimit për të siguruar që montimi të mos dështojë nën stresin hidraulik afatgjatë.
Pyetje: Çfarë rregullon ASTM F1055?
Përgjigje: ASTM F1055 është specifikimi standard për pajisjet elektrofuzioni polietileni. Ai dikton kërkesat për tolerancat e rezistencës elektrike, hyrjen e energjisë së shkrirjes dhe testimin rigoroz të integritetit të nyjeve, duke përfshirë presionin e shpërthimit hidraulik dhe testet e shtypjes, duke siguruar lidhje të sigurta midis IPS, DIPS dhe madhësive metrike.
Pyetje: A janë materialet PE100 dhe PE4710 të këmbyeshme?
Përgjigje: Ndërsa të dyja janë rrëshira bimodale me performancë të lartë, me rezistencë të shkëlqyer ndaj çarjes, ato nuk janë rreptësisht të këmbyeshme pa rishikim inxhinierik. PE100 (Evropiane) dhe PE4710 (Amerika e Veriut) përdorin faktorë të ndryshëm të projektimit (0,50 kundrejt 0,63) për llogaritjen e niveleve të presionit. Gjithmonë verifikoni kërkesat specifike standarde të projektit tuaj përpara se të zëvendësoni materialet.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori