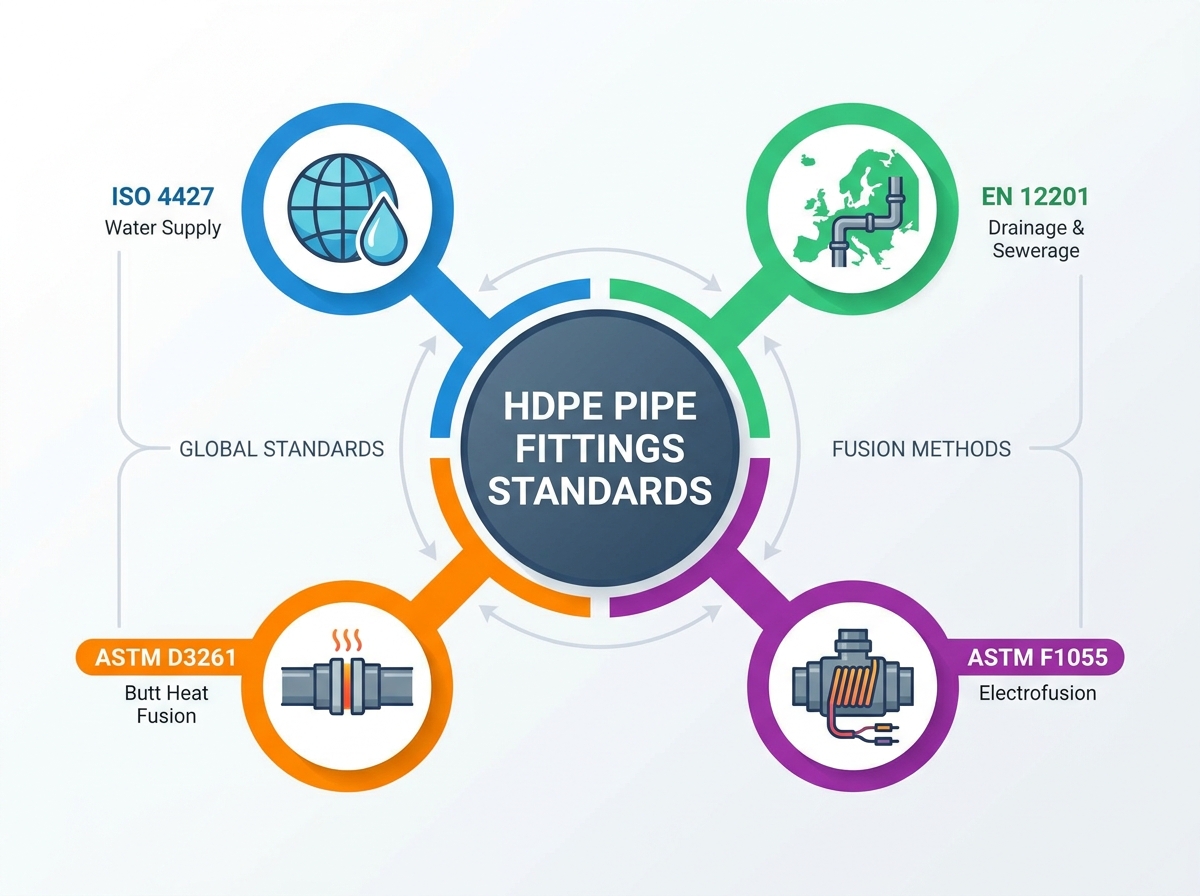
Цілісність системи трубопроводів повністю залежить від надійних, герметичних з’єднань. Несправності фітингів викликають більшість катастрофічних витоків у муніципальних і промислових мережах транспортування рідини. Ці несправності рідко виникають через саму трубу. Зазвичай вони виникають через невідповідність розмірів або матеріалів на з’єднанні. Інженери та команди із закупівель стикаються зі значною складністю під час навігації регіональними та міжнародними специфікаціями, що збігаються. Вибір неправильної специфікації безпосередньо призводить до невдалих випробувань тиском. Це також призводить до порушення нормативних вимог і анулювання гарантій виробника. Цей посібник деконструює та порівнює основні міжнародні специфікації. Ми оцінюємо ISO 4427, EN 12201, ASTM D3261 і ASTM F1055. Ви дізнаєтесь, як забезпечити точну технічну оцінку різноманітних проектів. Ми пропонуємо дієві кроки для зменшення ризиків встановлення та забезпечення відповідності конкретному проекту. Розуміння Стандарти трубопровідної арматури HDPE абсолютно не підлягають обговоренню для побудови довговічної стійкої інфраструктури.
Ключові висновки
Регіональне та прикладне узгодження: ISO 4427 та EN 12201 служать основними глобальними та європейськими стандартами для систем водопостачання метричних розмірів, що використовують позначення PE80 та PE100.
Специфічні стандарти ASTM для Fusion: Північноамериканські специфікації поділяються строго за методом з’єднання; ASTM D3261 регулює використання фітингів для термоплавлення встик, тоді як ASTM F1055 диктує вимоги до фітингів для електрозварювання.
Виробничі варіації: Стандарти диктують різні протоколи випробувань і вимоги до зниження тиску залежно від того, чи є фітинг литтям під тиском чи виготовляється на замовлення.
Реальність еквівалентності матеріалів: Хоча PE100 (ISO/EN) і PE4710 (ASTM) пропонують однакові характеристики високої щільності, їхні системи вимірювання розмірів (метрична проти IPS/DIPS) не є взаємозамінними без спеціальних перехідних фітингів.
Зменшення ризику: Перевірка сертифікації третьої сторони (наприклад, NSF, WRAS, AWWA) на відповідність цим стандартам є обов’язковою, щоб запобігти інтеграції підроблених або нестандартних пластикових фітингів.
Зміст
Перемикач
Чому стандарти трубопровідної арматури ПНД важливі
Визначення критеріїв успіху для закупівлі трубопроводів
Стандарти диктують абсолютну базову лінію для чистоти матеріалу та продуктивності. Вони визначають сувору класифікацію клітин для якості сирої смоли. Вони також встановлюють жорсткі допуски на розміри та довгострокові вимоги до гідростатичної міцності. Відповідність безпосередньо впливає на ваші операційні результати. Це зменшує відповідальність і забезпечує передбачувану продуктивність життєвого циклу. Належне дотримання спрощує інспекційні погодження під час остаточного введення в експлуатацію. Стандарти встановлення існують у набагато ширшій поліетиленовій екосистемі. Вони повинні бездоганно відповідати стандартам виробництва труб. Приклади включають ASTM F714 для труб великого діаметру та D3035 для меншого діаметру. Вони також значною мірою покладаються на стандарти класифікації матеріалів, такі як ASTM D3350. Ігнорування цих взаємопов'язаних вимог гарантує передчасний вихід системи з ладу. Ви повинні цілісно оцінити всю систему. Фітинги не можуть компенсувати неякісні матеріали труб. Подібним чином труба преміум-класу вийде з ладу, якщо її з’єднати з невідповідними фітингами.
Перевірка на місцях залишається основним захистом від неякісних матеріалів. Інспектори та майстри будівельних робіт повинні виконати спеціальні перевірки перед початком будь-якого зварювання:
Переконайтеся, що класифікація комірок, надрукована на фітингу, відповідає затвердженій документації для подання проекту.
Виміряйте товщину стінки на поверхні зварювання за допомогою цифрового штангенциркуля, перш ніж монтувати компонент у затискачі машини.
Переконайтеся, що стандартне співвідношення розмірів (SDR) ідеально узгоджується з сусідньою трубою, щоб запобігти внутрішньому обмеженню потоку та концентраторам напруги.
Перевірте код дати виготовлення, щоб переконатися, що фітинг не зіпсувався через надмірне опромінення ультрафіолетом під час тривалого зберігання у дворі.
Регіональні рамки відповідності на відміну від конкретної програми
Географічне домінування сильно впливає на стандартний вибір. Фреймворки ISO та EN домінують на глобальних, європейських та азіатських інфраструктурних ринках. Специфікації ASTM регулюють нафтогазовий сектор Північної Америки та Близького Сходу. Деякі стандарти зосереджені на конкретному кінцевому застосуванні. Конкретні коди регулюють муніципальні магістралі під тиском проти підземного дренажу без тиску. Інші стандарти зосереджені виключно на методології виробництва та з’єднання незалежно від застосування. Розуміння цієї різниці запобігає серйозним помилкам у специфікаціях. Ви повинні узгодити структуру з регіоном і програмою транспортування рідини. Змішування регіональних структур без належного планування переходу спричиняє катастрофу. Місцеві регулюючі органи відхилятимуть невідповідні матеріали під час інспекцій на місці. Завжди перевіряйте місцеві муніципальні коди, перш ніж завершувати свій список закупівель.
Чому стандарти трубопровідної арматури ПНД важливі
ISO 4427: Специфікації для систем поліетиленових труб
ISO 4427 Частина 3 регулює поліетиленові фітинги конкретно. Він спрямований на транспортування води, призначеної для споживання людиною. Сюди входять як первинні муніципальні магістралі, так і комунальні труби. Стандарт оцінює компоненти в кількох фізичних вимірах. Він використовує SDR для точного визначення товщини стінки. Він використовує номінальний тиск (PN) для встановлення потужності системи. ISO 4427 вимагає використання позначення сполук PE80 або PE100. Ці специфічні сполуки забезпечують тривалу стійкість до розтріскування під дією зовнішнього середовища. Вони також забезпечують чудову стійкість до швидкого розповсюдження тріщин. Стандарт вимагає від виробників використовувати первинні полімерні матеріали. Перероблені матеріали суворо заборонені для питної води під тиском. Цей мандат забезпечує максимальну чистоту матеріалу та структурну цілісність.
EN 12201: Європейські стандарти для води та стічних вод
EN 12201 має суттєві технічні перетинки з ISO 4427. Однак він містить окремі доповнення для ширшого застосування комунальних послуг по всій Європі. EN 12201 зокрема включає застосування дренажу під тиском і каналізації. Він не охоплює безнапірні гравітаційні системи. Стандарт вимагає від виробників дуже суворих протоколів тестування. Виробники повинні довести стійкість до внутрішнього тиску протягом тривалого часу. Випробування включають суворі оцінки міцності на розрив для стикових з’єднань. Це також вимагає результатів конкретного часу індукції окислення (OIT). Тестування OIT перевіряє термічну стабільність полімеру під час процесів екструзії та формування. Високі значення OIT вказують на сильну стійкість до окисної деградації з часом. Це гарантує, що арматура виживе десятиліттями під землею в агресивних ґрунтових умовах.
Таблиця: Параметри застосування ISO 4427 проти EN 12201
Параметр
ISO 4427
EN 12201
Застосування первинної рідини
Постачання питної води
Водопостачання, Напірна Каналізація, Каналізація
Система розмірів
Метрика
Метрика
Позначення матеріалів
PE80, PE100
PE80, PE100
Строгість тестування
Стандартна глобальна базова лінія
Розширені європейські вимоги (OIT, міцність на розтяг)
Розміри оцінки для відповідності ISO/EN
Суворе дотримання метричних розмірів ISO та EN забезпечує точне вирівнювання. Це узгодження гарантує злиття з нульовими витоками в глобальних інфраструктурних проектах. Послідовні метричні розміри усувають здогадки під час встановлення на місці. Багатонаціональні інфраструктурні портфелі значно виграють від цієї стандартизації. Вибір фітингів, сумісних із ISO, забезпечує величезну масштабованість за кордоном. Команди закупівель можуть отримати взаємозамінні компоненти від різних світових виробників. Ця гнучкість запобігає вузьким місцям ланцюга постачання під час масштабних муніципальних розгортань. Це також спрощує управління запасами для міжнародних підрядників. Стандартизовані метричні компоненти зменшують потребу у індивідуальному виготовленні. Вони спрощують операції з технічного обслуговування та ремонту в різних географічних місцях.
Вимоги ASTM D3261 до фітингів для стикового зварювання ПНД
Сфера застосування та застосування ASTM D3261
ASTM D3261 повністю зосереджений на поліетиленових фітингах, призначених для стикових з’єднань. Він охоплює розмір чавунної труби (IPS) і розмір труби з ковкого чавуну (DIPS). Він також включає системи визначення розмірів із контрольованим зовнішнім діаметром. Стандарт чітко розрізняє фітинги, виготовлені за допомогою лиття під тиском, і фабричні фітинги. Він застосовує конкретні виробничі вказівки для кожного окремого типу. Формовані фітинги піддаються іншим оцінкам напруги, ніж готові компоненти. Це гарантує, що обидва типи можуть витримувати безперервний внутрішній тиск без деформації. Стандарт поширюється на коліна, трійники, редуктори та наконечники. Це визначає точну геометрію, необхідну для успішного контакту пластини нагрівача. Правильна геометрія забезпечує рівномірний пул розплаву під час процесу плавлення.
Вимоги до матеріалів і класифікація клітин
D3261 значною мірою покладається на систему класифікації клітин ASTM D3350. Ця система класифікує смоли, такі як PE3608 і PE4710, на основі фізичних властивостей. Ці класифікації визначають щільність, індекс розплаву та модуль пружності при вигині сировини. Стійкість до повільного росту тріщин (SCG) є основним показником оцінки. Стійкість до швидкого розповсюдження тріщини (RCP) також є критичною для систем високого тиску. Висока продуктивність за цими показниками запобігає катастрофічним розривам трубопроводів. Вибір правильної класифікації комірок гарантує, що фітинг відповідає довговічності труби. Ви повинні переконатися, що клас клітинки точно відповідає специфікаціям вашого проекту. Невідповідність класів клітин може призвести до нерівномірного плавлення під час стикового злиття. Це створює слабкі суглоби, схильні до передчасного виходу з ладу.
Польові бригади часто стикаються з поломками з’єднань, коли виробники ігнорують допуски D3261. Поширені проблеми на місцях включають:
Некруглість, що перевищує стандартні межі, що спричиняє зміщення між високими та низькими кутами затискачів машини для зварювання.
Невідповідна товщина стінки на поверхні плавлення, що призводить до недостатнього утворення кульок розплаву під час циклу нагрівання.
Неправильна класифікація комірок призводить до несумісних швидкостей потоку розплаву між трубою та фітингом.
Неналежним чином оброблені кінці заглушки, які не прилягають до опорного кільця, що спричиняє протікання фланців.
Допуски на розміри та критерії випробувань
Вирівнювання зварювання встик вимагає надзвичайної точності виготовлення. D3261 детально описує конкретні виробничі допуски для товщини стінки. Він встановлює суворі обмеження на неокруглість і концентричність. Будь-яке відхилення порушує структурну цілісність з’єднання. Стандарт визначає обов'язкові перевірки якості для всіх виробників. Виробники повинні проводити тривале випробування тиском на випадкових зразках. Вони також повинні виконувати випробування тиском при високій температурі. Ці випробування підтверджують, що фітинг не вийде з ладу під час екстремальних робочих навантажень. Випробування при підвищеній температурі імітує десятиліття носіння за стислий часовий проміжок. Це доводить, що полімерна матриця залишається стабільною при тепловому та гідравлічному навантаженні.
Вимоги ASTM F1055 до електромуфтових фітингів із ПНД
Розуміння вимог ASTM F1055
ASTM F1055 повністю охоплює поліетиленові електрозварні фітинги. Це включає електромуфтові муфти, трійники та сідла для нарізання. Стандарт поширюється на IPS, DIPS і системи метричного розміру труб. Електрозварні фітинги містять вбудовані мідні нагрівальні елементи. F1055 диктує суворі вимоги до допусків на електричний опір цих котушок. Він також регулює точне споживання енергії плавлення, необхідне для надійного зварювання. Точний контроль енергії розплавляє полімер без погіршення його структурних властивостей. Стандарт визначає необхідні холодні зони на краях арматури. Ці холодні зони містять резервуар розплаву, що розширюється під час термоядерного циклу. Вони запобігають виходу розплавленого полімеру з області з’єднання.
Випробування ефективності для електромуфтових з'єднань
F1055 вимагає суворого тестування цілісності з’єднань для всіх сертифікованих компонентів. Перед схваленням вузли повинні пройти мінімальний тиск гідравлічного розриву. Техніки повинні виконати макроскопічні дослідження поперечного перерізу зони плавлення. Цей візуальний огляд визначає порожнечі, забруднення або неповне з’єднання. Стандарт також містить вимоги до жорстких випробувань на роздавлювання. Випробування на роздавлення перевіряють пластичність розплавленого з'єднання. Фітинг стискається в лещатах до певного відсотка від початкового діаметра. Якщо зона зварювання відокремлюється або тріскається під час цієї деформації, компонент не проходить сертифікацію. Вони доводять структурну цілісність усієї електромуфтової збірки в умовах важких навантажень на ґрунт. Фітинг повинен суттєво деформуватися без тріщин або розривів межі зварювання. Це доводить, що з’єднання міцніше, ніж навколишній матеріал труби.
Концептуальні компроміси: стикове злиття (D3261) проти електрозварювання (F1055)
Вибираючи між цими методами, інженери повинні оцінити робочі сценарії. Фітинги ASTM F1055 чудово працюють у тісних траншеях, де машини не підходять. Вони вкрай необхідні для ремонту і з'єднання труб різної товщини. Зварювання встик ASTM D3261 забезпечує чудову ефективність для довгих безперешкодних ділянок трубопроводу. Керівники проектів повинні ретельно оцінювати ефективність життєвого циклу та операційні обмеження. Враховуйте обмеження оренди важкого обладнання та спеціальні вимоги до навчання операторів. Електрозварювання вимагає ретельного очищення труб і хімічного очищення. Для стикового зварювання потрібні важкі гідравлічні машини та облицювальні інструменти. Умови вашої ділянки визначають правильне стандартне застосування.
Як вибрати правильний стандарт кріплення HDPE
Відповідність стандартів вимогам проекту
Вибір керівного стандарту вимагає суворої рамки прийняття рішень. Ви повинні базуватися на місці проекту та типі рідини. Питна вода, стічні води та промислові хімікати вимагають різних специфікацій. Робочий тиск визначає необхідну товщину стінки та клас матеріалу. Оцініть сімейства первинних пристосувань для конкретного застосування. Вирівняйте формовані стикові сплавні, виготовлені або електрозварні компоненти відповідно до відповідного стандарту. Розглянемо вимоги до вторинної сертифікації відразу на етапі проектування. AWWA C906 і NSF/ANSI 61 для питної води працюють паралельно виробничим стандартам. Фітинг може відповідати ASTM D3261, але не відповідати NSF 61 через добавки смоли. Ви повинні одночасно перевірити як структурні сертифікати, так і сертифікати безпеки для здоров’я.
Сумісність розмірів: Метрика проти IPS/DIPS
Розміри труб є критично важливим параметром оцінки будь-якого проекту. Фізично неможливо безпосередньо з’єднати метричну трубу ISO з фітингом ASTM IPS. Ви повинні використовувати спеціальний перехідний адаптер, щоб подолати розрив. Ігнорування цієї реальності призводить до негайної спільної невдачі та затримок проекту. Проекти модернізації часто вимагають міжстандартної інтеграції під час заміни старої інфраструктури. Інженерні обхідні шляхи існують, але вони вимагають ретельного планування та виконання. Завжди вказуйте механічні перехідні фітинги або спеціально виготовлені фланцеві адаптери під час перетинання систем розмірів. Ніколи не намагайтеся поголити або розтягнути трубку, щоб змусити її затягнути. Це руйнує структурну цілісність поліетилену і гарантує витік.
Виконання крос-стандартного переходу в полі вимагає суворого дотримання механічних принципів:
Визначте точний зовнішній діаметр як метричної труби, так і труби IPS за допомогою стрічки Pi.
Виберіть механічний перехідний фітинг, розрахований на максимальний робочий тиск системи.
Встановіть внутрішні ребра жорсткості з нержавіючої сталі всередині обох кінців труби, щоб запобігти деформації під час механічного стиснення.
Затягніть болти фланця до межі, зазначеної виробником, за допомогою каліброваного динамометричного ключа у вигляді зірки.
Вирівнювання класу матеріалу: PE100 проти PE4710
Європейське позначення PE100 багато в чому відображає північноамериканське позначення PE4710. Обидва являють собою високоефективні бімодальні поліетиленові смоли. Вони забезпечують виняткову стійкість до повільного росту тріщин і точкових навантажень. Однак інженери повинні ретельно перевірити свої відповідні конструктивні фактори. PE100 зазвичай використовує розрахунковий коефіцієнт 0,50 для водних застосувань. PE4710 використовує коефіцієнт проектування 0,63 згідно з рекомендаціями AWWA. Ви повинні враховувати ці відмінності при розрахунку максимально допустимого тиску. Труба PE4710 матиме інший номінальний тиск, ніж труба PE100 такої ж товщини. Завжди виконуйте гідравлічні розрахунки на основі конкретного позначення смоли.
Поширені помилки щодо встановлення стандартів HDPE і як їх уникнути
Стандарти змішування та невідповідності розмірів
Помилки закупівель часто призводять до серйозних невідповідностей розмірів на місці. Постачання метричних фітингів для трубопроводу IPS спричиняє миттєві затримки проекту. Спроби польової модифікації неминуче призводять до катастрофічної поломки суглобів. Підрядники не можуть безпечно з’єднати несумісні компоненти. Ви повинні пом’якшити цей ризик на етапі початкових ставок. Обов’язкова сувора перевірка кожного окремого компонента. Використовуйте стандартизовані шаблони закупівель, які фіксують точний стандарт. Чітко вкажіть вимоги, наприклад 'Фітинги мають відповідати ASTM D3261, розміри IPS'. Відхиляйте будь-які подання, які пропонують еквівалентні стандарти без ретельного інженерного огляду. Навчіть персонал, який приймає, перевіряти маркування на арматурі після доставки. Виявлення невідповідності на вантажній платформі економить тисячі на переробці.
Виготовлені проти формованих недоглядів за зниженням тиску
Інженери часто припускають, що виготовлені фітинги мають точний номінальний тиск відповідної труби. Це дуже небезпечний недогляд. Виготовлені на замовлення компоненти, як-от скошені коліна або виготовлені трійники, потребують зниження тиску. У процесі виробництва з’являються точки напруги, яких немає у фітингах, виготовлених під тиском. Розрізання та сплавлення сегментів труб змінює структурну геометрію системи. Ви повинні застосувати необхідні коефіцієнти зниження, щоб запобігти вибухам. Суворе дотримання вказівок щодо зниження номінальних характеристик ASTM та ISO є обов’язковим для виготовлених деталей. Наприклад, 3-сегментне коліно з косою може потребувати коефіцієнта зниження 0,75. Якщо труба витримує тиск 100 фунтів на квадратний дюйм, фітинг безпечно витримує тиск лише 75 фунтів на квадратний дюйм. Перед установкою завжди перевіряйте клас зниженого тиску виробника. Якщо фітинг зі зниженими номінальними характеристиками не витримує тиску в системі, необхідно збільшити товщину стінки. Крім того, ви повинні придбати повністю формований фітинг для цього конкретного з’єднання.
Висновок
Перевірте свої поточні шаблони закупівель, щоб зафіксувати точне узгодження стандартів і системи розмірів перед тим, як надсилати замовлення на закупівлю.
Обов’язкова перевірка документів третьої сторони для всіх вхідних поставок арматури перед прийманням на місці та встановленням.
Запровадити навчання операторів термоядерного синтезу відповідно до вибраних вимог стандарту ASTM або ISO, щоб усунути польові помилки.
Застосуйте правильні коефіцієнти зниження тиску до всіх виготовлених компонентів на початковому етапі гідравлічного проектування.
Заснована в 2005 році, Fusing X об’єднує науково-дослідні роботи, виробництво та продаж фітингів для труб із ПНД, підтримуючи додатки, які потребують стикового зварювання, електрозварювання, різьблення, дренажу та індивідуальних рішень для з’єднання. З 20 000 м⊃2; виробничі потужності, близько 300 співробітників і експорт до більш ніж 20 країн світу, Fusing X поєднує виробничі потужності з контролем матеріалів і виробничим досвідом для підтримки надійних проектів поліетиленових труб на різних ринках.
FAQ
З: Яка основна відмінність між ISO 4427 та EN 12201?
Відповідь: ISO 4427 в основному зосереджується на системах поліетиленових труб для водопостачання. EN 12201 охоплює водопостачання, але також прямо включає застосування дренажу під тиском і каналізації. Обидва використовують метричні розміри та позначення матеріалів PE80/PE100, але EN 12201 містить дещо суворіші протоколи тестування для відповідності європейським стандартам.
Питання: чи можу я з’єднати фітинг ASTM D3261 з трубою ISO 4427?
A: Ні. Для фітингів ASTM D3261 зазвичай використовується розмір IPS або DIPS, тоді як для труб ISO 4427 використовується метричний розмір. Пряме злиття неможливе через невідповідність розмірів. Ви повинні використовувати спеціалізований механічний перехідний адаптер або спеціальний фланець, щоб безпечно з’єднати їх.
З: Чому виготовлені фітинги потребують зниження тиску?
A: Фабричні фітинги, такі як скошені коліна, виготовляються шляхом розрізання та сплавлення сегментів труби. Цей процес змінює структурну геометрію та створює концентрацію напруг у зварних швах. Зниження номінальних характеристик знижує максимально допустимий робочий тиск, щоб гарантувати, що фітинг не виходить з ладу під дією тривалого гідравлічного навантаження.
З: Що регулює ASTM F1055?
A: ASTM F1055 є стандартною специфікацією для поліетиленових електрозварних фітингів. Він диктує вимоги до допусків на електричний опір, споживаної енергії термоядерного синтезу та ретельного тестування цілісності з’єднань, включаючи гідравлічний тиск на розрив і випробування на руйнування, що забезпечує надійне з’єднання між IPS, DIPS і метричними розмірами.
З: Чи взаємозамінні матеріали PE100 і PE4710?
A: Хоча обидва є високоефективними, бімодальними смолами з чудовою стійкістю до розтріскування, вони не є абсолютно взаємозамінними без інженерної перевірки. PE100 (Європейський) і PE4710 (Північна Америка) використовують різні конструктивні коефіцієнти (0,50 проти 0,63) для розрахунку номінального тиску. Завжди перевіряйте конкретні стандартні вимоги вашого проекту перед заміною матеріалів.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori