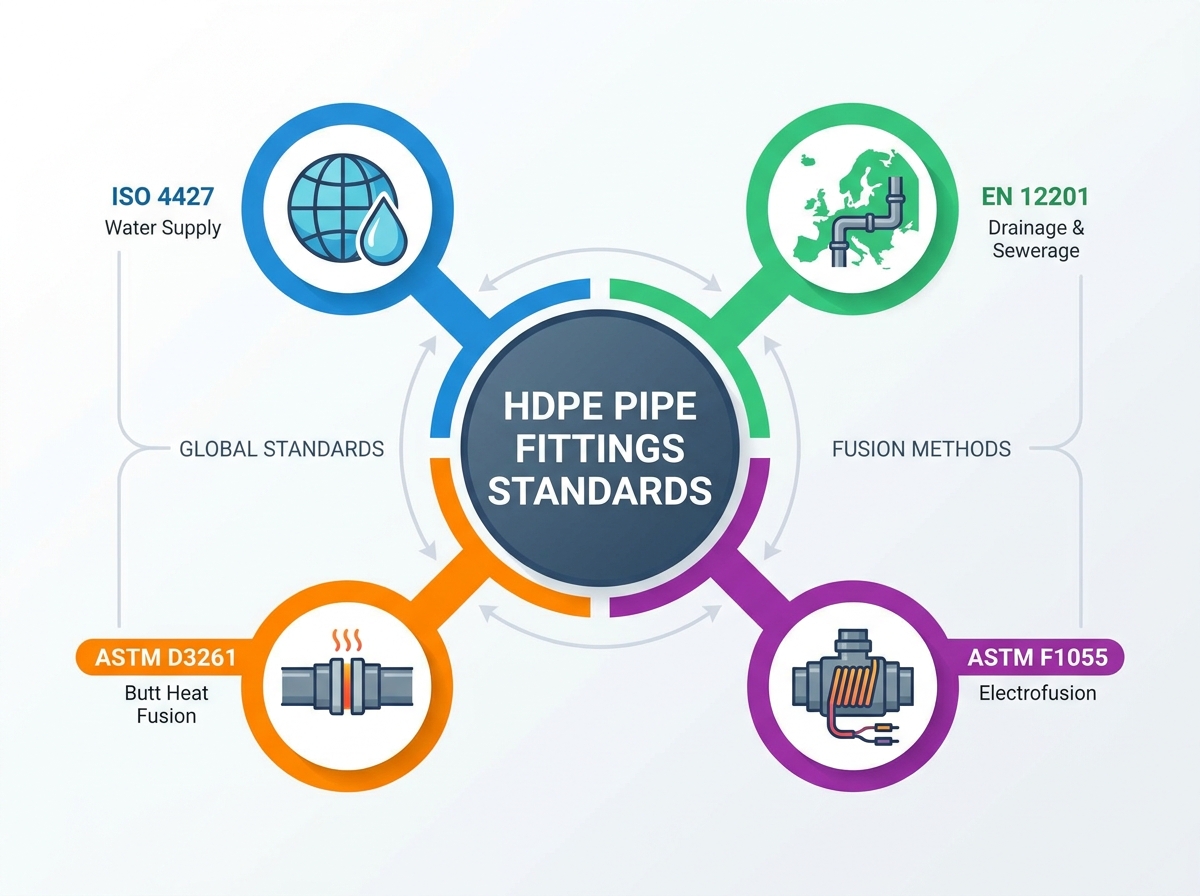
Rørsystemets integritet er helt avhengig av sikre, lekkasjefrie tilkoblinger. Tilpasningsfeil forårsaker de fleste katastrofale lekkasjer i kommunale og industrielle væsketransportnettverk. Disse feilene stammer sjelden fra selve røret. De stammer vanligvis fra dimensjonelle eller materielle inkompatibiliteter ved skjøten. Ingeniører og innkjøpsteam står overfor betydelig kompleksitet når de navigerer i overlappende regionale og internasjonale spesifikasjoner. Valg av feil spesifikasjon fører direkte til mislykkede trykktester. Det utløser også lovbrudd og ugyldiggjør produsentens garantier. Denne veiledningen dekonstruerer og sammenligner sentrale internasjonale spesifikasjoner. Vi evaluerer ISO 4427, EN 12201, ASTM D3261 og ASTM F1055. Du vil lære hvordan du legger til rette for nøyaktig teknisk evaluering på tvers av ulike prosjekter. Vi tilbyr handlingsrettede skritt for å redusere installasjonsrisikoen og sikre prosjektspesifikk overholdelse. Forståelse Standarder for HDPE-rørfittings er absolutt ikke-omsettelige for å bygge langvarig, spenstig infrastruktur.
Viktige takeaways
Regional og applikasjonsjustering: ISO 4427 og EN 12201 fungerer som de primære globale og europeiske standardene for vannforsyningssystemer i metrisk størrelse, ved bruk av PE80- og PE100-betegnelser.
Fusjonsspesifikke ASTM-standarder: Nordamerikanske spesifikasjoner deler strengt etter sammenføyningsmetode; ASTM D3261 styrer varmefusjonsfittings, mens ASTM F1055 dikterer krav til elektrofusjonsfittings.
Produksjonsvariasjoner: Standarder dikterer forskjellige testprotokoller og trykkreduksjonskrav avhengig av om en beslag er sprøytestøpt eller spesialtilvirket.
Materialekvivalensrealiteter: Mens PE100 (ISO/EN) og PE4710 (ASTM) tilbyr lignende ytelsesegenskaper med høy tetthet, er ikke deres dimensjonale dimensjoneringssystemer (Metric vs. IPS/DIPS) naturlig utskiftbare uten spesialiserte overgangsbeslag.
Risikoreduksjon: Verifisering av tredjepartssertifisering (f.eks. NSF, WRAS, AWWA) mot disse standardene er obligatorisk for å forhindre integrering av forfalskede eller substandard harpiksfittings.
Innholdsfortegnelse
Veksle
Hvorfor HDPE-rørfittingsstandarder er viktige
Definere suksesskriterier for rørinnkjøp
Standarder dikterer den absolutte grunnlinjen for materialrenhet og ytelse. De definerer strenge celleklassifiseringer for råharpikskvalitet. De etablerer også stramme dimensjonstoleranser og langsiktige krav til hydrostatisk styrke. Overholdelse påvirker dine operasjonelle resultater direkte. Det reduserer ansvar og sikrer forutsigbar livssyklusytelse. Riktig etterlevelse effektiviserer inspeksjonsgodkjenninger under endelig igangkjøring. Tilpasningsstandarder eksisterer innenfor et mye bredere polyetylenøkosystem. De må låse seg feilfritt med standarder for rørproduksjon. Eksempler inkluderer ASTM F714 for rør med stor diameter og D3035 for mindre diametre. De er også avhengige av materialklassifiseringsstandarder som ASTM D3350. Å ignorere disse sammenkoblede kravene garanterer for tidlig systemsvikt. Du må vurdere hele systemet helhetlig. Fittings kan ikke kompensere for understandard rørmaterialer. På samme måte vil premium-rør svikte hvis koblet til ikke-kompatible fittings.
Feltverifisering er fortsatt ditt primære forsvar mot substandard materialer. Inspektører og arbeidsledere må utføre spesifikke kontroller før fusjon finner sted:
Kontroller at celleklassifiseringen som er trykt på beslaget samsvarer med de godkjente prosjektinnleveringsdokumentene.
Mål veggtykkelsen ved fusjonsflaten med digitale skyvelære før du monterer komponenten i maskinkjevene.
Bekreft at Standard Dimension Ratio (SDR)-klassifiseringen er perfekt på linje med det tilstøtende røret for å forhindre intern strømningsbegrensning og spenningskonsentratorer.
Sjekk produksjonsdatokoden for å sikre at beslaget ikke har blitt forringet fra overdreven UV-eksponering under langvarig hagelagring.
Regionale kontra applikasjonsspesifikke samsvarsrammeverk
Geografisk dominans former i stor grad standardutvalget. ISO- og EN-rammeverk dominerer globale, europeiske og asiatiske infrastrukturmarkeder. ASTM-spesifikasjonene regulerer olje- og gasssektorene i Nord-Amerika og Midtøsten. Noen standarder fokuserer sterkt på den spesifikke sluttbruksapplikasjonen. Spesifikke koder regulerer trykksatt kommunalt strømnett versus underjordisk drenering uten trykk. Andre standarder fokuserer strengt på produksjons- og sammenføyningsmetodikker uavhengig av bruk. Å forstå dette skillet forhindrer store spesifikasjonsfeil. Du må matche rammeverket til både regionen og væsketransportapplikasjonen. Blanding av regionale rammer uten skikkelig overgangsplanlegging inviterer til katastrofe. Lokale reguleringsorganer vil avvise materialer som ikke er i samsvar under inspeksjoner på stedet. Kontroller alltid lokale kommunale koder før du fullfører innkjøpslisten.
Hvorfor HDPE-rørfittingsstandarder er viktige
ISO 4427: Spesifikasjoner for polyetylenrørsystemer
ISO 4427 del 3 regulerer polyetylenbeslag spesifikt. Den er rettet mot transport av vann beregnet på konsum. Dette omfatter både primærkommunale hovedledninger og boligledninger. Standarden evaluerer komponenter på tvers av flere fysiske dimensjoner. Den bruker SDR for å definere veggtykkelse nøyaktig. Den bruker nominelle trykk (PN) klassifiseringer for å etablere systemkapasitet. ISO 4427 krever bruk av PE80 eller PE100 sammensatte betegnelser. Disse spesifikke forbindelsene gir langsiktig motstand mot sprekkdannelser i miljøet. De leverer også utmerket motstand mot rask sprekkforplantning. Standarden krever at produsenter bruker virgin harpiksmaterialer. Resirkulerte materialer er strengt forbudt for bruk med trykkklassifisert drikkevann. Dette mandatet sikrer maksimal materialrenhet og strukturell integritet.
EN 12201: Europeiske standarder for vann og avløpsvann
EN 12201 deler betydelig teknisk overlapping med ISO 4427. Den inkluderer imidlertid distinkte tillegg for bredere bruksapplikasjoner over hele Europa. EN 12201 inkluderer spesifikt trykksatt drenering og kloakkapplikasjoner. Den dekker ikke gravitasjonssystemer uten trykk. Standarden krever strenge testprotokoller for produsenter. Produsenter må bevise motstand mot internt trykk over lengre perioder. Testing inkluderer strenge evalueringer av strekkstyrke for støtsammensmeltede skjøter. Det krever også spesifikke resultater for oksidasjonsinduksjonstid (OIT). OIT-testing verifiserer den termiske stabiliteten til polymeren under ekstruderings- og støpeprosessene. Høye OIT-verdier indikerer sterk motstand mot oksidativ nedbrytning over tid. Dette garanterer at beslaget vil overleve flere tiår under jorden i aggressive jordforhold.
Tabell: ISO 4427 vs. EN 12201 applikasjonsparametere
Parameter
ISO 4427
EN 12201
Primær væskepåføring
Drikkevannsforsyning
Vannforsyning, trykkavløp, avløp
Dimensjoneringssystem
Metrisk
Metrisk
Materialbetegnelser
PE80, PE100
PE80, PE100
Tester rigor
Standard global baseline
Forbedrede europeiske krav (OIT, strekk)
Evalueringsdimensjoner for ISO/EN-samsvar
Streng overholdelse av ISO og EN metriske dimensjoner sikrer presis justering. Denne justeringen garanterer nulllekkasjefusjon i globale infrastrukturprosjekter. Konsekvente metriske dimensjoner eliminerer gjetting under feltinstallasjon. Multinasjonale infrastrukturporteføljer drar stor nytte av denne standardiseringen. Innkjøp av ISO-kompatible beslag gir enorm skalerbarhet på tvers av landegrenser. Innkjøpsteam kan sikre utskiftbare komponenter fra ulike globale produsenter. Denne fleksibiliteten forhindrer flaskehalser i forsyningskjeden under storskala kommunale distribusjoner. Det forenkler også lagerstyring for internasjonale entreprenører. Standardiserte metriske komponenter reduserer behovet for tilpasset fabrikasjon. De effektiviserer vedlikeholds- og reparasjonsoperasjoner på tvers av forskjellige geografiske steder.
ASTM D3261 Krav for HDPE Butt Fusion Fittings
Omfang og anvendelse av ASTM D3261
ASTM D3261 fokuserer utelukkende på polyetylenfittings beregnet for støtfusjonsfuger. Den dekker Iron Pipe Size (IPS) og Ductile Iron Pipe Size (DIPS). Den inkluderer også dimensjoneringssystemer med utvendig diameter. Standarden skiller klart mellom sprøytestøpte og fabrikkerte beslag. Det gjelder spesifikke produksjonsretningslinjer for hver enkelt type. Støpte beslag gjennomgår andre spenningsevalueringer enn fabrikerte komponenter. Dette sikrer at begge typer tåler kontinuerlig internt trykk uten å gi etter. Standarden gjelder for albuer, tees, reduksjonsstykker og stubbeender. Den dikterer den nøyaktige geometrien som kreves for vellykket kontakt med varmeplaten. Riktig geometri sikrer et jevnt smeltebasseng under fusjonsprosessen.
Materialkrav og celleklassifiseringer
D3261 er avhengig av ASTM D3350-celleklassifiseringssystemet. Dette systemet kategoriserer harpikser som PE3608 og PE4710 basert på fysiske egenskaper. Disse klassifiseringene dikterer tettheten, smelteindeksen og bøyemodulen til råmaterialet. Motstand mot langsom sprekkvekst (SCG) er en primær evalueringsmetrik. Motstand mot rask sprekkutbredelse (RCP) er like kritisk for høytrykkssystemer. Høy ytelse i disse beregningene forhindrer katastrofale rørledningsbrudd. Ved å velge riktig celleklassifisering sikrer man at beslaget samsvarer med rørets levetid. Du må bekrefte at celleklassen samsvarer nøyaktig med prosjektspesifikasjonene dine. Mismatchede celleklasser kan føre til ujevn smelting under rumpefusjon. Dette skaper svake ledd som er utsatt for for tidlig svikt.
Feltmannskaper møter ofte leddfeil når produsenter ignorerer D3261-toleranser. Vanlige feltproblemer inkluderer:
Utav rundhet som overskrider standardgrensene, forårsaker høy-lav feiljustering i fusjonsmaskinkjevene.
Utilstrekkelig veggtykkelse ved smelteflaten, noe som fører til utilstrekkelig dannelse av smeltekuler under oppvarmingssyklusen.
Feil celleklassifisering som resulterer i inkompatible smeltestrømhastigheter mellom røret og koblingen.
Feil maskinerte studsender som ikke fester seg riktig mot støtteringen, noe som forårsaker flenslekkasjer.
Dimensjonstoleranser og testkriterier
Flush butt fusjonsjustering krever ekstrem produksjonspresisjon. D3261 beskriver spesifikke produksjonstoleranser for veggtykkelse. Den setter strenge grenser for urundhet og konsentrisitet. Ethvert avvik kompromitterer fusjonsskjøtens strukturelle integritet. Standarden skisserer obligatoriske kvalitetskontrolltester for alle produsenter. Produsenter må utføre vedvarende trykktesting på stikkprøver. De må også utføre forhøyet temperatur vedvarende trykktesting. Disse testene bekrefter at monteringen ikke vil svikte under ekstreme driftsbelastninger. Testen for forhøyet temperatur simulerer tiår med slitasje i en fortettet tidsramme. Det beviser at polymermatrisen forblir stabil under termisk og hydraulisk belastning.
ASTM F1055-krav for HDPE-elektrofusjonsfittings
Forstå ASTM F1055-kravene
ASTM F1055 dekker polyetylen elektrofusjonsfittings omfattende. Dette inkluderer elektrofusjonskoblinger, tees og tappesadler. Standarden gjelder for IPS-, DIPS- og metriske rørdimensjoneringssystemer. Elektrofusjonsbeslag integrerer innebygde varmeelementer av kobber. F1055 dikterer strenge krav til elektriske motstandstoleranser innenfor disse spolene. Den regulerer også den nøyaktige tilførselen av fusjonsenergi som kreves for en sikker sveis. Nøyaktig energikontroll smelter polymeren uten å forringe dens strukturelle egenskaper. Standarden definerer de nødvendige kalde sonene i kantene av beslaget. Disse kalde sonene inneholder det ekspanderende smeltebassenget under fusjonssyklusen. De hindrer smeltet polymer fra å unnslippe fugeområdet.
Ytelsestesting for elektrofusjonsfuger
F1055 krever streng testing av leddintegritet for alle sertifiserte komponenter. Enheter må passere minimumsgrenser for hydraulisk sprengningstrykk før godkjenning. Teknikere må utføre makroskopiske undersøkelser av tverrsnittet av fusjonssonen. Denne visuelle inspeksjonen identifiserer tomrom, forurensning eller ufullstendig binding. Standarden inkluderer også strenge knusningstestkrav. Knuttester bekrefter duktiliteten til den smeltede skjøten. Beslaget klemmes i en skrustikke til en bestemt prosentandel av dens opprinnelige diameter. Hvis fusjonssonen skiller seg eller sprekker under denne deformasjonen, svikter komponenten sertifiseringen. De beviser den strukturelle integriteten til hele elektrofusjonsenheten under tunge jordbelastninger. Beslaget må deformeres betydelig uten at smeltegrensesnittet sprekker eller skiller seg. Dette beviser at skjøten er sterkere enn det omkringliggende rørmaterialet.
Konseptuelle avveininger: Butt Fusion (D3261) vs. Electrofusion (F1055)
Ingeniører må vurdere operasjonelle scenarier når de velger mellom disse metodene. ASTM F1055-beslag utmerker seg i trange grøfteforhold der maskiner ikke får plass. De er helt nødvendige for reparasjoner og sammenføyning av ulik rørtykkelse. ASTM D3261 butt fusion tilbyr overlegen effektivitet for lange, uhindrede rørledninger. Prosjektledere må evaluere livssykluseffektivitet og operasjonelle begrensninger nøye. Vurder leiebegrensninger for tungt utstyr og spesifikke krav til operatøropplæring. Elektrofusjon krever grundig rørskraping og kjemisk rengjøring. Butt fusion krever tungt hydraulisk maskineri og frontverktøy. Betingelsene på nettstedet ditt dikterer riktig standardapplikasjon.
Hvordan velge riktig HDPE-tilpasningsstandard
Tilpasse standarder til prosjektkrav
Å velge den styrende standarden krever et strengt beslutningsrammeverk. Du må basere dette på prosjektsted og væsketype. Drikkevann, avløpsvann og industrikjemikalier krever forskjellige spesifikasjoner. Driftstrykket dikterer nødvendig veggtykkelse og materialkvalitet. Vurder de primære tilpasningsfamiliene for din spesifikke applikasjon. Juster støpte, fabrikerte eller elektrofusjonskomponenter med den riktige gjeldende standarden. Ta opp krav til sekundærsertifiseringer umiddelbart under designfasen. AWWA C906 og NSF/ANSI 61 for drikkevann går parallelt med produksjonsstandarder. En beslag kan oppfylle ASTM D3261, men svikte NSF 61 på grunn av harpikstilsetningsstoffer. Du må verifisere både strukturelle og helse-sikkerhetssertifiseringer samtidig.
Dimensjonskompatibilitet: Metrisk vs. IPS/DIPS
Rørdimensjonering er en kritisk evalueringsdimensjon for ethvert prosjekt. Det er fysisk umulig å smelte et ISO metrisk rør direkte til en ASTM IPS-kobling. Du må bruke en dedikert overgangsadapter for å bygge bro over gapet. Å ignorere denne virkeligheten fører til umiddelbar fellesfeil og prosjektforsinkelser. Ettermonteringsprosjekter krever ofte integrasjon på tvers av standarder ved utskifting av gammel infrastruktur. Tekniske løsninger finnes, men de krever nøye planlegging og utførelse. Spesifiser alltid mekaniske overgangsbeslag eller spesialbearbeidede flensadaptere når du krysser dimensjonssystemer. Forsøk aldri å barbere eller strekke et rør for å tvinge en passform. Dette ødelegger den strukturelle integriteten til polyetylenet og garanterer en lekkasje.
Å utføre en overgang på tvers av standarder i feltet krever streng overholdelse av mekaniske prinsipper:
Identifiser den nøyaktige utvendige diameteren til både de metriske og IPS-rørene ved hjelp av en Pi-tape.
Velg en mekanisk overgangsbeslag som er klassifisert for maksimalt systemdriftstrykk.
Installer interne avstivninger av rustfritt stål inne i begge rørender for å forhindre deformasjon under mekanisk kompresjon.
Trekk til flensboltene til produsentens spesifiserte grense ved hjelp av en kalibrert momentnøkkel i et stjernemønster.
Materialkvalitetsjustering: PE100 vs. PE4710
Den europeiske PE100-betegnelsen gjenspeiler den nordamerikanske PE4710-betegnelsen på mange måter. Begge representerer høyytelses, bimodale polyetylenharpikser. De tilbyr eksepsjonell motstand mot langsom sprekkvekst og punktbelastning. Imidlertid må ingeniører nøye gjennomgå sine respektive designfaktorer. PE100 bruker vanligvis en designfaktor på 0,50 for vannapplikasjoner. PE4710 bruker en designfaktor på 0,63 under AWWA-retningslinjene. Du må ta hensyn til disse forskjellene når du beregner maksimalt tillatte trykkklassifiseringer. Et PE4710-rør vil ha en annen trykkklassifisering enn et PE100-rør med samme tykkelse. Kjør alltid hydrauliske beregninger basert på den spesifikke harpiksbetegnelsen.
Tabell: Sammenligning av spesifikasjoner for primær polyetylentilpasning
Standard
Primærregion
Sammenføyningsmetode
Dimensjoneringssystem
Nøkkelapplikasjon
ISO 4427
Globalt / Europa / Asia
Multiple (rumpe, elektrofusjon)
Metrisk
Drikkevannsforsyning
EN 12201
Europa
Multiple (rumpe, elektrofusjon)
Metrisk
Vann og trykkavløp
ASTM D3261
Nord-Amerika / Midtøsten
Butt Heat Fusion
IPS / DIPS / OD
Generell væsketransport
ASTM F1055
Nord-Amerika / Midtøsten
Elektrofusjon
IPS / DIPS / Metrisk
Reparasjoner og tette grøfter
Vanlige feil i HDPE-tilpasningsstandarder og hvordan du unngår dem
Blandestandarder og dimensjonsfeil
Innkjøpsfeil fører ofte til alvorlige dimensjonsfeil på stedet. Levering av metriske beslag for en IPS-rørledning forårsaker umiddelbare prosjektforsinkelser. Feltmodifikasjonsforsøk fører uunngåelig til katastrofale leddsvikt. Entreprenører kan ikke tvinge sammen uforenlige komponenter på en sikker måte. Du må redusere denne risikoen under den innledende budfasen. Beordre strenge innsendingsgjennomganger for hver enkelt komponent. Bruk standardiserte innkjøpsmaler som låser den nøyaktige standarden. Spesifiser kravene tydelig, for eksempel 'Beslag skal samsvare med ASTM D3261, IPS dimensjonering.' Avvis alle innsendinger som tilbyr tilsvarende standarder uten grundig teknisk gjennomgang. Lær mottakspersonellet ditt til å verifisere merking på beslagene ved levering. Å fange opp en mismatch ved lastekaien sparer tusenvis i omarbeidskostnader.
Fabrisert vs. støpt trykkreduksjonsoversikt
Ingeniører antar ofte at fabrikerte beslag deler den nøyaktige trykkvurderingen til det tilsvarende røret. Dette er en svært farlig forglemmelse. Spesialproduserte komponenter som gjæringsalbuer eller fabrikerte tees krever trykkreduksjon. Produksjonsprosessen introduserer spenningspunkter som ikke finnes i sprøytestøpte beslag. Kutting og smelting av rørsegmenter endrer den strukturelle geometrien til systemet. Du må bruke de nødvendige reduksjonsfaktorene for å forhindre utblåsninger. Streng overholdelse av ASTM- og ISO-derating-retningslinjer er obligatorisk for fabrikerte deler. For eksempel kan en 3-segments gjæringsalbue kreve en reduksjonsfaktor på 0,75. Hvis røret håndterer 100 psi, håndterer beslaget bare 75 psi trygt. Kontroller alltid produsentens reduserte trykkklasse før installasjon. Hvis den reduserte beslaget ikke kan håndtere systemtrykket, må du øke veggtykkelsen. Alternativt må du kjøpe en helstøpt beslag for det spesifikke krysset.
Konklusjon
Revider gjeldende innkjøpsmaler for å låse inn nøyaktige standard- og størrelsessystemjusteringer før du utsteder innkjøpsordrer.
Bevilge tredjeparts sertifiseringsdokumenter for alle innkommende utstyrsforsendelser før stedet aksepteres og installeres.
Implementer fusjonsoperatøropplæring spesifikk for de valgte ASTM- eller ISO-standardkravene for å eliminere feltfeil.
Bruk korrekte trykkreduksjonsfaktorer på alle fabrikerte komponenter under den innledende hydrauliske designfasen.
Etablert i 2005, Fusing X integrerer FoU, produksjon og salg av HDPE-rørfittings, og støtter applikasjoner som krever stumpfusjon, elektrofusjon, gjenger, drenering og tilpassede tilpasningsløsninger. Med en 20 000 m² produksjonsanlegg, rundt 300 ansatte, og eksporterer til mer enn 20 land, kombinerer Fusing X produksjonskapasitet med materialkontroll og produksjonsekspertise for å støtte pålitelige polyetylenrørprosjekter på tvers av forskjellige markeder.
FAQ
Spørsmål: Hva er hovedforskjellen mellom ISO 4427 og EN 12201?
A: ISO 4427 fokuserer først og fremst på polyetylenrørsystemer for vannforsyning. EN 12201 dekker vannforsyning, men inkluderer også eksplisitt trykksatt drenering og kloakkapplikasjoner. Begge bruker metrisk dimensjonering og PE80/PE100 materialbetegnelser, men EN 12201 har litt strengere testprotokoller for europeisk samsvar.
Spørsmål: Kan jeg smelte en ASTM D3261-kobling til et ISO 4427-rør?
A: Nei. ASTM D3261-fittings bruker vanligvis IPS- eller DIPS-dimensjonering, mens ISO 4427-rør bruker metrisk dimensjonering. Direkte fusjon er umulig på grunn av dimensjonsfeil. Du må bruke en spesialisert mekanisk overgangsadapter eller en spesialbearbeidet flens for å koble dem til på en sikker måte.
A: Fabriserte beslag, for eksempel gjærede albuer, er konstruert ved å kutte og smelte sammen rørsegmenter. Denne prosessen endrer den strukturelle geometrien og introduserer spenningskonsentrasjoner ved sveisene. Reduksjon reduserer det maksimalt tillatte driftstrykket for å sikre at monteringen ikke svikter under langvarig hydraulisk belastning.
Spørsmål: Hva regulerer ASTM F1055?
A: ASTM F1055 er standardspesifikasjonen for elektrofusjonsfittings av polyetylen. Den dikterer kravene til elektrisk motstandstoleranser, tilførsel av fusjonsenergi og streng leddintegritetstesting, inkludert hydraulisk sprengningstrykk og knusningstester, som sikrer sikre tilkoblinger på tvers av IPS, DIPS og metriske størrelser.
Spørsmål: Er PE100- og PE4710-materialer utskiftbare?
A: Selv om begge er høyytelses, bimodale harpikser med utmerket sprekkmotstand, er de ikke strengt utskiftbare uten teknisk gjennomgang. PE100 (europeisk) og PE4710 (nordamerikansk) bruker forskjellige designfaktorer (0,50 vs. 0,63) for å beregne trykkklassifiseringer. Kontroller alltid de spesifikke standardkravene til prosjektet ditt før du bytter ut materialer.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori