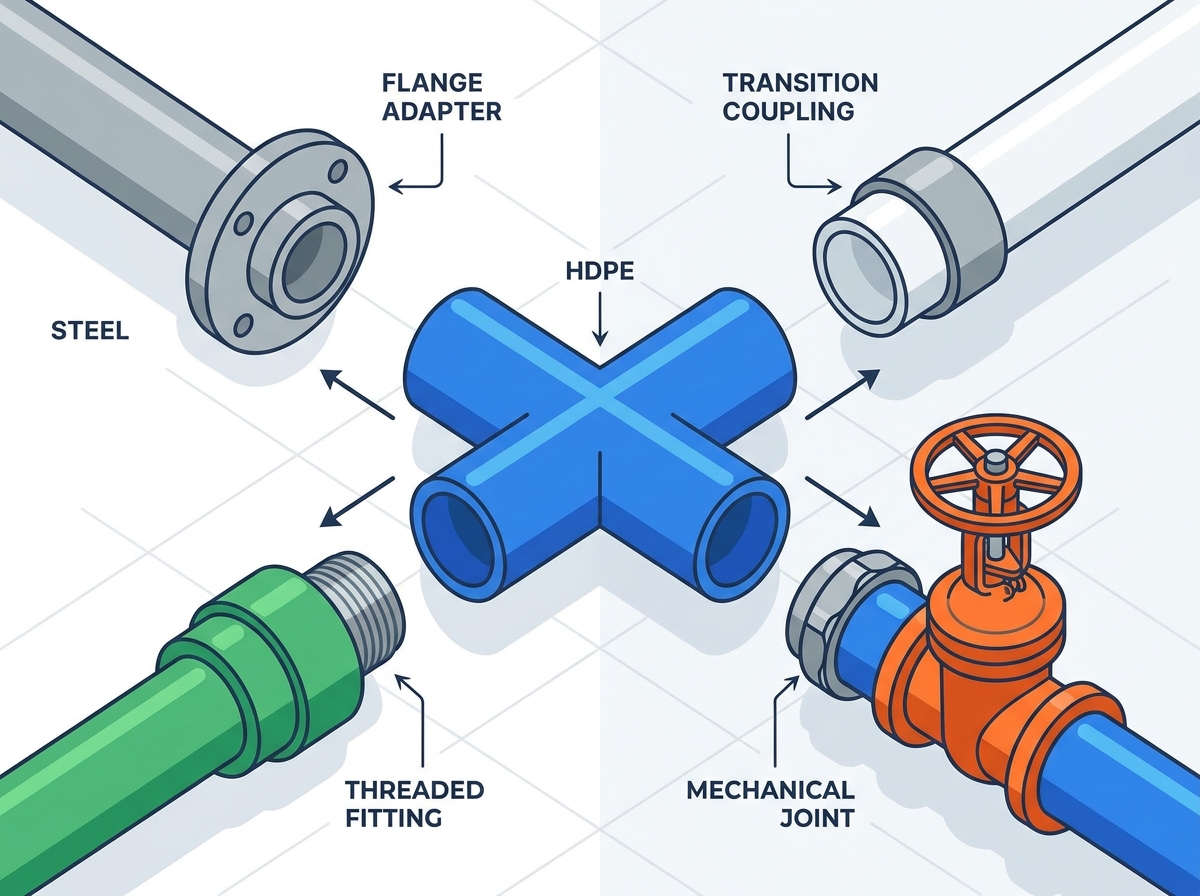
High-Density Polyethylene (HDPE) ger exceptionell hållbarhet och flexibilitet för vätskesystem. Dess unika molekylära struktur gör dock att sammanfoga den med olika och stela material till en ofta misslyckad infrastruktur i blandade material. Att veta exakt hur man ansluter HDPE-rör till andra material bestämmer systemets övergripande integritet. Användning av felaktiga anslutningsmetoder – som att försöka använda kemiska lösningsmedel eller felaktig termisk fusion – resulterar i katastrofala läckor, försämrade tryckklasser och allvarliga kodöverträdelser. Denna guide ger en teknisk utvärdering av de metoder som krävs för att sammanfoga HDPE till stål, PVC, PPR och mekaniska ventiler. Du kommer att lära dig de specifika kopplingar, mekaniska adaptrar och implementeringsramverk som krävs för att bygga läcksäkra, skalbara rörnätverk.
Viktiga takeaways
Kemisk vidhäftning är omöjlig: HDPE kan inte sammanfogas med PVC-cement, Tangit, epoxi eller lim; alla anslutningar till olika material måste vara mekaniska eller använda fabriksbearbetade övergångsbeslag.
Invändiga förstyvningar är obligatoriska: När HDPE ansluts till mekaniska fogar (som segjärn eller stål), måste invändiga förstyvningar av rostfritt stål sättas in i HDPE-röret för att förhindra att plasten kollapsar under kompression.
Flänsning är den industriella standarden: För högtrycksanslutningar med stor diameter till ventiler, pumpar och stålrör, ger HDPE-flänsadaptrar med metallstödringar den mest pålitliga, oförstörande fogen.
Termisk inkompatibilitet: HDPE kan inte värmesvetsas direkt till PPR eller PVC på grund av olika polymerstrukturer och smältpunkter; gängade eller flänsade mekaniska övergångar krävs.
Innehållsförteckning
Växla
Nyckelregler för anslutning av HDPE till olika material
Probleminramning (framgångskriterier)
Att upprätta en tillförlitlig anslutning mellan olika rörmaterial kräver strikt mekanisk efterlevnad. Du måste behålla systemets totala tryckklassificering, definierad av Standard Dimension Ratio (SDR). Förbandet måste också rymma den höga värmeutvidgningskoefficienten som är inneboende för polyeten. En framgångsrik övergångsfog absorberar längsgående spänningar utan att klippa eller kompromissa med tätningen. Ingenjörer väljer beslag som överbryggar gapet mellan flexibel plast och styva metaller utan att skapa en svag länk i vätskenätverket. När en rörledning övergår från en nedgrävd plastledning till en exponerad stålgrenrör utsätts anslutningspunkten för enorma skjuvkrafter. Om övergångsbeslaget inte klarar tryckklassen eller den fysiska rörelsen, faller systemet.
Den molekylära barriären och lösningsmedelsmyten
Fälttekniker försöker ofta limma polyeten med vanliga VVS-lim. Detta tillvägagångssätt misslyckas totalt. Polyeten har en extremt låg ytenergi, som vanligtvis mäter runt 31 dyn/cm. Det förblir kemiskt inert och motstår bindning med externa ämnen. Traditionella lösningsmedel som Tangit eller standard PVC-cement förlitar sig på att kemiskt smälta rörytan för att bilda en svets. Eftersom lösningsmedel inte kan lösa upp polyetenmolekylkedjan, torkar limet helt enkelt på ytan och flagnar av under minimalt tryck. Du måste överge kemisk vidhäftning helt när du arbetar med detta material. Varje entreprenör som applicerar primer och lim på ett polyetenrör visar ett grundläggande missförstånd av polymervetenskap.
Expansions- och kontraktionsdynamik
Polyeten expanderar och drar ihop sig betydligt mer än stål, järn eller PVC när den utsätts för temperaturfluktuationer. En lång serie av plaströr växer flera centimeter under högsommarvärme och krymper under vinterfrysning. Stela förbindelser bär bördan av denna rörelse. Om du förankrar ett flexibelt rör direkt i en styv stålledning utan att ta hänsyn till termisk rörelse, bryter de resulterande skjuvkrafterna övergångspunkten. Mekaniska skarvar måste tillåta lätt avböjning. Alternativt kräver systemet konstruerade expansionsslingor för att mildra direkt påfrestning på beslagen.
Termiska expansionshastigheter för vanliga rörmaterial
Material
Expansionshastighet (in/100ft/10°F)
Flexibilitetsbetyg
Högdensitetspolyeten
0,80 - 1,20
Hög
Polyvinylklorid (PVC)
0,30 - 0,40
Låg
Kolstål
0,07 - 0,08
Stel
Duktilt järn
0,07 - 0,08
Stel
Bästa anslutningsmetoder för HDPE-rör
Flänsanslutningar
Flänsning är fortfarande den mest robusta metoden för industriella övergångar. Detta tillvägagångssätt använder en flänsadapter, vanligen kallad en stubbände. Du smälter stubbänden direkt till huvudröret med hjälp av standard termisk smältning. En slip-on metallstödring sitter bakom plastytan. Denna metallring bultar direkt till standard ANSI- eller DIN-flänsar på det motsatta materialet. Plastytan fungerar som sin egen packning mot den passande ytan, även om elastomerpackningar ofta läggs till för högtrycksapplikationer. Flänsar ger en säker, lätt borttagbar skarv för underhåll. De dominerar vattenreningsverk, gruvdrift och tunga industrianläggningar där rör med stor diameter korsar tunga maskiner. Stödringar kommer i invecklat segjärn för standardapplikationer eller platt rostfritt stål för mycket korrosiva miljöer.
Mekaniska kompressionskopplingar
För rör med liten till medeldiameter erbjuder mekaniska kompressionskopplingar snabb, verktygsfri installation. Dessa beslag förlitar sig på en kombination av interna komponenter för att säkra fogen. En O-ring ger den vattentäta tätningen mot rörväggen. En specialiserad greppring, ofta gjord av tänder av polyacetal eller rostfritt stål, biter i plastens yttre yta för att förhindra utdragning. När du drar åt den yttre kompressionsmuttern tvingar den ihop de inre komponenterna och låser röret på plats. Dessa beslag fungerar exceptionellt bra för underjordiska reparationer och kommunala servicelinjer. Fältbesättningar gynnar dem eftersom de inte kräver någon elektricitet eller tung fusionsutrustning i våta, leriga diken.
Övergångsbeslag
Fabriksmonterade övergångsbeslag ger en permanent lösning utan läckage. Tillverkare bearbetar dessa komponenter i en kontrollerad miljö, ofta med hjälp av en övergjutningsprocess. Ena änden har en standardtapp av polyeten som är redo för stumfusion eller elektrofusion. Den motsatta änden har en gängad, räfflad eller svetsad metall- eller PVC-anslutning. Eftersom övergången mellan plasten och det olika materialet sker på fabriken under högt tryck och värme, sjunker risken för fältfel nära noll. Dessa beslag genomgår rigorösa utdragningsmotståndstestning före leverans. De tjänar kritisk infrastruktur där framtida tillgång förblir begränsad, till exempel under vägar eller inkapslade i betongvalv.
Electrofusion and Butt Fusion (The Baseline)
Termisk smältning står som den absoluta standarden för att foga polyeten till sig själv. Butt fusion smälter ändarna på två rör och pressar ihop dem för att bilda en monolitisk fog. Electrofusion använder en koppling med inbäddade värmeslingor för att smälta rörets utsida och kopplingens insida samtidigt. Detta kräver att man skrapar röret för att ta bort oxidationsskiktet före smältning. Även om dessa metoder skapar fogar starkare än själva röret, kan de inte gå över till olika material. Du kan inte smälta polyeten till stål, PVC eller PPR. Fusionstekniker tjänar endast till att fästa de nödvändiga övergångsadaptrarna till huvudledningen.
Hur man ansluter HDPE-rör till stål eller segjärn
Utvärderingsmått
Att ansluta flexibel plast till tungmetall kräver att man utvärderar den specifika applikationsmiljön. Industriella högtrycksapplikationer kräver stela, bultade anslutningar som tål kraftiga vibrationer och vattenslag. Kommunala vattenledningar prioriterar ofta installationshastighet och flexibilitet i marksättningen. Ditt val mellan flänsning och mekanisk skarvning beror mycket på rördiametern, arbetstrycket och om skarven sitter ovan jord eller nedgrävd i ett dike.
Flänsadaptrar och stödringar
Att smälta en flänsadapter till polyeten kräver precision. Följ dessa exakta steg för en säker stål-till-plast-anslutning:
Skjut metallstödringen på röret innan du börjar smälta processen.
Rengör rörändarna och stubbänden med 90 % isopropylalkohol.
Fixa stubbänden till röret med en kalibrerad butt fusion maskin.
Låt fogen svalna helt under tryck enligt tillverkarens riktlinjer.
Rikta in bulthålen på stödringen med den matchande stålflänsen, kontrollera mellanrumstoleranserna.
Sätt i en kompatibel EPDM- eller nitrilpackning mellan plastytan och stålytan.
Sätt på bultar, brickor och muttrar, dra åt dem för hand först.
Dra åt bultarna enligt specifikation med en kalibrerad momentnyckel i ett stjärnmönster.
Momentspecifikationer dikterar fogens framgång. Du måste dra åt bultarna med en korsåtdragningssekvens. Detta säkerställer en jämn tryckfördelning över plastytan. Ojämnt vridmoment orsakar mikrosprickor i stubbänden och leder till omedelbara läckor under tryck.
Standardriktlinjer för vridmoment för polyetenflänsar
Nominell rörstorlek (tum)
Bultdiameter (tum)
Rekommenderat vridmoment (ft-lbs)
2' - 4'
5/8'
25 - 40
6' - 8'
3/4'
60 - 90
10' - 12'
7/8'
90 - 120
Mechanical Joint (MJ) Adaptrar och inre förstyvningar
När du ansluter till segjärn med hjälp av en mekanisk skarv enligt AWWA C906-standarder står du inför en unik fysisk utmaning. Den tunga järnkörteln trycker ihop en gummipackning mot utsidan av plaströret. Med tiden gör den konstanta kompressionen att plasten kryper eller kollapsar inåt. Du måste sätta in en inre förstyvning av rostfritt stål i rörets innerdiameter (ID) innan du sätter ihop fogen. Förstyvningen ger ett styvt inre stöd, vilket gör att den mekaniska packningen kan komprimera packningen utan att krossa rörväggen. Att hoppa över detta steg garanterar en framtida utblåsning. Förstyvningen måste matcha rörets exakta SDR för att passa korrekt.
Gängade övergångsbeslag
För applikationer med mindre diameter under fyra tum erbjuder gängade övergångar en praktisk lösning. Dessa fabriksbearbetade beslag har en stålgängad ände och en plasttapp. Du smälter tappen till din huvudledning och trär in ståländen i den befintliga metallinfrastrukturen. Applicera alltid kraftig PTFE-tejp eller ett godkänt gängtätningsmedel på metallgängorna. Var uppmärksam på NPT kontra BSPT gängstandarder för att säkerställa kompatibilitet. Undvik överdragning, eftersom för stort vridmoment skadar övergångskopplingens inre tätning från fabrik. Använd två skiftnycklar: en för att hålla övergångsbeslagskroppen stadig och en för att vrida det passande metallröret.
Implementeringsrisker
Att sammanfoga metall och plast medför specifika risker. Galvanisk korrosion hotar stålsidan om fukt och olika metaller samverkar. Använd belagda stödringar eller beslag av rostfritt stål i korrosiva miljöer. Termisk expansion utgör en annan stor risk. När plasten expanderar och trycker mot den styva stålförankringspunkten, multipliceras skjuvkrafterna. Installera övergångsskarven på en plats som tillåter lätt rörelse, eller använd konstruerade rörstyrningar för att rikta expansionen bort från anslutningen.
Hur man ansluter HDPE-rör till PVC
Probleminramning
Att sammanfoga flexibel, icke limbar polyeten till styv, lösningsmedelssvetsad PVC utgör en vanlig utmaning i underjordisk bevattning och kommunala vattensystem. Du kan inte lita på kemiska bindningar. Anslutningen överbryggar två helt olika tillverkningsstandarder och materialegenskaper. Lösningen kräver mekaniska gripmekanismer som tar hänsyn till små variationer i ytterdimensioner samtidigt som en vattentät tätning bibehålls under fluktuerande marktryck.
Mekaniska kopplingar (kopplingar i kommod)
Bultade mekaniska kopplingar, ofta kallade Dresser-stil kopplingar, ger en utmärkt metod för att sammanfoga dessa olika plaster. Dessa kopplingar har en central hylsa och två bultade ändringar som trycker ihop gummipackningar mot rörväggarna. När du använder dessa kopplingar måste du verifiera ytterdiameterns (OD) kompatibilitet. PVC följer ofta Iron Pipe Size (IPS) standarder, medan vissa polyetenlinjer följer Copper Tube Size (CTS) eller metrisk dimensionering. Se till att kopplingen du väljer passar den specifika OD för båda rören. Om måtten skiljer sig väsentligt måste du använda en stegvis övergångskoppling. Dra alltid åt medföljande glands enligt tillverkarens exakta specifikationer för att förhindra packningsextrudering.
Flänsade anslutningar för PVC-till-HDPE
För säkra, högtrycks- och borttagbara fogar förblir flänsning mycket effektiv. Du installerar en lösningsmedelssvetsad klass 150 PVC-fläns på den styva sidan av systemet. På den flexibla sidan smälter du ihop en vanlig stubbände och stödring. Skruva ihop de två flänsarna med en lämplig elastomerpackning emellan. Denna metod eliminerar risken för utdragskrafter som separerar rören och ger en ren övergångspunkt inuti pumphus eller ventilvalv.
Gängade anslutningar
Gängade anslutningar fungerar bra för bevattning med liten diameter och vattenledningar för bostäder. Det mest tillförlitliga tillvägagångssättet använder en hangängad Schedule 80 PVC-kopplingsgänga in i en hongängad övergångskoppling på polyetensidan. Övergångsbeslaget bör ha en förstärkt metallring runt hongängorna för att förhindra expansion. Applicera kraftig PTFE-tejp på PVC-gängorna. Gängtätningsmedel måste vara kemiskt kompatibla med båda plasterna för att undvika att materialet försämras.
Implementeringsrisker
Överdragning är fortfarande den främsta orsaken till fel i gängade plastförband. Att tvinga in en styv PVC-hangänga för djupt i en mjukare invändig plastgänga deformerar anslutningen. Omvänt, att gänga en metallhankoppling i en PVC-honkoppling spricker ofta den styva PVC-en. Dra alltid åt fogen för hand först och applicera sedan inte mer än ett till två hela varv med en remnyckel. Använd aldrig tandade rörnycklar på plastkopplingar, eftersom tänderna skär materialet och skapar stresshöjare.
Hur man ansluter HDPE-rör till PPR
Ta itu med svetsmaskinens missuppfattning
En ihärdig missuppfattning på området är att tekniker kan använda en vanlig PPR-svetsmaskin för att värmesäkra samman polyeten och PPR. Detta är i grunden felaktigt. Medan båda materialen är termoplaster har de mycket olika polymerstrukturer, smältpunkter och smältflödesindex. PPR smälter runt 260°C, medan polyeten smälter mellan 200°C och 220°C. Att försöka smälta ihop dem skapar ett ytligt band som splittras under minimalt tryck. Du kan inte svetsa dessa två material direkt. Alla anslutningar mellan dem måste vara mekaniska.
Gängade mekaniska övergångar
Standardmetoden för sammanfogning av dessa system bygger på gängade övergångsbeslag. På PPR-sidan svetsar du en standard PPR-till-metallgängad adapter, vanligtvis med en mässingsinsats. På polyetensidan säkringar man en motsvarande övergångsbeslag. Du trär sedan ihop de två metallinsatserna med PTFE-tejp. Denna metod isolerar de två plasterna och förlitar sig helt och hållet på den mekaniska styrkan hos gängorna i mässing eller rostfritt stål för att bibehålla systemets integritet.
Flänsanslutningar för PPR-system
Kommersiella VVS-system kräver ofta övergångar med större diameter där gängade beslag blir opraktiska. I dessa scenarier ger flänsförband den nödvändiga skalan. Du svetsar en PPR-flänsadapter till varmvattensidan och en polyetenflänsadapter till kallvattensidan. Att skruva ihop dem med en högkvalitativ EPDM-packning säkerställer en läckagesäker övergång som klarar volymflödeskraven från kommersiella pannrum och kylanläggningar.
Utvärderingsmått (temperaturklassificeringar)
Temperaturgradienter dikterar framgången för denna övergång. PPR är konstruerad speciellt för högtemperaturvarmvattenapplikationer. Standardpolyeten bryts ned snabbt när den utsätts för ihållande höga temperaturer. Om du inte använder polyeten med förhöjd temperatur (PE-RT), måste anslutningspunkten ta hänsyn till termisk nedbrytning. Se till att övergången sker vid en punkt i systemet där vattentemperaturen faller inom polyetenrörets säkra driftsgränser.
Hur man ansluter HDPE-rör till ventiler och pumpar
Probleminramning
Att ansluta dynamisk, vibrerande mekanisk utrustning till ett flexibelt rörsystem introducerar allvarliga mekaniska påfrestningar. Pumpar genererar högfrekventa vibrationer och stora ventiler skapar plötsliga tryckspikar under drift. Anslutningen måste isolera plaströret från dessa destruktiva krafter utan att orsaka flänsförvrängning eller fogutmattning. Felaktiga ventilanslutningar leder till avklippta stubbändar och katastrofala översvämningar i mekaniska rum.
Flänsadaptrar för industriventiler
Flänsadaptrar fungerar som industristandard för anslutning av flexibla rörledningar till vridspjällsventiler, slussventiler och centrifugalpumpar. Den tjocka väggen på polyetenröret skapar dock ofta ett problem med frigång. När en fjärilsventil av wafer- eller klackform öppnas, svänger den inre skivan utåt. Om rörväggen är för tjock slår skivan mot plasten, vilket hindrar ventilen från att öppnas helt och skadar skivkanten. För att mildra detta måste du installera en spjällventilsdistans eller använda en speciellt avfasad flänsadapter som ger det nödvändiga inre spelet för ventilmekanismen.
Installation av dubbelgängade vattenventiler
Lätta kommersiella applikationer och bostadsapplikationer använder ofta dubbelgängade ventiler i mässing eller rostfritt stål. För att ansluta dessa till en flexibel plastledning, använd kompression-till-gängadaptrar. Följ dessa praktiska steg:
Klipp av röret fyrkantigt och avgrada kanterna för att säkerställa ett smidigt införande.
Skjut in kompressionsmuttern och gripringen på röret.
Tryck in röret ordentligt i kompressionskopplingen tills det sitter mot det invändiga stoppet.
Dra åt kompressionsmuttern till tillverkarens specificerade vridmoment med hjälp av en remnyckel.
Applicera PTFE-tejp på den gängade änden av adaptern.
Trä försiktigt ventilen på adaptern, se till att du inte korsgängar metallen på plasten.
Implementeringsrisker/reducering
Ventilförankring representerar den allvarligaste implementeringsrisken. Polyetenrör får aldrig bära vikten eller arbetsmomentet från tungmetallventiler. När en tekniker vrider på ett stort handhjul på en oförankrad ventil, överförs vridmomentet direkt till plastflänsen, vilket leder till spänningsbrott. Du måste tillhandahålla oberoende betongtryckblock eller stålstöd för all tung mekanisk utrustning. Rörledningarna ska endast bära vätskan, aldrig den strukturella belastningen av systemkomponenterna.
Hur man väljer rätt HDPE-röranslutningsmetod
Funktioner-till-resultat
Att välja rätt anslutningsmetod kräver att kopplingens fysiska egenskaper anpassas till önskade driftsresultat. Om ditt system kräver frekvent underhåll, komponentbyte eller borttagbarhet, välj flänsanslutningar. Om du utför snabba underjordiska reparationer i en våt dike där smältutrustning inte kan fungera, välj mekaniska kompressionskopplingar med invändiga förstyvningar. Om du behöver en absolut nollläckageövergång på en otillgänglig plats eller aktiv seismisk zon, välj fabriksbearbetade övergångsbeslag.
Skalbarhet och verktygskostnader
Projektbudgetar och utrustningstillgänglighet påverkar anslutningsstrategin i hög grad. Flänsadaptrar och fabriksövergångskopplingar kräver dyr kapitalutrustning, inklusive kalibrerade stumfusionsmaskiner, elektrofusionsprocessorer och generatorer på plats. De kräver också utbildade, certifierade operatörer. Mekaniska kompressionskopplingar eliminerar verktygskostnaderna helt. De kräver endast standardhandverktyg för installation. Emellertid överstiger kostnaden per enhet för mekaniska beslag med stor diameter vida kostnaden för en enkel plastände. Ingenjörer balanserar förhandsverktygskostnader mot långsiktiga materialkostnader.
Överensstämmelse och SDR-kompatibilitet
Varje anslutning måste överensstämma med systemets erforderliga tryckklassificering. Mekaniska beslag är tillverkade för att passa specifika standarddimensioner (SDR). En koppling designad för SDR 11-rör (klassad för 160 psi) kommer inte att täta ordentligt på SDR 17-rör (klassad för 100 psi) på grund av skillnaden i väggtjocklek. Kontrollera alltid att greppringarna, förstyvningarna och kompressionsmuttrarna matchar de exakta SDR- och driftstryckkraven för ditt specifika rörnät.
Jämförelse av anslutningsmetoder
Anslutningsmetod
Bästa användningsfallet
Nödvändigt verktyg
Primär fördel
Flänsadaptrar
Industriventiler, stålrörsövergångar
Fusionsmaskin, momentnyckel
Högt tryck, lätt att ta bort
Mekanisk kompression
Underjordiska reparationer, kommunalt vatten
Standard handverktyg
Snabb installation, ingen ström krävs
Fabriksövergångsbeslag
Kritisk infrastruktur, otillgängliga områden
Fusion maskin
Noll-läckage permanent tätning
Gängade övergångar
VVS med liten diameter, bostäder
Fusionsmaskin, rörtång
Kostnadseffektivt för små linjer
Slutsats
Mät den exakta ytterdiametern (OD) och verifiera standarddimensionsförhållandet (SDR) för ditt befintliga rör innan du beställer övergångskopplingar.
Skaffa invändiga förstyvningar av rostfritt stål för alla mekaniska kompressionsfogar för att förhindra att rörväggen kollapsar under kraftigt glandtryck.
Installera oberoende betong- eller stålstöd för alla tunga ventiler och pumpar för att isolera mekanisk belastning från plastflänsarna.
Kalibrera dina momentnycklar och tillämpa en strikt stjärnmönster åtdragningssekvens för alla flänsanslutningar för att säkerställa jämn packningskompression.
Grundades 2005, Fusing X integrerar FoU, tillverkning och försäljning av HDPE-beslag, med stöd av en 20 000 m² produktionsanläggning och ett team på cirka 300 anställda som betjänar kunder i mer än 20 länder. Dess produktkapacitet omfattar stumsmältkopplingar, elektrosmältkopplingar, PE-gängade kopplingar, PPR-rörsystem och skräddarsydda kopplingar, vilket ger diversifierade anslutningsmöjligheter för kommunala, industriella och infrastrukturella rörprojekt.
FAQ
F: Kan du limma HDPE-rör till PVC med Tangit eller PVC-cement?
S: Nej. Polyeten har en mycket låg ytenergi och motstår kemiskt alla lösningsmedel, epoxi och lim. Standard PVC-cement smälter inte plasten för att bilda en bindning. Du måste ansluta den till PVC med hjälp av mekaniska kopplingar, flänsförband eller gängade övergångsbeslag.
F: Behöver jag en intern förstyvning för HDPE-rör?
A: Ja. Närhelst du ansluter polyeten med hjälp av en mekanisk kompressionsfog, till exempel en MJ-adapter som knyter till segjärn eller stål, måste du sätta in en inre förstyvning av rostfritt stål i innerdiametern. Detta förhindrar att rörväggen kryper eller kollapsar under trycket från den mekaniska packningen.
F: Kan jag använda en PPR-svetsmaskin för att sammanfoga HDPE och PPR?
S: Nej. Dessa är helt olika polymerer med distinkta smältpunkter och smältflödesindex. Ett försök att smälta ihop dem med en hylsvetsare resulterar i en svag, icke-kompatibel fog som misslyckas under tryck. Du måste använda gängade eller flänsade mekaniska övergångar.
F: Vad är det bästa sättet att ansluta HDPE-rör till stålrör?
S: För applikationer med högt tryck eller stor diameter är det den mest tillförlitliga metoden att smälta en flänsadapter till plaströret och skruva fast den till en motsvarande stålfläns med en metallstödring. Detta ger en säker, avtagbar skarv som klarar hög driftbelastning.
F: Hur ansluter du HDPE-rör till en dubbelgängad ventil?
S: Använd en fabriksövergångskoppling med en gängad insats i mässing eller rostfritt stål, eller använd en mekanisk kompressionskoppling som slutar i matchande gängor. Applicera alltid PTFE-tejp på gängorna och undvik överdragning för att förhindra att plastkomponenterna spricker.
F: Varför läcker HDPE-flänsanslutningar?
S: Läckor uppstår vanligtvis på grund av ojämnt skruvdragning under installationen, underlåtenhet att använda en korrekt metallstödring eller utelämnande av en ventildistans när den tjocka plaströrsväggen stör funktionen av en vridspjällsventilskiva.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori