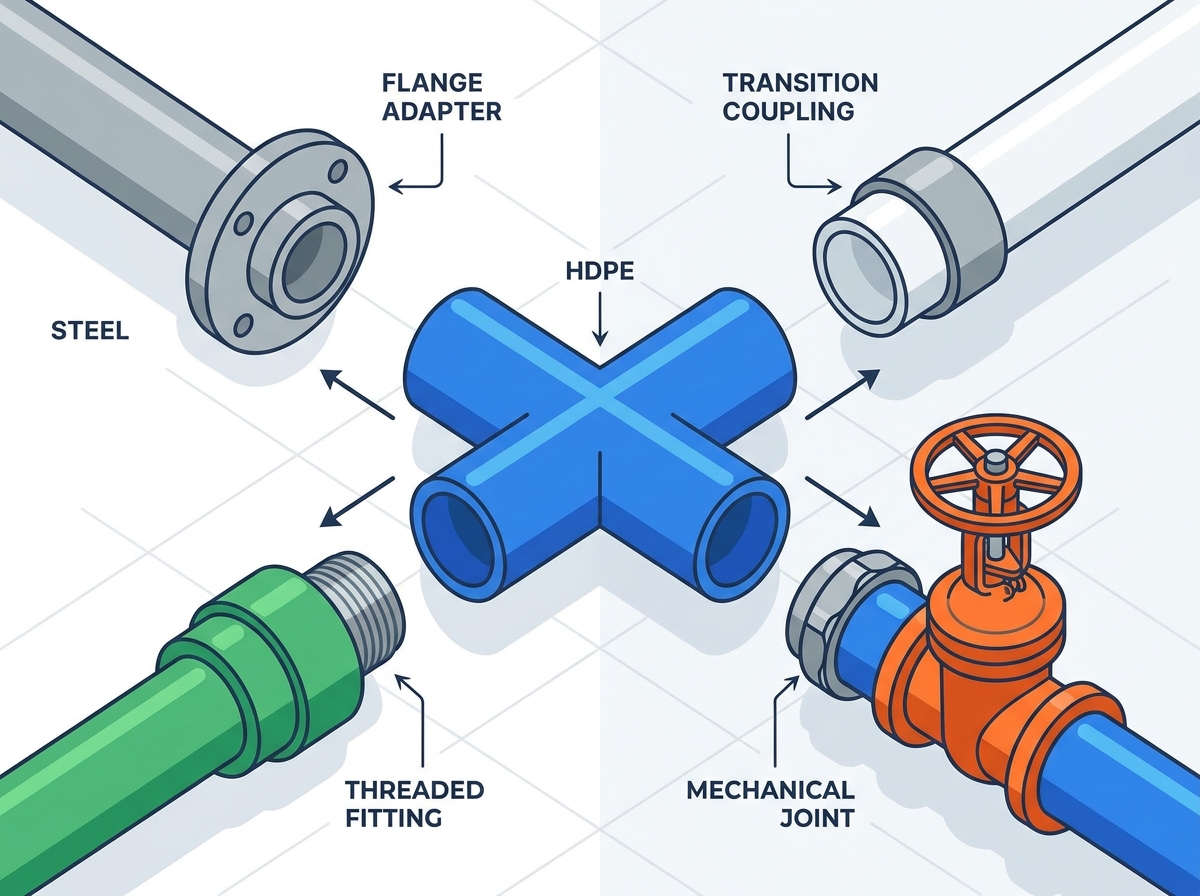
Polietilen visoke gostote (HDPE) zagotavlja izjemno vzdržljivost in prilagodljivost za fluidne sisteme. Vendar pa je zaradi njegove edinstvene molekularne strukture povezovanje z različnimi in togimi materiali pogosta točka napake v infrastrukturi mešanih materialov. Natančno vem kako povezati HDPE cev z drugimi materiali narekuje celotno celovitost sistema. Uporaba neustreznih povezovalnih metod – kot je poskus uporabe kemičnih topil ali neusklajene toplotne fuzije – povzroči katastrofalna puščanja, ogrožene ocene tlaka in resne kršitve kode. Ta vodnik ponuja tehnično oceno metod, potrebnih za spajanje HDPE z jeklenimi, PVC, PPR in mehanskimi ventili. Naučili se boste posebnih fitingov, mehanskih adapterjev in izvedbenih okvirov, ki so potrebni za izgradnjo neprepustnih, razširljivih cevovodnih omrežij.
Ključni zaključki
Kemična adhezija je nemogoča: HDPE ni mogoče spojiti s PVC cementom, tangitom, epoksidi ali lepili; vse povezave z različnimi materiali morajo biti mehanske ali uporabiti tovarniško obdelane prehodne spojke.
Notranja ojačila so obvezna: pri povezovanju HDPE z mehanskimi spoji (kot je nodularna litina ali jeklo) je treba v cev iz HDPE vstaviti notranja ojačila iz nerjavečega jekla, da preprečite sesedanje plastike pod stiskanjem.
Prirobničenje je industrijski standard: za visokotlačne povezave velikega premera z ventili, črpalkami in jeklenimi cevmi HDPE prirobnični adapterji s kovinskimi nosilnimi obroči zagotavljajo najzanesljivejši nedestruktivni spoj.
Toplotna nezdružljivost: HDPE ni mogoče neposredno toplotno variti na PPR ali PVC zaradi različnih polimernih struktur in tališč; potrebni so mehanski prehodi z navojem ali prirobnico.
Kazalo
Preklopi
Ključna pravila za povezovanje HDPE z različnimi materiali
Oblikovanje problema (merila uspeha)
Vzpostavitev zanesljive povezave med različnimi materiali cevi zahteva strogo mehansko skladnost. Vzdrževati morate celotno oceno tlaka sistema, opredeljeno s standardnim razmerjem dimenzij (SDR). Spoj se mora prilagoditi tudi visokemu koeficientu toplotnega raztezanja, ki je lasten polietilenu. Uspešen prehodni spoj absorbira vzdolžne obremenitve brez striženja ali ogrožanja tesnjenja. Inženirji izberejo priključke, ki premostijo vrzel med prožno plastiko in togimi kovinami, ne da bi ustvarili šibko povezavo v tekočem omrežju. Ko cevovod preide iz zakopanega plastičnega glavnega dela v izpostavljeni jekleni razdelilnik, se na priključni točki pojavi velikanska strižna sila. Če prehodna armatura ne prenese razreda tlaka ali fizičnega gibanja, sistem odpove.
Molekularna pregrada in mit o topilu
Tehniki na terenu pogosto poskušajo lepiti polietilen s standardnimi lepili za vodovodne instalacije. Ta pristop popolnoma odpove. Polietilen ima izjemno nizko površinsko energijo, ki običajno meri okoli 31 dynov/cm. Ostaja kemično inerten in se upira vezavi z zunanjimi dejavniki. Tradicionalna topila, kot je Tangit ali standardni PVC cement, temeljijo na kemičnem taljenju površine cevi, da nastane zvar. Ker topila ne morejo raztopiti polietilenske molekularne verige, se lepilo preprosto posuši na površini in odlušči pod minimalnim pritiskom. Pri delu s tem materialom morate popolnoma opustiti kemično oprijemljivost. Vsak izvajalec, ki nanaša temeljni premaz in lepilo na polietilensko cev, dokazuje temeljno napačno razumevanje znanosti o polimerih.
Dinamika širjenja in krčenja
Polietilen se razteza in krči bistveno bolj kot jeklo, železo ali PVC, ko je izpostavljen temperaturnim nihanjem. Dolg niz plastičnih cevi zraste za nekaj centimetrov med največjo poletno vročino in se skrči med zimskimi zmrzali. Toge povezave nosijo glavno breme tega gibanja. Če upogljivo cev zasidrate neposredno na togo jekleno linijo, ne da bi upoštevali toplotno gibanje, nastale strižne sile zlomijo prehodno točko. Mehanski spoji morajo omogočati rahel odklon. Druga možnost je, da sistem zahteva izdelane ekspanzijske zanke za ublažitev neposrednih obremenitev na okovih.
Stopnje toplotnega raztezanja običajnih materialov za cevi
Material
Stopnja ekspanzije (in/100 ft/10°F)
Ocena prilagodljivosti
Polietilen visoke gostote
0,80 - 1,20
visoko
Polivinil klorid (PVC)
0,30 - 0,40
Nizka
Ogljikovo jeklo
0,07 - 0,08
Togo
Nodularna litina
0,07 - 0,08
Togo
Najboljši načini povezovanja za cevi HDPE
Prirobnične povezave
Prirobničenje ostaja najbolj robustna metoda za industrijske prehode. Ta pristop uporablja adapter s prirobnico, ki se običajno imenuje končni konec. Konec stebla zlijete neposredno z glavno cevjo s standardnim termičnim spajanjem. Za plastično stranjo je nameščen kovinski podložni obroč. Ta kovinski obroč je pritrjen neposredno na standardne prirobnice ANSI ali DIN na nasprotnem materialu. Plastična ploskev deluje kot lastno tesnilo proti spojni površini, čeprav se za visokotlačne aplikacije pogosto dodajajo elastomerna tesnila. Prirobnice zagotavljajo varen, enostavno odstranljiv spoj za vzdrževanje. Prevladujejo v čistilnih napravah, rudarskih dejavnostih in težkih industrijskih objektih, kjer se cevi velikega premera križajo s težkimi stroji. Podložni obroči so izdelani iz nodularne litine za standardne aplikacije ali iz ravnega nerjavečega jekla za zelo korozivna okolja.
Mehanski kompresijski priključki
Za cevi majhnega do srednjega premera ponujajo mehanski kompresijski priključki hitro namestitev brez orodja. Ti fitingi se opirajo na kombinacijo notranjih komponent za varovanje spoja. O-tesnilo zagotavlja vodotesno tesnilo proti steni cevi. Poseben prijemalni obroč, ki je pogosto narejen iz poliacetalnih zob ali zob iz nerjavečega jekla, se zagrize v zunanjo površino plastike, da prepreči izvlek. Ko zategnete zunanjo kompresijsko matico, ta prisili notranje komponente skupaj in zaklene cev na mestu. Ti priključki delujejo izjemno dobro pri podzemnih popravilih in komunalnih napeljavah. Terenske ekipe jim dajejo prednost, ker ne potrebujejo elektrike ali težke fuzijske opreme v mokrih, blatnih jarkih.
Prehodna oprema
Tovarniško sestavljeni prehodni priključki zagotavljajo trajno rešitev brez puščanja. Proizvajalci obdelujejo te komponente v nadzorovanem okolju, pri čemer pogosto uporabljajo postopek prelivanja. Na enem koncu je standardna polietilenska nastavka, pripravljena za čelno ali elektrofuzijo. Nasprotni konec ima navojno, utorno ali varjeno kovinsko ali PVC povezavo. Ker se prehod med plastiko in različnim materialom zgodi v tovarni pod visokim pritiskom in vročino, se tveganje za okvaro na terenu zmanjša skoraj na nič. Ti fitingi so pred pošiljanjem podvrženi strogemu testiranju odpornosti proti izvleku. Služijo kritični infrastrukturi, kjer prihodnji dostop ostaja omejen, na primer pod cestami ali v betonskih obokih.
Elektrofuzija in čelna fuzija (izhodišče)
Toplotna fuzija je absolutni standard za spajanje polietilena na samega sebe. Čelna fuzija stopi konca dveh cevi in ju stisne skupaj, da tvorita monoliten spoj. Elektrofuzija uporablja priključek z vgrajenimi grelnimi tuljavami za istočasno taljenje zunanjosti cevi in notranjosti priključka. To zahteva strganje cevi, da odstranite oksidacijsko plast pred taljenjem. Čeprav te metode ustvarjajo spoje, ki so močnejši od same cevi, ne morejo preiti na različne materiale. Polietilena ne morete zliti z jeklom, PVC ali PPR. Tehnike fuzije služijo samo za pritrditev potrebnih prehodnih adapterjev na glavni vod.
Kako povezati HDPE cev z jeklom ali nodularno litino
Mere vrednotenja
Povezovanje prožne plastike s težko kovino zahteva oceno specifičnega okolja uporabe. Visokotlačne industrijske aplikacije zahtevajo toge, vijačne povezave, ki prenesejo močne vibracije in vodni udar. Občinski vodovodi pogosto dajejo prednost hitrosti namestitve in prilagodljivosti posedanja tal. Vaša izbira med prirobnicami in mehanskimi spoji je močno odvisna od premera cevi, delovnega tlaka in tega, ali je spoj nad zemljo ali zakopan v jarku.
Prirobnični adapterji in podporni obroči
Pritrjevanje prirobničnega adapterja na polietilen zahteva natančnost. Sledite tem natančnim korakom za varno povezavo jekla in plastike:
Potisnite kovinski podložni obroč na cev, preden začnete postopek fuzije.
Očistite konce cevi in nastavek z 90 % izopropilnim alkoholom.
Konec čepa privijte na cev s kalibriranim strojem za sočelno fuzijo.
Pustite, da se spoj popolnoma ohladi pod pritiskom v skladu s smernicami proizvajalca.
Poravnajte luknje za vijake podložnega obroča s pripadajočo jekleno prirobnico in preverite tolerance reže.
Vstavite združljivo tesnilo iz EPDM ali nitrila med plastično in jekleno stran.
Namestite vijake, podložke in matice, ki jih najprej privijte ročno.
Privijte vijake po specifikaciji s kalibriranim momentnim ključem v obliki zvezde.
Specifikacije navora narekujejo uspeh spoja. Vijake morate zategniti v zaporedju navzkrižnega zategovanja. To zagotavlja enakomerno porazdelitev pritiska po plastičnem obrazu. Neenakomeren navor povzroči mikro zlome na koncu čepa in povzroči takojšnje puščanje pod pritiskom.
Standardne smernice za navor za polietilenske prirobnice
Nazivna velikost cevi (palci)
Premer vijaka (palci)
Priporočen navor (ft-lbs)
2' - 4'
5/8'
25 - 40
6' - 8'
3/4'
60 - 90
10' - 12'
7/8'
90 - 120
Adapterji za mehanske spoje (MJ) in notranje ojačitve
Pri povezovanju z nodularno litino z mehanskim spojem po standardih AWWA C906 se soočite z edinstvenim fizičnim izzivom. Težka železna žleza stisne gumijasto tesnilo proti zunanji strani plastične cevi. Sčasoma stalno stiskanje povzroči, da plastika zleze ali se sesede navznoter. Pred sestavljanjem spoja morate v notranji premer (ID) cevi vstaviti notranjo ojačitev iz nerjavečega jekla. Ojačitev zagotavlja togo notranjo podporo, kar omogoča mehanski uvodnici, da stisne tesnilo, ne da bi zdrobil steno cevi. Če preskočite ta korak, zagotovite prihodnji izbruh. Ojačitev se mora natančno ujemati s SDR cevi, da se pravilno prilega.
Navojni prehodni priključki
Za aplikacije z manjšim premerom pod štirimi palci so navojni prehodi praktična rešitev. Ti tovarniško obdelani priključki imajo jekleni navojni konec in plastični nastavek. Pritrdite nastavek na vašo glavno linijo in navijte jekleni konec v obstoječo kovinsko infrastrukturo. Na kovinske navoje vedno nanesite močan PTFE trak ali odobreno tesnilo za navoje. Bodite pozorni na standarde navojev NPT v primerjavi z BSPT, da zagotovite združljivost. Izogibajte se pretiranemu zategovanju, saj prevelik navor poškoduje notranje tovarniško tesnilo prehodnega priključka. Uporabite dva ključa: enega za držanje ohišja prehodnega priključka pri miru, drugega pa za obračanje kovinske cevi.
Tveganja pri izvajanju
Spajanje kovine in plastike predstavlja posebna tveganja. Galvanska korozija ogroža jekleno stran, če vlaga in različne kovine medsebojno delujejo. V korozivnih okoljih uporabljajte prevlečene podložne obroče ali okovje iz nerjavečega jekla. Toplotna ekspanzija predstavlja drugo veliko tveganje. Ko se plastika razširi in pritisne na togo jekleno sidrišče, se strižne sile pomnožijo. Prehodni spoj namestite na mesto, ki omogoča rahlo premikanje, ali uporabite izdelana cevna vodila, da razširitev usmerite stran od povezave.
Kako povezati HDPE cev s PVC
Težava pri uokvirjanju
Spajanje prožnega polietilena, ki ga ni mogoče lepiti, na tog, s topilom varjen PVC predstavlja pogost izziv pri podzemnem namakanju in komunalnih vodovodnih sistemih. Ne morete se zanesti na kemične vezi. Povezava premosti dva popolnoma različna proizvodna standarda in lastnosti materiala. Rešitev zahteva mehanske prijemalne mehanizme, ki upoštevajo majhne razlike v zunanjih dimenzijah, hkrati pa ohranjajo vodotesno tesnilo pod nihajočimi pritiski tal.
Mehanske spojke (spojke v slogu Dresser)
Mehanske spojke z vijaki, ki jih pogosto imenujemo Dresserjeve spojke, zagotavljajo odlično metodo za spajanje teh različnih plastičnih mas. Te spojke imajo osrednji tulec in dva privijačena končna obroča, ki stisneta gumijasta tesnila ob stene cevi. Pri uporabi teh sklopk morate preveriti združljivost zunanjega premera (OD). PVC pogosto sledi standardom Iron Pipe Size (IPS), medtem ko nekatere polietilenske linije sledijo Copper Tube Size (CTS) ali metrične velikosti. Prepričajte se, da spojka, ki jo izberete, ustreza specifični OD obeh cevi. Če se dimenzije bistveno razlikujejo, morate uporabiti stopničasto prehodno sklopko. Sledilne uvodnice vedno privijte po natančnih specifikacijah proizvajalca, da preprečite iztiskanje tesnila.
Prirobnične povezave za PVC-HDPE
Za varne, visokotlačne in odstranljive spoje ostaja prirobnica zelo učinkovita. Na togo stran sistema namestite s topilom varjeno PVC prirobnico razreda 150. Na upogljivi strani spojite standardni konec čepa in podložni obroč. Privijte obe prirobnici skupaj z ustreznim elastomernim tesnilom vmes. Ta metoda odpravlja tveganje izvlečnih sil, ki ločujejo cevi, in zagotavlja čisto prehodno točko znotraj črpalk ali obokov ventilov.
Navojne povezave
Navojne povezave dobro delujejo za namakanje z majhnim premerom in stanovanjske vodovode. Najzanesljivejši pristop uporablja PVC priključek Schedule 80 z moškim navojem, ki je navoj v prehodni priključek z ženskim navojem na polietilenski strani. Prehodni priključek mora imeti ojačan kovinski obroč okoli notranjih navojev, da se prepreči raztezanje. Na PVC niti nanesite močan PTFE trak. Tesnila za navoje morajo biti kemično združljiva z obema vrstama plastike, da preprečimo degradacijo materiala.
Tveganja pri izvajanju
Prekomerno zategovanje ostaja glavni vzrok okvare navojnih plastičnih spojev. Vstavljanje trdega PVC zunanjega navoja pregloboko v mehkejši plastični notranji navoj deformira povezavo. Nasprotno pa navoj kovinskega moškega priključka v PVC ženski priključek pogosto poči tog PVC. Spoj vedno najprej zategnite z roko, nato pa s tračnim ključem ne naredite več kot enega do dveh polnih obratov. Nikoli ne uporabljajte nazobčanih cevnih ključev na plastičnih fitingih, saj zobje zarezujejo material in ustvarjajo napetosti.
Kako povezati HDPE cev s PPR
Odpravljanje napačnega prepričanja o varilnem stroju
Vztrajno napačno prepričanje na tem področju je, da lahko tehniki uporabljajo standardni varilni stroj PPR za toplotno varjenje polietilena in PPR skupaj. To je v osnovi napačno. Čeprav sta oba materiala termoplasta, imata zelo različne polimerne strukture, tališča in indekse pretoka taline. PPR se tali okoli 260°C, polietilen pa med 200°C in 220°C. Če jih poskusite stopiti skupaj, ustvarite površinsko vez, ki se razbije pod minimalnim pritiskom. Teh dveh materialov ne morete zvariti neposredno. Vse povezave med njimi morajo biti mehanske.
Navojni mehanski prehodi
Standardni pristop za spajanje teh sistemov se opira na navojne prehodne spojke. Na strani PPR privarite standardni navojni adapter iz PPR na kovino, ki ima običajno medeninasti vložek. Na polietilenski strani prilepite ustrezen prehodni priključek. Nato oba kovinska vložka privijte skupaj s PTFE trakom. Ta metoda izolira obe plastiki in se v celoti zanaša na mehansko trdnost medeninastih niti iz nerjavečega jekla, da ohrani celovitost sistema.
Prirobnične povezave za sisteme PPR
Komercialni vodovodni sistemi pogosto zahtevajo prehode z večjim premerom, kjer navojni priključki postanejo nepraktični. V teh scenarijih prirobnični spoji zagotavljajo potrebno lestvico. Privarite adapter s prirobnico iz PPR na stran vroče vode in adapter iz polietilena na stran s hladno vodo. Privijanje skupaj z visokokakovostnim EPDM tesnilom zagotavlja neprepusten prehod, ki ustreza zahtevam volumetričnega pretoka komercialnih kotlovnic in hladilnih naprav.
Mere vrednotenja (temperaturne ocene)
Temperaturni gradienti narekujejo uspeh tega prehoda. PPR je zasnovan posebej za uporabo pri visokih temperaturah tople vode. Standardni polietilen se hitro razgradi, če je izpostavljen dolgotrajnim visokim temperaturam. Razen če uporabljate polietilen za povišano temperaturo (PE-RT), mora priključna točka upoštevati toplotno razgradnjo. Prepričajte se, da do prehoda pride na točki v sistemu, kjer temperatura vode pade znotraj meja varnega delovanja polietilenske cevi.
Kako priključiti HDPE cev na ventile in črpalke
Težava pri uokvirjanju
Priključitev dinamične, vibrirajoče mehanske opreme na gibljiv cevovodni sistem povzroča resne mehanske obremenitve. Črpalke ustvarjajo visokofrekvenčne vibracije, veliki ventili pa povzročajo nenadne skoke tlaka med delovanjem. Priključek mora izolirati plastično cev pred temi uničujočimi silami, ne da bi povzročil deformacijo prirobnice ali utrujenost spoja. Nepravilne povezave ventilov vodijo do odrezanih koncev in katastrofalnih poplav v strojniških prostorih.
Prirobnični adapterji za industrijske ventile
Adapterji s prirobnicami služijo kot industrijski standard za povezovanje gibljivih cevi z dušilnimi ventili, zapornimi ventili in centrifugalnimi črpalkami. Vendar pa debela stena polietilenske cevi pogosto povzroča težave pri odmiku. Ko se metuljasti ventil v obliki rezin ali ušesa odpre, se notranji disk zasuka navzven. Če je stena cevi predebela, disk udari ob plastiko in prepreči, da bi se ventil popolnoma odprl, in poškoduje rob diska. Da bi to ublažili, morate namestiti distančnik dušilne lopute ali uporabiti posebej prirezan prirobnični adapter, ki zagotavlja potrebno notranjo zračnost za mehanizem ventila.
Namestitev vodnih ventilov z dvojnim navojem
Lahke komercialne in stanovanjske aplikacije pogosto uporabljajo ventile z dvojnim navojem iz medenine ali nerjavečega jekla. Če jih želite povezati s prožno plastično linijo, uporabite adapterje za stiskanje in navoj. Sledite tem praktičnim korakom:
Odrežite kvadratno cev in odstranite robove, da zagotovite gladko vstavljanje.
Potisnite tlačno matico in prijemalni obroč na cev.
Čvrsto potisnite cev v stiskalni priključek, dokler se ne prilega notranjemu omejevalniku.
Privijte kompresijsko matico na navor, ki ga je določil proizvajalec, s pomočjo jermenskega ključa.
Nanesite PTFE trak na navojni konec adapterja.
Previdno navijte ventil na adapter, pri čemer pazite, da kovine ne navijete križno na plastiko.
Tveganja pri izvajanju/blažitev
Sidranje ventilov predstavlja največje tveganje pri izvedbi. Polietilenske cevi nikoli ne smejo nositi teže ali delovnega navora težkih kovinskih ventilov. Ko tehnik vrti veliko ročno kolo na nezasidranem ventilu, se navor prenese neposredno na plastično prirobnico, kar vodi do napetostnih zlomov. Za vso težko mehansko opremo morate zagotoviti neodvisne betonske potisne bloke ali jeklene opore. Cevovodi morajo prenašati samo tekočino, nikoli strukturne obremenitve komponent sistema.
Kako izbrati pravi način povezave cevi HDPE
Funkcije do rezultatov
Izbira pravilnega načina povezovanja zahteva uskladitev fizičnih lastnosti armature z želenimi operativnimi rezultati. Če vaš sistem zahteva pogosto vzdrževanje, zamenjavo komponent ali odstranljivost, izberite prirobnične povezave. Če izvajate hitra podzemna popravila v mokrem jarku, kjer fuzijska oprema ne more delovati, izberite mehanske kompresijske spojke z notranjimi ojačitvami. Če potrebujete absolutni prehod brez puščanja na nedostopni lokaciji ali v aktivnem seizmičnem območju, izberite tovarniško obdelane prehodne armature.
Razširljivost in stroški orodja
Proračuni projekta in razpoložljivost opreme močno vplivajo na strategijo povezave. Prirobnični adapterji in tovarniški prehodni priključki zahtevajo drago kapitalsko opremo, vključno s kalibriranimi stroji za čelno fuzijo, elektrofuzijskimi procesorji in generatorji na kraju samem. Potrebujejo tudi usposobljene, certificirane operaterje. Mehanski kompresijski priključki popolnoma odpravijo stroške orodja. Za namestitev potrebujejo samo standardna ročna orodja. Vendar pa cena na enoto mehanskega pribora velikega premera daleč presega stroške preprostega plastičnega konca. Inženirji izravnajo vnaprejšnje stroške orodja z dolgoročnimi stroški materiala.
Skladnost in združljivost SDR
Vsak priključek mora ustrezati zahtevanemu nazivnemu tlaku sistema. Mehanski priključki so izdelani tako, da ustrezajo določenim standardnim razmerjem dimenzij (SDR). Priključek, zasnovan za cev SDR 11 (ocenjeno za 160 psi), ne bo pravilno tesnil na cevi SDR 17 (ocenjeno za 100 psi) zaradi razlike v debelini stene. Vedno preverite, ali se oprijemalni obroči, ojačila in kompresijske matice natančno ujemajo s SDR in zahtevami delovnega tlaka vašega posebnega cevnega omrežja.
Primerjava načinov povezovanja
Način povezave
Najboljši primer uporabe
Zahtevano orodje
Primarna prednost
Prirobnični adapterji
Industrijski ventili, jekleni cevni prehodi
Fuzijski stroj, momentni ključ
Visokotlačna ocena, enostavno odstranljiva
Mehansko stiskanje
Podzemna popravila, komunalni vodovod
Standardna ročna orodja
Hitra namestitev, ne potrebuje električne energije
Tovarniški prehodni priključki
Kritična infrastruktura, nedostopna območja
Fuzijski stroj
Trajno tesnilo brez puščanja
Navojni prehodi
Vodovod majhnega premera, stanovanjski
Fuzijski stroj, cevni ključi
Stroškovno učinkovito za majhne linije
Zaključek
Izmerite natančen zunanji premer (OD) in preverite standardno razmerje dimenzij (SDR) vaše obstoječe cevi, preden naročite prehodne spojke.
Nabavite notranje ojačitve iz nerjavečega jekla za vse mehanske kompresijske spoje, da preprečite zrušitev stene cevi pod velikim pritiskom uvodnice.
Namestite neodvisne betonske ali jeklene nosilce za vse težke ventile in črpalke, da izolirate mehanske obremenitve iz plastičnih prirobnic.
Umerite svoje momentne ključe in uporabite strogo zaporedje zategovanja v obliki zvezde za vse prirobnične povezave, da zagotovite enakomerno stiskanje tesnila.
Ustanovljeno leta 2005, Fusing X združuje raziskave in razvoj, proizvodnjo in prodajo fitingov HDPE, ki jih podpira 20.000 m² proizvodni obrat in ekipa približno 300 zaposlenih, ki služi strankam v več kot 20 državah. Njegove proizvodne zmogljivosti zajemajo fitinge za sočelno fuzijo, fitinge za elektrofuzijo, PE fitinge z navojem, cevne sisteme PPR in prilagojene fitinge, ki zagotavljajo raznolike možnosti povezovanja za komunalne, industrijske in infrastrukturne cevne projekte.
pogosta vprašanja
V: Ali lahko prilepite HDPE cev na PVC s Tangit ali PVC cementom?
O: Ne. Polietilen ima zelo nizko površinsko energijo in je kemično odporen na vsa topila, epokside in lepila. Standardni PVC cement ne bo stopil plastike, da bi ustvaril vez. Na PVC ga morate povezati z mehanskimi spojkami, prirobničnimi spoji ali navojnimi prehodnimi priključki.
V: Ali potrebujem notranjo ojačitev za cev HDPE?
O: Da. Kadarkoli povezujete polietilen z uporabo mehanskega kompresijskega spoja, kot je adapter MJ, ki se veže na nodularno železo ali jeklo, morate v notranji premer vstaviti notranjo ojačitev iz nerjavečega jekla. To preprečuje, da bi stena cevi zlezla ali se zrušila pod pritiskom mehanske uvodnice.
V: Ali lahko uporabim PPR varilni stroj za spajanje HDPE in PPR?
O: Ne. To so popolnoma različni polimeri z različnimi tališči in indeksi tečenja taline. Če jih poskusite toplotno spojiti skupaj z varilnim aparatom, dobite šibek, neskladen spoj, ki odpove pod pritiskom. Uporabiti morate mehanske prehode z navojem ali prirobnico.
V: Kateri je najboljši način za povezavo cevi HDPE z jeklenimi cevmi?
O: Za visokotlačne aplikacije ali aplikacije z velikim premerom je najbolj zanesljiva metoda pritrditev adapterja prirobnice na plastično cev in privijanje na ustrezno jekleno prirobnico s kovinskim nosilnim obročem. To zagotavlja varen, odstranljiv spoj, ki prenese visoke delovne obremenitve.
V: Kako priključite HDPE cev na ventil z dvojnim navojem?
O: Uporabite tovarniški prehodni priključek z navojnim vložkom iz medenine ali nerjavečega jekla ali uporabite mehanski kompresijski priključek, ki se zaključi z ustreznimi navoji. Na navoje vedno nalepite PTFE trak in se izogibajte pretiranemu zategovanju, da preprečite pokanje plastičnih komponent.
V: Zakaj puščajo HDPE prirobnične povezave?
O: Do puščanja običajno pride zaradi neenakomernega zategovanja vijakov med namestitvijo, neuporabe ustreznega kovinskega podložnega obroča ali izpustitve distančnika ventila, ko debela stena plastične cevi moti delovanje diska dušilne lopute.

 English
 العربية
 Français
 Русский
 Español
 Português
 Deutsch
 italiano
 日本語
 한국어
 Nederlands
 Tiếng Việt
 ไทย
 Polski
 Türkçe
 አማርኛ
 ພາສາລາວ
 ភាសាខ្មែរ
 Bahasa Melayu
 ဗမာစာ
 தமிழ்
 Filipino
 Bahasa Indonesia
 magyar
 Română
 Čeština
 Монгол
 қазақ
 Српски
 हिन्दी
 فارسی
 Kiswahili
 Slovenčina
 Slovenščina
 Norsk
 Svenska
 українська
 Ελληνικά
 Suomi
 Հայերեն
 עברית
 Latine
 Dansk
 اردو
 Shqip
 বাংলা
 Hrvatski
 Afrikaans
 Gaeilge
 Eesti keel
 Māori